
Твердосмазочные покрытия для повышения КПД маломощных редукторов
Снизить потери на трение в маломощном редукторе помогают антифрикционные твердосмазочные покрытия. Они формируют на поверхности деталей сухую пленку, которая разделяет трущиеся поверхности и особенно полезна при низких скоростях, прерывистом движении, запуске и останове. Покрытие не гарантирует автоматического повышения КПД и не всегда заменяет масло: результат зависит от конструкции передачи, нагрузки, температуры, материалов и качества нанесения.
Статья поможет инженерам и техническим специалистам оценить, в каких режимах твердосмазочное покрытие может быть эффективным, а закупщикам - понять, какие параметры проверять при выборе материала и подрядчика. Разберем действие покрытий в червячных и цилиндрических передачах, требования к нанесению и ограничения, которые важно учитывать до внедрения.
Как твердосмазочные покрытия снижают трение в редукторе
Антифрикционное покрытие создает на детали тонкую сухую пленку.
Твердые смазочные компоненты удерживаются связующим, а пленка уменьшает непосредственное взаимодействие трущихся поверхностей. Такой механизм особенно актуален при граничном и смешанном трении, когда разделяющей смазочной пленки недостаточно для полного разобщения деталей.
В редукторе значение имеют не только потери в зубчатом зацеплении, но и режим, в котором поверхности входят в контакт. На малой скорости, при качательном или прерывистом движении, во время запуска и останова покрытие может поддерживать низкое трение и защищать поверхности от износа. Поэтому его рассматривают как один из способов снизить потери на трение, а не как средство, которое само по себе меняет КПД всего агрегата.
Для червячных передач твердосмазочные материалы применяют с целью уменьшить трение в зоне зацепления и ограничить износ. В цилиндрических передачах результаты исследований также показывают, что некоторые покрытия способны снижать коэффициент трения. В одном исследовании покрытий a-C:H:Ti и a-C:H:Zr средний коэффициент трения пары зубьев и температура шестерни снижались до 40% по сравнению с необработанными стальными шестернями при масляной ванне. Это результат для конкретных покрытий и условий испытания, а не гарантированное снижение температуры или потерь в любом редукторе.
Для маломощного редуктора важно рассматривать потери в зацеплении в контексте всего узла. Даже если покрытие уменьшает трение между зубьями, итоговый эффект зависит от устройства редуктора, рабочей нагрузки и смазочного режима. Поэтому при оценке снижения трения редуктора полезно сравнивать работу узла до и после нанесения в одинаковых условиях, а не переносить опубликованные результаты напрямую.
В каких режимах покрытие особенно уместно
Покрытие стоит оценить, если передача работает на низких скоростях, часто запускается и останавливается, совершает прерывистые движения или может испытывать масляное голодание. Оно также может облегчить приработку зубчатых пар и снизить риск задиров на начальном этапе эксплуатации. Однако необходимость покрытия и ожидаемый эффект подтверждают испытаниями на конкретной конструкции.
Где антифрикционное покрытие применяют в редукторах
Покрытия используют для защиты зубчатых пар при приработке и для снижения потерь на трение в нагруженных узлах.
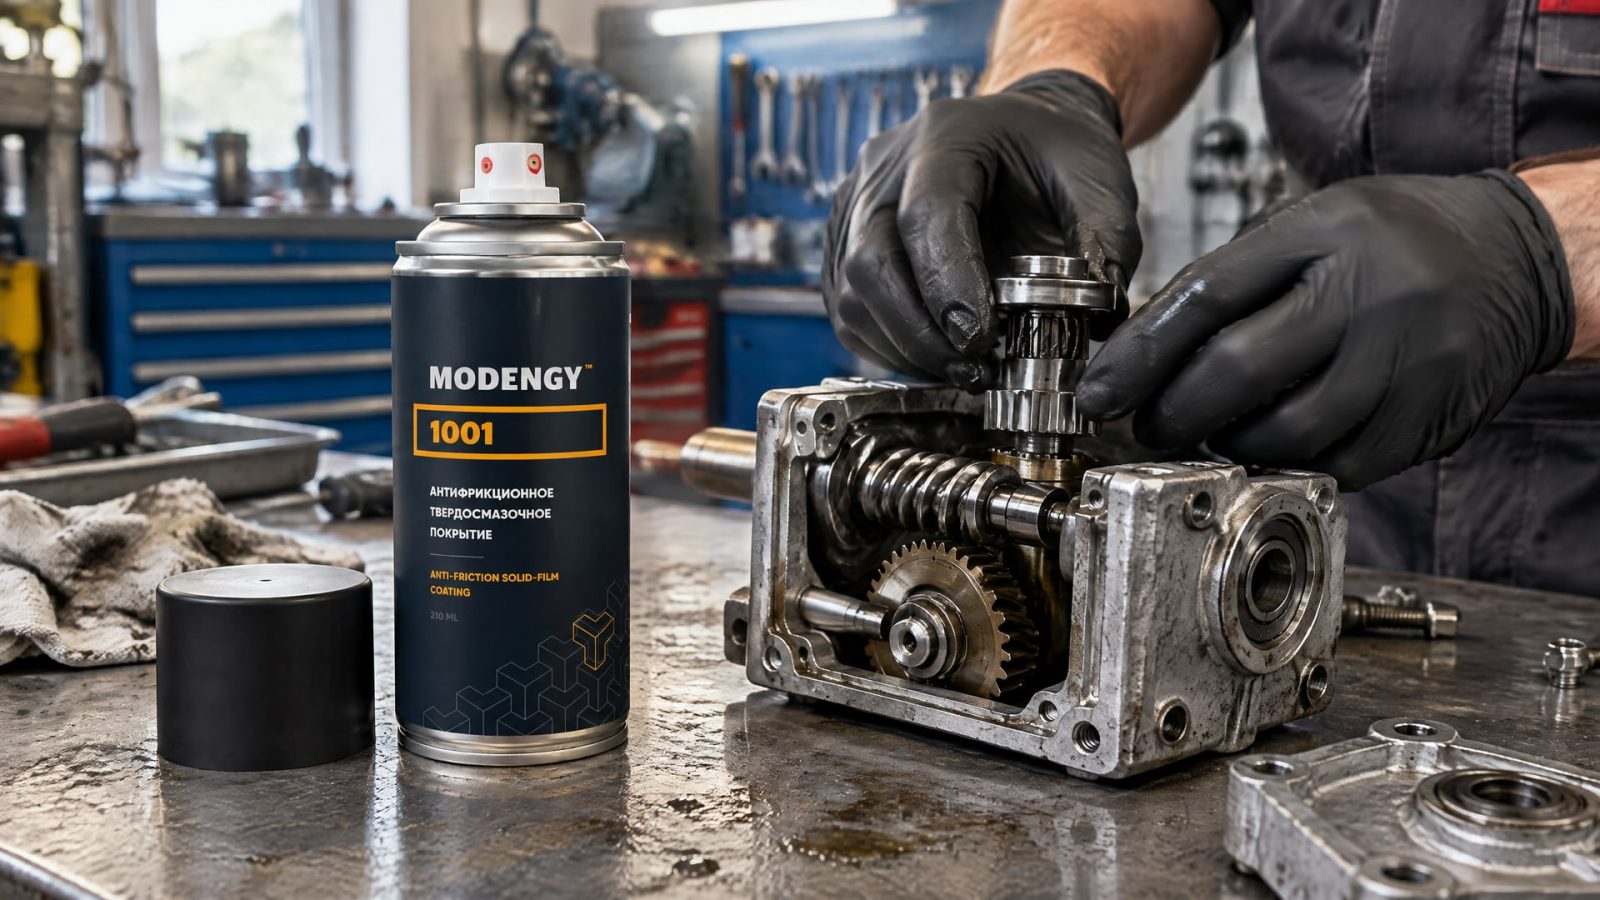
Их рассматривают как для червячных, так и для цилиндрических передач, но условия работы и конструкция редуктора определяют, насколько подходящим окажется конкретный состав. Сам факт наличия покрытия на поверхности не гарантирует совместимости с маслом или оптимальной работы в масляной ванне.
Для червячных передач задача часто связана с трением в зоне контакта и износом. В этом контексте для маломощных редукторов рассматривают твердосмазочное покрытие MODENGY 1001: оно предназначено для снижения трения и защиты от износа, в том числе в червячных передачах. Перед применением важно соотнести материал с основой детали и рабочим режимом редуктора, а также проверить технологические требования к подготовке и нанесению.
Отдельный сценарий - запуск и останов. В эти моменты режим смазывания может отличаться от установившейся работы, а при недостатке смазки поверхности могут контактировать непосредственно. Сухая пленка помогает уменьшить трение в таких режимах и облегчить приработку, но не отменяет необходимость определить, требуется ли редуктору масло при дальнейшей эксплуатации. Покрытие и основная система смазывания должны рассматриваться совместно.
Когда покрытия недостаточно
Твердосмазочная пленка не является универсальной заменой классической смазки. Ее применение особенно оправдано в граничном и смешанном режимах или там, где смазка ограничена конструкцией. Если редуктор работает с постоянной масляной ванной, покрытие нужно подбирать с учетом конкретной структуры и условий смазывания: эффективность разных покрытий в таких условиях неодинакова.
Как выбрать твердосмазочное покрытие для редуктора
При выборе нельзя ограничиваться только заявленным коэффициентом трения.
Для зубчатой передачи важны несущая способность, стойкость к нагрузке, рабочая температура и совместимость с материалом детали. Дополнительно учитывают скорость, характер движения, наличие масла и особенности приработки. Эти параметры определяют, будет ли покрытие работать в реальном узле так, как ожидается.
Температурные характеристики разных систем существенно различаются. Для одного промышленного материала на основе дисульфида молибдена указан диапазон от -70 °C до +200 °C, а отверждение возможно при 20 °C. Для другой системы твердой смазки заявлен диапазон от -40 °C до +250 °C, кратковременная стойкость до +400 °C и способность выдерживать поверхностные давления примерно до 400 МПа. Это характеристики разных материалов; переносить их на любое антифрикционное покрытие нельзя.
Заявленная толщина слоя в промышленных материалах составляет 5-20 мкм. Этот ориентир показывает, что функциональность определяется тонкой пленкой, а не толщиной покрытия как таковой. При подборе следует проверить требования к конкретному составу, поверхности и процессу нанесения: универсальной толщины для всех покрытий и передач нет.
Что запросить у поставщика
Рабочий температурный диапазон конкретного покрытия.
Данные о несущей способности и стойкости к нагрузке.
Совместимость с материалом детали и используемым маслом.
Рекомендации по подготовке поверхности, способу нанесения и отверждению.
Информацию о работе покрытия в масляной ванне, если редуктор смазывается маслом.
Для закупщика эти сведения позволяют сопоставить материалы по рабочим условиям, а не только по описанию общего назначения. Если технические характеристики не закрывают режим конкретного редуктора, до закупки стоит запросить дополнительные данные или провести испытание на детали либо узле.
Запекаемое покрытие: нанесение и контроль
Способ нанесения выбирают по составу и геометрии детали.
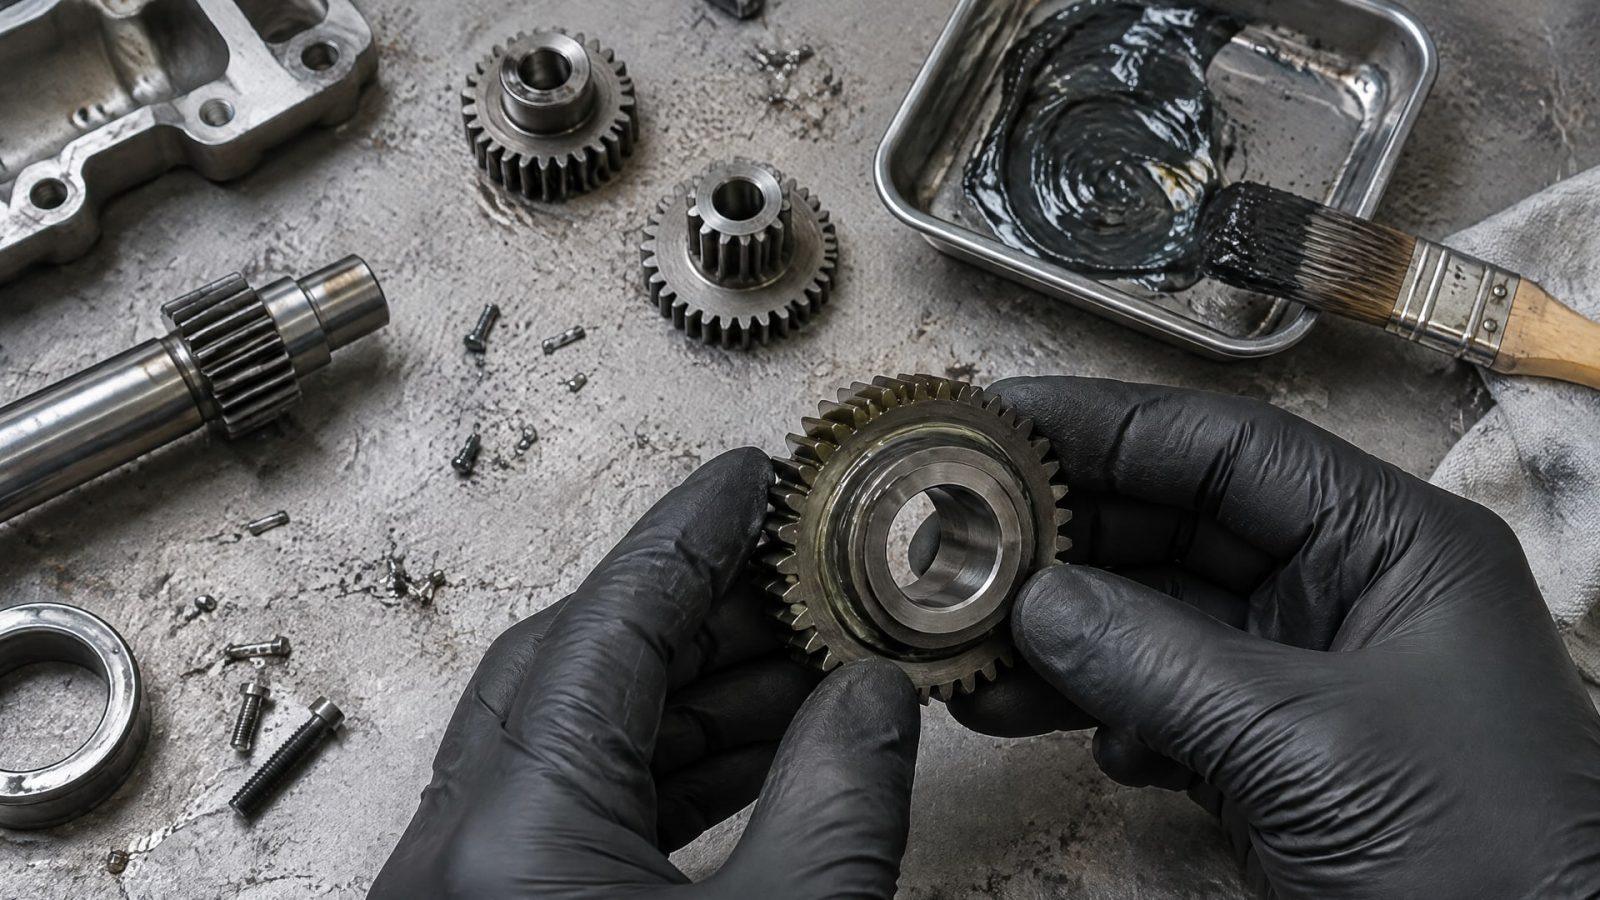
Для твердосмазочных покрытий применяют распыление, кисть, окунание, роликовое нанесение и трафаретную печать. Для некоторых материалов доступны автоматизированные варианты, включая автоматическое распыление и окунание. Метод должен обеспечивать равномерную пленку на рабочих поверхностях и соответствовать технологическим требованиям конкретного материала.
Для запекаемого покрытия нанесение включает не только распределение состава по поверхности, но и соблюдение предусмотренного режима отверждения. Температура и условия отверждения зависят от выбранной системы: для одного из описанных промышленных материалов отверждение указано при 20 °C. Это значение нельзя считать общим правилом для других покрытий, поэтому технологию нужно сверять с документацией на конкретный материал.
До нанесения важно определить, какие поверхности детали должны быть покрыты, и обеспечить подготовку основы по требованиям выбранного состава. После нанесения контролируют равномерность пленки и ее соответствие заданной толщине. В качестве промышленного ориентира для AFC приводится слой 5-20 мкм. Это не универсальное требование для всех систем, а параметр, который следует подтверждать документацией и технологическим процессом.
Стандарт BS ISO 4378-3:2017 определяет смазку твердой пленкой как метод, при котором взаимодействующую поверхность покрывают твердой пленкой до ввода детали в работу. ISO/TS 24137:2023 описывает другой подход к модификации поверхности: механическую запрессовку твердой смазки и формирование микролунок для улучшения фрикционных характеристик подшипников скольжения. Этот документ не относится напрямую к редукторам, но показывает, что технологии твердой смазки могут отличаться и требуют отдельной оценки применительно к узлу.
Как оценить повышение КПД редуктора
Чтобы проверить повышение КПД редуктора, сравнивают работу одной и той же конструкции до и после нанесения покрытия в сопоставимых условиях.
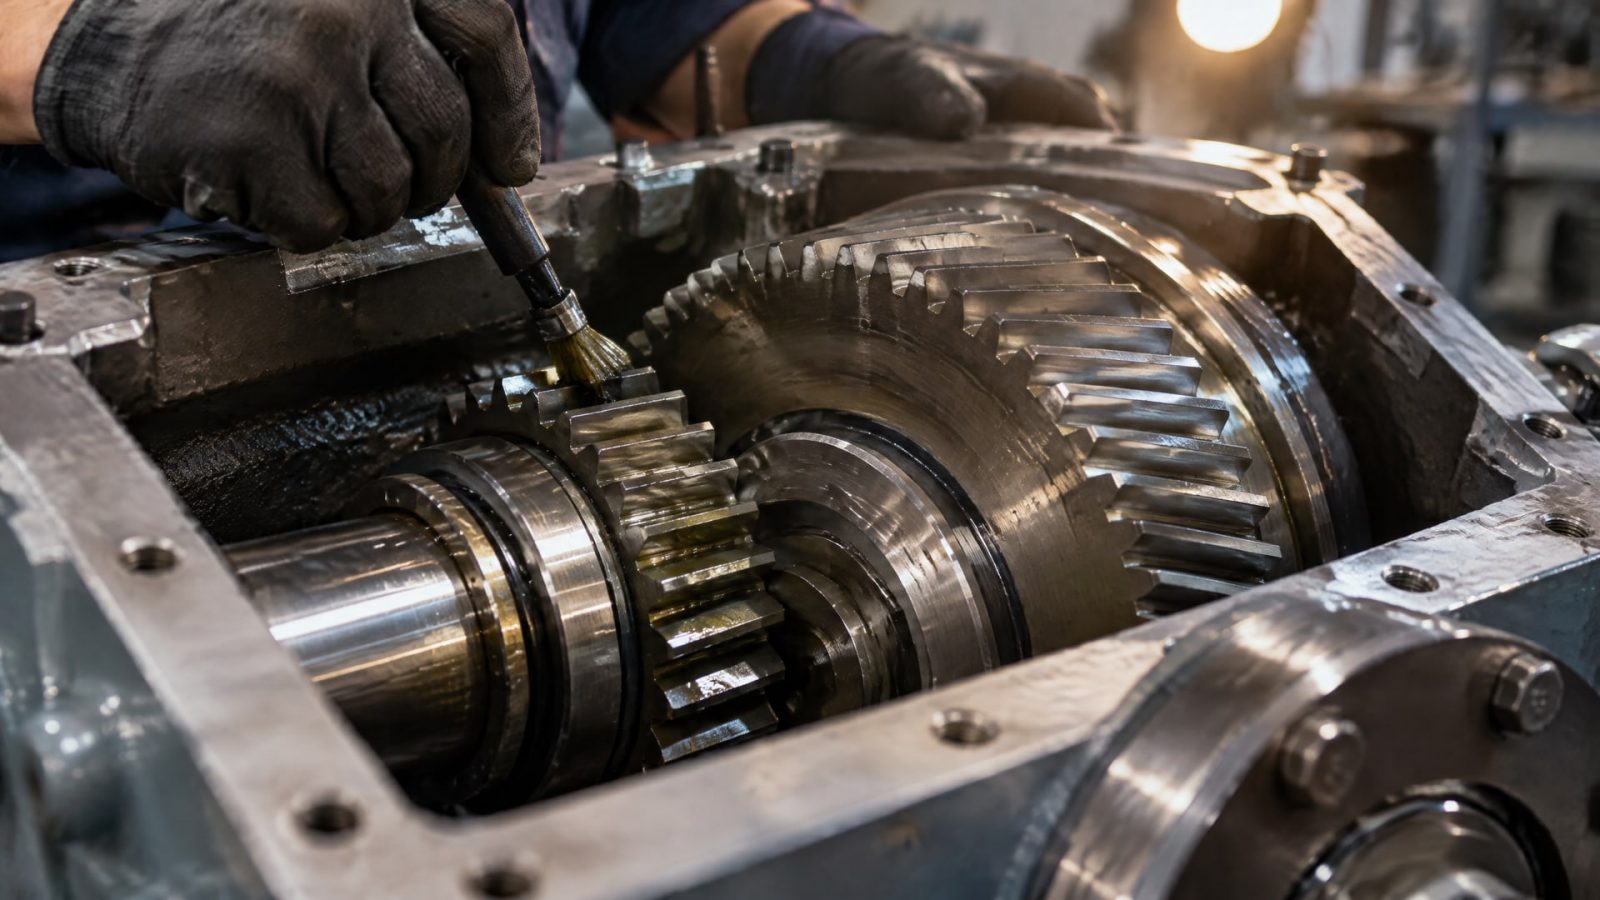
Важно учитывать, что доступные результаты исследований относятся к определенным покрытиям и режимам. Например, снижение до 40% для коэффициента трения и температуры шестерни получено для конкретных составов в условиях масляной ванны, а не для любого редуктора с сухой пленкой.
Оценку проводят не по одному показателю. Наряду с потерями на трение учитывают температуру шестерни, износ и состояние зубчатых поверхностей после приработки. Если конструкция допускает испытание при нескольких режимах, отдельно рассматривают запуск, установившуюся работу и условия с ограниченной смазкой. Так можно понять, связано ли изменение показателей с покрытием и в каком режиме оно проявляется.
При интерпретации результата важно не смешивать покрытия с разным принципом действия. Исследования трибоактивных PVD-покрытий подтверждают возможность снижения трения в зубчатых передачах, но это не означает, что любой запекаемый состав даст тот же результат. Даже при близком назначении поведение слоя зависит от структуры покрытия, нагрузки, температуры, скорости и способа смазывания.
Практичный порядок оценки такой:
Зафиксировать рабочие режимы редуктора и состояние зубчатых поверхностей до нанесения.
Проверить совместимость покрытия с материалом деталей и системой смазывания.
Согласовать технологию нанесения и контроля с требованиями конкретного материала.
Сравнить показатели узла до и после обработки при сопоставимых условиях.
Проверить состояние деталей после приработки и определить, сохраняется ли эффект в штатном режиме.
Такой подход помогает отделить подтвержденное снижение потерь от ожиданий, основанных на общих свойствах класса покрытий. Если покрытие уменьшает трение, но не дает заметного изменения показателей всего агрегата, это не обязательно означает, что материал не работает: доля потерь в зубчатом зацеплении может быть лишь частью суммарных потерь редуктора.
Часто задаваемые вопросы
Антифрикционное твердосмазочное покрытие полностью заменяет масло в редукторе?
Нет. Покрытие может снижать трение в режимах граничного и смешанного трения, облегчать приработку и помогать при ограничениях по смазыванию. Но оно не считается универсальной заменой масла для любого редуктора. Решение зависит от конструкции, нагрузки, скорости, температуры и требований к смазыванию узла.
Какое твердосмазочное покрытие подходит для червячного редуктора?
Подходящий материал выбирают с учетом нагрузки, температуры, материала деталей и режима смазывания. Для червячной передачи покрытие может применяться для снижения трения и защиты от износа, однако характеристики конкретного состава нужно проверять по его документации. Испытание на узле помогает подтвердить результат в рабочих условиях.
Что важно учитывать при нанесении покрытия на детали редуктора?
Нужно учитывать способ нанесения, подготовку поверхности, режим отверждения и требуемую толщину пленки. Для некоторых промышленных материалов указывают слой 5-20 мкм, но это не универсальный параметр для всех составов. Технологию выбирают по документации конкретного покрытия и геометрии детали.
Заключение
Твердосмазочные покрытия могут снизить трение и износ в маломощных редукторах, особенно при низких скоростях, запуске и останове, прерывистом движении и ограниченной смазке. Однако повышение КПД зависит от конкретной передачи, свойств покрытия, условий нанесения и эксплуатации. Покрытие следует оценивать как элемент системы смазывания, а не как гарантированную замену масла.
Следующий шаг - зафиксировать режим работы редуктора, материалы зубчатых деталей и способ смазывания, затем сверить их с характеристиками выбранного покрытия. После этого можно согласовать технологию нанесения и сравнить показатели узла до и после обработки в сопоставимых условиях.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, когда окунание антифрикционного покрытия выгоднее распыления для обработки деталей.
Узнайте, как толщина антифрикционного покрытия влияет на посадочные размеры деталей и как ее учитывать при проектировании.
Узнайте, как КПД червячного редуктора зависит от антифрикционного покрытия и почему это важно для пускового момента.