
Толщина антифрикционного покрытия и точные посадочные размеры деталей
Толщина антифрикционного покрытия влияет на посадочные размеры, поэтому ее нужно учитывать при проектировании детали, а не после нанесения. Даже слой толщиной 8–13 мкм способен изменить сопряжение в точном узле. Универсального значения для всех твердосмазочных покрытий нет: диапазон выбирают с учетом требуемого смазывающего эффекта, шероховатости основания, метода нанесения и допустимого изменения размеров.
Материал будет полезен инженерам, технологам и закупщикам, которым нужно согласовать твердосмазочное покрытие и допуски деталей. Разберем, как оценивать прибавку к размерам, какие диапазоны встречаются на практике, чем отличаются окунание и распыление и как контролировать толщину до сборки.
Как толщина антифрикционного покрытия меняет посадочные размеры
Покрытие формирует дополнительный слой на поверхности детали.
Поэтому оно меняет не только трение и износ, но и геометрию сопряжения. Для наружной цилиндрической поверхности покрытие увеличивает диаметр, а для внутренней поверхности отверстия уменьшает его. При расчете важно учитывать слой на каждой сопрягаемой поверхности, а не только номинальную толщину, указанную для материала.
В качестве ориентира для сухих пленочных покрытий часто используют 10–20 мкм. Для ряда систем указывают 10–30 мкм, а в других материалах встречается диапазон 5–20 мкм. Эти значения описывают практические диапазоны, но не задают универсальную норму для любой детали. Например, отдельные спецификации устанавливают 0,0003–0,0005 дюйма, что соответствует примерно 7,6–12,7 мкм; другая спецификация приводит толщину 0,008–0,013 мм, или примерно 8–13 мкм.
Как соотнести слой и посадку
Перед выбором значения нужно определить допустимое изменение размеров и посадочный зазор. Если слой наносят на обе сопрягаемые поверхности, он влияет на размер каждой из них. Для точной посадки даже покрытие в пределах 8–13 мкм может оказаться значимым, поэтому номинальный размер детали сам по себе не гарантирует сохранения требуемого сопряжения после обработки.
При оценке также учитывают шероховатость основания. В технических рекомендациях приводится эмпирическое правило: толщина сухой пленки должна превышать средний профиль шероховатости более чем в 2 раза. Это ориентир для подбора системы, а не замена расчету конкретной посадки и проверке технологического процесса.
Имеет значение и то, где именно находится покрытие: на валу, в отверстии или на обеих контактирующих поверхностях. Конструктору следует заранее определить, какие поверхности покрывают, а какие защищают от нанесения. Если требуются жесткие геометрические параметры, целевую толщину и метод контроля фиксируют в документации до запуска деталей в обработку.
Твердосмазочное покрытие и допуски: как выбрать толщину
Подбор толщины начинается с требований к узлу, а не с выбора максимального значения из доступного диапазона.
Для нагружаемых механизмов в качестве ориентира приводят 10–20 мкм. При этом превышение 25 мкм связывают с риском для точных механизмов, а для распыляемых сухих пленок типичный диапазон может доходить до 30 мкм. Следовательно, сравнивать цифры без учета технологии и назначения покрытия нельзя.
Слишком тонкий слой может ухудшить ресурс и коррозионную стойкость. Слишком толстый способен растрескиваться или разрушаться при сдвиге и создавать проблемы с посадкой. Поэтому задача инженера - установить минимальную рабочую толщину, достаточную для функции покрытия, и проверить, что ее можно стабильно получить выбранным способом нанесения.
Что внести в документацию
Для точной посадки толщину предусматривают на стадии разработки чертежа или инженерной документации. Если диапазон не задан заранее, исполнитель процесса не получает однозначного критерия, по которому можно оценить готовое покрытие и его влияние на размеры. При закупке снабженцу также проще сверить предложение с техническими требованиями, если указаны целевой диапазон и метод контроля.
В документации полезно зафиксировать:
какие поверхности детали покрывают;
целевой диапазон толщины и допустимое изменение посадочных размеров;
способ нанесения и условия сушки или отверждения, если они влияют на результат;
метод измерения и момент контроля до сборки.
Диапазоны из отдельных спецификаций помогают оценить порядок величин. Например, значения около 7,6–12,7 мкм и 8–13 мкм показывают, что слой может измеряться единицами и десятками микрометров. Но переносить их на другой материал или конструкцию без проверки нельзя. Для окончательного выбора сопоставляют геометрию детали, шероховатость основания, нагрузку, способ нанесения и заданный посадочный зазор.
Окунание или распыление твердой смазки
Способ нанесения влияет на равномерность покрытия и возможность удержать нужную толщину.
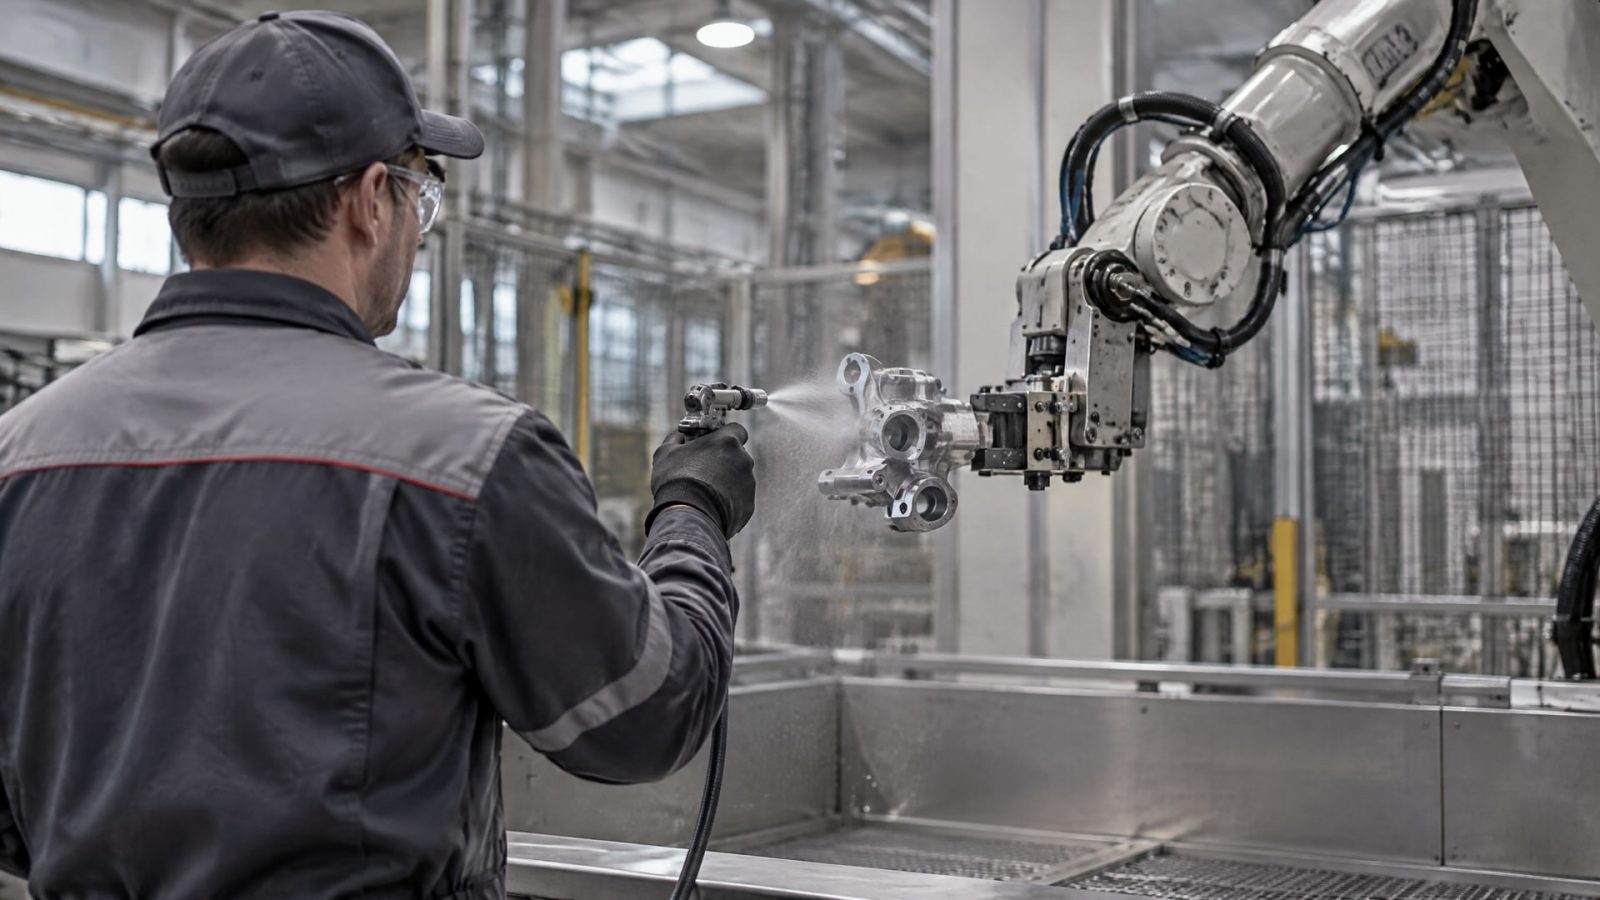
Для массовых мелких деталей применяют погружение с последующим центрифугированием, а распыление используют, когда важна равномерность на сложной геометрии. Выбор зависит от формы детали, требуемого диапазона и возможностей контроля процесса.
При окунании получить однородный слой толще 10 мкм сложнее. Для увеличения толщины могут понадобиться несколько циклов нанесения. Поэтому само по себе погружение не гарантирует одинаковый результат на всех поверхностях детали: технологию проверяют на изделии и оценивают после нанесения.
Особенности распыления и подготовки
Для распыления сухих пленок встречается типичный диапазон 10–30 мкм. При слоях толще 20 мкм в ряде процессов требуется подогрев детали и особенно внимательный контроль сушки или отверждения. Если режим не согласован с технологией покрытия, возрастает риск неравномерной толщины и изменения посадочных размеров.
До нанесения поверхность обезжиривают и подготавливают. Это обязательный этап перед окунанием, распылением или окрашиванием сухой пленкой. При увеличении толщины контролируют вязкость или сухой остаток состава, температуру детали и режим отверждения. Конкретные параметры зависят от выбранной системы, поэтому их нельзя заменять универсальными значениями.
При выборе между окунанием и распылением твердой смазки полезно проверить не только номинальную толщину, но и разброс по поверхности. На детали сложной формы контролируют зоны, где покрытие может оказаться толще или тоньше целевого значения. Для серийных мелких деталей рассматривают центрифугирование, а для более сложной геометрии - распыление. Окончательный выбор подтверждают пробной обработкой и измерением размеров до сборки.
Как измерить толщину покрытия до сборки
Контроль до сборки позволяет проверить слой, пока доступ к поверхностям не ограничен сопряжением.
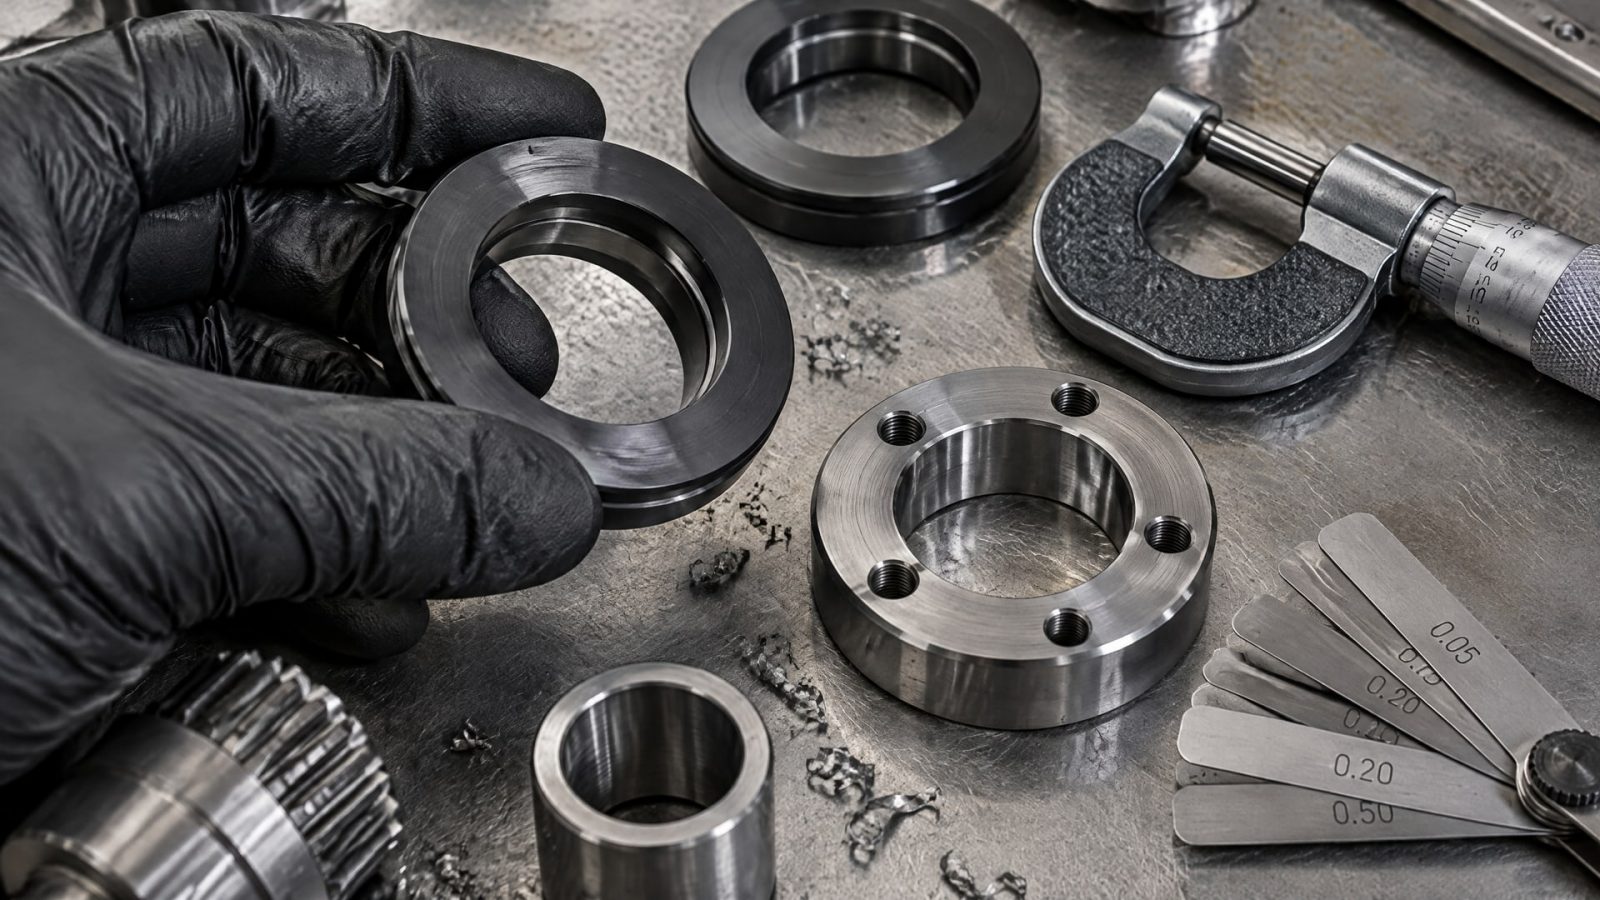
Измерение только после сборки не подтверждает, что толщина соответствует заданной: посадка могла измениться, а локальный избыток покрытия остаться незамеченным. Поэтому метод контроля и точку измерения согласуют заранее.
Для измерения толщины покрытий в технических материалах указаны ASTM D4138, ASTM D7378 и ASTM D1005. В отдельной спецификации также приведены ASTM B244 и ASTM D1400. Эти обозначения относятся к методам контроля, но не означают, что любой из них одинаково подходит для каждой основы, геометрии и системы покрытия.
План контроля
Перед запуском партии инженер определяет, где измерять слой и каким методом подтверждать результат. Для деталей с точными посадками важно, чтобы контроль отражал состояние именно тех поверхностей, которые формируют сопряжение. Если на чертеже указан целевой диапазон, результаты измерений сравнивают с ним до сборки, а размеры проверяют с учетом влияния покрытия.
Для стабильного процесса фиксируют:
метод измерения, предусмотренный документацией;
участок детали, на котором проводят контроль;
результаты проверки толщины до сборки;
результаты проверки посадочных размеров после нанесения и отверждения.
Если слой выходит за целевой диапазон, корректируют процесс нанесения, а не рассчитывают на то, что покрытие компенсируется при сборке. Особенно важно повторно проверить геометрию после режима отверждения, если он включает нагрев. В отдельных случаях для термоотверждаемых покрытий указывают диапазон 100–250 °C; такое воздействие нужно учитывать при оценке размерной стабильности основы. Оно не задает режим для всех материалов, а лишь подчеркивает необходимость сверяться с технологией конкретного покрытия.
Твердосмазочное покрытие для червячного редуктора и точных посадок
В червячном редукторе коэффициент трения и точность сопряжений влияют на работу узла.
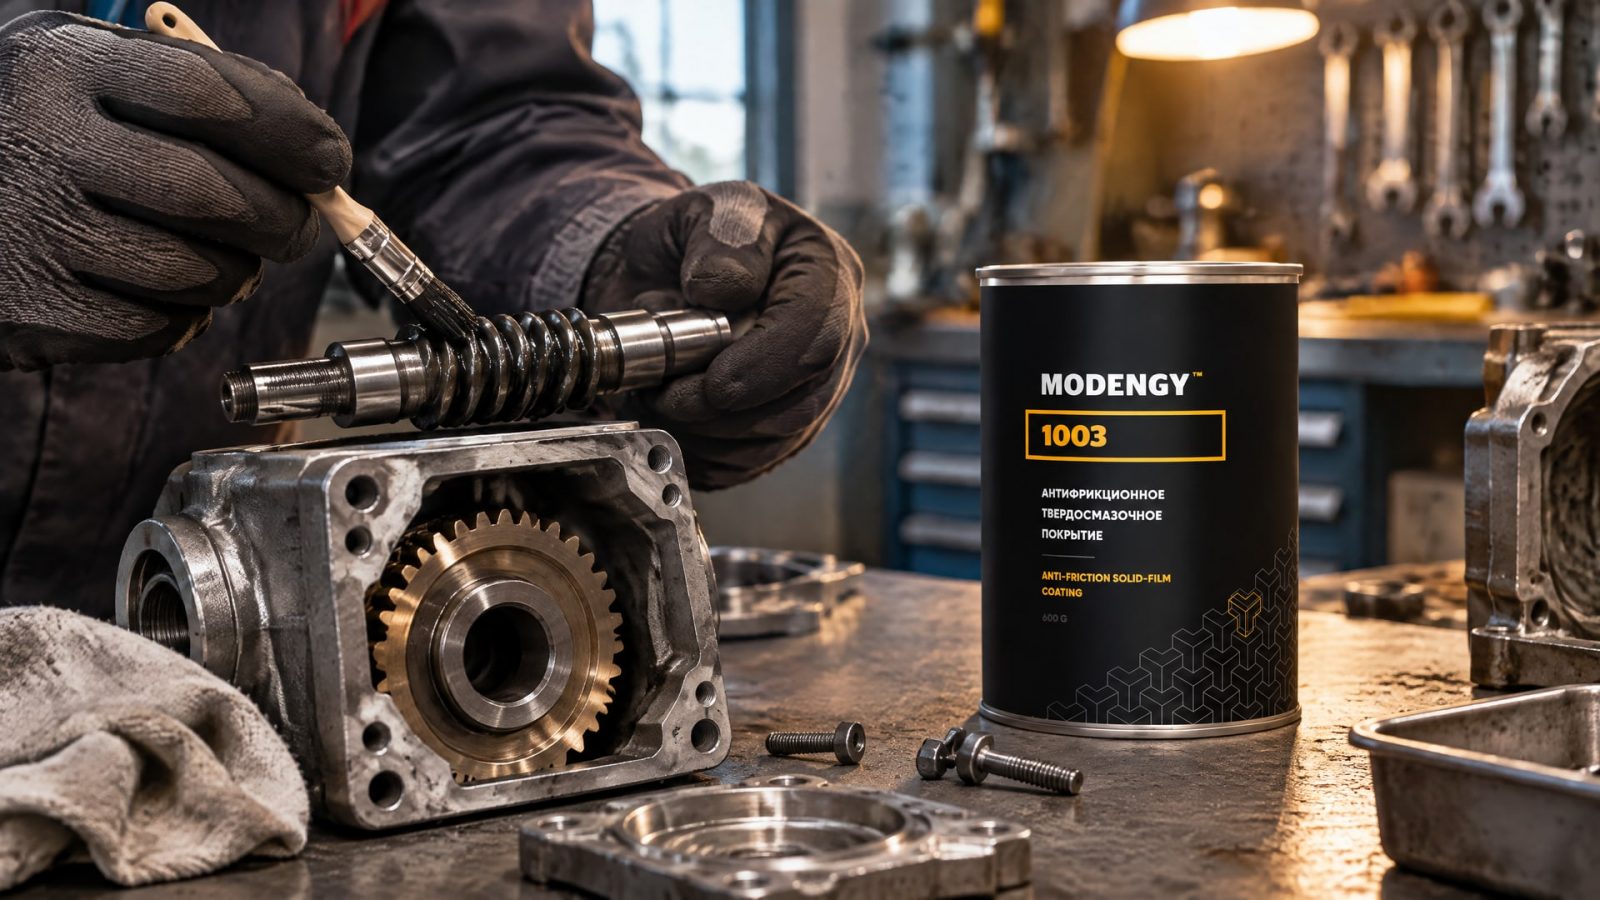
При холодном пуске и нагрузке важно учитывать не только смазывающий эффект, но и то, как нанесенный слой изменит посадочные и зазорные размеры после отверждения. Если размерный запас не предусмотрен, даже правильно выбранное покрытие может нарушить требуемую посадку.
Отдельная задача - обеспечить стабильное нанесение без избыточной толщины. Для точных деталей параметры покрытия закладывают в документацию, а итоговые размеры проверяют после технологического процесса. Если предусмотрен нагрев, оценивают его влияние на размерную стабильность основы: для термоотверждаемых покрытий в отраслевых материалах приводится диапазон 100–250 °C, но конкретный режим зависит от системы.
Как увязать решение с конструкцией
Когда в редукторе сочетаются требования к снижению потерь на трение и к сохранению посадок, рабочую толщину выбирают по условиям узла, а не увеличивают без необходимости. Для такого сценария рассматривают MODENGY 1003: покрытие полимеризуется при +170 °C, поэтому расчет должен учитывать заданный режим отверждения и проверку посадочных размеров после обработки. В документации при этом фиксируют обрабатываемые поверхности, целевой слой и способ его контроля.
Для закупщика важна не только запись о типе покрытия, но и возможность сопоставить предложение с чертежом и технологическими требованиями. Если диапазон толщины, метод контроля и требования к посадке согласованы заранее, производству проще проверить результат до сборки. Это снижает риск ситуации, когда покрытие нанесено, но его влияние на сопряжение не было учтено в проекте.
Часто задаваемые вопросы
Какая толщина антифрикционного покрытия подходит для точной посадки?
Единого значения для всех деталей нет. В технических материалах встречаются диапазоны 7,6–12,7 мкм, 8–13 мкм, 10–20 мкм и 10–30 мкм. Выбор зависит от материала покрытия, шероховатости основания, нагрузки, способа нанесения и допустимого изменения посадочных размеров. Целевую толщину задают в документации.
Можно ли получить ровный толстый слой окунанием?
Однородный слой толще 10 мкм при окунании получить сложнее. Для увеличения толщины могут потребоваться несколько циклов нанесения. На массовых мелких деталях применяют погружение с центрифугированием, а для сложной геометрии рассматривают распыление. Результат проверяют измерением толщины и размеров до сборки.
Когда измерять толщину твердосмазочного покрытия?
Толщину измеряют до сборки, чтобы проверить слой на доступных поверхностях и сопоставить результат с заданным диапазоном. Метод контроля указывают в документации. Для измерения упоминаются ASTM D4138, ASTM D7378 и ASTM D1005, а также ASTM B244 и ASTM D1400 в отдельной спецификации.
Чем опасен слишком толстый слой на точной детали?
Избыточная толщина может изменить посадочные размеры и создать проблемы с допусками. Для сухих пленок также отмечают риск растрескивания и сдвигового разрушения. В технических рекомендациях для точных механизмов диапазон свыше 25 мкм указывается как зона риска, но применимость этого ориентира зависит от конкретной системы и узла.
Заключение
Толщина антифрикционного покрытия напрямую связана с посадочными размерами: даже слой в несколько микрометров нужно учитывать в расчете сопряжений. Типичные диапазоны 10–20 мкм или 10–30 мкм служат ориентирами, а не универсальными нормами. Для точной детали важны целевая толщина, метод нанесения, подготовка поверхности, режим отверждения и контроль до сборки.
Следующий шаг - внести в чертеж или технологическую документацию перечень покрываемых поверхностей, допустимое изменение размеров, целевой диапазон слоя и метод его измерения. До серийного нанесения проверьте выбранный процесс на детали и подтвердите, что после покрытия и отверждения посадочные размеры остаются в заданных пределах.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как КПД червячного редуктора зависит от антифрикционного покрытия и почему это важно для пускового момента.
Узнайте, как правильно очищать пищевое антипригарное покрытие от теста и муки, чтобы сохранить его свойства и продлить срок службы.
Узнайте, как глицерин влияет на твердосмазочные покрытия для пищевого оборудования, повышая риск налипания и что важно проверить перед внедрением.