
Антифрикционное покрытие: когда окунание выгоднее распыления
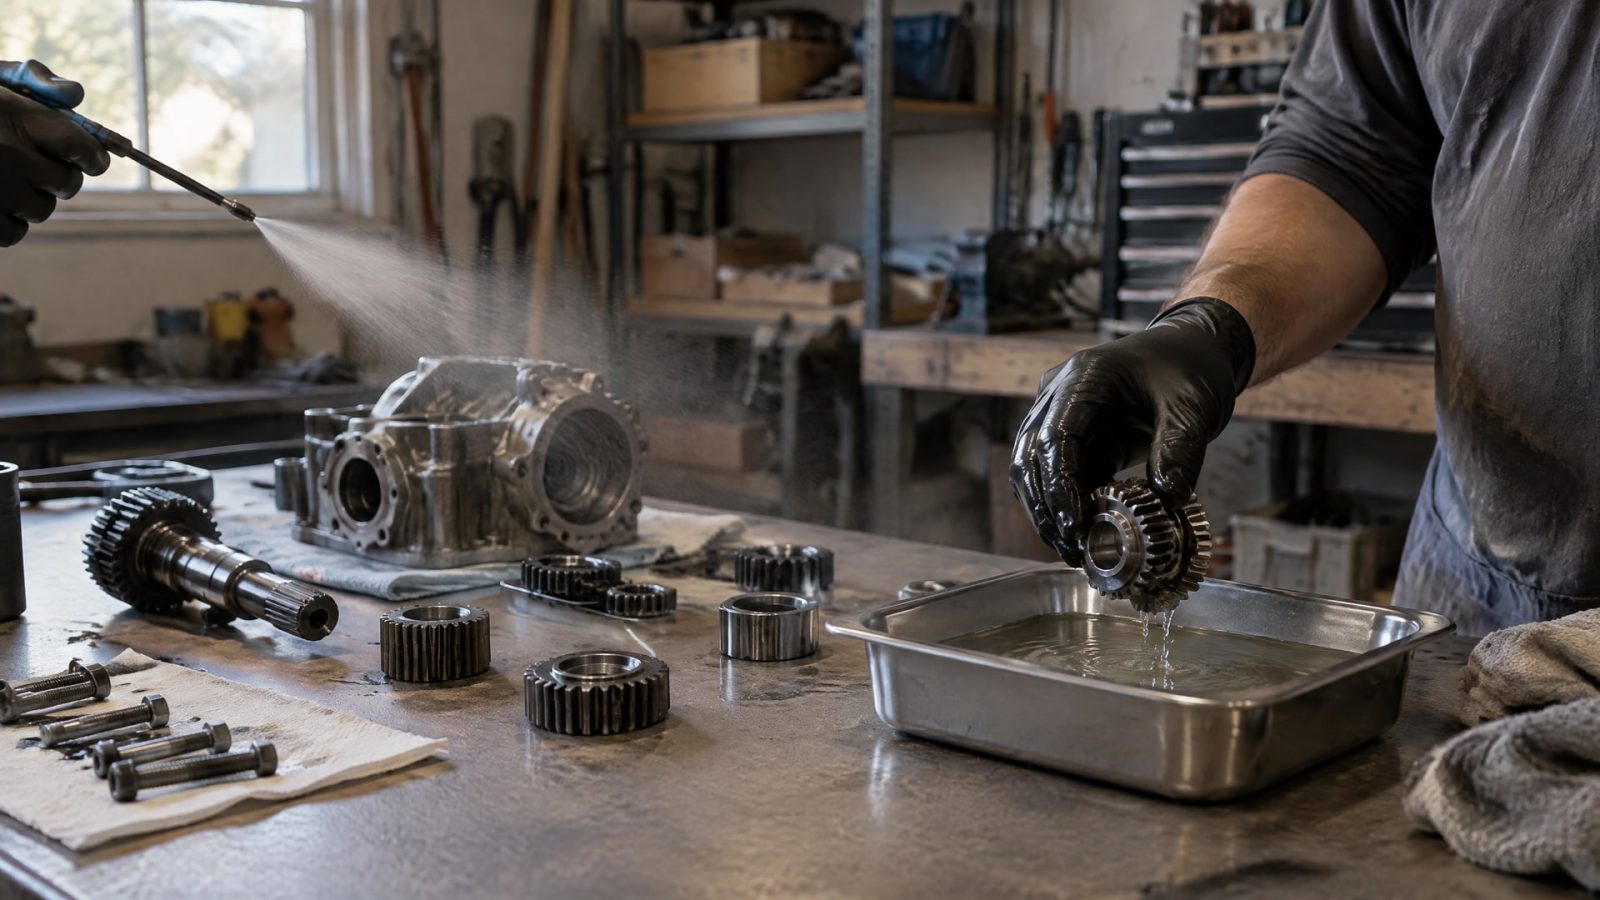
Окунание выгоднее распыления, если нужно равномерно обработать сложную деталь, включая ее внутренние поверхности, отверстия или глухие полости, а партия состоит из однотипных изделий. Распыление удобнее для крупных открытых поверхностей и выборочного нанесения, когда важно контролировать, какие зоны получат покрытие. Выбор метода зависит от геометрии и массы детали, объема партии и вязкости состава.
Инженеру статья поможет сопоставить методы нанесения покрытий с задачей и понять, как учесть толщину слоя, подготовку поверхности и термоотверждение. Закупщик сможет точнее сформулировать требования к процессу и оценить, подходит ли окунание для конкретной партии деталей.
Как выбрать метод нанесения антифрикционного покрытия
Окунание, распыление, центрифугирование, нанесение кистью и валиком применяют для разных типов деталей и производственных задач.
Универсального метода нет: решение принимают с учетом геометрии, массы изделия, размера партии и вязкости состава. Например, открытая плоская поверхность и деталь с внутренними полостями требуют разного доступа к обрабатываемым зонам.
При окунании деталь погружают в состав, поэтому покрытие может попасть одновременно на наружные и внутренние поверхности. Это упрощает обработку труб, отверстий, глухих полостей и участков, до которых сложно добраться распылением. Если изделия в партии однотипны, процесс можно выстроить с повторяемыми параметрами для каждой детали.
Распыление дает больше контроля над площадью нанесения. Оператор может обрабатывать отдельные зоны и не покрывать поверхности, которым слой не нужен. Но результат зависит от настройки расстояния до сопла, давления, расхода материала и числа проходов. При неудачном направлении факела появляются затененные участки, а толщина может различаться по зонам.
| Условия задачи | Окунание | Распыление |
|---|---|---|
| Деталь со сложной геометрией | Удобно обрабатывать внутренние и наружные поверхности | Возможны затененные зоны |
| Открытая плоская поверхность | Может быть избыточным способом | Удобно наносить покрытие по выбранной площади |
| Выборочная обработка | Требует организации процесса, чтобы не покрыть лишнее | Позволяет локально ограничить нанесение |
| Однотипная партия | Параметры процесса можно повторять для изделий | Требуется поддерживать одинаковые настройки распыления |
В обоих случаях важна целевая толщина. Для ряда составов рекомендуемая сухая пленка составляет 5-20 мкм, для другого состава того же класса - 5-15 мкм. Эти диапазоны показывают, почему нельзя выбирать технологию только по принципу «окунание дает толще» или «распыление дает тоньше»: итоговый слой зависит от состава и настроек процесса.
Когда окунание выгоднее распыления
Главное преимущество окунания проявляется, когда покрыть нужно не только видимую поверхность.
Погружение позволяет обработать внутренние и наружные участки детали за один проход, включая отверстия и полости. При распылении для внутренних зон часто ограничена прямая видимость, поэтому на сложной геометрии могут оставаться затененные места.
Метод особенно удобен для достаточно большой партии однотипных изделий. В этом случае процесс можно стандартизировать: контролировать вязкость состава, профиль погружения, время выдержки и скорость извлечения. Также учитывают состояние ванны, температуру среды и последующую выдержку или сушку. Если эти параметры меняются от детали к детали, повторяемость слоя становится менее предсказуемой.
Распыление чаще выбирают для крупных открытых поверхностей, когда требуется обработать конкретную зону или управлять толщиной локально. Для результата важны расстояние до сопла, давление, расход материала и число проходов. Такой подход может быть предпочтительнее, если часть поверхности нужно оставить без покрытия или изделие неудобно погружать в ванну.
Окунание не означает, что слой автоматически будет толще. На толщину влияют вязкость состава и скорость извлечения, а распыление тоже может обеспечить различную толщину в зависимости от режима. Поэтому сравнивать методы следует по полученному слою на конкретной детали и по требованиям к сборке, а не по общему предположению о способе нанесения.
При выборе учитывают и последующее отверждение. Для антифрикционных покрытий время может составлять от 2 до 90 минут, а температура - от комнатной до 250 °C, в зависимости от механизма отверждения. Если деталь нельзя нагревать или производственный цикл не допускает выбранный режим, это повлияет на выбор состава и технологии не меньше, чем геометрия изделия.
Антифрикционное твердосмазочное покрытие: толщина и управляемость
Антифрикционное твердосмазочное покрытие наносят тонким слоем, а его толщину выбирают по требованиям к детали и конкретному составу.
Для одних покрытий указывают сухую толщину 5-20 мкм, для других - 5-15 мкм. Это не взаимозаменяемые нормы: рабочий диапазон необходимо сверять с технической документацией выбранного состава.
При окунании толщину регулируют прежде всего через вязкость, скорость извлечения, профиль погружения и время выдержки. На результат влияют состояние ванны и температура среды. Параметры необходимо поддерживать стабильными, иначе даже однотипные изделия могут получить различающийся слой. Для серийной обработки такой контроль становится основой повторяемости процесса.
При распылении управляют расстоянием до сопла, давлением, расходом материала и числом проходов. Преимущество метода - возможность работать по отдельным участкам. Однако на сложной поверхности требуется учитывать направление факела и доступность зоны: некоторые участки могут оказаться в тени. Если нужно получить равномерное покрытие внутри полости, окунание может оказаться проще для организации.
Нельзя считать, что увеличение толщины автоматически улучшает антифрикционные свойства. У покрытия есть рекомендованный диапазон, а избыточный слой может помешать посадке деталей и сборке. Это особенно важно для резьбовых соединений и сопрягаемых поверхностей с небольшими зазорами. Поэтому толщину согласуют с конструкцией узла, а не выбирают по принципу «чем больше, тем надежнее».
Перед запуском процесса полезно определить, какие поверхности должны быть покрыты, какие нужно защитить от нанесения и где будет контролироваться слой. Такой план позволяет сопоставить метод с задачей: окунание - с комплексной обработкой сложной детали, распыление - с нанесением на доступные или выборочные участки. Для сравнения результатов используют одинаковые требования к подготовке поверхности и контролю.
Подготовка поверхности и запекание покрытия
Перед нанесением поверхность очищают и обезжиривают.
Загрязнения могут помешать формированию покрытия и его сцеплению с основанием. Для повышения адгезии в технических описаниях также рекомендуют фосфатирование или пескоструйную обработку. Необходимость такой подготовки зависит от конкретного состава и требований к детали.
Подготовку важно учитывать при выборе способа нанесения. Окунание не компенсирует загрязнения в отверстиях и полостях, а распыление не устраняет проблемы на участках, куда факел не попал. Поэтому сначала определяют, можно ли подготовить всю обрабатываемую поверхность, и только затем выбирают оборудование и последовательность операций.
Режим отверждения нельзя переносить с одного состава на другой. В зависимости от механизма отверждения покрытия выдерживают от 2 до 90 минут при температуре от комнатной до 250 °C. В одном из технических описаний приведены два режима: 60 минут при 150 °C или 30 минут при 180 °C по температуре детали. Это параметры конкретного покрытия, а не универсальная инструкция для всех антифрикционных составов.
Для детали редуктора или другого узла с термоотверждаемым слоем важно проверить, допускает ли изделие требуемый нагрев. Если покрытие запекают после нанесения, режим оценивают по температуре самой детали и времени выдержки, предусмотренным документацией. Также учитывают, как организовать сушку после окунания или распыления, чтобы до отверждения слой не был нарушен.
Практический порядок выбора такой: проверить требования к подготовке основания, определить подходящий диапазон толщины, затем сопоставить метод нанесения с геометрией детали и доступным режимом отверждения. Если хотя бы один этап невозможно обеспечить, следует пересмотреть процесс до запуска партии, а не пытаться исправить результат увеличением толщины.
Толщина покрытия: допуск, измерение и резьбы
Вопрос «толщина покрытия, допуск» нужно решать по требованиям к конкретной детали.
Для измерения толщины металлических покрытий ISO 4518 задает применимую область от 0,01 мкм до 1000 мкм на плоских поверхностях и, при соблюдении условий, на цилиндрических. Этот диапазон относится к области применения стандарта и не заменяет рекомендованную толщину выбранного антифрикционного состава.
Рекомендации по сухому слою для разных покрытий могут составлять 5-20 мкм или 5-15 мкм. Фактический допуск по толщине покрытия задают требования к узлу и техническая документация состава. При приемке важно проверять не только внешний вид: визуальная оценка не показывает точную толщину. Метод измерения подбирают с учетом формы детали и применимых требований.
Отдельное внимание требуется резьбам. Согласно ISO 4042, толщина покрытия не должна превышать одну четверть фундаментального отклонения резьбы. Это ограничение связано с риском помех при сборке. Если покрывают резьбовое соединение, толщину нужно соотнести с геометрией резьбы и требованиями к собираемости, а не использовать общий диапазон для плоской поверхности.
При подготовке технического задания стоит зафиксировать измеряемые зоны, требуемую толщину и способ контроля. Для окунания это помогает проверить, насколько стабильно слой формируется на разных участках сложной детали. Для распыления - подтвердить, что заданная толщина достигнута именно в тех зонах, где покрытие необходимо.
Как увязать метод нанесения с задачей детали
Метод выбирают не по названию покрытия, а по задаче узла и геометрии детали.
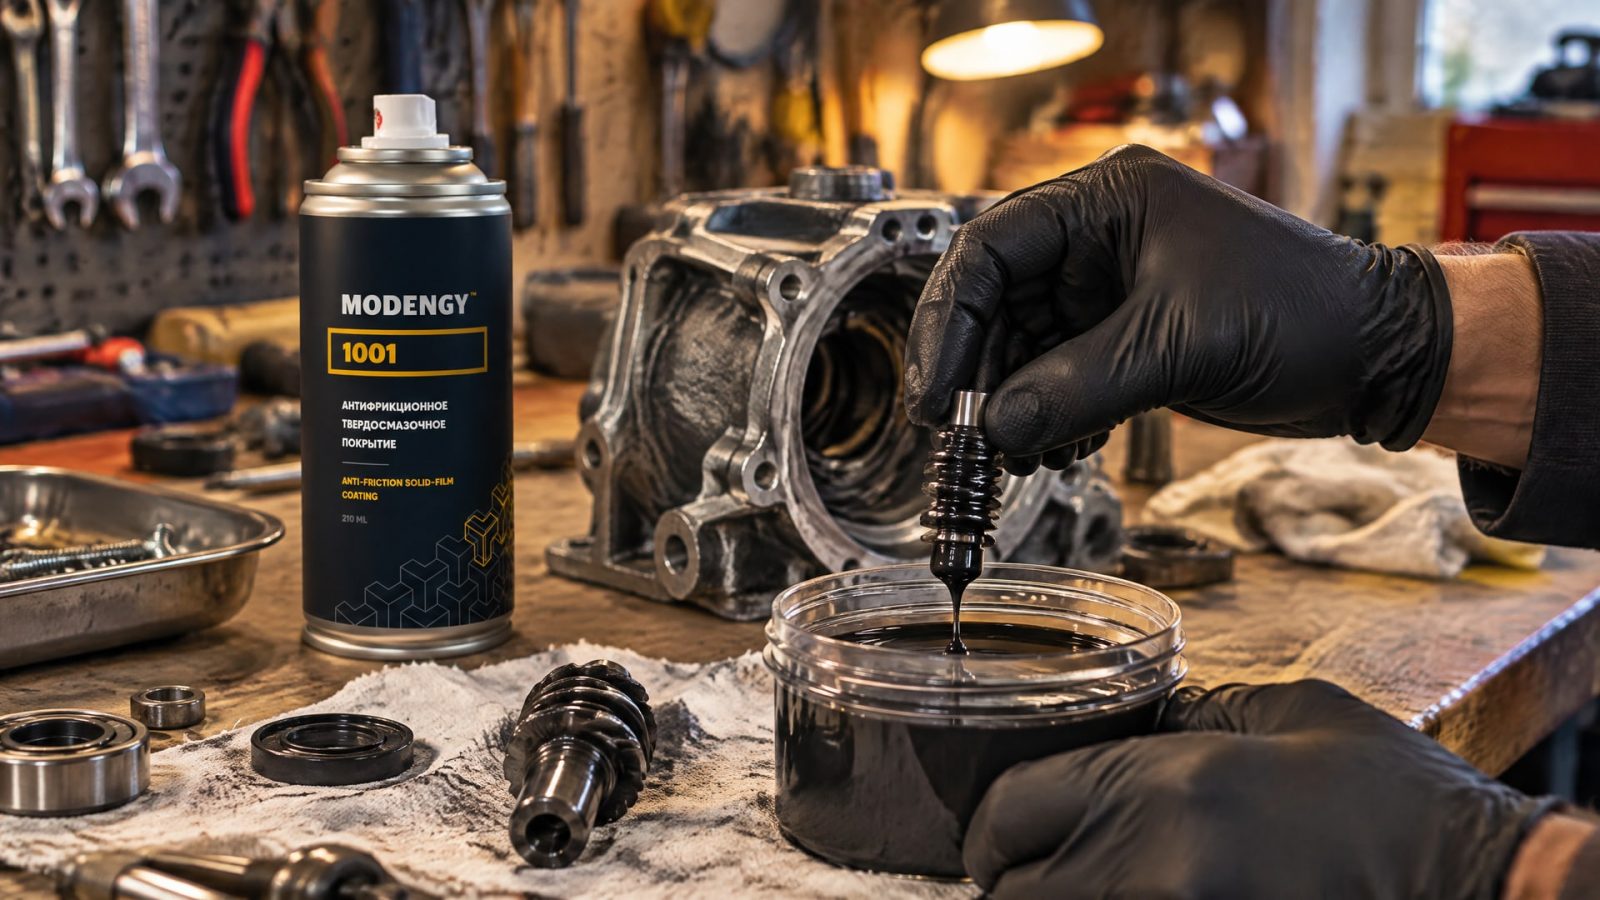
Если требуется покрыть отверстия, полости и наружные поверхности, окунание может сократить число отдельных операций. Когда нужно нанести слой только на открытую часть или контролировать его локально, удобнее рассматривать распыление. В обоих случаях результат зависит от параметров процесса и соблюдения требований к толщине.
Для червячного редуктора задача может быть связана со снижением трения и защитой от износа. Если низкий КПД узла обусловлен трением, а также учитывается малый ток потребления, важно подбирать решение под условия работы пары трения и технологию обработки детали. В такой задаче применяют антифрикционное твердосмазочное покрытие MODENGY 1001: оно снижает коэффициент трения и защищает от износа. Перед выбором способа нанесения сверяют требования к поверхности, толщине и отверждению.
В линейке антифрикционных покрытий MODENGY представлены решения для различных условий эксплуатации и методов нанесения. При выборе конкретного состава инженер сопоставляет его техническую документацию с геометрией детали, требуемым диапазоном толщины и доступным режимом отверждения. Это позволяет не подменять технологический подбор общим выбором между окунанием и распылением.
Если деталь можно погружать и требуется обработать внутренние поверхности, стоит проверить окунание на пробной партии или контрольных изделиях. Для локального покрытия открытых зон сравнивают результат распыления с требованиями к толщине и сборке. Перед закупкой состава снабженец и инженер сверяют техническую документацию, параметры процесса и порядок приемки, включая измерение толщины там, где оно предусмотрено.
Часто задаваемые вопросы
Окунание всегда дает более толстый слой, чем распыление?
Нет. Толщина зависит от состава и параметров процесса. При окунании на нее влияют вязкость, время выдержки и скорость извлечения детали. При распылении результат зависит от расстояния до сопла, давления, расхода материала и числа проходов. Сравнивать методы нужно по фактически полученному слою на конкретной детали.
Какой метод выбрать для внутренних полостей?
Для труб, отверстий, глухих полостей и труднодоступных участков обычно рассматривают окунание: оно позволяет обработать внутренние и наружные поверхности за один проход. Распыление удобнее для доступных открытых зон, поскольку требует прямого доступа к обрабатываемому участку. Окончательный выбор зависит от геометрии детали и требований к покрытию.
Как определить допустимую толщину покрытия?
Сначала сверяются с технической документацией состава и требованиями к детали. Для разных покрытий рекомендованная сухая толщина может составлять 5-20 мкм или 5-15 мкм. Для измерения металлических покрытий применим ISO 4518, а для резьб учитывают ограничение по толщине, указанное в ISO 4042.
Можно ли оценивать запекаемое покрытие только визуально?
Нет. Внешний вид не показывает точную толщину слоя. Для контроля выбирают измерительный метод с учетом формы поверхности и требований к детали. Также нужно соблюдать режим отверждения конкретного состава: в технических описаниях встречаются режимы от комнатной температуры до 250 °C и продолжительность от 2 до 90 минут.
Заключение
Окунание выгоднее распыления, когда нужно обработать сложную однотипную деталь, включая ее внутренние поверхности и полости. Распыление подходит для открытых участков и выборочного нанесения. Антифрикционное покрытие выбирают с учетом геометрии, толщины, подготовки поверхности и режима отверждения, а результат проверяют по требованиям к узлу.
Следующий шаг - составить перечень покрываемых зон, задать требуемую толщину и проверить, можно ли подготовить и нагреть деталь по документации состава. После этого сравнить окунание и распыление на контрольном изделии, а для резьб отдельно проверить требования ISO 4042 к собираемости.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как толщина антифрикционного покрытия влияет на посадочные размеры деталей и как ее учитывать при проектировании.
Узнайте, как КПД червячного редуктора зависит от антифрикционного покрытия и почему это важно для пускового момента.
Узнайте, как правильно очищать пищевое антипригарное покрытие от теста и муки, чтобы сохранить его свойства и продлить срок службы.