
Антифрикционные покрытия холодного и горячего отверждения: сравнение и выбор
Антифрикционные покрытия холодного и горячего отверждения различаются способом формирования пленки, производственным циклом и требованиями к детали. Холодное отверждение позволяет обойтись без печи, тогда как горячее требует нагрева, но может вписаться в процесс, где доступно контролируемое термоотверждение. Выбирать покрытие стоит с учетом материала и геометрии детали, допустимой температуры нагрева, способа нанесения и времени, отведенного на обработку.
Статья будет полезна инженерам, технологам и снабженцам, которые выбирают твердую смазку для серийных деталей или ремонтного процесса. Разберем, чем отличаются режимы отверждения, как подготовить поверхность и контролировать толщину пленки, а также какие параметры проверить перед внедрением покрытия.
Как отличаются антифрикционные покрытия холодного и горячего отверждения
Общее назначение таких составов - сформировать на поверхности детали пленку с твердыми смазочными компонентами.
Для этого недостаточно нанести материал: требуется сушка или отверждение, связывающее компоненты покрытия с поверхностью. Механизм может быть основан на выдержке при комнатной температуре, нагреве или ультрафиолетовом воздействии. В статье сравниваются два первых варианта.
При холодном отверждении покрытие набирает готовность без обязательного нагрева. В одном из примеров технических листов поверхность становится сухой на ощупь через 5 минут при 23 °C, а полная готовность наступает через 2 часа при той же температуре. Для другого указанного режима время до состояния «сухо на ощупь» сокращается до 1 минуты при 80 °C. Эти значения относятся к конкретным системам: переносить их на любое холодное отверждение нельзя.
Горячее отверждение требует нагрева детали. В документации на отдельные покрытия приведены режимы 20 минут при 200 °C и предварительная выдержка 5–10 минут при 80 °C для удаления летучих компонентов перед высокотемпературной стадией. Температура и продолжительность зависят от состава, массы детали, толщины пленки и оборудования. Для производственной линии важно проверять режим на реальных деталях, а не только ориентироваться на параметры лабораторного образца.
| Параметр | Холодное отверждение | Горячее отверждение |
|---|---|---|
| Нагрев детали | Не обязателен | Требуется согласно режиму покрытия |
| Пример времени | Полная готовность через 2 часа при 23 °C | 20 минут при 200 °C |
| Дополнительный режим | Сухо на ощупь через 5 минут при 23 °C | Предварительная выдержка 5–10 минут при 80 °C в одном из примеров |
| Что проверить | Время до готовности и условия выдержки | Температуру, длительность и равномерность нагрева |
В общих описаниях антифрикционных покрытий встречается диапазон от 2 до 90 минут по времени отверждения и от окружающей температуры до 250 °C по температуре процесса. Это широкий обзорный диапазон, а не режим для конкретной детали. Рабочие параметры выбирают по техническому листу покрытия и подтверждают испытанием на собственной детали.
Холодное отверждение покрытия: когда не нужна печь
Холодное отверждение удобно, если конструкция не допускает нагрева или производственный участок не оснащен печью.
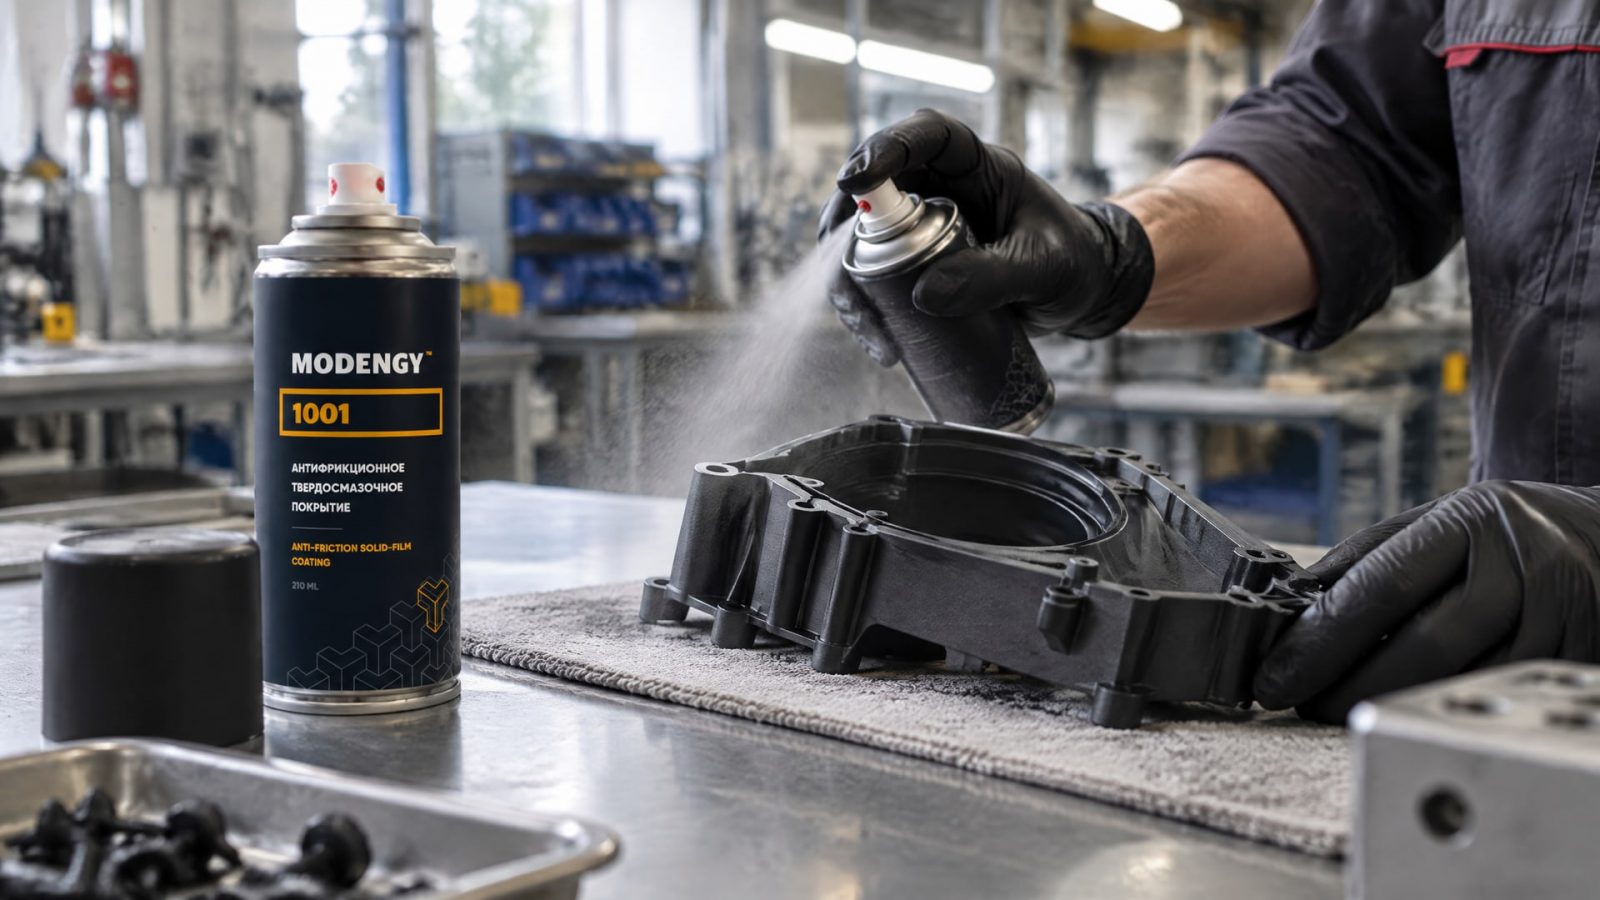
Такой вариант упрощает интеграцию твердой смазки в процесс, но не отменяет выдержку до готовности. В качестве ориентира в технических листах отдельных систем указаны 5 минут при 23 °C до высыхания на ощупь и 2 часа при 23 °C до полной готовности. Ускорение до 1 минуты при 80 °C возможно для отдельного состава, но такой режим уже предполагает нагрев.
Для выбора важно определить, какой именно момент считается окончанием операции: поверхность перестала быть липкой на ощупь или покрытие полностью готово к эксплуатации. Это разные этапы. Если деталь перемещают, собирают или нагружают раньше указанного срока полной готовности, режим нельзя считать подтвержденным только по внешнему виду пленки.
При разборе проблем вроде вымывания смазочного материала, следов фреттинга или трудностей при холодном пуске сначала определяют условия контакта и причину отказа. Антифрикционное покрытие не выбирают только по названию: проверяют совместимость с материалом детали, нагрузку, подготовку поверхности и способ нанесения. Для узлов металл/металл под низкой или средней нагрузкой твердосмазочные системы рассматривают как один из вариантов, но пригодность конкретного состава подтверждают испытаниями.
Когда нагрев детали нежелателен, а технологический цикл требует короткой выдержки, в подборе рассматривают MODENGY 1001: согласно указанным для него параметрам, он отверждается при комнатной температуре за 15 минут. Это конкретное значение для данного покрытия, а не общее время холодного отверждения. Перед внедрением следует проверить маршрут обработки на реальной детали и сверить остальные требования к применению с технической документацией.
Холодное отверждение не означает, что можно пропустить подготовку поверхности или контроль пленки. В примерах технических листов рекомендуемая толщина сухого покрытия находится в диапазоне 5–20 мкм, а для одной системы указано 15–20 мкм. Значение для выбранного материала нужно брать из его документации, а не назначать по аналогии с другим составом.
Горячее отверждение и условия работы с печью
Горячее отверждение выбирают, когда деталь допускает нагрев и производственный процесс позволяет обеспечить заданный температурно-временной режим.
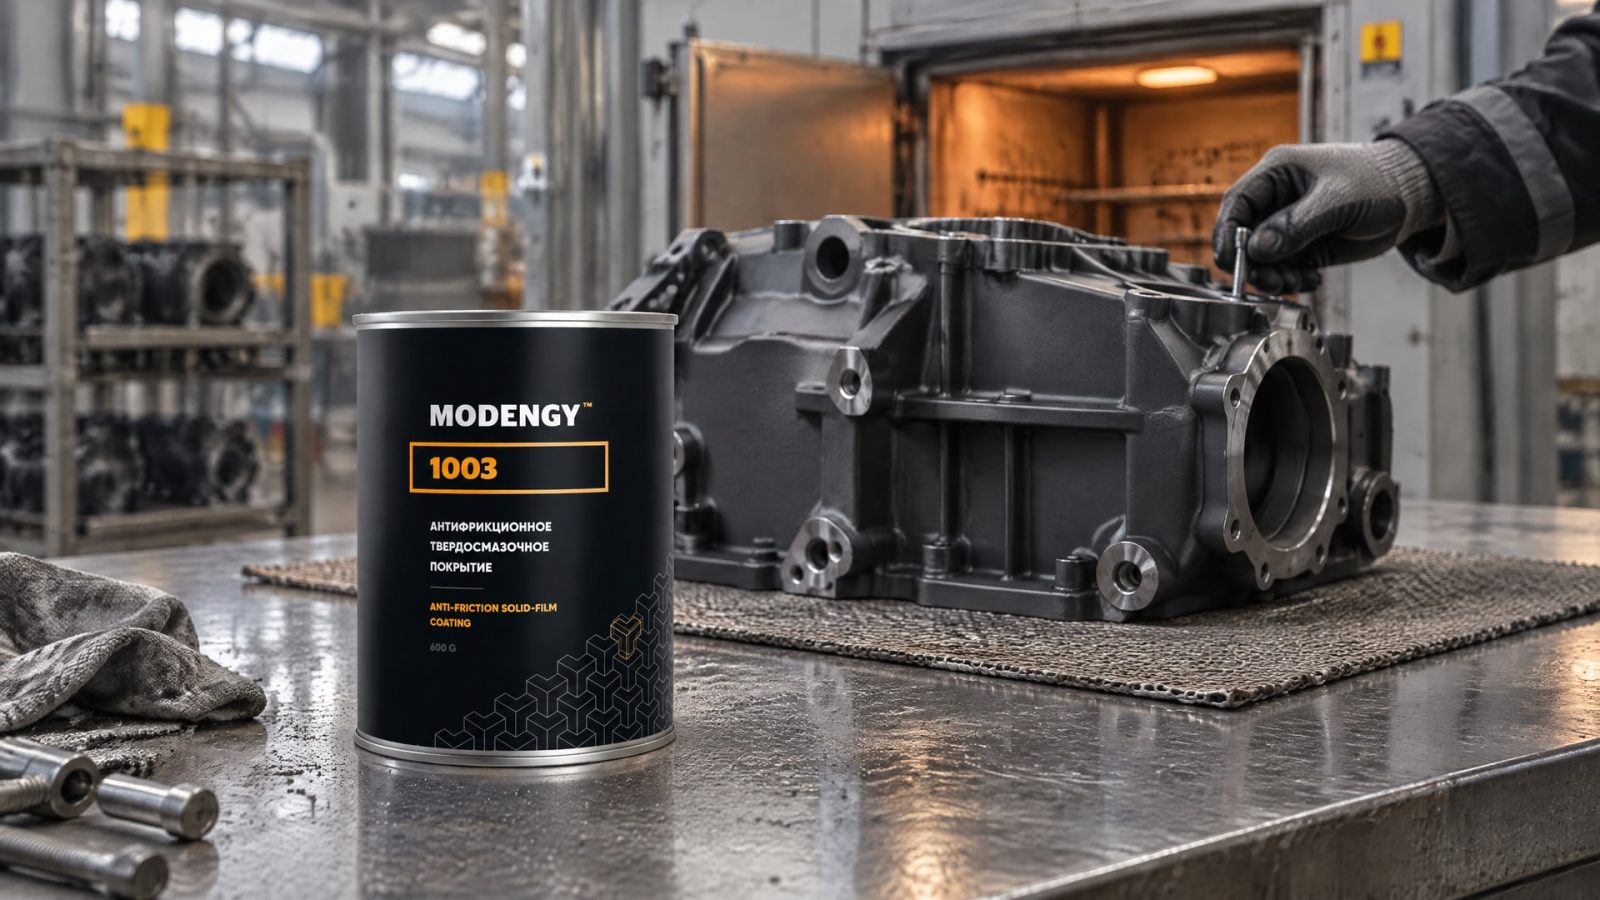
Такой способ требует контроля не только температуры печи, но и фактического нагрева детали. Масса и форма изделия могут влиять на достижение заданного режима, поэтому время выдержки нельзя автоматически отсчитывать с момента загрузки в печь.
В технических листах отдельных покрытий приведены режимы 20 минут при 200 °C и предварительная выдержка 5–10 минут при 80 °C перед высокотемпературным отверждением. Эти параметры относятся к разным технологическим примерам и не объединяются в единый режим. На конкретном участке сверяются с документацией покрытия, учитывают материал основы и проверяют цикл на деталях той же геометрии и массы, что пойдут в производство.
Если покрытие должно пройти термоотверждение, заранее оценивают, можно ли нагревать деталь и соседние элементы, а также выдержит ли температуру технологическая оснастка. Для изделия с резьбами, отверстиями и сопрягаемыми поверхностями дополнительно проверяют, не нарушает ли слой сборочные размеры. Толщина сухой пленки в отдельных технических листах составляет 5–20 мкм; для другой системы указан диапазон 15–20 мкм. Эти значения не заменяют спецификацию выбранного продукта.
Когда требуется именно горячее отверждение, MODENGY 1003 можно рассматривать в рамках указанного режима: полимеризация занимает 20 минут при +170 °C или 720 минут при +20 °C. Выбор между этими вариантами зависит от допустимого нагрева детали и длительности цикла. Параметры относятся к данному покрытию; режим на производственной детали подтверждают с учетом ее массы, геометрии и типа печи.
Горячее отверждение не следует считать автоматически более подходящим или более прочным только из-за наличия нагрева. Сравнивают требования к эксплуатации, возможности участка и результаты проверки адгезии и толщины. Если производственный маршрут не обеспечивает стабильную температуру, преимущества заданного режима не подтвердятся в серии.
Нанесение твердой смазки и подготовка поверхности
Состояние поверхности влияет на адгезию и срок службы покрытия.
До нанесения проводят обезжиривание; в качестве дополнительной подготовки для ряда систем указаны фосфатирование или пескоструйная обработка абразивом 180 grit. Такие операции нельзя назначать без учета материала детали и технологии покрытия. Их необходимость сверяют с документацией состава и подтверждают пробной обработкой.
Для нанесения применяют распыление, погружение, центрифугирование после погружения, кисть, трафаретную печать и нанесение валиком. Метод выбирают по форме, размеру и количеству деталей. Для колец, деталей с отверстиями и сложной геометрией важно оценить равномерность пленки по всей поверхности: подходящий способ нанесения зависит от конфигурации изделия и партии.
В отдельных технических листах для сухой пленки указана толщина 5–20 мкм, для одной печатной системы - 15–20 мкм. Это узкие диапазоны, которые нельзя заменять правилом «чем толще, тем лучше». Избыточная толщина может ухудшить адгезию и стабильность процесса, поэтому после нанесения проверяют фактический слой и сопоставляют его с требованиями выбранного покрытия.
Рабочий маршрут удобно зафиксировать по этапам:
Очистить и обезжирить поверхность.
Выполнить дополнительную подготовку, если она предусмотрена технологией покрытия.
Нанести состав выбранным способом.
Провести сушку или отверждение по заданному режиму.
Проверить толщину и адгезию пленки.
Для оценки адгезии сухих смазочных пленок существует метод испытаний ASTM D2510-22, Standard Test Method for Adhesion of Solid Film Lubricants. Его можно учитывать при разработке программы контроля. Само по себе соответствие методу испытаний не задает требования к конкретной детали: критерии приемки устанавливают для изделия и процесса отдельно.
Как выбрать антифрикционное покрытие для детали или серии
Начинают с условий эксплуатации и ограничений процесса.
Нужно установить материал основы, геометрию и массу детали, характер контакта, возможную нагрузку, допустимую температуру и доступное оборудование. Выбор зависит также от способа нанесения и требуемых свойств покрытия. Поэтому запрос «антифрикционное покрытие кольца» не дает достаточной информации для подбора: важны конструкция кольца, зона контакта и возможность равномерно обработать поверхность.
Затем определяют приоритет: исключить нагрев детали или встроить нагрев в производственный цикл. При комнатной температуре отдельные покрытия достигают полной готовности за 2 часа при 23 °C, тогда как для термоотверждаемой системы в одном из примеров задано 20 минут при 200 °C. Сопоставлять эти режимы напрямую без учета состава и требований к детали нельзя. Фактическое время отверждения проверяют на собственных изделиях.
Для серии с повторяющейся геометрией важны воспроизводимость нанесения и контроль толщины. Для единичных деталей или сложной формы метод выбирают так, чтобы покрытие равномерно распределялось по рабочим поверхностям. В технических листах встречаются толщины сухой пленки 5–20 мкм и 15–20 мкм. Эти числа помогают понять порядок параметров, но для настройки процесса используют только значение из документации выбранной системы.
Перед запуском партии полезно провести испытания полного маршрута, а не ограничиваться оценкой нанесенного слоя. Проверяют очистку, подготовку, нанесение, сушку или отверждение, толщину и адгезию. Для холодного отверждения отдельно фиксируют время до сухого состояния и полной готовности. Для горячего - температуру и длительность выдержки, учитывая деталь, печь и оснастку.
Снабженцу для закупки важно получить техническую документацию и спецификацию с режимами применения, а инженеру - подтвердить их на изделии. Это помогает избежать ситуации, когда покрытие выбрано по общему описанию, но не подходит к реальному циклу. При запросе на антифрикционное твердосмазочное покрытие указывают материал и геометрию детали, условия контакта, допустимый нагрев и способ нанесения.
Часто задаваемые вопросы
Нужно ли всегда нагревать антифрикционное покрытие?
Нет. Существуют покрытия холодного отверждения, которые выдерживают при комнатной температуре, и системы горячего отверждения, для которых требуется нагрев. В отдельных технических листах полная готовность при 23 °C указана через 2 часа, а для термоотверждаемой системы приведен режим 20 минут при 200 °C. Конкретные значения зависят от состава.
Сколько времени занимает холодное отверждение покрытия?
Время зависит от конкретного материала и критерия готовности. В одном примере покрытие становится сухим на ощупь через 5 минут при 23 °C, но полностью готово через 2 часа. Для отдельной системы указана полная готовность покрытия за 15 минут при комнатной температуре. Эти параметры нельзя переносить на другие составы.
Какой толщины должна быть твердая смазка покрытия?
Единой толщины для всех покрытий нет. В технических листах отдельных систем приведены диапазоны сухой пленки 5–20 мкм и 15–20 мкм. Толщину выбирают по документации конкретного состава, затем контролируют на детали. Увеличивать слой без технологического основания не следует: важны адгезия и стабильность процесса.
Как проверить адгезию антифрикционного покрытия?
Подготовку начинают с обезжиривания; для некоторых систем дополнительно применяют фосфатирование или пескоструйную обработку 180 grit. Для испытания адгезии сухих смазочных пленок существует ASTM D2510-22. Порядок контроля и критерии приемки задают для конкретной детали и покрытия, а результат оценивают после прохождения всего технологического маршрута.
Заключение
Антифрикционные покрытия холодного и горячего отверждения выбирают по ограничениям детали и производства. Холодный режим позволяет обойтись без обязательного нагрева, горячий требует печи и проверки температурно-временного цикла. Для обоих вариантов важны подготовка поверхности, нанесение в заданной толщине и подтверждение адгезии.
Следующий шаг - определить допустимую температуру детали, доступное оборудование, геометрию изделия и требуемый цикл. Затем сверить эти условия с технической документацией покрытия и провести пробную обработку с контролем толщины, адгезии и режима отверждения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте о технологии окунания центрифугирования, ее применении для твердосмазочных покрытий, требованиях к деталям и ограничениях метода.
Узнайте, почему масло резьбонарезного станка критически важно для качества резьбы и ресурса инструмента.
Подберите масло для нарезки резьбы на стальных трубах, учитывая тип основы, вязкость, водорастворимость и состав, чтобы избежать дефектов и износа.