
Твердая смазка для стали и деталей с натягом: как подобрать материал
Для деталей из стали, склонных к задирам, и соединений с натягом смазку выбирают по условиям контакта и функции узла после сборки. При высоких нагрузках, малых скоростях, пусках или ограниченном доступе для повторного обслуживания рассматривают твердые смазки и твердосмазочные покрытия. При запрессовке применяют контролируемое количество сборочного материала: он может снизить усилие монтажа, но также повлиять на трение и удержание детали.
Инженеру важно различать сухую смазку, покрытие с твердыми смазочными компонентами и пластичную смазку с добавками. В статье разобраны виды таких материалов, особенности смазки для стали, подбор состава для натяга и факторы, которые проверяют до нанесения. Отдельно рассмотрим, почему подготовка поверхности и отверждение покрытия влияют на результат.
Твердая смазка: виды и отличие от пластичной
Твердая смазка - не просто густой материал.
Ее смазывающее действие обеспечивают твердые частицы или твердая пленка, а не только масло. В качестве твердых компонентов используют графит, дисульфид молибдена (MoS2) и PTFE. Они формируют тонкую скользящую пленку и применяются там, где одной масляной пленки недостаточно.
При выборе важно разделять несколько форм материала. Твердые частицы могут входить в состав пасты или пластичной смазки, а твердосмазочное покрытие представляет собой систему с твердыми смазочными компонентами в связующем. После нанесения на подготовленную поверхность покрытие формирует адгезионную смазывающую пленку. Эти варианты нельзя считать взаимозаменяемыми: для каждого важны условия работы и способ нанесения.
Выражение «твердая пластичная смазка» может вводить в заблуждение. Пластичные смазки классифицируют по консистенции NLGI: стандартный диапазон включает классы от 000 до 6, а NLGI 2 - распространенный базовый класс. Эта маркировка не определяет, есть ли в составе графит или MoS2, и не указывает на твердость смазки как отдельного материала. Поэтому проверяют и класс консистенции, и состав, и назначение продукта.
Какие бывают твердые смазки
Для стали, склонной к задирам, выбор между пастой и покрытием зависит от задачи. Паста может быть удобна как сборочный материал, тогда как покрытие рассчитано на предварительно подготовленную поверхность и последующую работу узла. Если нужна смазка на весь срок службы или повторное нанесение затруднено, это условие учитывают наравне с нагрузкой и скоростью.
Шприц для твердой смазки или карандаш твердой смазки не определяют свойства материала. Способ подачи выбирают по форме продукта и технологии участка, а не по одному названию инструмента. Перед закупкой сверяют карточку товара и техническую документацию: там должны быть указаны назначение и требования к нанесению.
Смазка для стали, склонной к задирам
Не для каждой стали подходит один и тот же смазочный материал.
На выбор влияют склонность контактирующих поверхностей к задирам, нагрузка, скорость, пуски, температура и возможность повторного обслуживания. При высоких нагрузках и малых скоростях обычной масляной пленки может быть недостаточно, поэтому рассматривают антизадирные пасты с MoS2 или графитом и твердосмазочные покрытия.
При подборе важно оценивать не только марку стали, но и весь контакт. Имеют значение состояние поверхности, режим работы и доступность узла для обслуживания. Если детали работают с вибрацией или часто запускаются после остановки, эти условия также включают в техническое задание на смазочный материал. Универсального решения для всех сталей и режимов нет.
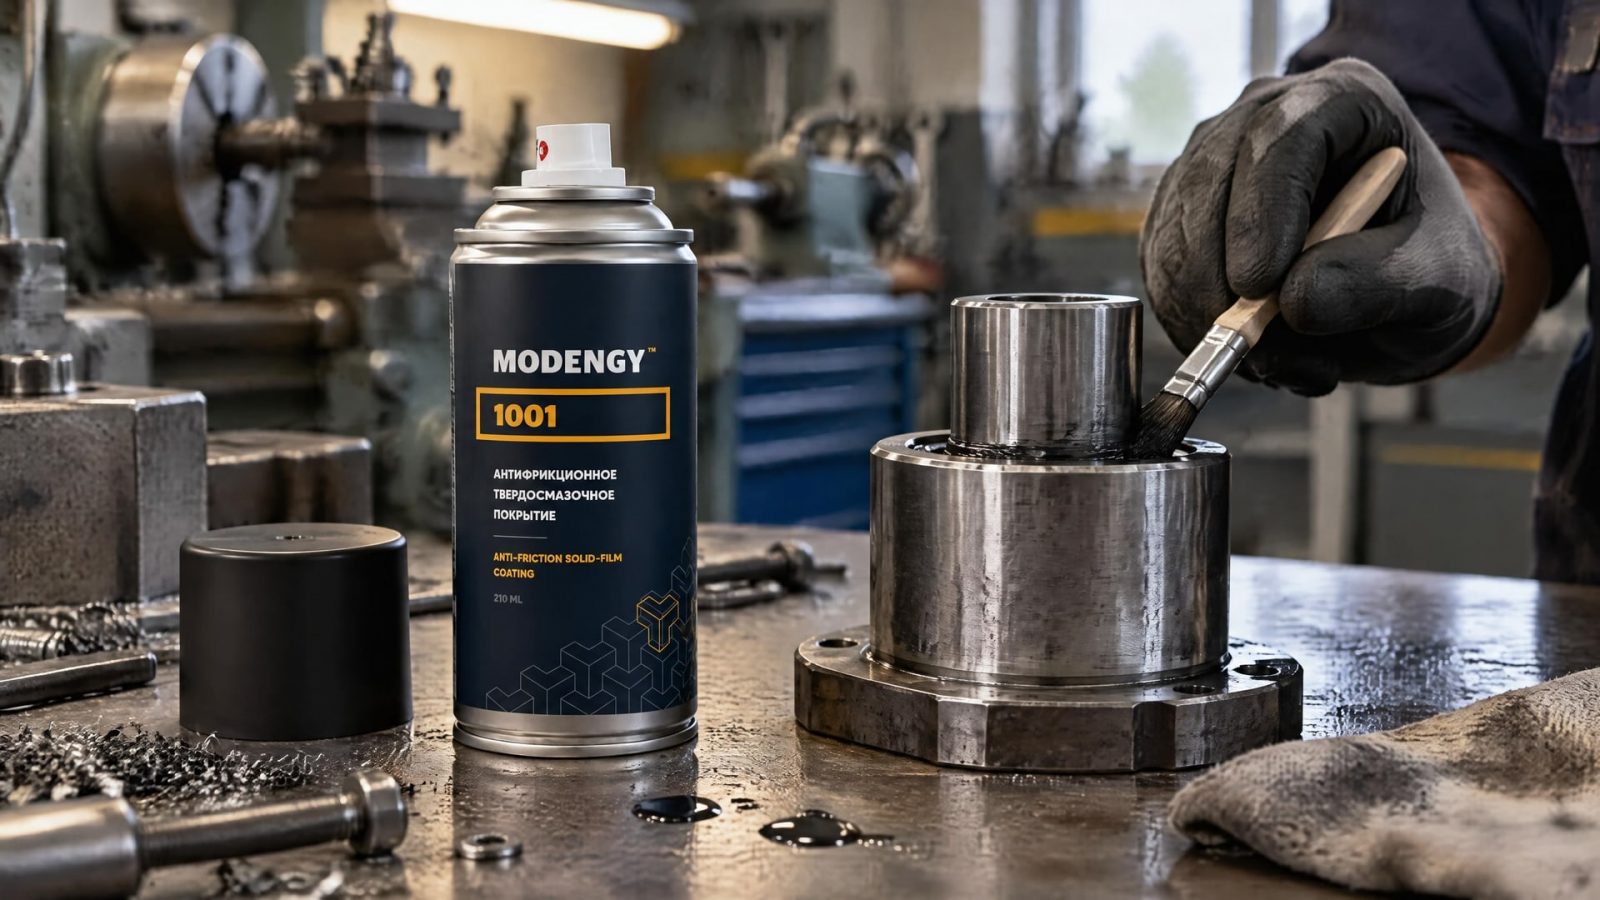
Для деталей, которым при натяге нужно снизить трение и защитить поверхности от износа, в подбор включают антифрикционное твердосмазочное покрытие MODENGY 1001. Оно предназначено для таких деталей, в том числе из капризных марок стали; для него заявлены широкий диапазон рабочих температур и быстрое отверждение. До применения проверяют соответствие покрытия технологии подготовки поверхности и условиям конкретного узла.
В узлах, где возможны вымывание смазочного материала, фреттинг или затрудненный холодный пуск, нельзя ограничиваться общим обозначением «антизадирная смазка». Следует установить, когда именно формируется пленка, как материал наносится и какую функцию он должен выполнять после сборки. Для покрытия решающими остаются адгезия к подготовленной поверхности и корректное отверждение, а для пасты - совместимость с применяемой смазкой и назначение в сборочном процессе.
Смазка при натяге: усилие запрессовки и удержание
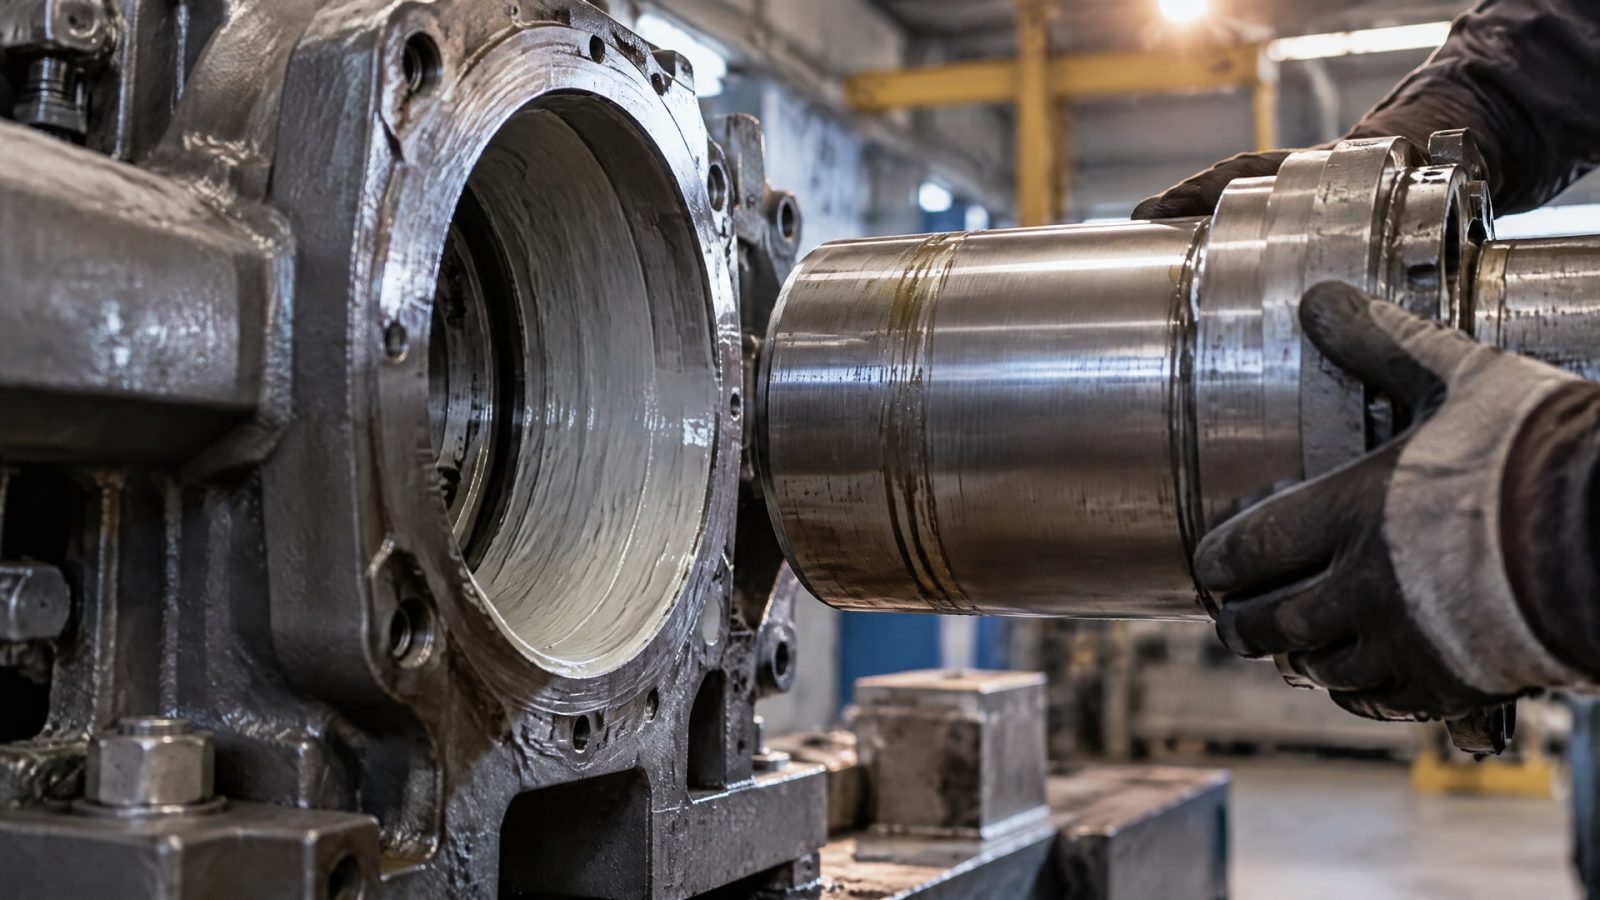
При запрессовке смазка помогает снизить усилие монтажа и риск повреждения поверхности.
Однако после сборки она может немного уменьшить трение в соединении. Поэтому смазка при натяге - не автоматическое решение для любого press fit: сначала определяют, что важнее для узла, облегчение монтажа или максимальная удерживающая способность.
Для соединений стальных деталей встречаются ориентиры по шероховатости поверхности Ra 0,8-1,2 мкм и примеры посадок по системе допусков, например H7/p6. Эти значения не заменяют расчет и не подходят как универсальное назначение для любой пары деталей. Точный натяг определяют с учетом нагрузки, температуры, материалов и шероховатости поверхностей.
Как выбрать материал для запрессовки
Перед выбором выясняют, должна ли смазка оставаться в соединении после монтажа или нужна только как сборочная помощь. Если узлу требуется высокая устойчивость к смещению, оценивают возможное изменение трения после нанесения. Если приоритет - снизить усилие запрессовки, контролируют количество материала: избыточное нанесение не гарантирует лучший результат.
Покрытие и паста при запрессовке также выполняют разные функции. Покрытие наносят заранее на подготовленную поверхность, а пасту используют как сборочный материал. Твердосмазочное покрытие может применяться вместо пасты только тогда, когда это соответствует конструкции узла и технологии нанесения. Для решения учитывают требуемую удерживающую силу, способ сборки и состояние поверхностей.
Если соединение работает под нагрузкой, одного обозначения посадки недостаточно для выбора смазки. Инженер сопоставляет характеристики сопрягаемых деталей с функцией соединения после монтажа. В расчетном решении учитывают режим работы, температуру, шероховатость и нагрузку, а не подбирают материал по одной универсальной цифре натяга.
Твердосмазочное покрытие: подготовка и отверждение
Твердосмазочные покрытия содержат твердые смазочные компоненты в связующем.
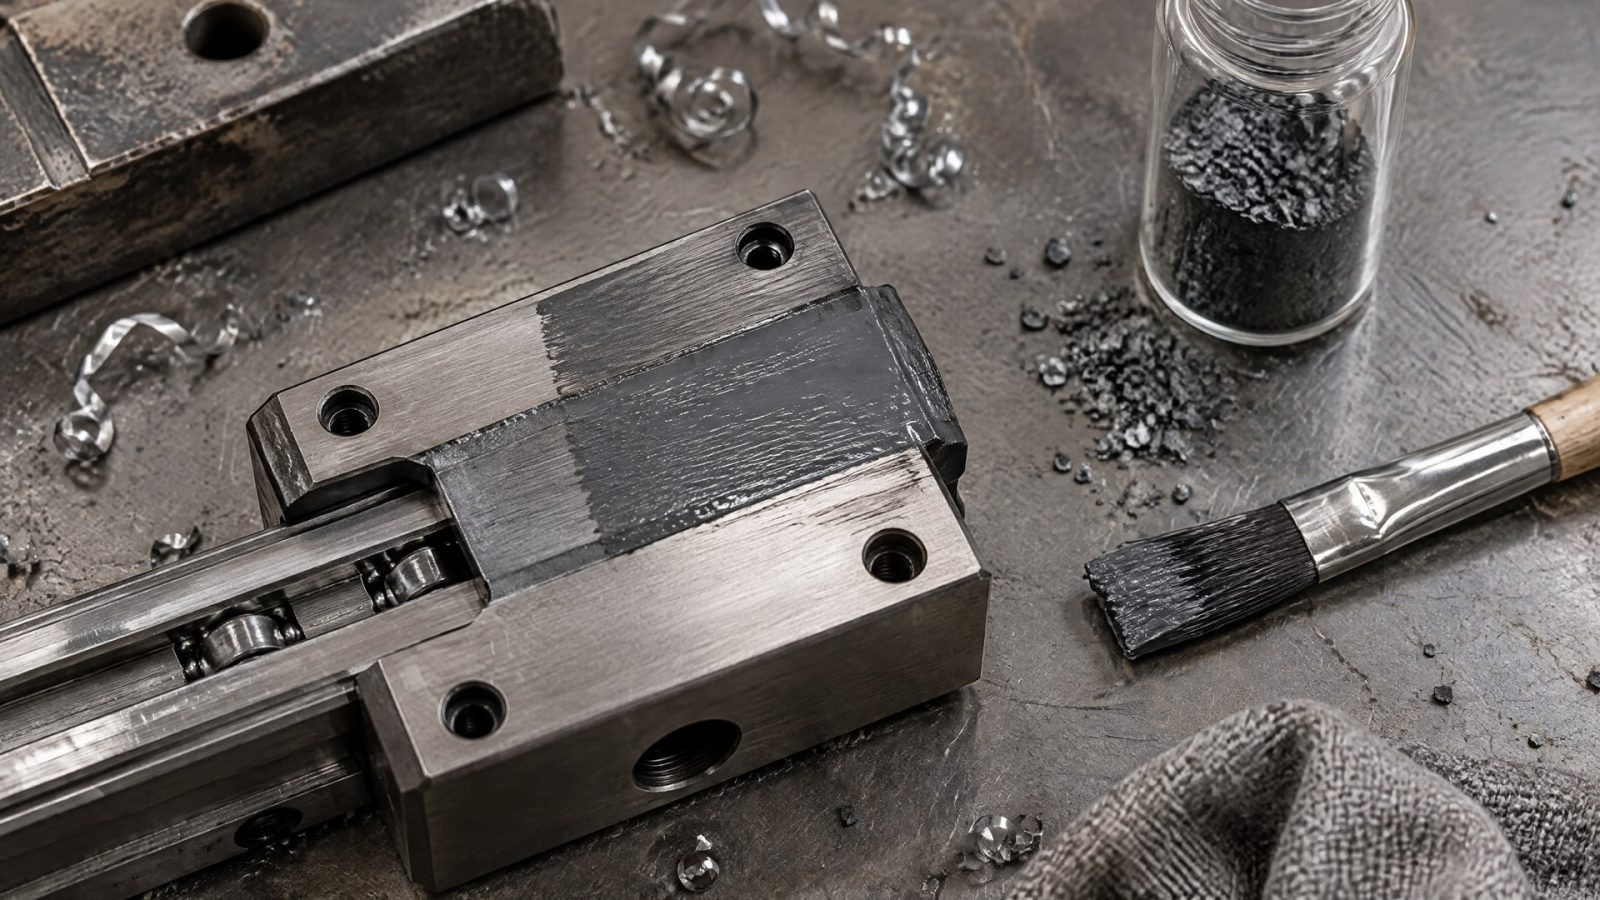
После нанесения на предварительно подготовленную, закаленную и высушенную поверхность они формируют адгезионную смазывающую пленку. Поэтому покрытие нельзя оценивать только по составу: важна технология, с которой его наносят и отверждают.
Подготовка поверхности и отверждение твердой смазки влияют на адгезию и стойкость пленки. Если пропустить нужный этап или изменить установленную последовательность нанесения, покрытие может не обеспечить ожидаемого результата. Точные требования зависят от конкретного материала, поэтому перед работой сверяются с его технической документацией, а не переносят режим с другой смазки.
Стандарт ISO 8080:1985 описывает покрытие с твердой смазкой для защиты титановых крепежных деталей от galling и частичного снижения риска гальванической коррозии при контакте с титаном. Это пример применения покрытия для определенной задачи, а не универсальный стандарт на все твердосмазочные материалы и стальные соединения.
Что проверить до нанесения
Подходит ли тип покрытия для материала и функции узла.
Какая подготовка поверхности предусмотрена для конкретного состава.
Каковы требования к нанесению, сушке или отверждению.
Нужна ли пленка только на этапе сборки или в течение работы узла.
Требуется ли удалить прежний материал перед переходом на новый.
Покрытие не следует считать просто более густой смазкой. Это система, работа которой зависит от поверхности и соблюдения технологии. Если на участке меняют материал, дополнительно проверяют совместимость с ранее применявшейся смазкой. При сомнениях старый состав удаляют до перехода на новый.
Как подобрать смазку и проверить результат
Подбор начинают с описания узла, а не с поиска материала по общему названию.
Уточняют материал контактных деталей, наличие натяга, нагрузку, скорость, температуру, вибрацию, риск коррозии и возможность повторной смазки. Затем решают, требуется ли состав для монтажа, для постоянной работы или для формирования покрытия на поверхности.
Для пластичных смазок отдельно проверяют класс NLGI. Значение NLGI 2 распространено, но не является обязательным для всех применений: в стандартной классификации предусмотрены классы от 000 до 6. Консистенция не заменяет оценку рабочих условий и не сообщает о наличии твердых смазочных компонентов. Поэтому в закупочной документации фиксируют назначение и необходимые характеристики, а не только привычный класс.
При замене материала проверяют совместимость. Несовместимость старой и новой смазки или изменение трения и адгезии после перехода могут ухудшить работу узла. Если совместимость не подтверждена, прежний материал удаляют. Этот шаг особенно важен, когда вместе с заменой смазки меняется способ ее подачи или технология обслуживания.
Для соединения с натягом заранее определяют критерий успешной сборки: усилие монтажа, требуемое удержание или оба параметра. Контролируемое нанесение помогает избежать неоправданного изменения условий сопряжения. Решение сверяют с расчетом посадки и технологией производства, а при изменении состава проверяют работу соединения в условиях, близких к эксплуатационным.
Часто задаваемые вопросы
Чем твердая смазка отличается от пластичной?
Твердая смазка снижает трение за счет твердых частиц или сформированной пленки. Пластичная смазка - отдельная форма смазочного материала, для которой указывают класс консистенции NLGI. В пластичном составе могут присутствовать твердые смазочные компоненты, но сама маркировка NLGI не описывает их наличие или содержание.
Можно ли использовать твердосмазочное покрытие вместо пасты при запрессовке?
Можно, если покрытие соответствует задаче узла и технологии сборки. Покрытие наносят на заранее подготовленную поверхность, а пасту часто используют как сборочную помощь. При выборе учитывают усилие запрессовки и требуемое удержание после монтажа: смазка может снизить усилие сборки и повлиять на трение в соединении.
Нужно ли выбирать NLGI 2 для всех случаев?
Нет. NLGI 2 - распространенный базовый класс пластичных смазок, но стандартный диапазон консистенций включает классы от 000 до 6. Подходящий класс зависит от конкретного применения. Кроме консистенции, проверяют температуру, нагрузку, скорость, вибрацию и риск коррозии, а также назначение смазки.
Как выбрать шприц или карандаш для твердой смазки?
По названию инструмента нельзя определить, подходит ли он для конкретного материала. Сначала уточняют форму продукта, рекомендуемый способ нанесения и технологию участка. Если способ подачи не указан в документации, выбор нужно согласовать с поставщиком материала до закупки и применения.
Заключение
Твердую смазку для стали выбирают с учетом склонности контактной пары к задирам, нагрузки и режима работы. Для деталей с натягом важно учитывать двойной эффект сборочной смазки: она может снизить усилие запрессовки, но также изменить трение и удержание после сборки. Покрытия, пасты и пластичные смазки не взаимозаменяемы, а NLGI описывает только консистенцию пластичного материала.
Следующий шаг - зафиксировать в техническом задании материал деталей, тип посадки, шероховатость, условия работы и требуемую функцию смазки после монтажа. Затем сверить эти параметры с документацией выбранного состава и технологией нанесения, включая подготовку поверхности и отверждение покрытия.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как толщина слоя покрытия влияет на боковой зазор червячной передачи и почему важно измерять оба параметра.
Узнайте, как выбрать антифрикционные покрытия холодного и горячего отверждения для серийных деталей и ремонтных работ.
Узнайте о технологии окунания центрифугирования, ее применении для твердосмазочных покрытий, требованиях к деталям и ограничениях метода.