
Толщина слоя покрытия и боковой зазор в червячной передаче
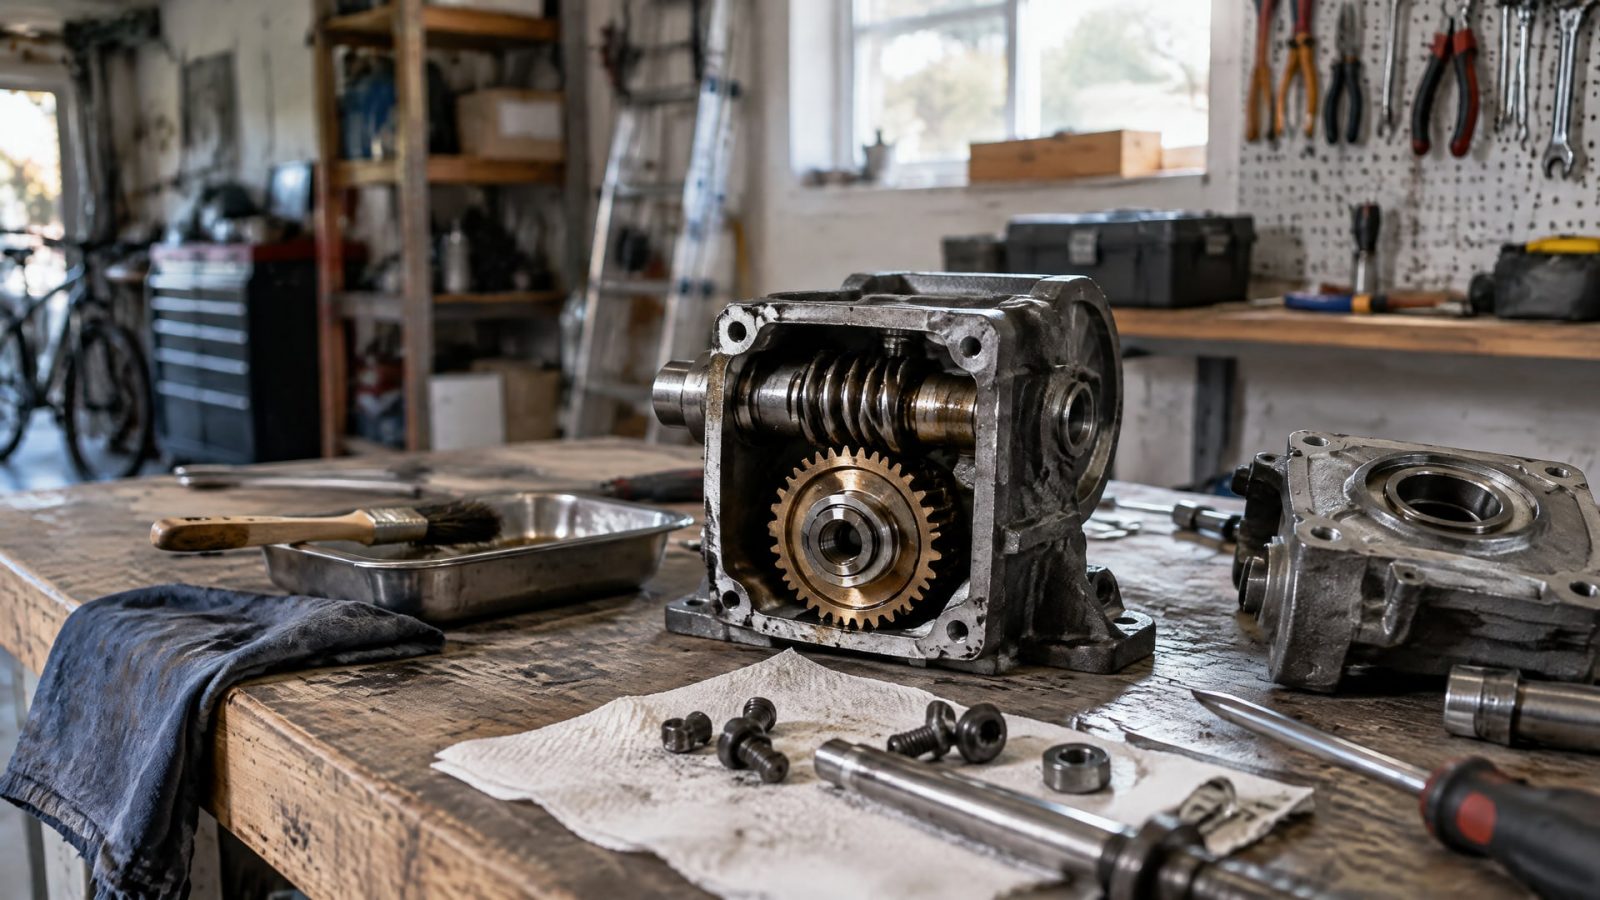
Толщина слоя покрытия влияет на боковой зазор червячной передачи, если покрытая поверхность входит в рабочее сопряжение. Слой добавляет материал к поверхности зубьев и может уменьшить свободный зазор. Поэтому до нанесения покрытия нужно оценить его суммарное влияние на геометрию пары, а после нанесения - измерить фактическую толщину и проверить боковой зазор.
Статья полезна инженерам, специалистам по ремонту и закупщикам, которые выбирают твердосмазочное покрытие или планируют его нанесение на детали передачи. Разберем, как учитывать толщину и отверждение покрытия, какие методы измерения применять и почему измерения слоя самого по себе недостаточно для оценки люфта червячной передачи.
Как толщина слоя покрытия влияет на боковой зазор редуктора
Боковой зазор - свободное перемещение между сопряженными зубьями до контакта противоположных рабочих поверхностей.
Если покрытие нанесено на поверхности, формирующие этот зазор, оно изменяет геометрию контакта. Чем больше толщина слоя, тем заметнее может быть ее влияние на рабочий зазор. Для червячной передачи значение имеет не только толщина на одной детали, но и суммарное изменение обеих сопряженных поверхностей.
При этом нельзя автоматически вычитать из исходного зазора удвоенную толщину покрытия. Реальное влияние зависит от того, на какие поверхности нанесен материал, как они ориентированы относительно зазора и какова контактная геометрия пары. Инженеру нужно оценить изменение именно в рабочем сопряжении, а не ограничиваться номинальной толщиной, указанной в документации на материал.
Для твердосмазочных покрытий источники приводят типовой диапазон 0,0002-0,0005 inch, то есть примерно 5-13 мкм. В отдельном техническом документе указан рабочий диапазон 0,008-0,013 мм, или 8-13 мкм, а допустимые показания толщины находятся в пределах 0,005-0,018 мм. Эти значения показывают масштаб слоев, с которыми работают в подобных задачах, но не задают универсальное требование для любой червячной передачи.
Если покрытие толще расчетного, рабочий зазор может уменьшиться. Если тоньше, могут снизиться ресурс и смазывающая способность слоя. Поэтому принцип «чем толще, тем надежнее» здесь не подходит: допустимую толщину определяют с учетом функции покрытия и геометрии узла. Проверять нужно одновременно слой и результат его нанесения на передачу.
Толщина 1 слоя покрытия: до и после отверждения
Показатель толщины зависит от стадии процесса.
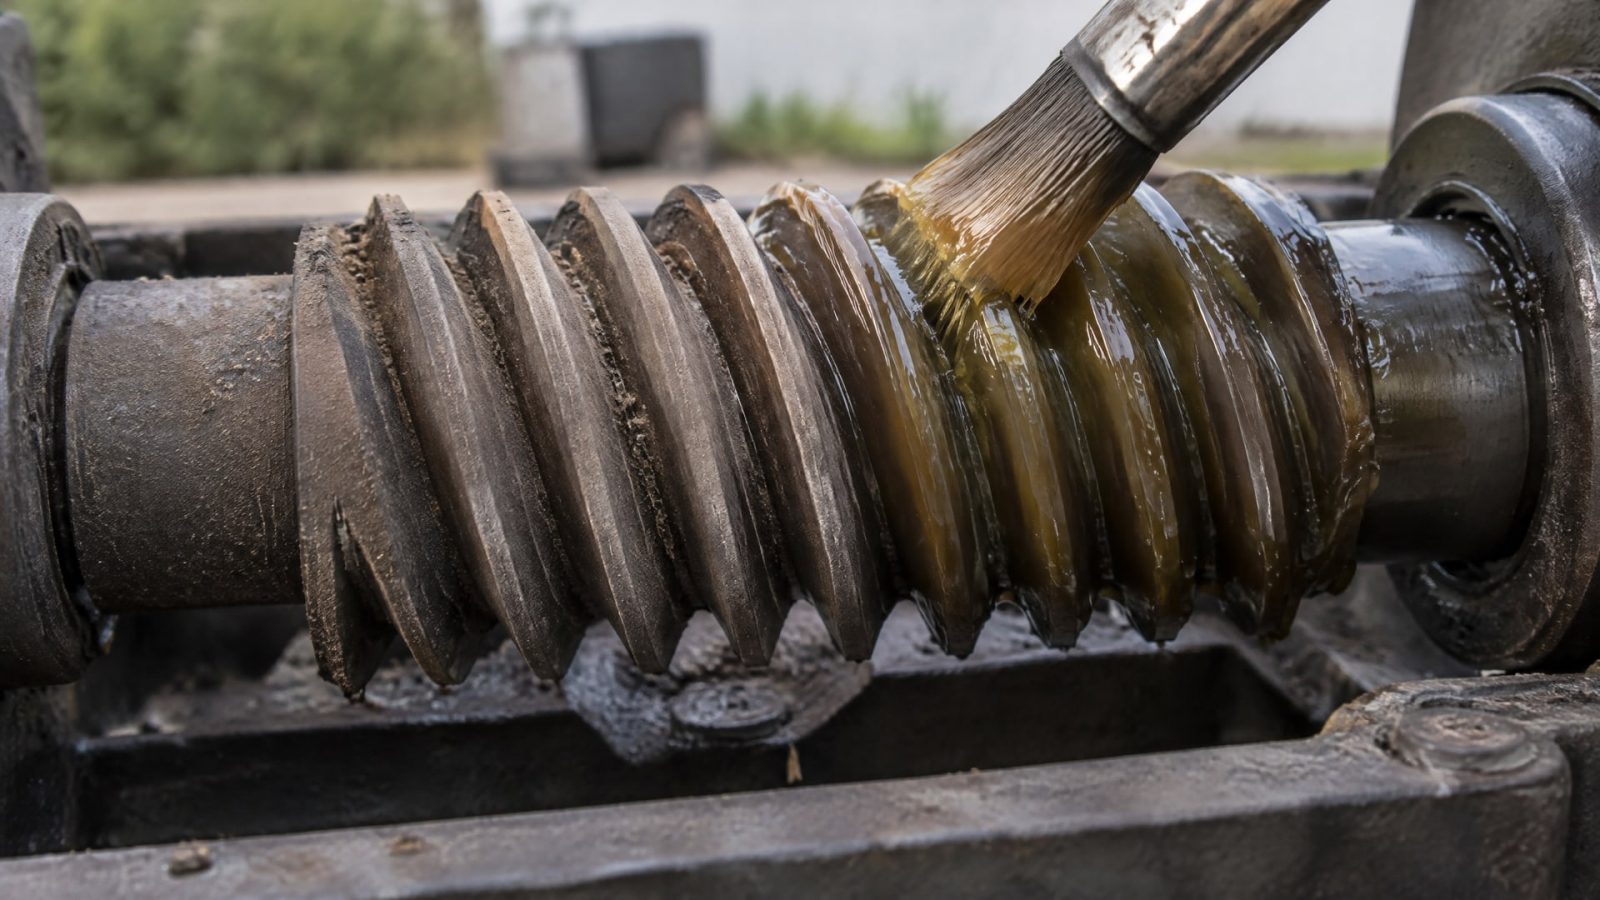
Толщина нанесенного материала до отверждения и толщина сухого слоя после отверждения не всегда совпадают. Для порошковых покрытий в ASTM описан подход к прогнозированию толщины после отверждения по измерениям на более ранних стадиях процесса. Следовательно, данные о нанесенном слое нельзя без проверки переносить на готовую деталь.
Для червячной передачи важен итоговый размер поверхности после завершения технологического цикла. Если в расчет зазора заложена одна стадия, а контроль выполнен на другой, сравнение будет некорректным. В документации на процесс следует указывать, что именно измеряют: материал до отверждения или сухую пленку после него. После отверждения контроль проводят на готовой детали, если это позволяет выбранный метод и особенности покрытия.
Твердосмазочный слой обычно рассматривают как тонкое функциональное покрытие, а не как толстый защитный барьер. Для таких материалов в источниках приводится диапазон 5-13 мкм; также указан рабочий интервал 0,008-0,013 мм. Эти величины помогают понять порядок толщины, но выбирать конкретное значение следует по требованиям передачи и документации на покрытие.
В задачах, где важны снижение трения и сохранение геометрии зубчатой пары, необходимо заранее согласовать способ нанесения и контрольный этап. Если конструкция допускает обработку только одной из сопряженных деталей, это тоже нужно зафиксировать: распределение слоя по поверхностям влияет на суммарное изменение зазора. Сравнивать детали до и после нанесения следует по одинаковой методике и в сопоставимом состоянии.
Измерение толщины слоя покрытия на металлической детали
ASTM E376 описывает измерение толщины покрытий на металлической подложке магнитным и вихретоковым методами.
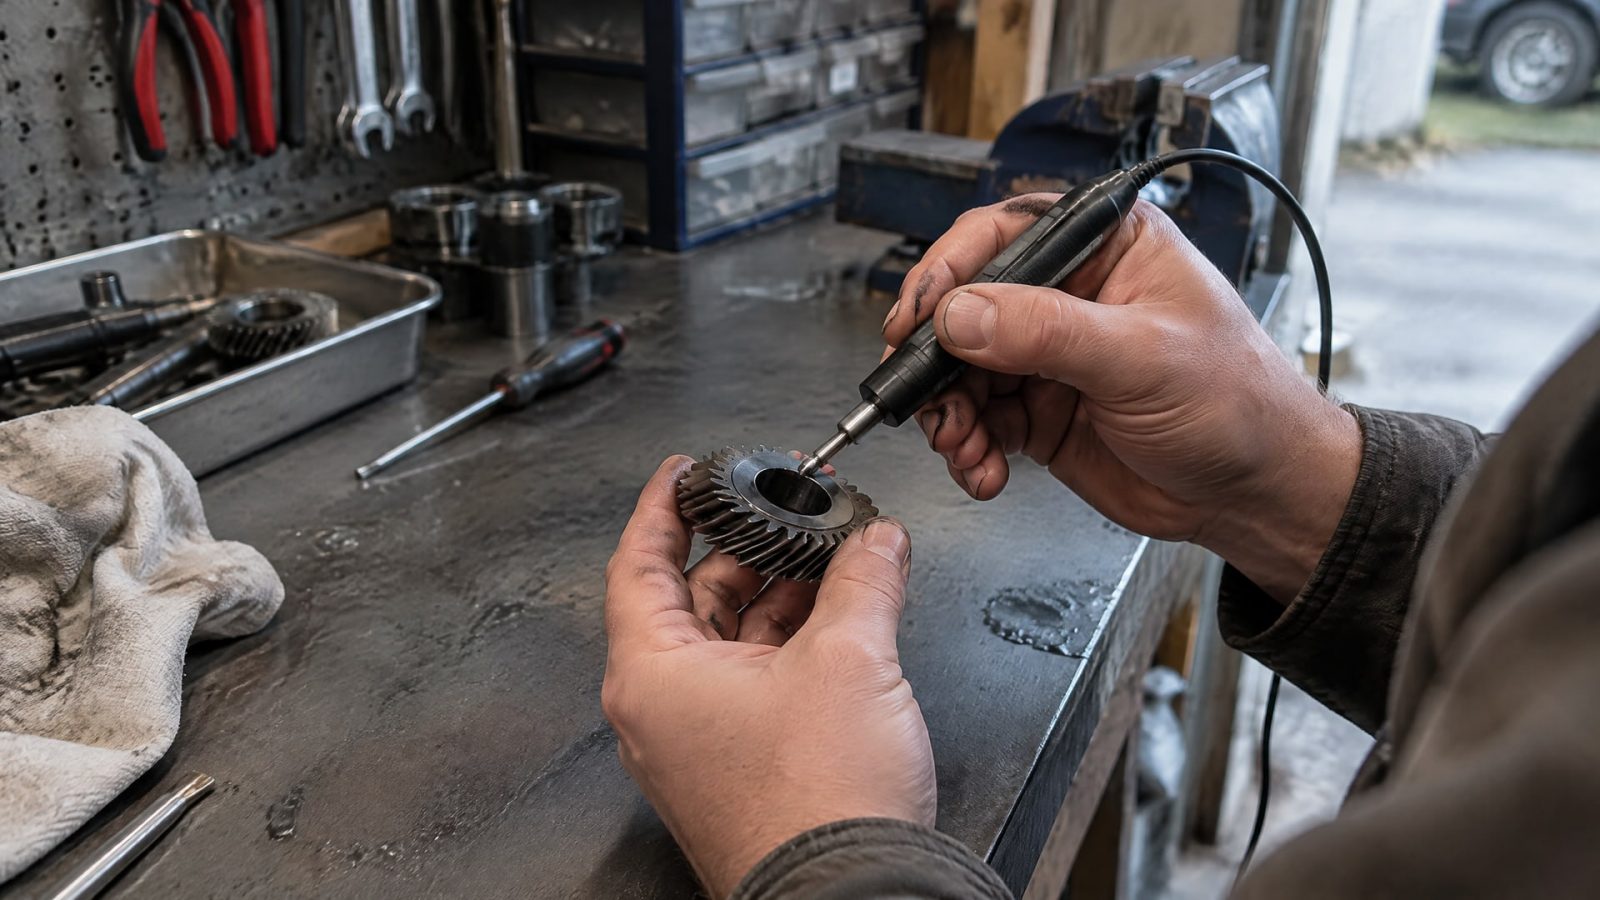
В идеальных условиях точность может составлять ±10% от истинной толщины или ±2,5 мкм - в зависимости от того, какое значение больше. Для слоя толщиной в несколько микрон такая погрешность может быть значимой, поэтому результат измерения следует рассматривать с учетом возможностей метода.
ASTM E376 также указывает на соответствие описанных методов требованиям ISO 2178 для немагнитных покрытий на магнитной подложке. ASTM D7091 посвящен измерению сухой пленки магнитными и вихретоковыми толщиномерами; в контексте шероховатых поверхностей упоминается ISO 19840. Выбор метода зависит от материала основания, типа слоя и состояния поверхности, поэтому один прибор не следует считать универсальным для всех деталей.
Измерение отвечает на вопрос о толщине покрытия, но не показывает автоматически, подходит ли зазор передачи. Для оценки бокового зазора нужно контролировать геометрию узла отдельно. При этом учитывают монтажное состояние и контакт сопряженных поверхностей, а результаты сопоставляют с требованиями конструкторской документации.
Для контроля полезно разделить задачу на два этапа:
Проверить толщину покрытия подходящим для подложки методом.
Измерить боковой зазор передачи после нанесения и отверждения покрытия.
Сопоставить результаты с заданными допусками на деталь и узел.
Зафиксировать фактические значения в документации на обработку или ремонт.
Такой порядок не подменяет измерение зазора показаниями толщиномера и помогает выявить отклонение до сборки или ввода узла в работу.
Твердосмазочное покрытие для передачи: как выбрать толщину
Твердосмазочное покрытие выбирают не только по способности снижать трение.
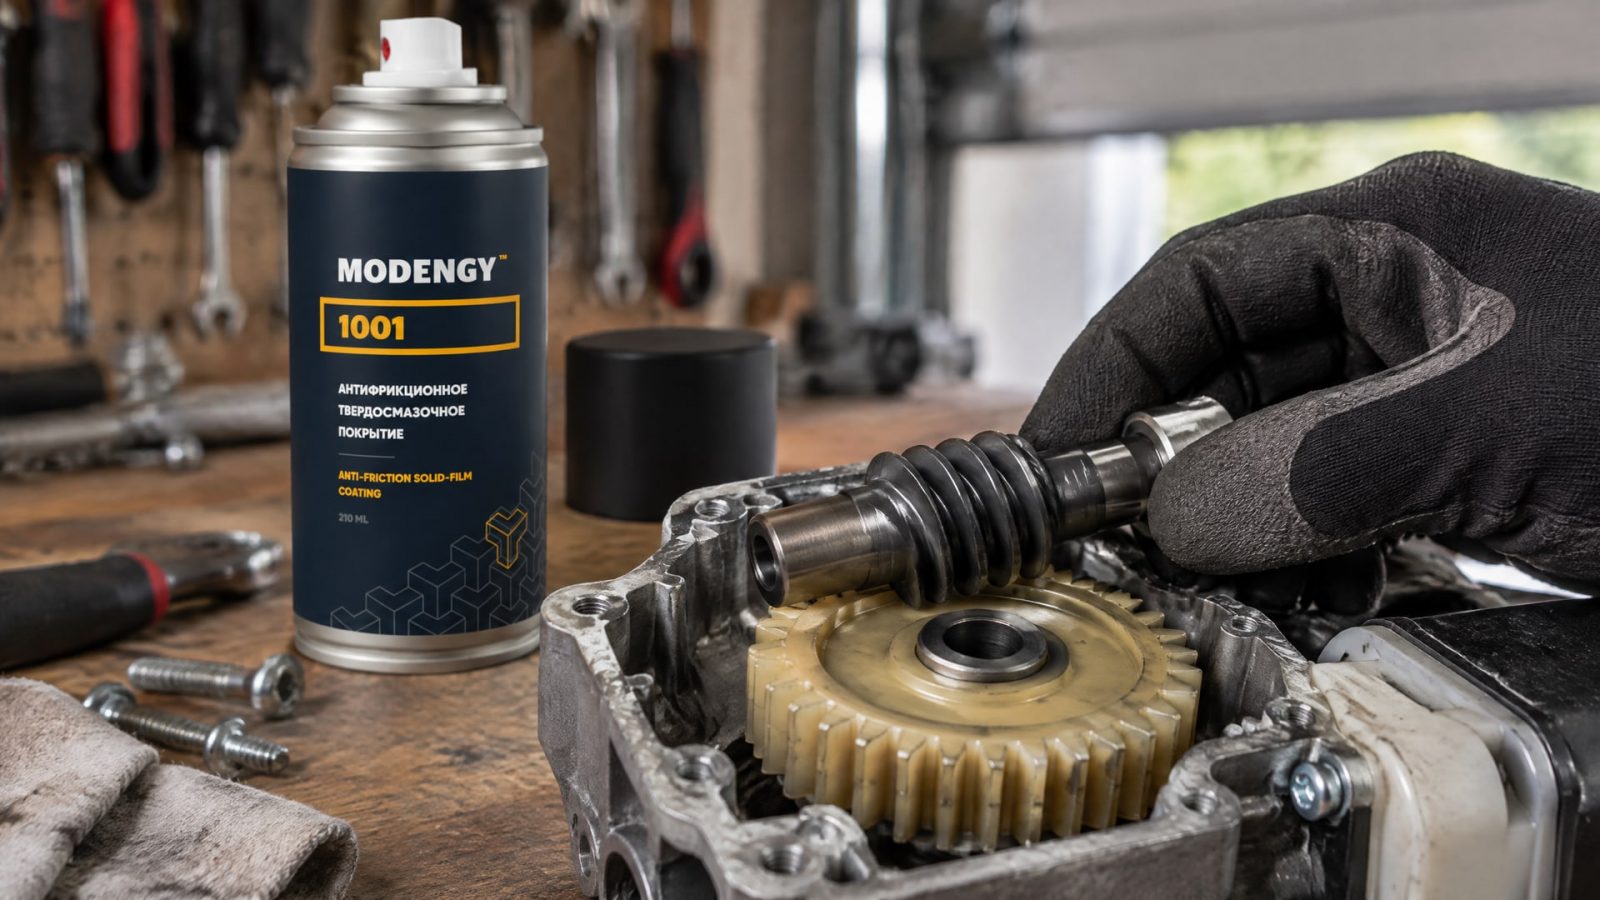
Для червячной передачи важно, чтобы слой выполнял свою функцию и не нарушал требуемую геометрию контакта. Если покрытие находится на рабочей поверхности, его толщину нужно согласовать с допустимым боковым зазором до начала нанесения. Диапазон 5-13 мкм, встречающийся в материалах по твердым смазкам, дает ориентир по порядку величины, но не заменяет расчет для конкретного узла.
При выборе также учитывают условия эксплуатации и назначение покрытия. Например, для деталей, где важны снижение трения и защита контактных поверхностей при пуске, применяют твердосмазочные составы. Если требуется покрытие на основе дисульфида молибдена и графита, отверждаемое при комнатной температуре, в подборе рассматривают MODENGY 1001. Его уместно оценивать именно как вариант функционального слоя, а толщину и способ нанесения сопоставлять с геометрией передачи и технической документацией.
Нанесение слишком толстого слоя не гарантирует больший ресурс: для твердосмазочных материалов важен заданный диапазон. В одном из документов приведены рабочие значения 0,008-0,013 мм и допустимые показания 0,005-0,018 мм. Эти параметры относятся к документу, в котором они приведены, и не должны автоматически переноситься на другую конструкцию или покрытие.
До обработки следует определить, какие поверхности покрывают, на какой стадии измеряют толщину и как проверяют боковой зазор. Если покрытие наносят на обе контактирующие детали, оценивают суммарное изменение сопряжения. Если только на одну, в расчет и контроль включают именно ее вклад. В обоих случаях результат подтверждают измерениями готовой детали и собранного узла.
Ошибки при оценке люфта червячной передачи после нанесения покрытия
Распространенная ошибка - считать толщину на упаковке или в техническом описании гарантированным значением на детали.
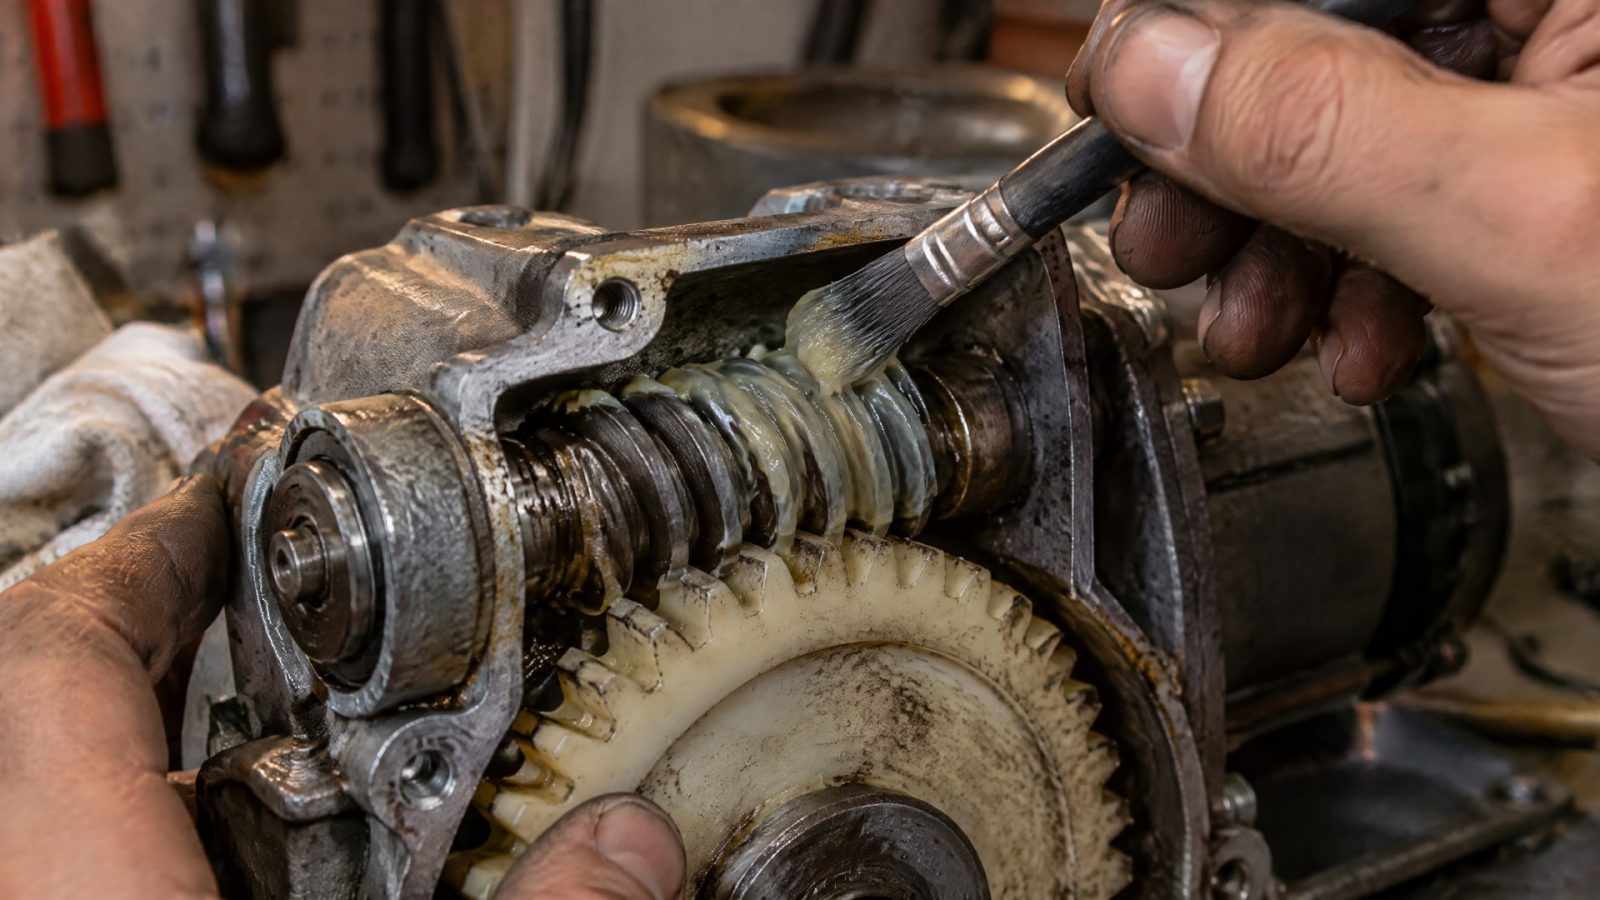
Фактическая толщина зависит от нанесения и стадии процесса, а до и после отверждения параметры могут различаться. Для порошковых покрытий ASTM отдельно описывает подход к прогнозу толщины после отверждения, поэтому данные на разных этапах нельзя смешивать.
Еще одна ошибка - контролировать только слой. Даже если измеритель показывает значение в заданном диапазоне, это не подтверждает, что боковой зазор червячной передачи остался приемлемым. Метрологический контроль толщины и проверка механического зазора решают разные задачи. В источниках для твердых смазок приведены диапазоны 5-13 мкм и 0,008-0,013 мм, но соответствие этим ориентирам само по себе не доказывает правильность работы конкретной передачи.
Не следует также переносить нормы для лакокрасочных или антикоррозионных покрытий на функциональный слой без проверки применимости. Для конкретной пары важны требования к геометрии, материалу основания, методу измерения и состоянию поверхности. Универсального значения, которое подходит для любого бокового зазора после нанесения покрытия, источники не дают.
Перед нанесением проверьте следующие пункты:
В конструкторской документации задан допуск на покрытие и указаны обрабатываемые поверхности.
Определена стадия контроля: до отверждения или после него.
Метод измерения выбран с учетом подложки и типа покрытия.
После обработки отдельно проверяется боковой зазор собранной передачи.
Результаты измерений сопоставляются с требованиями именно этого узла, а не только с типовым диапазоном толщины.
Часто задаваемые вопросы
Может ли толщина слоя покрытия уменьшить боковой зазор редуктора?
Да, если слой нанесен на поверхности, участвующие в сопряжении. Он добавляет материал к рабочим поверхностям и может уменьшить свободный зазор. Величину изменения нельзя определить только по толщине на одной детали: нужно учитывать все покрытые поверхности, их положение в контакте и геометрию конкретной передачи.
Чем отличается толщина нанесенного слоя от толщины сухого покрытия?
Толщина нанесенного материала измеряется до завершения отверждения, а сухая пленка - после него. Эти показатели не следует считать одинаковыми. Для порошковых покрытий ASTM описывает подход к прогнозированию толщины после отверждения. В документации на процесс нужно указывать стадию, на которой проводят контроль.
Как измеряют толщину слоя покрытия на металлической детали?
ASTM E376 описывает магнитный и вихретоковый методы измерения покрытий на металле. В идеальных условиях точность может составлять ±10% от истинной толщины или ±2,5 мкм, в зависимости от того, какое значение больше. Метод подбирают с учетом материала основания и типа слоя, а боковой зазор проверяют отдельно.
Подходит ли диапазон 5-13 мкм для любой червячной передачи?
Нет. В материалах по твердосмазочным покрытиям диапазон 5-13 мкм приведен как типовой ориентир, а не как универсальное требование для всех передач. Допустимую толщину определяют с учетом функции покрытия, контактной геометрии и заданного бокового зазора. После нанесения проверяют и слой, и параметры узла.
Заключение
Толщина слоя покрытия может изменить боковой зазор червячной передачи, если покрытие нанесено на рабочие поверхности. Для правильной оценки нужно различать толщину до отверждения и сухой пленки, выбрать подходящий метод измерения и отдельно проверить зазор после обработки. Значения 5-13 мкм и 0,008-0,013 мм дают ориентир для твердых смазок, но не заменяют требований к конкретному узлу.
Перед нанесением зафиксируйте в конструкторской документации допустимую толщину и поверхности обработки, а затем согласуйте контроль готовой детали и собранной передачи. Такой порядок позволяет оценить не только покрытие, но и его фактическое влияние на геометрию сопряжения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать антифрикционные покрытия холодного и горячего отверждения для серийных деталей и ремонтных работ.
Узнайте о технологии окунания центрифугирования, ее применении для твердосмазочных покрытий, требованиях к деталям и ограничениях метода.
Узнайте, почему масло резьбонарезного станка критически важно для качества резьбы и ресурса инструмента.