
Окунание с центрифугированием покрытий: технология, выбор и ограничения
Окунание с центрифугированием подходит для массовой обработки деталей, которые можно загрузить в корзину, погрузить в состав и вращать без риска повреждения. Центрифугирование удаляет излишки покрытия, а последующие сушка и отверждение помогают сформировать на поверхности рабочую пленку. Метод применяют в том числе для твердосмазочных покрытий, но его пригодность зависит от геометрии детали и требований к покрытию.
Статья полезна инженерам, техническим специалистам и закупщикам, которые выбирают технологию нанесения или подбирают покрытие для серийных деталей. Разберем последовательность операций, требования к поверхности, способы отверждения и ограничения метода для кольцевых деталей. Отдельно рассмотрим, какие параметры нужно согласовать до запуска процесса.
Как работает технология окунания с центрифугированием
При dip-spin детали помещают в перфорированную корзину и погружают в рабочий состав.
После извлечения корзину вращают, чтобы удалить излишек покрытия и распределить его по поверхностям. Затем детали проходят сушку или термоотверждение в соответствии с требованиями конкретной системы. Так получают повторяемый процесс обработки партии, если геометрия деталей и режим вращения это позволяют.
Центрифугирование не заменяет контроль нанесения. На результат влияют состав покрытия, конфигурация деталей в корзине, режим удаления излишков и последующая термообработка. Для твердосмазочных покрытий после сушки и отверждения формируется сухая пленка толщиной в несколько микрон, прочно связанная с основой. Фактические характеристики зависят от покрытия и технологии, поэтому толщину и требования к готовой поверхности задают для конкретной задачи.
Последовательность операций
Технологический маршрут обычно включает подготовку поверхности, загрузку деталей, погружение в состав, центрифугирование и сушку или отверждение. На этапе погружения покрытие контактирует с поверхностью детали, а при вращении удаляется его избыток. После обработки проверяют, сформировалась ли пленка и соответствует ли результат требованиям узла.
Для производственного процесса важно учитывать не только саму центрифугу, но и размещение последующих операций. В промышленных линиях используют однозонные и двухзонные печи отверждения. Выбор конфигурации линии зависит от покрытия и принятого режима обработки, а не только от способа нанесения.
Что дает центрифугирование
Метод помогает обрабатывать партии деталей и снимать излишки состава после окунания. Однако он не гарантирует одинакового результата для любой загрузки: детали могут соприкасаться, перекрывать друг друга или удерживать состав в углублениях. Поэтому до запуска серии оценивают поведение деталей в корзине и качество покрытия после полного цикла.
Для каких деталей подходит метод
Окунание с центрифугированием выбирают с учетом формы, размеров и поведения деталей при вращении.
Метод особенно уместен для изделий, которые не повреждаются при центрифугировании и не склонны слипаться или зацепляться друг за друга. Если детали образуют плотные группы, могут вложиться одна в другую или затрудняют равномерное удаление состава, dip-spin может оказаться неподходящим.
Покрытие кольцевых деталей требует отдельной оценки геометрии. Сам по себе кольцевой профиль не определяет пригодность метода: нужно проверить, сохраняется ли свободное перемещение деталей в корзине и не удерживается ли избыток состава на внутренних поверхностях. Для этого оценивают пробную загрузку и готовые детали после нанесения и отверждения. Если кольца слипаются или повреждаются при вращении, следует рассмотреть другой способ обработки.
Геометрия и риск слипания
Перед выбором технологии инженеру стоит проверить несколько особенностей детали:
Есть ли поверхности, на которых детали могут сцепляться или вкладываться друг в друга.
Может ли вращение привести к ударам, царапинам или деформации.
Остаются ли труднодоступные участки, где после центрифугирования накапливается состав.
Требуется ли равномерное покрытие внутренних и наружных поверхностей.
Решение принимают не по названию детали и не по привычке производства, а по результату пробной обработки. Если геометрия не позволяет стабильно пройти цикл, сравнивают окунание с другими доступными методами нанесения. Среди применяемых способов для твердосмазочных покрытий также встречаются распыление и обработка в барабане.
Массовый процесс и качество партии
Dip-spin используют как массовый процесс, но серийность сама по себе не означает, что технология подойдет конкретной детали. До запуска производства необходимо согласовать способ загрузки, проверку поверхности и режим отверждения. Затем оценивают не только вид покрытия, но и его соответствие назначению детали.
Особое внимание уделяют деталям с участками, которые могут удерживать жидкий состав. Если после центрифугирования остаются излишки, итоговая пленка может отличаться от требуемой. Поэтому режим выбирают по результатам испытаний и сверяют со спецификацией на покрытие и изделие.
Подготовка поверхности перед нанесением
Адгезия покрытия зависит от состояния основы.
Перед обработкой с поверхности удаляют масло, пыль, грязь, ржавчину и окалину. Обезжиривание и очистка не являются вспомогательными операциями: загрязнения мешают контакту покрытия с основой и могут снизить сцепление пленки.
Подготовку выбирают с учетом материала и состояния деталей. После очистки важно не допустить повторного загрязнения перед нанесением: иначе поверхность, подготовленная для покрытия, снова окажется загрязненной. Требования к чистоте и допустимому состоянию основы необходимо согласовать с технологией покрытия и назначением изделия.
Почему очистка влияет на результат
Твердосмазочное покрытие должно сформировать устойчивую пленку на поверхности детали. Масляные загрязнения, пыль, ржавчина и окалина нарушают условия для хорошей адгезии. Если покрытие отслаивается или держится неравномерно, проверку начинают не только с режима центрифугирования, но и с состояния основы до нанесения.
Контроль подготовки особенно важен для серийной обработки. Ошибка на этом этапе затрагивает всю партию, даже если погружение и центрифугирование проходят без отклонений. Поэтому технологическая карта должна определять порядок очистки, требования к деталям перед загрузкой и способ проверки результата.
Тонкая пленка и требования к покрытию
После правильной сушки и отверждения твердосмазочное покрытие образует сухую пленку толщиной в несколько микрон. Это не означает, что у всех покрытий будет одинаковая толщина: параметры зависят от системы, метода нанесения и требований узла. Центрифугирование помогает удалить избыток состава, но требуемую пленку подтверждают контролем готовых деталей.
До выбора процесса определяют, что именно должно обеспечивать покрытие: снижение трения, износостойкость, облегчение сборки или коррозионную защиту. Далее сверяются со спецификацией и подбирают состав и способ нанесения под эти требования. Универсального режима, который можно без проверки переносить между разными покрытиями, нет.
Способы отверждения покрытий и температурные ограничения
После нанесения покрытие сушат или отверждают в соответствии с требованиями конкретной системы.
Для одних составов достаточно сушки, для других требуется термоотверждение. Называть отверждение обычной сушкой некорректно, если формирование пленки зависит от температуры и времени выдержки.
Режим нельзя выбирать по аналогии с внешне похожим покрытием. Для некоторых систем, рассматриваемых в ASTM F3393-20, температура металла при отверждении может доходить до 355 °C. При этом температура не должна превышать температуру отпуска закаленных и отпущенных деталей. Для безхромовых крепежных покрытий ASTM F2833-11(2017) описывает термоотверждение до 500 °F, то есть примерно 260 °C.
| Система или источник режима | Указанный параметр | Что проверить |
|---|---|---|
| Системы цинк-ламельных покрытий по ASTM F3393-20 | До 355 °C по температуре металла | Не превышает ли режим температуру отпуска детали |
| Безхромовые крепежные покрытия по ASTM F2833-11(2017) | До 500 °F, примерно 260 °C | Допускает ли материал основы этот режим |
| Отдельные покрытия в исследовании dip-spin | 400 °C в течение 3 минут | Относится ли режим именно к выбранной рецептуре |
Последний пример нельзя переносить на другие покрытия: в исследовании пленка не формировалась при температуре ниже 400 °C, а выше этого значения качество ухудшалось. Это подтверждает, что температура и время отверждения зависят от конкретного состава. Для некоторых покрытий в материалах по dip-spin приводится диапазон отверждения 200-350 °C, но такой режим также нельзя считать универсальным.
Как согласовать отверждение с материалом детали
До запуска процесса проверяют требования спецификации покрытия и допустимую термообработку основы. Это особенно важно для закаленных и отпущенных деталей: нагрев выше установленного предела может повлиять на их свойства. Если применим стандарт, сверяют не только способ нанесения, но и условия отверждения.
Для закупщика и инженера важно получить от поставщика покрытия режим, относящийся именно к выбранной системе. Номер стандарта сам по себе не заменяет технологическую карту: ASTM F3393-20 и ASTM F2833-11(2017) описывают разные системы и условия применения. Их требования нельзя объединять в один общий режим.
Твердосмазочные покрытия для колец и уплотнений
На кольцевых деталях покрытие может решать разные задачи: снижать трение, уменьшать износ или облегчать сборку.
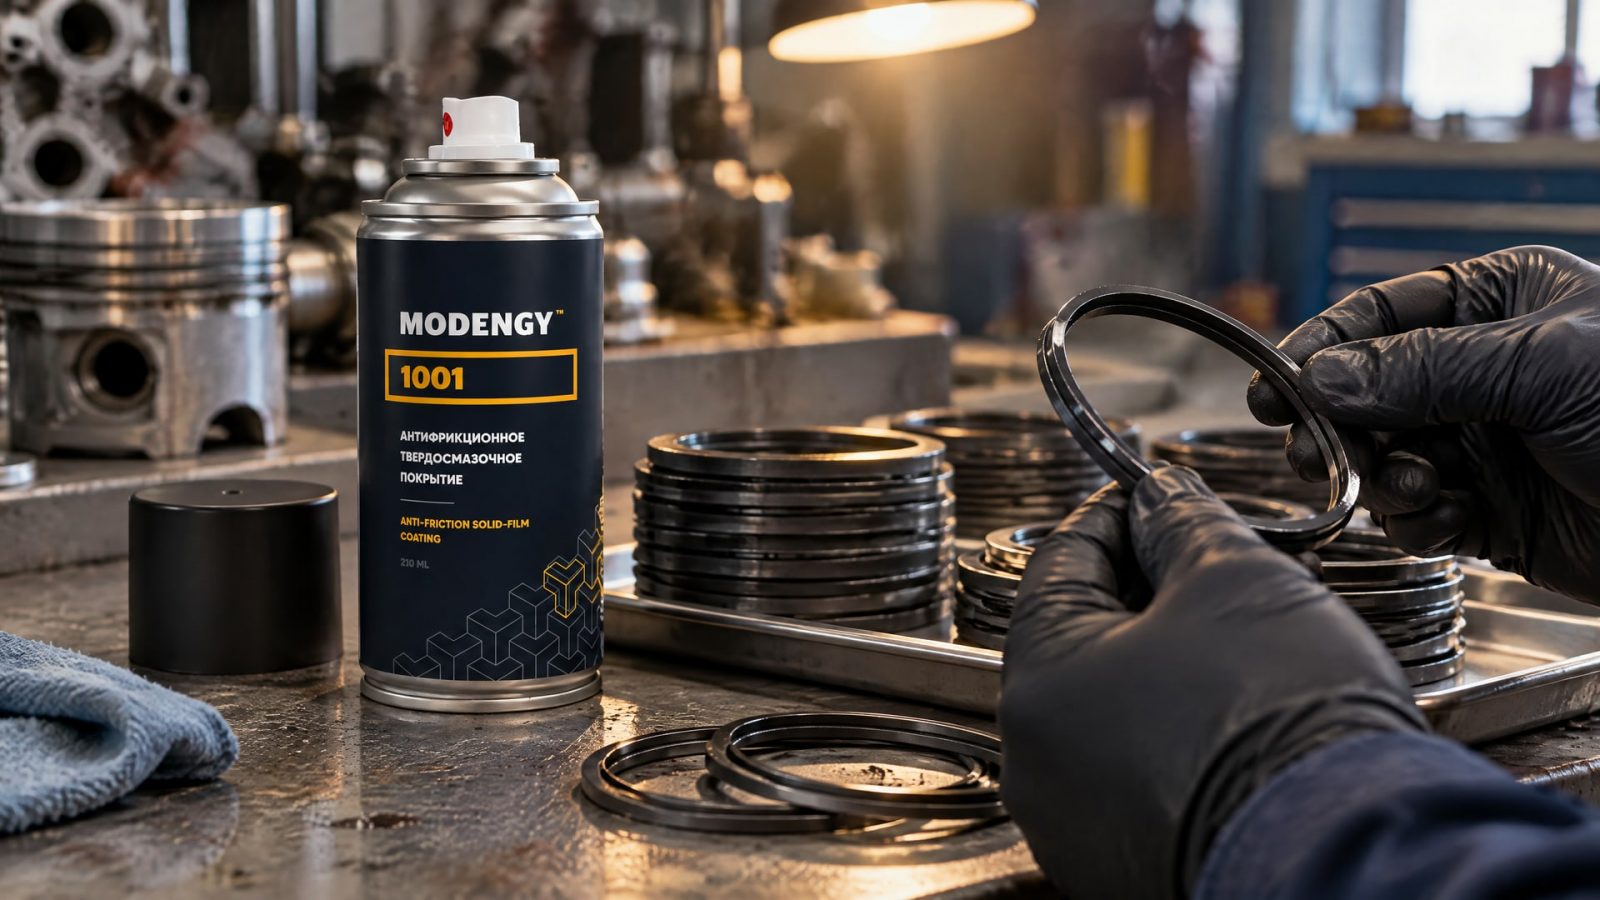
Для уплотнений сухие покрытия применяют, в частности, чтобы упростить монтаж и снизить трение в динамических условиях. Поэтому при подборе твердосмазочного покрытия важно учитывать не только способ нанесения, но и работу детали в узле.
При высоких нагрузках кольцевая деталь может испытывать повышенное трение и износ, а при работе уплотнения важны условия движения и требования к сборке. Если нужно снизить трение и защитить от износа кольцевую деталь, в том числе при высоких нагрузках, для такой задачи рассматривают MODENGY 1001: покрытие отверждается при комнатной температуре. При этом его пригодность подтверждают по требованиям конкретного узла и совместимости с материалом основы.
Подбор покрытия для кольцевых деталей
Подбор начинают с описания функции детали. Для уплотнения могут быть важны облегчение сборки и снижение трения в динамике, а для другой кольцевой детали на первый план выйдут износостойкость или коррозионная защита. Перечень требований помогает сузить выбор и избежать ситуации, когда состав наносят только потому, что он доступен на существующей линии.
Затем сопоставляют требования к покрытию с геометрией детали и способом нанесения. Если кольца склонны слипаться в корзине или повреждаются при вращении, сам факт подходящего покрытия не делает dip-spin приемлемым. Оценивают весь маршрут: подготовку, окунание, центрифугирование, отверждение и контроль готовой пленки.
Как проверить технологию до запуска серии
Перед серийным нанесением согласуют требования к детали, покрытию и процессу.
Проверка должна охватывать не только внешний вид, но и подготовку поверхности, адгезию, равномерность пленки и соответствие заявленному назначению. Для массового процесса важно убедиться, что результат сохраняется при обработке реальной загрузки, а не только единичного образца.
План проверки составляют с учетом материала основы и условий эксплуатации. Для крепежных систем, подпадающих под ASTM F3393-20 или ASTM F2833-11(2017), дополнительно сверяют применимость стандарта и режим отверждения. Эти документы относятся к конкретным системам покрытий и не служат универсальной нормой для всех твердосмазочных материалов.
Что включить в проверку
Подтвердить, что детали не слипаются, не зацепляются и не повреждаются при вращении.
Проверить, что поверхность очищена от масла, пыли, грязи, ржавчины и окалины.
Согласовать режим нанесения и удаления излишков с технологией покрытия.
Сверить температуру и время отверждения с требованиями покрытия и ограничениями материала основы.
Оценить готовую пленку по требованиям узла и спецификации.
Такой порядок помогает отделить проблему состава от ошибок подготовки или неподходящей геометрии. Если результат нестабилен, корректируют процесс или выбирают другой способ нанесения, а не переносят режим без проверки на следующую партию.
Часто задаваемые вопросы
Подходит ли окунание с центрифугированием для любых деталей?
Нет. Метод зависит от геометрии и поведения деталей в корзине. Изделия, которые слипаются, вкладываются друг в друга или повреждаются при вращении, могут плохо подходить для dip-spin. До запуска серии проверяют пробную загрузку, удаление излишков и состояние готовых деталей.
Чем окунание с центрифугированием отличается от обычного окунания?
После погружения деталей в состав корзину вращают, чтобы удалить излишки покрытия. Это отличает dip-spin от процесса, в котором детали просто извлекают после окунания. Однако результат зависит от геометрии изделий, режима центрифугирования и последующей сушки или термоотверждения.
Можно ли использовать один режим отверждения для разных покрытий?
Нет. Температура и время зависят от конкретной системы и могут отличаться существенно. Например, для отдельных крепежных систем в стандартах приведены режимы до 355 °C по температуре металла или до 500 °F, примерно 260 °C. Эти параметры не переносят на другие покрытия без проверки спецификации.
Зачем очищать детали перед нанесением твердосмазочного покрытия?
Масло, пыль, грязь, ржавчина и окалина ухудшают условия для сцепления покрытия с основой. Поэтому очистка и обезжиривание входят в подготовку поверхности, а не заменяют собой контроль готовой пленки. Если адгезия недостаточна, следует проверить и состояние основы, и весь процесс нанесения.
Заключение
Окунание с центрифугированием подходит для серийного нанесения, если геометрия деталей допускает обработку во вращающейся корзине, а состав и режимы обеспечивают требуемую пленку. Для твердосмазочных покрытий важны тщательная подготовка поверхности, удаление излишков после погружения и отверждение по спецификации. Температурный режим обязательно сверяют с ограничениями материала основы.
Следующий шаг для инженера или закупщика - описать функцию детали, ее материал и геометрию, затем согласовать способ нанесения и отверждения с требованиями покрытия. Перед запуском серии стоит проверить процесс на пробной загрузке и оценить готовые детали по спецификации узла.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему масло резьбонарезного станка критически важно для качества резьбы и ресурса инструмента.
Подберите масло для нарезки резьбы на стальных трубах, учитывая тип основы, вязкость, водорастворимость и состав, чтобы избежать дефектов и износа.
Узнайте, как масло для нарезки резьбы с AW- и EP-присадками улучшает качество метрической резьбы, снижает износ инструмента и предотвращает задиры.