
Почему масло резьбонарезного станка влияет на качество резьбы и ресурс инструмента
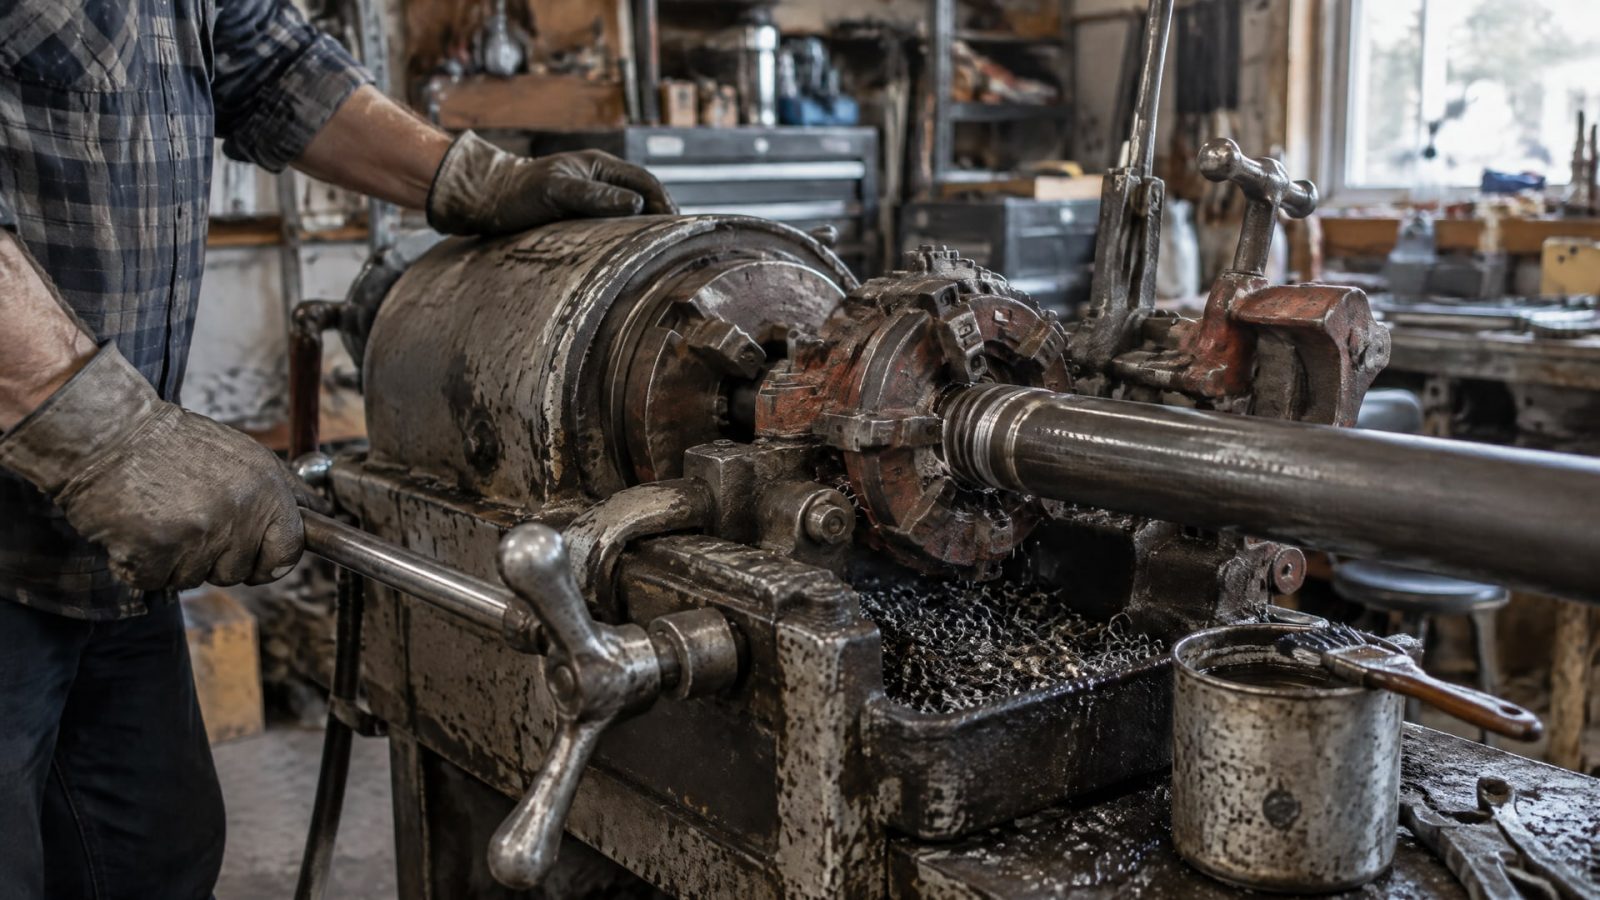
Если резьба рвется, витки срываются, а плашки быстро изнашиваются, причина может быть не только в настройке станка. Масло резьбонарезного станка должно смазывать режущие кромки и удерживаться в зоне резания: одной способности охлаждать металл недостаточно. Слабая смазочная пленка повышает трение и нагрев, что ухудшает профиль резьбы и ускоряет износ инструмента.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые выбирают СОЖ для нарезки резьбы на трубах. Разберем, почему неподходящий состав приводит к дефектам, как соотнести масло с материалом и режимом обработки и что проверить, если уже появился подрыв резьбы.
Почему дешевая СОЖ портит инструмент и подрывает резьбу
Низкая цена сама по себе не приводит к дефекту.
Риск возникает, если состав не подходит для нарезания трубной резьбы: недостаточно смазывает, плохо удерживается на режущей поверхности или не соответствует материалу и нагрузке. Универсальная жидкость не всегда заменяет специализированное масло для резьбонарезки. В руководствах по работе с трубонарезным оборудованием указывают на необходимость применять жидкости, предназначенные именно для такого типа обработки.
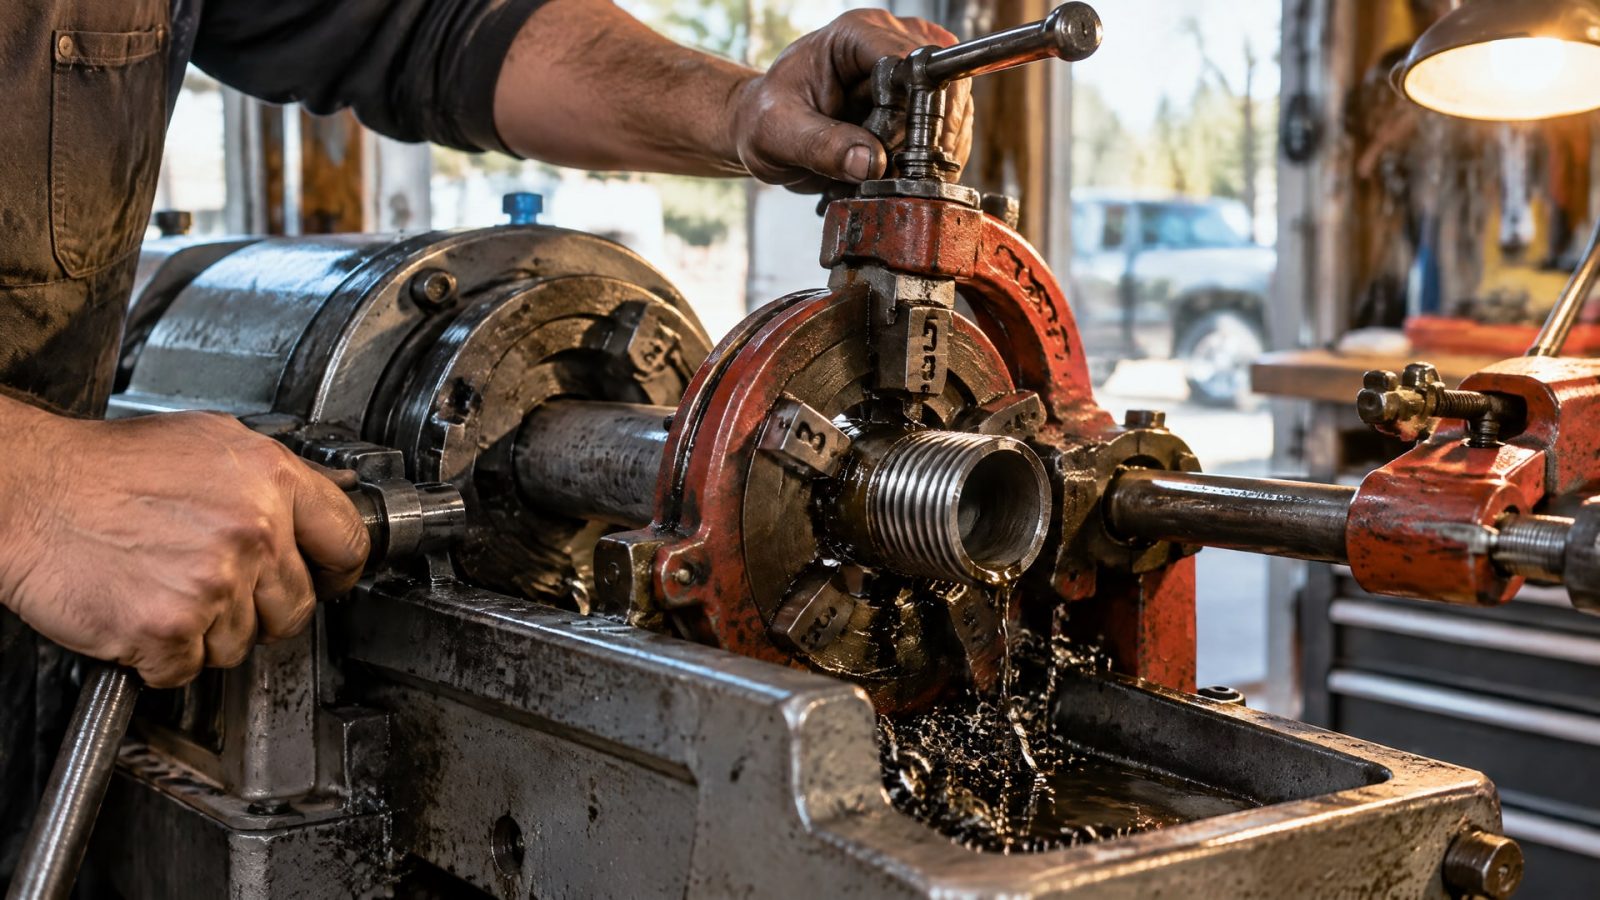
При слабой смазке растут трение и нагрев. Металл может налипать на режущую кромку, а поверхность резьбы - рваться. Плашка изнашивается быстрее, профиль получается неровным, отдельные витки могут сорваться. При недостаточной подаче масла инструмент фактически работает с дефицитом смазки, поэтому риск подрыва резьбы возрастает.
Важно различать охлаждение и смазывание. Охлаждающая способность помогает отводить тепло, но при резании важна также прочная пленка между инструментом и заготовкой. Если жидкость быстро стекает с зоны обработки, она хуже защищает от схватывания металла. Поэтому обильная подача не исправит неподходящую вязкость или состав: количество помогает только при условии, что масло соответствует операции.
В техническом обзоре для масел резьбонарезных станков приведен диапазон ISO VG 10–68. Это ориентир по вязкости, а не универсальное предписание: требуемый уровень зависит от нагрузки и температуры процесса. Для тяжелой обработки в том же обзоре описаны EP-добавки на основе серы и фосфора. Там же приводится ориентир увеличения ресурса инструмента на 80–100% для соответствующих режимов, но это не гарантия для любой установки и заготовки.
Как распознать, что масло не справляется
Профиль резьбы получается рваным или неровным.
Появляются сорванные витки и следы налипания металла.
Плашки изнашиваются быстрее, чем ожидалось.
Масло не удерживается в зоне резания, а режущие поверхности остаются недостаточно смоченными.
Эти признаки не доказывают, что причина только в СОЖ. На результат также влияют чистота трубы, режим обработки, удаление стружки и состояние инструмента.
Как выбрать масло для резьбонарезного станка
Начинать подбор стоит с материала заготовки и характера операции.
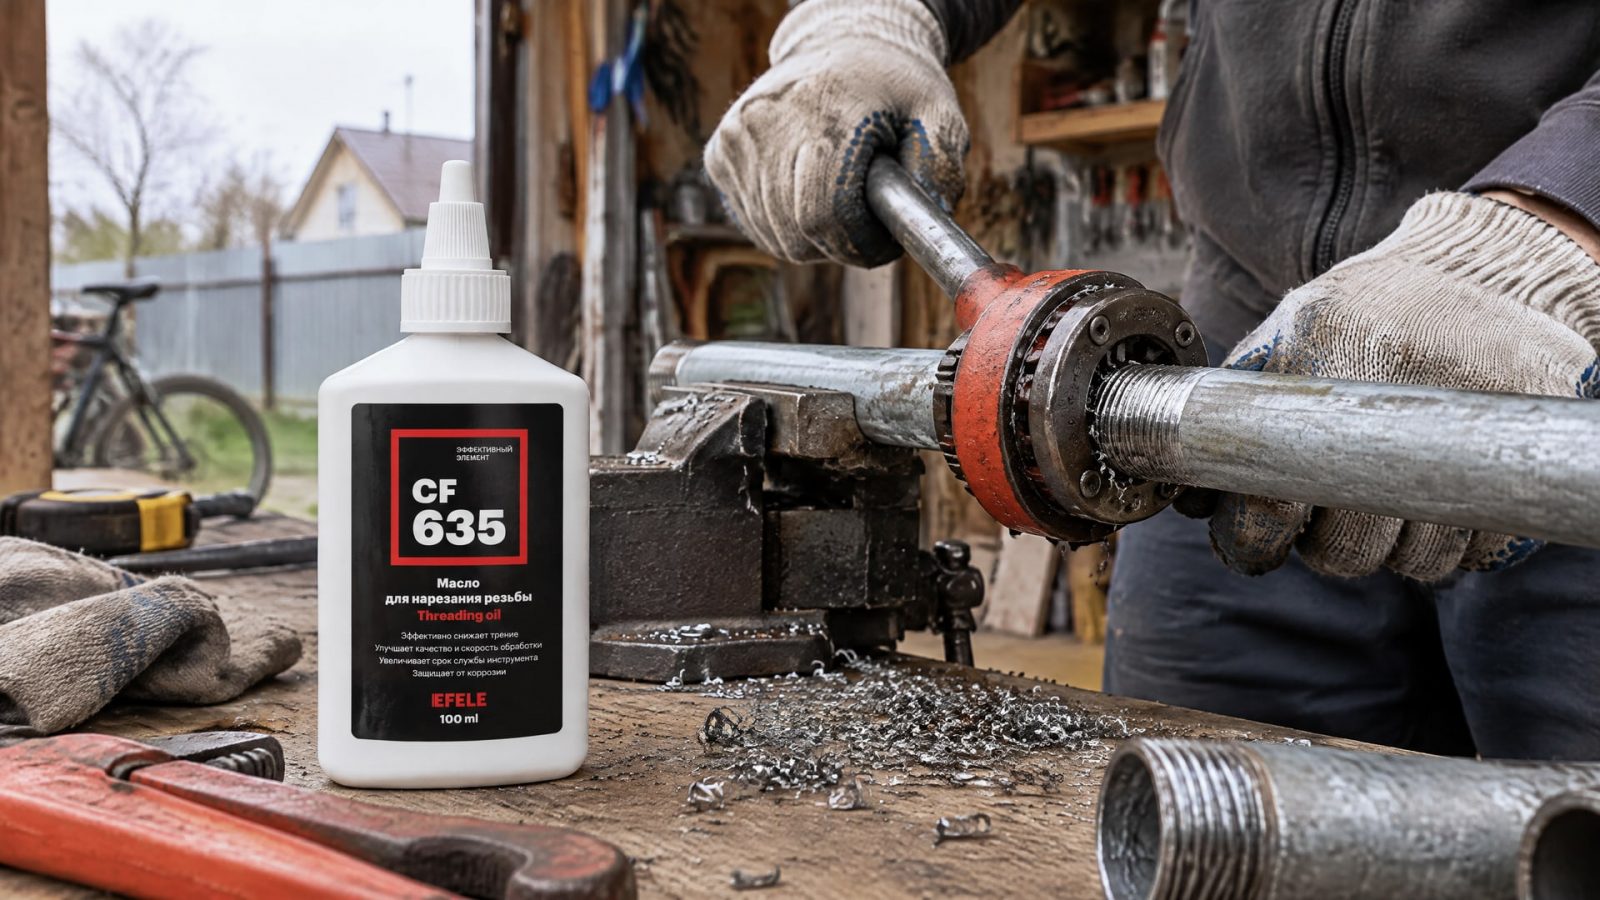
Для стали и черных металлов обычно применяют более активные серосодержащие составы. Для нержавеющей стали, оцинкованных труб и некоторых цветных металлов могут потребоваться более чистые формулы с низким содержанием серы или без нее. Одно и то же масло подходит не для всех труб и режимов.
Учитывайте нагрузку и скорость. При тяжелой нарезке важны удержание масла на кромке и противозадирные свойства, в том числе EP-компоненты. Для менее тяжелых операций могут быть уместны более легкие составы. Ориентир ISO VG 10–68 помогает сузить выбор по вязкости, но окончательное решение сверяют с назначением масла и требованиями оборудования.
Различают также прозрачные режущие масла для чистой резьбы при ручной или низкооборотной обработке и темные масла для высокоскоростной нарезки, сверления и долбления. Цвет сам по себе не подтверждает пригодность состава: важны заявленная область применения и соответствие материалу. На практике для выбора проверяют техническое описание масла, а не ориентируются только на внешний вид или цену.
Когда обрабатывают несколько видов металла, масло должно соответствовать реальному набору операций. EFELE CF-635 предназначено для нарезания резьбы, сверления, развертки, точения, резания и шлифования практически всех металлов, включая титан и труднообрабатываемые сплавы. При выборе такого состава все равно сверяют материал, способ подачи и рабочий режим с технической документацией.
Какие сведения проверить перед закупкой
Для каких операций предназначено масло: нарезание резьбы, сверление или другие виды обработки.
С какими металлами оно совместимо, особенно если на участке обрабатывают нержавеющую сталь, оцинковку или цветные металлы.
Какой вязкостный диапазон и тип противозадирных свойств нужны для фактической нагрузки.
Есть ли отдельные требования к применению, например для труб, контактирующих с питьевой водой.
Подача масла и подготовка трубы: как избежать подрыва резьбы
Даже подходящее масло не обеспечит качество, если оно не попадает к режущим кромкам.
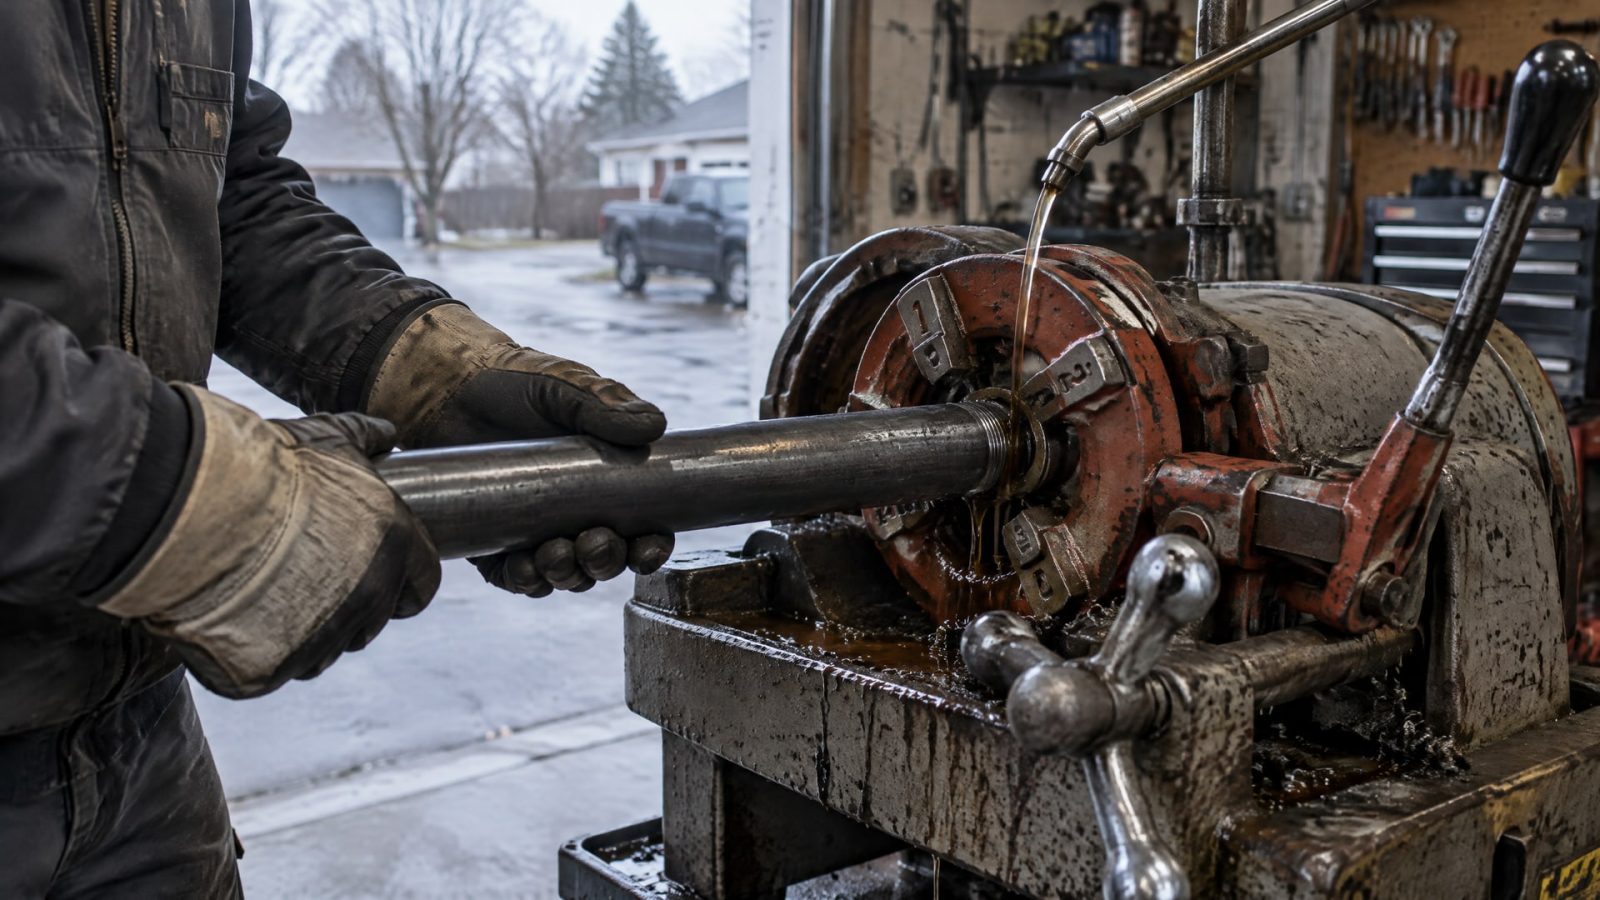
Руководства по трубонарезным станкам требуют смачивать режущие поверхности плашек и указывают на необходимость щедрой подачи жидкости. Масло подают непосредственно в зону резания и поддерживают подачу во время обработки, а не ограничиваются смазыванием до запуска.
Перед нарезкой с трубы удаляют грязь, ржавчину, остатки старого масла и стружку. Загрязнения мешают равномерному смачиванию, могут влиять на точность профиля и усложняют оценку состояния поверхности после обработки. Во время работы стружку регулярно удаляют и при необходимости добавляют масло. Эти действия не заменяют правильный подбор состава, но помогают обеспечить стабильные условия резания.
Если масло подается, но дефекты сохраняются, проверьте, действительно ли оно достигает режущих поверхностей. Недостаточное смачивание может быть связано не только с малым количеством жидкости, но и с тем, что она быстро стекает. В таком случае простое увеличение подачи не обязательно решит проблему: нужно оценить вязкость, удержание пленки и соответствие масла нагрузке.
Для трубной резьбы также важно не смешивать качество изготовления с требованиями к стандарту. Для конических и прямых трубных резьб применяют обозначения NPT и NPS. Для соединительных трубных резьб упоминаются ISO 7-1 и CEN 10226, задающие форму, размеры, допуски и обозначения. Масло помогает обеспечить условия резания, но не заменяет контроль инструмента и соответствие резьбы установленному стандарту.
Последовательность проверки при дефекте
Очистить заготовку и проверить состояние режущего инструмента.
Убедиться, что масло подходит для материала трубы и способа обработки.
Проверить непрерывную подачу и смачивание плашек.
Удалить стружку и оценить профиль готовой резьбы.
Сопоставить результат с применяемым стандартом резьбы.
Почему резьба портится: проверяем не только СОЖ
Подрыв резьбы не всегда означает, что масло выбрано неправильно.
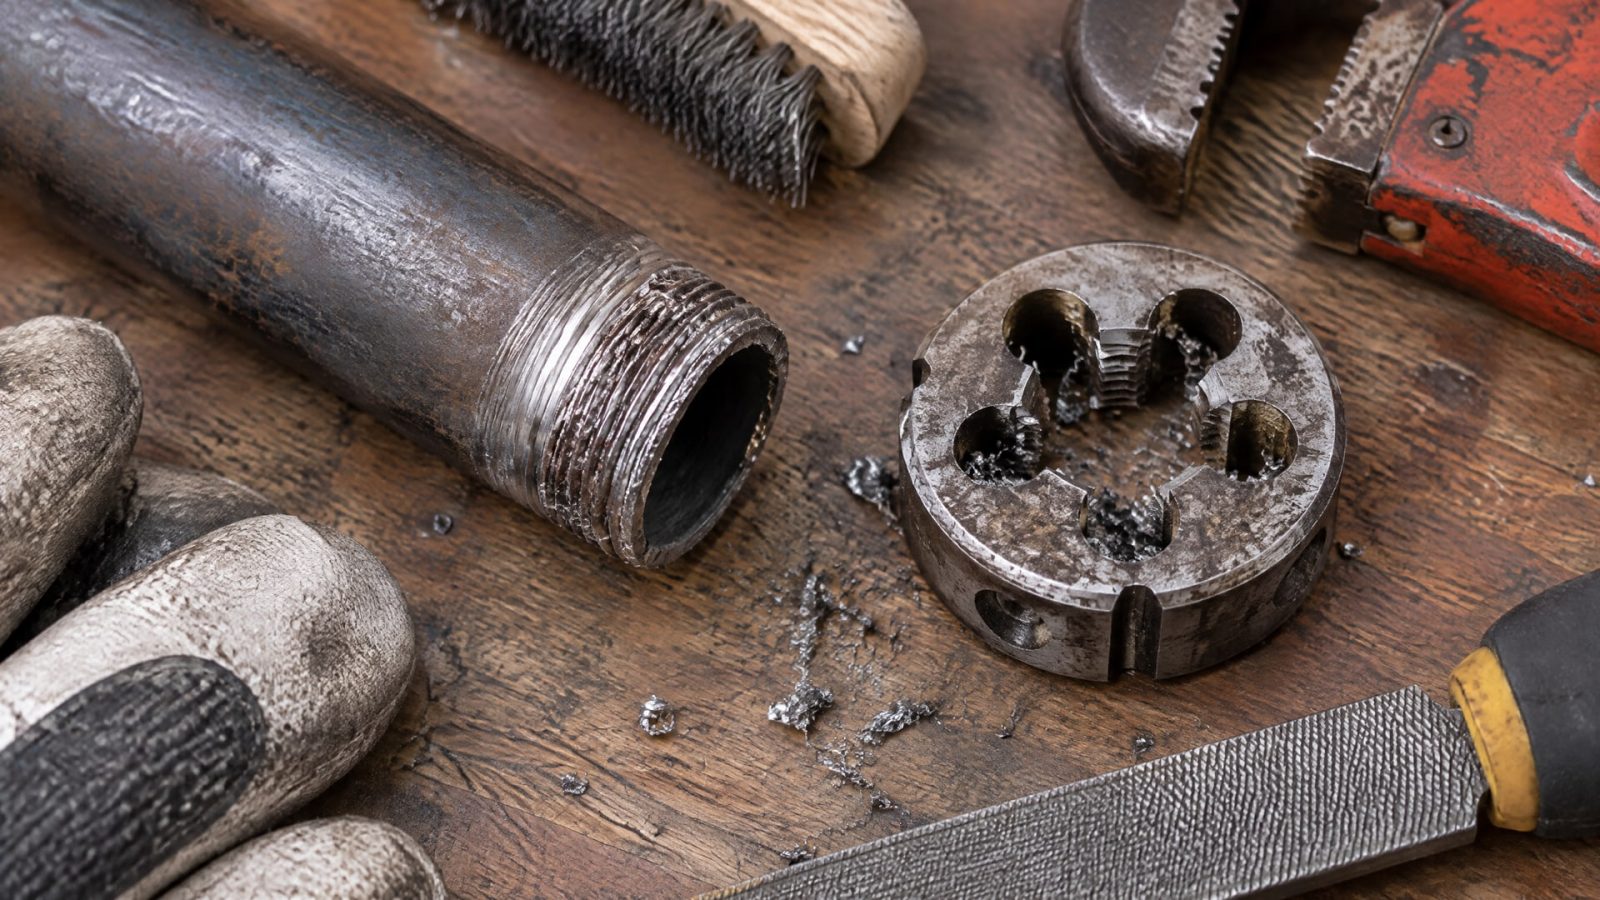
На результат влияют материал трубы, чистота заготовки, состояние плашки, режим и удаление стружки. Если дефект сохраняется после замены масла, стоит проверять весь процесс, а не менять состав повторно без диагностики.
Начните с осмотра витков. Рваный профиль и следы налипания согласуются с недостаточным смазыванием или проблемами при резании, но сами по себе не устанавливают точную причину. Затем проверьте, достаточно ли жидкости попадает к режущим поверхностям и не стекает ли она до начала обработки. После этого оцените чистоту трубы, наличие стружки и состояние инструмента.
Проверьте, соответствует ли масло металлу. Состав, подходящий для стали, может быть не оптимален для нержавеющей стали или оцинкованной трубы. Если на участке работают с разными материалами, требования к маслу следует зафиксировать отдельно по каждой операции. Для тяжелого режима учитывают потребность в повышенной смазывающей способности и EP-защите.
Отдельная задача - трубные соединения для питьевого водоснабжения. Для таких применений проверяют сертификацию масла по NSF/ANSI 61 и 372, а не ограничиваются общей маркировкой. Это требование относится к маслу, используемому при обработке, и связано с назначением готовой системы. Если контакт с питьевой водой возможен, критерии по сертификации нужно согласовать до закупки.
Как организовать выбор и контроль масла на участке
Для повторяемого качества снабженцу и инженеру полезно описать требования к маслу через конкретную операцию: материал трубы, тип резьбы, нагрузку и способ подачи.
Это упрощает сравнение технических описаний и снижает риск закупки состава только по цене. В карточке товара или технической документации нужно искать назначение для нарезания резьбы, подходящие материалы и сведения о вязкости.
Для контроля процесса фиксируйте, при каком составе и режиме получен приемлемый профиль. Если меняются материал трубы, режим обработки или способ подачи масла, результат оценивают заново. Такой подход помогает отделить влияние СОЖ от состояния инструмента и подготовки заготовки. При появлении дефекта проверяют параметры по очереди, не сводя диагностику к одному фактору.
На трубных резьбах требования к точности зависят от типа соединения. NPT и NPS обозначают конические и прямые трубные резьбы, а ISO 7-1 и CEN 10226 относятся к соединительным трубным резьбам. Поэтому перед закупкой важно знать не только марку металла, но и тип производимого соединения: масло создает условия для резания, а соответствие геометрии проверяют отдельно.
Если планируете купить масло для резьбонарезного станка, сопоставьте техническое описание с реальной операцией и требованиями участка. Не делайте вывод по слову «универсальное» или по обещанию хорошего охлаждения. Для питьевых систем отдельно проверьте соответствие NSF/ANSI 61 и 372, а для тяжелой обработки - вязкость и наличие EP-свойств, предусмотренных для конкретного применения.
Часто задаваемые вопросы
Какое масло нужно для резьбонарезного станка?
Для трубной резьбы используют масло или режущую жидкость, предназначенную для нарезания резьбы соответствующим способом. Подбор зависит от материала трубы, нагрузки и скорости обработки. В качестве ориентира по вязкости в техническом обзоре приведен диапазон ISO VG 10–68, но конкретный выбор сверяют с назначением состава и режимом станка.
Почему портится резьба при нарезке труб?
Причиной могут быть недостаточная смазка и нагрев, неподходящее масло, загрязненная труба, изношенный инструмент или плохое удаление стружки. При слабой пленке повышается риск налипания металла, рваного профиля и сорванных витков. Поэтому проверяют не только СОЖ, но и состояние заготовки, инструмента и подачу жидкости.
Можно ли использовать одну СОЖ для всех труб?
Не всегда. Для стали, нержавеющей стали, оцинкованных труб и некоторых цветных металлов могут требоваться разные составы. Также различаются условия ручной, низкооборотной и высокоскоростной обработки. Если на участке применяют несколько материалов, масло подбирают под фактическую операцию и проверяют совместимость по техническому описанию.
Достаточно ли увеличить подачу, если масло дешево и плохо смазывает?
Нет. Непрерывная и щедрая подача помогает поддерживать смачивание плашек, но не компенсирует неподходящую вязкость или недостаточную противозадирную защиту. Сначала проверяют назначение и свойства масла, затем оценивают, попадает ли оно в зону резания и не стекает ли с режущих поверхностей.
Заключение
Дешевая СОЖ портит инструмент и подрывает резьбу не из-за цены как таковой, а когда ее смазочных свойств, удержания пленки или состава недостаточно для материала и режима. Для качественной нарезки труб нужны масло, предназначенное для этой операции, подача прямо на режущие поверхности, чистая заготовка и своевременное удаление стружки. Требования к самой резьбе проверяют по применяемому стандарту, а для питьевого водоснабжения отдельно сверяют сертификацию NSF/ANSI 61 и 372.
Перед закупкой зафиксируйте материал трубы, тип резьбы, режим и способ подачи масла, затем сопоставьте их с техническим описанием состава. Если резьба уже имеет дефекты, проверьте по порядку масло, подачу, чистоту заготовки, инструмент и удаление стружки: так проще найти причину и избежать повторения брака.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Подберите масло для нарезки резьбы на стальных трубах, учитывая тип основы, вязкость, водорастворимость и состав, чтобы избежать дефектов и износа.
Узнайте, как масло для нарезки резьбы с AW- и EP-присадками улучшает качество метрической резьбы, снижает износ инструмента и предотвращает задиры.
Узнайте, как правильно организовать доставку опасных грузов фтороуглеродных травителей, учитывая их классификацию и требования к перевозке.