
Полимеризация при комнатной температуре: нанесение покрытий из аэрозольных баллонов
Полимеризация при комнатной температуре позволяет получить сухую рабочую пленку без обязательного прогрева в термокамере. Для ряда покрытий на воздушной сушке полное отверждение занимает 24 часа при 22-25 °C, хотя поверхность может высохнуть на отлип уже через 5-15 минут. Поэтому при нанесении важно различать первичное высыхание и готовность покрытия к эксплуатации.
Статья полезна инженерам, техническим специалистам и снабженцам, которым нужно подобрать антифрикционное покрытие в аэрозольном формате для крепежа, задвижек и других металлических узлов. Разберем подготовку поверхности, порядок нанесения, выдержку и выбор состава с учетом трения и вибрации.
Что означает полимеризация при комнатной температуре
Полимеризация при комнатной температуре - это формирование покрытия без обязательного нагрева детали.
Для ряда сухопленочных составов на воздушной сушке производитель указывает полное отверждение за 24 часа при 22-25 °C. Такой режим подходит, когда деталь нельзя помещать в термокамеру или нагрев нежелателен для узла.
При этом процесс проходит не одномоментно. После распыления сначала испаряется растворитель, затем пленка высыхает и набирает свойства. Время «на отлип» показывает, когда поверхность перестает казаться мокрой при легком касании, но не подтверждает, что покрытие готово к сборке или нагрузке. У ряда составов этот этап занимает 5-15 минут, тогда как полное отверждение при комнатной температуре занимает сутки.
Сушка на воздухе и ускоренное отверждение
Некоторые покрытия допускают ускоренный режим с прогревом. В описанных технологических схемах после короткой выдержки на воздухе указаны режимы: 30 минут при 65 °C, 20 минут при 80 °C, 10 минут при 100 °C или 5 минут при 120 °C. Эти параметры относятся к конкретным составам и не переносятся автоматически на другие покрытия.
Если предусмотрен нагрев, сначала покрытию дают подсохнуть на воздухе, чтобы испарился растворитель. Точный интервал до прогрева и допустимый режим сверяют с технической документацией выбранного материала. Нельзя заменять указанный производителем порядок произвольной сушкой: от него зависят формирование пленки и итоговые свойства.
При подборе аэрозоля важен не только факт, что он сохнет при комнатной температуре. Проверьте время до отлипа, полное отверждение, толщину сухой пленки, межслойную выдержку и совместимость с металлом или праймером. Если эти параметры не описаны для нужного режима, нельзя считать, что покрытие гарантированно отвердится при заданной температуре.
Как подготовить поверхность и нанести аэрозольное покрытие
Результат зависит не только от состава, но и от подготовки детали.
Перед нанесением удаляют загрязнения, остатки прежних материалов и другие помехи сцеплению пленки с металлом. Требования к очистке и совместимости с праймером уточняют по технической документации покрытия: универсального порядка для всех составов нет.
Перед распылением баллон и поверхность подготавливают в соответствии с инструкцией производителя. Покрытие наносят распылением, добиваясь равномерного распределения по рабочей зоне. Если требуется несколько проходов, соблюдают указанную межслойную выдержку. Не следует увеличивать толщину пленки произвольно: для аэрозольного состава важны рекомендованная толщина сухого покрытия и условия его отверждения.
Контроль процесса нанесения
При обработке крепежа необходимо равномерно покрыть резьбу и сопряженные поверхности, не допуская пропусков и локального скопления состава. Избыточное нанесение не заменяет правильную толщину пленки и может изменить условия сборки. Для направляющих, штоков и других пар трения важно учитывать, какие именно поверхности должны быть покрыты и как деталь будет работать после монтажа.
Практически удобно разделить операцию на контрольные этапы:
Подготовить поверхность по требованиям к конкретному покрытию.
Нанести состав равномерно, соблюдая рекомендуемую толщину и межслойную выдержку.
Выдержать покрытие до отлипа, не принимая этот этап за полное отверждение.
Обеспечить полный режим сушки перед сборкой или нагрузкой.
Зафиксировать фактические условия нанесения, если процесс повторяется на производстве.
Для ряда покрытий на воздушной сушке ориентир полного отверждения составляет 24 часа при 22-25 °C. Но если техническая документация указывает иные условия, следуют именно им. При низкой или нестабильной температуре нельзя автоматически считать, что срок останется тем же: подтвержденный режим нужно сверить для конкретного состава.
Как выбрать антифрикционное покрытие для резьбового крепежа
На резьбовом соединении антифрикционное покрытие решает задачу контроля трения, а не только защиты металла от коррозии.
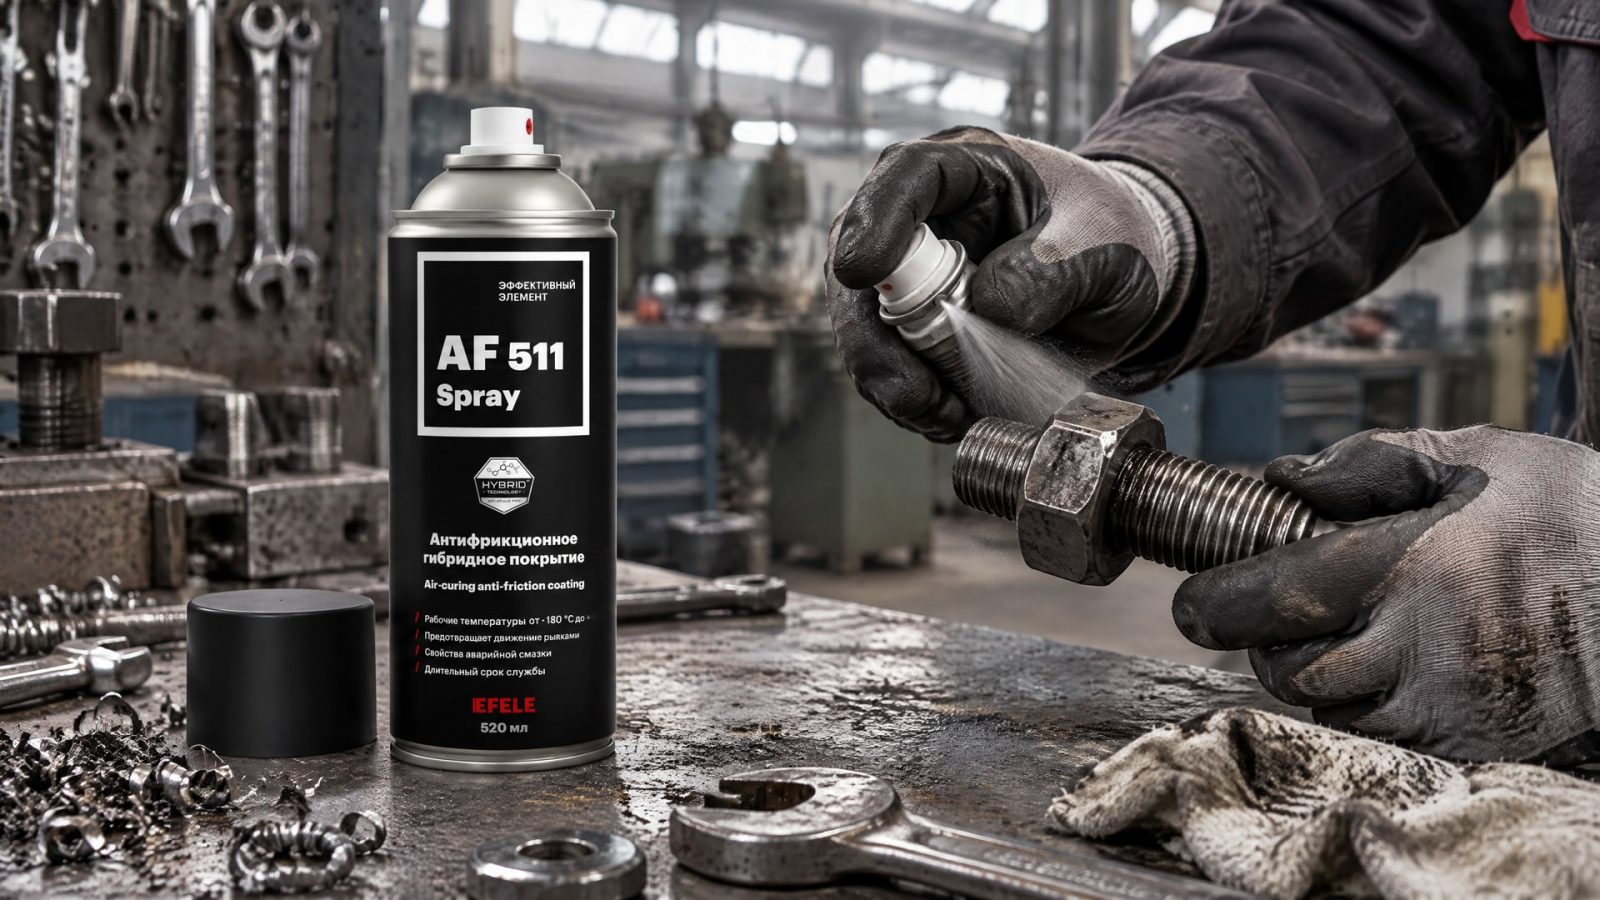
Стабильное трение помогает сделать сборку более повторяемой, снизить риск заедания и облегчить демонтаж. При выборе учитывают не только материал детали, но и требуемый момент затяжки, условия эксплуатации и необходимость разборки.
Если крепеж нагружен вибрацией, важно отдельно оценить риск самоотвинчивания. Покрытие не следует считать самостоятельной механической фиксацией: для вибронагруженных соединений применяют также предусмотренные конструкцией фиксирующие решения. Нужно учитывать и разброс трения, поскольку он влияет на повторяемость затяжки.
В условиях вибрации и высокого давления среди вариантов сухопленочного покрытия для крепежа рассматривают EFELE AF-511 Spray. Здесь важно не подменять проверку узла одной характеристикой материала: до серийного нанесения оценивают совместимость покрытия с деталями, требуемую сборку и поведение соединения в рабочих условиях. Для крепежа с риском фреттинга или заедания также проверяют, сохраняется ли возможность разборки после эксплуатации.
Снабженцу и инженеру стоит сверить с технической документацией как минимум время до отлипа, полное отверждение, толщину сухой пленки и допустимый способ сушки. Для аэрозольного покрытия дополнительное значение имеют равномерность нанесения и межслойная выдержка. Эти параметры определяют, насколько процесс можно встроить в текущую последовательность сборки и контроля.
Покрытие задвижки при вибрации: что проверить
Для крепежа на задвижке недостаточно подобрать состав только по типу металла или способу нанесения.
Вибрация может ослаблять соединение, поэтому оценивают работу всего узла: нагрузку на крепеж, требуемый момент затяжки, условия перемещения деталей и наличие механических средств фиксации. Антифрикционное покрытие влияет на контакт и трение, но не отменяет этих проверок.
Перед внедрением покрытия на задвижке уточняют, где оно нужно: на резьбе крепежа, штоке, направляющих или другой паре трения. Для каждой поверхности задача может отличаться. На резьбе важны контролируемое трение и повторяемость сборки, а на подвижных деталях - условия скольжения и устойчивость пленки при циклической нагрузке.
Антифрикционное и фрикционное покрытие
Антифрикционное покрытие снижает и контролирует трение. Фрикционное покрытие выбирают, когда требуется обеспечить высокий и стабильный коэффициент трения. Это разные функции, поэтому название «покрытие для крепежа» само по себе не дает достаточной информации для подбора.
Когда проекту нужно управлять именно высоким и стабильным трением, рассматривают функциональные антифрикционные покрытия MODENGY, включая решения с отверждением при комнатной температуре. Выбор делают по требуемой функции узла и документации конкретного покрытия, а не по одному лишь формату аэрозоля. Если соединение склонно к самоотвинчиванию, покрытие не заменяет механическую фиксацию или другие предусмотренные проектом меры.
До применения в серии проверяют, как изменяются сборка и перемещение деталей после нанесения, а также выдерживает ли покрытие циклическую нагрузку. При этом критерии приемки определяют для конкретного узла: важны повторяемость момента затяжки, стабильность работы и возможность обслуживания. Если опытная проверка выявляет отклонения, технологию нанесения или способ фиксации пересматривают до масштабирования процесса.
Как проверить отверждение и подготовить покрытие к эксплуатации
Контроль начинают с соблюдения условий, указанных для конкретного состава.
Если производитель предусматривает воздушную сушку, покрытию дают выдержку при требуемой температуре до испарения растворителя и полного отверждения. Время на отлип не заменяет полный режим: у ряда составов поверхность становится сухой через 5-15 минут, но завершение отверждения занимает 24 часа при 22-25 °C.
Когда производитель допускает прогрев, ускоренная сушка возможна только по заданной схеме. Встречаются режимы 30 минут при 65 °C, 20 минут при 80 °C, 10 минут при 100 °C и 5 минут при 120 °C после короткой выдержки на воздухе. Эти цифры нельзя воспринимать как универсальную инструкцию для аэрозольных покрытий: у другого состава параметры могут отличаться или нагрев может быть не предусмотрен.
Для повторяемого производственного процесса полезно фиксировать условия подготовки поверхности, нанесения и отверждения. Это помогает выяснить, связано ли отклонение с обработкой детали, толщиной пленки, выдержкой или сборкой. Конкретные критерии контроля и методы проверки определяют по технической документации и требованиям к узлу.
Типичные ошибки возникают, когда:
Сборку начинают сразу после высыхания на отлип.
Режим одного покрытия переносят на другой состав.
Пропускают выдержку на воздухе перед разрешенным прогревом.
Не проверяют толщину сухой пленки и межслойную выдержку.
Рассчитывают только на покрытие, хотя соединению нужна дополнительная фиксация от вибрации.
Часто задаваемые вопросы
Сколько длится полимеризация при комнатной температуре?
Для ряда сухопленочных покрытий на воздушной сушке полное отверждение заявлено за 24 часа при 22-25 °C. Конкретное время зависит от состава и должно быть указано в его технической документации. Если поверхность высохла на отлип через 5-15 минут, это еще не означает, что покрытие готово к сборке или нагрузке.
Можно ли ускорить отверждение аэрозольного покрытия нагревом?
Некоторые составы допускают ускоренную сушку после короткой выдержки на воздухе. Встречаются режимы от 30 минут при 65 °C до 5 минут при 120 °C, но они относятся к конкретным материалам. Нагрев применяют только тогда, когда он прямо предусмотрен документацией покрытия и соблюден установленный порядок.
Защитит ли антифрикционное покрытие крепеж задвижки от самоотвинчивания?
Само по себе покрытие не гарантирует защиту от самоотвинчивания при вибрации. Оно помогает контролировать трение и может снизить риск заедания, но в вибронагруженных соединениях применяют также механические средства фиксации или другие решения, предусмотренные конструкцией. Проверять нужно весь узел, а не только покрытие.
Чем отличается фрикционное покрытие от антифрикционного?
Антифрикционное покрытие снижает и контролирует трение. Фрикционное покрытие выбирают, когда узлу нужен высокий и стабильный коэффициент трения. Поэтому эти покрытия решают разные задачи. Для резьбового крепежа при подборе оценивают момент затяжки, разброс трения, риск заедания и требования к последующему демонтажу.
Заключение
Полимеризация при комнатной температуре позволяет наносить сухопленочное покрытие без обязательного прогрева, если такой режим предусмотрен для конкретного состава. Чтобы получить воспроизводимый результат, нужно правильно подготовить поверхность, соблюдать толщину нанесения и межслойную выдержку, а также не путать высыхание на отлип с полным отверждением.
Перед внедрением покрытия для крепежа или задвижки сверьте техническую документацию с условиями узла: проверьте время и режим сушки, требуемую функцию покрытия, совместимость с материалом и необходимость дополнительной фиксации от вибрации. Затем подтвердите выбранную технологию на сборке до ее применения в серийном процессе.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как полимерные покрытия болтов предотвращают самоотвинчивание крепежа при вибрации и как выбрать подходящее покрытие.
Анаэробный фиксатор резьбы предотвращает самоотвинчивание, а антифрикционное покрытие снижает трение. Узнайте, что выбрать для вашего крепежа.
Узнайте, как улучшить адгезию финишного покрытия к металлу, используя механическую подготовку и контролируя профиль шероховатости.