
Полимерные покрытия болтов: как предотвратить самоотвинчивание при вибрации
Полимерные покрытия болтов помогают предотвратить самоотвинчивание крепежа при вибрации, если покрытие подходит соединению, а крепеж затянут с корректным моментом. Фрикционный слой заполняет осевой зазор между наружной и внутренней резьбой, повышает сопротивление проворачиванию и формирует плотное соединение. При этом одно покрытие не гарантирует результат для любых нагрузок: важны условия эксплуатации, характеристики трения и проверка крепежа на вибростойкость.
Статья пригодится инженерам, техническим специалистам и снабженцам, которые выбирают вибростойкий резьбовой крепеж для серийной сборки или ремонта. Разберем принцип действия покрытий, различия между их видами, связь коэффициента трения с затяжкой и способы проверки. Отдельно рассмотрим, когда важна герметизация крепежа при вибрации и какие данные нужно запросить у поставщика.
Как полимерные покрытия болтов предотвращают самоотвинчивание
При поперечной вибрации детали соединения смещаются относительно друг друга, а резьбовой контакт может ослабевать.
Если сопротивления вращению недостаточно, крепеж постепенно отворачивается. Фрикционное покрытие противодействует этому процессу: слой на части резьбы или по ее окружности заполняет осевой зазор между витками и создает дополнительное трение.
Такое соединение не следует оценивать только по наличию покрытия. Эффект зависит от его конструкции, величины предварительной затяжки и условий нагрузки. В исследовании покрытий для крепежа выраженный антиослабляющий эффект показали PTFE и MoS2, тогда как результат для TiN оказался неудовлетворительным. В той же публикации увеличение начального момента затяжки усиливало сопротивление ослаблению. Это не означает, что момент можно произвольно повышать: его диапазон должен соответствовать требованиям узла.
Полимерные и полиамидные locking-покрытия создают высокое поверхностное давление между покрытой и непокрытой частями резьбы. За счет этого крепеж получает сопротивление вращению без необходимости наносить фиксатор непосредственно перед сборкой. Предварительное нанесение также упрощает серийный процесс, но параметры соединения все равно нужно контролировать.
Функции покрытия важно разделять. Предварительно нанесенные полимерные системы обычно предназначены для защиты от самоотвинчивания, а не для максимально возможного сохранения преднатяга. Если узлу требуется именно удержание заданного усилия затяжки, такое решение оценивают с учетом этой цели, а не считают его универсальной заменой другим методам стопорения.
Что делает покрытие с резьбовым соединением
Полимерный слой взаимодействует с витками резьбы и повышает сопротивление проворачиванию. Он не отменяет требований к правильной сборке: если момент затяжки выбран неверно, нужный преднатяг может не сформироваться. Поэтому покрытие рассматривают как часть системы крепления наряду с геометрией соединения и заданным режимом затяжки.
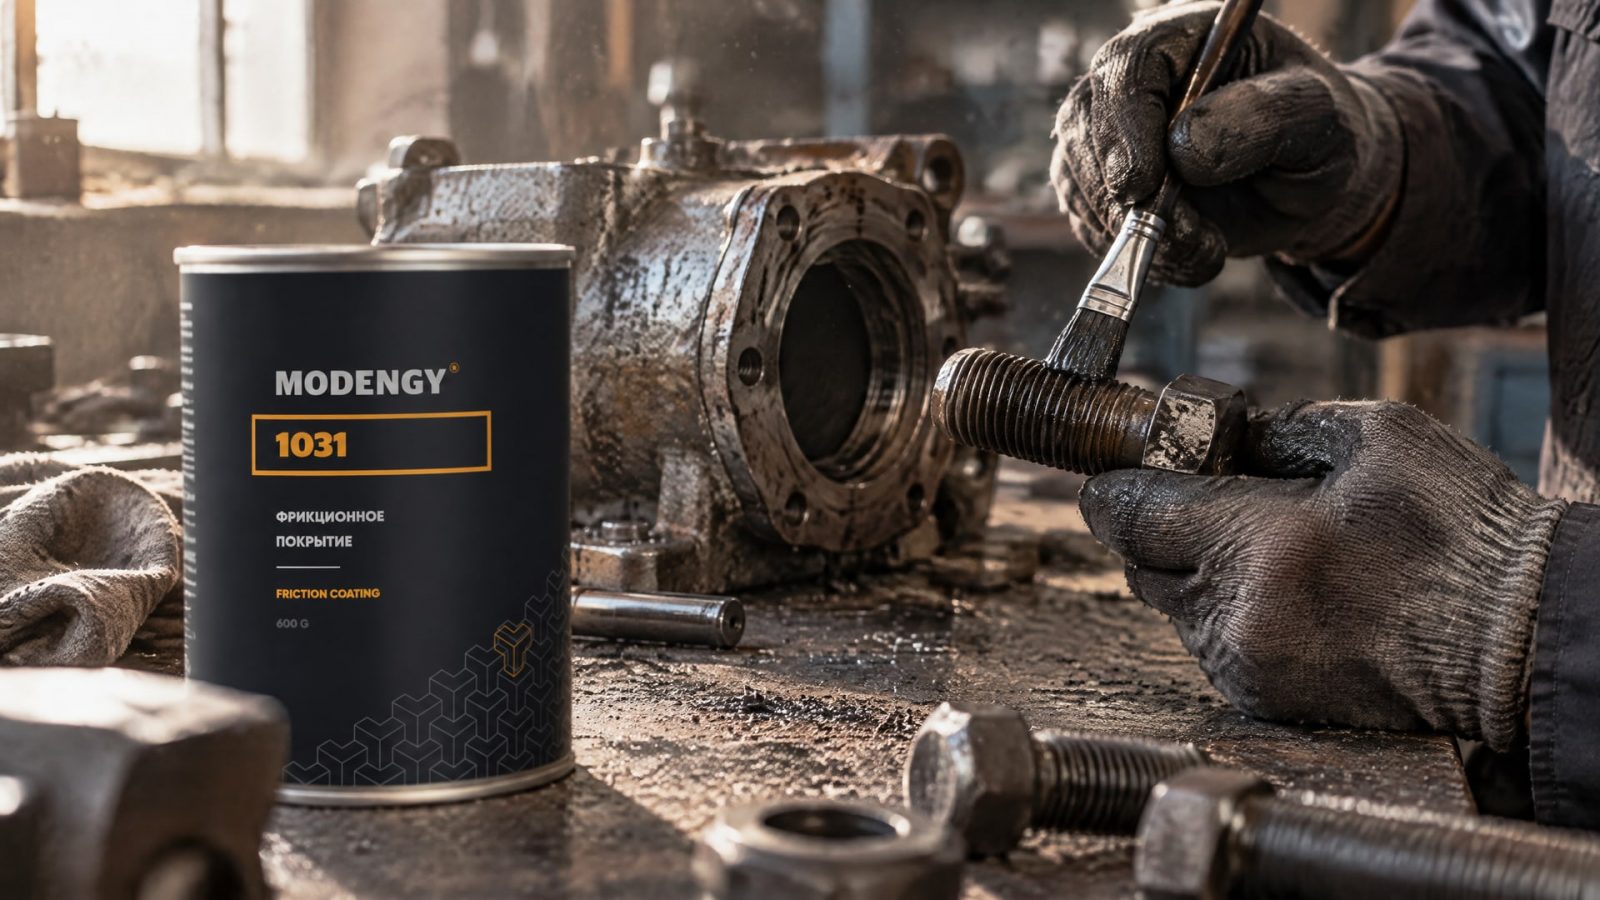
Для условий, где нужно стабилизировать соединение при вибрации и высоких нагрузках, в подбор включают характеристики трения пары металл-металл. Здесь задача не сводится к увеличению трения любой ценой: важны его стабильность и соответствие режиму сборки. В этой логике MODENGY 1031 используют как фрикционное покрытие крепежа, для которого заявлены высокий и стабильный коэффициент трения в парах металл-металл и предотвращение самоотвинчивания при вибрации и высоких нагрузках.
Виды фрикционных покрытий резьбы и их назначение
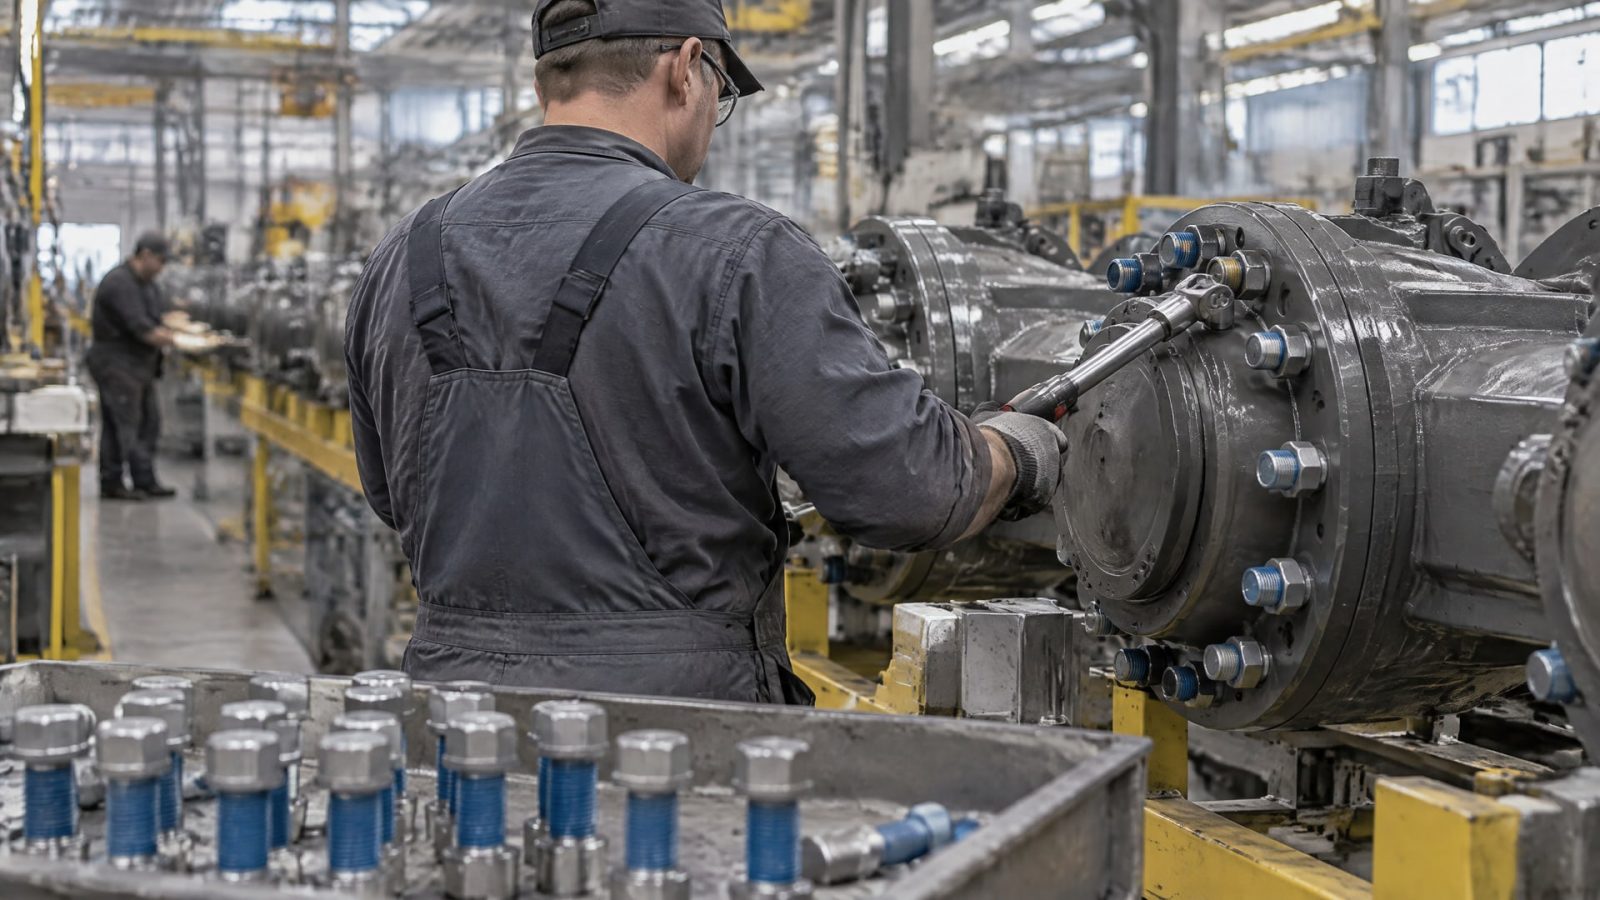
Фрикционные покрытия для крепежа наносят сплошным слоем, полосой или точками.
Тип нанесения влияет на то, как покрытие контактирует с резьбой и насколько равномерно распределяется при сборке. Выбор делают с учетом конструкции узла и требуемой функции, а не только по внешнему виду слоя.
Сплошное покрытие охватывает резьбу по всей поверхности, полосовое занимает ее часть, точечное наносится отдельными участками. Во всех случаях задача locking-слоя заключается в создании сопротивления вращению между сопряженными витками. При этом требования к locking-покрытиям для винтов установлены в DIN 267-28, а функциональные свойства гаек с преобладающим моментом трения определяет ISO 2320. Эти документы относятся к разным видам крепежа, поэтому при подборе важно учитывать, речь идет о винте или гайке.
Покрытия различаются и по сочетанию функций. Одни решения ориентированы прежде всего на противодействие самоотвинчиванию, другие могут сочетать фиксацию с герметизацией. Герметизация крепежа при вибрации может снижать риск проникновения влаги и загрязнений через соединение, однако сама по себе не подтверждает стойкость к отворачиванию. Вибростойкость и герметичность нужно проверять как отдельные характеристики.
Как выбрать покрытие под задачу
Для умеренной вибрации и серийной сборки рассматривают предварительно нанесенные полимерные покрытия. При более тяжелых режимах оценивают и другие стопорящие решения, исходя из характера нагрузки и требований к соединению. Если крепеж потребуется разбирать, это также учитывают при выборе: покрытие не должно мешать предусмотренному обслуживанию узла.
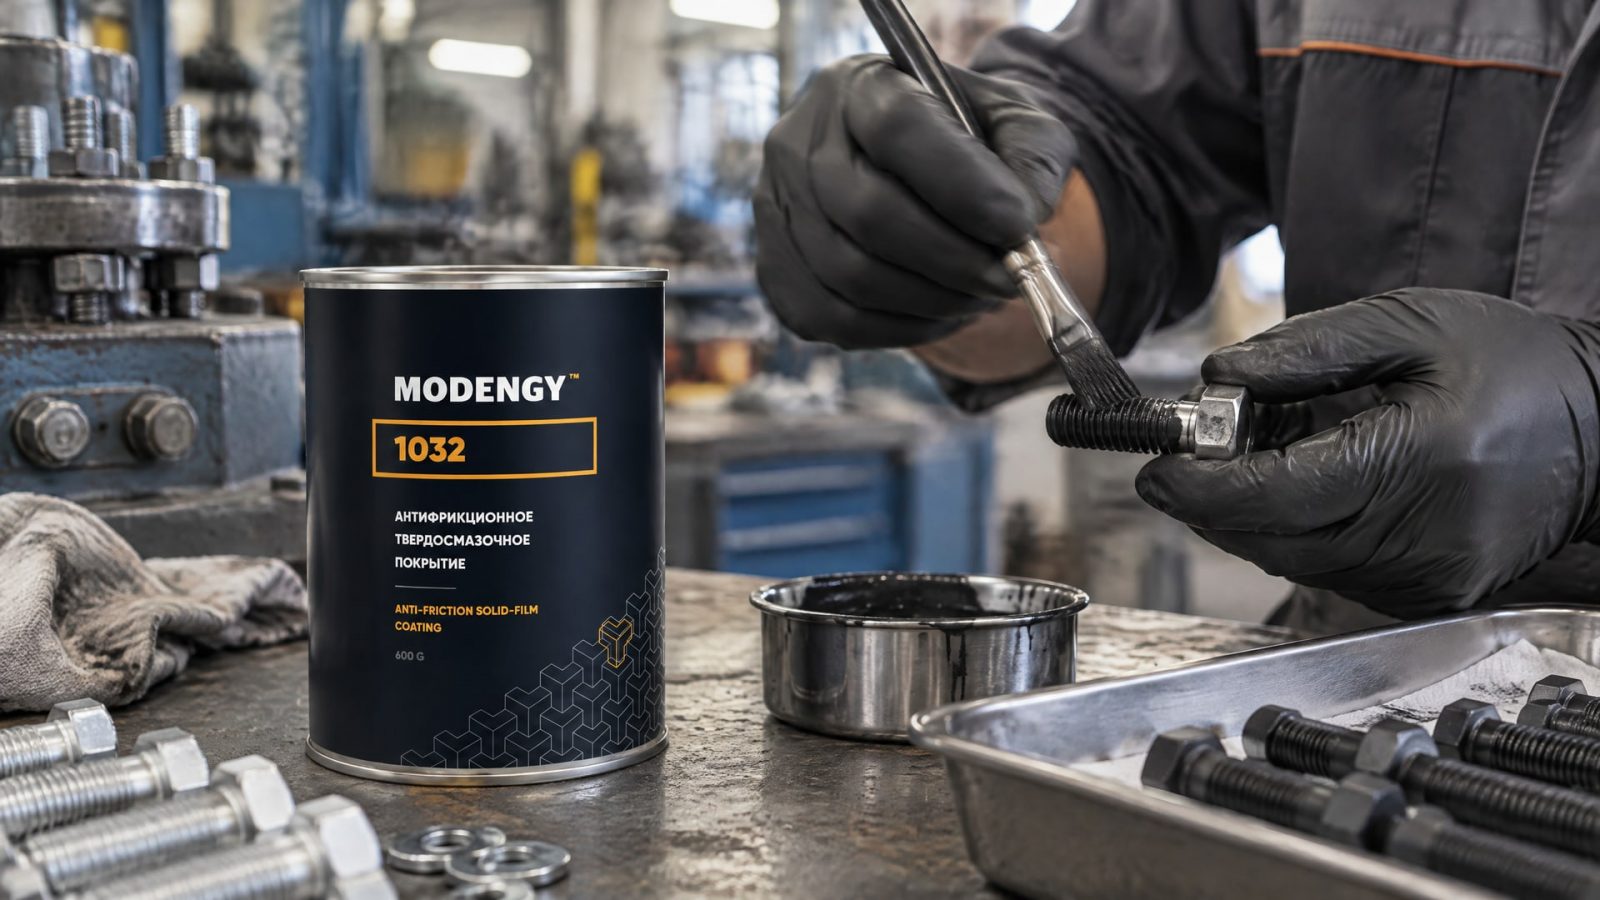
В условиях, где одновременно важны защита от коррозии и снижение трения при сборке, выбор покрытия зависит от требований к контактной поверхности и режиму затяжки. Для такой задачи MODENGY 1032 применяют как антифрикционное покрытие резьбового крепежа, когда требуется дополнительная защита от коррозии и снижение трения при сборке. Его роль в узле следует оценивать по спецификации и результатам проверки соединения, не приписывая покрытию неподтвержденную функцию стопорения.
При закупке полезно запросить у поставщика описание типа покрытия, область нанесения, данные по трению и результаты соответствующих испытаний. Если в технической документации указаны только общие слова о вибростойкости, их недостаточно для оценки конкретного соединения. Снабженцу стоит сверить состав поставки и требования узла со спецификацией, а инженеру - проверить, что заявленная функция совпадает с условиями эксплуатации.
Момент затяжки и коэффициент трения: что проверить
Покрытие меняет трение в резьбе, а значит, влияет на связь между моментом затяжки и усилием, которое создается в соединении.
Поэтому одинаковый момент для крепежа с разными поверхностными состояниями не обязательно даст одинаковый преднатяг. Особенно важно учитывать это при серийной сборке, где повторяемость затяжки влияет на работу множества одинаковых соединений.
Для контроля фрикционных характеристик применяют ISO 16047. Стандарт позволяет измерять коэффициент трения в резьбе и под головкой болта или под гайкой. В одном исследовании для цинк-ламельного покрытия получили коэффициент трения 0,09-0,14. Это значение относится к конкретному покрытию и исследованию, а не служит универсальным ориентиром для всех фрикционных полимерных систем.
Слишком высокий или нестабильный коэффициент трения может ухудшить повторяемость преднатяга. Поэтому нельзя считать, что чем больше сопротивление вращению, тем надежнее соединение. Для выбора важны контролируемые характеристики покрытия и правильный начальный момент затяжки. В исследовании антиослабляющего поведения повышение начального момента усиливало эффект, но момент для производственного узла определяют по требованиям к самому соединению.
Почему нельзя опираться только на класс прочности
Класс прочности крепежа не описывает полностью его поведение при вибрации. На результат также влияют состояние поверхности, трение, затяжка и характер нагрузки. Если покрытие меняет фрикционные свойства, это изменение учитывают при задании и проверке режима сборки.
При внедрении покрытия целесообразно проверить крепеж в составе реального соединения: с теми же деталями, способом затяжки и условиями эксплуатации, которые предусмотрены на участке. Результаты одного испытания нельзя автоматически переносить на другой тип резьбы или иную конфигурацию узла. Для инженерной оценки сопоставляют данные по трению и сопротивлению самоотвинчиванию, а также проверяют требования к разборке.
Испытания крепежа при поперечной вибрации
Для оценки самоотвинчивания под поперечной вибрацией применяют методику Junker.
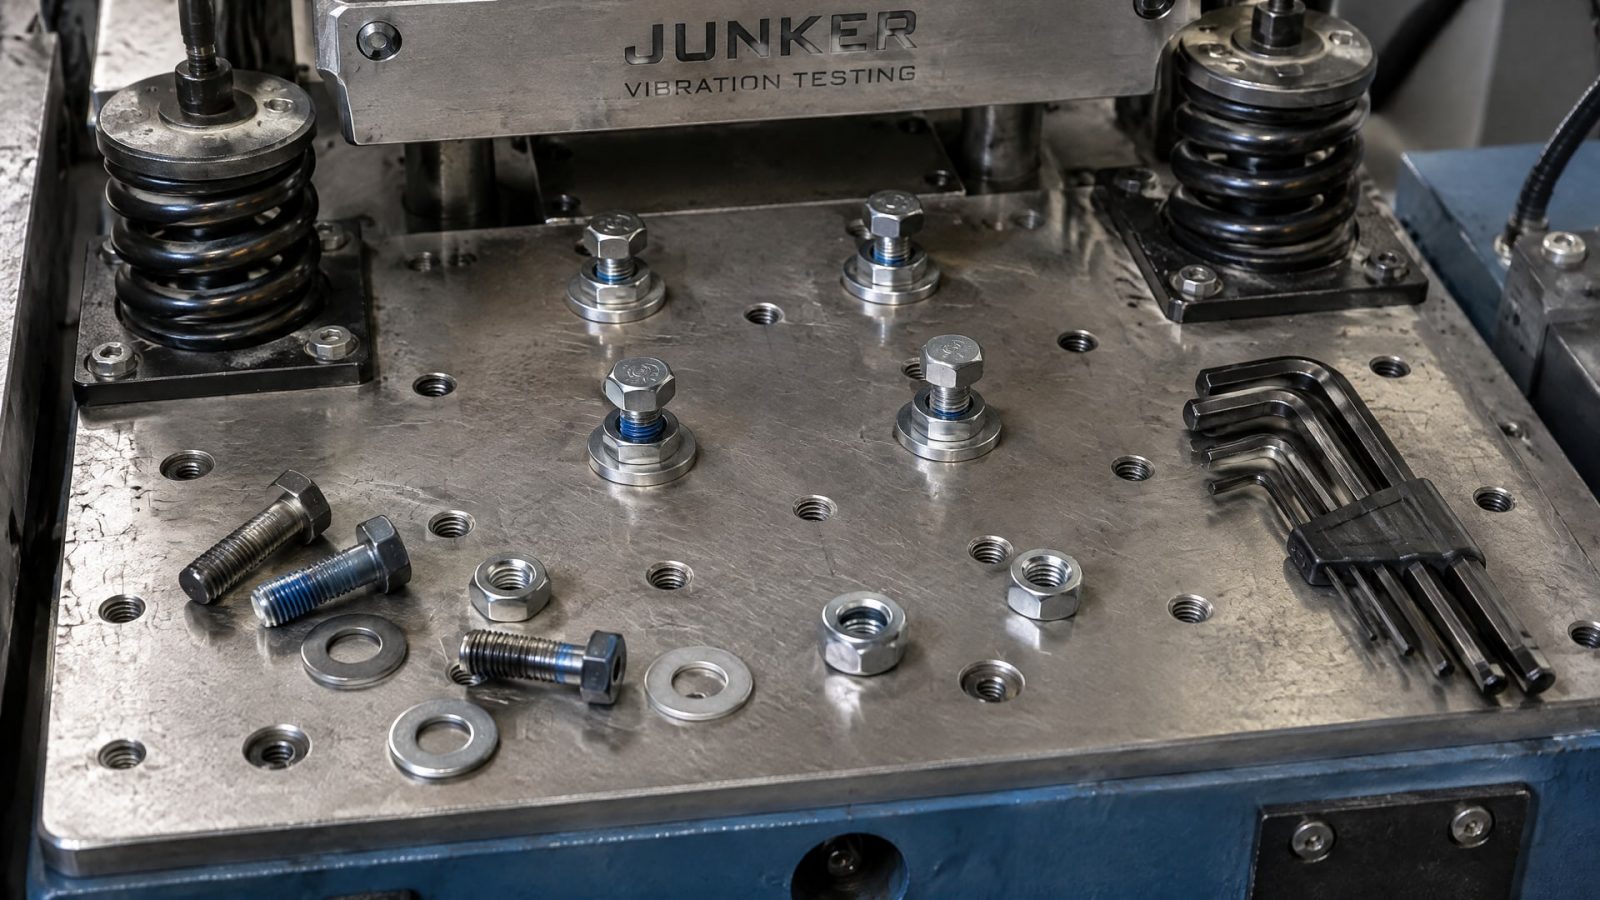
В подборке материалов ее связывают с DIN 65151 и ISO 16130. Испытание позволяет сравнивать поведение крепежа в заданных условиях, но его результат относится к проверенной конфигурации: покрытию, крепежу, затяжке и параметрам стенда.
В одном исследовании по ISO 16130 испытания проводили при частоте 12,5 Hz и амплитуде 0,7 mm. Предельным критерием в этой работе считали достижение 90% потери остаточного усилия затяжки. Эти параметры описывают конкретную исследовательскую методику и не означают, что любое соединение нужно испытывать только в таком режиме. Для квалификации покрытия следует сверять условия испытаний с требованиями к узлу и техническим заданием.
Паспортное описание с формулировкой «вибростойкое» не заменяет протокол испытаний. Важно выяснить, каким методом получен результат, какие параметры использовали и по какому критерию оценивали ослабление. Если условия теста существенно отличаются от эксплуатационных, выводы нужно применять осторожно.
Что запросить у поставщика
Тип покрытия: сплошное, полосовое или точечное.
Данные о коэффициенте трения и методе его измерения, в том числе применении ISO 16047.
Результаты испытаний на самоотвинчивание с указанием метода, условий и критерия оценки.
Ограничения по температуре, среде эксплуатации, моменту затяжки и разборке.
Подтверждение герметизирующих свойств, если защита от влаги и загрязнений входит в задачу.
Для некоторых предварительно нанесенных микрокапсульных составов в технической карточке указан ориентировочный диапазон от -50°C до +150°C. Эти значения не следует переносить на все полимерные покрытия: рабочие пределы сверяют со спецификацией конкретного материала. Температура - лишь один из критериев; также учитывают влагу, коррозионную среду и требования к последующему демонтажу.
Как подобрать вибростойкий резьбовой крепеж
Начинают подбор с условий работы соединения.
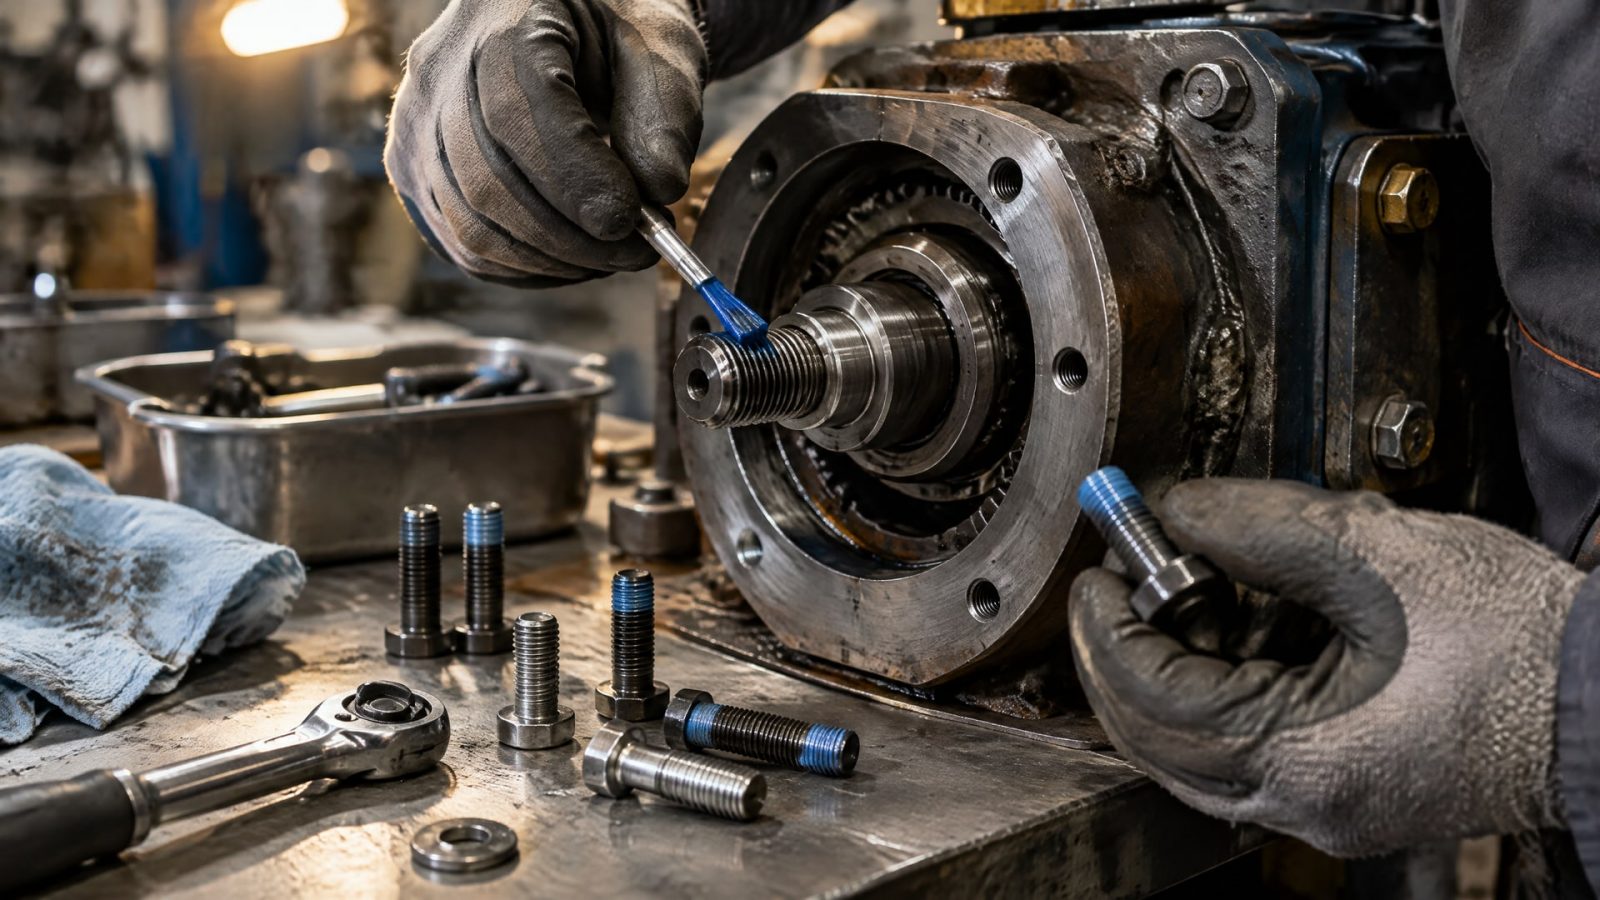
Нужно определить, насколько выражена вибрация, требуется ли герметизация, как часто крепеж будут разбирать и какие моменты затяжки допустимы. Если покрытие одновременно должно обеспечивать фиксацию и защиту от проникновения влаги, эти функции проверяют раздельно: наличие герметизирующего слоя не доказывает стойкость к самоотвинчиванию.
Затем выбирают вид покрытия и проверяют характеристики трения. Для этого сопоставляют данные по ISO 16047 с требованиями к сборке и усилию затяжки. Если речь идет о винте с locking-покрытием, учитывают DIN 267-28; для гаек с преобладающим моментом трения ориентируются на ISO 2320. Эти стандарты помогают определить требования к соответствующим элементам, но не заменяют испытания конкретного узла под вибрацией.
Следующий шаг - квалификационная проверка. Для поперечной вибрации используют методику Junker, связанную с DIN 65151 и ISO 16130. В протоколе оценивают не только итог, но и исходные условия: тип крепежа, покрытие, момент затяжки и критерий отказа. Так инженер понимает, насколько полученные результаты применимы к реальной сборке.
Краткий алгоритм выбора
Зафиксировать условия вибрации, температуру, наличие влаги и требования к герметизации.
Определить, должен ли крепеж сохранять возможность разборки и повторной сборки.
Сверить спецификацию покрытия и данные о трении с заданным режимом затяжки.
Проверить результаты испытаний на самоотвинчивание и соответствие метода задаче.
Провести проверку на реальном соединении, если данные испытаний не отражают условия эксплуатации.
Такой порядок помогает избежать выбора только по названию покрытия или заявлению о его назначении. Для закупщика важны доступность нужной конфигурации крепежа и полнота документации; для инженера - подтвержденные параметры трения и испытаний. Решение принимают по совокупности этих данных, а не по одному показателю.
Часто задаваемые вопросы
Любое ли полимерное покрытие защищает крепеж от вибрации?
Нет. Результат зависит от типа покрытия, момента затяжки и условий нагрузки. Испытания разных покрытий показывают неодинаковое сопротивление самоотвинчиванию. Поэтому при выборе проверяют не только описание материала, но и данные испытаний под поперечной вибрацией, а также коэффициент трения и требования к сборке конкретного узла.
Чем проверяют коэффициент трения резьбового крепежа?
Для оценки фрикционных характеристик применяют ISO 16047. Метод позволяет измерять коэффициент трения в резьбе и под головкой болта или гайкой. Эти данные важны, поскольку покрытие меняет соотношение момента затяжки и усилия в соединении. Значение из испытания одного покрытия нельзя автоматически переносить на другую систему.
Герметизирующее покрытие одновременно предотвращает самоотвинчивание?
Не обязательно. Герметизация препятствует проникновению влаги и загрязнений, а фиксация повышает сопротивление вращению резьбы. Функции могут сочетаться в одном решении, но их подтверждают отдельно. Для оценки стойкости к вибрации нужны результаты соответствующего испытания, например по методике Junker, связанной с DIN 65151 и ISO 16130.
Можно ли использовать температурный диапазон от -50°C до +150°C для любого покрытия?
Нет. В источниках этот диапазон указан для некоторых предварительно нанесенных микрокапсульных составов и служит ориентиром, а не общей характеристикой полимерных покрытий. Допустимую температуру проверяют по документации конкретного материала. Также учитывают влажность, коррозионную среду, требуемый момент затяжки и условия разборки.
Заключение
Полимерные покрытия болтов предотвращают самоотвинчивание за счет заполнения зазора между витками и повышения сопротивления проворачиванию. Их эффективность зависит от типа покрытия, коэффициента трения и корректной затяжки. Поэтому фиксацию подтверждают испытаниями на вибростойкость, а фрикционные свойства проверяют отдельно; герметизирующую функцию также оценивают самостоятельно.
Следующий шаг - описать режим работы соединения и запросить у поставщика спецификацию покрытия, данные по ISO 16047 и результаты вибрационных испытаний с указанием метода и условий. Затем сопоставить эти сведения с требованиями узла и проверить выбранное решение на крепеже, затянутом заданным моментом.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Анаэробный фиксатор резьбы предотвращает самоотвинчивание, а антифрикционное покрытие снижает трение. Узнайте, что выбрать для вашего крепежа.
Узнайте, как улучшить адгезию финишного покрытия к металлу, используя механическую подготовку и контролируя профиль шероховатости.
Узнайте, как выбрать активатор анаэробного герметика для пассивных металлов, учитывая материал, геометрию и температуру.