
Как улучшить адгезию финишного покрытия: механическая подготовка металла и набивка риски
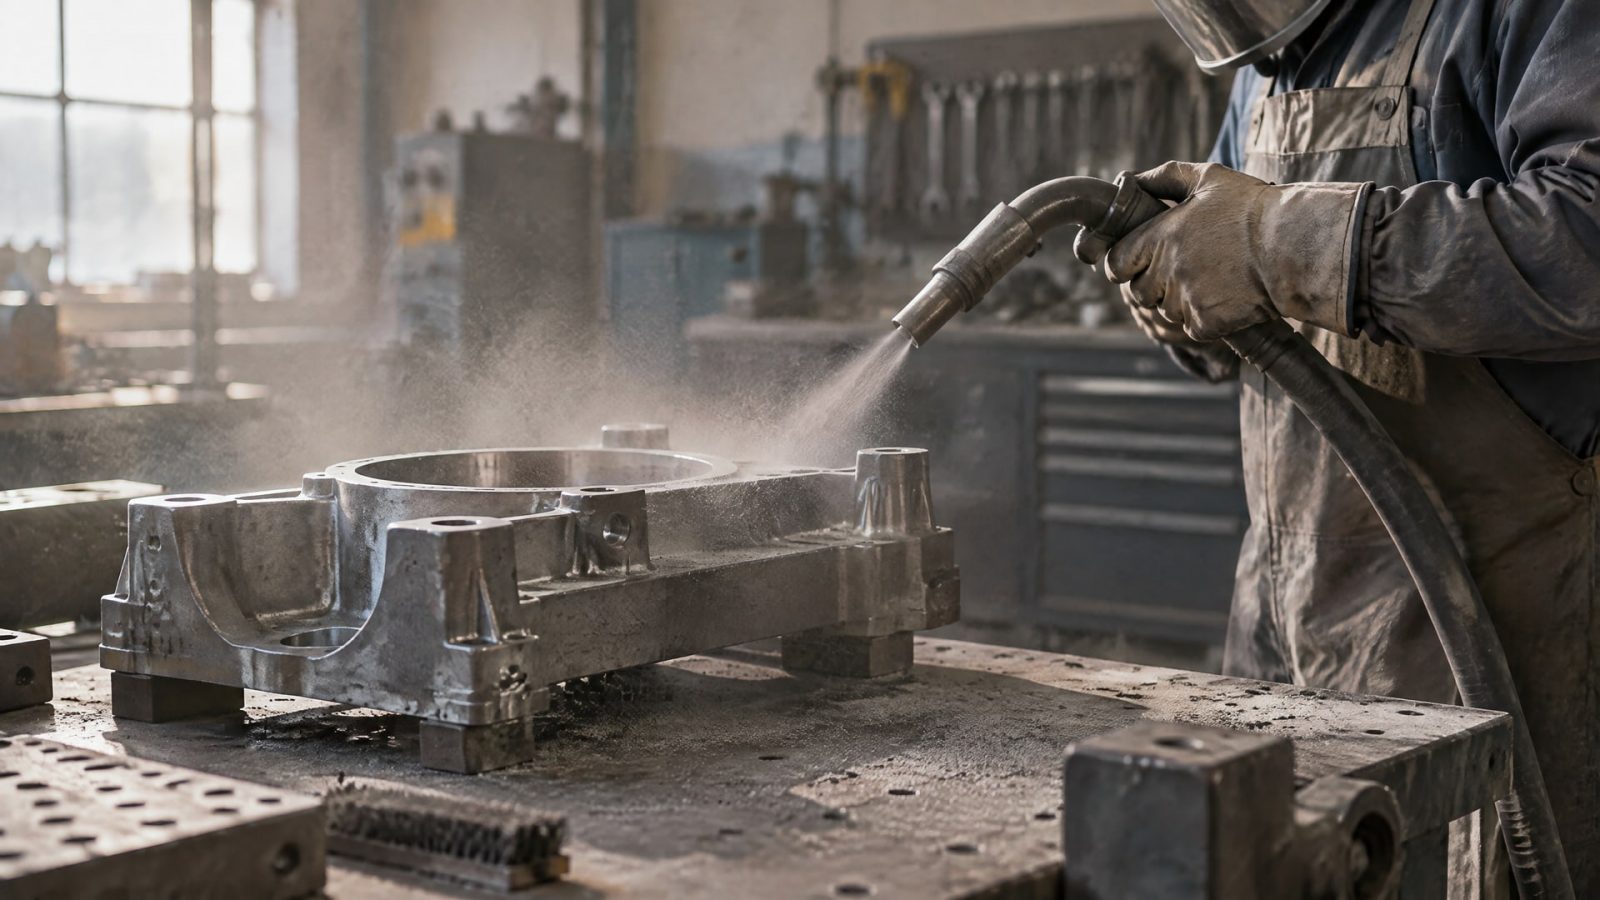
Адгезию финишного покрытия к металлу улучшают не максимально грубой риской, а чистой поверхностью с контролируемым профилем шероховатости. Такой рельеф формирует механическое сцепление, но его параметры должны соответствовать требованиям конкретной системы покрытия. Пыль и рыхлые остатки абразива после обработки могут свести эффект подготовки на нет.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые выбирают способ подготовки металла или задают требования к подрядчику. Разберем, как механическая подготовка влияет на адгезию, какие стандарты помогают контролировать поверхность и как организовать проверку до нанесения финишного слоя.
Как набивка риски влияет на адгезию покрытия
Гладкая, полированная поверхность обычно дает менее благоприятные условия для механического сцепления, чем умеренно профилированная.
После абразивной обработки покрытие взаимодействует с рельефом основания, который в руководствах описывают как якорный профиль. Поэтому набивка риски может улучшить адгезию, если форма и глубина профиля подходят для выбранного материала.
Однако сама по себе шероховатость не определяет качество подготовки. На результат влияют чистота металла, наличие оксидов и загрязнений, а также оставшаяся после обработки пыль. Если покрытие наносят поверх рыхлых частиц, слабым звеном может стать загрязненный промежуточный слой, а не граница между покрытием и металлом.
Распространенное заблуждение - чем грубее поверхность, тем надежнее сцепление. На деле чрезмерный профиль не становится универсальным преимуществом: его соответствие оценивают с учетом требований системы покрытия. Например, для некоторых систем с высоким содержанием цинка и покрытий внутренней поверхности резервуаров профиль рассматривают как важный фактор адгезии и долговечности.
При выборе способа подготовки нужно учитывать и материал основания. Для металла применяют проволочные щетки, шлифование и абразивную обработку струйным методом. Для нержавеющей стали в ASTM D2651-01(2016) среди допустимых методов перечислены чистка проволочной щеткой, ручное шлифование и обработка сухим песком, абразивом или паром. Это не означает, что все варианты равноценны для любой задачи: метод выбирают под основание и последующую систему.
Как выбрать профиль шероховатости
Профиль задают не «на глаз» и не по принципу максимальной грубости.
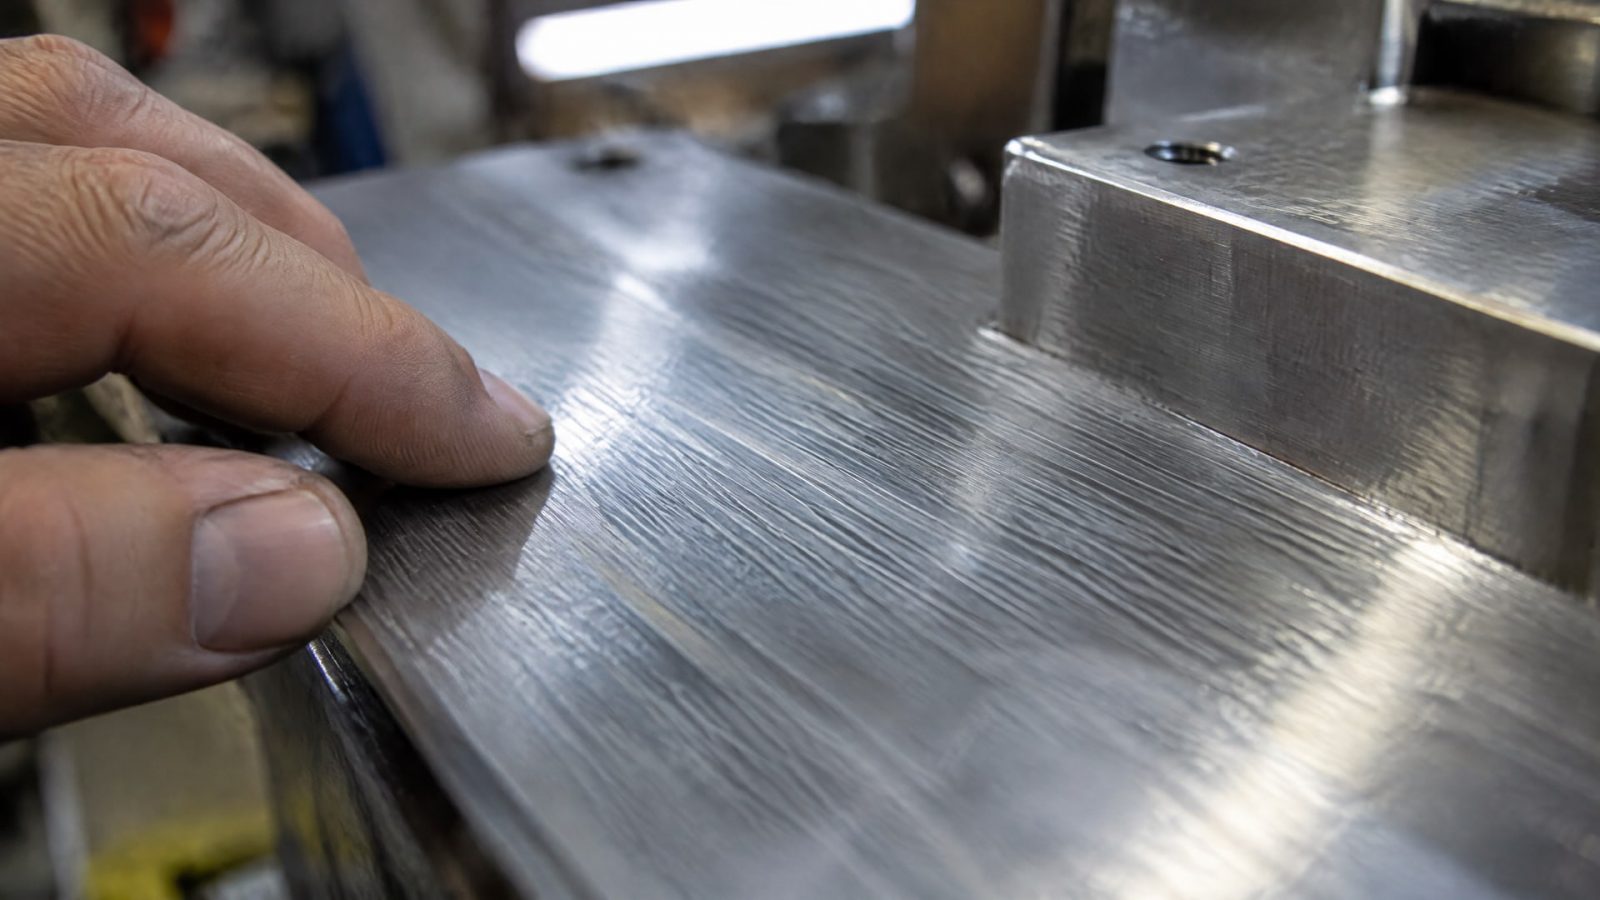
Ориентиром служит спецификация системы покрытия: в ней должны быть определены требования к шероховатости и подходящий способ контроля. Для оценки профиля после абразивной обработки используют, в частности, ISO 8503-1 и ISO 8503-2:2000.
Ориентиры, приведенные для абразивной подготовки, различаются для угловатого и окатанного абразива. В таблице указана глубина профиля Rz для трех категорий обработки.
| Тип абразива | Мелкий профиль, мкм | Средний профиль, мкм | Грубый профиль, мкм |
|---|---|---|---|
| Grit, угловатый | 25-60 | 60-100 | 100-150 |
| Shot, окатанный | 25-40 | 40-70 | 70-100 |
Эти значения не заменяют требования конкретного покрытия. Они показывают, что тип абразива и категория обработки влияют на получаемый рельеф. Для систем, которым нужен более выраженный якорный профиль, часто выбирают угловатый абразив, но окончательное решение принимают по спецификации, а не только по названию абразива.
Важно также не смешивать показатели шероховатости. В отраслевом руководстве приведено приближенное соотношение: Rz в среднем составляет около 5 × Ra. Например, Ra 10-12 мкм соответствует Rz 50-60 мкм. Это именно ориентировочное соотношение, поэтому при приемке нужно сверяться с заданным методом измерения и требованиями документации.
В какой последовательности готовить металл
Механическая подготовка металла включает не только создание риски.
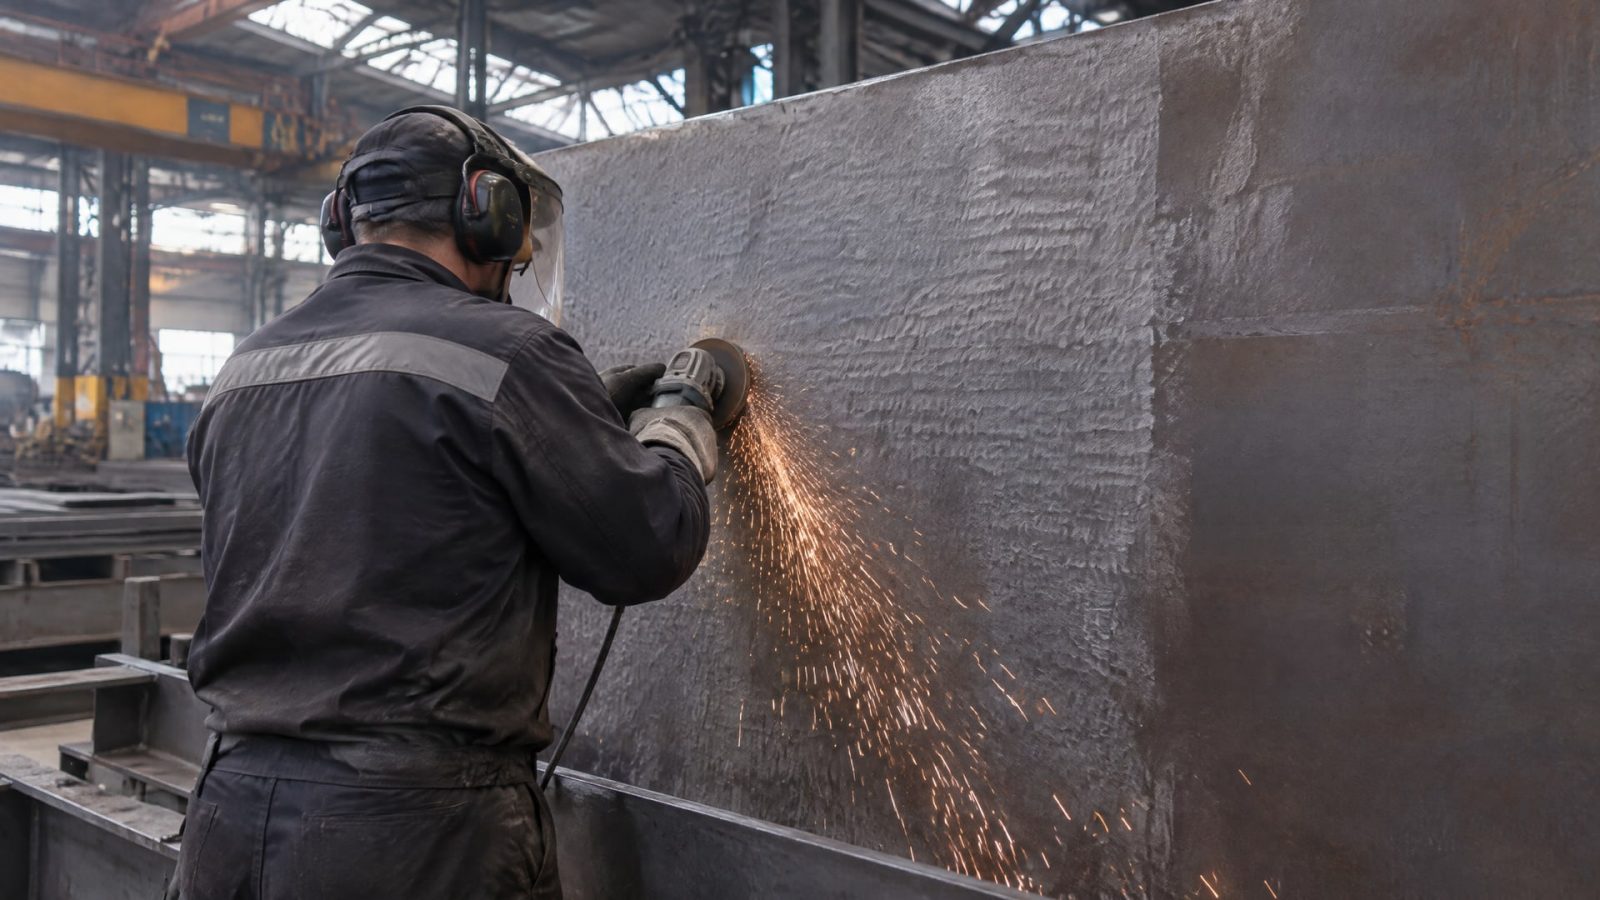
Чтобы получить рабочую поверхность, операции проводят в последовательности, которая не оставляет загрязнения под покрытием. Руководства по подготовке металлических поверхностей перед нанесением покрытий описывает ISO 12944-4:2017, а общие процедуры подготовки металлов и пластмасс перед адгезионным соединением - EN 13887:2003.
Практический порядок работ:
Удалить масло, жир и видимые загрязнения.
Выполнить механическую обработку выбранным способом: щеткой, шлифованием или абразивной обработкой.
Удалить пыль, остатки абразива и другие рыхлые частицы.
Проверить чистоту и профиль поверхности по заранее установленным критериям.
Наносить покрытие в соответствии с технологией выбранной системы.
Порядок важен: обезжиривание перед абразивной обработкой снижает риск размазывания загрязнений по поверхности, а очистка после нее удаляет частицы, которые могут стать слабым промежуточным слоем. В источниках среди вариантов очистки после абразивной обработки указаны очистка растворителем или иной подходящий метод удаления рыхлых остатков. Конкретный способ должен соответствовать требованиям процесса и материала.
Не стоит ограничиваться визуальным впечатлением «металл чистый». Внешний осмотр помогает оценить степень подготовки, но не заменяет проверку профиля шероховатости. Если подготовку выполняют вручную, единые критерии особенно важны: без них разные операторы могут получить поверхности с неодинаковым рельефом, даже если используют один и тот же инструмент.
Какие стандарты и испытания помогают контролировать результат
Для приемки полезно разделить три вопроса: насколько чистая поверхность, соответствует ли профиль заданию и как держится нанесенное покрытие.
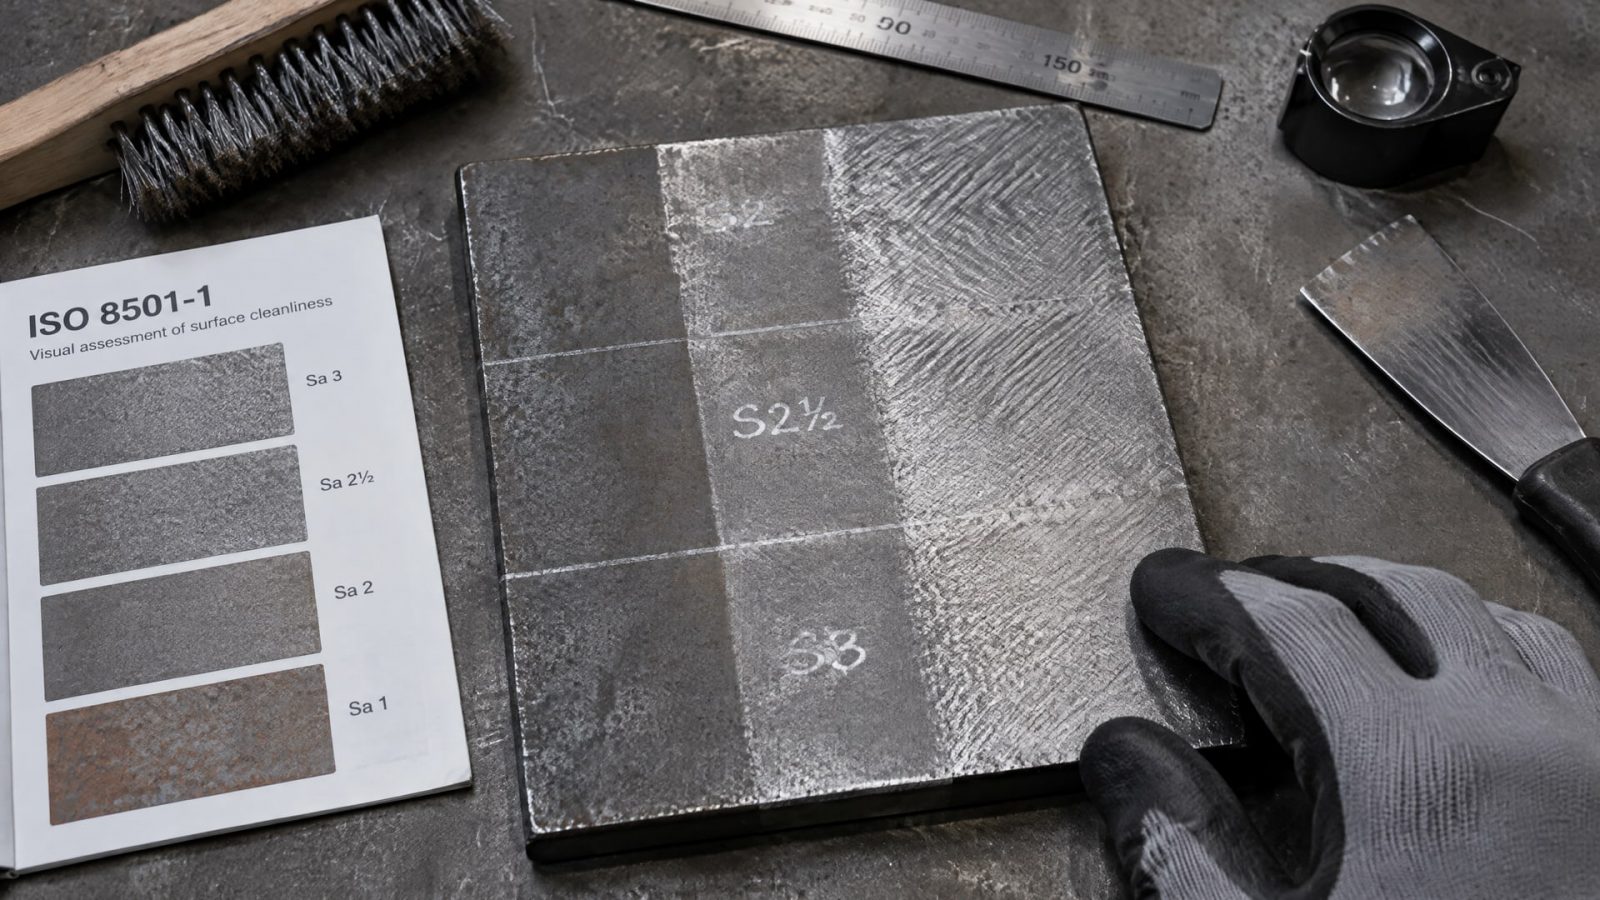
Один метод контроля не отвечает одновременно на все три. Поэтому критерии лучше установить до начала работ и включить их в технологическую карту.
Для оценки визуальной степени подготовки используют ISO 8501-1 и SSPC-VIS 1. Профиль после абразивной обработки оценивают с опорой на ISO 8503-1 и ISO 8503-2:2000. Эти документы помогают не подменять измеряемый параметр субъективным описанием вроде «достаточно шероховатая поверхность».
Адгезию уже нанесенного покрытия в полевых условиях оценивают, в частности, методами ASTM D3359 и ASTM D4541. Первый связан с испытанием методом решетчатого надреза, второй - с испытанием на отрыв. Результаты этих испытаний характеризуют поведение покрытия в выбранной методике, но сами по себе не устанавливают универсальные требования к профилю металла для любой системы.
Для подготовки металлических поверхностей под адгезивы применяют также ASTM D2651-01(2016), а EN 13887:2003 описывает общие процедуры подготовки поверхностей металлов и пластмасс перед адгезионным соединением. Стандарт выбирают с учетом задачи: подготовка под защитное покрытие, склеивание и контроль готового покрытия - связанные, но не тождественные этапы.
В документации на процесс стоит зафиксировать метод обработки, целевой профиль и критерии чистоты, а также способ проверки адгезии, если он предусмотрен системой. Такая запись помогает инженеру, оператору и снабженцу одинаково понимать, какой результат требуется принять.
Особые случаи: нержавеющая сталь, 3D-печать и смоляные системы
Для нержавеющей стали метод подготовки выбирают с учетом последующего покрытия или клеевой системы.
ASTM D2651-01(2016) перечисляет несколько вариантов механической обработки, включая wire brushing и hand sanding, а также обработку сухим песком, абразивом или паром. Сам перечень не задает один обязательный способ для всех деталей: решение зависит от задачи и последующих операций.
Тот же общий принцип применим к другим материалам: глянцевая поверхность не всегда обеспечивает лучшее сцепление, чем слегка абразивно обработанная. Но для пластиков, композитов, деталей с 3D-принтера и полиэфирной смолы нельзя автоматически переносить на конкретный материал профиль, предназначенный для металла. Нужны требования производителя материала и системы, а после шлифования - удаление пыли и загрязнений.
Совет инженера
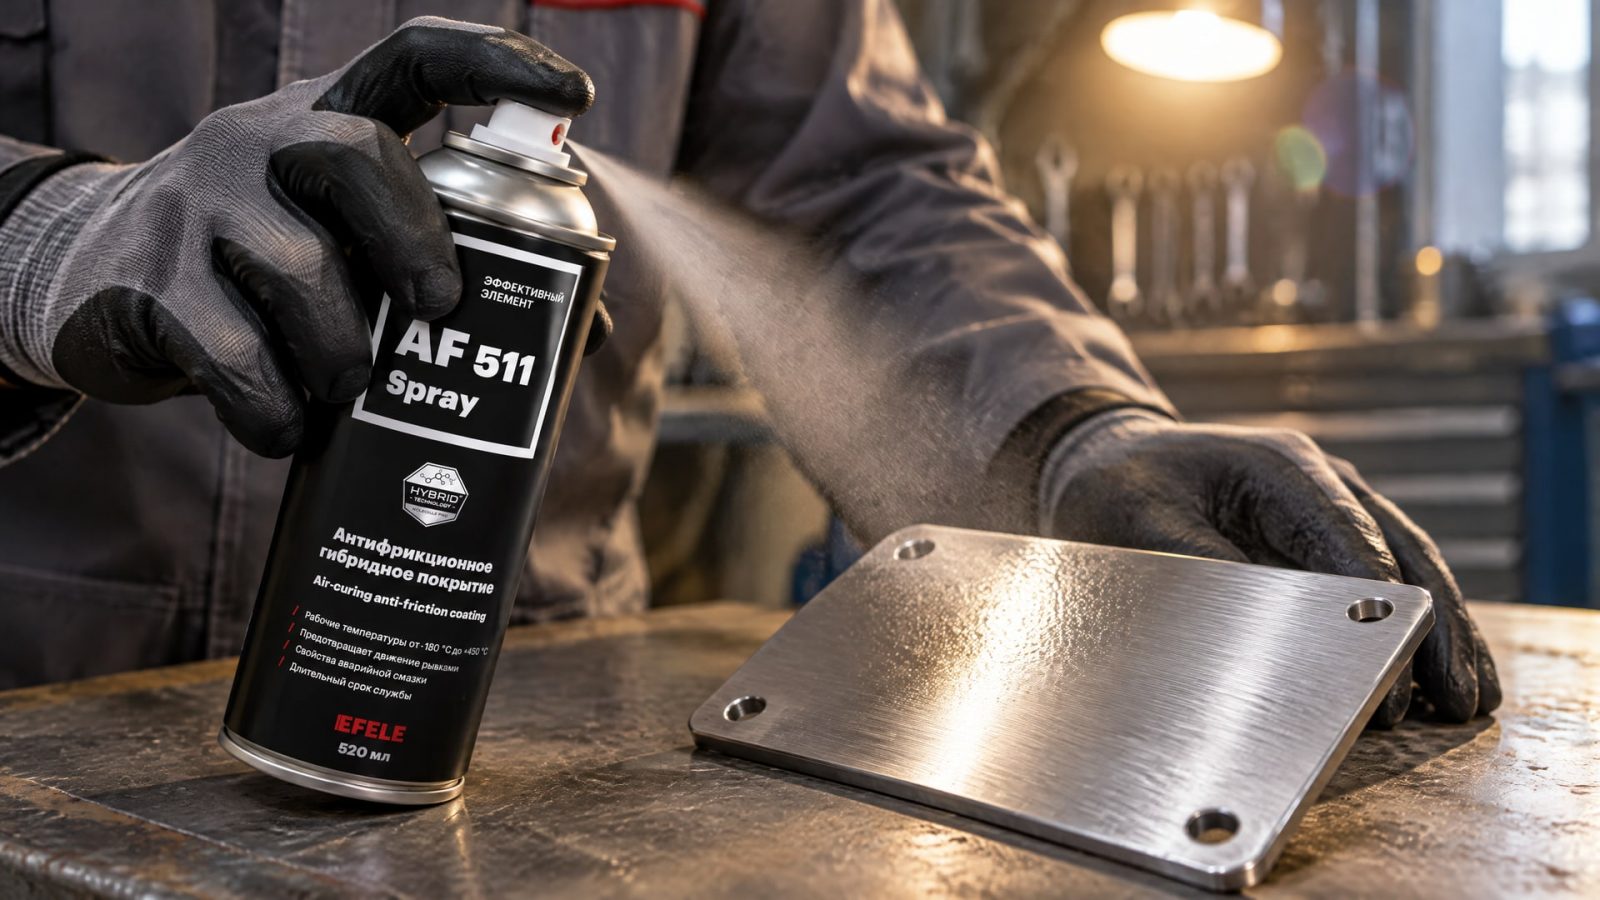
Сценарий: для детали задано финишное покрытие, а технологическая схема предусматривает дополнительный антифрикционный слой. Что делают: согласуют последовательность слоев и проверяют совместимость материалов по документации; в такой схеме может рассматриваться EFELE AF-511 Spray, сухое антифрикционное покрытие. Итог: его применение планируют как часть системы, а не как замену очистке металла или контролю профиля.
Для 3D-печати и межслойной адгезии полиэфирной смолы принцип чистоты и подходящей абразивной подготовки полезен как общее ориентировочное правило. Однако приведенные выше стандарты и численные диапазоны относятся к подготовке металлических поверхностей и не задают режим обработки для этих частных случаев. Поэтому параметры необходимо подтверждать документацией конкретного материала и технологией процесса.
Часто задаваемые вопросы
Чем грубее риска, тем лучше адгезия?
Нет. Профиль должен соответствовать спецификации системы покрытия, а более грубая поверхность не гарантирует более прочного сцепления. Ориентиры Rz зависят от типа абразива: для grit приведены диапазоны от 25 до 150 мкм, для shot - от 25 до 100 мкм. Выбирать значение нужно по требованиям покрытия.
Достаточно ли очистить металл после шлифования?
Нет, важно контролировать и чистоту, и профиль поверхности. После абразивной обработки удаляют пыль, абразив и другие рыхлые частицы, поскольку они могут образовать слабый промежуточный слой. Визуальный осмотр используют вместе с проверкой степени подготовки и шероховатости по подходящим критериям.
Как улучшить адгезию между слоями полиэфирной смолы?
Общий принцип - подготовить поверхность по технологии конкретной смолы: исключить загрязнения, при необходимости выполнить абразивную обработку и удалить пыль. Однако стандарты и диапазоны шероховатости для металла нельзя напрямую считать инструкцией для полиэфирной смолы. Ориентируйтесь на документацию материала и всей системы.
Как улучшить адгезию на 3D-принтере?
Для детали после 3D-печати может быть полезен общий подход: не оставлять глянцевую или загрязненную поверхность, а применять только разрешенную для материала абразивную подготовку и очищать деталь от пыли. Конкретные режимы зависят от материала печати и наносимого покрытия; металлические стандарты не задают их автоматически.
Заключение
Механическая подготовка металла улучшает адгезию финишного покрытия, когда создает заданный профиль, а не случайную или чрезмерно грубую риску. Результат зависит от последовательности работ: удалить загрязнения, сформировать профиль, очистить поверхность и проверить ее по критериям, соответствующим системе покрытия.
Следующий шаг для инженера или закупщика - запросить у поставщика покрытия требования к профилю и чистоте, затем внести метод подготовки и приемочные проверки в технологическую карту. Это позволит сравнивать результаты подготовки не на глаз, а по согласованным параметрам.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать активатор анаэробного герметика для пассивных металлов, учитывая материал, геометрию и температуру.
Узнайте, как сократить сож потери при механической обработке, оптимизируя подачу, стружкоудаление и контроль системы.
Узнайте, как обеспечить герметичность фланцевого соединения при вибрации, используя анаэробные герметики и эластичные уплотнения.