
Покрытие для задвижек: как предотвратить прикипание гаек на шпильках
Прикипание гаек на шпильках дисковых задвижек предотвращают защитой именно резьбового соединения: подбирают антизадирный состав или антифрикционное покрытие с учетом температуры, рабочей среды и материалов крепежа. Термоотверждаемое эпоксидное покрытие корпуса решает другую задачу - защищает поверхности задвижки от коррозии, но не заменяет смазку резьбового крепежа.
Статья поможет инженерам, техническим специалистам и снабженцам разобраться, где уместно покрытие для задвижек, чем отличаются способы защиты корпуса и шпилек и что учесть при сборке. Отдельно разберем подбор материала, влияние нанесенного состава на момент затяжки и типичные ошибки, из-за которых крепеж трудно демонтировать после длительной эксплуатации.
Почему гайки прикипают на шпильках задвижек
Резьбовое соединение может заедать, схватываться и прикипать под воздействием температуры, давления и рабочей среды.
Риск особенно важен для крепежа из нержавеющих сталей и для жаронагруженных узлов: при демонтаже после длительной эксплуатации соединение должно сохранять возможность разборки. Поэтому оценивать нужно не только исходную легкость монтажа, но и то, как материал защиты поведет себя за время работы.
При выборе учитывают сочетание металлов шпильки и гайки, нагрузку и среду вокруг узла. Универсальная смазка не обязательно подходит для конкретного крепежа: состав, рассчитанный на обычные механические соединения, может не соответствовать температурным или химическим условиям на объекте. Особенно внимательно подбирают материалы для нержавеющего и высоколегированного крепежа.
Для болтов, винтов, шпилек и гаек с метрической резьбой область применения покрытий рассматривает ISO 4042:2022. Стандарт отдельно отмечает применение электролитических покрытий на нержавеющем крепеже, в том числе для смазывания и снижения риска прихвата. Для высокотемпературных и высоконагруженных соединений в спецификациях могут фигурировать ASTM A193/A193M и ASTM A194/A194M. Эти обозначения помогают сверить требования к крепежу, но сами по себе не определяют, какой состав наносить на конкретную резьбу.
Что проверить до подбора материала
Материал шпильки и гайки, включая наличие нержавеющей или высоколегированной стали.
Температурные условия и химический состав рабочей среды.
Требования документации к крепежу и затяжке.
Способ нанесения и условия последующего демонтажа.
Прикипание гаек на резьбе нельзя надежно устранить одним выбором более густой смазки. Важны свойства конкретного антизадирного материала и соответствие условиям работы. Если состав не сохраняет защитные свойства в горячей или агрессивной среде, проблему могут обнаружить при следующем обслуживании.
Что защищает термоотверждаемое покрытие для задвижек
Термоотверждаемое эпоксидное покрытие применяют для защиты корпуса и других немеханически обработанных поверхностей арматуры.
Для таких покрытий в спецификациях встречается ANSI/AWWA C550. В европейской практике также упоминаются DIN 3476 part 1, EN 14901 и GSK. В отраслевых материалах по арматуре приведен ориентир минимальной прочности сцепления покрытия 12 N/mm².
Эти требования относятся к покрытию поверхностей задвижки, а не к обработке резьбового крепежа. На корпусе покрытие помогает защищать металл от коррозии, но контакт шпильки с гайкой остается отдельным узлом. Поэтому наличие термоотверждаемого слоя на корпусе не означает, что резьбу можно оставить без соответствующей защиты.
Для резьбы выбирают отдельный антизадирный состав или антифрикционное покрытие. При этом важно не смешивать понятия: термоотверждаемая эпоксидная смола для поверхностей корпуса и материал, уменьшающий трение и риск прихвата на резьбе, выполняют разные функции. Один тип защиты не заменяет другой.
Как разделить задачи защиты
Корпус, крышка и другие немеханически обработанные поверхности защищают покрытием, предусмотренным спецификацией на арматуру.
Шпильки, гайки и их контактные поверхности оценивают отдельно, с учетом пары металлов и рабочих условий.
Для каждого материала сверяются с требованиями к крепежу, среде и сборке.
Если спецификация задает сухую затяжку, перед применением смазочного или антифрикционного материала уточняют допустимый момент.
Такой подход помогает избежать распространенной ошибки: считать, что антикоррозионное покрытие корпуса автоматически защищает соединения крепежа. Для решения проблемы прикипания нужно выбирать средство, которое работает непосредственно на резьбе.
Как выбрать защиту для резьбового крепежа
Состав подбирают по трем основным параметрам: температуре, химической среде и сочетанию материалов шпильки и гайки.
У разных классов антизадирных материалов температурные возможности отличаются. В справочных материалах для молибденовых или синтетических смазочных составов встречается ориентир около 400 °C, а для алюминиевых, медных и серебряно-графитовых систем - диапазон 900–1100 °C в зависимости от состава. Для никелевых составов в отдельных материалах указана верхняя рабочая температура до 1425 °C.
Эти цифры относятся к классам и отдельным формулам материалов, а не к любому составу с похожим названием. Их нельзя переносить на конкретный продукт без проверки его технической документации. Для узла задвижки важно также, чтобы материал подходил к рабочей среде и сохранял защитное действие при длительной эксплуатации.
Если крепеж работает в горячих условиях и контактирует с агрессивной средой, недостаточно ориентироваться только на температурный предел. Нужно оценить оба фактора одновременно. На таких соединениях выбор специализированного материала может быть оправданнее, чем применение состава для обычного механического крепежа.
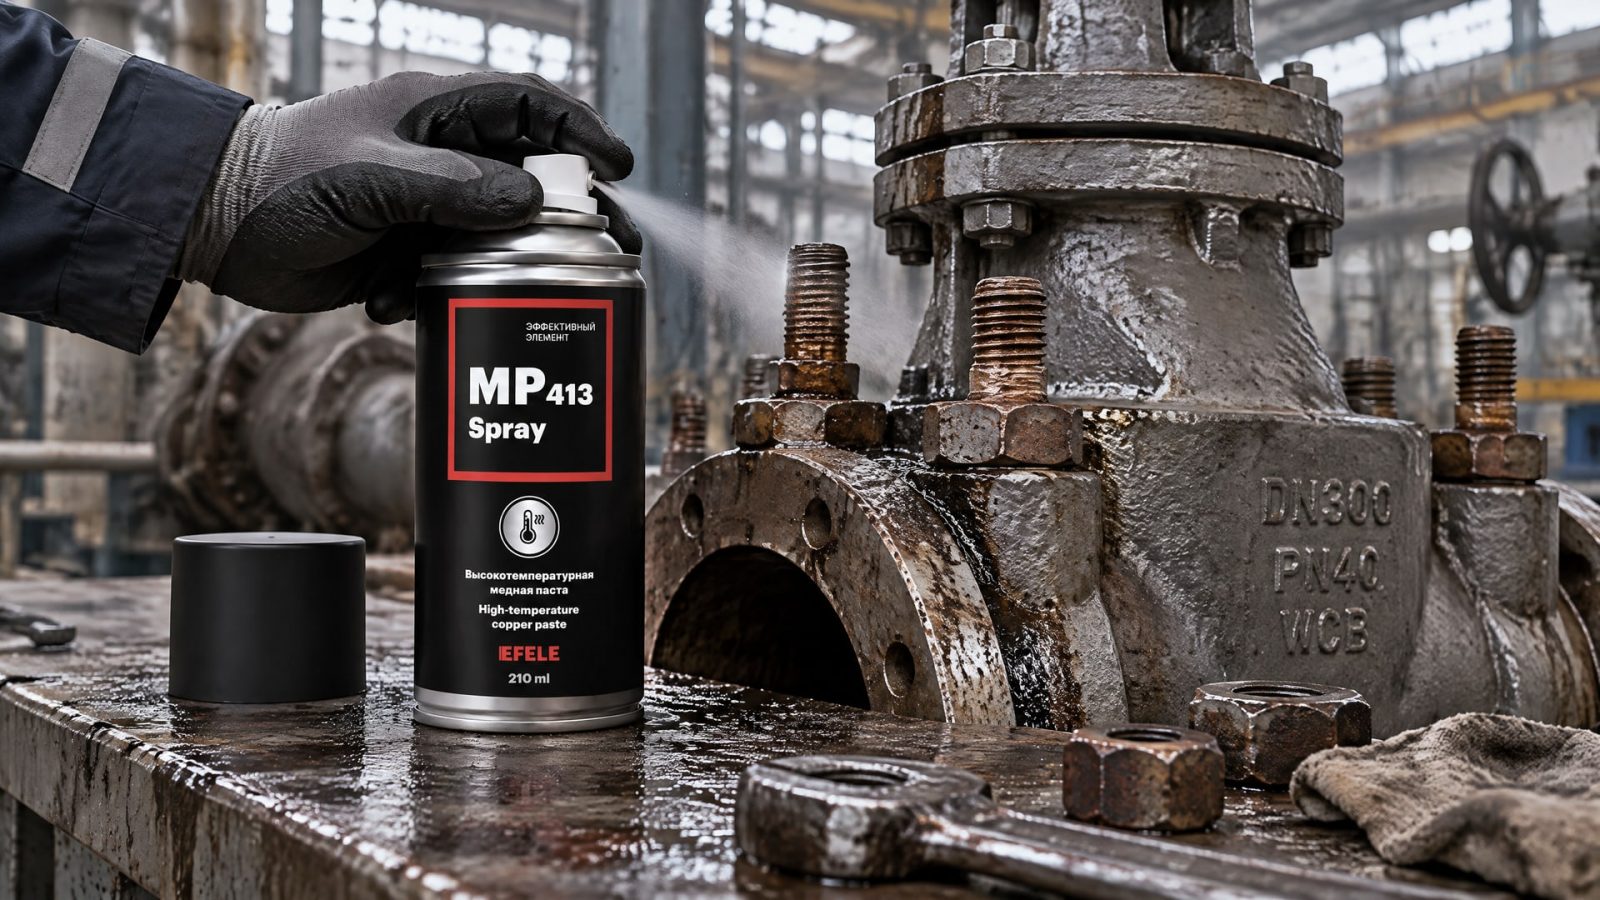
Когда при обслуживании обнаруживают коррозионное схватывание, тугой демонтаж или следы прихвата, одной заменой гайки проблему не всегда удается закрыть: стоит пересмотреть защиту контактных поверхностей. Для условий высоких температур и агрессивных сред в качестве решения для резьбы применяют аэрозольную медную пасту EFELE MP-413 Spray. Ее рассматривают именно как защиту крепежного соединения, а не как замену покрытию корпуса задвижки.
Практическая схема выбора
Для начала сверяют материал крепежа и требования к его спецификации.
Затем устанавливают температурные и химические условия работы соединения.
После этого выбирают антизадирный состав или антифрикционное покрытие с подходящими характеристиками.
Перед запуском проверяют, меняет ли выбранный материал условия затяжки.
Температурные значения из справочных материалов полезны для первичного сравнения классов составов, но не заменяют проверку документации конкретного продукта. Для ответственного узла решение фиксируют в технологии сборки, чтобы при ремонте применяли тот же согласованный способ защиты.
Сравнение способов защиты шпилек и гаек
У разных материалов отличаются способ нанесения и требования к сборке.
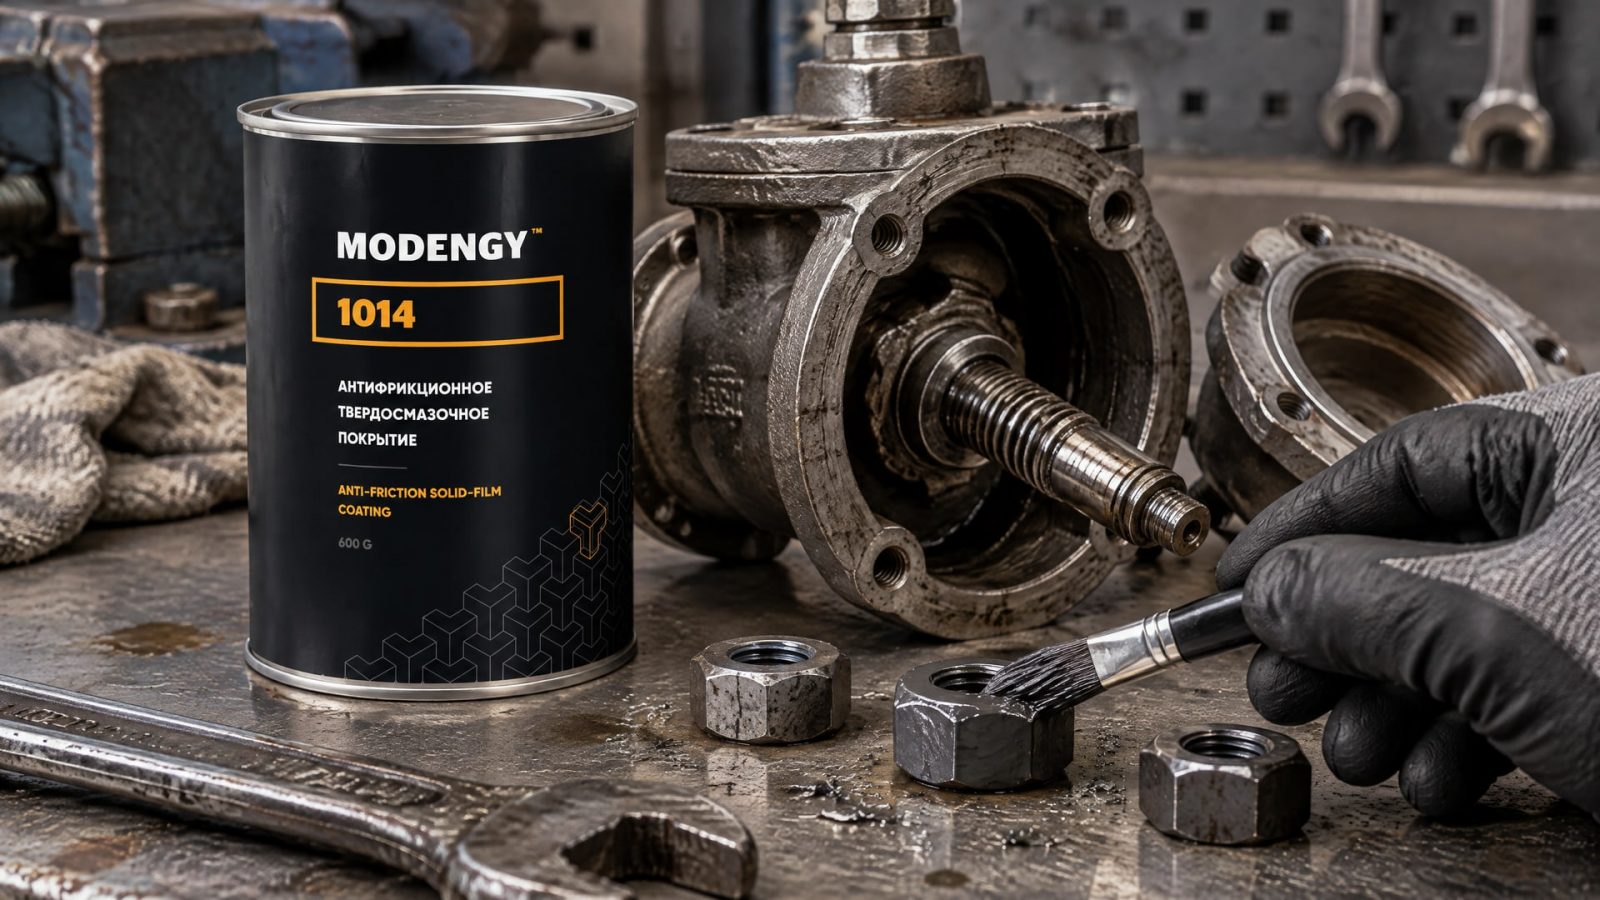
Пластичная смазка, паста и твердосмазочное покрытие не взаимозаменяемы автоматически: выбор зависит от среды, температуры, конструкции соединения и требований к моменту затяжки.
| Решение | Где применяют | Что учитывать |
|---|---|---|
| Литиевая смазка | В механических соединениях, если условия укладываются в ее температурные и химические возможности | Не считать универсальным средством для горячего или агрессивного узла |
| Молибденовая паста | Для резьбовых соединений, где требуется антизадирная защита | Проверить совместимость с рабочей средой и требования к затяжке |
| Твердосмазочное покрытие | Для крепежа, которому нужна защита от трения и воздействия среды | Важно учитывать технологию нанесения и условия работы конкретного соединения |
| Антифрикционное покрытие MODENGY 1014 | Вариант для крепежа, подверженного воздействию химически агрессивных сред; покрытие содержит ПТФЭ и дисульфид молибдена | Его свойства нужно сопоставить с температурой, средой и требованиями к затяжке; это решение не обязано быть предпочтительным по всем параметрам |
Сравнивать материалы только по консистенции или названию некорректно. Для одного соединения важнее устойчивость к химической среде, для другого - рабочая температура или сохранение возможности разборки после длительной службы. Поэтому закупщику полезно запрашивать техническую документацию на конкретный состав, а инженеру - сопоставлять ее с условиями узла.
Выбранный способ защиты также должен быть совместим с технологией монтажа. Например, если покрытие или состав снижает трение, заданный для сухой резьбы момент может привести к другому усилию затяжки. Этот фактор следует проверять до сборки, а не после появления проблем при демонтаже.
Нанесение материала и контроль затяжки
Перед нанесением резьбу очищают и высушивают.
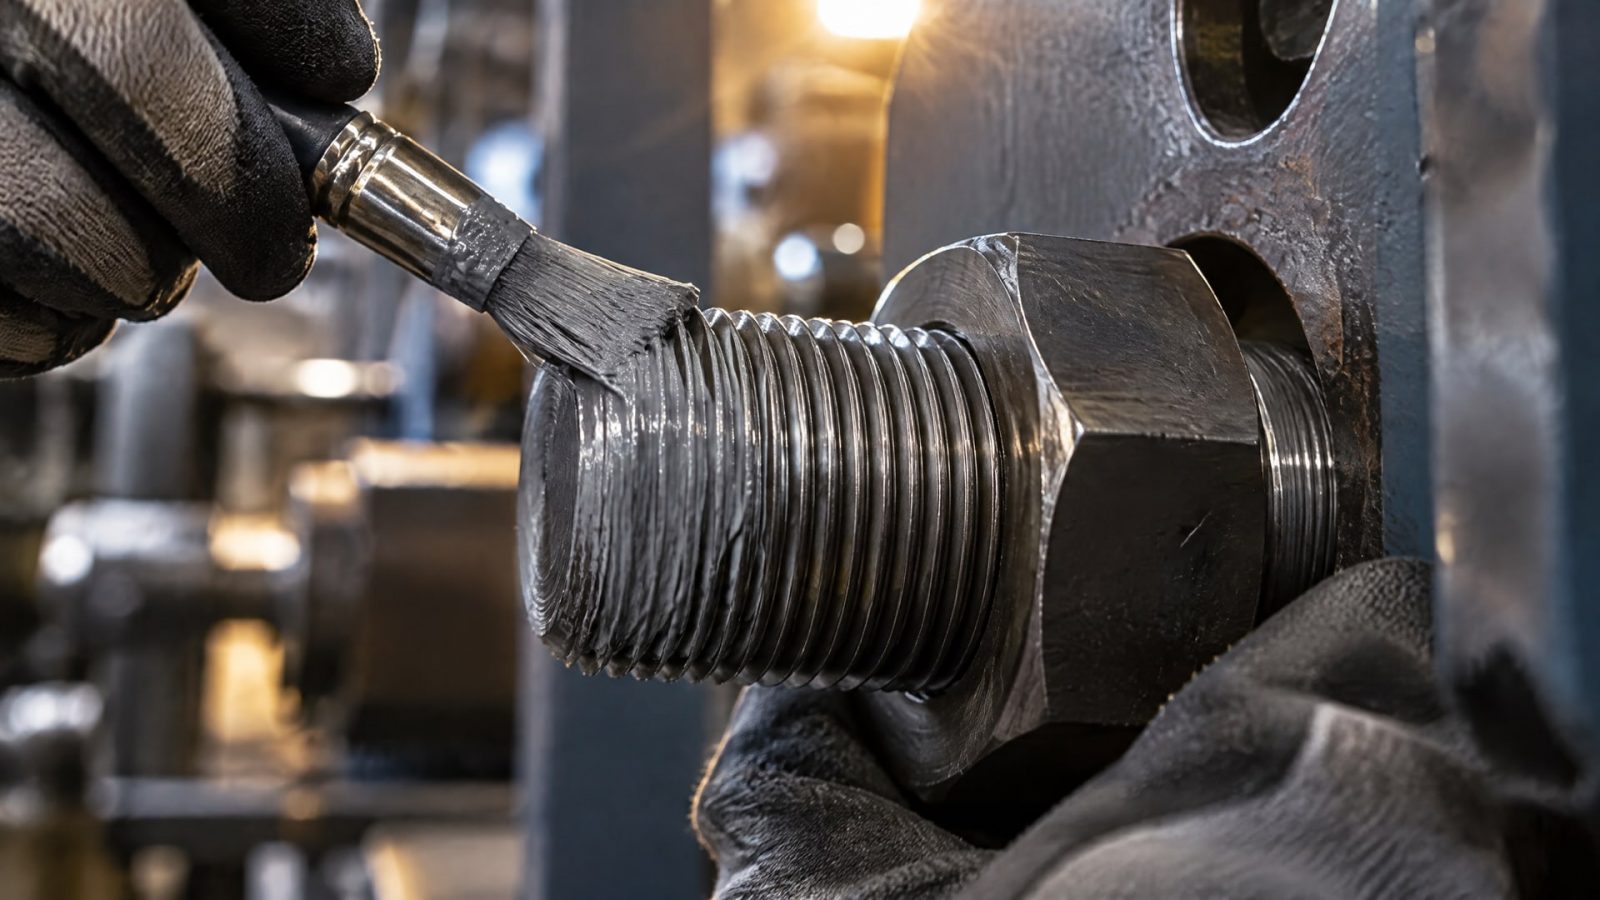
Антизадирный материал наносят тонким равномерным слоем на рабочую поверхность резьбы; в технических описаниях часто указывают обработку первых нескольких витков. Излишек не усиливает защиту: он может выдавливаться при сборке и осложнять контроль нанесенного количества.
Обычно обрабатывают наружную резьбу шпильки, а опорные поверхности - только если это предусмотрено выбранной технологией. Наносить состав на всю сборку без разбора не следует. Для точного соединения заранее выясняют, изменится ли коэффициент трения и какое значение момента затяжки следует применять.
Если исходная спецификация задает сухой момент, его нельзя автоматически сохранять после нанесения антизадирного состава. В справочных материалах для отдельных систем указывают снижение прикладываемого момента примерно на 20–30% относительно сухой спецификации; для других материалов приводится диапазон 20–25%. Это общие ориентиры из описаний разных составов, а не универсальная поправка для любой смазки резьбового крепежа.
Предпочтительно использовать коэффициент трения K конкретного продукта, если он указан в документации, или следовать согласованной процедуре сборки. Не следует самостоятельно переносить поправку с одного состава на другой: разные материалы по-разному влияют на трение и итоговое усилие затяжки.
Контроль перед сборкой
Убедиться, что резьба чистая и сухая.
Нанести тонкий равномерный слой на предусмотренную рабочую поверхность.
Проверить требования к моменту затяжки для соединения с покрытым или смазанным крепежом.
Зафиксировать примененный материал и процедуру в документации по обслуживанию.
Такой порядок помогает сделать нанесение повторяемым и снижает риск ошибок при последующем ремонте. Если задвижку разбирают после длительной работы, важно оценивать не только состояние защитного материала, но и состояние самой резьбы и крепежа.
Часто задаваемые вопросы
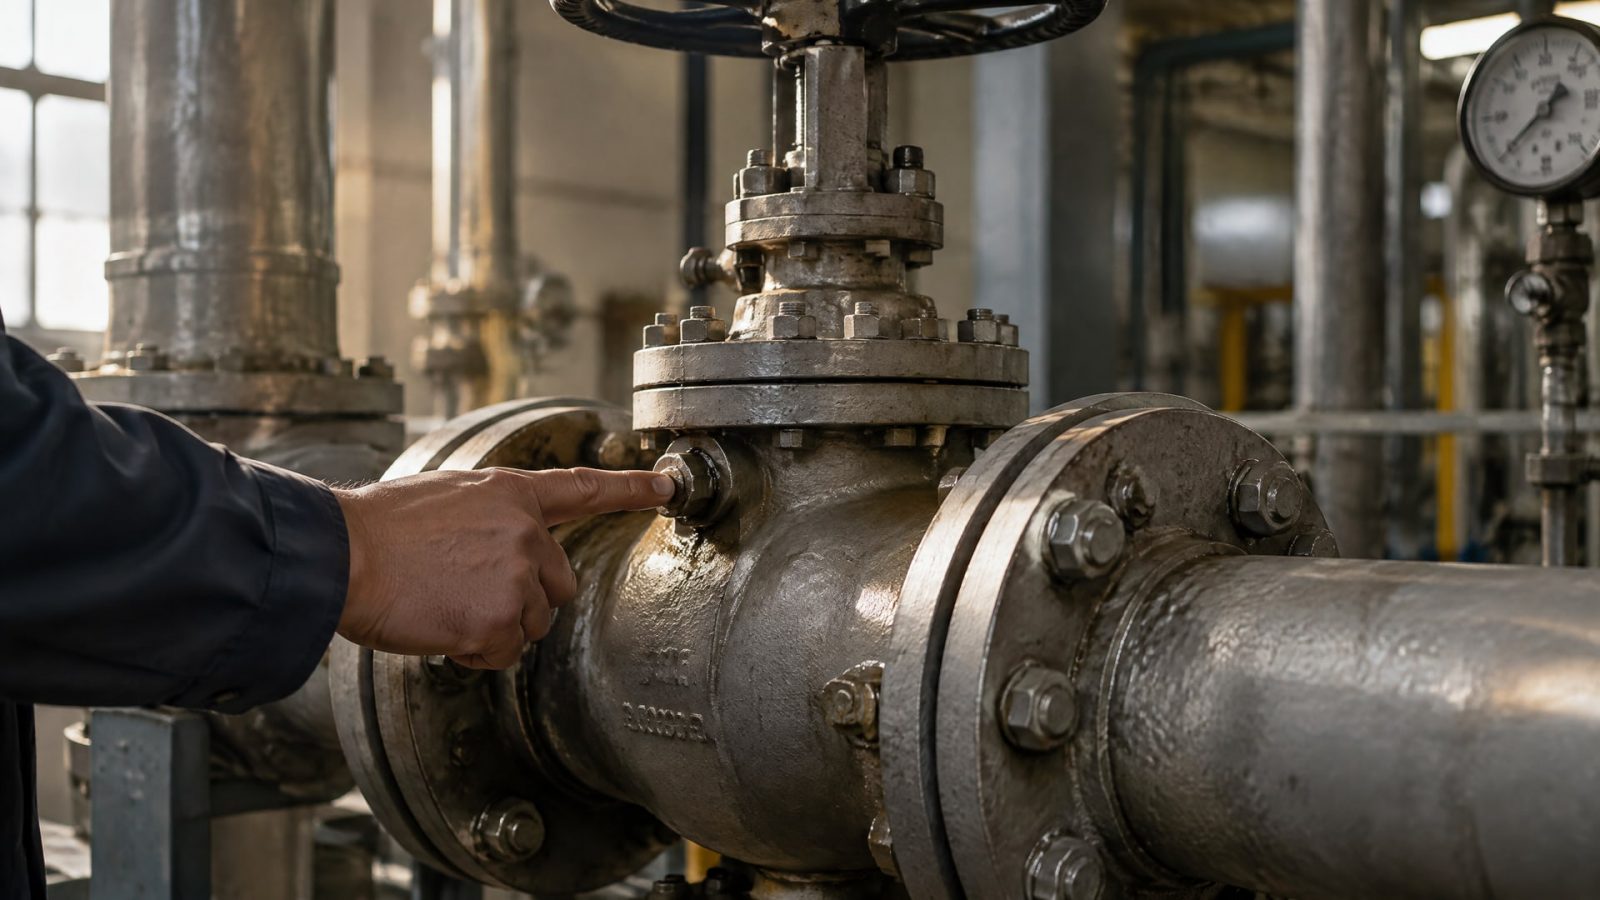
Поможет ли эпоксидное покрытие корпуса от прикипания гаек?
Нет. Термоотверждаемое эпоксидное покрытие защищает поверхности корпуса задвижки от коррозии, но не заменяет антизадирную защиту резьбы. Для шпилек и гаек отдельно подбирают смазочный или антифрикционный материал по температуре, рабочей среде и сочетанию металлов.
Можно ли наносить на резьбу любую густую смазку?
Нет. Консистенция сама по себе не подтверждает пригодность материала для конкретного узла. Нужно учитывать температурные условия, химическую среду и материал крепежа. Обычная смазка может не сохранить свойства в горячем или агрессивном узле, поэтому состав подбирают по его технической документации.
Нужно ли менять момент затяжки после нанесения антизадирного состава?
Возможно. Состав меняет трение в резьбовом соединении, поэтому сухой момент нельзя автоматически применять без проверки. Для отдельных материалов в справочных описаниях встречается снижение момента на 20–30%, но конкретное значение зависит от состава. При наличии коэффициента трения K ориентируются на документацию продукта и технологию сборки.
Чем отличаются термоотверждаемое покрытие и антифрикционный материал?
Термоотверждаемое покрытие корпуса защищает поверхности арматуры, а антизадирный или антифрикционный материал работает на резьбе и контактных поверхностях крепежа. Эти решения применяют для разных задач. Наличие покрытия на корпусе не исключает необходимости отдельно защитить шпильки и гайки.
Заключение
Чтобы предотвратить прикипание гаек на шпильках дисковой задвижки, термоотверждаемое покрытие корпуса нужно рассматривать отдельно от защиты резьбы. Для крепежа подбирают антизадирный состав или антифрикционное покрытие по температуре, химической среде и материалам соединения, а момент затяжки проверяют с учетом изменившегося трения.
Следующий шаг - сверить спецификацию крепежа и условия работы задвижки, затем выбрать материал для резьбы и зафиксировать способ нанесения и затяжки в процедуре монтажа. Это позволит применять согласованное решение при сборке и последующем обслуживании узла.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Полимеризация при комнатной температуре позволяет получить сухую пленку для защиты металлических узлов от трения и вибрации.
Узнайте, как полимерные покрытия болтов предотвращают самоотвинчивание крепежа при вибрации и как выбрать подходящее покрытие.
Анаэробный фиксатор резьбы предотвращает самоотвинчивание, а антифрикционное покрытие снижает трение. Узнайте, что выбрать для вашего крепежа.