
Оборудование для нанесения покрытий: как подобрать линию для производства
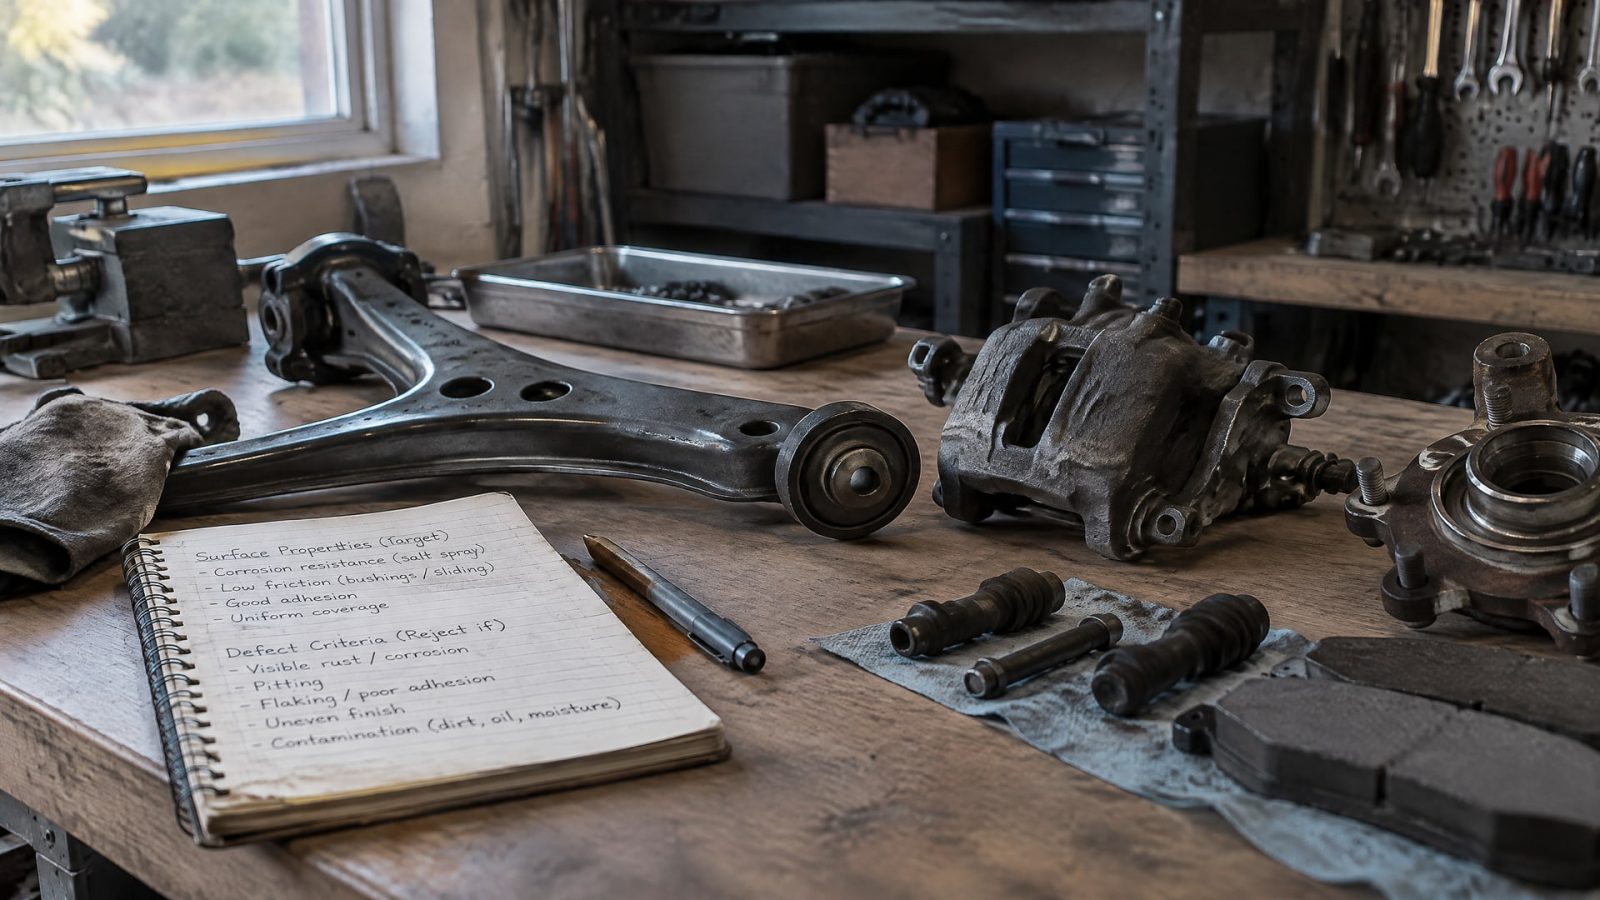
Подбирать оборудование для нанесения покрытий нужно под свойства поверхности, условия эксплуатации детали и критерии контроля качества. Универсальная линия не гарантирует одинаковый результат для порошковой окраски, гальванического процесса и вакуумного нанесения: для каждого способа важны свои параметры, а готовое покрытие проверяют подходящими методами. Поэтому сначала определяют требования к покрытию, затем выбирают технологию, состав оборудования и испытания.
Статья поможет инженерам, техническим специалистам и закупщикам составить последовательный план выбора: от постановки задачи до требований в техническом задании. Разберем оборудование для нанесения гальванического и порошкового покрытия, контроль коррозионной стойкости и типичные ошибки при закупке. Отдельно рассмотрим, как связать технологию нанесения с испытанием в солевом тумане.
С чего начать подбор оборудования для нанесения покрытий
Первый этап - описать задачу покрытия.
Зафиксируйте материал детали, требования к поверхности, предполагаемые условия эксплуатации и свойства, которые нужно получить: например, защиту от коррозии, снижение трения или декоративный эффект. Уточните, какие дефекты недопустимы и по каким критериям будут принимать готовую продукцию. Без этих данных невозможно обоснованно выбрать технологию и оборудование.
Затем определите, какая проверка подтвердит результат. Для оценки коррозионной стойкости и обнаружения дефектов используют испытание в солевом тумане. ISO 9227 описывает аппаратуру, реагенты и процедуры испытаний NSS, AASS и CASS. Метод подходит для выявления пор, неплотностей и других дефектов металлических, органических, анодных оксидных и конверсионных покрытий.
Тест не стоит воспринимать как универсальный прогноз срока службы. Он помогает сравнивать образцы и находить слабые места, но сам по себе не показывает, как покрытие поведет себя во всех реальных средах. Если изделие будет испытывать сочетание влаги, высыхания, ультрафиолета и соли, стоит рассмотреть циклические методы, а не ограничиваться непрерывным NSS. Для лакокрасочных систем применяют, в частности, ISO 11997-1 и ISO 11997-2.
Уточните, что именно будет критерием приемки
В техническом задании задайте вид испытания: NSS, AASS, CASS или циклический режим. Для базового контроля часто используют ASTM B117 или ISO 9227; для модифицированного воздействия может применяться ASTM G85. Указания только на «солевой туман» недостаточно: требования к процедуре и оценке результата должны быть однозначными.
Срок испытания также нельзя использовать отдельно от остальных условий. В описаниях типовая продолжительность составляет от 24 до 1000 часов, но фактическое значение определяет техническое задание. Число часов не является самостоятельной мерой качества без указания стандарта, подложки, толщины покрытия и критериев отказа.
Как связать технологию нанесения с задачей покрытия
После определения требований выберите способ нанесения.
Ключевой вопрос не только в том, какое оборудование наносит материал, но и в том, как обеспечить подготовку поверхности, воспроизводимость процесса и контроль готового результата. Для защиты от коррозии особенно важно заранее определить, какие дефекты нужно выявлять и какой стандарт станет основой приемки.
Для окрашенного металла могут быть важны не только непрерывные коррозионные испытания, но и циклы влажности, сушки и ультрафиолета. В одном из вариантов циклической проверки чередуются 3 дня QUV, 3 дня нейтрального солевого тумана и 1 день замораживания. Такой режим нельзя автоматически переносить на любой проект: его выбирают, когда он соответствует условиям эксплуатации и требованиям технического задания.
Оборудование для нанесения гальванического покрытия, нанесения порошковых покрытий и вакуумной обработки нельзя выбирать по одному универсальному перечню характеристик. Для гальванического и вакуумного процесса в первую очередь оценивают стабильность режима, повторяемость параметров и возможность воспроизводимого контроля качества. Конкретные параметры установки должны соответствовать выбранной технологии и требованиям к изделию.
Антифрикционное покрытие стали и подбор процесса
Если задача связана с трением и износом, сначала уточните требования к работе покрытия, поверхности и условиям эксплуатации. При вымывании защитного материала, фреттинге или проблемах при холодном пуске подбор нельзя сводить к выбору установки: важны также состав покрытия и соответствие процесса технической документации. В таких задачах MODENGY 1001 рассматривают как российское антифрикционное покрытие для снижения трения и защиты от износа. Режим и способ нанесения следует определять по документации на материал и конкретной детали, не перенося настройки одной линии на другую без проверки.
Итоговый выбор оборудования должен отвечать на три практических вопроса: какой процесс обеспечивает нужные свойства, какие параметры нужно контролировать и каким испытанием подтверждается результат. Если на любой из этих вопросов нет ответа, закупку установки стоит отложить до уточнения требований.
Нанесение порошковых покрытий: какое оборудование включить в линию
Для порошковой окраски недостаточно одной окрасочной камеры.
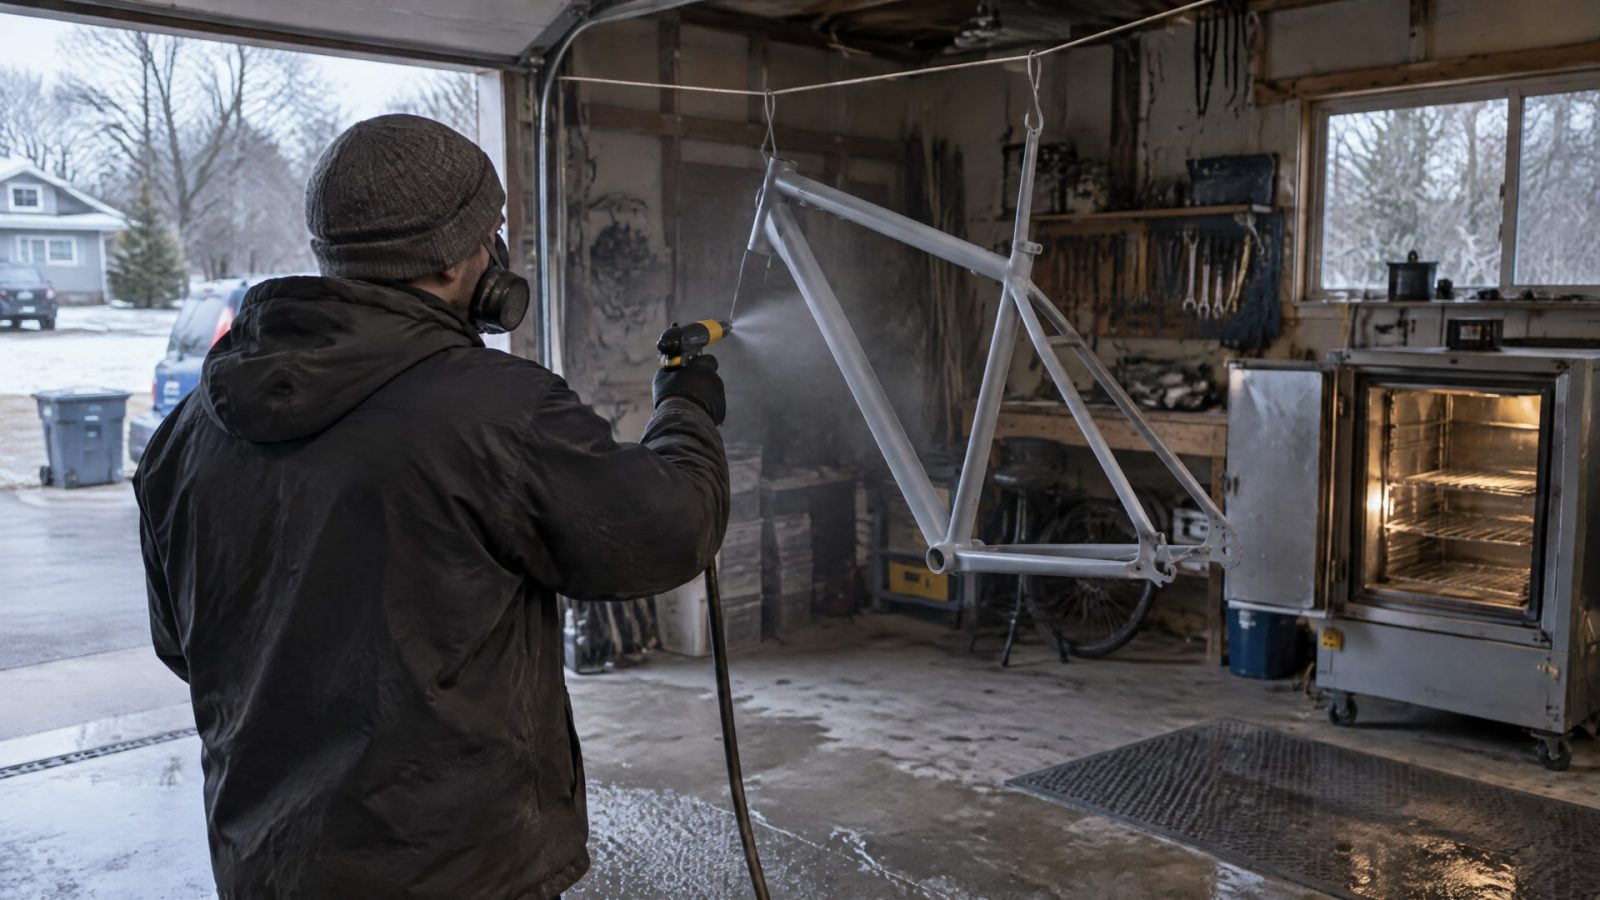
Типовая линия включает подготовку поверхности, камеру нанесения, печь полимеризации, систему подачи порошка и транспортировку или подвеску деталей. Подготовка поверхности - часть технологической последовательности, а не дополнительная опция: ее отсутствие снижает повторяемость результата.
При проектировании линии оцените весь путь детали. Сначала определите, как изделие поступает на подготовку и перемещается между операциями. Затем уточните, где и каким оборудованием наносят порошок, как организовано отверждение и каким образом детали выходят из процесса. Такая схема помогает увидеть, какие узлы должны работать согласованно, и не ограничиваться выбором одного элемента по его паспортным характеристикам.
Что проверить до выбора установки
Какие требования предъявляются к поверхности до нанесения покрытия.
Какие операции подготовки нужны для конкретных деталей.
Как детали перемещаются и фиксируются на этапах линии.
Какими испытаниями и критериями оценивают готовое покрытие.
Если цель - защита от коррозии, свяжите конструкцию линии с планом контроля качества. ISO 9227 описывает испытания металлических покрытий, конверсионных покрытий и анодных оксидных покрытий, а также применим к металлам и сплавам. При этом тест выявляет поры и другие дефекты, но не заменяет проверку поведения изделия в реальной среде.
При выборе оборудования для нанесения лакокрасочных покрытий или полимерного покрытия также нужно описать последовательность операций и требования к поверхности. Само название технологии не задает параметры установки. Их определяют совместно с характеристиками материала, геометрией изделия, производственным процессом и способом оценки результата.
Оборудование для нанесения гальванического и вакуумного покрытия
При выборе оборудования для нанесения гальванического покрытия начните с характеристик готового слоя и требований к контролю.
Важно понимать, какие параметры процесса должны оставаться стабильными от партии к партии и как предприятие будет подтверждать соответствие результата. Аналогичный подход применим к вакуумному нанесению покрытий: сначала формулируют требования к покрытию, затем определяют оборудование и доступные средства контроля.
Для этих технологий недостаточно записать в закупочной документации только тип установки. Зафиксируйте назначение оборудования, диапазон задач, повторяемые режимы, перечень контролируемых параметров и критерии качества готового покрытия. Если процесс должен давать защиту от коррозии, заранее укажите вид испытания и стандарт. Для солевого тумана это может быть ISO 9227 или ASTM B117; для более сложных вариантов воздействия рассматривают ASTM G85 и циклические методы ISO 11997-1 и ISO 11997-2.
Сопоставьте оборудование и испытания
Испытание в солевом тумане помогает оценивать коррозионную стойкость и обнаруживать дефекты, однако его результаты сопоставимы только при контролируемых условиях. Для NSS используют 5% раствор NaCl, а типовая температура испытания составляет 35 °C. На воспроизводимость влияют также состав раствора, pH, размещение образцов, геометрия и режим экспозиции. Поэтому установка для испытаний должна соответствовать выбранной процедуре, а не просто создавать солевой аэрозоль.
Если испытания выполняют внутри предприятия, определите, кто готовит образцы, задает режим и фиксирует результат. Если контроль передан внешней лаборатории, те же требования стоит включить в техническое задание и процедуру приемки покрытия. В обоих случаях указывайте стандарт, длительность и критерии отказа: например, какие дефекты считаются неприемлемыми.
Совет инженера
Сценарий: при подборе решения для нержавеющей стали нужно учитывать риск задира, коррозии и требования к работе поверхности после фосфатирования. Что сделали: сопоставили условия применения с задачей защиты и антизадирными свойствами. В качестве материала для такой задачи рассматривают EFELE MP-416 - противозадирную термостойкую пасту для работы при высоких нагрузках. Параметры применения и совместимость с процессом проверяют по технической документации на материал и требованиями конкретного узла.
Испытание в солевом тумане: как выбрать установку и режим
Установка для испытания в солевом тумане нужна не просто для создания солевого тумана.
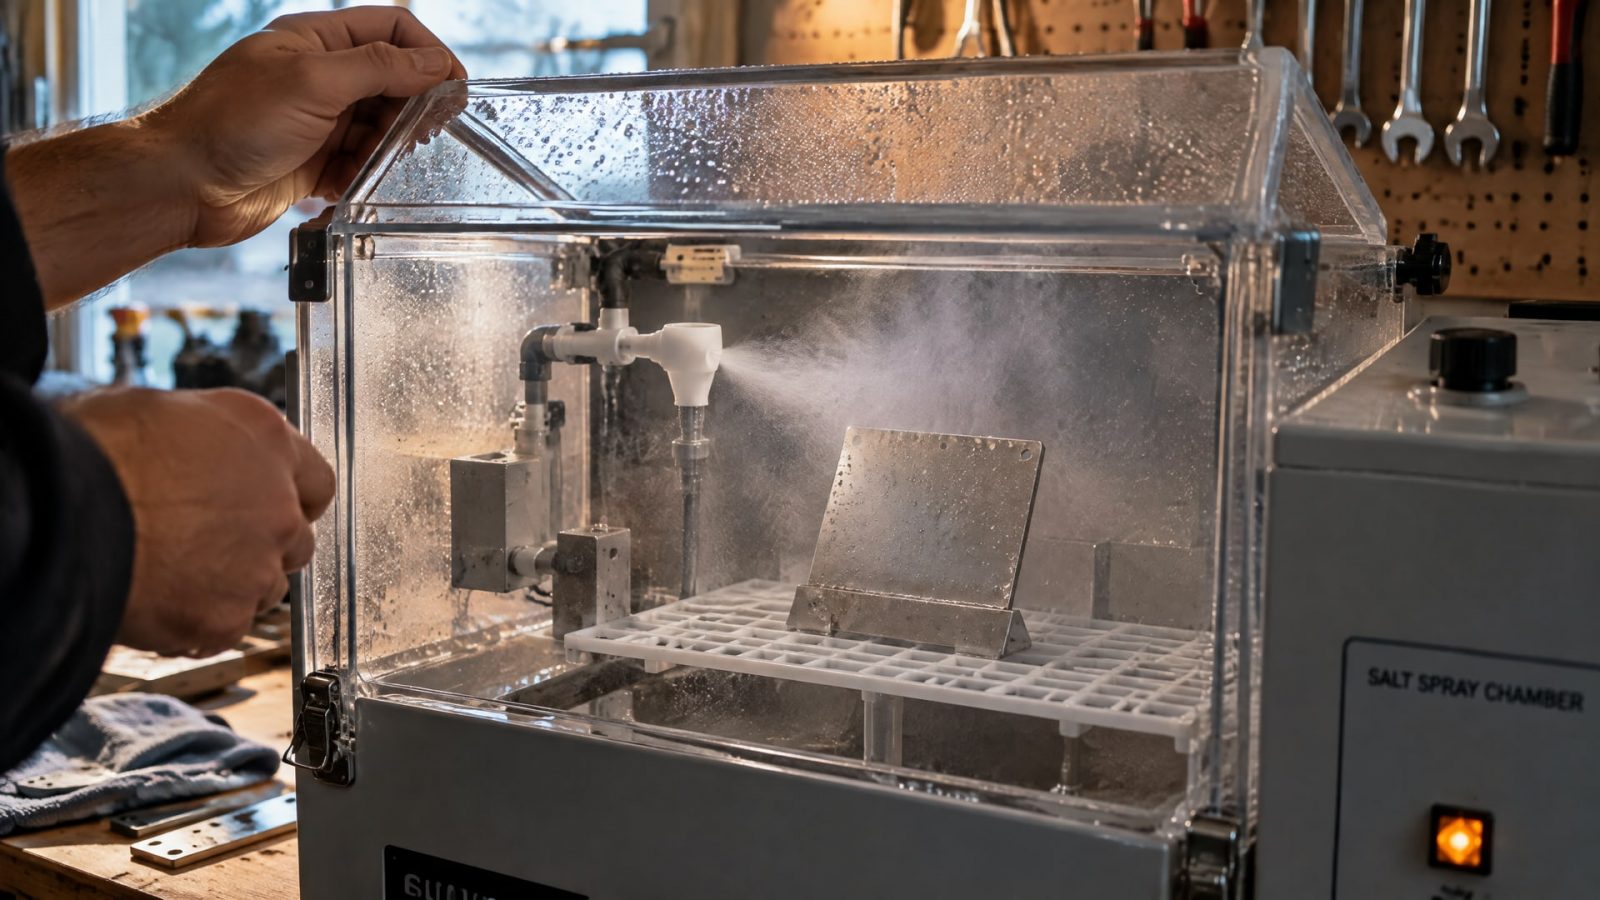
Ее выбирают под стандартизованную процедуру и требуемый режим контроля. ISO 9227 описывает аппаратуру, реагенты и проведение NSS, AASS и CASS-испытаний. Если покупатель планирует сравнивать партии или проверять дефекты, соблюдение процедуры принципиально для сопоставимости результатов.
Для нейтрального солевого тумана NSS типовые условия включают 5% раствор NaCl и температуру 35 °C. Эти значения не отменяют необходимости задать остальные параметры испытания. Следует зафиксировать стандарт, приготовление раствора, размещение образцов и режим экспозиции. Неподходящий туманообразователь или камера без контроля необходимых условий не обеспечат достоверную проверку по выбранной процедуре.
NSS или циклический тест
NSS подходит для сравнительных и ускоренных оценок, а также для обнаружения слабых мест покрытия. Если эксплуатация связана с чередованием влажности, высыхания, ультрафиолета и соли, чаще рассматривают циклическое воздействие. Для модифицированных вариантов солевого тумана применяют ASTM G85, а для циклической коррозии лакокрасочных систем - ISO 11997-1 и ISO 11997-2.
Продолжительность выдержки часто находится в пределах от 24 до 1000 часов, но это не универсальная шкала качества. Время задают в техническом задании вместе со стандартом, подложкой, толщиной покрытия и критериями отказа. Показатель «выдерживает 1000 часов» без этой информации не позволяет корректно сравнить два покрытия.
Солевой туман также не заменяет натурные испытания. Он помогает выявить пористость, сквозные дефекты и слабые места защиты металла, но не дает универсального прогноза для всех условий службы. Поэтому при высокой значимости эксплуатационных свойств результаты лабораторного теста рассматривают вместе с другими способами проверки, соответствующими реальной среде применения.
Что включить в техническое задание на оборудование
Техническое задание должно описывать не абстрактную задачу «наносить покрытие», а требуемый результат и способ его проверки.
Укажите материал и назначение деталей, требования к поверхности, выбранную технологию и основные операции процесса. Для порошковой линии отдельно перечислите подготовку, нанесение, полимеризацию и перемещение деталей, чтобы при закупке не упустить необходимый этап.
Затем определите требования к повторяемости режима и контролю качества. Для проверки коррозионной стойкости укажите конкретную процедуру: например, NSS по ISO 9227 или ASTM B117. Если нужны модифицированные либо циклические условия, рассмотрите ASTM G85 или ISO 11997-1 и ISO 11997-2. Стандарт и режим испытания следует согласовать до заказа оборудования, а не после запуска линии.
Проверочный список для закупщика
Описаны свойства покрытия и условия эксплуатации детали.
Определены этапы подготовки поверхности и нанесения материала.
Указаны необходимые узлы линии и организация перемещения деталей.
Зафиксированы контролируемые параметры и требования к их повторяемости.
Назван стандарт испытания и критерии приемки готового покрытия.
Продолжительность испытания связана с конкретным техническим заданием, а не используется как единственный показатель качества.
Закупщику важно свериться со спецификацией и проверить, что предложение поставщика охватывает весь процесс, а не только отдельную установку. Инженеру следует оценить возможность повторять заданный режим и получать сопоставимые результаты контроля. Если требования к испытанию еще не согласованы, сначала определите критерии приемки: иначе даже подходящее оборудование не даст общего основания для сравнения партий и поставщиков.
Часто задаваемые вопросы
Какое оборудование нужно для нанесения порошковых покрытий?
Типовая линия включает оборудование для подготовки поверхности, окрасочную камеру, печь полимеризации, систему нанесения порошка и систему транспортировки или подвески деталей. Выбирать только камеру недостаточно: отсутствие подготовки поверхности снижает повторяемость результата. Состав линии определяют с учетом деталей, процесса и требований к готовому покрытию.
Что выбрать: NSS или циклический тест?
NSS используют для сравнительной и ускоренной оценки, а также для выявления дефектов покрытия. Если изделие будет работать при чередовании влаги, высыхания, ультрафиолета и соли, рассматривают циклические методы. Выбор зависит от условий эксплуатации и требований к приемке, которые нужно зафиксировать в техническом задании.
Сколько длится испытание в солевом тумане?
Типовая продолжительность испытаний может составлять от 24 до 1000 часов, но конкретное время задают требования проекта. Число часов нельзя оценивать отдельно от стандарта, подложки, толщины покрытия и критериев отказа. Поэтому длительность указывают в техническом задании вместе с процедурой и способом оценки результата.
Что проверяет испытание по ISO 9227?
ISO 9227 описывает проведение испытаний NSS, AASS и CASS. Метод помогает выявлять поры, неплотности и другие дефекты в металлических, органических, анодных оксидных и конверсионных покрытиях. Испытание полезно для сравнения и контроля, но не заменяет оценку работы покрытия во всех реальных условиях эксплуатации.
Заключение
Подбор оборудования для нанесения покрытий начинают с требований к поверхности и условиям эксплуатации, затем определяют технологию, состав линии и способ проверки результата. Для порошковой окраски учитывают весь процесс от подготовки поверхности до отверждения и перемещения деталей. Для гальванического и вакуумного нанесения задают требования к стабильности режима и воспроизводимому контролю качества.
Практический следующий шаг - составить техническое задание с описанием покрытия, операций, контролируемых параметров и критериев приемки. Если нужна оценка коррозионной стойкости, заранее выберите испытание и укажите стандарт, режим и длительность. Это позволит сравнивать предложения поставщиков по соответствию процессу и требованиям к результату, а не только по составу оборудования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как восстановить скольжение резиновой прокладки по алюминию, выбирая подходящее антифрикционное покрытие и подготовку поверхности.
Смазка резиновых уплотнений: как обеспечить скольжение и продлить срок службы.
Узнайте, как правильно подготовить алюминий Д16 и нанести покрытие для скольжения, чтобы обеспечить надежное сцепление и долговечность.