
Защита внутренних диаметров: подготовка поверхности перед нанесением твердосмазочного покрытия
Защита внутренних диаметров твердосмазочным покрытием начинается не с нанесения состава, а с подготовки металла. Поверхность очищают от масла, жира, ржавчины, окалины и пыли, затем подбирают способ активации: механическое шерохование, фосфатирование или их сочетание. Для отверстий особенно важно удалить остатки абразива и проверить равномерность обработки по всей длине.
Статья пригодится инженерам и техническим специалистам, которые разрабатывают технологию нанесения покрытия, а также закупщикам, которым нужно согласовать требования к подготовке с подрядчиком. Разберем, как очистка, абразивная обработка и фосфатирование влияют на адгезию твердосмазочных покрытий и на что обратить внимание при обработке внутренних поверхностей.
Что определяет адгезию твердосмазочных покрытий
Адгезия твердосмазочного покрытия зависит не только от его состава.
На результат влияют чистота подложки, состояние поверхности и выбранная предварительная обработка. Остатки масла, жира, ржавчины, окалины, пыли и абразива мешают равномерному контакту покрытия с металлом. Поэтому очистку и подготовку основания рассматривают как части единого технологического процесса.
Для сухих пленок рекомендуют создавать шероховатость механической обработкой: например, шлифованием, абразивной или стеклоструйной обработкой. NASA PRC-8001 указывает, что поверхность перед предварительной обработкой обычно должна иметь шероховатость 32 rms или грубее. При этом важна не максимальная грубость, а равномерное состояние основания без видимых дефектов и загрязнений. Чрезмерная или неоднородная шероховатость может затруднить получение равномерного слоя.
Подход к подготовке выбирают с учетом материала детали, геометрии и требований к покрытию. В техническом обзоре по твердосмазочным покрытиям отдельно отмечается, что предварительную обработку подбирают для конкретной детали и конкретного покрытия. Поэтому нельзя считать один технологический маршрут универсальным для всех металлов и конструкций.
Почему обезжиривания может быть недостаточно
Обезжиривание удаляет органические загрязнения, но само по себе не всегда создает поверхность, необходимую для надежного сцепления. Если для выбранного покрытия и основания требуется шерохование или фосфатирование, пропуск этих операций может снизить адгезию и срок службы слоя. Технологию нужно сверять со спецификацией покрытия и требованиями к детали.
На выбор схемы влияют и условия работы узла. Если твердосмазочное покрытие должно работать в контакте трения, значение имеют не только сцепление с основанием, но и контролируемая шероховатость. Поэтому при подготовке внутренних диаметров необходимо оценивать всю поверхность, а не только доступную для визуального осмотра кромку.
Очистка перед нанесением покрытия
Перед нанесением сухой смазочной пленки удаляют масло, жир, грязь, ржавчину, окалину и другие загрязнения.
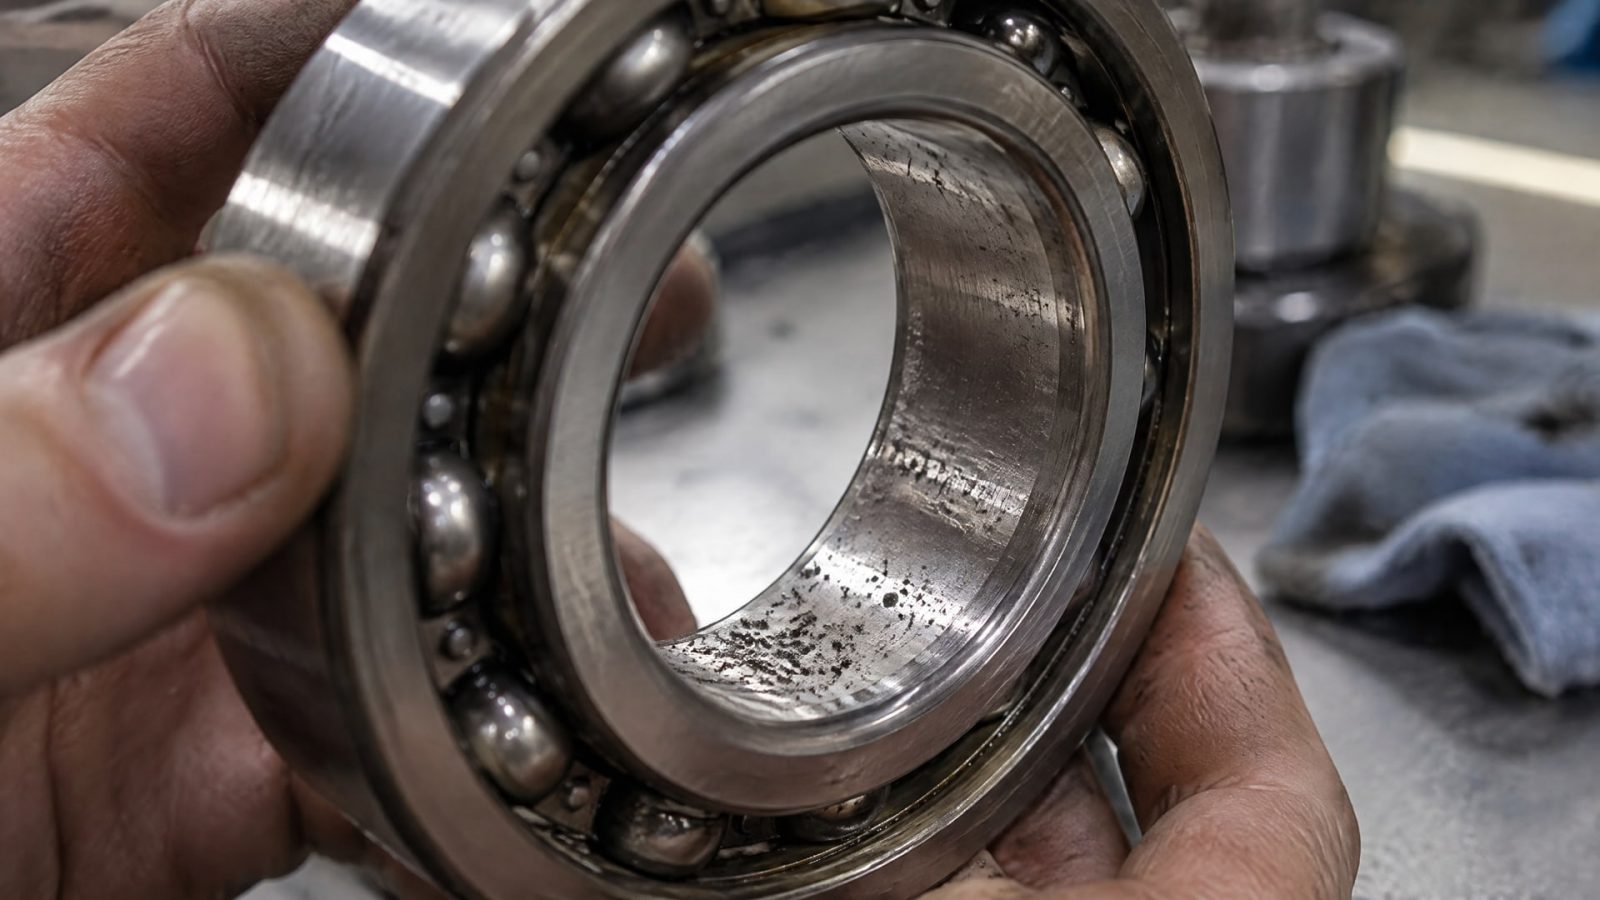
Проверяют также отсутствие заусенцев, царапин и налипших частиц. Наличие загрязнений после финальной операции подготовки может ухудшить сцепление покрытия с металлом, поэтому чистоту контролируют после каждого этапа, который способен оставить остатки на детали.
Особое внимание уделяют поверхности после абразивной обработки. Струйная обработка создает шероховатость, но одновременно может оставить пыль и частицы абразива. Перед нанесением покрытия их удаляют, а затем проверяют поверхность на остаточные загрязнения. NASA PRC-8001 описывает проверку чистой белой салфеткой: на ней не должно оставаться следов масла, ржавчины, окалины и абразивных частиц.
Для отверстий и внутренних диаметров очистка сложнее, чем для открытых наружных поверхностей. Абразив и пыль могут задерживаться в углублениях и на участках, до которых трудно добраться. Поэтому способ обработки и удаления частиц планируют заранее: доступность инструмента, направление потока и возможность последующей проверки должны соответствовать геометрии детали.
Совет инженера
Сценарий: после механической обработки на внутренней поверхности могут остаться масло, пыль и мелкие частицы.
Что предусмотреть: включить очистку в технологический маршрут, а после абразивной операции отдельно проверить удаление остатков. В линейке MODENGY есть очистители для подготовки поверхности; конкретное средство выбирают с учетом материала детали и технологии нанесения покрытия.
Итог: поверхность перед нанесением оценивают по фактической чистоте, а не только по тому, что деталь прошла обезжиривание.
Если выбрана фосфатная обработка, порядок операций также важен. В исследовании Bureau of Reclamation описан маршрут: очистка и обезжиривание, обработка 1-2% раствором фосфорной кислоты при целевом pH 2-4, затем промывка и сушка. Эти параметры относятся к рассмотренному в исследовании процессу; переносить их на любую деталь без проверки технологии нельзя.
Пескоструй и другие способы механической активации
Пескоструйная обработка и другие способы механического шерохования увеличивают площадь контакта основания с покрытием и помогают улучшить адгезию.
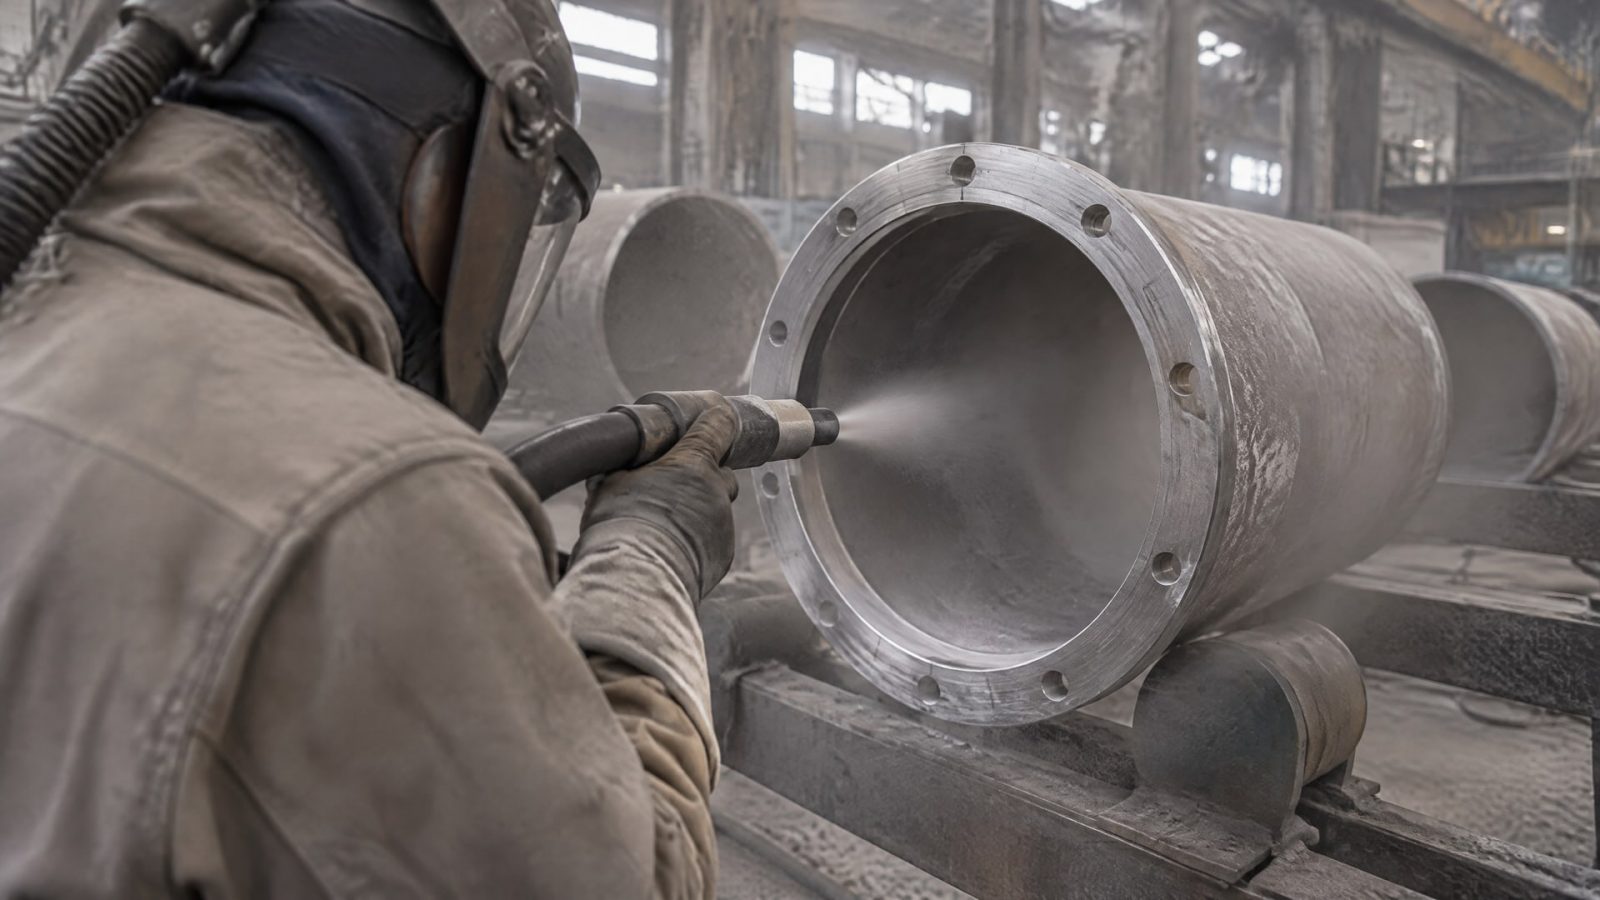
Для подготовки сухих пленок также применяют шлифование и стеклоструйную обработку. Выбор метода зависит от материала, формы детали, требуемой шероховатости и возможностей последующей очистки.
Требование NASA PRC-8001 к шероховатости 32 rms или грубее относится к рекомендуемому состоянию поверхности перед предварительной обработкой для описанных процессов нанесения сухих пленок. Это не означает, что любая деталь должна иметь максимально грубую поверхность. Источники подчеркивают необходимость заданной и равномерной шероховатости: чрезмерные неровности могут ухудшить равномерность слоя и привести к дефектам покрытия.
После пескоструя антифрикционное покрытие не наносят, пока поверхность не очищена от абразивных частиц и пыли. Это особенно существенно для отверстий: остатки могут оставаться внутри даже после обработки доступной части детали. Проверку организуют так, чтобы оценить состояние поверхности по всей длине, а не только у входной кромки.
Пескоструй или фосфатирование
Пескоструй и фосфатирование решают разные задачи, поэтому один метод не всегда заменяет другой. Абразивная обработка формирует шероховатость механическим способом. Фосфатирование создает конверсионный слой, который может улучшить сцепление последующего покрытия. В ряде материалов фосфатирование показывает лучшую адгезию, чем одна только обезжиренная или дробеструйная поверхность.
При выборе учитывают основание, требования к покрытию и условия работы детали. Для части металлических оснований может подойти механическая активация, для других предусматривают фосфатирование или комбинированный маршрут. Решение принимают по спецификации покрытия и согласованной технологии, а не по принципу «чем грубее, тем лучше».
Фосфатирование перед покрытием
Фосфатирование перед покрытием используют как предварительную конверсионную обработку.
Оно не заменяет твердосмазочный слой и не является финальным покрытием детали. Его задача в рассматриваемом технологическом контексте - подготовить металлическую поверхность для последующего нанесения покрытия и улучшить адгезию.
В исследовании Bureau of Reclamation после фосфатирования перед нанесением полиуретанового покрытия получили рост адгезионной прочности примерно на 30% после испытаний в среде выдержки. Это результат конкретного исследования и конкретной системы, а не универсальная величина для всех твердосмазочных покрытий. Однако он показывает, почему фосфатирование рассматривают как отдельный вариант подготовки, а не как второстепенную операцию.
В том же исследовании приведена последовательность: очистка и обезжиривание, обработка 1-2% раствором фосфорной кислоты при целевом pH 2-4, промывка и сушка. Эти значения описывают конкретный процесс. Перед применением такой схемы для другой детали необходимо сверить требования к материалу, покрытию и производственному маршруту.
Когда нужна комбинированная подготовка
Для деталей с высокими требованиями к ресурсу может потребоваться не только удаление загрязнений, но и механическая активация. В зависимости от основания и покрытия после нее может применяться фосфатирование. Такой маршрут нельзя назначать автоматически: необходимо проверить совместимость последовательных операций и требования к состоянию поверхности перед нанесением.
Если в узле важно снизить трение, подготовка должна обеспечивать и адгезию, и управляемую шероховатость. Для соединений, где рассматривают риск фреттинга, вымывания жидкой смазки или сложного холодного пуска, антифрикционное покрытие выбирают с учетом условий работы. При корректно подготовленном основании для такой задачи рассматривают MODENGY 1001 на основе дисульфида молибдена и графита; соответствие покрытия конкретному узлу определяют по его техническим требованиям.
Защита внутренних диаметров и контроль чистоты
Подготовка внутренних диаметров требует отдельного контроля из-за ограниченного доступа к поверхности.
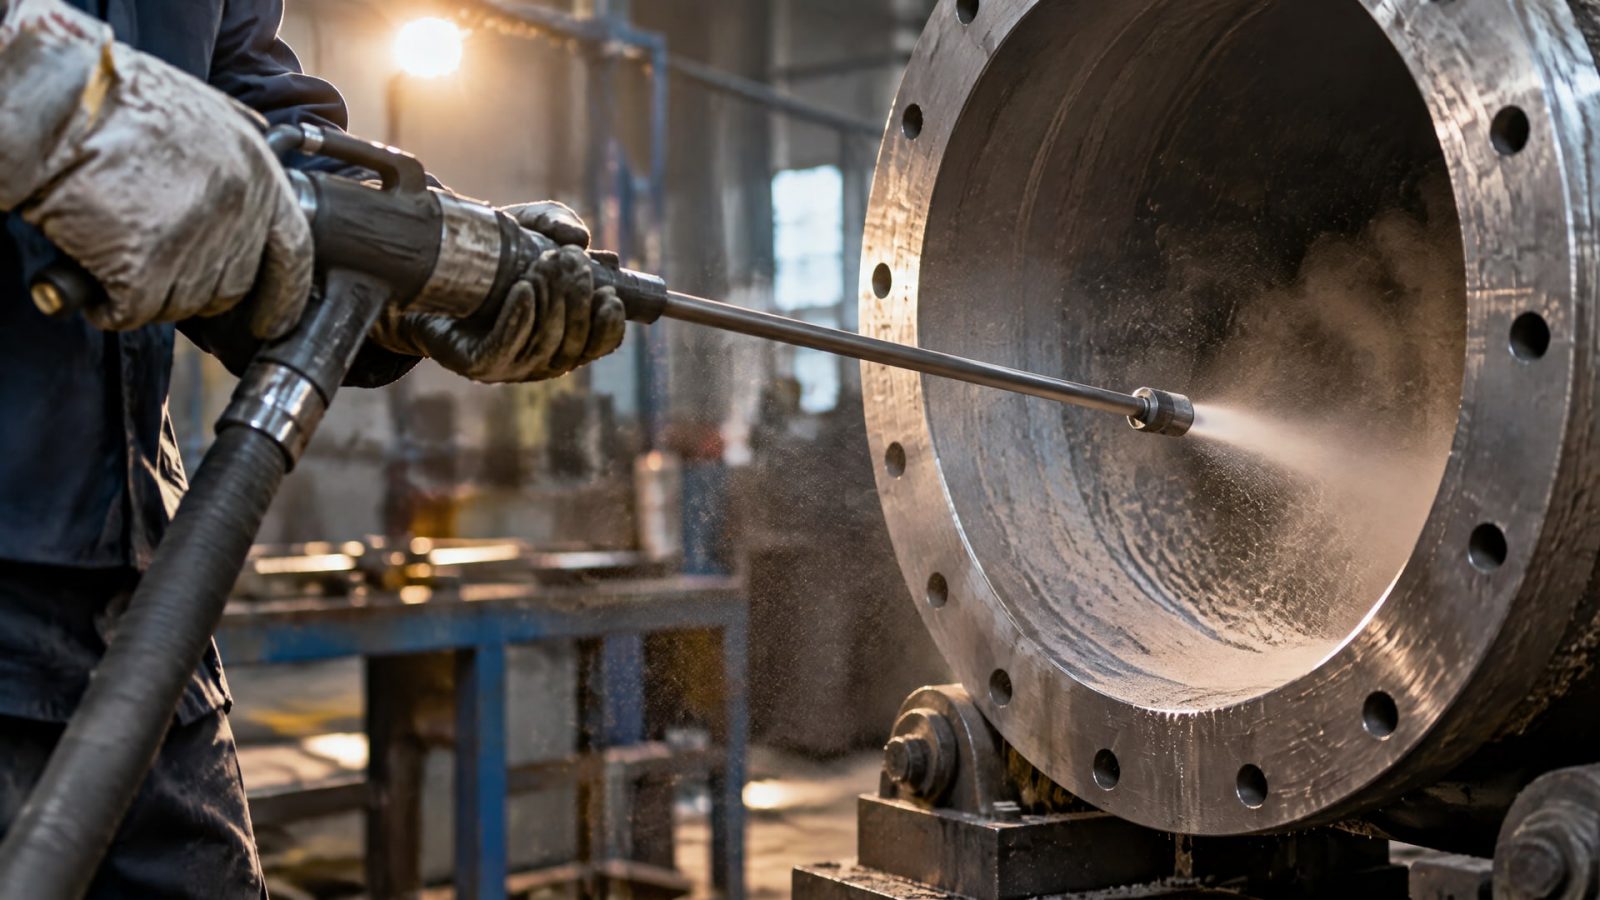
Внутри отверстия сложнее равномерно распределить абразивную обработку и убедиться, что после нее не осталось частиц. Это не означает, что требования к чистоте можно снизить: перед нанесением на внутренней поверхности не должно быть пыли, масла, ржавчины, окалины и остатков абразива.
Технологический маршрут следует планировать с учетом геометрии детали. Нужно определить, каким способом обрабатывают внутреннюю поверхность, как удаляют загрязнения и каким способом проверяют результат. Если контроль возможен только с торца, стоит заранее решить, как подтвердить состояние участков, которые не видны при обычном осмотре.
Что проверять перед нанесением
Нет ли на поверхности масла, жира, пыли, ржавчины и окалины.
Удалены ли частицы абразива после струйной обработки.
Нет ли видимых заусенцев, царапин и других дефектов.
Равномерно ли подготовлена поверхность по всей доступной длине внутреннего диаметра.
Соответствует ли выбранная шероховатость технологии конкретного покрытия.
NASA PRC-8001 указывает на визуальный контроль состояния поверхности и проверку чистой белой салфеткой на наличие загрязнений. Для внутренней поверхности такой контроль дополняют способом осмотра, подходящим к геометрии детали. Результаты фиксируют в технологической документации, если это предусмотрено производственным процессом.
Как согласовать технологию подготовки поверхности
До запуска серийной обработки технический специалист согласует с исполнителем тип основания, последовательность операций и критерии приемки поверхности.
В документах NASA и военных спецификациях для сухих пленок встречаются требования семейств MIL-PRF-81329, MIL-L-23398, MIL-L-46010 и MIL-L-46147. Упоминание этих документов не заменяет проверку требований, относящихся к конкретной детали и покрытию.
Снабженцу важно запросить не только стоимость нанесения, но и описание предварительной подготовки: какие загрязнения удаляют, каким способом формируют шероховатость, как очищают деталь после абразивной операции и чем подтверждают готовность поверхности. Это помогает сопоставить предложения по составу работ, а не только по цене.
Для первого технологического запуска полезно согласовать контрольный маршрут до обработки всей партии. В него включают очистку, выбранный метод активации, при необходимости фосфатирование, финальное удаление загрязнений и проверку поверхности. Если деталь имеет внутренние диаметры, метод контроля и доступ к поверхности обсуждают заранее, чтобы подтвердить качество подготовки до нанесения покрытия.
Часто задаваемые вопросы
Достаточно ли обезжирить металл перед нанесением твердосмазочного покрытия?
Не всегда. Для сухих пленок обычно требуется не только очистка, но и шерохование поверхности абразивной или стеклоструйной обработкой, шлифованием либо другой подходящей операцией. В зависимости от материала и требований к покрытию может применяться фосфатирование. Маршрут выбирают для конкретной детали.
Пескоструй всегда лучше фосфатирования?
Нет. Пескоструй формирует шероховатость механически, а фосфатирование может улучшить адгезию как отдельная предварительная обработка. В ряде материалов фосфатирование дает лучшее сцепление, чем только обезжиривание или дробеструйная обработка. Выбор зависит от основания, покрытия и требований к ресурсу детали.
Можно ли наносить покрытие сразу после пескоструйной обработки?
Нет, сначала нужно удалить пыль и остатки абразива. Загрязнения на поверхности перед нанесением могут ухудшить сцепление покрытия с металлом. Для внутренних диаметров особенно важно проверить участки, где частицы могут задерживаться, и подтвердить чистоту поверхности способом, подходящим к геометрии детали.
Фосфатирование - это финальное покрытие?
Нет. В технологическом маршруте подготовки под твердосмазочное покрытие фосфатирование рассматривают как предварительную конверсионную обработку. После нее выполняют предусмотренные технологией промывку и сушку, затем наносят основное покрытие. Параметры процесса сверяют с требованиями к конкретному основанию и составу.
Заключение
Защита внутренних диаметров зависит от того, насколько полно удалены загрязнения, правильно ли сформирована шероховатость и предусмотрено ли фосфатирование, когда оно требуется выбранной технологии. После абразивной обработки поверхность обязательно очищают от пыли и частиц, а внутренние участки проверяют с учетом ограниченного доступа.
Следующий шаг - согласовать с исполнителем маршрут подготовки для конкретной детали: очистку, механическую активацию или фосфатирование, финальное удаление загрязнений и способ контроля. До запуска партии сверьте параметры процесса со спецификацией покрытия и зафиксируйте критерии приемки поверхности.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Подберите густую пищевую силиконовую смазку для оборудования, учитывая допуск NSF, класс NLGI, водостойкость и температурный диапазон.
Узнайте, как негигроскопичная пищевая смазка защищает оборудование от воды и пара, сохраняя эффективность производства.
Защита оборудования от коррозии на пищевом производстве требует особого подхода к выбору смазок и консервации.