
Покрытие для скольжения на деталях из алюминия Д16: подготовка и нанесение
Для нанесения тефлонового покрытия на детали из алюминия Д16 недостаточно выбрать состав: результат во многом зависит от подготовки поверхности и режима обработки, установленного для конкретной системы. Алюминий быстро покрывается оксидной пленкой после очистки, поэтому деталь важно без задержки передать на следующий этап. Для надежного сцепления поверхность обезжиривают, промывают, сушат, создают абразивной обработкой профиль и маскируют функциональные зоны.
Статья будет полезна инженерам, технологам и закупщикам, которые выбирают покрытие для скольжения или планируют его нанесение на детали из Д16. Разберем подготовку алюминия, последовательность операций, роль анодирования и стандарты, связанные с PTFE-покрытиями. Отдельно поясним, почему антискользящие составы для плитки решают другую задачу.
Как выбрать покрытие для скольжения на алюминии Д16
Покрытие для скольжения на детали из Д16 подбирают с учетом работы узла: важны контактирующие материалы, нагрузка, наличие трения и требуемая износостойкость.
Само обозначение PTFE не гарантирует сцепления с алюминием. Если подложка загрязнена, не имеет подходящего профиля или после подготовки долго находится на воздухе, риск нестабильной адгезии возрастает.
При выборе системы нужно разделять функции подложки и финишного покрытия. Анодированный или твердый слой может служить подготовленной основой для PTFE, тогда как PTFE отвечает за требуемые свойства поверхности. Для деталей, работающих на трении, такой выбор особенно важен: мягкий алюминий уязвим к локальному повреждению, а финишный слой не заменяет подготовку металла.
Для анодированного алюминия в практических руководствах приводится ориентир профиля после дробеструйной или другой абразивной обработки: 100–250 microinches RMS, что соответствует примерно 2,5–6,3 мкм RMS. Это не универсальное значение для любой детали из Д16 и не готовый режим обработки. Его следует сверять с требованиями выбранной системы покрытия и учитывать геометрию детали.
Важно также не смешивать стандарты на материал и на обработку. Спецификация D3294 относится к листам и базовым формам из PTFE, а не устанавливает порядок нанесения покрытия на алюминиевую деталь. Для алюминиевых сплавов более предметно релевантна SAE AMS 2482C: она описывает твердую обработку алюминиевых сплавов с PTFE, внедренным в покрытие или совместно осажденным с ним. Наличие стандарта в документации само по себе не подтверждает соответствие конкретного процесса: нужно проверять спецификацию поставщика покрытия и требования к детали.
Подготовка алюминия Д16 перед нанесением тефлонового покрытия
Подготовка начинается с удаления загрязнений и масел.
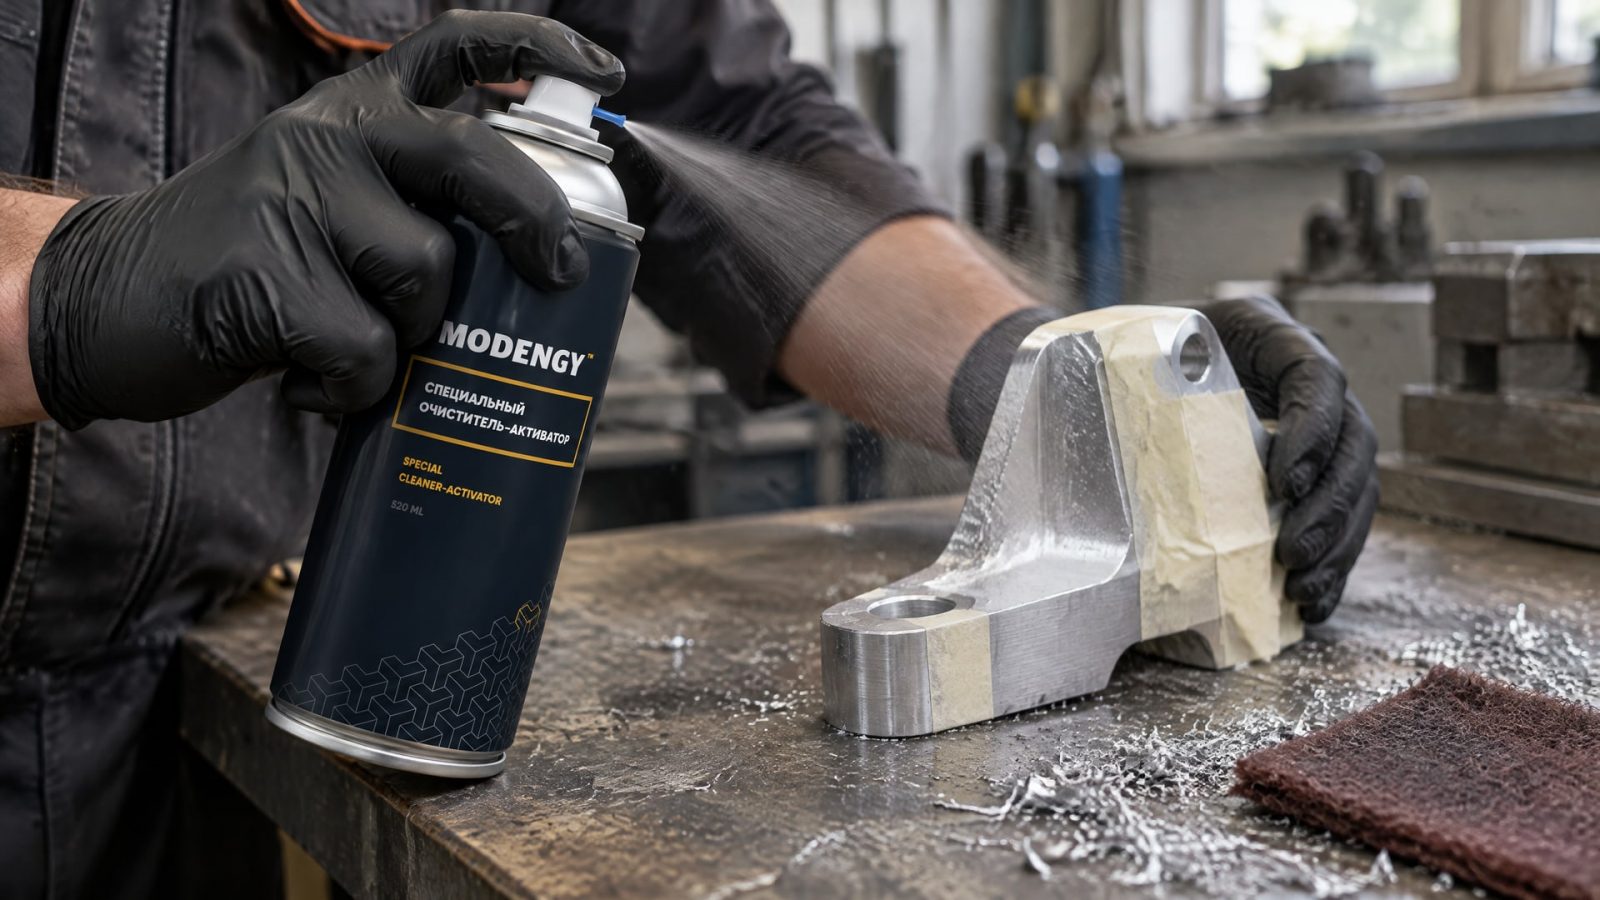
Затем поверхность промывают и сушат, создают абразивной обработкой профиль для сцепления покрытия с металлом и закрывают масками посадочные и другие функциональные зоны. Конкретный способ подготовки зависит от детали и технологии; универсальный режим обработки из приведенных ориентиров вывести нельзя.
Для анодированного алюминия типовой маршрут включает анодирование, абразивную подготовку и тщательную очистку. Однако восстановление анодированного слоя и создание основания под PTFE не стоит считать одной операцией: нужно заранее определить, требуется ли детали новое анодирование или используется уже имеющаяся поверхность. Если покрытие наносят на уже анодированную деталь, ее состояние и совместимость с последующей подготовкой оценивают до начала работ.
После очистки алюминий быстро покрывается оксидной пленкой. Поэтому задержка между подготовкой и нанесением может повлиять на адгезию. Практически это означает, что маршрут обработки нужно организовать последовательно: деталь не должна надолго оставаться без защиты между очисткой поверхности и нанесением покрытия.
Совет инженера
Сценарий: покрытие наносят на алюминиевую деталь, и важно обеспечить сцепление слоя с поверхностью.
Что сделали: поверхность тщательно очистили и активировали MODENGY Очиститель-активатором перед нанесением покрытия MODENGY 1010.
Итог: такая подготовка направлена на повышение адгезии и долговечности покрытия; порядок применения нужно сверять с технологией конкретной системы.
Контрольную пробу на небольшом участке или партии проводят до серийной обработки. Так можно оценить внешний вид и сцепление покрытия после предусмотренной сушки или отверждения, не распространяя непроверенный режим на весь объем деталей. Для серийного процесса важно зафиксировать последовательность подготовки и требования к маскированию, а не полагаться только на название сплава.
Этапы нанесения PTFE-покрытия и контроль процесса
Технологический маршрут включает подготовку основания, маскирование, нанесение состава и предусмотренную для системы сушку или термообработку.
Параметры каждого этапа зависят от конкретного покрытия. Нельзя переносить температуру или время обработки одной системы на другую только потому, что обе содержат PTFE.
До нанесения проверяют, что поверхность обезжирена, промыта и высушена, а посадочные и функциональные зоны закрыты. После абразивной обработки важно не допустить повторного загрязнения. Если деталь прошла очистку, но ожидает нанесения, срок и условия ожидания должны быть определены технологией, а не предположением оператора.
Толщина слоя, режим сушки или запекания, а также требования к подготовке должны быть заданы в документации выбранной системы. В доступных практических материалах подчеркивается значимость этих параметров, но универсальных численных режимов для Д16 нет. Поэтому до запуска партии следует получить технические требования на покрытие и провести пробу на детали или образце с сопоставимой поверхностью.
После обработки проверяют внешний вид и адгезию, а также соответствие покрытия функциональным требованиям узла. Если на детали есть посадки, резьбы или поверхности, где слой недопустим, заранее уточняют способ и границы маскирования. Такой контроль позволяет выявить ошибки подготовки и нанесения до того, как покрытые детали попадут в сборку.
Промышленные PTFE-системы могут быть рассчитаны на длительную работу при температуре до 260°C и кратковременную или периодическую работу до 316°C. Эти ориентиры зависят от системы и условий эксплуатации, поэтому их нельзя автоматически считать допустимыми температурами для любого покрытия на Д16. Для конкретной детали сверяются с документацией на выбранный материал и оценивают фактический режим работы узла.
Анодирование, износостойкость и стандарты
Для деталей, которые работают на трении и изнашиваются, одного финишного слоя может быть недостаточно.
В источниках для таких задач рассматривают анодирование или твердую подложку под PTFE: основание помогает учитывать свойства алюминия, а финишное покрытие формирует рабочую поверхность. Выбор зависит от требований узла и совместимости этапов обработки.
SAE AMS 2482C описывает твердое покрытие алюминиевых сплавов, в которое PTFE внедрен или с которым он совместно осажден. Этот стандарт тематически связан с обработкой алюминиевых сплавов, но не заменяет технологическую карту для конкретной детали из Д16. При согласовании работ необходимо выяснить, какой именно процесс и критерии приемки применяются.
D3294 относится к листам и базовым формам из PTFE. Его можно учитывать как спецификацию на материал, но не как стандарт нанесения покрытия на деталь. Это различие важно при закупке: обозначение стандарта в документах должно относиться именно к той характеристике или операции, которую требуется подтвердить.
При техническом согласовании полезно запросить у исполнителя описание подготовки поверхности, требования к шероховатости, способ маскирования и режим сушки или отверждения. Для анодированного алюминия ориентир 100–250 microinches RMS, или 2,5–6,3 мкм RMS, помогает обсуждать профиль поверхности, но окончательные пределы задаются выбранной технологией. Если документация не определяет требования к конкретному сплаву и геометрии, сначала проводят пробную обработку.
Где уместно покрытие для плитки против скольжения
Покрытие для скольжения металлической детали уменьшает трение в узле, а покрытие для плитки против скольжения решает противоположную задачу: повышает сцепление обуви с поверхностью.
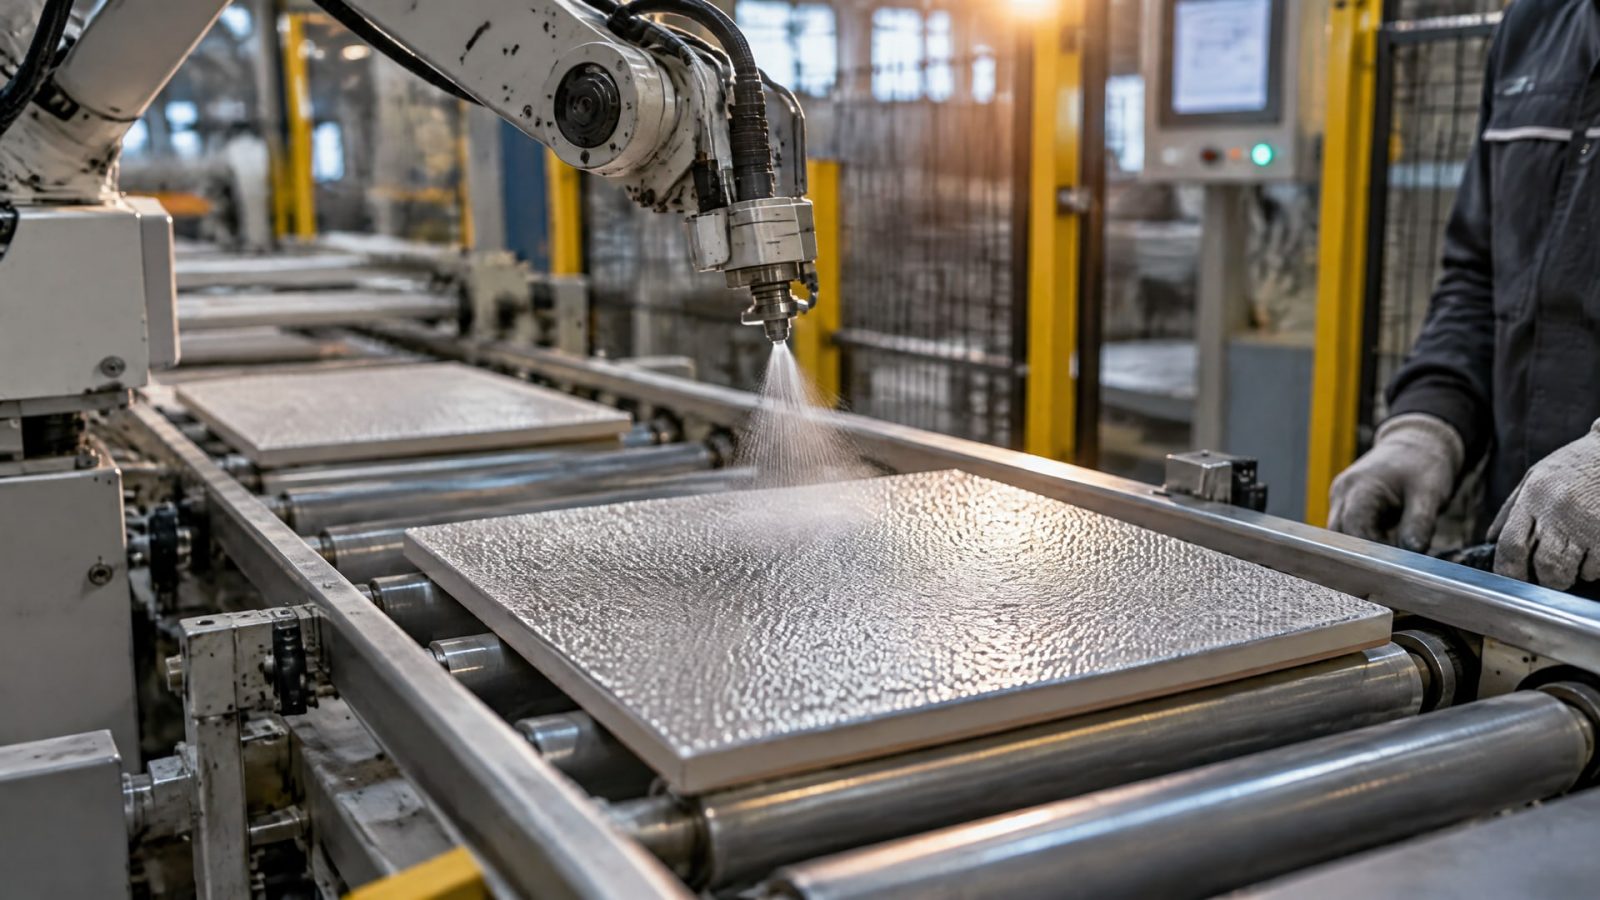
Поэтому составы для керамогранита нельзя рассматривать как замену PTFE-покрытию на Д16, а технологию обработки металла нельзя переносить на керамику.
Для плитки и керамогранита важны чистая, сухая и обезжиренная поверхность. Для глянцевой плитки в некоторых случаях требуется легкая механическая подготовка или праймер. Перед обработкой всей площади проводят пробу в малозаметном месте: разные системы могут менять тактильные свойства и внешний вид поверхности.
В материалах по некоторым составам для керамики и керамогранита приводится выдержка 3–10 минут, но время зависит от материала и конкретной системы. Это значение относится к обработке плитки, а не к нанесению PTFE на алюминий. При выборе средства для керамогранита или рулонного металла нужно отдельно проверять назначение, способ нанесения и требования к сушке: у этих покрытий и у низкофрикционных систем разные рабочие задачи.
Решения для узлов скольжения с резиновой прокладкой
Не каждый узел, где требуется скольжение, нуждается именно в PTFE-покрытии на алюминии.
Например, в соединении резиновой прокладки с корпусом из Д16 могут проявляться вымывание смазочного материала, фреттинг и затрудненный холодный пуск. Здесь важно рассматривать не только покрытие корпуса, но и способ обеспечить скольжение самой прокладки.
Для такой задачи используют антифрикционное покрытие MODENGY 1010: оно формирует тонкую пленку с низким коэффициентом трения и высокой адгезией к металлам. Это отдельное решение для скольжения резиновой прокладки по алюминиевому корпусу, а не основание автоматически считать его PTFE-системой для любого покрытия детали. Перед применением проверяют соответствие технологии требованиям узла и совместимость с материалами контакта.
Если требуется именно нанесение тефлонового покрытия на деталь из Д16, подбирать систему следует по параметрам обработки алюминия и назначению узла. Если задача связана со скольжением прокладки, сначала уточняют, нужно ли покрывать весь корпус или достаточно обработать рабочую зону контакта. Такое разделение помогает избежать выбора материала только по общему слову «скольжение».
Часто задаваемые вопросы
Как подготовить алюминий Д16 перед нанесением тефлонового покрытия?
Алюминиевую деталь обезжиривают, промывают и сушат, затем создают шероховатость абразивной обработкой и маскируют функциональные зоны. Подготовленную поверхность важно без задержки передать на нанесение, поскольку алюминий быстро покрывается оксидной пленкой. Точные требования к профилю и обработке задаются документацией выбранной системы.
Нужно ли анодировать Д16 перед нанесением PTFE?
Анодирование не является безусловным требованием для каждой детали. Для узлов с трением и износом анодированная или твердая подложка может рассматриваться как основание под PTFE, но решение зависит от нагрузки, состояния детали и технологии покрытия. Перед серийной обработкой согласуют маршрут и проверяют его на пробном участке или детали.
Что означает стандарт SAE AMS 2482C?
SAE AMS 2482C относится к твердой обработке алюминиевых сплавов с PTFE, внедренным в покрытие или совместно осажденным с ним. Это не универсальная инструкция для нанесения любого тефлонового состава на Д16. Для конкретной детали дополнительно проверяют технологические требования, подготовку поверхности и критерии приемки.
Подходит ли покрытие для плитки против скольжения для алюминиевой детали?
Нет, назначение этих покрытий различается. Состав для плитки повышает сцепление обуви с поверхностью, а покрытие для скольжения на алюминии нужно для уменьшения трения в узле. Материалы для керамогранита нельзя выбирать вместо PTFE-систем для металла; необходимо учитывать основание и функцию покрытия.
Заключение
Надежное покрытие для скольжения на алюминии Д16 начинается с подготовки: поверхность обезжиривают, промывают, сушат, формируют требуемый профиль и без задержки передают на нанесение. Для изнашиваемых узлов дополнительно оценивают необходимость анодированной или твердой подложки. Стандарты и температурные ориентиры применяют только в пределах их назначения и требований конкретной системы.
Следующий шаг для инженера или закупщика - запросить технологическую документацию на выбранное покрытие, уточнить подготовку поверхности, маскирование и режим отверждения, затем провести пробную обработку. Это позволит проверить адгезию и внешний вид до запуска серийных деталей.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбирайте покрытие алюминиевых сплавов для промышленных механизмов, учитывая назначение и условия работы, а не только бытовые аналоги.
Пищевая смазка с допуском H1 требует правильного подбора вязкости для подшипников. Узнайте, как избежать износа и выбрать подходящий продукт.
Вязкость смазки подшипников критична для снижения износа. Узнайте, как правильно выбрать состав для подшипников.