
Скольжение резиновой прокладки по алюминию: восстановление анодного слоя покрытием
Поврежденный анодный слой не всегда можно восстановить одним нанесением твердосмазочного покрытия: сухая смазка снижает трение и износ, но не заменяет анодную основу. Если задача состоит в том, чтобы вернуть узлу скольжения рабочие свойства, сначала оценивают состояние алюминия, затем выбирают подготовку поверхности и покрытие, совместимое с режимом эксплуатации. Для скольжения резиновой прокладки по алюминию важны антифрикционные свойства, адгезия к сплаву и совместимость с эластомером.
Статья поможет инженерам и специалистам по закупкам разобраться, когда антифрикционное покрытие подходит для поврежденной поверхности, чем обработка отличается от восстановления анодирования и какие параметры проверять перед нанесением. Отдельно рассмотрим защиту сплава Д16, толщину пленки, температуру отверждения и контроль результата.
Что означает восстановление анодного слоя
Анодирование формирует на алюминии оксидную поверхность, а антифрикционная обработка решает другую задачу: снижает трение и износ в контакте.
Поэтому выражение «восстановление анодного слоя покрытием» стоит трактовать точно. Твердосмазочный состав может вернуть поверхности нужные функциональные свойства, но не обязательно воспроизводит структуру исходного анодного слоя.
Для комбинированных решений важна пористость анодной основы. Поры способны принимать PTFE или другие смазочные компоненты, за счет чего слой сочетает свойства алюминиевой поверхности после анодирования и сухой смазки. В материалах по обработке алюминия описана комбинация твердого анодирования с PTFE, которая обеспечивает низкое трение за счет снижения шероховатости поверхности. Это не означает, что любой состав с PTFE одинаково работает на любой анодированной детали.
Если анодный слой поврежден, сначала устанавливают, что именно требуется от ремонта: восстановить анодную защиту, уменьшить трение или решить обе задачи. Когда нужно вернуть анодную основу, рассматривают повторное анодирование или технологию, сочетающую анодирование с пропиткой либо сухой смазкой. Если же требуется прежде всего улучшить скольжение, может подойти антифрикционное покрытие, рассчитанное на алюминий. Оно не должно выдаваться за полноценную замену анодирования.
Тип анодирования также влияет на выбор процесса. В учебных материалах по алюминию приведено деление по MIL-STD-8625: Type I, Type II и Type III. Само обозначение типа не подтверждает совместимость с конкретным покрытием, резиновой прокладкой или условиями эксплуатации. Перед ремонтом сверяют требования к поверхности, геометрии детали и функции слоя.
Скольжение резиновой прокладки по алюминию: что проверить
При скольжении резины по алюминию недостаточно ориентироваться только на низкое трение.
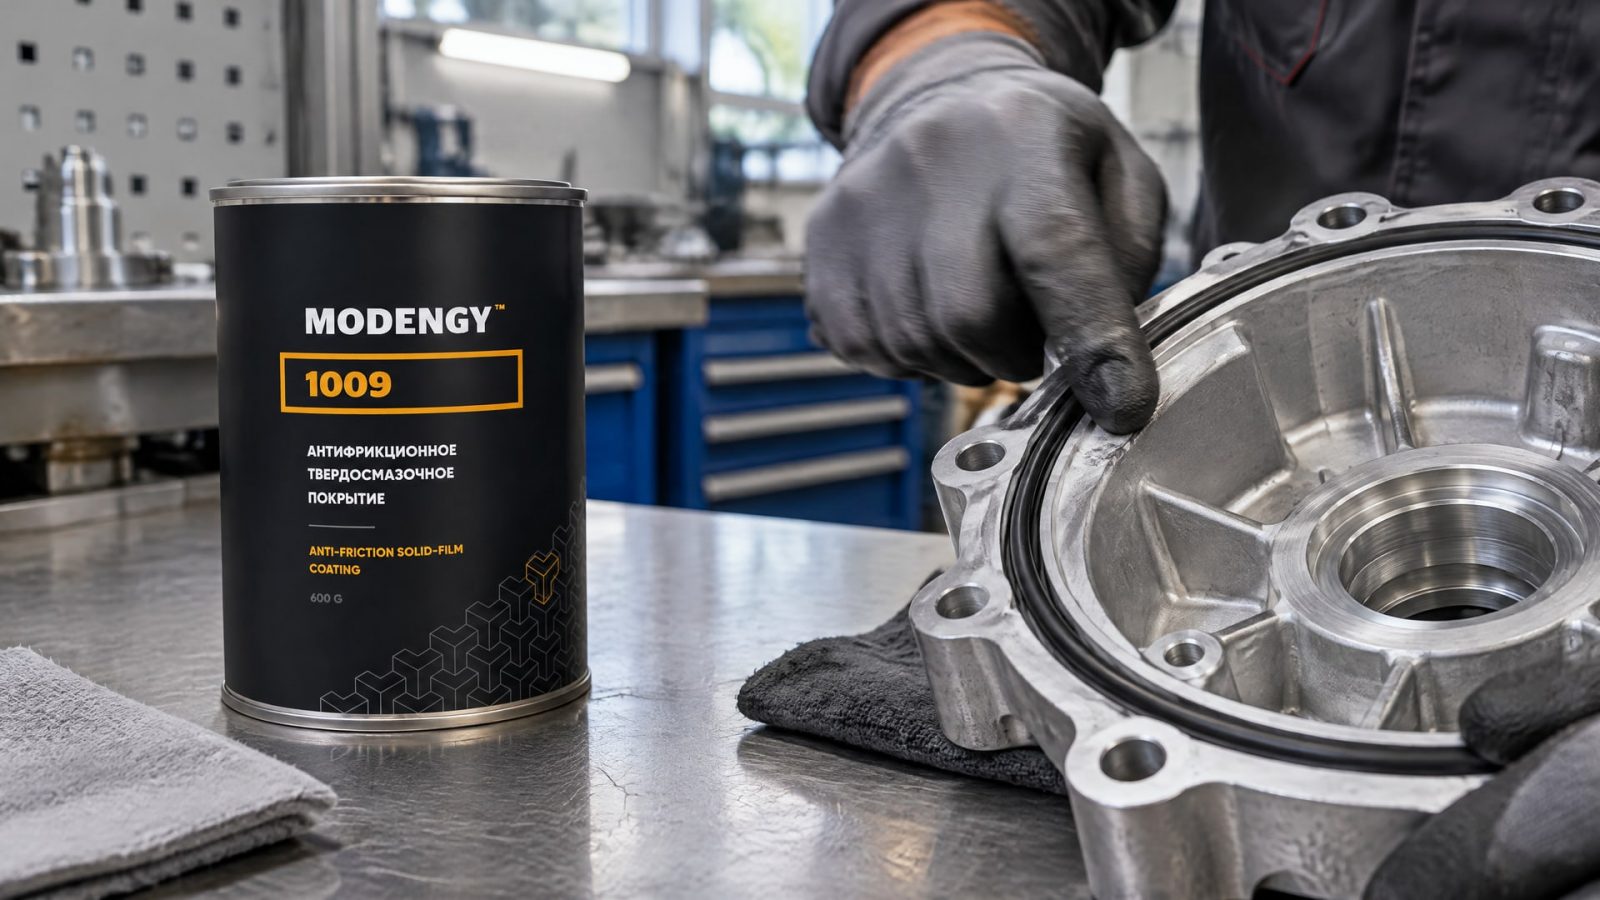
Покрытие должно удерживаться на поверхности, сопротивляться износу и быть совместимым с конкретным эластомером. Если проверять лишь начальное скольжение, можно пропустить проблемы с отслаиванием, истиранием или изменением работы прокладки.
Для узла на сплаве Д16 сначала уточняют состояние детали и характер повреждения: сохранился ли анодный слой, есть ли участки открытого металла и затрагивает ли дефект рабочую поверхность прокладки. Затем оценивают режим контакта. Вымывание смазочного материала, фреттинг и затрудненное скольжение при холодном пуске требуют решения, которое сохраняет свойства покрытия именно в условиях эксплуатации узла, а не только при первоначальной сборке.
В этом сценарии MODENGY 1009 применяют как антифрикционное покрытие для скольжения резиновой прокладки по алюминиевому сплаву Д16: его рассматривают, когда нужно снизить трение и обеспечить химическую стойкость поверхности. Перед нанесением все равно проверяют совместимость состава с эластомером и технологией ремонта. Покрытие не следует считать автоматической заменой анодирования, если узлу нужна именно восстановленная анодная основа.
К защите сплава Д16 подходят как к задаче выбора покрытия для конкретного алюминиевого субстрата. Общая применимость антифрикционных покрытий к алюминию не подтверждает пригодность любого состава для любого сплава и режима. Инженеру важно сопоставить требования к трению, износу и коррозионной защите с температурой отверждения и способом подготовки поверхности. Закупщику полезно запросить технические параметры и технологию нанесения, чтобы сравнивать не только названия материалов, но и пригодность для узла.
Подготовка поверхности и нанесение покрытия
Адгезия начинается с подготовки детали.
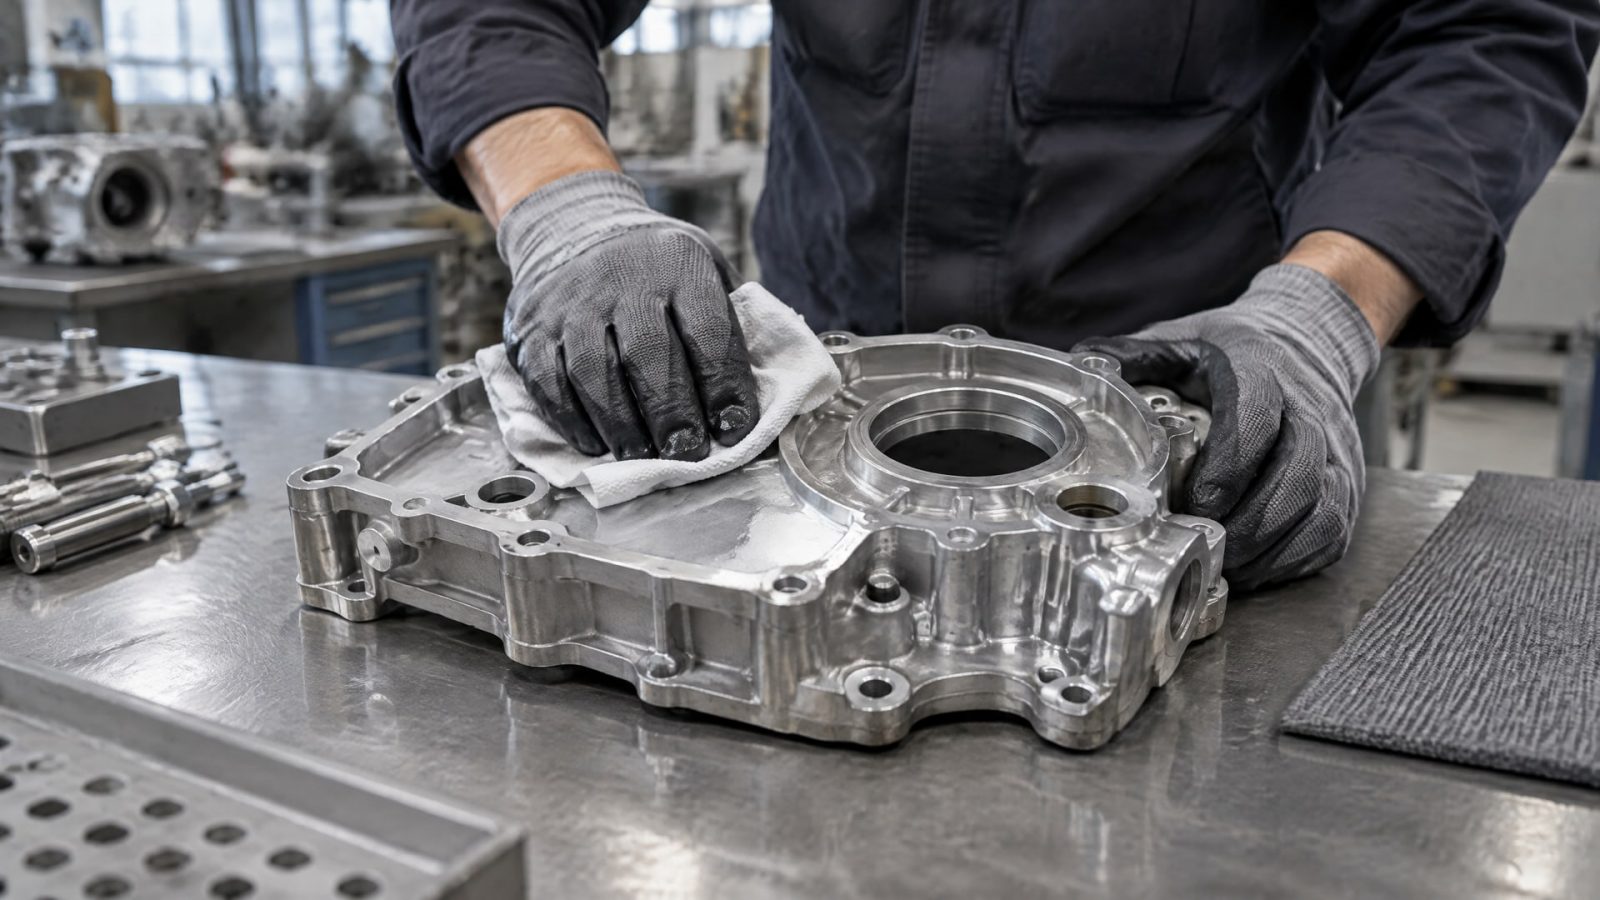
В материалах по антифрикционным покрытиям на алюминии в качестве вариантов подготовки указаны обезжиривание, дробеструйная обработка, травление или анодирование. Это не универсальная последовательность операций: ее выбирают по состоянию поверхности и требованиям к конкретному покрытию. Нанесение поверх загрязнений или нестабильного поврежденного слоя не решает проблему сцепления.
Толщина сухой пленки зависит от системы. В патентных материалах для покрытий на алюминии приведен диапазон 5-20 мкм, а в другом решении указан предел до 10 мкм. Эти значения относятся к разным составам и технологиям, поэтому их нельзя объединять в одну норму. Избыточная толщина может ухудшить свойства покрытия и повлиять на размерную точность детали.
Температуру отверждения также проверяют по документации выбранного состава и ограничениям детали. В материалах для антифрикционных покрытий на алюминии встречается диапазон 100-150 °C, а в отдельном патентном решении указана максимальная температура отверждения 150 °C. Это параметры конкретных технологических подходов, а не разрешение нагревать любую деталь Д16 до такой температуры. Перед процессом подтверждают, что он допустим для сплава и уже нанесенных слоев.
В одном из материалов описана предварительная обработка образцов при нагреве до 80-100 °C для улучшения проникновения PTFE в анодные поры. Там же приведены наночастицы PTFE размером менее 100 нм и давление распыления 15-25 psi. Эти параметры нельзя переносить на другие составы без проверки: они характеризуют отдельную технологию, а не обязательные настройки любого процесса восстановления.
Как оценить результат и защиту сплава Д16
После нанесения оценивают не только ощущение скольжения, но и сохранность покрытия на рабочей поверхности.
Для узла с резиновой прокладкой важны адгезия к алюминию, стойкость к истиранию и отсутствие сколов или выкрашивания. Если требуется коррозионная защита, ее проверяют отдельно: низкий коэффициент трения сам по себе не подтверждает защитные свойства.
В одном патентном источнике для конкретного покрытия указана транспортная коррозионная защита не менее 8 часов в испытании salt spray test. Это результат отдельного решения, а не универсальный уровень для антифрикционных покрытий на алюминии. Для детали из Д16 критерии проверки устанавливают по требованиям узла и документации применяемого материала.
В качестве показателя трения в материалах встречается коэффициент статического трения > 0,20 по ISO 16047. Это значение относится к описанию конкретного покрытия и не задает универсальную норму для пары «алюминий - резина». Для оценки скольжения прокладки нужны данные, относящиеся к фактическим контактным материалам и условиям работы.
Перед запуском детали в эксплуатацию полезно зафиксировать исходные требования и критерии приемки:
состояние анодного слоя и участки повреждения;
требования к трению, износу и коррозионной защите;
совместимость покрытия с материалом прокладки;
допустимые толщину пленки и температуру отверждения;
способ подготовки поверхности и метод проверки адгезии.
Такой перечень помогает отличить функциональное восстановление поверхности от попытки просто закрыть дефект. Если узлу необходима анодная основа, ее наличие и состояние должны быть подтверждены отдельно от свойств нанесенного твердосмазочного слоя.
Когда твердосмазочное покрытие не заменяет анодирование
Антифрикционные покрытия относят к сухим смазочным системам: они снижают трение и износ без жидкой смазки.
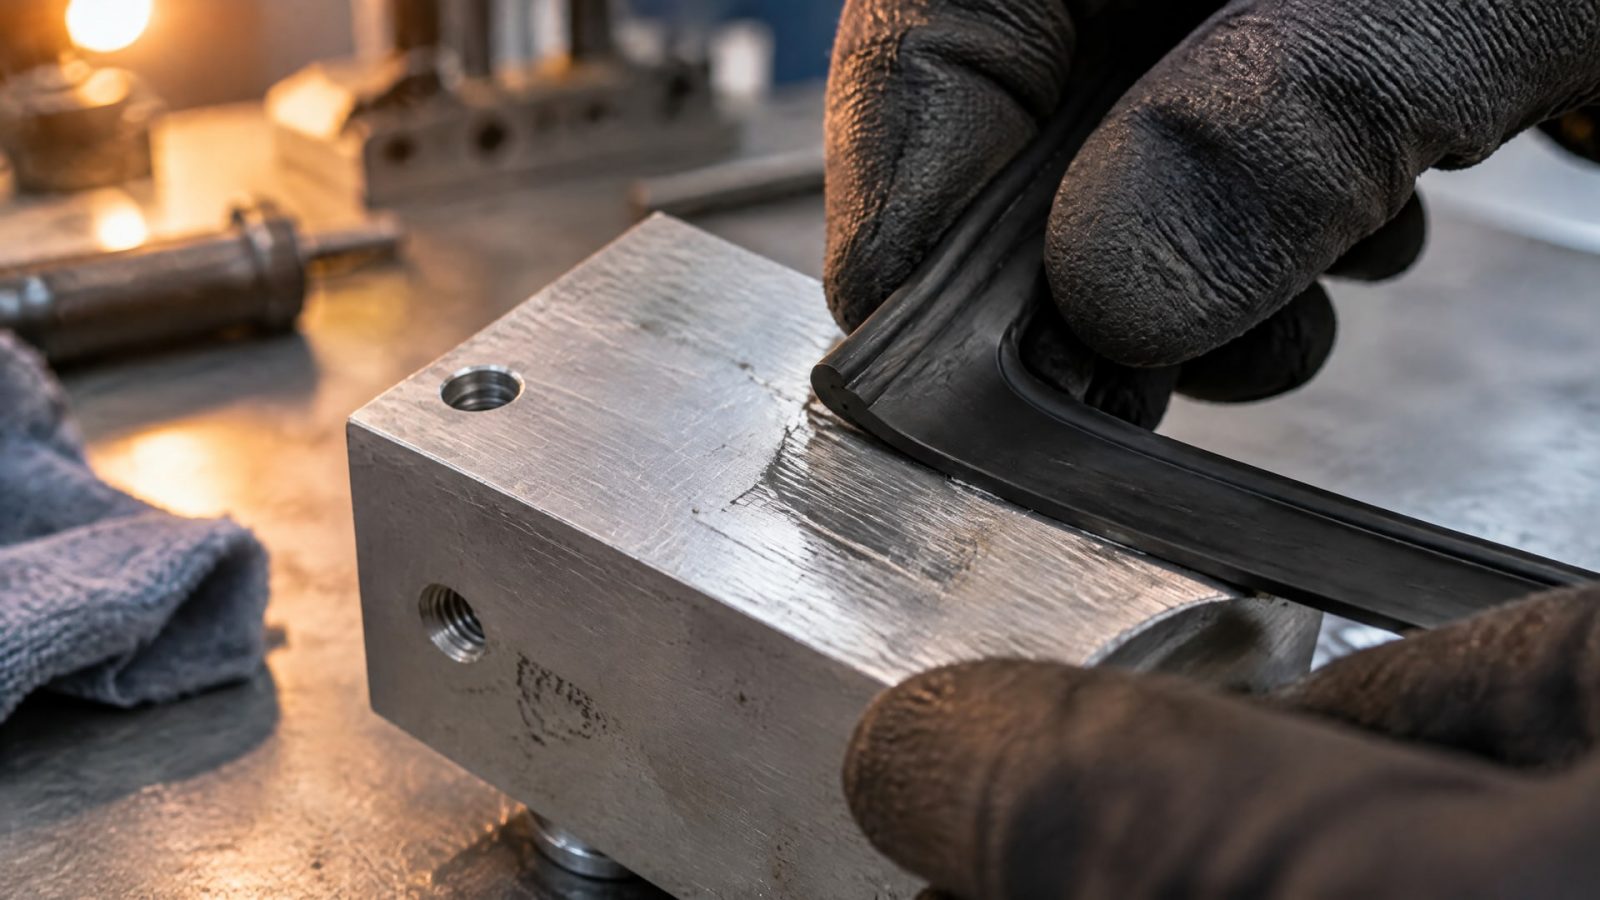
Это удобно для поверхностей, где предусмотрена сухая работа, но не делает покрытие универсальным решением для любого дефекта. Если повреждение затронуло анодный слой, а деталь должна сохранять свойства именно анодированной поверхности, сухая смазка может не выполнить эту функцию.
При выборе разделяют две задачи. Первая - сформировать или восстановить анодную основу; вторая - получить скользящую поверхность с заданными свойствами. В одних случаях рассматривают повторное анодирование, в других - сочетание анодирования с пропиткой или твердосмазочным слоем. Для поврежденной детали решение зависит от того, какая часть исходной поверхности сохранилась и какие требования предъявлены к контакту с прокладкой.
Составы покрытий также различаются. В одном патентном примере приведено содержание 5-35 % твердых смазок, 65-92 % связующего и 1-4 % загустителя по массе. Эти диапазоны описывают отдельную формулу, а не обязательный состав любого промышленного покрытия. Они показывают, почему нельзя выбирать материал только по общему названию «антифрикционный»: свойства зависят от рецептуры и способа нанесения.
Для практического решения инженер сопоставляет состояние анодного слоя, требования к скольжению, материал прокладки и ограничения по обработке детали. Если доступных данных о совместимости с Д16 или эластомером недостаточно, сначала уточняют их у поставщика покрытия и проводят проверку на образце или детали. Такой порядок снижает риск принять покрытие за восстановление анодирования, хотя фактически оно решает только задачу сухого скольжения.
Часто задаваемые вопросы
Можно ли нанести покрытие на поврежденный анодный слой без подготовки?
Нет, подготовку поверхности нельзя исключать без проверки технологии. Для улучшения сцепления в материалах указаны обезжиривание, дробеструйная обработка, травление или анодирование. Конкретный вариант зависит от состояния алюминия и требований покрытия. Нанесение поверх загрязнений или непрочного слоя не гарантирует адгезию.
Восстанавливает ли твердосмазочное покрытие анодный слой?
Не обязательно. Сухая смазка может снизить трение и износ, но не всегда формирует анодную основу. Пористый анодный слой способен принимать PTFE или другие смазки, поэтому для некоторых задач рассматривают комбинированную обработку. Если нужна именно анодная поверхность, это требование проверяют отдельно.
Подходит ли антифрикционное покрытие для скольжения резины по алюминию?
Такое применение возможно, если покрытие подходит для алюминиевой поверхности и совместимо с конкретным эластомером. Проверяют не только снижение трения, но и адгезию, стойкость к истиранию и условия эксплуатации. Общая применимость к алюминию сама по себе не подтверждает пригодность состава для конкретной пары материалов.
Какую толщину покрытия выбрать для алюминия?
В разных материалах приведены толщины сухой пленки 5-20 мкм и предел до 10 мкм для отдельного решения. Это не единая норма: значение зависит от состава и технологии. Толщину выбирают по документации покрытия и допускам детали, поскольку избыточный слой может повлиять на свойства и размерную точность.
Заключение
Твердосмазочное покрытие помогает восстановить функциональность поврежденной поверхности, если требуется снизить трение и износ, но не всегда заменяет анодирование. Для скольжения резиновой прокладки по алюминию, включая сплав Д16, проверяют состояние основы, подготовку поверхности, адгезию, совместимость с эластомером, толщину пленки и температуру отверждения.
Следующий шаг - определить, нужна ли детали новая анодная основа или достаточно сухой смазочной системы, затем сверить технологию покрытия с ограничениями узла. До обработки всей детали подтвердите параметры на документации выбранного материала и согласуйте критерии проверки результата.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Смазка резиновых уплотнений: как обеспечить скольжение и продлить срок службы.
Узнайте, как правильно подготовить алюминий Д16 и нанести покрытие для скольжения, чтобы обеспечить надежное сцепление и долговечность.
Выбирайте покрытие алюминиевых сплавов для промышленных механизмов, учитывая назначение и условия работы, а не только бытовые аналоги.