
Как выбрать анаэробный фиксатор резьбы для предотвращения самоотвинчивания
Анаэробный фиксатор резьбы - это состав, который отвердевает в отсутствие кислорода между витками резьбы и предотвращает самоотвинчивание крепежа от вибрации, температурных перепадов и механических нагрузок. Однако выбрать правильный состав помогает не цвет упаковки, а именно технические параметры: требуемая прочность соединения, возможность последующей разборки, тип металла, зазор между витками и условия эксплуатации. В этой статье разберемся, на какие характеристики опираться при подборе и как избежать ошибок, которые приводят к либо неудержанию крепежа, либо к невозможности разобрать узел при необходимости.
Статья предназначена для инженеров, технических специалистов и закупщиков, которые сталкиваются с выбором фиксирующих составов для вибронагруженных узлов, резьбовых соединений труб, валов и штифтов. Вы узнаете, какие стандарты лежат в основе оценки качества, как правильно читать технический лист и какие параметры действительно влияют на надежность фиксации.
Почему цвет - неправильный критерий выбора
Покупатели часто ориентируются на цвет упаковки: синий якобы слабый, красный якобы очень сильный.
На деле цвет - это лишь визуальный маркер, придуманный для удобства, но он не регламентирован стандартами и варьируется между производителями. Один производитель может сделать среднепрочный состав синим, другой - голубым или зеленым.
Правильный выбор опирается на технические параметры: величину момента срыва (breakaway torque) и момента сопротивления при дальнейшем вращении (prevailing torque). Эти показатели измеряются в ньютон-метрах (Н·м) и регламентированы стандартом ISO 10964. Например, среднепрочные составы обычно показывают breakaway torque в диапазоне 10–18 Н·м и prevailing torque 2–8 Н·м, а высокопрочные - значительно выше, нередко 32 Н·м и более.
Кроме того, на выбор влияет тип металла крепежа (сталь, алюминий, нержавеющая сталь) и величина зазора резьбы. Анаэробный состав течет по волокнам и заполняет промежутки; для узких зазоров нужна более жидкая консистенция, для широких - более вязкая. Все эти параметры должны быть описаны в техническом листе с указанием стандарта испытания.
Разборность как ключевой фактор подбора
Первый вопрос, который нужно задать себе при выборе фиксатора: будет ли соединение разбираться в процессе эксплуатации или ремонта?
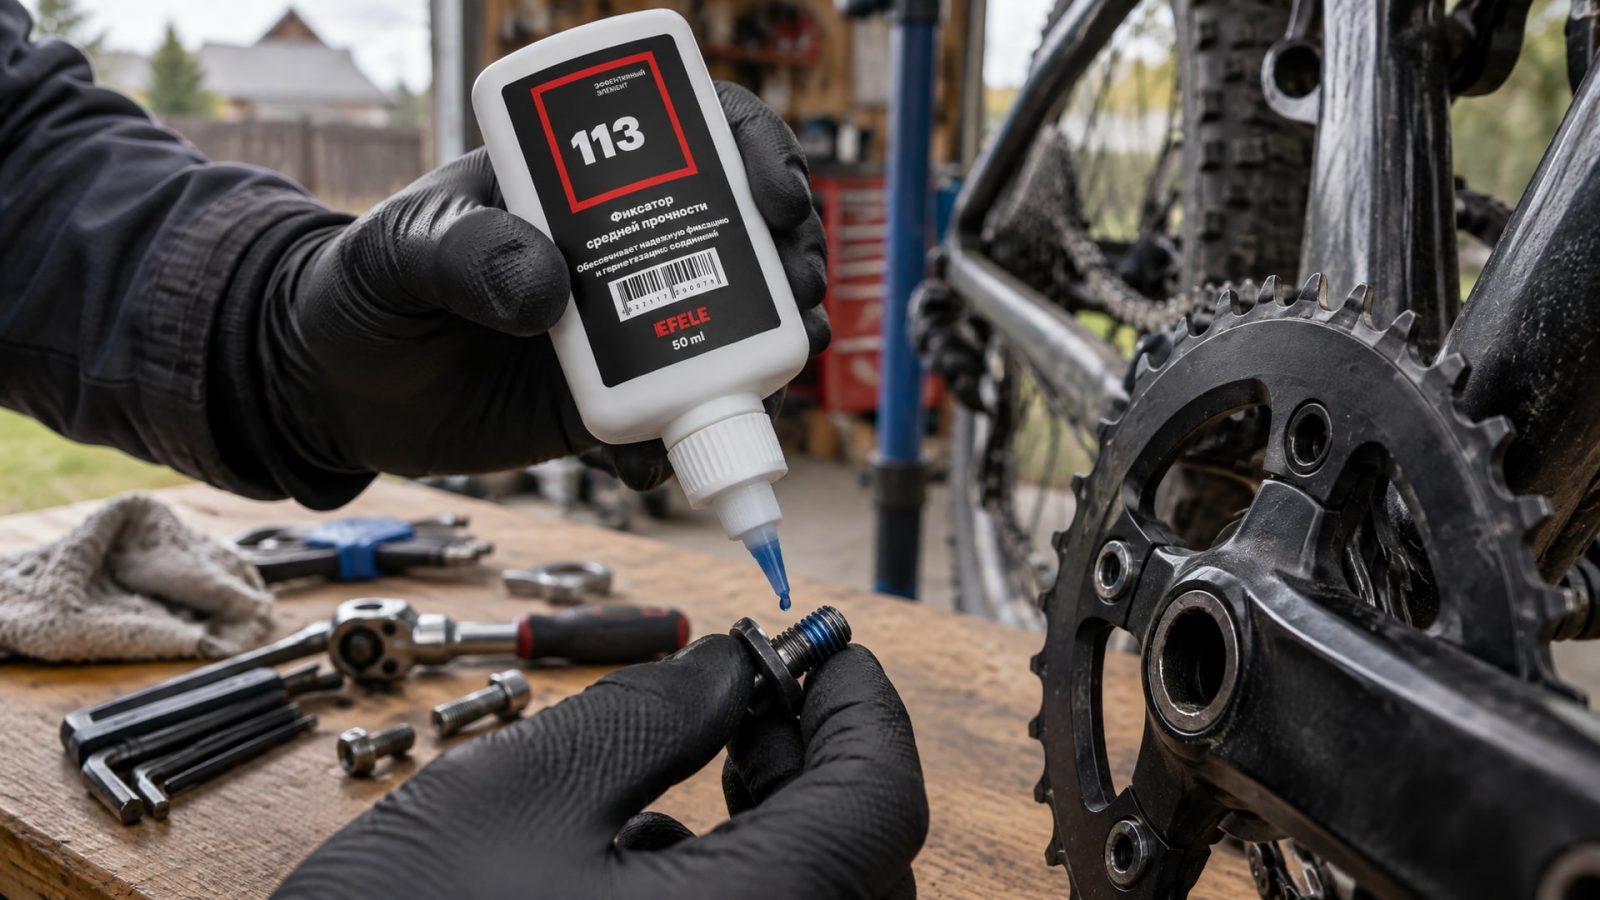
Если ответ «да» - нужен разъемный фиксатор средней прочности. Такой состав обеспечивает достаточное удержание крепежа от вибрации и случайного отвинчивания, но позволяет отвернуть болт стандартным инструментом за разумное время и с разумным усилием. Это критично для узлов, которые регулярно обслуживаются или где возможен аварийный ремонт на производстве.
Если ответ «нет» - можно использовать высокопрочный неразъемный фиксатор. Такой состав создает очень прочное соединение и предназначен для постоянной фиксации, например в сборке на конвейере или в корпусных узлах, которые не разбираются в полевых условиях.
Ошибка многих закупщиков - применение высокопрочного состава в разборных узлах. Результат: болт либо срывается под высоким моментом затяжки (если металл мягкий), либо при демонтаже требуется нагреватель, специальный инструмент или сверление, что замораживает ремонт. В источниках по подбору эта категория четко обозначена как ошибка проектирования закупки.
Для часто разбираемых соединений, где требуется средняя прочность фиксации и обеспечена возможность последующего демонтажа, подходит анаэробный фиксатор EFELE 113. Состав обладает достаточным моментом срыва для удержания крепежа в вибронагруженных узлах и одновременно позволяет разобрать соединение стандартным инструментом.
Влияние металла и типа резьбы на выбор состава
Анаэробные фиксаторы по-разному взаимодействуют с разными металлами.
На сталь состав полимеризуется быстрее и прочнее, чем на цветных металлах (алюминий, медь, латунь). Это связано с каталитическими свойствами поверхности: окислы стали активируют анаэробный процесс быстрее.
Для стальных соединений (наиболее распространенный случай) выбор фиксатора по классу прочности и разборности прямой: прочитай технический лист, определи нужную категорию и заказывай.
Для алюминиевых и латунных деталей многие производители указывают в техлисте замедленное время отверждения или рекомендуют предварительную подготовку поверхности (обезжиривание или прайминг). Это не означает, что состав не подходит, но требует внимания к инструкции.
Для нержавеющей стали отверждение может замедлиться еще больше из-за пассивной оксидной пленки. В таких случаях техлист часто указывает либо специальный нержавеющий вариант состава, либо рекомендацию по активированию поверхности.
Величина зазора резьбы (расстояние между витками) также влияет на выбор консистенции. Узкие зазоры (например, метрическая резьба M3 или M4) требуют более жидких составов, чтобы те протекли глубоко. Широкие зазоры (трубная коническая резьба, крупные метрические) позволяют использовать составы с более высокой вязкостью.
Стандарты и технические параметры, на которые стоит опираться
Выбирая анаэробный фиксатор резьбы, всегда проверяй в техническом листе наличие ссылок на три ключевых стандарта:
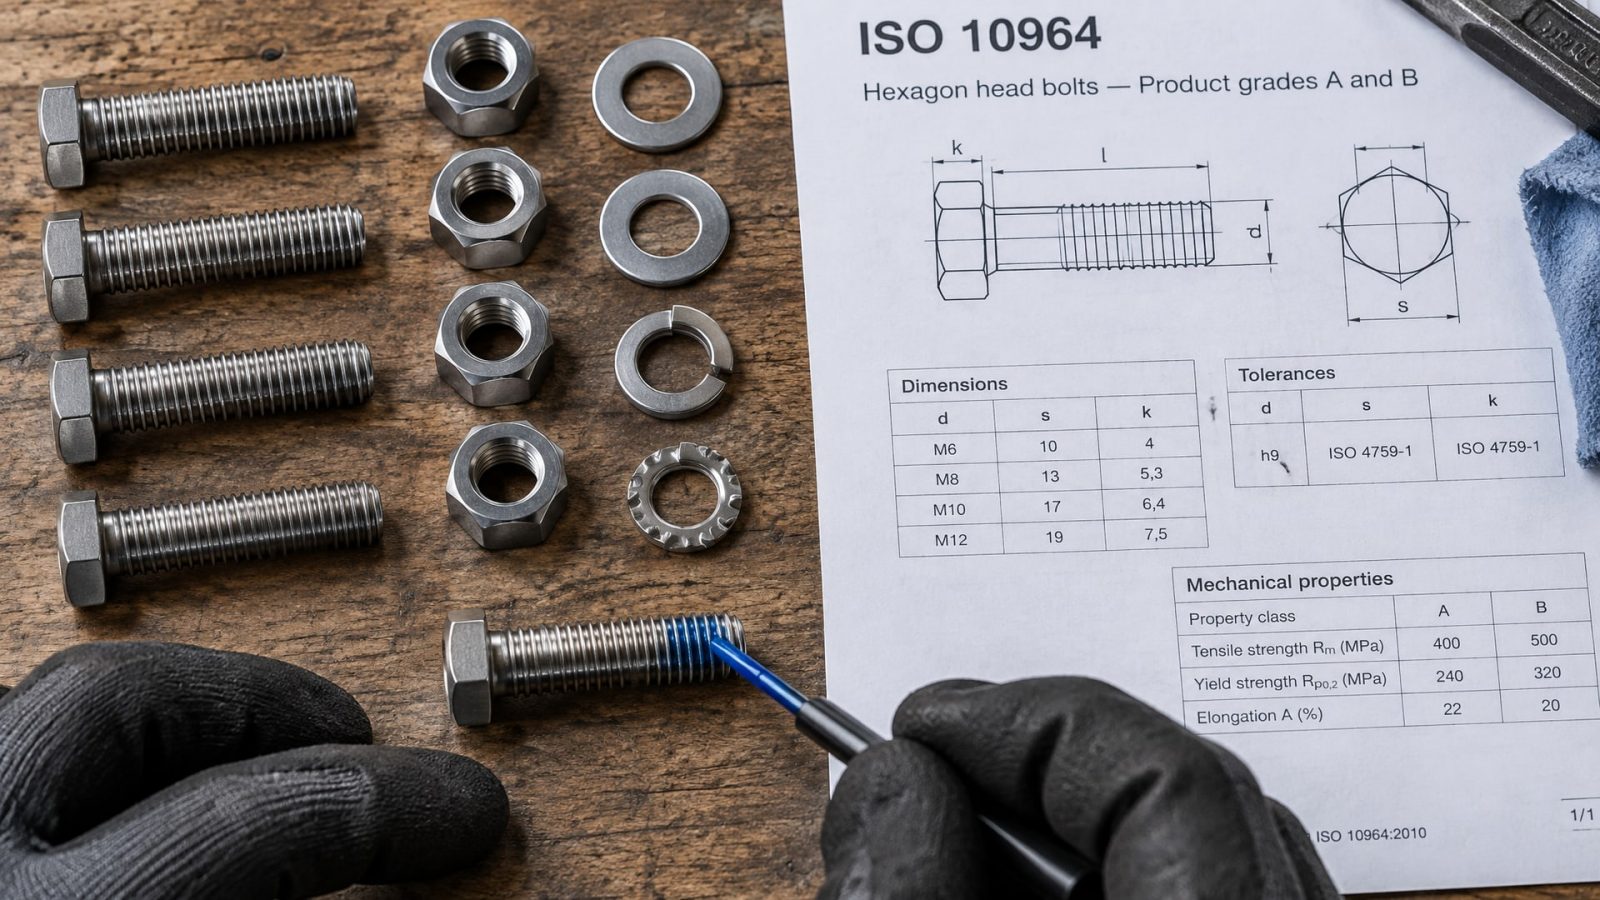
ISO 10964 - стандарт для оценки анаэробных фиксаторов резьбы. Он регламентирует испытания по двум главным показателям: breakaway torque (момент срыва - усилие, при котором болт начинает откручиваться) и prevailing torque (момент сопротивления при дальнейшем вращении). Эти значения измеряются в Н·м и позволяют сравнить разные составы на одних и тех же условиях.
ISO 10123 - стандарт прочности на сдвиг анаэробных клеев. Показывает, какое усилие на сдвиг выдерживает полимеризованный слой состава. Это особенно важно при выборе для соединений, где наряду с кручением действуют поперечные нагрузки.
ISO 16047 - стандарт испытания крутящего момента и усилия затяжки резьбовых соединений. Помогает убедиться, что фиксатор не будет помехой при затяжке и не вызовет деградацию резьбы крепежа.
При чтении техлиста обращай внимание на то, что числа обычно приводятся для определенного диаметра и типа резьбы (например, M5 или M8), определенного материала (сталь, латунь) и определенного времени отверждения (например, через 24 часа). Испытания проводят при стандартной температуре, поэтому если ты используешь состав при минус 20 °C или плюс 70 °C, реальные показатели могут отличаться.
Для среднепрочных составов в технических листах приводятся значения порядка breakaway torque 10–18 Н·м и prevailing torque 2–8 Н·м. Для высокопрочных значения заметно выше, часто 32 Н·м и выше. Эти цифры дают объективное представление о том, сработает ли состав в твоем узле.
Как выбрать фиксатор для вибронагруженных соединений
Вибрация - одна из главных причин самоотвинчивания.
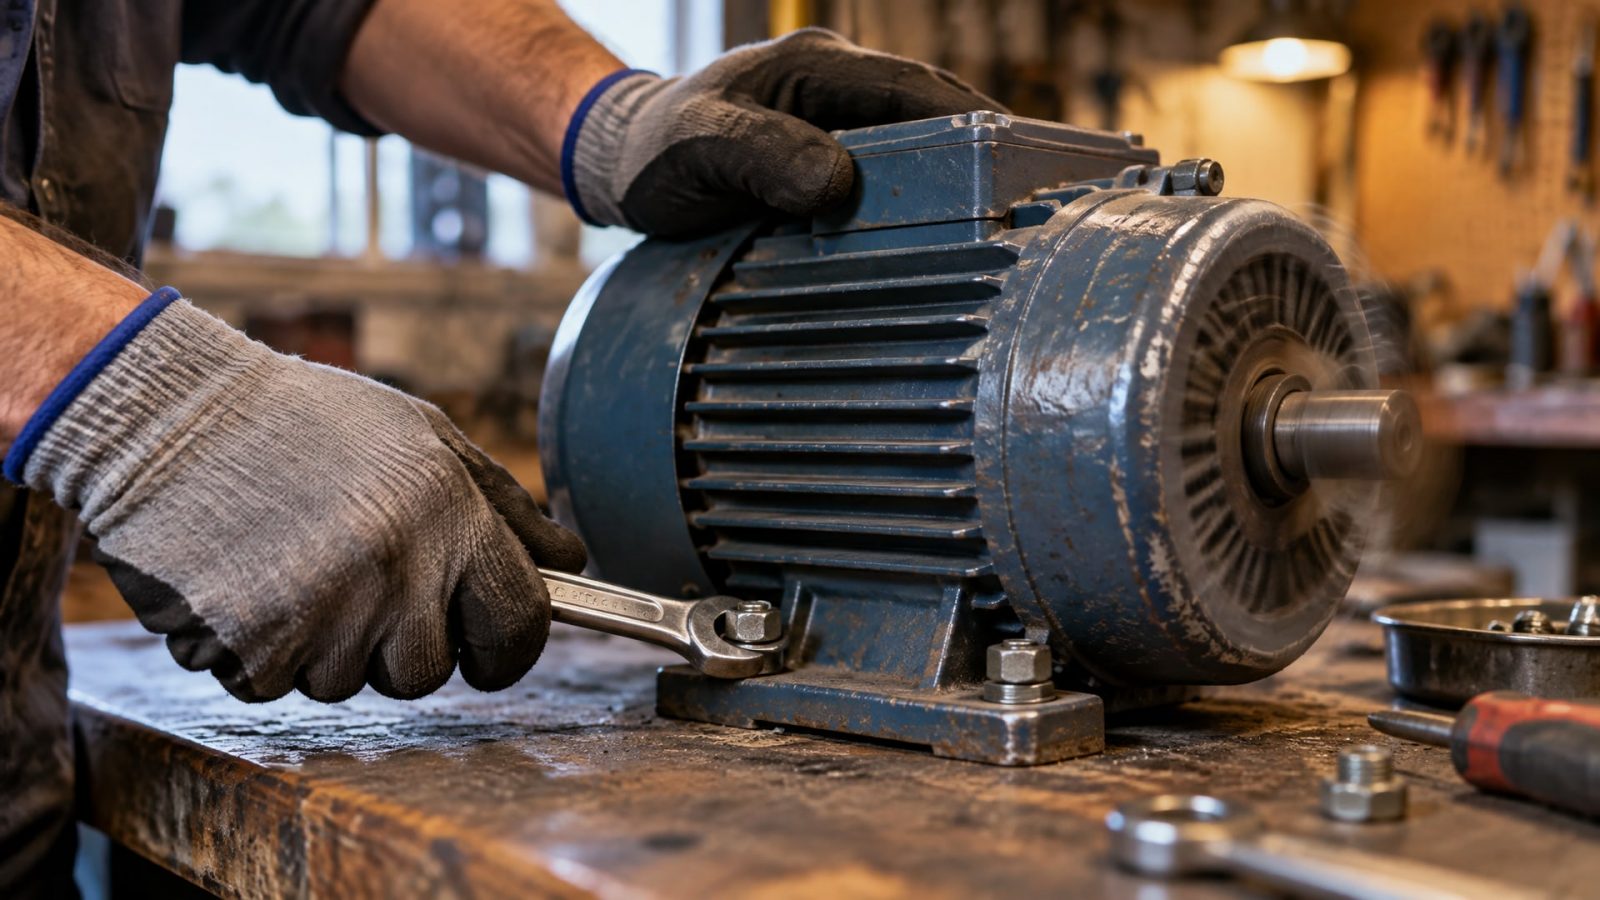
Болты в узлах, подверженных постоянной вибрации (электродвигатели, насосы, компрессоры, автомобильная подвеска), отворачиваются медленнее, но неотступно, если не заблокировать их дополнительно.
Для вибронагруженных узлов анаэробный фиксатор резьбы от вибрации выбирают не по маркетинговой формулировке «для вибрации», а по конкретным значениям удерживающего момента и момента срыва. Состав должен иметь достаточный prevailing torque (момент сопротивления при дальнейшем вращении), чтобы противостоять микроколебаниям и предотвратить граммаж вращения, который происходит при вибрации.
Практически это означает, что для вибрации выбирают либо среднепрочный состав с высоким prevailing torque (например, 5–8 Н·м), либо высокопрочный состав, если возможность разборки не критична. В обоих случаях следи за тем, чтобы техлист содержал конкретные цифры, а не общее описание.
Дополнительно для вибронагруженных соединений рекомендуется: - Убедиться, что поверхность резьбы чистая и обезжиренная перед нанесением фиксатора; - Нанести тонкую пленку состава на витки (не заливать излишне); - Дать время на первичное отверждение (обычно 1–2 часа) перед включением оборудования; - Проверить затяжку болтов через несколько часов работы, особенно на первом циклу нагрузки.
Различие между анаэробным герметиком и фиксатором резьбы
В нормативных документах и техлистах часто оба материала называют просто «анаэробный состав», но различие есть.
Анаэробный герметик - это композиция, которая отвердевает между резьбовыми соединениями и герметизирует их, предотвращая утечку жидкостей или газов. Герметик не должен быть слишком вязким (чтобы проникнуть в микротрещины и поры), часто имеет более низкую вязкость и часто предусматривает большой запас времени на работу (flow-time).
Анаэробный фиксатор резьбы - это состав, основная задача которого механически зафиксировать крепеж, предотвращая его отвинчивание. Фиксатор обычно гуще герметика, чтобы не растекаться, и часто содержит микрокапсулы активаторов для ускорения отверждения.
На практике граница между ними условна: герметик может заодно фиксировать, а фиксатор герметизировать. В каждом конкретном случае выбирают состав по приоритетной задаче: если главное - герметизация (например, для водопровода или гидросистемы), смотрят в сторону герметика; если главное - механическая фиксация (например, для болтов на вибронагруженном узле), выбирают фиксатор.
Таблица: как выбрать по задаче и типу металла
| Задача | Тип металла | Требуемая прочность | Рекомендуемый класс | Ключевые параметры |
|---|---|---|---|---|
| Разборные узлы, частый монтаж-демонтаж | Сталь | Средняя | Разъемный, среднепрочный | Breakaway torque 10–18 Н·м, prevailing torque 2–8 Н·м |
| Разборные узлы на алюминии | Алюминий | Средняя | Разъемный, среднепрочный | Проверь техлист на специальные рекомендации по подготовке поверхности |
| Вибронагруженные соединения | Сталь | Средняя-высокая | Среднепрочный с высоким prevailing torque | Prevailing torque не менее 5–8 Н·м |
| Постоянная фиксация, не разбирается | Сталь | Высокая | Неразъемный, высокопрочный | Breakaway torque 32 Н·м и выше |
| Вал-втулочные соединения, высокие температуры | Сталь, чугун | Высокая | Высокопрочный | Проверь диапазон рабочих температур в техлисте |
| Трубные соединения, герметизация + фиксация | Сталь, латунь | Средняя-высокая | Среднепрочный герметик или универсальный состав | Убедись в совместимости с типом трубной резьбы |
Как читать технический лист при выборе
Техлист (datasheet) производителя - это главный документ, на который стоит опираться при выборе.
Вот на что смотреть в первую очередь:
Таблица характеристик (Performance Table). Здесь приводятся значения breakaway torque и prevailing torque для разных размеров резьбы (M3, M5, M8 и т.д.) и разных материалов. Если таблица указывает, что для болга М5 из стали breakaway torque = 15 Н·м, а prevailing torque = 6 Н·м, - это твой ориентир.
Диапазон рабочих температур. Указывает, при каких температурах состав остается работоспособным. Например, -40…+120 °C означает, что ниже -40 °C полимеризация может замедлиться или остановиться, а выше +120 °C прочность может снизиться. Если твой узел работает при +150 °C, этот состав не подойдет.
Время отверждения. Часто указывается в две фазы: time to handling (время, через которое можно трогать узел, примерно 1–2 часа) и time to full strength (полное отверждение, обычно 24 часа). Не затягивай соединение до истечения времени на handling, иначе состав не полимеризуется правильно.
Применимость к материалам. В техлисте часто указано, на каких металлах состав дает оптимальные результаты. Если там написано «для стали, латуни и меди», но твой крепеж из нержавеющей стали, ищи примечание о нержавеющей стали или запроси у поставщика.
Стандарты испытания. Ищи ссылку на ISO 10964, ISO 10123 или ISO 16047. Если техлист вообще не упоминает стандартов, это красный флаг: вероятно, данные не проверены независимо.
Вязкость и консистенция. Указывается в сантипуазах (сП) или условных единицах. Для узких зазоров нужна вязкость 50–100 сП, для широких -300–500 сП и выше.
Когда нужна консультация специалиста перед заказом
Некоторые ситуации требуют дополнительной проверки перед тем, как класть материал в корзину:
Нестандартные материалы. Если крепеж из экзотического сплава (титан, высокомарганцевая сталь, специальная нержавеющая), свяжись с техподдержкой производителя. Некоторые составы на таких материалах работают хуже или требуют активаторов.
Экстремальные температуры. Для узлов, которые работают ниже -30 °C или выше +100 °C, всегда проверяй, входит ли эта температура в рабочий диапазон, указанный в техлисте.
Контакт с маслами и химикатами. Если резьбовое соединение находится в среде автомобильного масла, гидравлической жидкости или растворителя, убедись, что техлист содержит информацию о совместимости. Некоторые составы размягчаются или теряют адгезию при контакте с определенными веществами.
Микроклимат на складе. Если фиксатор хранится при температуре выше +25 °C или при прямом солнечном свете, срок годности может сократиться. Проверь инструкцию по хранению в техлисте.
Оборудование с высокой точностью. Для приборостроения, где зазоры резьбы минимальны (например, оптика, регуляторы давления), рекомендуется сначала провести тестовую сборку на несколько узлов и проверить, не заклинило ли и не нарушена ли резьба.
В случаях, когда сомнения остаются, свяжись с техподдержкой поставщика. Хороший поставщик промышленных составов предоставляет консультацию при выборе без дополнительной платы.
Частые ошибки при выборе и их последствия
Ошибка 1: выбор только по цвету.
Результат: либо соединение держит слабо, либо разбирается с огромным трудом. Стандарты и цифры - это объективный язык, цвет - только условность.
Ошибка 2: применение высокопрочного состава в разборных узлах. Результат: при демонтаже нужен нагреватель, сверление или срывается резьба крепежа. Затраты на ремонт превышают экономию от выбора "универсального" состава.
Ошибка 3: игнорирование температурного диапазона. Результат: в холодном цехе отверждение замедляется или не происходит вообще; соединение остается хрупким. На жаре состав размягчается и не держит крепеж.
Ошибка 4: использование герметика там, где нужен фиксатор, или наоборот. Результат: герметик не дает нужной механической фиксации от вибрации, фиксатор не герметизирует соединение и вытекает жидкость.
Ошибка 5: чрезмерное нанесение состава. Результат: излишек вытекает на боковые поверхности, портит внешний вид, затвердевает и усложняет последующий демонтаж. Правило: тонкий слой на резьбе, не заливать.
Ошибка 6: затяжка узла до полного отверждения. Результат: состав выдавливается из под болта, соединение теряет герметичность и фиксирующие свойства. Подожди 1–2 часа перед включением оборудования.
Часто задаваемые вопросы
Чем отличается анаэробный герметик от фиксатора резьбы?
Герметик предотвращает утечку жидкостей и газов; фиксатор предотвращает отвинчивание крепежа. На практике граница условна: один состав может делать оба. Выбор зависит от приоритета. Герметик обычно жиже и имеет больший запас времени на работу. Фиксатор гуще и часто содержит активаторы для ускорения полимеризации.
Почему синий фиксатор не держит вибрационный узел?
Цвет не определяет прочность. Вероятно, этот состав относится к разъемной категории со средней прочностью (breakaway torque 10–18 Н·м, prevailing torque 2–8 Н·м). Для вибрации нужен состав с высоким prevailing torque (5–8 Н·м и выше) или переход на высокопрочный фиксатор. Проверь техлист.
Можно ли разобрать узел, где был использован высокопрочный фиксатор?
Теоретически да, но на практике потребуется нагреватель (до 150–200 °C) или механическая обработка. Высокопрочный фиксатор создает прочную полимерную сетку между витками, которая размягчается только при нагреве. Для разборных соединений используй разъемный фиксатор средней прочности.
Как влияет материал крепежа на выбор фиксатора?
Анаэробные составы быстрее полимеризуются на стали из-за каталитических свойств оксидной пленки. На алюминии и латуни отверждение медленнее; может потребоваться подготовка поверхности. На нержавеющей стали отверждение еще более замедленное. Всегда проверяй техлист на совместимость с материалом.
Нужно ли наносить активатор на резьбу перед фиксатором?
Зависит от состава и материала. Большинство современных фиксаторов содержат микрокапсулы активатора и не требуют дополнительного нанесения. Но если техлист рекомендует активатор для конкретного материала (например, алюминия или нержавеющей стали), используй его. Активатор ускоряет полимеризацию и повышает адгезию.
Как хранить анаэробный фиксатор, чтобы не испортить?
Храни при температуре 15–25 °C, в герметичной упаковке (если открыл, закрывай крышку плотно). Свет и тепло сокращают срок годности. При соблюдении условий большинство составов хранятся 12–24 месяца от даты производства. Проверяй дату на упаковке перед заказом.
Заключение
Выбор анаэробного фиксатора резьбы для предотвращения самоотвинчивания - это не угадывание по цвету, а последовательная оценка пяти ключевых параметров: разборность узла, тип металла, зазор резьбы, температурный диапазон и величина вибрационной нагрузки. Все эти данные уже содержатся в техническом листе производителя, где указаны величины breakaway torque и prevailing torque в соответствии с международными стандартами ISO 10964, ISO 10123 и ISO 16047.
Начни с четкого ответа на вопрос: соединение разбирается или нет? Затем найди техлист, проверь совместимость с материалом и температурой, сличи величины моментов с твоими условиями. Если между витками узкий зазор (мелкая резьба) - проверь вязкость состава; если узел вибрирует - обратись к prevailing torque, а не к маркетинговому описанию. При наличии сомнений проконсультируйся с техподдержкой поставщика: это займет 15 минут, но избежать дорогостоящих ошибок при массовом заказе. Вооруженный правильной информацией, ты найдешь состав, который год за годом будет удерживать резьбовые соединения твоего оборудования в надежности.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Смазка для низких температур: узнайте, как правильно подобрать смазочный материал для фасовочного оборудования в холодильных зонах.
Узнайте, как увеличить срок службы инструмента при фрезеровании закаленной стали на 20-30% без переделки оборудования.
Узнайте, почему обычная краска не подходит для контакта с расплавленным цинком и как устроено горячее цинкование.