
Как смазывать фасовочное оборудование пищевыми смазками при низких температурах
Фасовочное оборудование в холодильных и морозильных зонах работает в режиме, который ломает большинство обычных смазок. Низкие температуры не просто замораживают смазочный материал - они меняют его вязкость, адгезию (способность прилипать к поверхности), стойкость к воде и способность защищать узлы трения. Закупщики и технические специалисты часто выбирают смазку только по названию или по первому попавшемуся допуску, а затем сталкиваются с высокими моментами проворачивания на старте, вымыванием влагой или преждевременным износом подшипников. Правильный выбор пищевой смазки для низких температур требует одновременного соблюдения трех условий: допуска NSF H1 для случайного контакта с пищей, подтвержденного диапазона работы (часто от -45…-55 °C), а также водостойкости, так как в холодильных зонах практически всегда присутствует конденсат или мойка оборудования.
Статья разбирает, как выбрать и применять низкотемпературные пищевые смазки на практике, какие ошибки совершают при их использовании, и как избежать проблем с совместимостью при смене продукта.
Почему низкотемпературная смазка требует особого выбора
Смазка при температуре ниже -20…-30 °C начинает густеть.
Вязкость базового масла растет экспоненциально, загуститель теряет текучесть, и смазочная пленка становится толще. Это означает два риска: момент проворачивания вала подшипника резко возрастает, что может привести к невозможности запуска оборудования; одновременно смазка хуже распределяется по трущимся поверхностям, оставляя незащищенные участки.
Типичные рабочие диапазоны пищевых низкотемпературных смазок начинаются с -45 °C, некоторые продукты держат -55 °C и ниже. Верхняя граница обычно лежит в области 120…180 °C, что позволяет использовать одну смазку для узлов, которые при работе греются (например, подшипники электродвигателя в морозильной зоне).
Для фасовочного оборудования важно, чтобы смазка сохраняла не только текучесть, но и адгезию. Если смазка стекает с поверхности подшипника или направляющей прямо на пол морозильной камеры, она не защищает узел. Кроме того, в холодильных зонах часто идет мойка оборудования, и смазка постоянно встречается с водой и реагентами. Обычная пищевая смазка без гидрофобной защиты вымывается и теряет консистенцию за несколько циклов влажной уборки.
Поэтому правило простое: смазку для низких температур выбирают не по одному параметру, а по трем: пищевой допуск H1, диапазон работы не выше -45…-55 °C и явная водостойкость в техлисте.
Допуск NSF H1 и ISO 21469 - что они гарантируют
NSF H1 - это реестр Национального фонда санитарии США, в который входят смазки, допустимые для случайного контакта с пищей.
Ключевое слово - «случайный». Это означает, что смазка применяется в зоне, где возможно, но не предполагается попадание продукта в смазку. Примеры: подшипники конвейера, направляющие толкателей, звенья цепи, если они находятся выше или сбоку от поверхности, где лежит пищевой продукт.
ISO 21469 - это международный стандарт гигиены для смазочных материалов в пищевой цепочке. Он не дает допуск на контакт, а подтверждает, что продукт произведен в условиях, исключающих загрязнение опасными веществами, и что состав не содержит недопустимых компонентов. Смазка может иметь оба сертификата одновременно, но это не одно и то же.
Для фасовочного оборудования в холодильнике регистрация NSF H1 обычна, так как узлы трения находятся над или рядом с продуктом. Проверить наличие допуска просто: в техническом листе (TDS) обычно написано «NSF H1 registered» или указан номер реестра.
Однако H1 сам по себе не гарантирует низкотемпературность. В каталогах есть пищевые смазки H1, которые работают только до 0…-10 °C. Значит, нужно открыть раздел «Temperature range» и проверить, что минимальная температура указана как -45 °C или ниже.
Характеристики, на которые нужно смотреть в техлисте
Когда вы выбираете смазку для морозильной камеры или холодильного шкафа, в техническом листе нужно сверить эти параметры:
Рабочий диапазон (Operating temperature range) Должен быть указан как: от -45 °C (или ниже) до +120…180 °C. Если минимум выше -30 °C, смазка не подходит для морозильных зон. Если только общее описание «низкая температура» без цифр, попросите у поставщика точные значения.
NLGI-класс (консистенция) Для низкотемпературных пищевых смазок встречаются классы NLGI 1, NLGI 1.5 и NLGI 2. NLGI 1 - самый мягкий, обеспечивает низкий момент проворачивания при холодном пуске, подходит для быстроходных подшипников. NLGI 2 - стандартная консистенция, предпочтительна для низконагруженных узлов и направляющих. Выбор зависит от скорости и нагрузки на конкретный подшипник; не стоит автоматически брать более густую смазку, думая, что она лучше держится.
Тип загустителя (Thickener type) В пищевых низкотемпературных смазках чаще встречаются aluminum complex (алюминиевый комплекс) и calcium sulfonate complex (кальциевый сульфонатный комплекс). Разные загустители несовместимы - при смешивании может произойти отделение масла и разрушение консистенции. Перед сменой смазки нужно очистить смазываемый узел и проверить совместимость.
Водостойкость (Water resistance / Water separation) Она обычно выражается числом или баллом. Например, «ASTM D1264: max 3 mL отделенной воды» означает, что после стандартного теста в смазке отделилось не более 3 мл воды - это хороший результат. Для морозильных зон нужна смазка с явным указанием water resistance в техлисте, а не просто надежда на водостойкость.
Низкий момент проворачивания (Low torque / Low flow pressure) Если в техлисте упоминается low torque, это указывает на то, что смазка разработана специально для холодного пуска и быстроходных низконагруженных подшипников. Это важный признак для фасовочного оборудования, которое часто запускается с морозного утра.
Ошибки при смазывании фасовочного оборудования в холодильных зонах
Ошибка 1: выбор смазки только по названию «пищевая» и «для холода» Результат: смазка может быть H1, но работать только до -10 °C, или иметь хороший диапазон, но без водостойкости. При мойке оборудования она вымывается, и через неделю подшипник начинает шуметь. Решение: всегда открывать техлист и проверять три параметра одновременно.
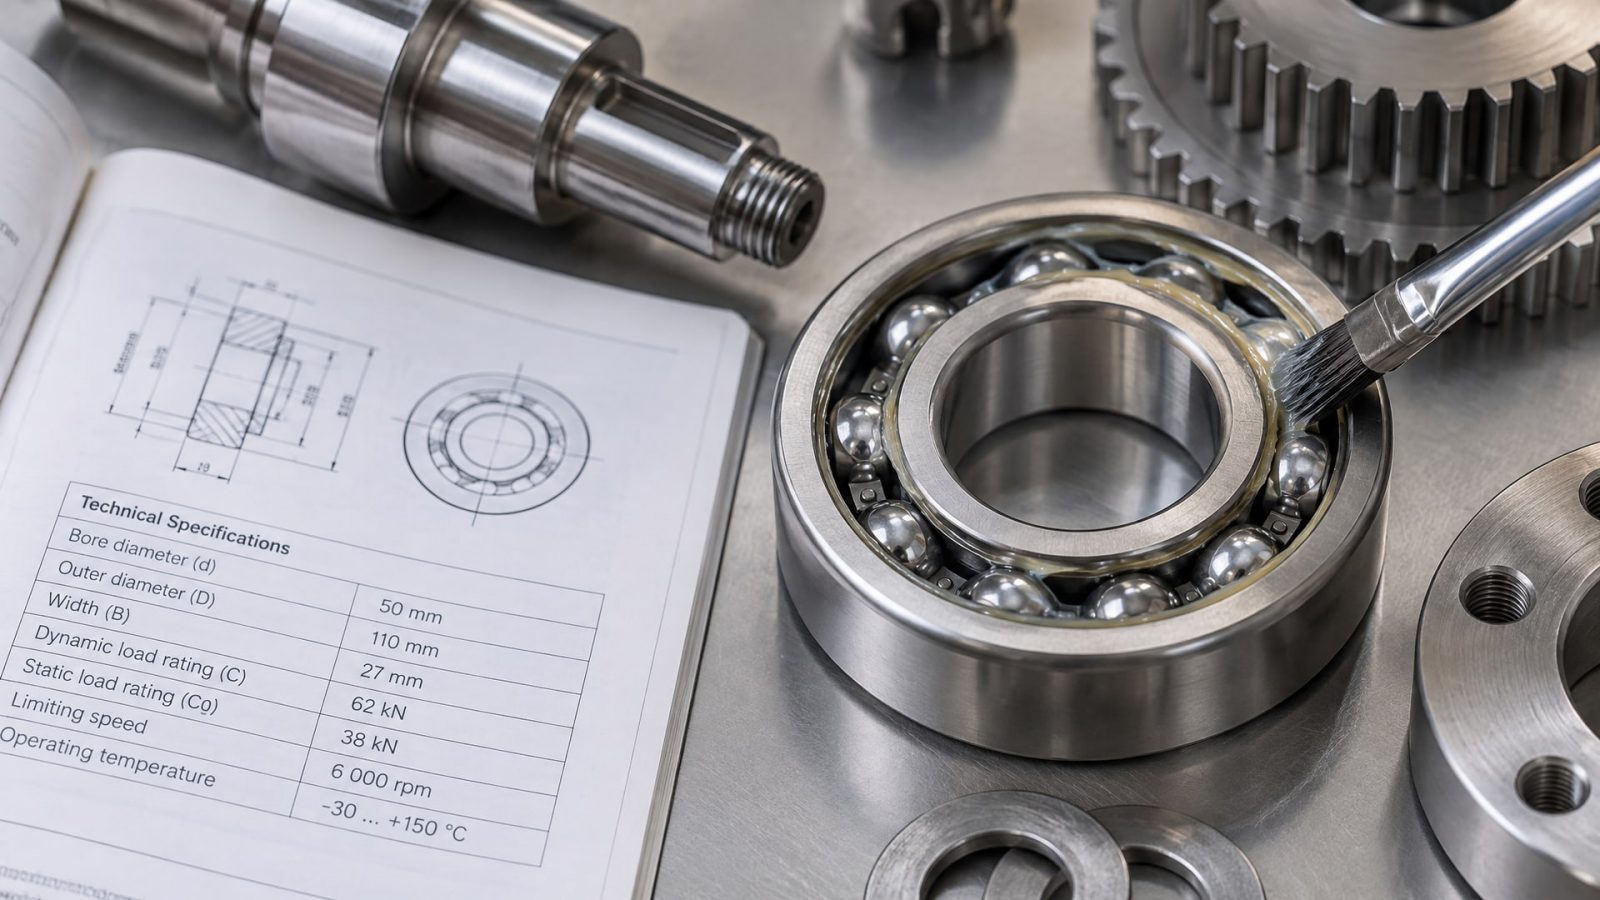
Ошибка 2: перемешивание разных смазок при дозаправке Результат: если узел смазан aluminum complex смазкой, а затем заправлена calcium sulfonate complex, происходит расслоение и выход из строя подшипника за месяц-два. Это частая причина невыясненных отказов оборудования. Решение: вести реестр смазок по узлам, перед сменой полностью очищать смазываемые детали, не смешивать разные типы загустителей.
Ошибка 3: избыточное смазывание Результат: при нанесении толстого слоя смазки в холодных условиях момент проворачивания еще больше растет, оборудование либо не запускается, либо работает с большой нагрузкой на двигатель. Избыток смазки также скапливает лед и загрязнения. Решение: наносить смазку тонкой пленкой; для подшипников емкость загрузки указана в техлисте оборудования.
Ошибка 4: использование одной смазки везде в зоне холода Результат: быстроходные подшипники требуют низкого момента (часто NLGI 1), а низконагруженные направляющие - более густую смазку (NLGI 2) для удержания на вертикальных поверхностях. Если везде использовать одну, на одних узлах будет перегрев от трения, на других - протечка масла. Решение: подбирать NLGI-класс под конкретный узел, а не под всю машину.
Ошибка 5: забывание про конденсат Результат: смазка выбрана с водостойкостью, но узел находится в зоне постоянного конденсата (например, на полу холодильника днем, когда идет оттайка). Даже водостойкая смазка теряет консистенцию от избытка влаги. Решение: размещать смазанные узлы выше линии конденсата, проверять их каждый месяц, использовать смазки с наивысшей водостойкостью (не более 2…3 мл отделенной воды) для подверженных прямому брызгу зон.
Как выбрать смазку для подшипников при низких температурах и влаге
При выборе смазки для подшипника, работающего в морозильной камере или холодильной зоне, нужно ответить на пять вопросов:
1. Скорость вращения подшипника: высокая (>3000 об/мин) или низкая (<1000 об/мин)? Высокоскоростные подшипники требуют мягкой консистенции (NLGI 1), чтобы минимизировать момент проворачивания. Низконагруженные и низкоскоростные могут работать на NLGI 1.5 или NLGI 2.
2. Температура окружающей среды и температура корпуса подшипника: минимальная при холодном пуске? Если минимум ниже -45 °C, нужна смазка с диапазоном от -55 °C или еще ниже. Если пуск в -30 °C, может быть достаточно -45 °C.
3. Наличие влаги и воды: прямой контакт с конденсатом, мойка или только окружающая влага? Прямой контакт требует смазки с максимальной водостойкостью (ASTM D1264: не более 2…3 мл). Если только окружающая влага, подойдет смазка с хорошей (но не максимальной) водостойкостью.
4. Нагрузка на подшипник: статическая нагрузка или переменная? Высоконагруженные узлы (например, направляющие толкателя в фасовочной машине) требуют смазки с улучшенными антизадирными свойствами и часто более высокого NLGI.
5. Требование к пищевому допуску: нужен ли NSF H1 или ISO 21469? Для фасовочного оборудования обычно требуется NSF H1. Если узел находится в закрытом кожухе вдали от пищи, может быть достаточно ISO 21469.
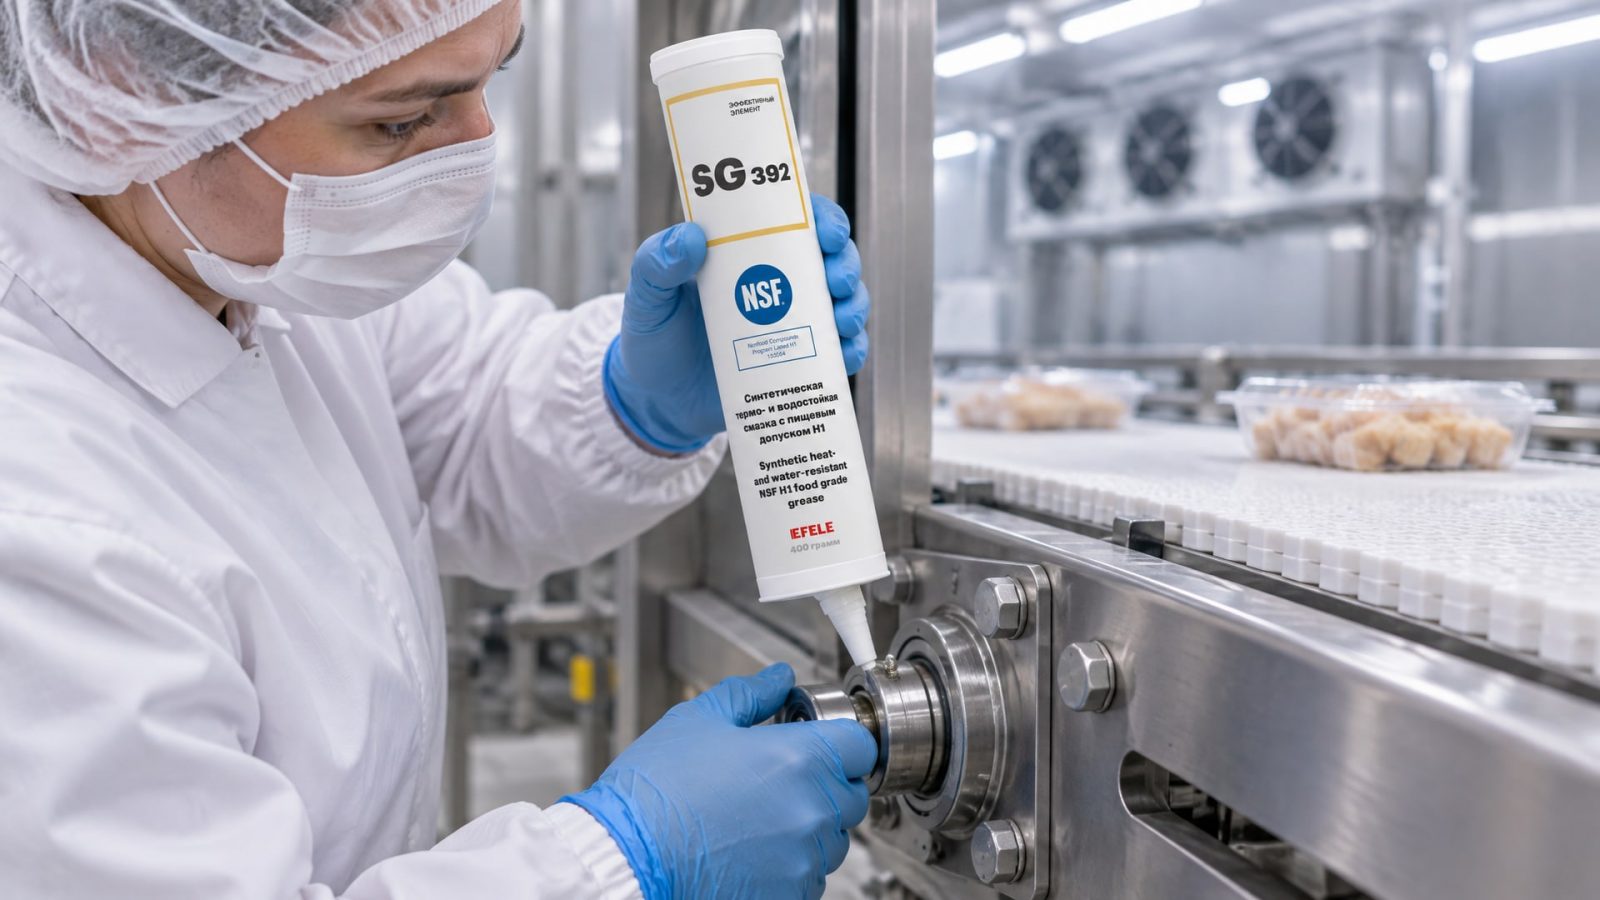
Для фасовочного оборудования в холоде часто подходят смазки с параметрами: NLGI 1 или 1.5, температурный диапазон -45…-55 °C, NSF H1, aluminum complex или calcium sulfonate complex загуститель, водостойкость не хуже 3 мл отделенной воды. При выборе высоконагруженных узлов трения, подверженных воздействию влаги и низких температур, многие закупщики на практике используют пластичную смазку с явно указанным сочетанием водостойкости и тепловой стабильности до -45 °C - например, EFELE SG-392 с допуском NSF H1, которая держит эти условия и не требует частой переди.
Водостойкость: почему она критична в морозильных зонах
Часто думают, что холод защищает смазку от воды - мол, при минус двадцати вода замерзнет, и смазка будет в безопасности.
На практике все сложнее. В холодильных и морозильных зонах вода не просто окружает смазку; она постоянно циркулирует в виде конденсата, капель и паров.
Во время оттайки льда, мойки оборудования или естественного конденсирования влаги смазка впитывает воду. Даже малое количество -2…5% влаги в смазке - приводит к:
снижению адгезии (смазка хуже прилипает к поверхности и стекает);
коррозии металлических деталей подшипника (вода вступает в реакцию с железом);
разрушению загустителя (некоторые типы усложняют при увлажнении);
появлению сыпи ржавчины, которая работает как абразив и ускоряет износ.
Поэтому в техлистах пищевых низкотемпературных смазок всегда указывается параметр ASTM D1264 (Water separation) или аналог - обычно число миллилитров отделенной воды. Смазка для морозильной камеры должна иметь значение не более 3…5 мл, лучше 2…3 мл. Это означает, что после стандартного теста в центрифуге из 40 мл смазки отделилось не более 2…3 мл воды.
Кроме того, в морозильных зонах часто используют смазки, загущенные aluminum complex или calcium sulfonate complex. Эти загустители имеют встроенные ингибиторы коррозии, которые образуют тонкую защитную пленку на металле и отталкивают воду. Это дополнительный слой защиты.
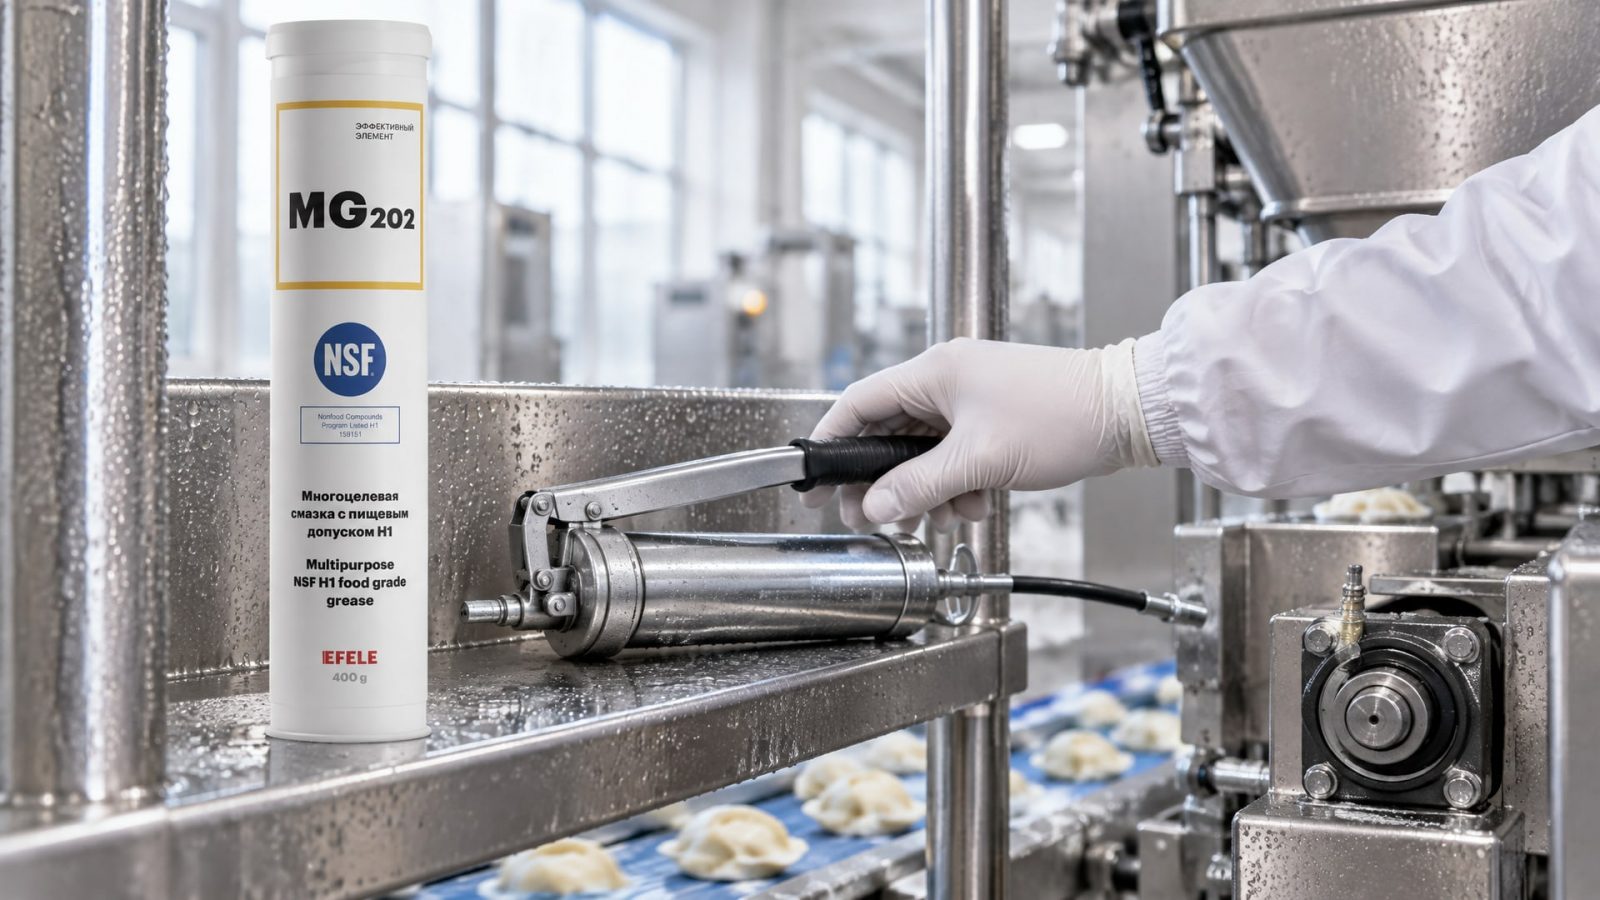
При выборе смазки для фасовочного оборудования, часто работающего в зонах мойки и с прямым контактом с брызгами, закупщики часто выбирают многоцелевую пластичную смазку EFELE MG-202 с допуском NSF H1, которая сохраняет свои свойства до -20 °C и обладает хорошей адгезией; однако для более экстремальных условий мороза и влаги нужна смазка с более низким температурным диапазоном и максимальной водостойкостью.
Совместимость смазок и правильная смена на узле
Когда на предприятии решают перейти на новую смазку или переделать узел, часто возникает вопрос: можно ли просто долить новую смазку в узел, где уже есть старая?
Ответ: нет, нельзя. Разные типы загустителей несовместимы.
Если в узле находится смазка на основе aluminum complex загустителя, а вы заливаете calcium sulfonate complex, происходит химическое взаимодействие. Загустители начинают разрушать друг друга, консистенция нарушается, масло отделяется, и узел практически теряет смазку. Это может произойти за несколько часов работы.
Правило смены смазки:
полностью удалить старую смазку из подшипника, направляющей или другого узла (протереть тканью, при необходимости промыть специальным растворителем);
дать узлу просохнуть (особенно важно в морозильных зонах);
заливать новую смазку.
На практике в производстве часто поступают проще: когда нужна смена, закупщики выбирают новую смазку, совместимую по типу загустителя со старой. Например, если узел работал на aluminum complex смазке, выбирают новую низкотемпературную пищевую смазку тоже на aluminum complex. В этом случае остаток старой смазки не будет конфликтовать с новой.
Информацию о типе загустителя всегда можно найти в техлисте. Кроме того, при заказе у поставщика всегда есть возможность попросить консультацию по совместимости.
Часто задаваемые вопросы
Какую силиконовую смазку выбрать для низких температур?
Смазки с силиконовым базовым маслом встречаются среди низкотемпературных продуктов. Их преимущество - стабильная вязкость при низких температурах и хорошая текучесть при морозе. Минус - силиконовые смазки часто недорогие, но могут мигрировать (мигрировать с поверхности) и не всегда совместимы с эластомерами. Для фасовочного оборудования в пищевой промышленности, где требуется NSF H1, нужна силиконовая смазка с регистрацией, и диапазоном от -45 °C и выше. Перед выбором проверьте техлист и наличие допуска.
Смазка для низких температур водостойкая: как проверить водостойкость в техлисте?
Водостойкость указывается как ASTM D1264 Water separation, обычно в формате «2 mL max» или «3 mL max». Это означает, что из 40 мл смазки после центрифугирования отделилось максимум 2…3 мл воды. Чем ниже число, тем лучше водостойкость. Для морозильных зон подойдет смазка с 2…3 мL. Если в техлисте этого параметра нет, попросите у поставщика результаты теста или выберите другую смазку.
Смазка для подшипников для низких температур: отличается ли она от общей низкотемпературной?
Да, смазки специально для подшипников часто разработаны с низким моментом проворачивания и повышенной текучестью при морозе. В техлисте это может быть указано как «bearing grease», «low torque» или «for rotating equipment». Для подшипников фасовочного оборудования нужна именно такая смазка, а не универсальная. Кроме того, для пищевой зоны добавляется требование NSF H1.
Смазка для низких температур водостойкая низкооборотистых подшипников: где найти?
Низкооборотистые подшипники работают на более вязких смазках (NLGI 2 вместо NLGI 1), так как нагрузка на них выше. Для холода и влаги нужна смазка с параметрами: NLGI 2, диапазон от -45 °C, NSF H1, water separation не более 3…5 mL. Такие смазки встречаются под названиями типа «low temperature grease NLGI 2» с указанием водостойкости. Начните поиск с техлистов пищевых смазок, где явно указана водостойкость.
Нужно ли промывать подшипники при смене пищевой смазки в холодильнике?
Да, нужно. Даже если обе смазки имеют NSF H1 и похожий температурный диапазон, рекомендуется полностью очистить подшипник, если меняется тип загустителя (aluminum complex на calcium sulfonate или наоборот). Если загуститель один и тот же, допустима частичная замена. Для морозильных зон промывку лучше делать в тепле (в мастерской), а не в холодильной камере, чтобы смазка лучше стекала.
Заключение
Смазка для низких температур в фасовочном оборудовании - это не просто «холодная» смазка, а точный выбор по трем параметрам: допуск NSF H1, рабочий диапазон от -45…-55 °C и явная водостойкость. Типичная низкотемпературная пищевая смазка имеет NLGI 1 или 1.5 для низкого момента проворачивания, aluminum complex или calcium sulfonate complex загуститель, и водостойкость не хуже 3 мл отделенной воды.
Ошибки при выборе - выбор только по названию, перемешивание несовместимых смазок, избыточное смазывание, забывание про конденсат - приводят к отказам оборудования за несколько месяцев. Правильный выбор требует открытия техлиста, проверки всех параметров и консультации с поставщиком по совместимости. Следующий шаг: сверьте техлист своей текущей смазки, определите минимальную температуру, тип загустителя и водостойкость; если какой-то параметр не подходит для вашего климата или условий мойки, обратитесь к снабженцу или техподдержке поставщика смазок, чтобы выбрать адекватный продукт и провести корректную замену со сливом старой смазки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как увеличить срок службы инструмента при фрезеровании закаленной стали на 20-30% без переделки оборудования.
Узнайте, почему обычная краска не подходит для контакта с расплавленным цинком и как устроено горячее цинкование.
Как выбрать промышленный очиститель для удаления СОЖ и герметиков: учитываем тип загрязнения, материал детали и способ мойки.