
Срок службы инструмента при фрезеровании закаленной стали: как его увеличить
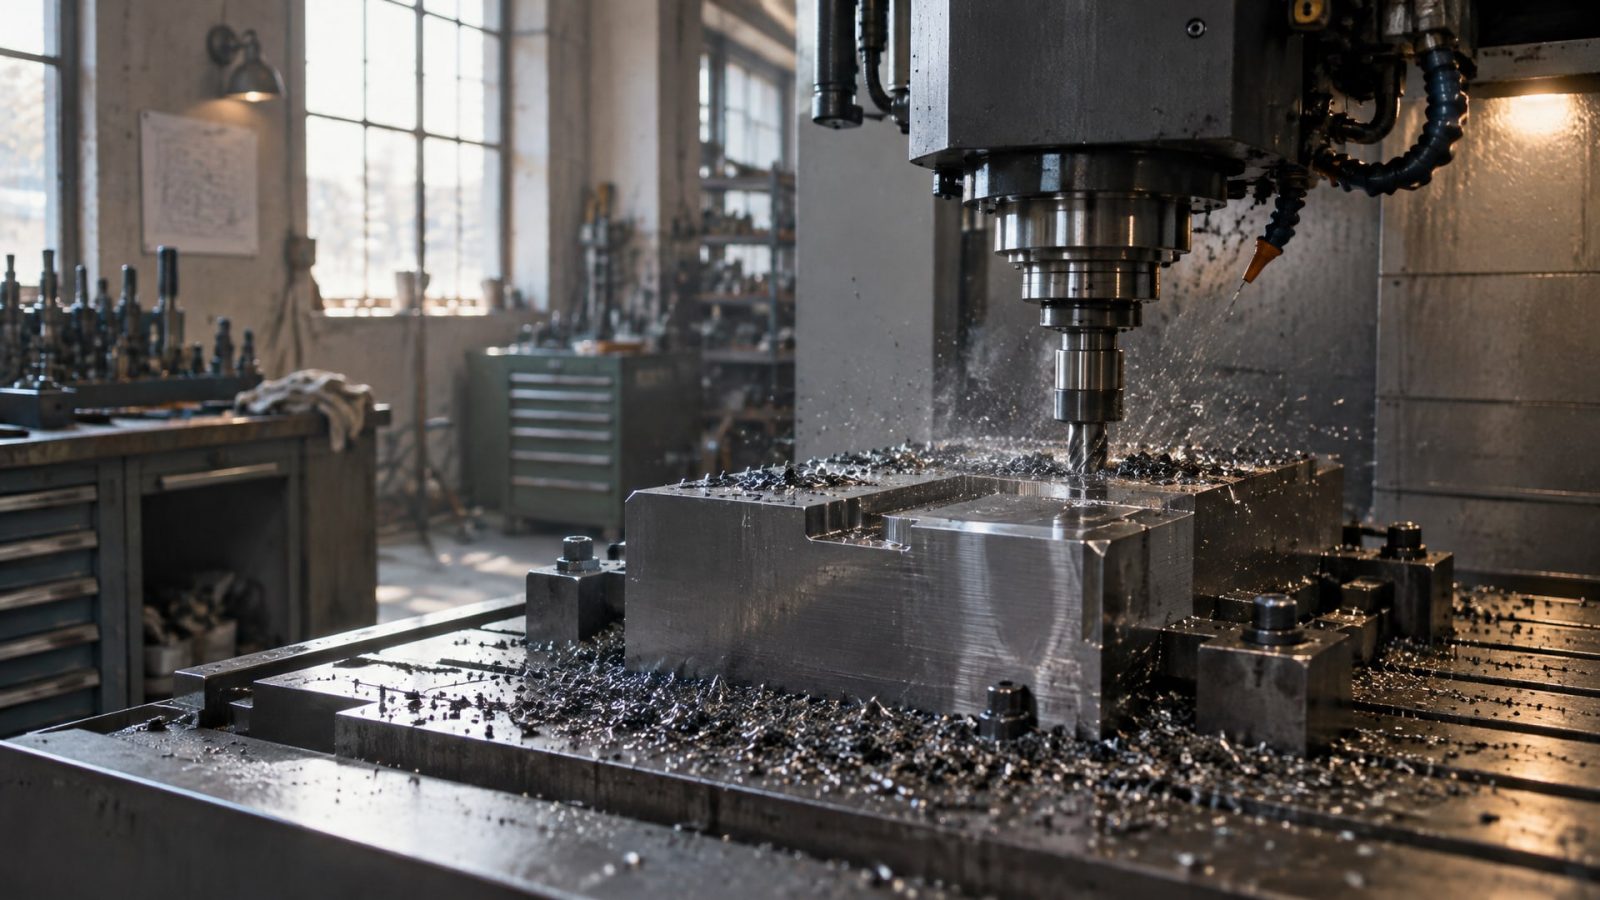
Фрезерование закаленной стали (твердость 48–65 HRC) - одна из самых требовательных операций в машиностроении. Инструмент работает в экстремальных условиях: высокие температуры в зоне резания, интенсивный износ, риск микротрещин и поломок. Даже небольшое снижение стойкости фрезы приводит к простоям, переточке и растущим затратам на инструмент.
Увеличить срок службы инструмента при такой обработке можно на 20–30%, если скомбинировать правильный выбор режимов, специализированный твердосплавный инструмент с современными покрытиями и грамотный подбор охлаждающей жидкости. Статья рассказывает инженерам и закупщикам, какие практические шаги дают реальный результат без переделки оборудования.
Понимание твердости материала и требований к инструменту
Закаленная сталь обрабатывается в диапазоне твердости 48–65 HRC.
Этот диапазон условно разделяется на две зоны: 48–58 HRC (легче обрабатываемая, допускает более высокие подачи) и 62–65 HRC (микротвердые сплавы, требуют особого подхода). Выбор инструмента напрямую зависит от того, в какой зоне работает ваше производство.
Для фрезерования закаленной стали требуется специализированный твердосплавный инструмент, а не стандартные универсальные фрезы по стали. Мелкозернистая структура твердосплава обеспечивает меньший износ на вершине и боках зуба, что особенно важно при высоких скоростях и температурах. Материал инструмента должен выдерживать термические удары, которые возникают при прерывистом резании и перепадах охлаждения.
Современные покрытия типа AlTiN/AlCrN дают преимущество на 30–40% по стойкости по сравнению с классическим TiAlN, если условия позволяют развить высокие скорости. Однако повышенная скорость требует надежного охлаждения, иначе покрытие быстро теряет твердость. Поэтому выбор инструмента и выбор охлаждающей жидкости работают в паре: мощный инструмент без правильной СОЖ дает меньший выигрыш.
Роль режимов резания в стойкости фрезы
Период стойкости фрезы (обозначается \(T\)) - это время работы до достижения допустимого износа или переточки.
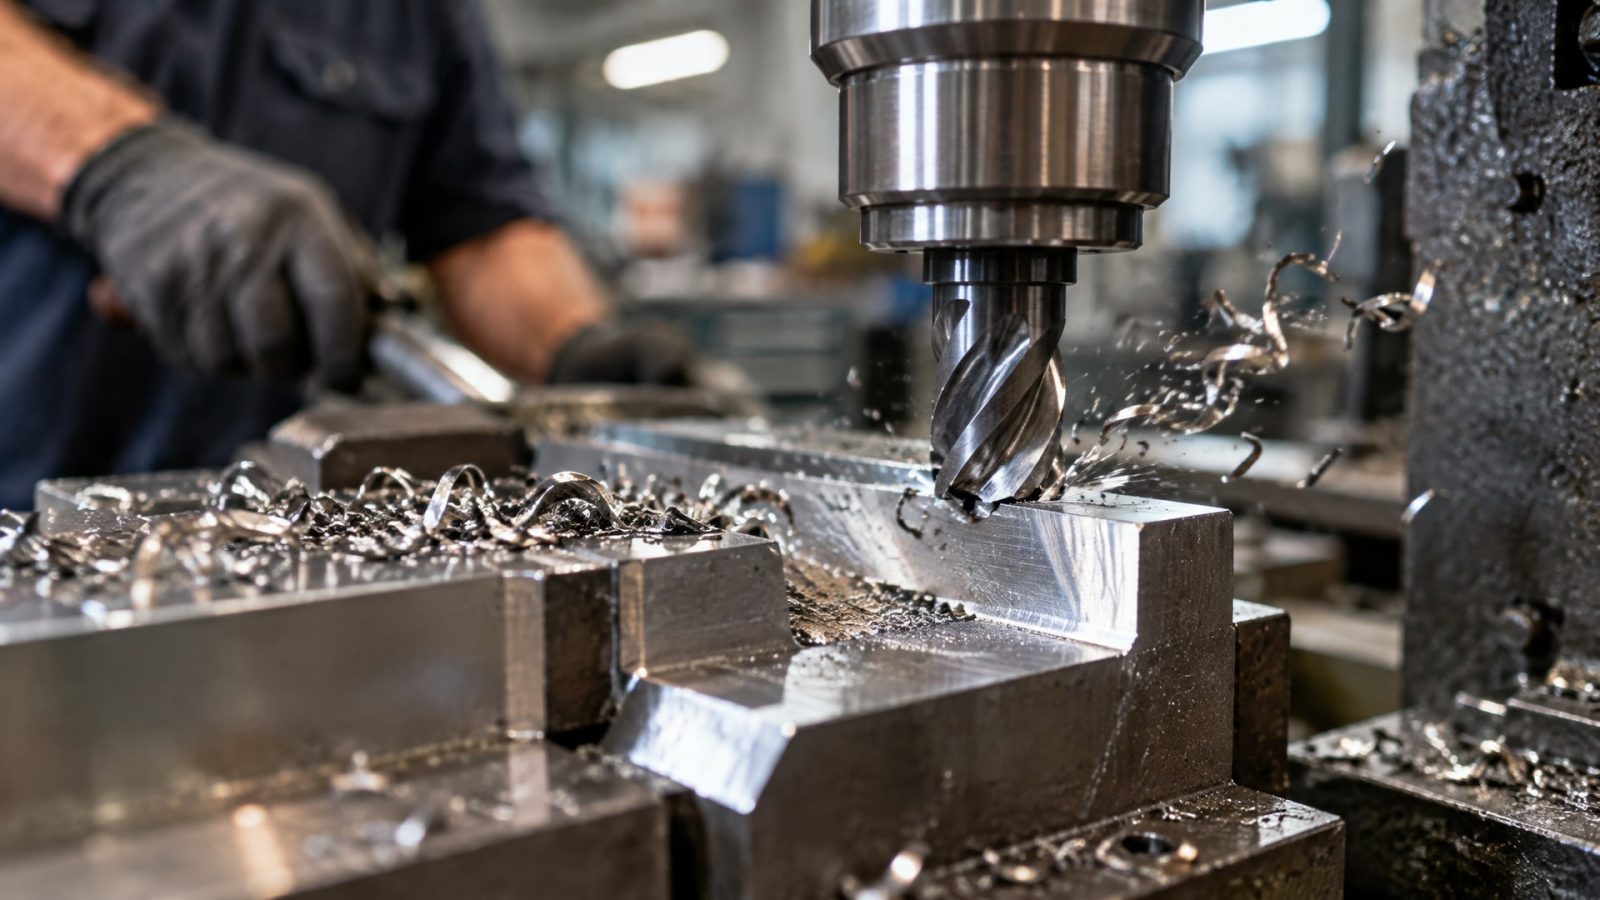
В стандартных условиях фрезерования закаленной стали нормативная стойкость составляет 60 минут. Это не жесткая константа, а ориентир, который зависит от трех ключевых параметров: глубины резания, подачи на зуб и скорости вращения.
Главное правило для закаленной стали: лучше несколько за раз снять мало материала, чем один раз снять много. Большая глубина радиального врезания (более 2–3 мм) и высокая подача на зуб резко ухудшают стойкость, потому что возрастает механическая нагрузка и выделяется больше тепла. Практика показывает, что сокращение глубины радиального врезания в 1,5–2 раза может увеличить стойкость на 20–25% за счет снижения пиков температуры и нагрузки.
Малый шаг при снятии припуска означает, что каждый зуб фрезы работает более мягко, хотя число проходов может увеличиться. Для закаленной стали 48–58 HRC это часто выгоднее, чем агрессивный съем: инструмент служит дольше, качество поверхности лучше, и общее время обработки партии часто оказывается меньше из-за отсутствия внеплановых переточек. Для твердости 62–65 HRC такой подход становится обязательным, а не рекомендацией.
Эффективность охлаждающей жидкости при фрезеровании закаленной стали
Выбор правильной СОЖ - один из самых наглядных способов увеличить срок службы инструмента.
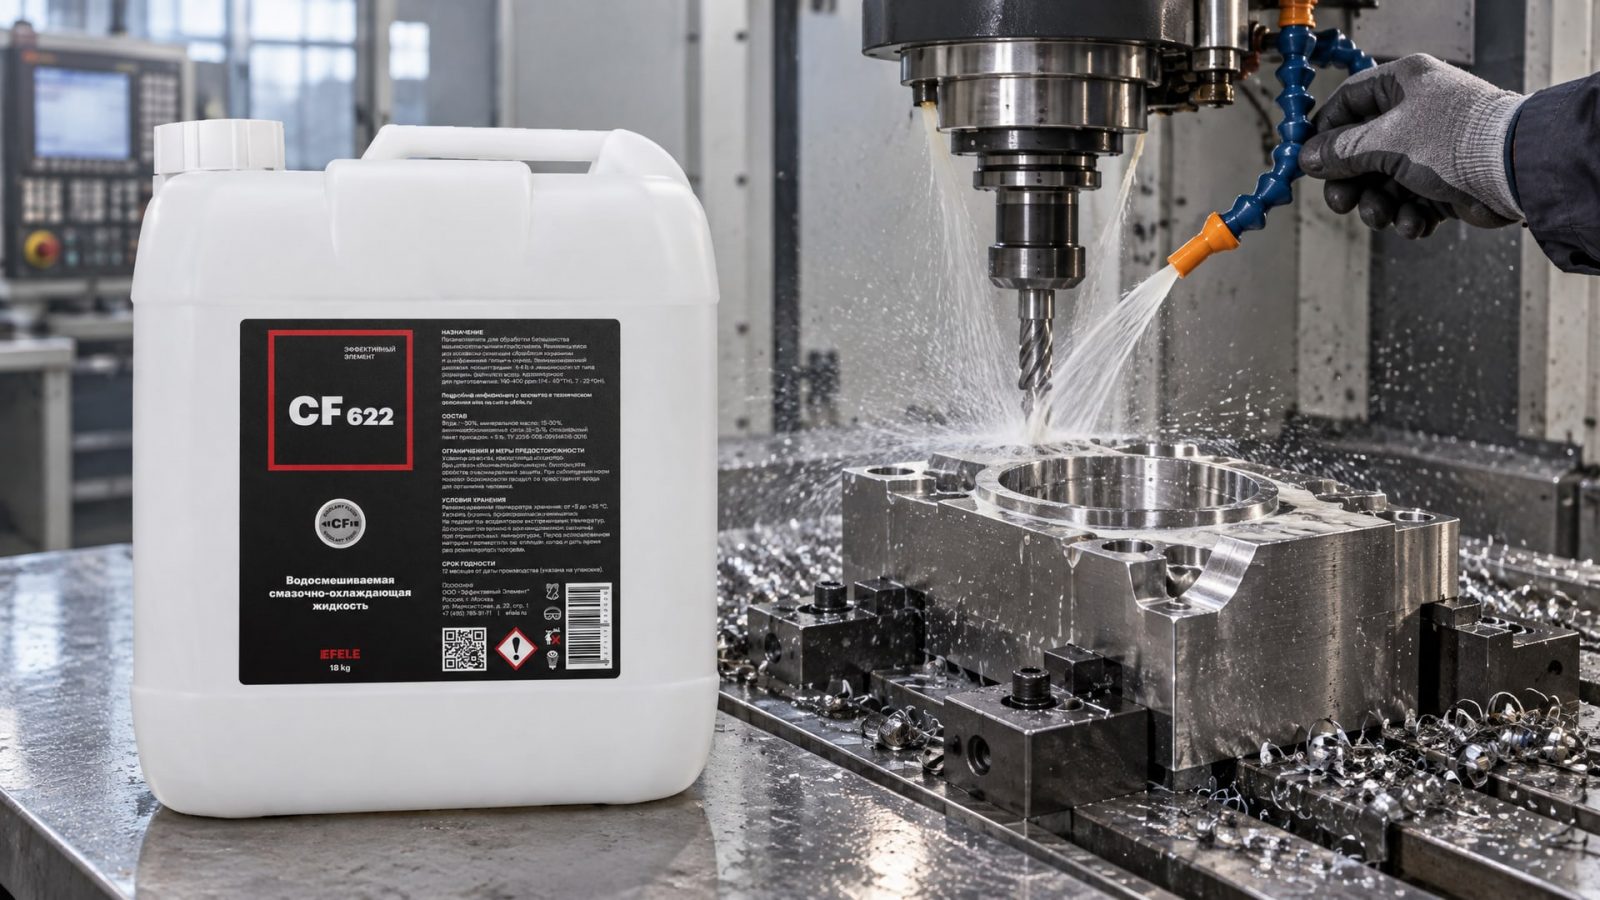
Для фрезерования закаленной стали используются полусинтетические и синтетические составы, которые содержат противоизносные присадки EP и обеспечивают интенсивное охлаждение. Стандартная рекомендация: концентрация 6–10% в зависимости от типа операции.
Основное отличие качественной СОЖ для закаленной стали состоит в том, что она не просто охлаждает, но и эффективно выносит стружку из зоны резания. При плохом выносе стружка накапливается, перегревается и начинает царапать как абразив, ускоряя износ. Синтетические и полусинтетические составы лучше смачивают поверхность инструмента и стружки, облегчают ее эвакуацию и снижают трение в контакте.
Для фрезерования закаленной стали рекомендуется использовать полусинтетические СОЖ, такие как EFELE CF-622, которые обеспечивают эффективное охлаждение и смазывание, снижая износ инструмента благодаря сбалансированному составу противоизносных присадок и хорошим моющим свойствам. Кроме того, отсутствие серы и хлора в качественных составах предотвращает коррозию детали и пролонгирует стойкость инструмента за счет снижения химического износа.
Внутренний подвод СОЖ через шпиндель дает заметное преимущество: жидкость точнее попадает в зону резания, охлаждает сразу и выносит стружку. При наружной подаче часть жидкости испаряется или уходит в стружку, не охлаждая режущую кромку. Если оборудование позволяет использовать внутренний подвод, это должно быть приоритетом при фрезеровании твердых сталей.
Когда можно работать без СОЖ и как это влияет на стойкость
В ряде случаев, если обеспечен надежный обдув сжатым воздухом мощностью не менее 0,5–1 МПа, фрезерование закаленной стали допускается в «сухом» режиме без подачи жидкости.
Сухая обработка имеет преимущества: нет затрат на СОЖ, упрощается утилизация стружки, не требуется система охлаждения и фильтрации. Однако стойкость инструмента при сухом режиме заметно ниже - на 15–25% - по сравнению с оптимальным охлаждением.
Сухой режим рационален для коротких операций, прерывистого резания или когда температурная стабильность не критична. Если же требуется минимизировать переточки и поддерживать строгие допуски по геометрии или шероховатости, рекомендуется отказаться от сухой обработки в пользу СОЖ. Особенно это касается фрезерования закаленной стали твердостью свыше 60 HRC, где каждый градус перегрева может привести к микротрещинам режущей кромки.
Практический совет: попробуйте сухой режим на пилотной партии с замером фактической стойкости. Если переточка требуется чаще, чем при предыдущих режимах с СОЖ, вернитесь на охлаждение. Не всегда более дешевое производство (без жидкости) дает более низкую себестоимость детали, если учитывать переточку и износ инструмента.
Профилактика и контроль термических повреждений
Термические трещины - главный враг при фрезеровании закаленной стали.
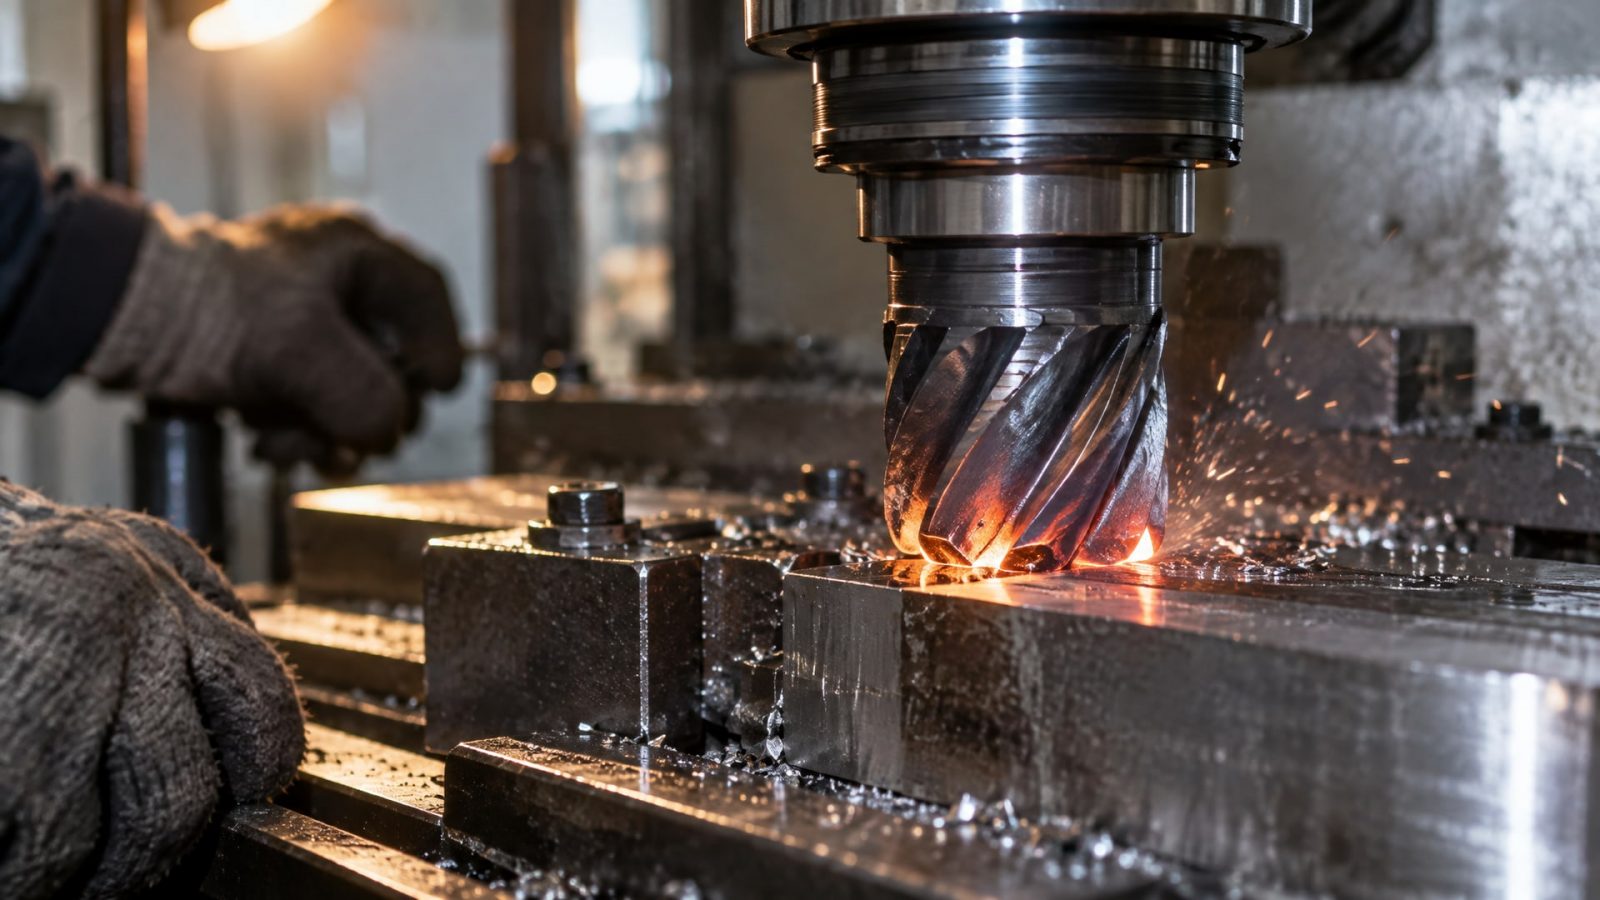
Они возникают из-за резких перепадов температуры: зуб нагревается в зоне резания до 700–900 °C, а затем охлаждается, когда выходит из контакта с деталью. Если охлаждение слишком интенсивное или неравномерное, в покрытии и в твердосплаве образуются микротрещины. При следующих циклах нагрева-охлаждения трещина растет и вызывает поломку.
Чтобы снизить риск, нужно обеспечить плавное, стабильное охлаждение без скачков. Это достигается тремя способами: внутренний подвод жидкости (вместо холодной наружной обливки), поддержание стабильной концентрации СОЖ (контроль через рефрактометр не требуется, но мониторинг состояния жидкости важен), и последовательное снижение режимов в конце операции (за последние 2–3 прохода снижать подачу, чтобы температура падала плавно).
Также нужно контролировать, чтобы фреза не соскальзывала на холостом ходу (это вызывает резкое охлаждение). Если возможно, заканчивайте операцию выключением подачи при включенной подаче СОЖ, чтобы инструмент остывал контролируемо.
Часто задаваемые вопросы
Какой стойкости можно реально добиться при фрезеровании закаленной стали 55–60 HRC?
При оптимальном подборе режимов, инструмента и СОЖ можно увеличить стойкость до 75–90 минут против базовых 60 минут. Это достижимо за счет снижения глубины врезания, выбора мелкозернистого твердосплава с покрытием AlTiN/AlCrN и полусинтетической СОЖ с внутренним подводом.
Нужна ли специальная СОЖ именно для закаленной стали или универсальная подойдет?
Универсальная СОЖ для стали может дать результат, но специализированные составы для закаленной стали содержат усиленный пакет противоизносных присадок EP и лучше выносят стружку. Разница в стойкости -10–15% в пользу специализированной жидкости.
Можно ли фрезеровать закаленную сталь стандартной фрезой по стали?
Технически можно, но стойкость упадет в 2–3 раза. Стандартная фреза не рассчитана на высокие температуры и не имеет нужного покрытия. На второй-третий проход вероятна поломка при твердости выше 58 HRC.
Какая концентрация СОЖ оптимальна для фрезерования закаленной стали?
Стандартный диапазон -6–10%. Начните с 8% и мониторьте стойкость. Слишком низкая концентрация (менее 5%) теряет охлаждающие свойства; слишком высокая (более 12%) усложняет утилизацию и увеличивает пены.
Как понять, что фреза близка к концу стойкости и пора переточку?
Визуальные признаки: нарастание стружки на режущей кромке, увеличение шероховатости детали, появление синеватого налета на инструменте (признак перегрева), вибрация или писк. При появлении этих признаков - переточка.
Заключение
Увеличить срок службы инструмента при фрезеровании закаленной стали на 25–35% реально, если взять на вооружение три проверенных практики: специализированный мелкозернистый твердосплав с современным покрытием, консервативные режимы резания с малой глубиной врезания и внутренним подводом качественной полусинтетической СОЖ. Каждая из этих мер работает в паре с другой; комбинируя их, можно достичь стойкости 75–90 минут против базовых 60 минут.
Начните с аудита текущих режимов: измерьте время между переточками, проверьте, какой инструмент и охлаждение используются сейчас, и внесите изменения поэтапно. Тестируйте на пилотной партии, чтобы убедиться в результате на вашем оборудовании. Если переточка сейчас требуется каждые 30–40 минут, цель - вывести этот показатель за 70 минут; такой прирост окупит затраты на консультацию и подбор инструмента за несколько недель работы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему обычная краска не подходит для контакта с расплавленным цинком и как устроено горячее цинкование.
Как выбрать промышленный очиститель для удаления СОЖ и герметиков: учитываем тип загрязнения, материал детали и способ мойки.
Очистка масляных загрязнений: узнайте, как выбрать щелочное средство для оборудования или пола, учитывая тип загрязнения и материал поверхности.