
Цинкование: почему обычная краска не подходит для контакта с расплавленным цинком
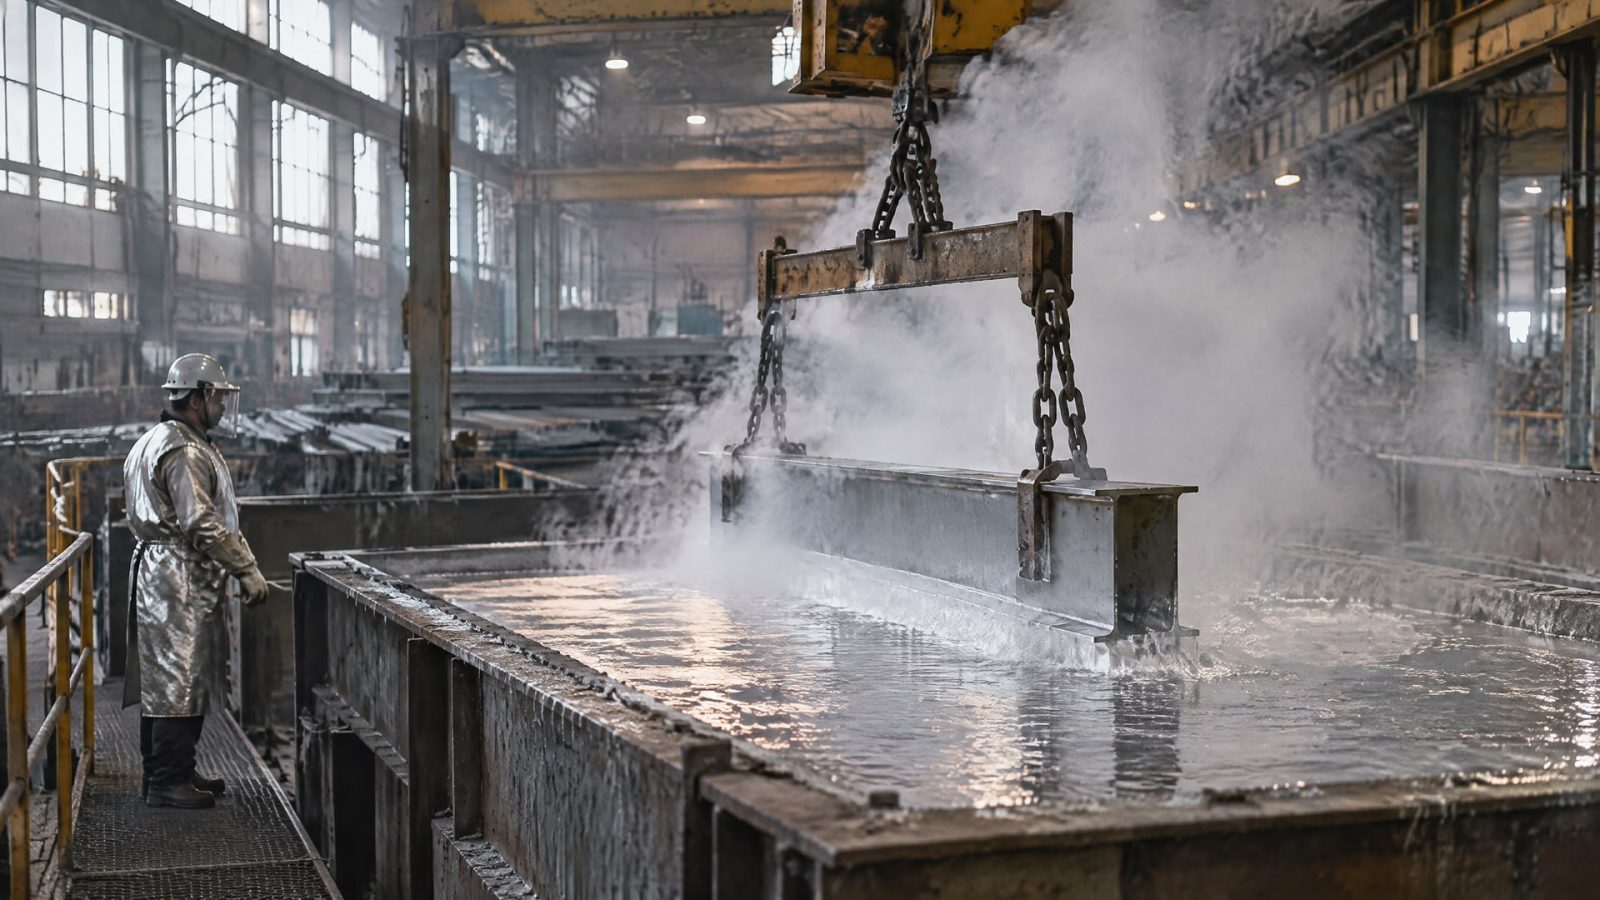
Обычная краска не подходит для работы в контакте с расплавленным цинком: горячее цинкование формирует на стали металлическое покрытие, связанное с основой слоями сплава цинка и железа. Лакокрасочная пленка устроена иначе, а стандарты горячего цинкования не рассматривают ее как замену такому покрытию.
Это важно различать при проектировании изделий для цинкования и при выборе защиты оборудования на участке. Инженерам и закупщикам разберем, как устроено горячее цинкование, чем оно отличается от окраски, где уместны цинконаполненные ремонтные составы и какие стандарты учитывать при выборе решения.
Как устроено горячее цинкование металла
При горячем цинковании стальное изделие погружают в ванну с расплавленным цинком.
EN ISO 1461:2022 описывает именно этот процесс и указывает, что содержание других металлов в расплаве не должно превышать 2%. В версии ISO 1461:1999 отдельно приведено ограничение: суммарное содержание примесей, кроме железа и олова, не должно превышать 1,5% по массе. Эти показатели относятся к составу расплава, а не к свойствам лакокрасочных материалов.
Покрытие при таком процессе не просто лежит на поверхности стали. Согласно ASTM A153/A153M, между сталью и покрытием формируются слои сплава Zn/Fe, которые связывают их между собой. Поэтому горячее цинкование нельзя описывать как нанесение краски с высоким содержанием цинка: различаются и материал покрытия, и способ его образования.
ASTM A123/A123M устанавливает требования к горячему цинковому покрытию на изделиях из железа и стали. ASTM A153/A153M относится к цинковому покрытию метизов и мелких изделий. В обоих случаях речь идет о покрытии, сформированном горячим способом, а не об обычном ЛКП.
Для проектировщика это различие задает первый вопрос: деталь должна получить покрытие непосредственно в процессе горячего цинкования или ее нужно защитить от коррозии после изготовления? В первом случае конструкцию подготавливают под требования горячего цинкования. Во втором выбирают отдельную систему защиты, подходящую для условий эксплуатации. Смешивать эти задачи нельзя: краска для цинка, используемая при локальном ремонте, не становится от этого покрытием для погружения в расплав.
Почему обычная краска не подходит для контакта с расплавом
Краска образует на поверхности лакокрасочную пленку.
Горячее цинкование, напротив, формирует металлическое покрытие с межметаллическими слоями Zn/Fe. Поэтому адгезия к металлу, достаточная для обычных условий эксплуатации, сама по себе не подтверждает пригодность краски для погружения в расплавленный цинк.
EN ISO 1461:2022 описывает изделия, погружаемые в цинковый расплав, а ASTM A153/A153M задает требования к покрытию, которое связывается со сталью. Обычная краска не указана в этих стандартах как рабочее покрытие для ванны горячего цинкования. Следовательно, нельзя выбирать ее для такой задачи только по тому, что она хорошо держится на металле при обычной эксплуатации или содержит цинковый пигмент.
Важно уточнить, что речь идет именно о контакте с расплавом и о формировании покрытия при горячем цинковании. Если окрашивают готовое изделие для последующей эксплуатации, применимость состава оценивают по его назначению и условиям службы. Это другая задача, и ее нельзя решать ссылкой на стандарты горячего цинкования.
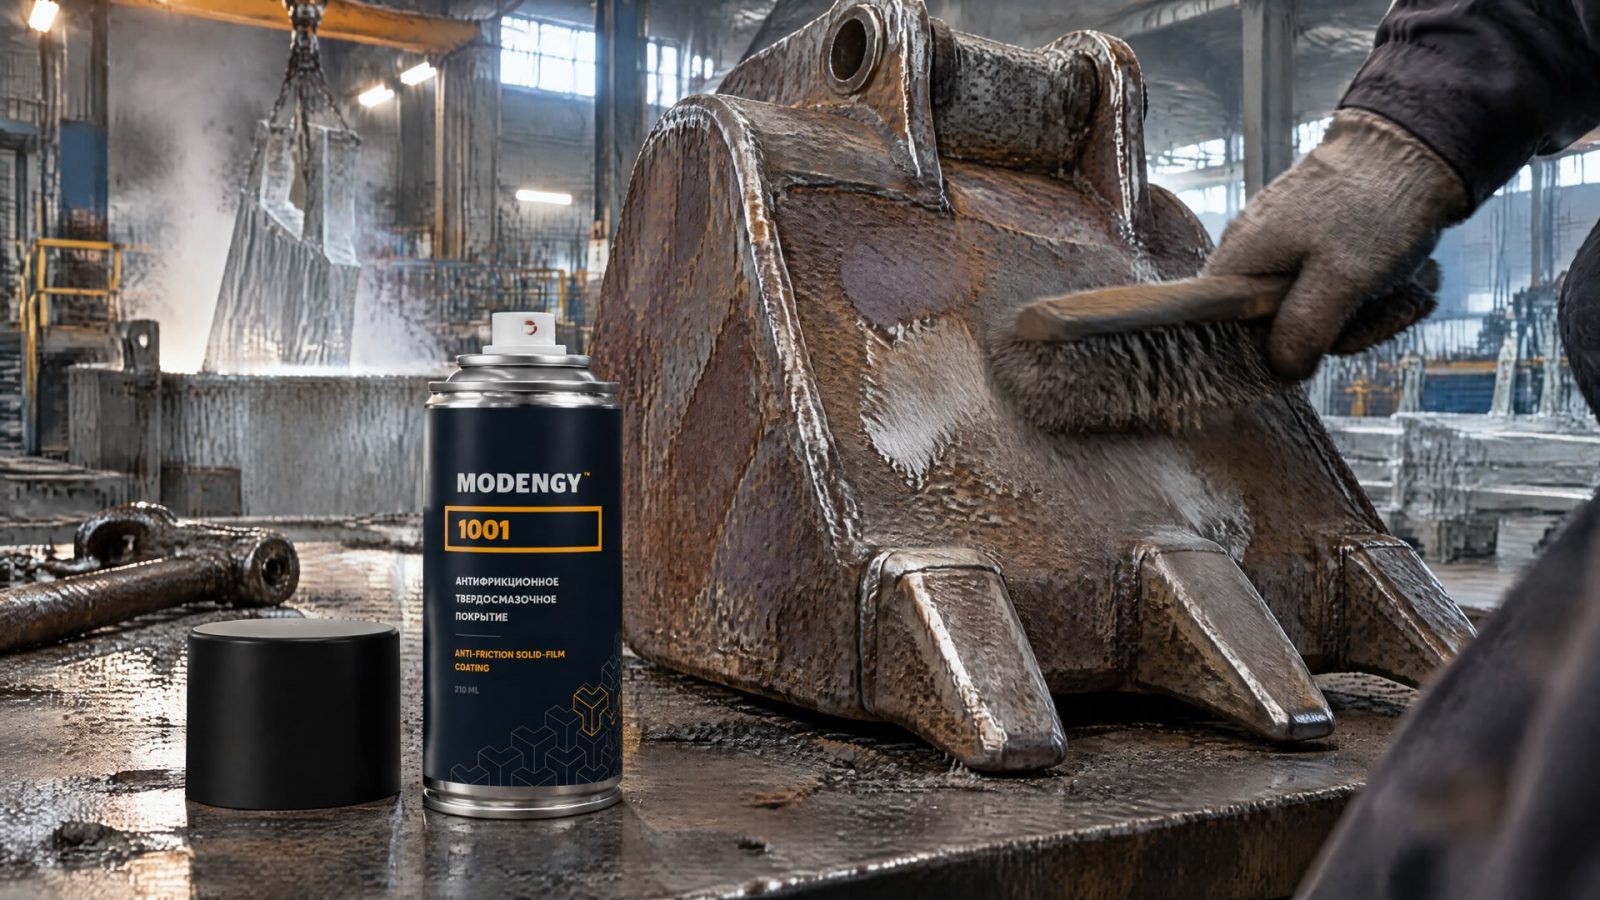
На участке цинкования также может работать оборудование, которому нужна собственная защита. Для таких деталей подбирают покрытие под конкретный узел и среду, но не считают его заменой металлическому слою на изделии. Например, защита грейферного ковша, работающего в агрессивной среде расплавленного цинка, требует отдельного решения: здесь применяют MODENGY 1001, антифрикционное твердосмазочное покрытие, предназначенное для такой задачи. Это не краска для нанесения на сталь перед горячим цинкованием и не способ получить цинковое покрытие на изделии.
Цинконаполненная краска и ремонт оцинковки
Цинконаполненные ремонтные составы и горячее цинкование решают разные задачи.
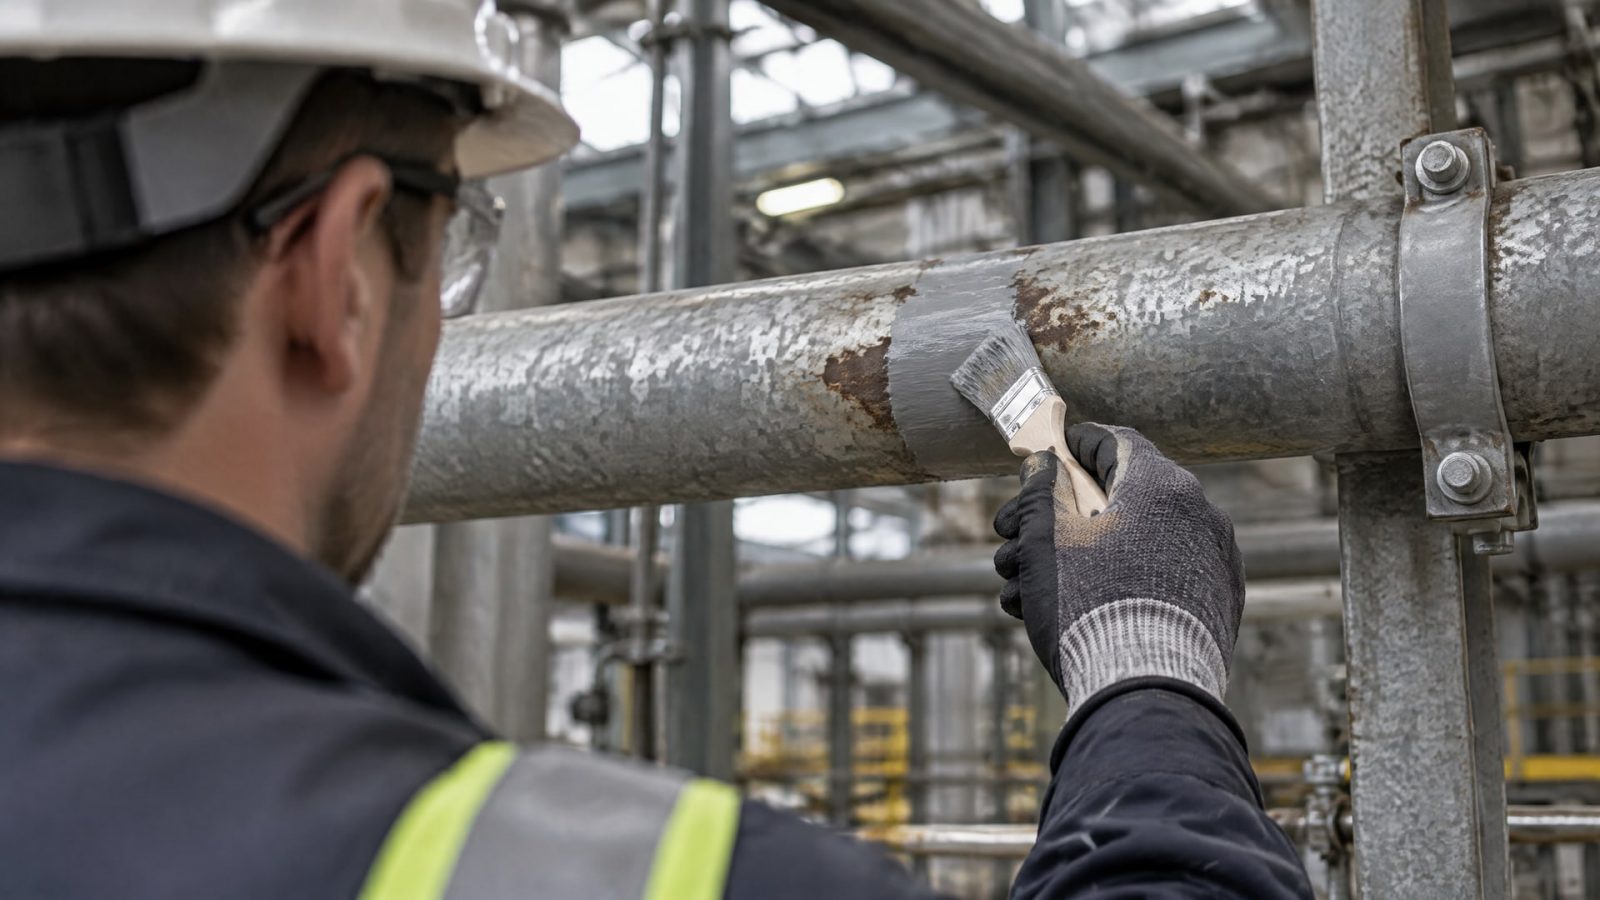
Первые применяют для локального ремонта поврежденных участков готовой оцинкованной поверхности. Второе создает покрытие на изделии в процессе погружения в расплав. Поэтому состав с цинковой пылью нельзя автоматически считать эквивалентом покрытия, полученного при горячем цинковании.
Для ремонта оцинковки в документах указывают специальные цинконаполненные краски. Для таких ремонтных покрытий на практике приводят толщину сухой пленки 3-5 mil, или примерно 75-125 мкм. Это параметр ремонтной пленки, а не толщина горячего цинкового слоя и не требование к краске, которая должна контактировать с расплавом.
При выборе важно смотреть на назначение состава и требования к подготовке поверхности, нанесению и контролю результата. Если в спецификации требуется восстановить поврежденную оцинковку, универсальная эмаль не становится подходящей только из-за сходного цвета или наличия цинка в названии. Для ремонта нужен именно специальный состав, предназначенный для такой операции.
Есть и терминологическая ловушка: выражения «холодное цинкование» и «горячее цинкование» не обозначают один и тот же процесс. В контексте ремонта под холодным цинкованием часто подразумевают нанесение цинконаполнительного состава, однако такая пленка не формируется тем же способом, что металлическое покрытие в ванне. В документации на работы стоит четко указывать, идет ли речь о локальном ремонте поверхности или о горячем цинковании изделия.
Какие стандарты учитывать при выборе защиты
Для горячего цинкования изделий из железа и стали основными ориентирами служат EN ISO 1461:2022 и ASTM A123/A123M.
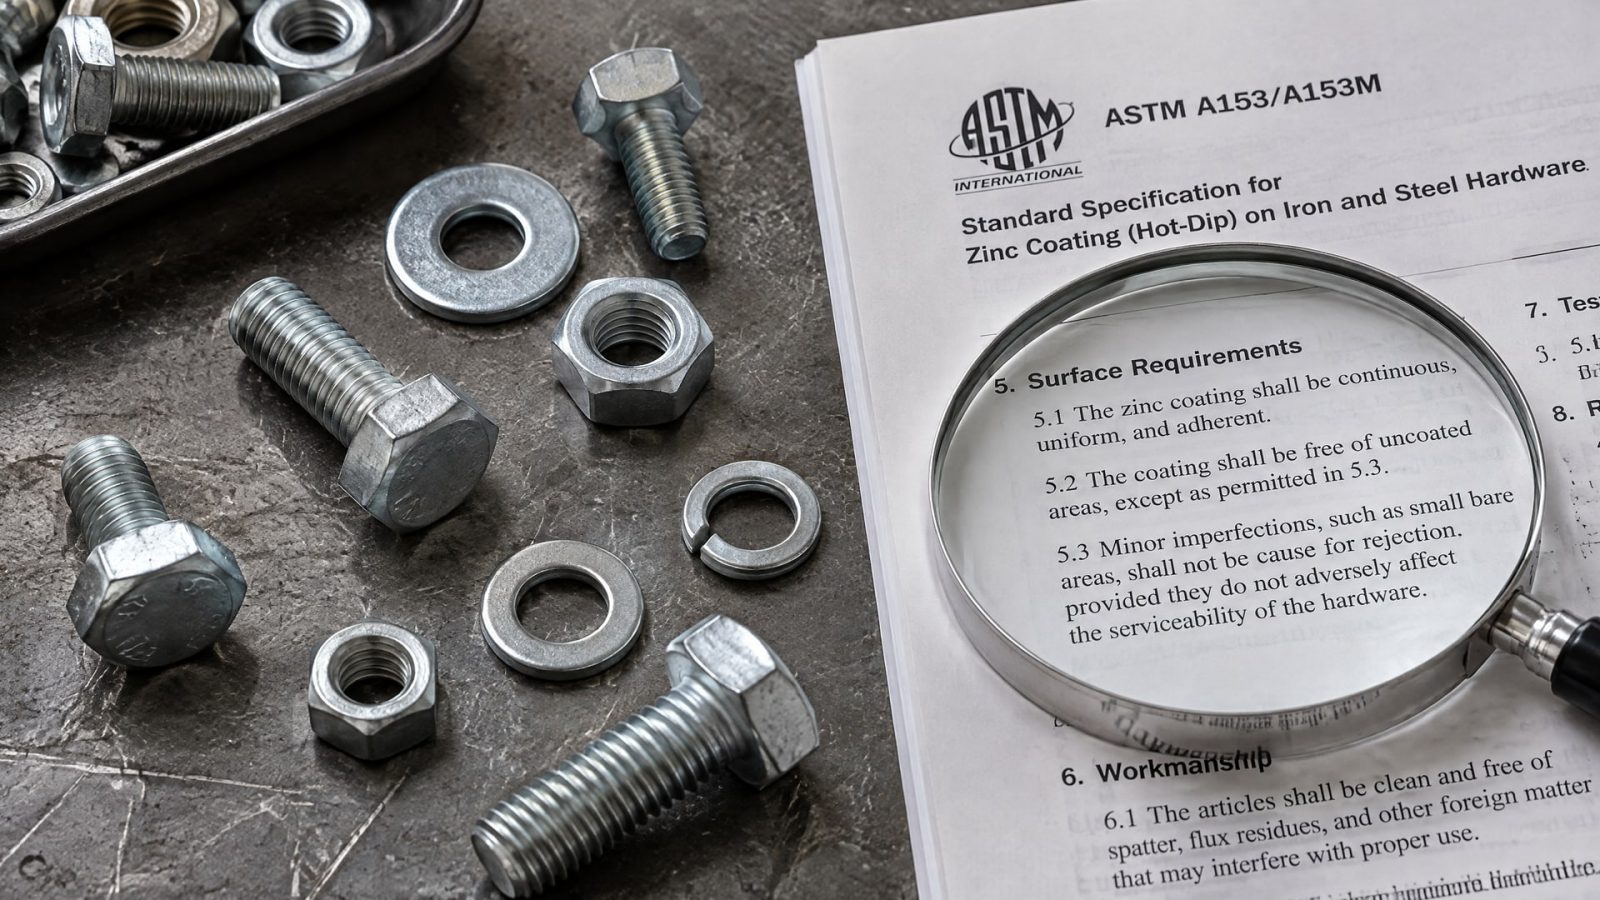
Для цинкового покрытия на метизах и мелких изделиях применяют ASTM A153/A153M. Эти документы помогают определить требования к покрытию в зависимости от изделия и процесса.
ASTM A153/A153M предусматривает оценку минимальной и средней массы или толщины покрытия, адгезии и внешнего вида. Среди признаков качества указаны сплошность покрытия и отсутствие непокрытых участков, пузырей и шлаковых включений. Поэтому оценка не сводится к визуальному сходству поверхности с окрашенной: учитывают заданные для цинкового покрытия характеристики.
Для проектирования и применения горячего цинкования полезен EN ISO 14713-2:2019. Общие принципы защиты от коррозии цинковыми покрытиями и оценку срока службы рассматривает EN ISO 14713-1:2017. При оценке коррозионной агрессивности атмосферы используют ISO 9223. Эти документы относятся к проектированию и эксплуатации защиты, а не превращают обычную краску в материал для ванны с расплавом.
При подготовке технического задания разделите требования на две группы:
Для изделия, которое будут горячо цинковать, задайте требования к процессу и покрытию по применимому стандарту.
Для локального восстановления оцинкованной поверхности укажите специальный цинконаполненный ремонтный состав и требования к его нанесению.
Для оборудования участка определите, какие его детали нуждаются в отдельной защите и в какой среде они работают.
Для оценки коррозионной стойкости готового изделия учитывайте условия эксплуатации и применимые руководства по цинковым покрытиям.
Такой подход помогает не путать ремонтный материал, покрытие для эксплуатации и технологическое покрытие, формируемое в ванне.
Как выбрать решение для участка цинкования
Начните с определения объекта защиты.
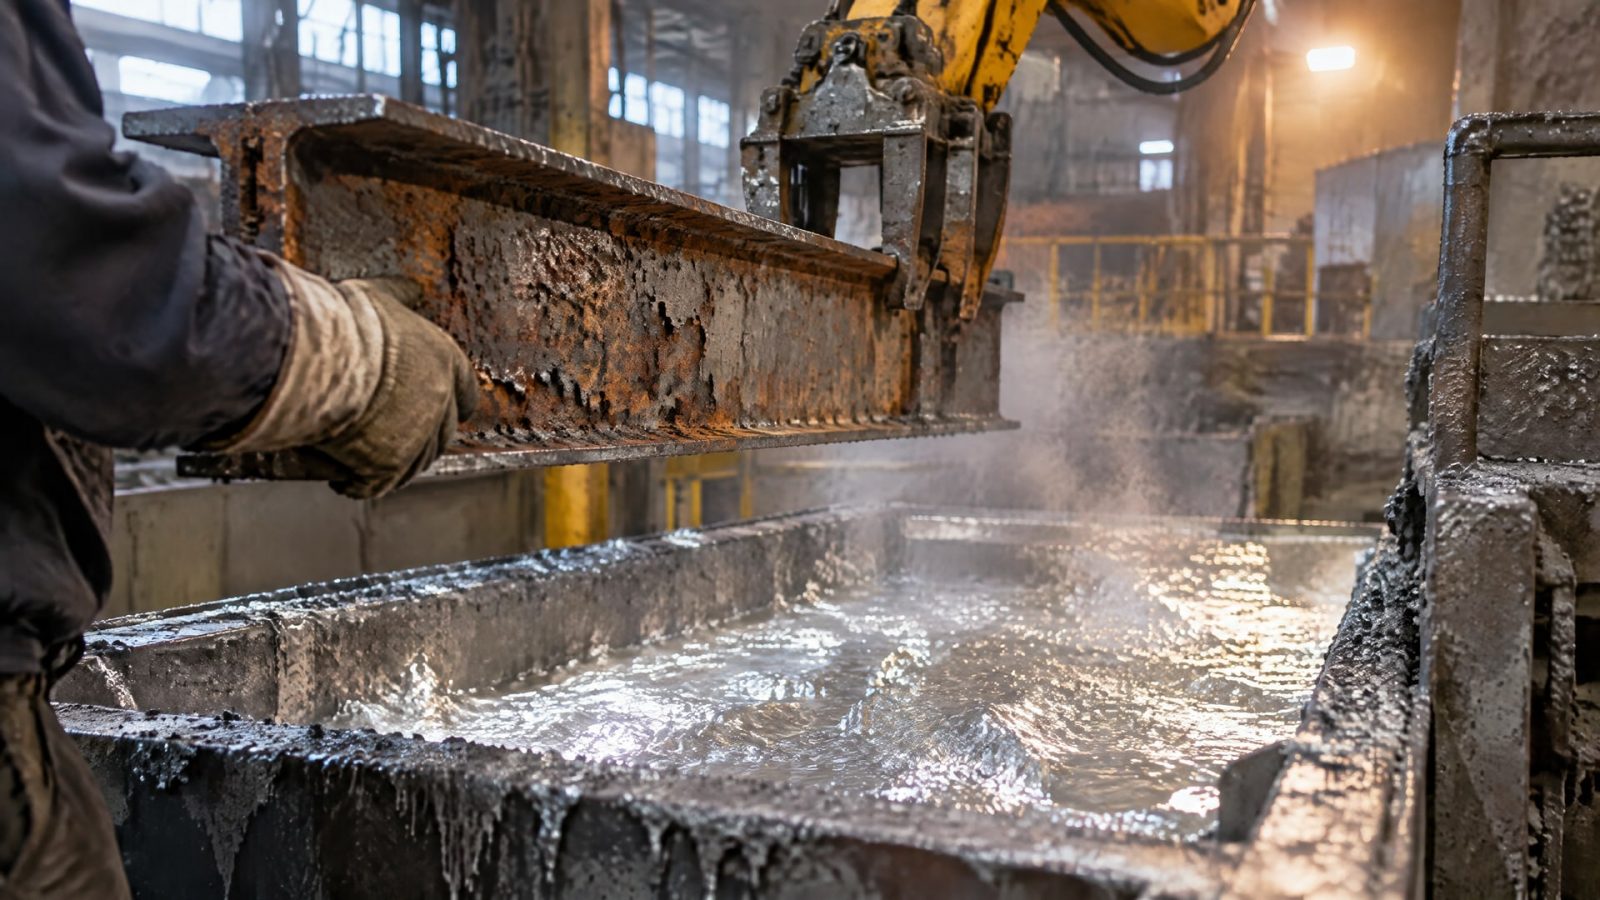
Это может быть стальное изделие, предназначенное для горячего цинкования, поврежденная оцинкованная поверхность или элемент оборудования, работающий рядом с ванной. Для каждого объекта требуется свое решение, и называть их одним словом «краска» недостаточно для корректного подбора.
Если изделие должно пройти горячее цинкование, проектирование и требования к покрытию сверяют с EN ISO 1461 или ASTM A123/A123M. При этом учитывают, что покрытие формируется в расплаве, а сцепление со сталью обеспечивают слои Zn/Fe. Обычная краска не заменяет этот процесс, даже если рассчитана на защиту металла от коррозии в других условиях.
Если нужно восстановить поврежденный участок готового покрытия, рассматривают специальную цинконаполненную ремонтную краску. Уточняют, что именно указано в документации состава, какова требуемая толщина сухой пленки и как контролируется результат. В качестве практического ориентира для ремонтных покрытий приводят 3-5 mil, или 75-125 мкм, но применять этот диапазон следует только в контексте ремонтной системы.
Для оборудования выбирают отдельную защиту по назначению и условиям его работы. Например, грейферный ковш, работающий в агрессивной среде расплавленного цинка, требует решения для самого оборудования, а не краски под горячее цинкование стальной заготовки. В техническом задании полезно зафиксировать объект, среду, назначение покрытия и критерии приемки. Тогда снабженец сможет сопоставить предложения по назначению, а инженер - проверить, что выбранный материал соответствует поставленной задаче.
Часто задаваемые вопросы
Можно ли использовать обычную краску вместо цинкового покрытия?
Нет, если изделие должно пройти горячее цинкование или покрытие должно работать при контакте с расплавленным цинком. Обычная краска формирует лакокрасочную пленку, тогда как горячее цинкование создает металлический слой со связью Zn/Fe. Для локального ремонта готовой оцинковки применяют специальные цинконаполненные составы.
Чем горячее цинкование отличается от холодного?
Горячее цинкование формирует покрытие при погружении изделия в расплавленный цинк. Цинконаполнительный ремонтный состав наносят на готовую поверхность для восстановления поврежденного участка. Эти решения различаются по назначению и способу образования покрытия, поэтому их нельзя считать взаимозаменяемыми.
Какая краска подходит для ремонта оцинковки?
Для локального ремонта применяют специальные цинконаполненные ремонтные краски, а не обычную универсальную эмаль. При выборе сверяются с назначением состава и его требованиями к толщине сухой пленки и нанесению. Для таких покрытий на практике приводят диапазон 3-5 mil, примерно 75-125 мкм.
Какие стандарты относятся к горячему цинкованию стали?
Для горячего цинкования изделий из железа и стали применяют EN ISO 1461:2022 и ASTM A123/A123M. ASTM A153/A153M описывает покрытие на метизах и мелких изделиях. Для проектирования и применения цинковой защиты также полезен EN ISO 14713-2:2019.
Заключение
Обычная краска не подходит для контакта с расплавленным цинком, потому что не формирует покрытие, предусмотренное стандартами горячего цинкования. Цинковый слой возникает в результате процесса погружения и связан со сталью слоями сплава Zn/Fe. Ремонтные цинконаполненные краски применяют для локального восстановления готовой оцинковки, а не вместо горячего цинкования.
Следующий шаг - указать в техническом задании, что именно нужно защитить: стальное изделие перед цинкованием, поврежденный участок оцинковки или оборудование участка. Затем сверить требования к выбранному решению с применимым стандартом и документацией на материал.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Как выбрать промышленный очиститель для удаления СОЖ и герметиков: учитываем тип загрязнения, материал детали и способ мойки.
Очистка масляных загрязнений: узнайте, как выбрать щелочное средство для оборудования или пола, учитывая тип загрязнения и материал поверхности.
Узнайте, как выбрать подходящее средство для очистки оборудования и лабораторной посуды, учитывая вид загрязнения и материалы.