
Как смазывать пищевые редукторы чтобы пройти аудит HACCP без замечаний
Редукторы на пищевых производствах работают в зоне риска: близость к продукту и линиям фасовки требует особого подхода к выбору смазочного материала. При аудите HACCP проверяющие в первую очередь оценивают, есть ли у смазок документально подтвержденный допуск H1 и соответствие регламенту хранения, применения и замены. Статья объясняет, почему простой "пищевой" смазки недостаточно, как выбрать редукторное масло или смазку с правильными допусками и какие процедуры должны быть описаны в документации HACCP, чтобы пройти проверку без замечаний.
Это руководство адресовано техническим специалистам, инженерам и закупщикам, которые отвечают за подбор и внедрение смазочных материалов на пищевых объектах.
Что означает допуск H1 и чем он отличается от других пищевых допусков
Допуск H1 присваивается смазкам, которые могут находиться в зоне пищевого производства в условиях, когда прямой контакт с продуктом не предусмотрен, но возможен только случайно.
Предельная концентрация смазки, которая может допустимо попасть в продукт, установлена на уровне 10 мг/кг (или 10 частей на миллион).
Это принципиально отличается от других категорий. Допуск H2 предназначен для смазок в местах, где контакт с пищей вообще исключен: например, для механизмов в подсобных помещениях или над закрытыми емкостями. Допуск 3H применяется для прямого контакта с продуктом - например, для смазки разделительных агентов на форм-машинах, и это совсем другой класс требований.
Для редукторов, расположенных над линией фасовки или в производственном зале, логично выбирать именно H1: риск инцидентного попадания смазки реален, но контакт не планируется. Однако то, что допуск приписан смазке, не означает, что ее можно наносить как угодно. H1 требует корректного применения: тонкой пленки, своевременного удаления излишков, исключения разбрызгивания и соблюдения регламента замены.
Откуда берется регистрация H1
Регистрацию H1 проводит международная организация NSF (National Sanitation Foundation). Производитель смазки подает заявку с описанием состава, результатами анализов на токсичность и микробиологию, а также с данными о производственном контроле и упаковке. NSF проверяет формулу, требует документов о сырье и перепроверяет партии. После одобрения смазка попадает в публичный реестр допущенных продуктов.
Однако регистрация - это минимальный уровень. Более надежный вариант - сертификация по стандарту ISO 21469. Этот международный стандарт охватывает не только анализ состава, но и аудиты производства, валидацию формул, проверку упаковки и маркировки, а также риск-оценку и тестирование продукции на протяжении всего жизненного цикла. Смазка, сертифицированная по ISO 21469, автоматически признается food-grade и получает статус H1, но сама по себе демонстрирует более строгую гигиеническую ответственность производителя.
Как выбрать редукторное масло или смазку с нужным допуском
Главная ошибка закупщиков - это поиск по названию.
Фраза "пищевое редукторное масло" в интернет-магазине может оказаться обычным минеральным маслом без какой-либо регистрации. Правильный способ подбора начинается с документов.
На сайте NSF существует публичный реестр ISO 21469, где можно проверить, действительно ли конкретная смазка сертифицирована. Там же указаны продукты с простой H1-регистрацией. Перед покупкой нужно запросить у поставщика:
технический паспорт (TDS) с явным указанием статуса "NSF H1" или "ISO 21469";
копию сертификата или выписку из реестра;
документ о прослеживаемости партии и условиях хранения.
Для редукторов выбирают либо редукторное масло (синтетическое или минеральное), либо пластичную смазку. Масло подходит для закрытых редукторов с циркуляционной или погружной смазкой. Пластичная смазка актуальна для открытых узлов, червячных редукторов или для зубчатых редукторов, если требуется точечное нанесение.
При выборе масла обращают внимание на вязкость: редукторные масла обычно относятся к классу ISO VG 220, 320 или 460 в зависимости от типа редуктора и нагрузок. Важно, чтобы в паспорте было указано, что масло проходит испытания на несущую способность (обычно по ASTM D2270 или эквивалентному методу).
Для пластичных смазок ключевой параметр - консистенция, обозначаемая классом NLGI (от 0 до 6). Для большинства редукторов подходит NLGI 2, однако нужно проверить рекомендацию производителя редуктора. Одновременно смазка должна быть термостойкой: в пищевом производстве редукторы иногда работают рядом с горячими емкостями или линиями нагрева, поэтому температурный диапазон смазки не должен быть ниже 80–100 °C по верхней границе.
Различие между простой регистрацией и сертификацией
Регистрация NSF H1 - это первичное одобрение состава. Производитель подал данные, NSF проверил и внесил в реестр. Это быстрее и дешевле, но не гарантирует постоянный контроль качества всех партий.
Сертификация по ISO 21469 требует, чтобы производитель прошел аудит системы качества, валидировал производственные процессы, документировал все от сырья до упаковки и допустил третьих лиц (аудиторов) к проверкам. Результат - смазка, за которой стоит не только химическая формула, но и управляемая система гигиены и контроля.
Для пищевого редуктора, если нет жестких требований, достаточна H1-регистрация. Но если на объекте проводятся частые аудиты или есть контрольная закупка у крупного ритейлера, рекомендуется выбирать продукты с ISO 21469. Это снижает риск замечаний при проверке.
Как смазывать редукторы правильно, чтобы не создавать риск контаминации
Выбор правильной смазки - это только половина задачи.
Вторая половина - это регламент ее применения на объекте. Персонал должен четко понимать, когда, где и как наносить H1-смазку, чтобы исключить попадание в пищевую зону.
Основной принцип прост: смазку наносят тонкой пленкой, так чтобы она остаток удалась без попадания в соседние зоны. Излишки не протирают чистой тряпкой на месте (потому что так сотрется вся смазка и останется липкий налет); вместо этого собирают видимые капли, а после того как редуктор соберут, излишки собирают в монтажной тканью.
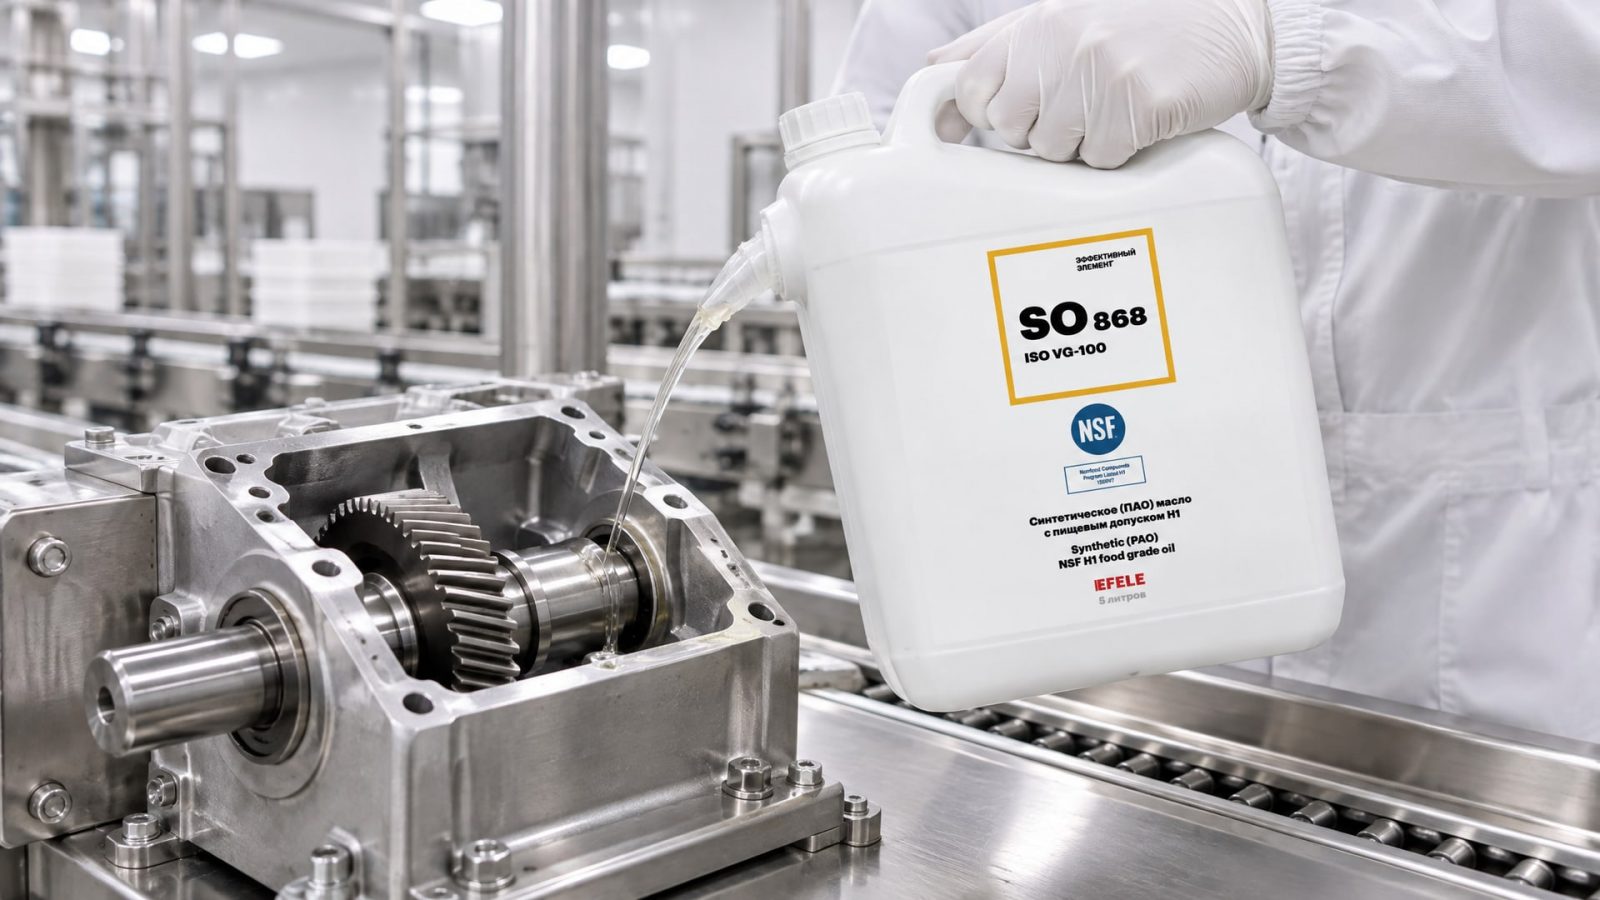
Для масел циркуляционная система сама регулирует расход: нужно просто проверить уровень в картере и долить по метке. Однако нельзя смешивать партии разных производителей или разных марок, даже если они оба H1. При доливке используют масло той же марки и с тем же статусом.
Для пластичных смазок разовое нанесение должно быть минимальным: примерно горошину на подшипник или 2-3 грамма на узел фрикции. После нанесения редуктор включают на холостом ходу, чтобы смазка распределилась, а затем вновь проверяют, нет ли выдавливания смазки наружу. Если смазка вытекает из-под крышки - это признак перегруза.
Регламент замены и идентификация
На аудите HACCP проверяющие обязательно спросят: когда была произведена последняя замена смазки, как определить, какой продукт находится в редукторе, и есть ли система маркировки. Поэтому нужно завести журнал обслуживания с указанием даты, типа смазки (марка и статус H1), объема и ФИО выполнявшего работы.
Для идентификации на редукторе или рядом с ним крепят бирку с информацией: "Редуктор №5. Смазка EFELE SO-868 (H1). Дата замены: 01.06.2025". Это исключает путаницу и облегчает контроль при проверке.
Периодичность замены зависит от типа редуктора и условий работы. Для редукторов в пищевом производстве рекомендуется менять смазку чаще, чем обычно: если обычный интервал 2000–4000 часов, то в пищевой зоне сокращают до 1500–3000 часов. Это связано с тем, что присутствие частиц пищи или влаги ускоряет деградацию смазки.
Старую смазку не выливают в раковину. Она собирается в герметичную тару, которая помечается как "отработанная смазка H1" и передается специализированной компании по утилизации. Это важная часть документирования для HACCP.
Аудит HACCP: что ищут проверяющие и как документировать
HACCP (Hazard Analysis Critical Control Point) - это система управления пищевыми рисками, обязательная для производств, реализующих продукцию.
При аудите эксперт проходит по всем критическим контрольным точкам. Смазка редуктора - это одна из таких точек, если редуктор находится в пищевой зоне или над конвейером.
Проверяющий запрашивает:
Какая смазка используется? Ответ должен быть точным: марка, производитель, статус H1 или ISO 21469.
Где взялся допуск? Нужна копия реестра NSF или сертификата ISO 21469, а не просто слово продавца.
Как долго она стоит в редукторе? Ответ: в журнале обслуживания прописаны даты замен.
Что произойдет, если смазка попадет в продукт? Ответ: концентрация не превысит 10 мг/кг благодаря конструкции редуктора и контролю применения.
Как персонал отличит H1-смазку от обычной? Ответ: смазка хранится в отдельной емкости с видимой маркировкой, редукторы помечены, персонал прошел инструктаж.
Для того чтобы ответить без заминок, нужна подготовленная документация. В составе плана HACCP для редуктора должны быть:
Описание редуктора и его расположения (над какой линией, на каком расстоянии от продукта).
Список одобренных смазок с копией допусков.
Регламент смазывания: как часто, сколько, кто делает, какой инструмент используется.
Журнал обслуживания с датами и подписями.
Схема хранения смазок: отдельное место, маркировка, недоступность для случайного использования.
График переподготовки персонала (минимум раз в год).
План действия при обнаружении подтекания смазки (как быстро ее удалить, какой продукт может быть затронут, кого оповестить).
Если редуктор старый или его конструкция не гарантирует герметичность, нужно провести оценку риска: может ли смазка на самом деле попасть в пищевую зону? Если да, то нужна либо замена редуктора на герметичный, либо установка защитного кожуха, либо более частое обслуживание.
Частая ошибка: смешение H1 со скважинной смазкой
На многих объектах хранятся несколько типов смазок: обычная промышленная для станков, редукторное масло для механизмов в подсобке, и H1 для пищевой зоны. Персонал иногда путает, особенно если емкости выглядят одинаково. Результат - в пищевой редуктор попадает обычное масло без допуска.
Аудитор это видит и фиксирует критическое замечание. Чтобы этого избежать, нужны четкие различия: H1-смазку хранят в ярких емкостях (например, с желтой полосой), нельзя разливать ее в универсальные бутылки, персонал обучен и подписал акт о понимании различий.
Когда выбирать синтетические смазки вместо минеральных
Пищевые редукторы часто работают в изменяющихся условиях: то холод (если это холодильная камера), то тепло (если рядом пастеризация), то влага (если в цехе моют полы).
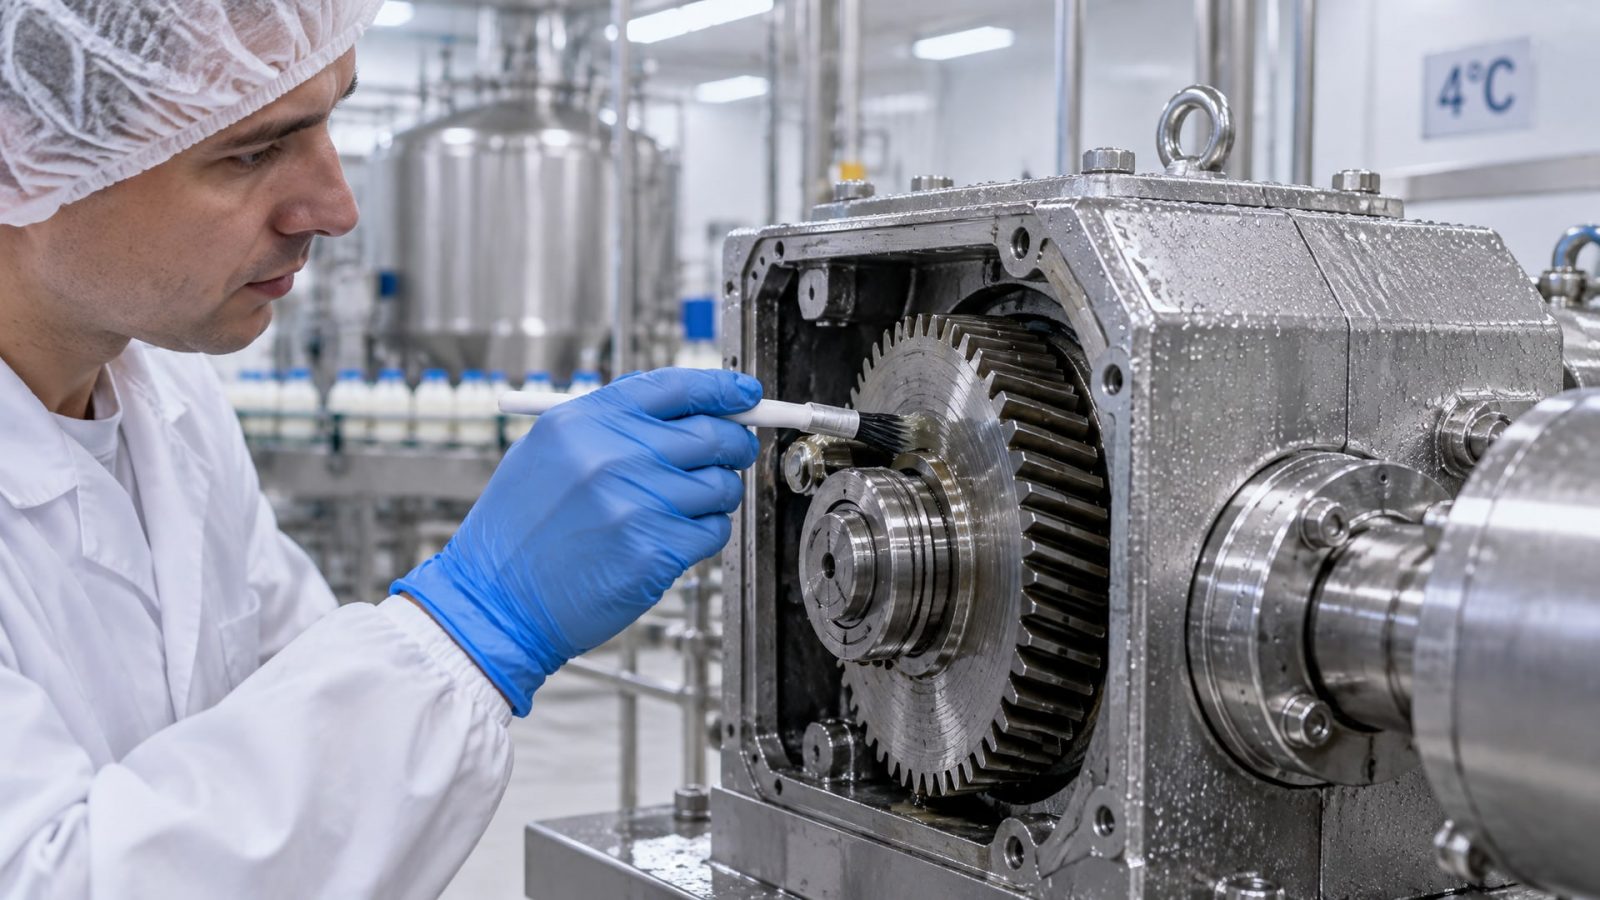
Обычная минеральная смазка (полученная из нефти) в таких условиях быстро окисляется и теряет свойства.
Синтетические смазки на основе полиальфаолефинов (ПАО) или эфиров демонстрируют лучшую стабильность при широких температурных диапазонах, устойчивость к воде и окислению, а также улучшенную несущую способность. Для редукторов, работающих в пищевых цехах с высокой гигиеной и частыми моями, синтетические масла прослужат дольше и будут реже требовать замены, что снижает риск контаминации при каждой операции смазывания.
Кроме того, синтетические смазки часто более совместимы с современными редукторами, выполненными с повышенной точностью зубьев. Для закрытых редукторов, где требуется масло с пищевым допуском H1 и высокой несущей способностью, рекомендуется использовать синтетическое редукторное масло EFELE SO-868. Оно обеспечивает надежную защиту зубьев от износа и фреттинга, устойчиво к вымыванию и окислению, а его H1-статус документирован и прослеживаем через реестр NSF.
При выборе между минеральным и синтетическим нужно сопоставить цену владения. Синтетическое масло дороже, но прослужит дольше, требует реже замены, и при каждой замене риск ошибки ниже. Для пищевого производства это часто перевешивает начальные затраты.
Пластичные смазки H1 для специальных узлов редуктора
Редукторы имеют разные типы узлов.
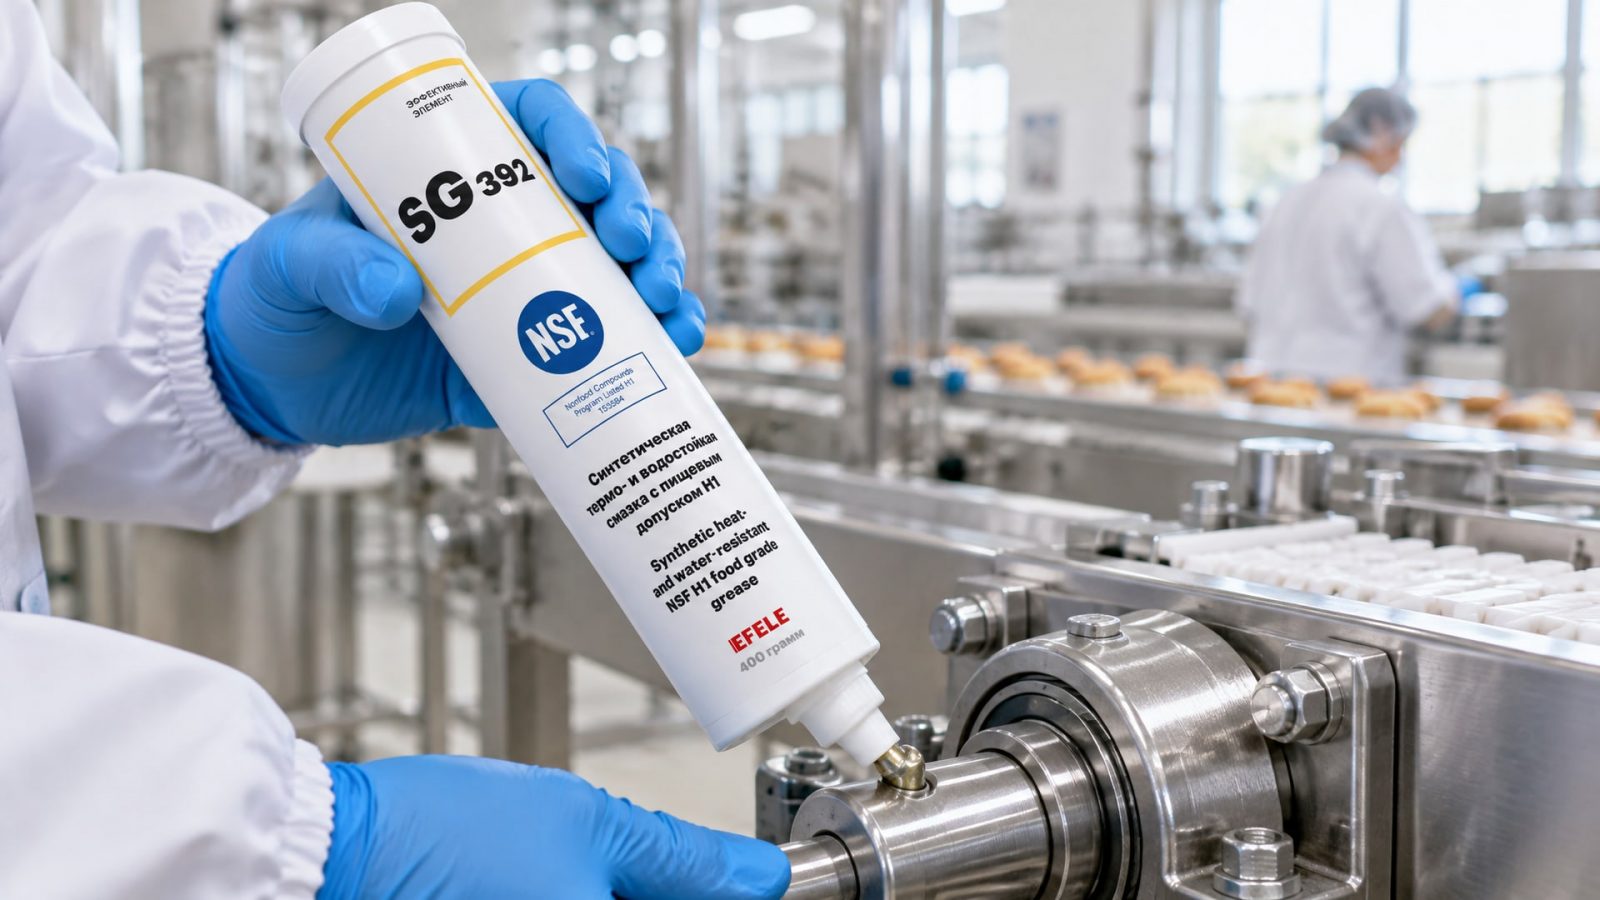
Зубчатый контакт смазывается маслом (циркуляционным или погружным). Но подшипники качения, муфты, валы часто требуют точечного нанесения пластичной смазки.
Для этих узлов нужна пластичная смазка, тоже с допуском H1. Она должна быть термо- и водостойкой, чтобы выдержать колебания температуры в цехе и контакт с влажностью при мойке. Класс консистенции NLGI 2 подходит для большинства подшипников редукторов. Одновременно смазка должна иметь хорошую адгезию (способность держаться на поверхности без вытекания).
В случае, если редуктор имеет открытые элементы или требуется пластичная смазка с пищевым допуском H1, устойчивая к высоким температурам и воде, подойдет EFELE SG-392. Это смазка на основе синтетического ПАО масла с литиевым загустителем, стабильная в диапазоне от -20 до +140 °C, водостойкая (не вымывается при мойке полов) и с отличной адгезией. Она распределена в реестре NSF как H1-смазка и прошла валидацию по ISO 21469.
Для точных подшипников и открытых направляющих ее используют тонким слоем, чтобы исключить попадание излишков в зону продукта. После нанесения редуктор вращают на холостом ходу 2-3 минуты для распределения, а затем снова проверяют герметичность.
Часто задаваемые вопросы
Достаточно ли просто купить смазку с надписью "пищевая"?
Нет. "Пищевая" - это маркетинговая фраза, а не стандарт. Нужно проверить наличие документально подтвержденного допуска H1 или ISO 21469 в реестре NSF или в сертификате. Покупайте только если поставщик может показать копию реестра или сертификата, иначе на аудите это станет замечанием.
Что будет, если редуктор смазан обычным маслом, а не H1?
Если смазка не имеет допуска H1 и попадет в пищевую зону, это нарушит требования HACCP. При аудите это будет критическое замечание, которое может привести к остановке производства до устранения проблемы. Поэтому нужно либо поменять масло на H1, либо доказать, что контакт с пищей невозможен.
Как часто нужно менять H1-смазку в редукторе?
Типичный интервал для редукторов в пищевом производстве -1500–3000 часов работы, в зависимости от нагрузки и условий. В пищевой зоне интервалы сокращают из-за риска контаминации пищевыми частицами и влагой. Точный регламент указывает производитель редуктора; его нужно отразить в плане HACCP.
Можно ли смешивать H1-смазки разных производителей?
Нет. Даже если обе имеют допуск H1, смешивание может привести к непредсказуемой химической реакции, потере смазывающих свойств и образованию отложений. Всегда используйте масло одной марки и одного производителя; при доливке берите запас той же партии.
Что означает ISO 21469 и почему это лучше, чем просто H1?
ISO 21469 - это международный стандарт, который включает проверку не только состава смазки, но и всей системы производства, упаковки, маркировки и прослеживаемости. Смазка с ISO 21469 автоматически имеет H1, но дополнительно гарантирует более строгий контроль качества. Для аудитов это выглядит более надежно.
Заключение
Смазывание пищевых редукторов требует не просто выбора "пищевой" смазки, а системного подхода: правильный выбор продукта с документально подтвержденным допуском H1 или ISO 21469, четкий регламент применения, обучение персонала, ведение журнала обслуживания и готовность к аудиту HACCP. Ключевой момент - допуск H1 означает возможность только случайного контакта с продуктом, а не полную пищевую безопасность при любом способе применения.
При подготовке к аудиту начните с проверки статуса текущей смазки в реестре NSF, составьте документ об анализе рисков для каждого редуктора, внесите регламент смазывания в план HACCP и проведите инструктаж персонала. Если редукторы старые или герметичность вызывает сомнения, рассмотрите их модернизацию или установку защитных кожухов. Это потребует времени и ресурсов, но гарантирует, что при проверке не будет замечаний и производство продолжит работу без перебоев.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать анаэробный фиксатор резьбы, учитывая прочность, разборность, тип металла и условия эксплуатации, чтобы избежать проблем с крепежом.
Смазка для низких температур: узнайте, как правильно подобрать смазочный материал для фасовочного оборудования в холодильных зонах.
Узнайте, как увеличить срок службы инструмента при фрезеровании закаленной стали на 20-30% без переделки оборудования.