
Как предварительное фосфатирование влияет на коррозионную стойкость покрытий
Предварительное фосфатирование может повысить коррозионную стойкость покрытий и улучшить их сцепление с металлической поверхностью. Но фосфатный слой обычно пористый, поэтому его рассматривают как подготовку или промежуточный слой, а не как самостоятельную долговременную защиту. Итог зависит от материала детали, подготовки поверхности и совместимости фосфата с антифрикционным покрытием.
Статья полезна инженерам, техническим специалистам и закупщикам, которые выбирают антифрикционные покрытия оборудования, оценивают фосфатирование стали или рассматривают замену импортных покрытий. Разберем, как устроена фосфатная подложка, почему нержавеющая сталь требует другого подхода и как проверять коррозионные свойства готовой системы.
Как фосфатирование повышает коррозионную стойкость покрытий
Фосфатирование формирует на металле конверсионный слой.
Он не просто лежит поверх поверхности, а образуется в результате химической реакции, поэтому может работать как промежуточная подложка под последующее покрытие. Такая обработка способна улучшить адгезию и смазываемость, а также снизить подподпленочную коррозию, когда влага и коррозионная среда распространяются под слоем покрытия.
Для антифрикционных покрытий оборудования важна не только низкая сила трения. Покрытие должно сохранять сцепление с деталью при воздействии влаги, нагрузок и износа. Фосфатная подложка может помочь в этом, если ее структура и пористость подходят для конкретной системы. Универсального эффекта нет: результат определяется материалом детали, способом подготовки и тем, каким составом закрывают фосфатный слой.
Фосфатный слой не заменяет финишную защиту
Фосфатные покрытия пористы. Поэтому без дополнительной защиты их антикоррозионные свойства ограничены. В зависимости от назначения фосфатный слой сочетают с маслом, герметизирующим составом или органическим верхним покрытием. Последующий слой заполняет или перекрывает поры и формирует более полную барьерную систему.
Фосфатирование стоит рассматривать как часть технологической цепочки, а не как универсальную антикоррозийную обработку. Если на деталь наносят антифрикционное покрытие, необходимо проверить совместимость всех слоев и подтвердить результат испытаниями. Иначе улучшение сцепления на подготовленной поверхности не гарантирует, что готовая система выдержит влажную или коррозионно-активную среду.
В исследованиях также отмечается влияние параметров процесса. В одном исследовании более высокая коррозионная стойкость была получена при температуре фосфатирования 45 °C, а увеличение времени погружения также влияло на результат. Эти значения нельзя автоматически переносить на другую технологию: режим подбирают под материал, состав ванны и требования к готовой детали.
Подготовка поверхности и параметры процесса
Качество фосфатирования начинается до нанесения конверсионного слоя.
С поверхности удаляют ржавчину, окалину, жир и другие загрязнения. Если подготовка выполнена неравномерно, фосфатный слой может сформироваться неодинаково, а воспроизводимость обработки снизится. В результате отдельные участки детали будут отличаться по адгезии и защитным свойствам.
Типовая последовательность включает обезжиривание, промывку, травление или удаление ржавчины, активацию, фосфатирование, повторную промывку и пассивацию либо сушку. Порядок операций и их параметры зависят от конкретного процесса. Пропуск этапа подготовки или промывки может повлиять на состояние поверхности под покрытием, поэтому технологическую цепочку следует оценивать целиком.
На что обратить внимание при выборе процесса
Стандарт DIN EN ISO 9717:2018-03 относится к фосфатным конверсионным покрытиям на металлах. Он помогает задать основу для спецификации обработки, но сам по себе не подтверждает пригодность покрытия для любого узла. При выборе важно учитывать назначение детали, вид фосфатного слоя и последующий антифрикционный или защитный состав.
Для отдельных задач применяют разные требования. AMS 2480 описывает цинковое фосфатирование как грунт под окраску, а AMS 2481 относится к тяжелому фосфатированию для износо- и приработочной защиты. MIL-DTL-16232G предусматривает типы M для марганцевого и Z для цинкового фосфатного покрытия. Эти обозначения не означают, что варианты взаимозаменяемы: их выбирают по функции слоя и требованиям к детали.
При подготовке технического задания полезно зафиксировать:
материал и состояние поверхности детали;
тип фосфатного слоя и последовательность операций;
совместимость фосфатирования с антифрикционным покрытием, маслом или герметизирующим составом;
способ проверки адгезии, износа и коррозионной стойкости;
требования к повторяемости результата на производстве.
Фосфатирование нержавеющей стали: почему нужен другой подход
Фосфатирование нержавеющей стали нельзя планировать по той же схеме, что и обработку углеродистой стали.
Пассивная оксидная пленка на нержавеющей стали препятствует химической реакции, необходимой для формирования стандартного фосфатного слоя. Поэтому обычное фосфатирование на таком материале технически неэффективно и может ухудшить коррозионные свойства.
Для нержавеющих сталей обычно рассматривают химическую пассивацию. В качестве профильного стандарта для соответствующих процедур упоминается ASTM A967. Это не означает, что пассивация автоматически заменяет антифрикционное покрытие: она решает задачу состояния поверхности, а способ снижения трения и защиты узла подбирают отдельно.
Как учитывать материал детали
До выбора обработки нужно уточнить марку и состояние металла, а также проверить, не изменит ли процесс его коррозионное поведение. Для деталей из углеродистой стали фосфатирование может быть частью подготовки под органический топкоут или антифрикционное покрытие. Для нержавеющей стали сначала оценивают необходимость химической пассивации и совместимость последующего слоя с обработанной поверхностью.
Фосфатирование нержавеющей стали не следует включать в технологическую карту только по аналогии с обработкой обычной стали. Если узел работает во влажной или коррозионно-активной среде, выбор процедуры подтверждают испытаниями. Для оценки коррозионной стойкости нержавеющих деталей применяют процедуры и испытания, связанные с ASTM A967, а результат рассматривают в контексте конкретной конструкции и условий эксплуатации.
Коррозионная стойкость цинковых покрытий и выбор фосфатной системы
Для цинковых фосфатных покрытий есть данные о повышении коррозионной защиты по сравнению с рядом других фосфатных систем.
В одном сравнительном исследовании порядок защиты указан так: цинковый фосфат выше марганцевого, а марганцевый выше магниевого. Это результат конкретного сравнения, а не универсальный рейтинг для любых деталей и сред.
Выбор зависит и от механической задачи. Марганцевые и цинковые фосфатные системы могут использоваться там, где важны приработка и износостойкость. Для защиты от коррозии одного названия фосфата недостаточно: учитывают структуру и пористость слоя, равномерность нанесения, наличие масла или верхнего покрытия. Для цинковых поверхностей фосфатная конверсия также может улучшать стойкость к повреждениям и замедлять развитие коррозии в зоне царапин.
Как оценивать готовое покрытие
Испытания в солевом тумане по DIN EN ISO 9227:2017-07 помогают сравнивать коррозионную стойкость покрытий в заданных условиях. Однако этот метод не заменяет проверку адгезии, износа и поведения системы на реальной детали. Визуальный осмотр также не дает полной оценки: внешне равномерный слой не обязательно обеспечивает требуемую защиту при повреждении или воздействии влаги.
Для корректного сравнения систем фиксируют одинаковые условия подготовки и нанесения, а затем оценивают коррозионное поведение, сцепление и состояние покрытия после испытаний. Такой подход особенно важен, если рассматривается замена импортных покрытий: сравнивать нужно тип и свойства слоев, а не только коммерческие названия. В спецификации полезно указать материал основы, способ подготовки, последовательность покрытий и методы приемочного контроля.
Замена импортных антифрикционных покрытий: что сравнивать
При подборе замены импортного покрытия недостаточно найти материал с похожим назначением.
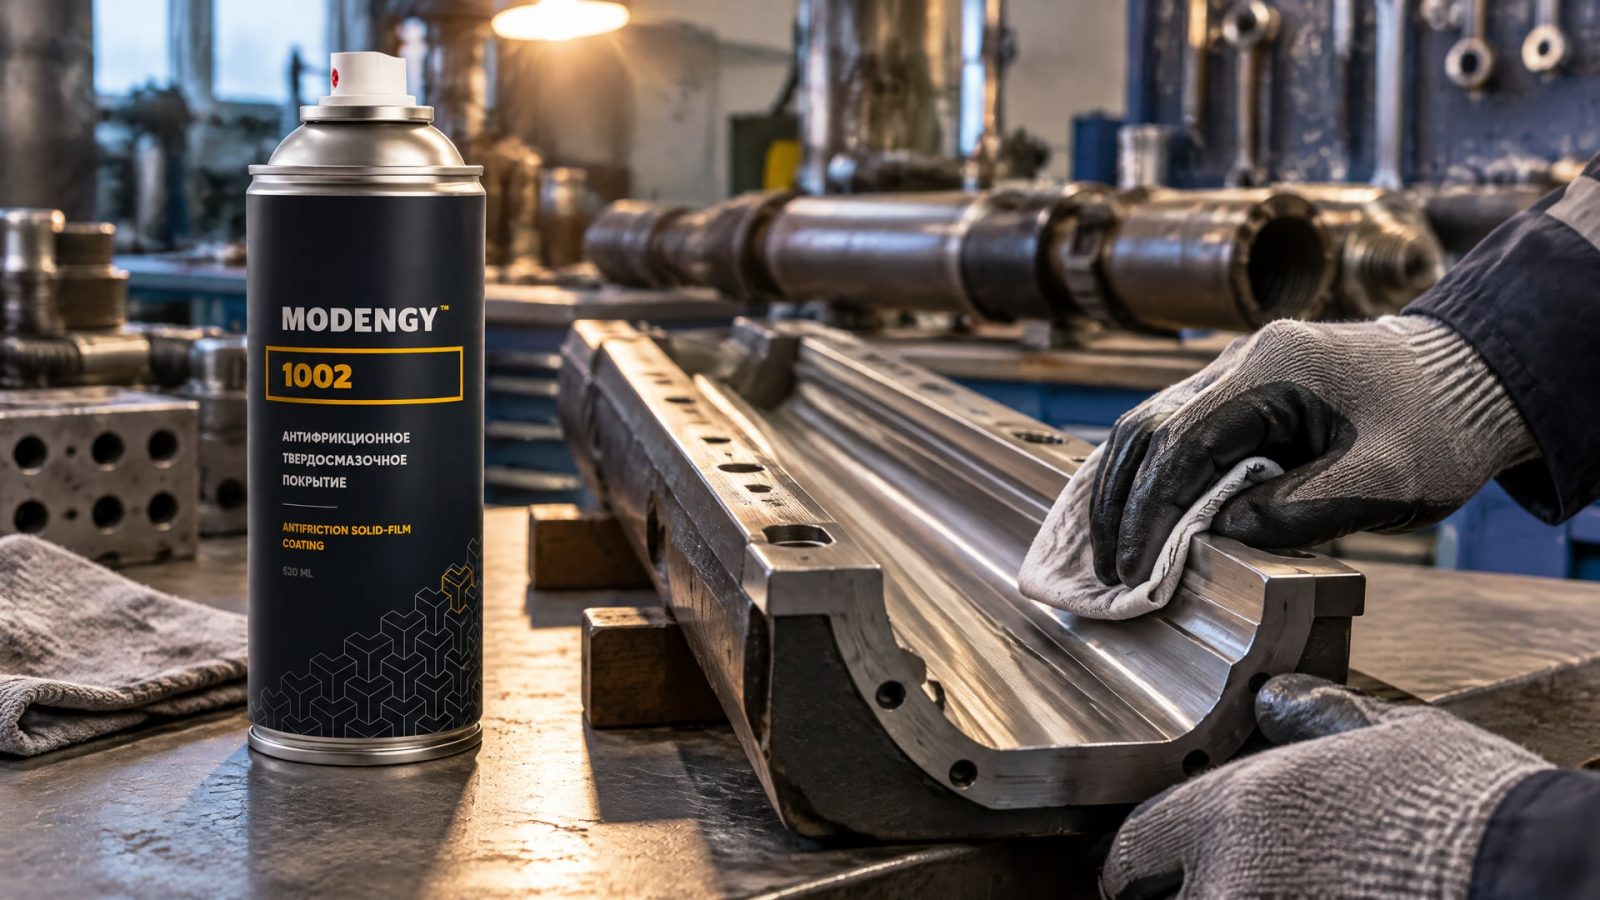
Сначала определяют, какую функцию выполняет каждый слой: фосфатная подложка может улучшать сцепление или участвовать в приработке, а верхнее антифрикционное покрытие отвечает за свойства поверхности в узле. Если заменить только один элемент системы, не проверив остальные, итоговая коррозионная стойкость может измениться.
Для направляющих и других узлов нефтедобывающего оборудования отдельно оценивают вымывание, фреттинг и работу при холодном пуске. Эти режимы создают разные требования к адгезии, трению и защите от коррозии, поэтому их следует воспроизводить в испытаниях или учитывать при проверке на оборудовании. MODENGY 1002 рассматривают как российский аналог для таких задач: у покрытия заявлены низкий коэффициент трения и антикоррозионные свойства. Его совместимость с конкретной фосфатной подложкой подтверждают до внедрения.
Критерии технического сравнения
При замене системы важно сопоставить не только антикоррозионные показатели, но и условия нанесения, состояние поверхности и требования к работе узла. Фосфатирование может быть полезно как подготовительный этап, однако его результат зависит от того, насколько равномерно сформирован слой и насколько он совместим с последующим покрытием.
Для закупщика и инженера практический критерий - наличие понятной спецификации и подтвержденного контроля. Сверяются с требованиями к материалу основы, типу фосфата, подготовке поверхности и испытаниям готовой системы. Если поставщик не может подтвердить совместимость слоев и условия нанесения, решение нельзя обосновать только сходством названий или общим назначением материалов.
Часто задаваемые вопросы
Повышает ли фосфатирование коррозионную стойкость покрытия?
Фосфатирование может улучшить адгезию последующего слоя и снизить риск подподпленочной коррозии. Но фосфатное покрытие пористое, поэтому его защитных свойств часто недостаточно без масла, герметизирующего состава или верхнего покрытия. Эффект оценивают для всей системы, а не только для фосфатного слоя.
Можно ли фосфатировать нержавеющую сталь?
Обычное фосфатирование нержавеющей стали технически неэффективно: пассивная оксидная пленка препятствует реакции. Для нержавеющих сталей обычно применяют химическую пассивацию, связанную с ASTM A967. Последующее антифрикционное покрытие подбирают отдельно и проверяют на совместимость с обработанной поверхностью.
Что лучше для коррозии: цинковое или марганцевое фосфатирование?
В одном сравнительном исследовании коррозионная защита располагалась в порядке: цинковый фосфат, затем марганцевый и магниевый. Однако выбор зависит от задачи. Марганцевое фосфатирование может быть уместно там, где важны приработка и износостойкость, поэтому сравнивают не только коррозию, но и условия работы узла.
Достаточно ли испытания в солевом тумане для оценки покрытия?
Нет. Испытание по DIN EN ISO 9227:2017-07 используют для сравнения коррозионной стойкости, но оно не показывает всех характеристик системы. Дополнительно проверяют подготовку поверхности, структуру слоя, адгезию и износ. Для деталей, работающих в конкретной среде, учитывают условия их эксплуатации.
Заключение
Предварительное фосфатирование способно повысить коррозионную стойкость покрытий за счет улучшения адгезии и снижения риска подподпленочной коррозии. Но оно не заменяет финишную защиту и подходит не для каждого металла: в частности, обычная технология неэффективна для нержавеющей стали. Выбор фосфатной системы зависит от материала детали, назначения слоя и условий работы узла.
Следующий шаг - зафиксировать в техническом задании материал основы, последовательность подготовки и покрытий, требования к совместимости и методы испытаний. Для сравнения альтернатив следует оценивать готовую систему по коррозионной стойкости, адгезии и износу, а не только по типу или названию покрытия.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как фосфатирование влияет на коррозию и риск задиров резьбовых соединений из нержавеющей стали, и выберите оптимальные методы защиты.
Узнайте, как правильно выбрать оборудование нанесение покрытий для гальванического и порошкового производства, учитывая требования к качеству и технологии.
Узнайте, как восстановить скольжение резиновой прокладки по алюминию, выбирая подходящее антифрикционное покрытие и подготовку поверхности.