
Фосфатирование и коррозия: как снизить риск задиров на резьбе из нержавеющей стали
Задиры резьбовых соединений из нержавеющей стали снижают не сменой марки стали, а сочетанием мер: чистой неповрежденной резьбой, подходящей смазкой или сухим антифрикционным покрытием и медленной затяжкой. Фосфатирование может снизить склонность поверхностей к задирам, но его нельзя автоматически считать защитой от коррозии: результат зависит от пары материалов и условий эксплуатации.
Статья поможет инженерам и техническим специалистам разобраться, почему нержавеющая сталь заедает при сборке, когда уместно фосфатирование и как выбирать другие способы защиты резьбы от задиров. Закупщики найдут здесь критерии для сравнения решений и проверки их в испытаниях, а не только по заявленным характеристикам.
Почему нержавеющая сталь заедает при сборке
Нержавеющая сталь не защищена от задиров только потому, что обладает коррозионной стойкостью.
При контакте двух нержавеющих поверхностей трение может разрушить пассивную оксидную пленку. На локальных участках возникает тесный металлический контакт, который способен привести к схватыванию и повреждению витков.
Риск зависит не только от материала крепежа. На него влияют состояние поверхностей, чистота резьбы и режим затяжки. При высокой скорости сборки возрастает вероятность локального нагрева, а загрязнения, остатки старой смазки и уже поврежденные витки мешают равномерному движению резьбы. Поэтому повышение класса материала или замена одной марки нержавеющей стали на другую сами по себе не дают надежного решения.
Схватывание может развиваться быстро: в материалах по испытаниям указан диапазон от 7 до 58 секунд до отказа при заданной нагрузке. Это не универсальный прогноз для каждого соединения, но он показывает, почему проблему важно предупреждать до монтажа, а не устранять после заклинивания.
Геометрия резьбы тоже имеет значение. ISO 68-1 и ASME B1.13M задают базовый профиль резьбы, в том числе требования к радиусу корня. Для механических классов 8.8 и выше приводится минимальное значение радиуса Rmin = 0,125P, где P - шаг резьбы. Это параметр профиля, а не универсальная инструкция по исправлению задиров: при выборе крепежа и технологии сборки нужно учитывать требования конкретного узла.
Фосфатирование, коррозия и защита резьбы от задиров
Фосфатирование применяют как вариант антифрикционной обработки.
Сформированный на поверхности слой может снижать трение и склонность к задирам, однако его эффективность зависит от материала сопряженных деталей и условий работы соединения. Поэтому фосфатирование стоит оценивать как часть технологического решения, а не как универсальный способ устранить любое заедание.
Важно отдельно проверять требования к защите от коррозии. Способность фосфатного слоя снизить склонность к задирам не означает, что он обеспечит необходимую коррозионную стойкость во влажной, химически активной или иной конкретной среде. В доступных данных нет универсальных характеристик коррозионной стойкости фосфатированных нержавеющих резьб. Для выбора обработки нужно соотнести ее с материалами пары и реальными условиями эксплуатации.
Если соединение работает в среде, где возможны влага и контакт разных металлов, необходимо учитывать совместимость материалов и составов. Например, для медных антизадирных паст отмечают риск гальванической коррозии во влажной среде. Это не означает, что любой состав с медью обязательно вызовет повреждение: решение зависит от условий и совместимости, которые следует проверять для конкретного узла.
Для поверхностей, где важны одновременно трение и коррозионная стойкость, рассматривают антифрикционные покрытия. В качестве такого подхода в производственных задачах применяют линейку антифрикционных покрытий MODENGY: она предназначена для защиты от задиров и коррозии. Выбор конкретного покрытия и подготовку поверхности согласуют с условиями работы соединения, а результат проверяют на соответствующей паре материалов.
Смазка или антифрикционное покрытие: что выбрать
Смазка и предварительно нанесенное сухое покрытие решают общую задачу снижения трения, но применяются по-разному.
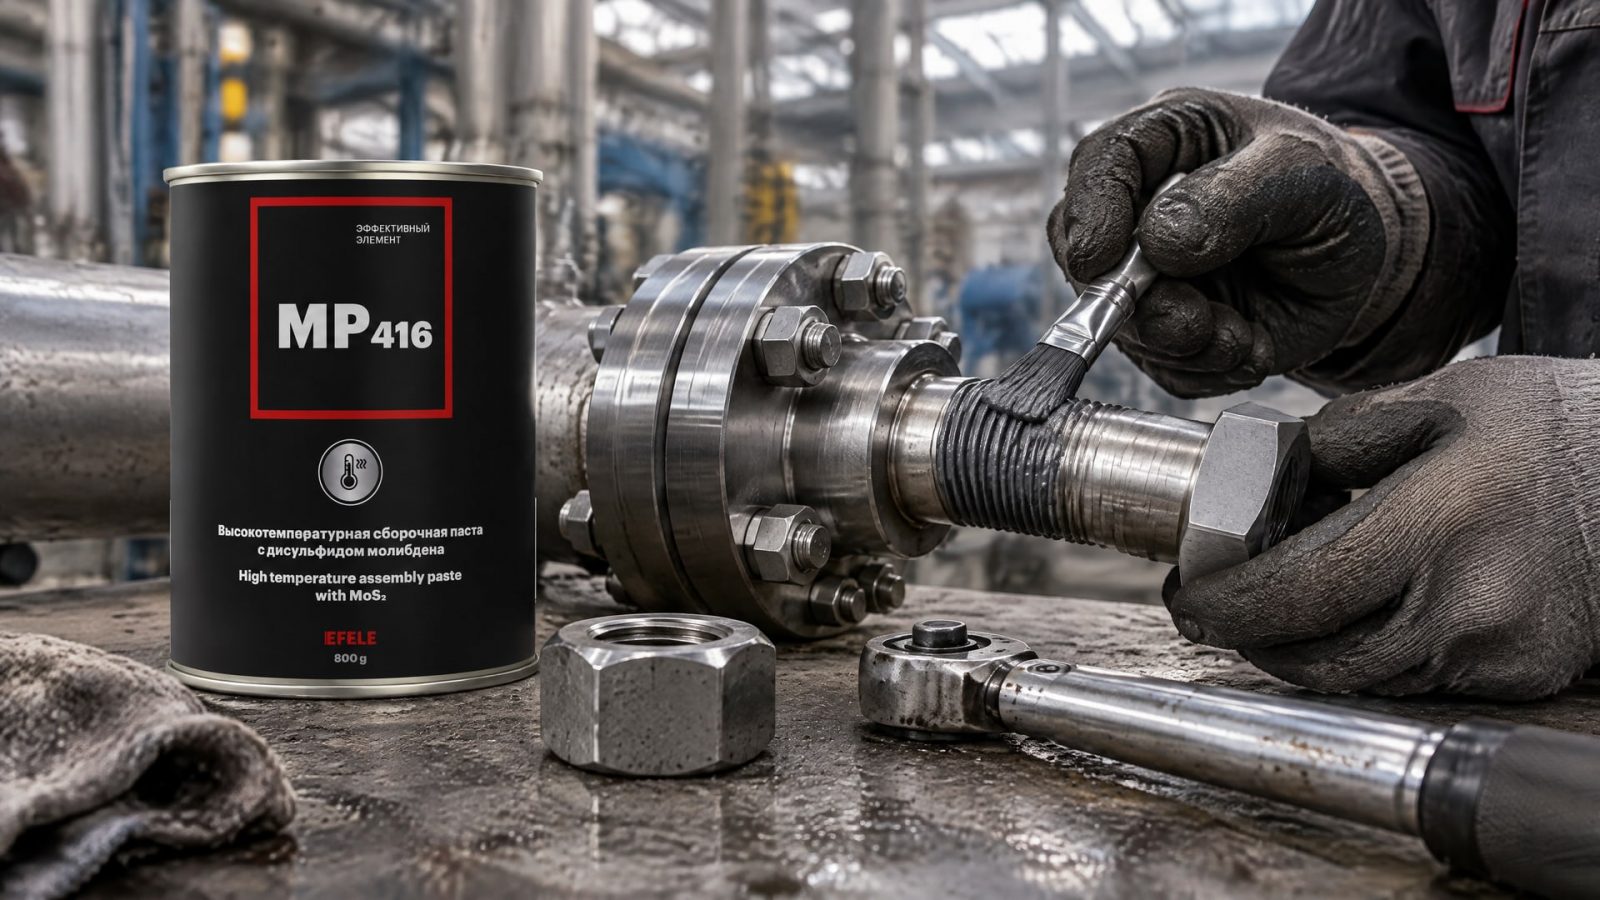
Смазочный антизадирный состав наносят при сборке, а сухое покрытие может быть удобнее там, где важны чистота и повторяемость монтажа. Для повторно разбираемых соединений выбор также зависит от условий эксплуатации и требований к обслуживанию.
При смазывании резьбы важен не максимальный объем, а равномерное нанесение на рабочую длину. Избыток состава может сделать момент затяжки менее воспроизводимым, поэтому его не следует считать дополнительной защитой. Если соединение работает при высоких температурах и нагрузках, среди применяемых решений есть противозадирные термостойкие пасты. В таких условиях на резьбовые соединения наносят EFELE MP-416, учитывая требования к среде и режиму сборки.
Сравнивать решения нужно не по одному параметру, например температуре применения. Учитывают материал крепежа и сопряженной детали, возможность контакта с влагой или другими рабочими средами, необходимость повторной разборки и способ нанесения. Для снабженца и инженера важно также заранее определить, как будет проверяться результат: по состоянию резьбы после сборки, повторяемости момента затяжки или работе узла на стенде.
| Условие или задача | Возможный подход | Что проверить |
|---|---|---|
| Требуется обработка непосредственно перед сборкой | Совместимый антизадирный состав | Равномерность тонкого слоя и влияние на момент затяжки |
| Важны чистота и повторяемость монтажа | Предварительно нанесенное сухое покрытие | Совместимость с материалами и условиями эксплуатации |
| Рассматривается фосфатирование | Антифрикционная обработка поверхности | Склонность к задирам и отдельные требования к коррозионной стойкости |
Как собирать резьбовое соединение без задиров
Защита резьбы от задиров начинается до нанесения состава.
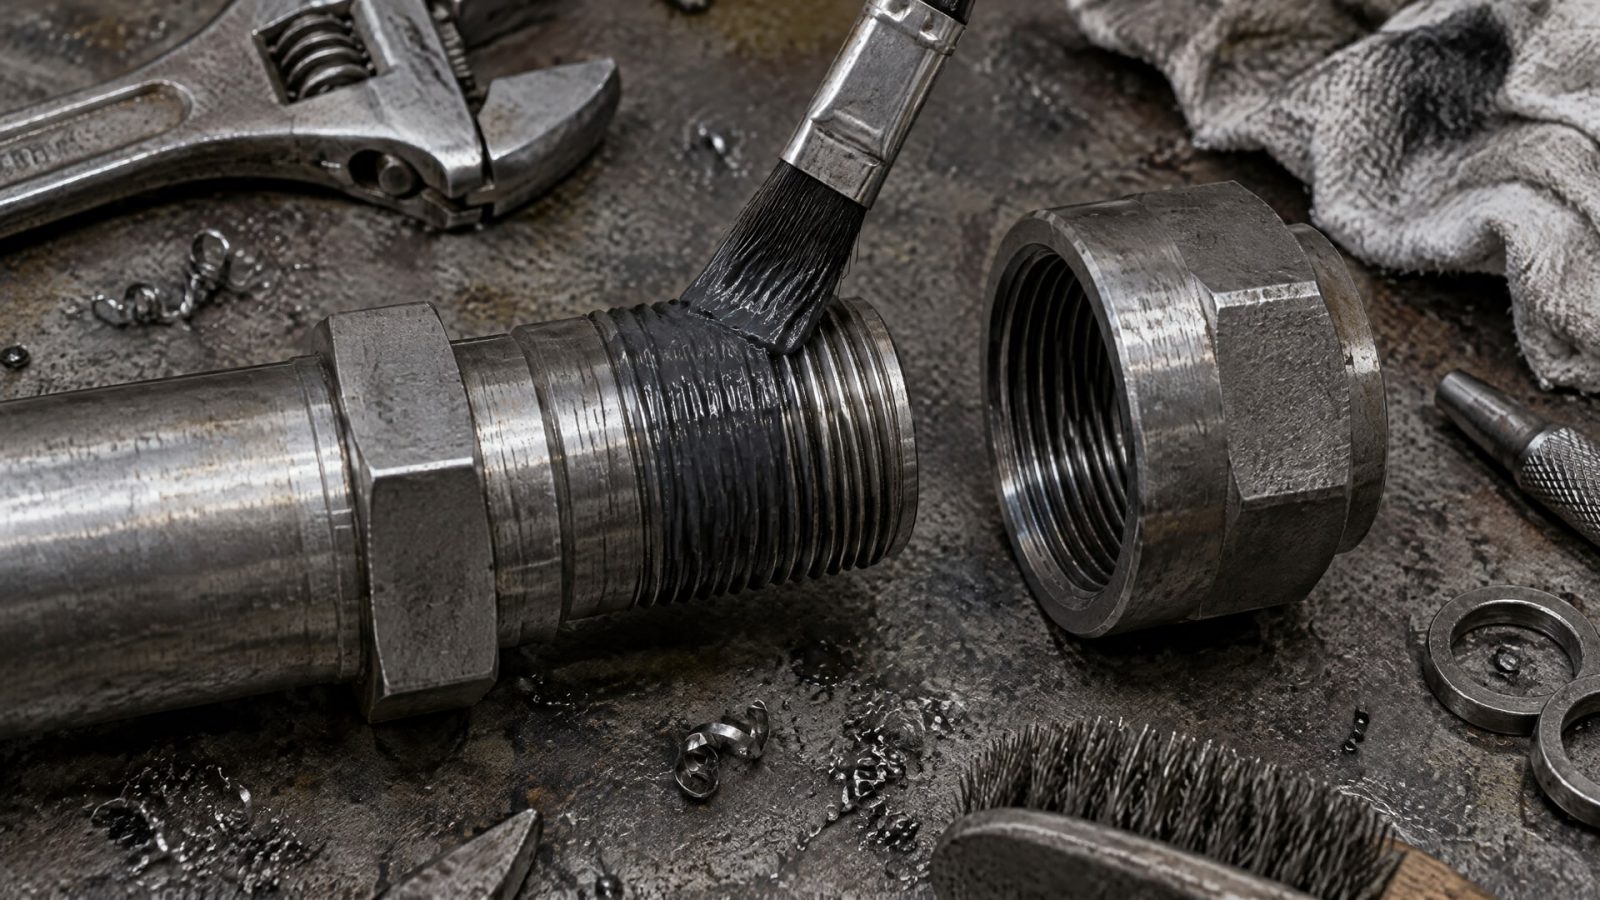
Проверьте витки на повреждения, удалите загрязнения и остатки старых масел. Не пытайтесь компенсировать загрязненную или испорченную резьбу дополнительной смазкой: дефекты поверхности повышают трение и могут помешать равномерной сборке.
Состав наносят тонким равномерным слоем на рабочую длину резьбы. При окончательной посадке предпочтительна ручная или низкооборотная затяжка; высокоскоростной гайковерт увеличивает риск локального нагрева и схватывания. Если соединение собирают регулярно, режим затяжки и способ нанесения стоит закрепить в рабочей инструкции.
Не следует рассчитывать, что переход с A2 на A4 сам по себе устранит проблему. Разница марки нержавеющей стали не заменяет контроля поверхности, режима сборки и применения антизадирной обработки. Если меняют материал крепежа, смазку или покрытие, результат нужно проверять в тех же условиях, в которых будет работать узел.
При проектировании также сверяются с геометрией резьбы и требованиями к крепежу. ISO 68-1 и ASME B1.13M описывают базовый профиль, включая корневой радиус; для классов 8.8 и выше указан ориентир Rmin = 0,125P. Эти параметры не заменяют практическую проверку: корректная геометрия, чистая поверхность и управляемая скорость сборки должны работать вместе.
Как проверить, что решение работает
У задиров нет одного универсального испытания, которое полностью описывает поведение всех сочетаний материалов, покрытий и режимов сборки.
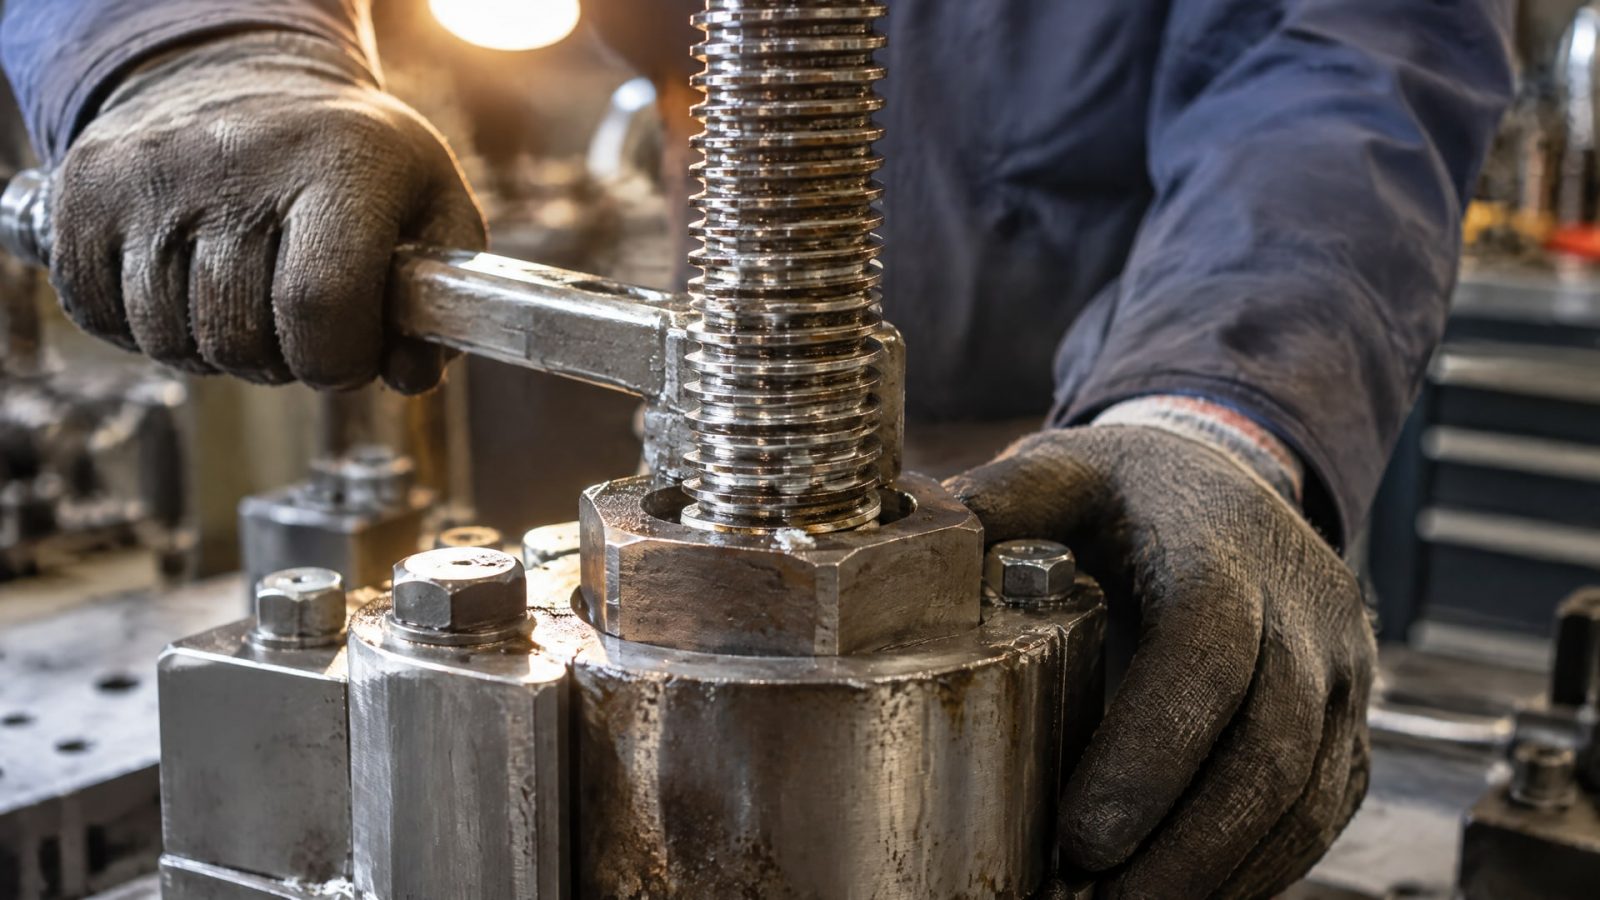
Поэтому решения оценивают несколькими методами: проверяют склонность материалов к задирам, зависимость момента затяжки от усилия зажима и работу соединения на производственном стенде.
ASTM G98 используют как базовый метод оценки склонности материалов к задирам в паре трения. ISO 16047:2005 применяют для испытаний крепежа по зависимости «момент - усилие зажима» и определения коэффициентов трения, важных для расчета предварительного натяга. Эти методы отвечают на разные вопросы, поэтому их не стоит подменять друг другом.
Для практической оценки испытания проводят на сочетании материалов и обработок, соответствующем реальному узлу. Сравнивают повторяемость затяжки, состояние витков после сборки и возможность разобрать соединение, если это входит в требования к узлу. Испытание только на отдельном образце поверхности не всегда показывает, как поведет себя готовая резьбовая пара.
Перед закупкой покрытия или смазки инженеру и снабженцу полезно согласовать критерии проверки с технологом: какие материалы войдут в тест, как будет наноситься состав и какой результат считать приемлемым. Такой подход помогает отделить заявленную функцию от подтвержденного поведения конкретного соединения.
Часто задаваемые вопросы
Помогает ли фосфатирование от задиров?
Фосфатирование может снизить склонность к задирам благодаря формированию низкофрикционного слоя. Но результат зависит от пары материалов и условий работы. Его не следует считать универсальной защитой от коррозии: требования к коррозионной стойкости проверяют отдельно для конкретной среды и обработки.
Почему нержавеющая сталь заедает, если она устойчива к коррозии?
Коррозионная стойкость не исключает задиров при трении. В контакте нержавеющих поверхностей пассивная оксидная пленка может разрушаться, после чего возникают условия для локального схватывания. Высокая скорость затяжки и плохое состояние резьбы повышают риск повреждения.
Что выбрать для резьбы: смазку или сухое покрытие?
Выбор зависит от способа сборки, требований к чистоте, повторной разборке и условий эксплуатации. Смазку наносят перед монтажом, а предварительно нанесенное сухое покрытие может быть удобным для повторяемых и чистых процессов. Оба варианта проверяют на конкретной паре материалов.
Как подтвердить эффективность защиты от задиров?
Одного универсального испытания нет. ASTM G98 используют для базовой оценки склонности материалов к задирам, а ISO 16047:2005 - для проверки зависимости момента затяжки от усилия зажима. Для выбора решения результаты дополняют испытанием соединения на стенде в условиях, близких к рабочим.
Заключение
Фосфатирование может уменьшить склонность резьбы из нержавеющей стали к задирам, но связь между фосфатированием и коррозией нужно оценивать отдельно для условий эксплуатации. Надежная защита складывается из чистой неповрежденной резьбы, подходящей смазки или покрытия, контролируемой скорости затяжки и проверки на конкретной паре материалов.
Следующий шаг для инженера - определить условия работы узла и критерии испытаний, затем сравнить подходящие варианты на реальном сочетании крепежа и обработки. Это позволит выбрать решение, которое снижает риск задиров и отвечает требованиям к коррозионной стойкости.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать оборудование нанесение покрытий для гальванического и порошкового производства, учитывая требования к качеству и технологии.
Узнайте, как восстановить скольжение резиновой прокладки по алюминию, выбирая подходящее антифрикционное покрытие и подготовку поверхности.
Смазка резиновых уплотнений: как обеспечить скольжение и продлить срок службы.