
Антипригарное покрытие для узлов трения металл-металл: сравнение свойств и износостойкости
Для узлов трения металл-металл антипригарное покрытие выбирают не по одному свойству, а по сочетанию низкого трения, стойкости к износу и поведения в реальном режиме работы. Параметры сравнивают по подходящим методикам: коэффициент трения оценивают отдельно от абразивной стойкости и устойчивости к пригоранию. Поэтому покрытие, которое хорошо показывает себя в одном испытании, не обязательно подойдет для конкретного оборудования.
Статья полезна инженерам, техническим специалистам и закупщикам, которым нужно подобрать покрытие узлов трения или снизить налипание материала на рабочие поверхности. Разберем, чем промышленное покрытие отличается от бытового, как оценивать износостойкость и какие условия зафиксировать перед испытаниями. Это поможет сформулировать требования к покрытию и сравнить варианты на одинаковой основе.
Как сравнивать антипригарное покрытие для узлов трения
Сначала определяют, какую задачу должно решать покрытие.
В одном узле приоритетом может быть снижение трения, в другом - защита от адгезионного износа, а на рабочей поверхности упаковочного оборудования - уменьшение налипания материала. Эти функции связаны, но не тождественны. Слово «антипригарное» не сообщает, как покрытие поведет себя под нагрузкой или насколько долго сохранит свойства при трении.
Для сравнения полезно разделить критерии на три группы:
Трибологические свойства: коэффициент трения и поведение покрытия в заданном режиме контакта.
Износостойкость: сопротивление абразивному или другому предусмотренному испытанием воздействию.
Антипригарные свойства: способность препятствовать удержанию или налипанию материала на поверхности в заданных условиях.
Для коэффициента трения покрытий на основе дисульфида молибдена и PTFE используют испытательную машину LFW1 по ASTM D2714. Результат этого испытания характеризует трение в заданной методике, но не заменяет оценку износа или налипания. Поэтому для технического сравнения фиксируют не только полученное значение, но и условия контакта, нагрузку, тип образцов и длительность испытания.
Для оценки антипригарного поведения применяют испытания, моделирующие контакт поверхности с материалом или абразивное воздействие. В одном из таких методов образец трут о абразивную бумагу в сухих или влажных условиях, а число циклов до полного удаления среды с поверхности используют как показатель эффективности anti-stick-свойств. Такой результат нельзя напрямую приравнивать к коэффициенту трения: измеряются разные характеристики.
Сравнение корректно, когда образцы испытывают по одной методике и в одинаковых условиях. Если один вариант проверяли на трение, а другой - только на абразивный износ, определить «лучшее» покрытие по этим данным нельзя. Для закупщика и инженера итогом сравнения должна стать спецификация с отдельными критериями приемки для каждой важной функции.
Почему свойство «неприлипания» не заменяет остальные показатели
Бытовое выражение «сковорода с антипригарным покрытием» описывает задачу посуды, но не дает критериев выбора покрытия для промышленного контакта металл-металл. Условия работы, контактирующие материалы и механизм износа в оборудовании требуют самостоятельной оценки. Поэтому бытовые покрытия и промышленные покрытия узлов трения нельзя считать взаимозаменяемыми только на основании общего антипригарного эффекта.
Почему пара металл-металл склонна к износу
В контакте металл-металл важно учитывать не только трение, но и механизм повреждения поверхностей.
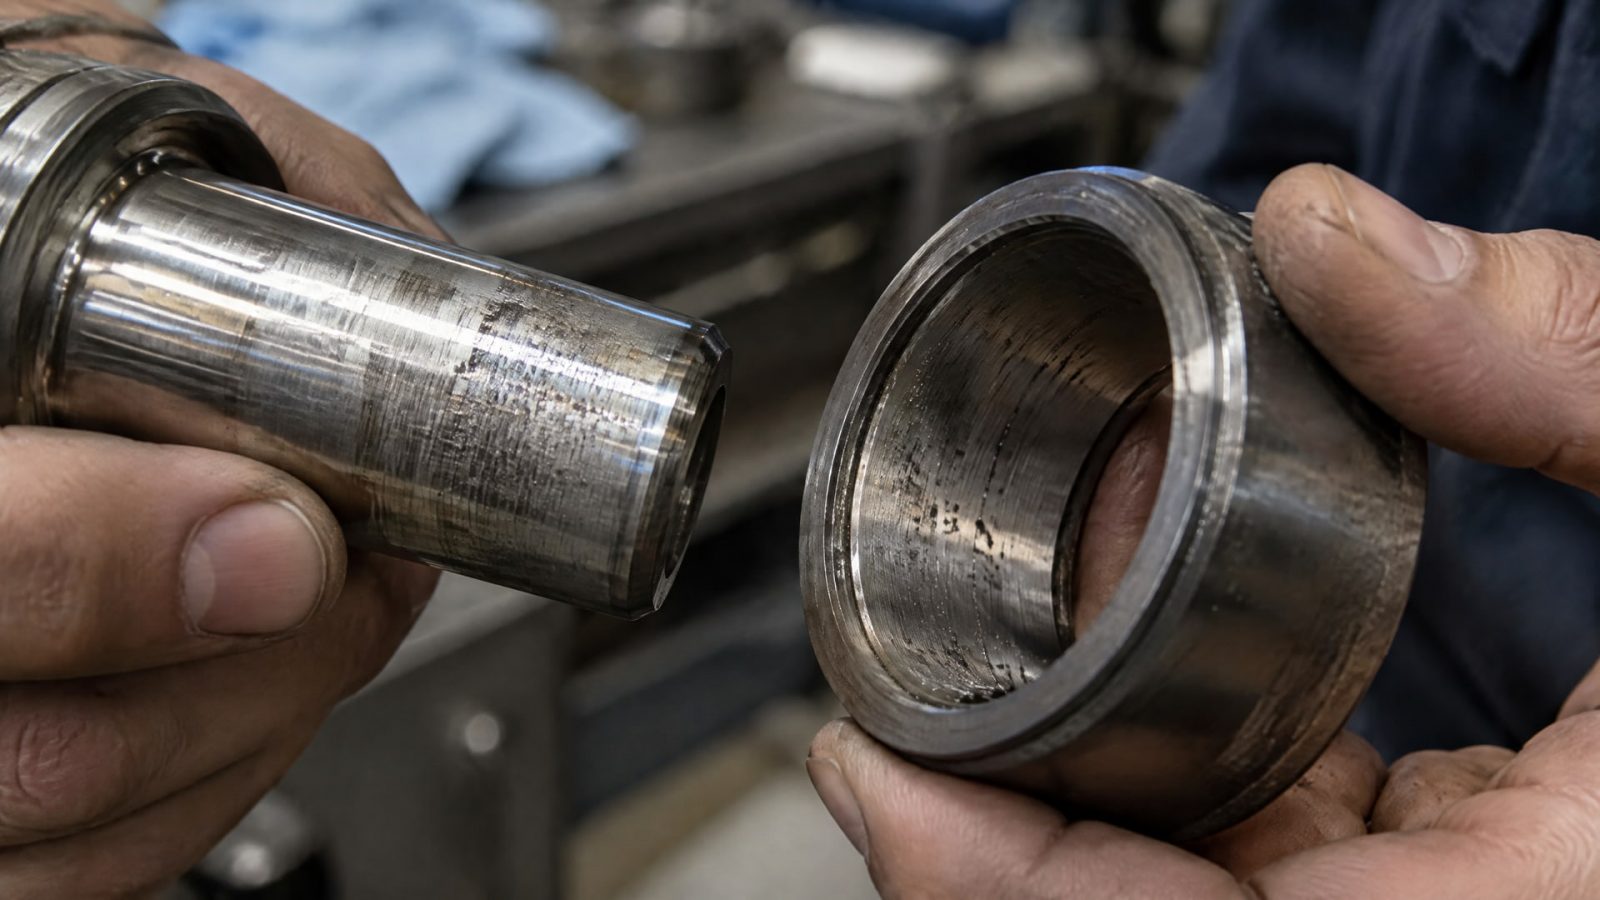
Для пар с похожими свойствами материалов, в том числе сталь по стали, характерен адгезионный износ. При таком взаимодействии материал может переноситься с одной поверхности на другую, а состояние контакта меняется по мере работы узла. Покрытие в этой ситуации оценивают как часть трибологической системы, а не как отдельный слой с универсальными свойствами.
На результат влияют свойства обеих деталей и режим контакта. Значение имеют геометрия, состояние поверхности, подготовка перед нанесением, процесс нанесения и толщина пленки. Если эти условия меняются, меняется и результат испытаний: данные на плоском лабораторном образце не обязательно описывают работу детали сложной формы. Поэтому характеристики покрытия следует рассматривать вместе с условиями его применения.
Для узлов с периодическими остановками и повторным запуском особенно важно проверить покрытие в реальном цикле работы. Лабораторный показатель трения не отвечает сам по себе на вопросы о налипании материала, сохранении пленки и износе при многократных пусках. Такие особенности нужно задавать в программе испытаний, опираясь на фактический режим оборудования, а не на общие формулировки вроде «тяжелые условия».
Перед сравнением вариантов полезно описать контакт в техническом задании:
Какие материалы образуют пару трения и какие поверхности контактируют.
Какой механизм нужно ограничить: адгезионный износ, абразивный износ, налипание или повышенное трение.
Как устроен рабочий цикл: непрерывное движение или частые пуски и остановки.
Какие подготовка поверхности и процесс нанесения будут применяться.
По каким результатам испытаний принимают решение о соответствии покрытия.
Такой перечень помогает не сводить оценку к рекламному обозначению anti-stick. Для стальных деталей важна именно стойкость системы в контакте металл-металл, а для оборудования с налипанием материала - еще и результат отдельной проверки антипригарного поведения. Эти требования следует фиксировать раздельно, чтобы одно не подменяло другое.
Как проверяют износостойкость и антипригарный эффект
Метод испытания выбирают в соответствии с тем, какое свойство нужно измерить.
Для покрытия, которое должно сопротивляться абразивному воздействию, применяют испытания на износ. Для антипригарной функции используют методики, моделирующие взаимодействие поверхности с материалом или средой. Универсального результата, который одновременно подтверждает низкое трение, стойкость к истиранию и отсутствие налипания, нет.
Для анодных оксидных покрытий ISO 10074:2017 предусматривает испытание на износ абразивным кругом по ISO 8251, а в некоторых случаях - испытание абразивной струей по ISO 8251. Результат выражают через потерю толщины или потерю массы покрытия. В стандарте также приведен пример критерия для класса 1: относительная средняя удельная стойкость к абразивному износу не менее 80% при диапазоне от 800 до 100 двойных ходов. Применять этот критерий к покрытиям другого типа без проверки применимости нельзя.
При испытании антипригарных покрытий для прикладных систем используют иные схемы. В одном исследовании износ оценивали на P.E.I abrasion tester по ISO 10545-7, выполняя шаги по 100 циклов до общего количества 400 циклов. Отдельно проводили испытание на мойку по UNI EN 12875-1:2005: 250 циклов при 60 °C. Эти параметры показывают, как задают последовательность и условия теста, но не являются универсальными нормами приемки для любого промышленного покрытия.
Для общей оценки износостойкости покрытий также используют ASTM D4060 и ISO 7784. При сравнении важно заранее установить одинаковые условия: число циклов, температуру, тип абразивного воздействия и критерий окончания теста. Если результаты выражены разными способами - например, потерей массы в одном случае и потерей толщины в другом, - прямое сопоставление требует обоснования.
Испытание на антипригарность можно построить вокруг числа циклов до полного удаления тестовой среды с поверхности. Но этот показатель нужно трактовать вместе с условиями контакта и состоянием образца. Важно также оценивать покрытие после воздействия: сохранилась ли пленка, не изменились ли ее свойства и соответствует ли результат назначению детали. В технической документации критерии приемки следует задавать отдельно для трения, износа и налипания.
Как выбрать лучшее антипригарное покрытие для оборудования
Единого варианта, который можно назвать лучшим для всех узлов, нет.
Подходящее покрытие зависит от того, что происходит с поверхностью во время работы: растет ли трение, возникает ли адгезионный износ, налипает ли материал или покрытие подвергается абразивному воздействию. Для одной детали определяющим окажется снижение трения, для другой - сохранение пленки, для третьей - уменьшение прилипания в производственном цикле.
Выбор начинают с описания задачи и условий работы. Затем подбирают методы испытаний для каждой функции и согласуют критерии приемки. Если для оборудования важны одновременно низкое трение и защита от пригорания, эти требования не объединяют в один общий показатель. Коэффициент трения и износостойкость проверяют раздельно, а антипригарный эффект оценивают методом, который воспроизводит контакт с реальным материалом.
Перед фиксацией спецификации покрытие проверяют на оригинальных деталях и в промышленном процессе. Такая проверка важна потому, что геометрия детали, подготовка поверхности, нанесение и толщина пленки влияют на итоговый результат. Испытания на реальных компонентах позволяют обнаружить расхождения между лабораторной оценкой и условиями оборудования до внедрения решения в постоянную эксплуатацию.
Для инженера или снабженца практическая последовательность выглядит так:
Описать контактирующие материалы, геометрию и режим работы узла.
Указать, что именно нужно улучшить: трение, износостойкость, антипригарный эффект или несколько характеристик одновременно.
Выбрать отдельные методики для каждого требования и согласовать условия испытаний.
Проверить покрытие на оригинальных деталях в рабочем процессе.
Зафиксировать в спецификации методы оценки и критерии приемки.
Фраза «защита от пригорания оборудование» сама по себе слишком общая для технического задания. Следует указать, какой материал налипает, на какой поверхности и при каких условиях это происходит. Такой подход помогает подобрать промышленное покрытие узлов трения вместо попытки перенести на оборудование критерии, предназначенные для посуды или других бытовых изделий.
Покрытие узлов трения и защита от пригорания оборудования
Для оборудования упаковки важно разделять два вопроса: как покрытие ведет себя в контакте металл-металл и насколько оно снижает налипание обрабатываемого материала.
Смазка упаковочного оборудования и нанесение сухого покрытия могут решать разные задачи, поэтому выбор нельзя строить только на общем описании «антипригарное». Сначала устанавливают, где именно возникает проблема: в подвижной паре, на нагреваемой поверхности или в зоне контакта с материалом.
Если рабочая поверхность одновременно участвует в трении и контактирует с материалом, испытания должны отражать обе функции. Снижение налипания не подтверждает износостойкость, а низкое трение не гарантирует, что материал перестанет удерживаться на поверхности. Для узла металл-металл отдельно оценивают риск адгезионного износа, особенно если контактируют материалы с похожими свойствами. Для функции anti-stick задают испытание с характерной для процесса средой и фиксируют критерий результата.
Подготовка детали перед нанесением также входит в оценку. На результат влияют состояние поверхности, технология нанесения и толщина пленки. Поэтому при переносе испытания с лабораторного образца на серийную деталь важно сохранять воспроизводимую процедуру подготовки и нанесения. Иначе сравнение разных вариантов будет отражать не только свойства покрытий, но и различия в обработке образцов.
Практический кейс для упаковочного оборудования следует проверять на реальном материале и в рабочем цикле: фиксировать исходную проблему, условия контакта, число циклов и состояние поверхности после испытания. Если требуется исключить пригорание нетканого материала, подтверждение должно относиться именно к этому материалу и конкретной рабочей поверхности. Без данных такого испытания нельзя переносить результат на другие материалы или оборудование.
В технической спецификации целесообразно указать отдельные критерии: допустимое поведение покрытия при трении, способ оценки износа и метод проверки налипания. Так инженер видит, какое свойство подтверждено испытанием, а закупщик может сопоставить предложения по одинаковым требованиям. Это надежнее, чем выбирать покрытие по одному названию или по бытовой аналогии со сковородкой с антипригарным покрытием.
Часто задаваемые вопросы
Какое антипригарное покрытие лучше для узла металл-металл?
Лучший вариант зависит от режима работы и основной задачи узла. Сначала оценивают материалы пары, риск адгезионного износа и необходимость снизить налипание. Затем сравнивают коэффициент трения, износостойкость и anti-stick-эффект отдельными методами. Универсального покрытия для всех сочетаний условий нет.
Можно ли судить об износостойкости по низкому коэффициенту трения?
Нет. Коэффициент трения и износостойкость характеризуют разные стороны работы покрытия. Для трения применяют одну методику, для абразивного воздействия - другую. Сравнивать результаты следует при одинаковых условиях испытания, а вывод о пригодности делать по критериям, заданным для конкретной детали.
Подойдет ли сковорода с антипригарным покрытием как аналог промышленного покрытия?
Нет, бытовое назначение не подтверждает пригодность покрытия для промышленной пары металл-металл. У оборудования другие нагрузки, материалы и режимы контакта. Для технического выбора нужны данные испытаний, относящиеся к промышленному покрытию, конкретной детали и реальному процессу, включая оценку износа и трения.
Заключение
Антипригарное покрытие для узла металл-металл выбирают по совокупности свойств: трения, износостойкости и поведения при контакте с рабочим материалом. Ни один показатель не заменяет остальные. Для корректного сравнения нужны одинаковые методики, согласованные критерии приемки и испытания на оригинальных деталях в производственном режиме.
Следующий шаг для инженера - описать материалы пары, режим работы и проявление проблемы, затем разнести требования к трению, износу и налипанию по отдельным проверкам. После испытаний результаты фиксируют в спецификации, чтобы закупщик мог сравнивать покрытия по подтвержденным характеристикам, а не по общему обозначению «антипригарное».
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как антипригарное покрытие оборудования помогает предотвратить прилипание и пригорание нетканых материалов в упаковочных узлах.
Твердые смазочные покрытия на основе графита и ПТФЭ: сравнение характеристик, условий применения и ограничений для инженеров и закупщиков.
Узнайте, как правильно выбрать покрытие для задвижек, чтобы предотвратить прикипание гаек и защитить детали от коррозии.