
Антипригарное покрытие оборудования: как предотвратить прилипание и пригорание нетканых материалов
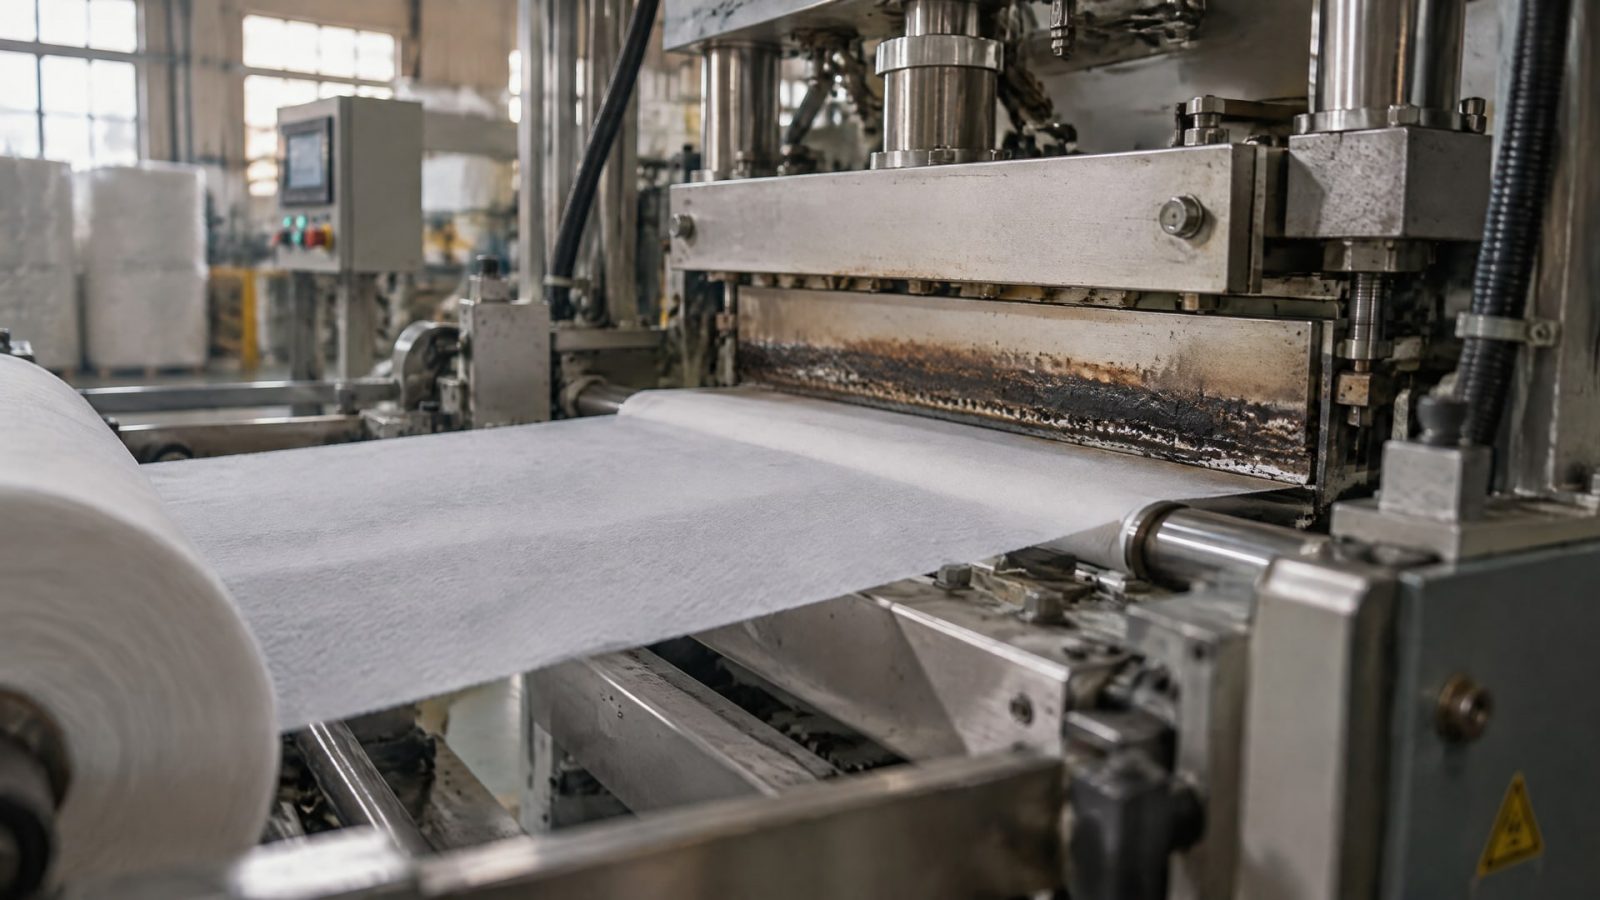
Прилипание нетканого материала в упаковочном узле обычно связано с контактом размягченного полимера с горячей металлической поверхностью. Для запаечных ножей, матриц и других нагревающихся элементов помогает антипригарное покрытие оборудования: оно создает разделительный барьер и препятствует образованию нагара. Для таких покрытий указана рабочая температура до +350 °C, но конкретный выбор зависит от материала детали, нагрева, загрязнений и режима очистки.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые разбираются, почему возникает пригорание в упаковке и чем защитить рабочие поверхности. Ниже рассмотрим механизм прилипания, отличия покрытия от смазки, критерии выбора и признаки того, что решение подходит для узла.
Почему нетканый материал прилипает и пригорает в упаковочном узле
При нагреве материал в зоне запайки может размягчаться и контактировать с металлическими поверхностями.
Если между полимером и металлом нет устойчивого разделительного слоя, материал прилипает к запаечному ножу или матрице. Остатки полимера накапливаются, формируют нагар и мешают стабильной работе узла.
Проблема не ограничивается качеством запайки. Загрязненная поверхность изменяет условия контакта с материалом, а очистка и остановки оборудования отнимают время. Поэтому при разборе причин важно проверять не только настройки нагрева, но и состояние рабочих поверхностей, характер отложений и наличие защитного барьера.
Какие поверхности требуют защиты
Антипригарные покрытия применяют на запаечных ножах, матрицах и других нагревающихся элементах упаковочных машин. Их задача - не смазывать узел в привычном смысле, а отделять материал от горячего металла. Такой барьер помогает снизить прилипание полимера и образование нагара.
Покрытие может наноситься как при производстве оборудования, так и при эксплуатации на предприятии. Если проблему замечают только на отдельных деталях, сначала определяют участок прямого контакта и оценивают состояние поверхности. Покрывать без разбора весь узел не следует: сначала нужно установить, где именно возникает налипание и в каких условиях.
Что проверить до подбора решения
На каких деталях остается материал: на запаечном ноже, матрице или другой поверхности.
Связано ли налипание с нагревом и прямым контактом материала с металлом.
Какие загрязнения появляются и как часто поверхность очищают.
Воздействуют ли на деталь вода, моющие растворы, пыль или другие факторы рабочей среды.
Есть ли на поверхности действующий разделительный слой и сохранился ли он после эксплуатации.
Такой осмотр помогает отличить проблему горячей зоны от износа или загрязнения сопряженных деталей. Если полимер контактирует с металлом в зоне нагрева, стоит оценивать именно антиадгезионную защиту, а не ограничиваться периодической очисткой.
Как работает антипригарное покрытие оборудования
Твердосмазочное покрытие создает на поверхности детали твердый разделительный слой.
В покрытиях этого типа используют PTFE и добавки; слой не течет при нагреве, не требует постоянного пополнения и не смывается водой или моющими растворами. Температура применения покрытий для запаечных элементов может достигать +350 °C, но рабочие условия конкретного узла необходимо сопоставлять с характеристиками выбранного решения.
Ключевой эффект для упаковочного оборудования - предотвращение прямого контакта размягченного или расплавленного полимера с металлом. Если поверхность остается защищенной, материалу сложнее налипать, а остаткам - накапливаться в виде нагара. Покрытие решает задачу именно как барьер; оно не исправляет неверно выбранный режим нагрева или механические повреждения детали.
Покрытие или смазка для упаковочного оборудования
Обычная смазка и антипригарное покрытие выполняют разные задачи. Пластичная смазка предназначена для узлов трения, а покрытие на горячей рабочей поверхности создает устойчивый разделительный слой. В условиях нагрева, контакта с материалом и регулярной очистки жидкие смазки могут растекаться, выгорать или требовать частого обновления.
Поэтому смазка для упаковочного оборудования не всегда подходит для запаечной зоны. Если задача - обеспечить движение каретки или другого сопряженного элемента, подбирают смазочный материал для этого узла. Если же полимер прилипает к горячему металлу, нужен барьер, который препятствует контакту материала с поверхностью.
Временная лента с фторполимерным покрытием также не всегда решает задачу надолго: она может изнашиваться и повреждаться при механическом воздействии, перегреве и длительной работе. Выбор между лентой и покрытием зависит от конструкции, нагрузки и доступности детали для обслуживания. Важен не только исходный эффект, но и сохранение разделительных свойств в реальном режиме эксплуатации.
Как выбрать покрытие для запаечных элементов
Подбор начинают с условий работы, а не с названия материала.
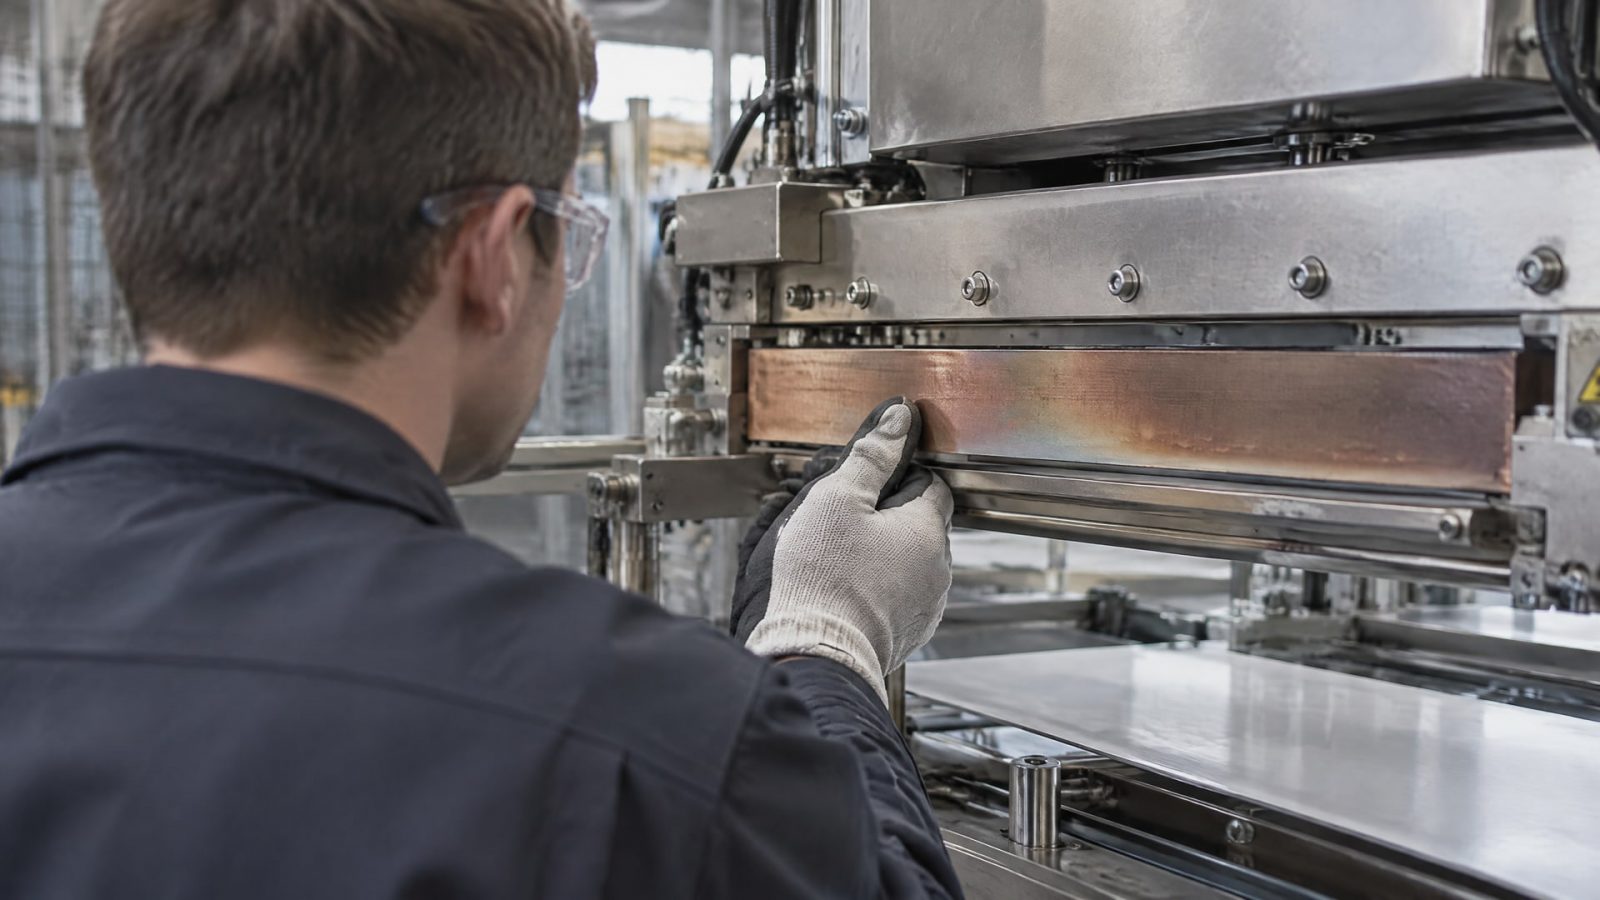
Нужно знать температуру поверхности, характер загрязнений, частоту очистки, воздействие моющих средств и длительность работы оборудования. Если узел регулярно нагревается и контактирует с размягченным полимером, приоритетом становится устойчивый барьерный слой.
Для таких покрытий указана рабочая температура до +350 °C. Это значение не следует автоматически переносить на любое покрытие или деталь: ориентируются на характеристики конкретного решения и фактический режим узла. Также проверяют, подходит ли метод нанесения для геометрии поверхности и можно ли восстановить покрытие на предприятии без замены детали.
Какие критерии сверить
Температуру поверхности в рабочем цикле и характер ее изменения.
Совместимость покрытия с материалом детали и условиями контакта.
Устойчивость к воде и применяемым моющим растворам.
Вероятность механического повреждения и доступность детали для обслуживания.
Требования к подготовке поверхности и нанесению покрытия.
Нанесение на этапе производства оборудования и восстановление покрытия при эксплуатации - возможные варианты, но их применимость зависит от состояния детали и технологии работ. Перед выбором стоит свериться с технической документацией на покрытие и требованиями к нанесению. Это снижает риск подобрать материал по одному признаку, например только по температуре.
Практическое решение для проблемы прилипания нетканого материала
Когда материал налипает на горячую поверхность, простая очистка убирает следствие, но не устраняет прямой контакт полимера с металлом.
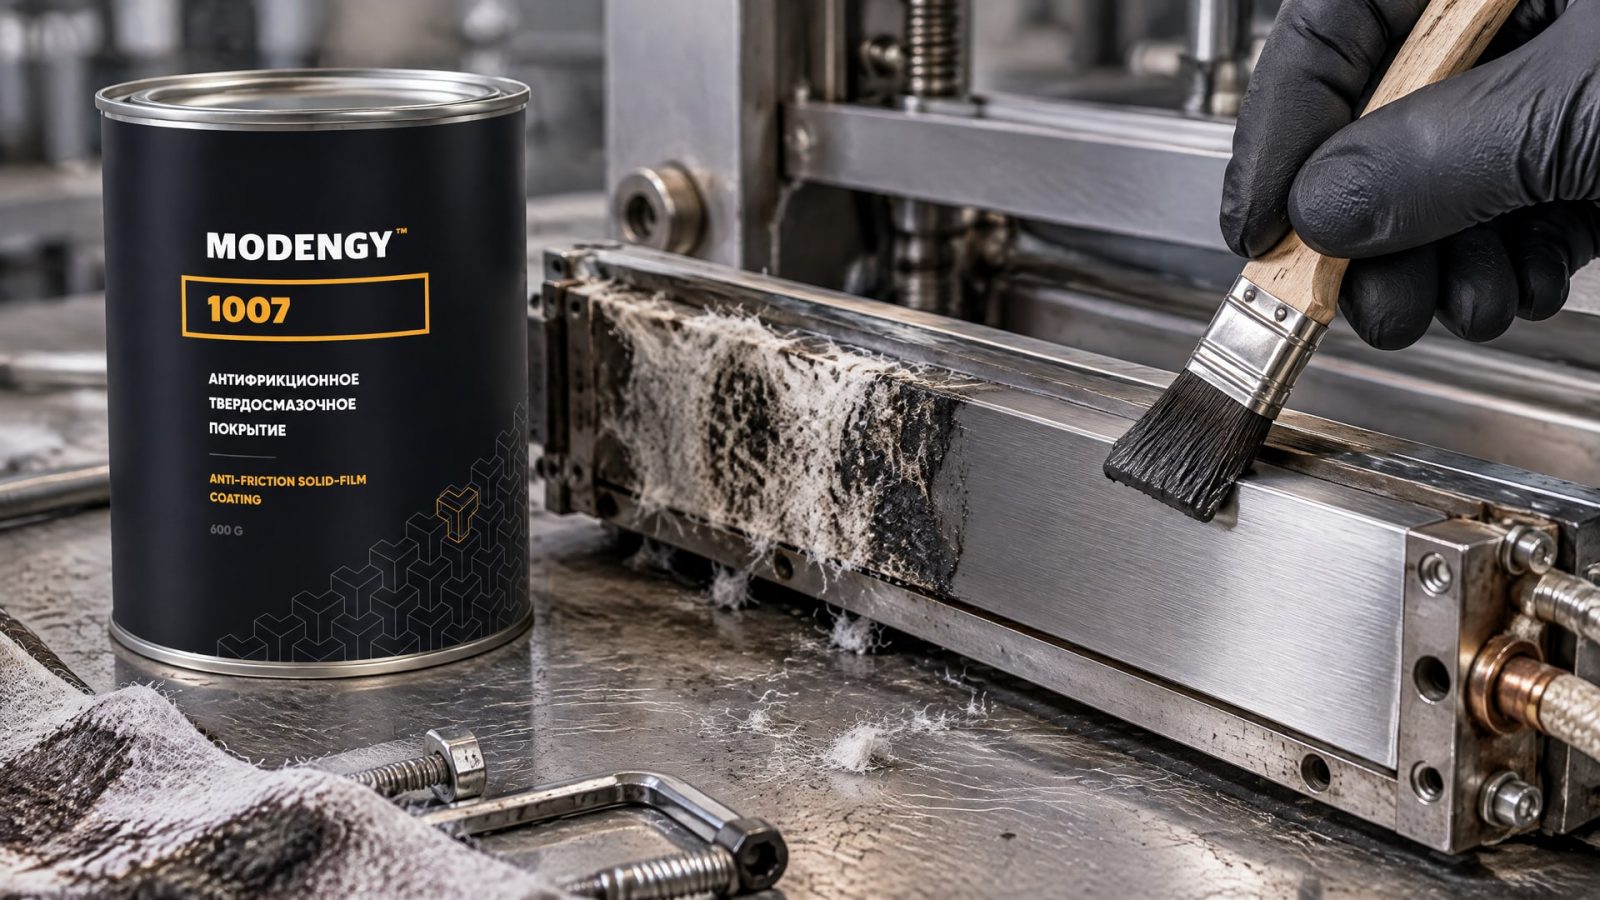
При повторном нагреве загрязнение может появиться снова. Аналогично, временные меры не обеспечивают стабильности, если поверхность повреждается, а защитный слой отсутствует или утратил разделительные свойства.
В таких условиях рассматривают твердосмазочное покрытие, а не только жидкую смазку. Для упаковочных узлов, где пригорание связано с контактом нетканого материала и горячей детали, в качестве решения применяют MODENGY 1007 - покрытие на основе графита, предназначенное для предотвращения прилипания и пригорания. Его подбирают с учетом условий конкретного узла, не перенося на него автоматически характеристики других покрытий.
Как оценить результат после нанесения
После восстановления или нанесения покрытия проверяют, уменьшилось ли налипание в рабочем цикле и прекратилось ли накопление нагара. Оценивать нужно не только внешний вид детали сразу после обработки, но и состояние поверхности после эксплуатации и штатной очистки. Если загрязнение сохраняется, следует повторно проверить участки контакта, состояние покрытия и режим работы узла.
Однократного нанесения покрытия может быть достаточно для длительной работы без регулярного пополнения, характерного для обычной смазки. Однако фактический интервал до обслуживания зависит от условий эксплуатации и состояния поверхности. Поэтому решение оценивают по работе конкретного оборудования, а не только по заявленной температурной стойкости материала.
Как встроить защиту в обслуживание оборудования
Покрытие наиболее эффективно, когда его рассматривают как часть обслуживания запаечного узла.
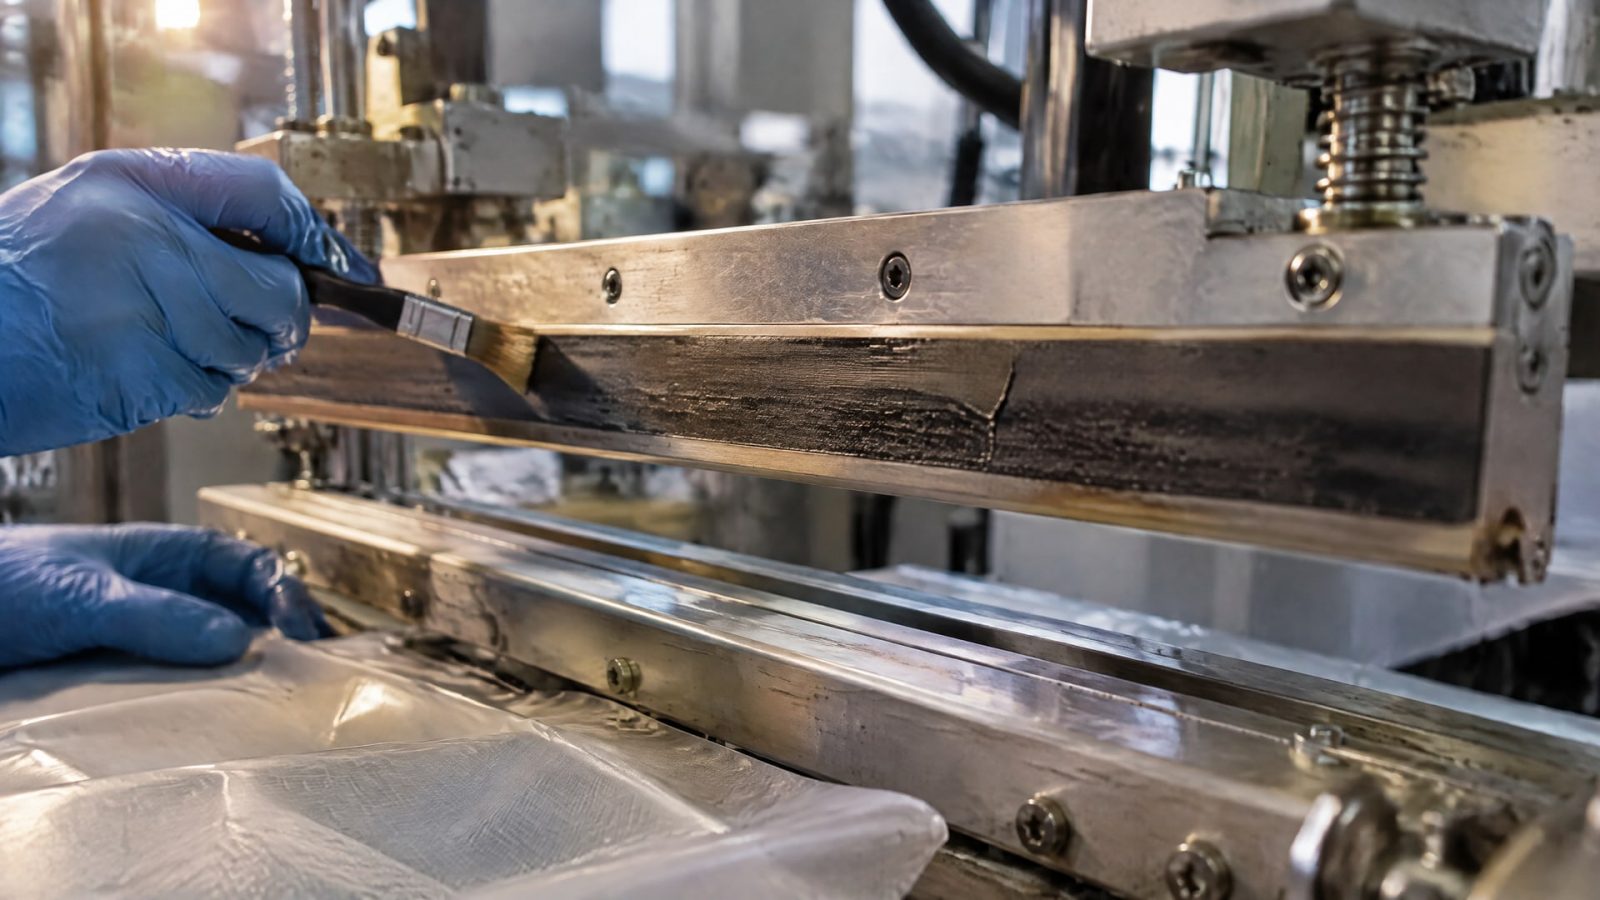
При плановом осмотре фиксируют, на каких деталях появляется налипание, где образуется нагар и как меняется поверхность после очистки. Это помогает заметить повреждение барьера до того, как загрязнение начнет регулярно мешать запайке.
Не следует наносить смазку поверх остатков полимера или считать любой налет признаком нехватки смазочного материала. Сначала очищают и осматривают деталь, определяют характер повреждения, затем выбирают способ восстановления. Для горячей поверхности, на которой пригорает полимер, важна совместимость покрытия с температурой и моющими средствами, а для подвижных сопряжений отдельно подбирают смазку.
Сетка с антипригарным покрытием для оборудования
Формулировка «сетка с антипригарным покрытием для оборудования» не описывает автоматически решение для запаечного узла. Сетчатая деталь и запаечный нож выполняют разные функции, поэтому ориентироваться нужно на конструкцию машины и фактическое место прилипания. Если материал остается на горячей металлической поверхности, проверяют возможность защитить именно эту деталь.
При закупке полезно передать специалисту по подбору сведения о детали, рабочей температуре, загрязнениях и способе очистки. Закупщик сможет свериться со спецификацией, а инженер - сопоставить требования к покрытию с условиями эксплуатации. Такой подход помогает избежать выбора по одному только слову «антипригарное» в названии.
Часто задаваемые вопросы
Поможет ли обычная смазка от прилипания нетканого материала?
Для горячего запаечного элемента смазка не всегда решает проблему: она может растекаться, выгорать или требовать регулярного обновления. Если полимер непосредственно контактирует с металлом, рассматривают покрытие, создающее разделительный барьер. Смазку подбирают отдельно для подвижных узлов трения, где она выполняет свою функцию.
Можно ли заменить покрытие лентой с фторполимерным слоем?
Лента может уменьшить прилипание, но ее срок службы зависит от механической нагрузки, перегрева и продолжительности работы. При повреждении ленты защитный эффект снижается. Для постоянной защиты запаечного ножа или матрицы оценивают возможность нанесения покрытия, которое формирует барьер непосредственно на поверхности детали.
Какую температуру выдерживает антипригарное покрытие оборудования?
Для покрытий, применяемых на запаечных элементах, указана рабочая температура до +350 °C. Это не универсальная характеристика каждого состава: нужно сверить спецификацию конкретного покрытия с температурой поверхности и режимом работы узла. Также учитывают контакт с загрязнениями и моющими растворами.
Заключение
Прилипание и пригорание нетканого материала в упаковочном узле возникают, когда полимер контактирует с горячим металлом. Для запаечных ножей и матриц в такой ситуации рассматривают антипригарное покрытие оборудования, которое формирует разделительный барьер. Смазка для подвижных соединений не заменяет защиту горячей поверхности.
Следующий шаг - определить детали, на которых остается материал, зафиксировать температуру и условия очистки, затем сверить эти данные со спецификацией покрытия. После нанесения проверьте состояние поверхности в рабочем цикле и оцените, уменьшились ли налипание и образование нагара.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Твердые смазочные покрытия на основе графита и ПТФЭ: сравнение характеристик, условий применения и ограничений для инженеров и закупщиков.
Узнайте, как правильно выбрать покрытие для задвижек, чтобы предотвратить прикипание гаек и защитить детали от коррозии.
Полимеризация при комнатной температуре позволяет получить сухую пленку для защиты металлических узлов от трения и вибрации.