
Почему окунание не обеспечивает точную толщину слоя покрытия в машиностроении
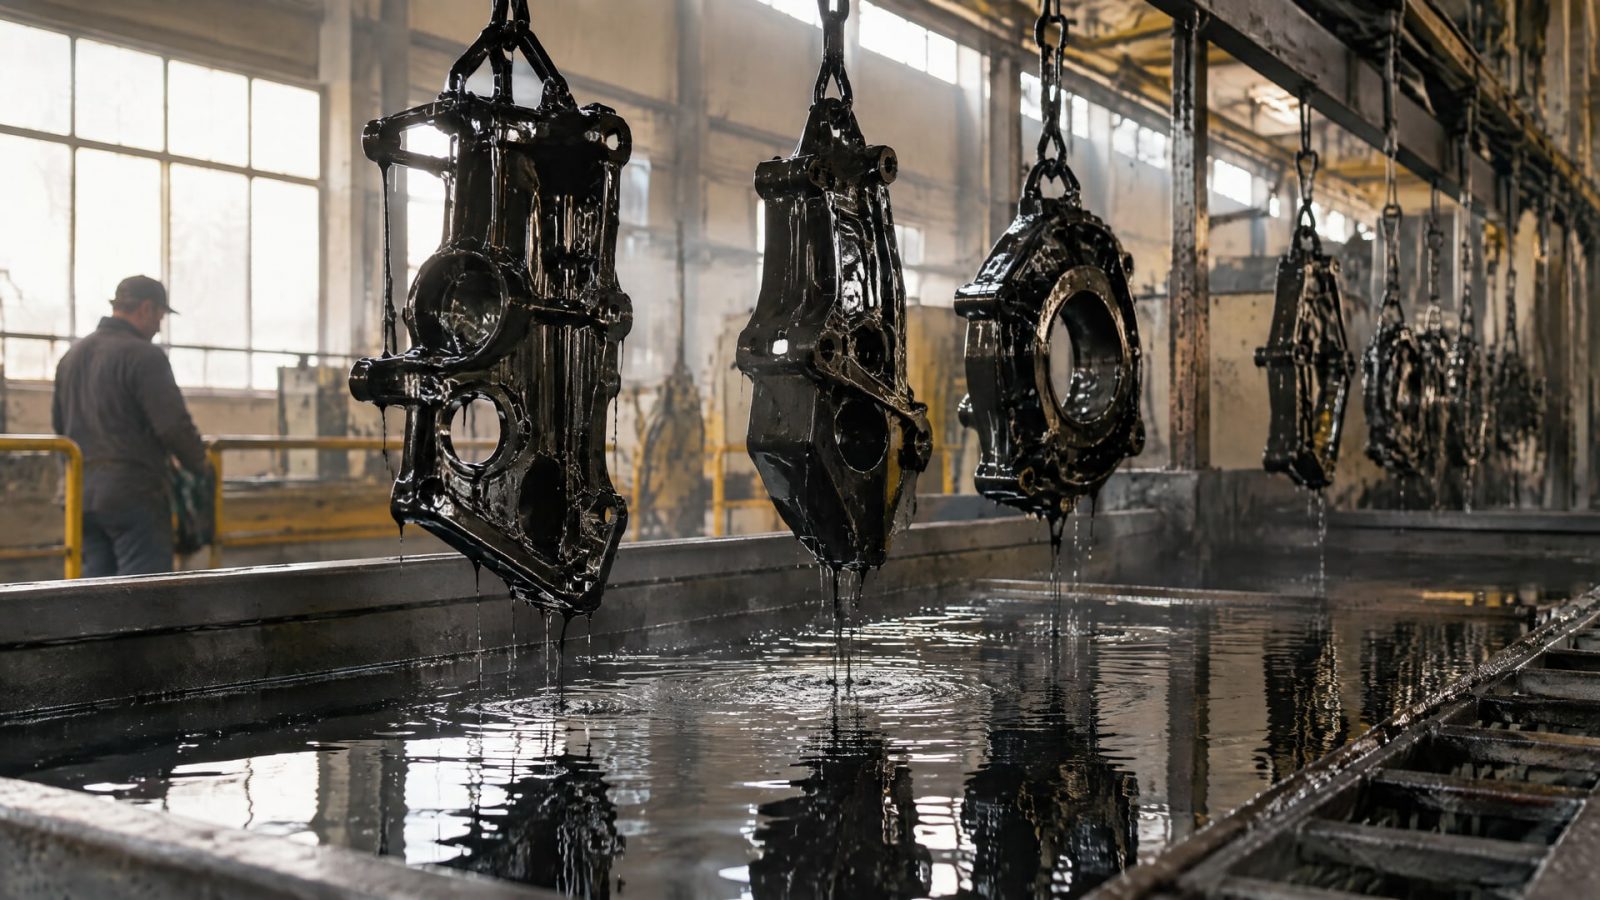
Для деталей с точными посадками и заданной геометрией окунание обычно не дает достаточно предсказуемого результата: толщина слоя зависит от формы детали и стекания материала. Поэтому способ нанесения выбирают не отдельно от требований к детали, а с учетом допустимого изменения ее размеров, условий эксплуатации и возможности измерить покрытие после нанесения.
Статья полезна инженерам, техническим специалистам и закупщикам, которым нужно сравнить методы нанесения покрытий, оценить риски для ресурса детали и включить контроль в техническое задание. Ниже разобраны причины неравномерной толщины при окунании, применимые методы измерения и особенности защиты деталей насосов от износа и эрозии.
Почему толщина слоя покрытия при окунании зависит от формы детали
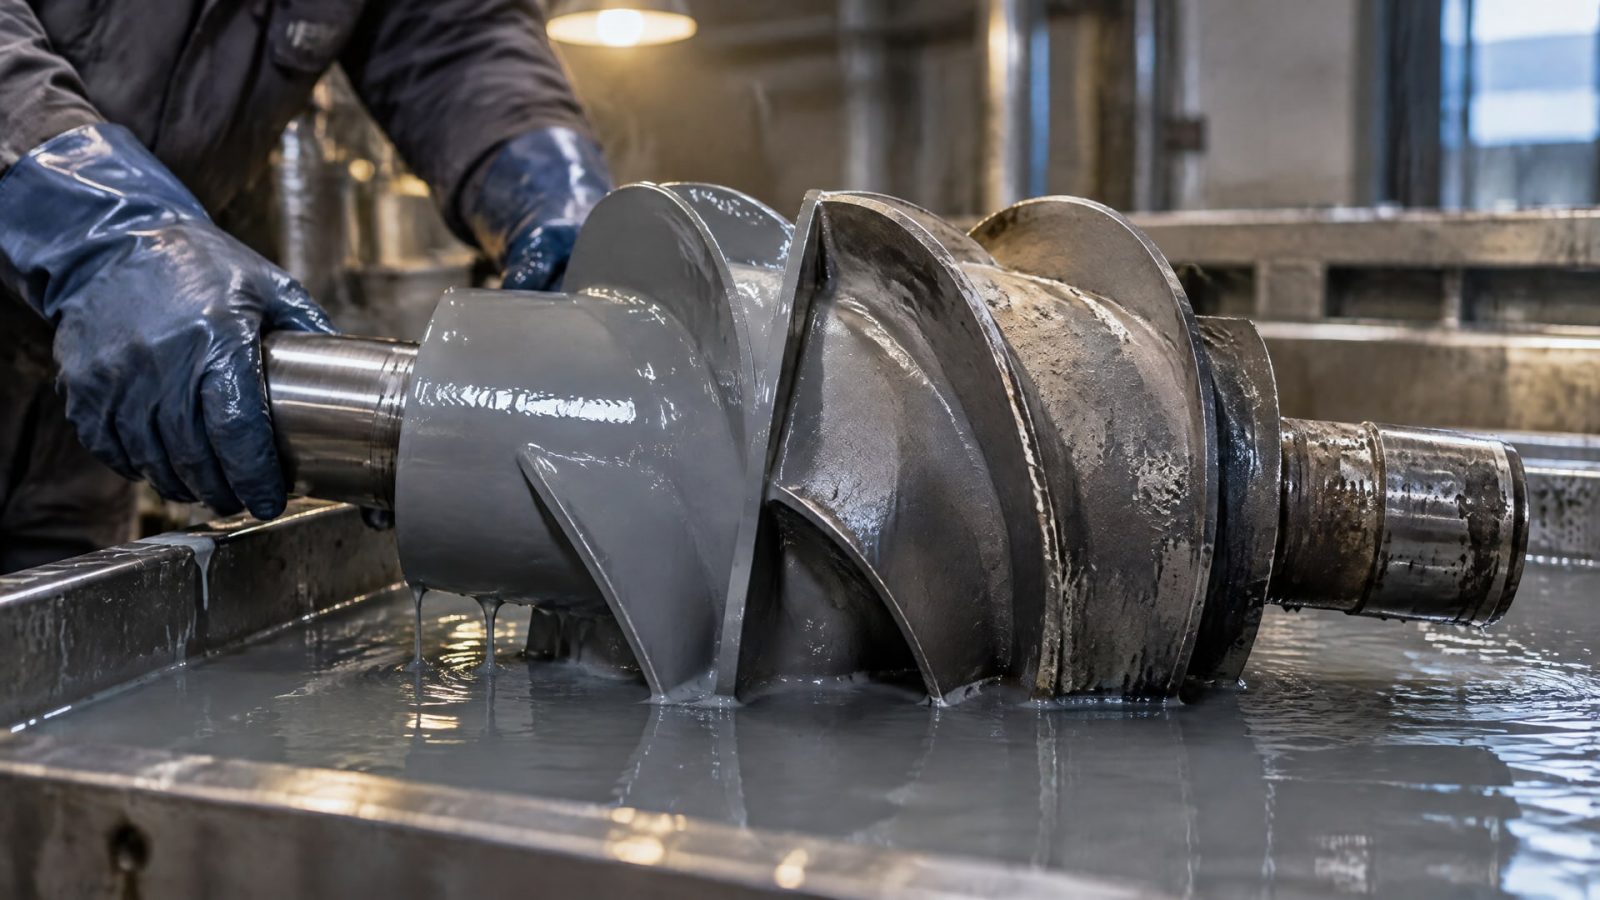
Окунание кажется простым способом: деталь погружают в материал, извлекают и оставляют покрытие на поверхности.
Однако такой процесс сам по себе не гарантирует одинаковую толщину на плоскостях, кромках, выступах и углублениях. На результат влияют форма детали и стекание материала после извлечения. Поэтому при сложной геометрии слой может распределяться неравномерно, а одинаковый режим обработки не обязательно дает одинаковую толщину на всех участках.
Для точного машиностроения важна не только средняя толщина покрытия. Локальное утолщение может изменить размер сопрягаемой поверхности, а избыток материала на кромке или в углублении - повлиять на сборку и работу узла. Если покрытие нанесено слишком тонко, оно может не обеспечить требуемую защиту от износа. Если слишком толсто - нарушить посадки или исходную геометрию детали. Поэтому вопрос «какая толщина 1 слоя покрытия» нельзя решать без учета материала, способа нанесения и назначения изделия.
Толщина покрытия и число слоев
Количество слоев не заменяет контроль общей толщины. При проектировании покрытия задают требования к результату, а затем выбирают технологию нанесения и метод проверки. Это особенно важно для деталей, где зазоры и сопряжения влияют на работу механизма. Толщина, приемлемая на открытой поверхности корпуса, может оказаться недопустимой на посадочном диаметре или другой точной зоне.
Окунание не следует считать универсально неподходящим способом для любой детали. Оно может применяться, если требования к геометрии и равномерности слоя допускают вариации процесса. Но когда важны строгая повторяемость толщины, точность кромок и сохранение размеров, процесс нужно подтвердить измерениями на характерных участках. Одного факта, что деталь полностью покрыта, для приемки недостаточно.
В техническом задании полезно определить, какие зоны измеряют, какой результат считают приемлемым и каким способом его проверяют. Такой подход помогает сравнивать методы нанесения по результату, а не только по простоте операции. Он также делает понятными требования для изготовителя и закупщика: покрытие оценивают не по внешнему виду, а по заданным параметрам и результатам контроля.
Как метод нанесения влияет на точность и сохранение геометрии
Методы нанесения покрытий выбирают по материалу, форме детали, требуемым свойствам слоя и точности, с которой нужно сохранить исходные размеры.
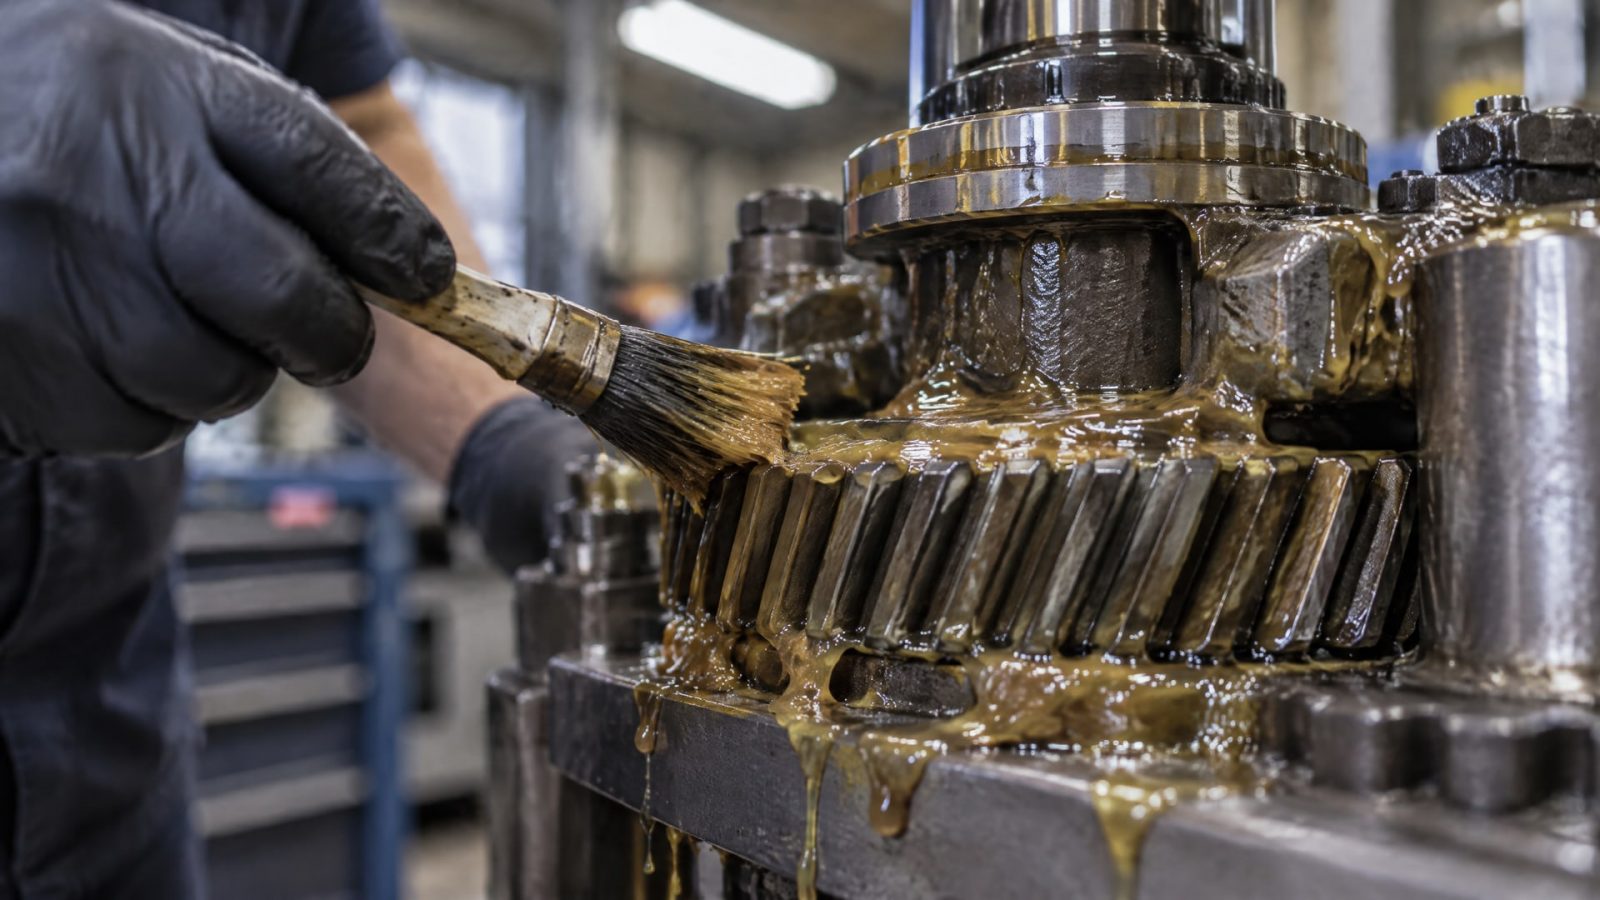
Окунание относится к процессам, в которых после погружения материал должен распределиться и стечь с поверхности. Если геометрия детали сложная, добиться одинаковой толщины на всех зонах труднее, чем на простой открытой поверхности. Это не означает, что окунание всегда исключено, но для точных деталей его результат нужно подтвердить измерениями.
При выборе технологии следует учитывать и то, как слой изменяет геометрию. Это относится не только к крупным размерам, но и к сопряженным поверхностям, кромкам и участкам, от которых зависит движение или герметичность узла. Для детали насоса, например, ошибка в покрытии может повлиять на гидравлическую геометрию. Поэтому стойкость материала к износу не отменяет требования сохранить расчетную форму компонента.
Распыление может обеспечить более управляемое нанесение там, где требуется высокая точность толщины. Для антифрикционных покрытий MODENGY контроль толщины особенно важен: речь идет не только о наличии покрытия, но и о воспроизводимом результате на детали. При этом название метода само по себе не гарантирует нужного качества. Процесс должен быть согласован с геометрией изделия, требованиями к слою и последующим контролем.
Когда сравнивают технологии
Сравнение окунания с другими методами стоит проводить по нескольким параметрам:
насколько равномерно покрытие формируется на характерных участках детали;
можно ли сохранить заданные размеры и геометрию сопряжений;
каким методом измеряют толщину и какие зоны доступны для контроля;
соответствует ли полученный слой рабочей среде и требуемой защите от износа.
Важна и разница между толщиной мокрой пленки и сухого покрытия после отверждения. ISO 2808:2019 отдельно рассматривает методы измерения мокрой пленки, сухой пленки и слоя порошка до отверждения. Значит, при описании требования нужно указывать, к какому состоянию покрытия относится заданная толщина. Без этого исполнитель и заказчик могут оценивать разные параметры.
Измерение толщины слоя покрытия: стандарты и точность
Контроль толщины нужен не только для проверки готовой детали.
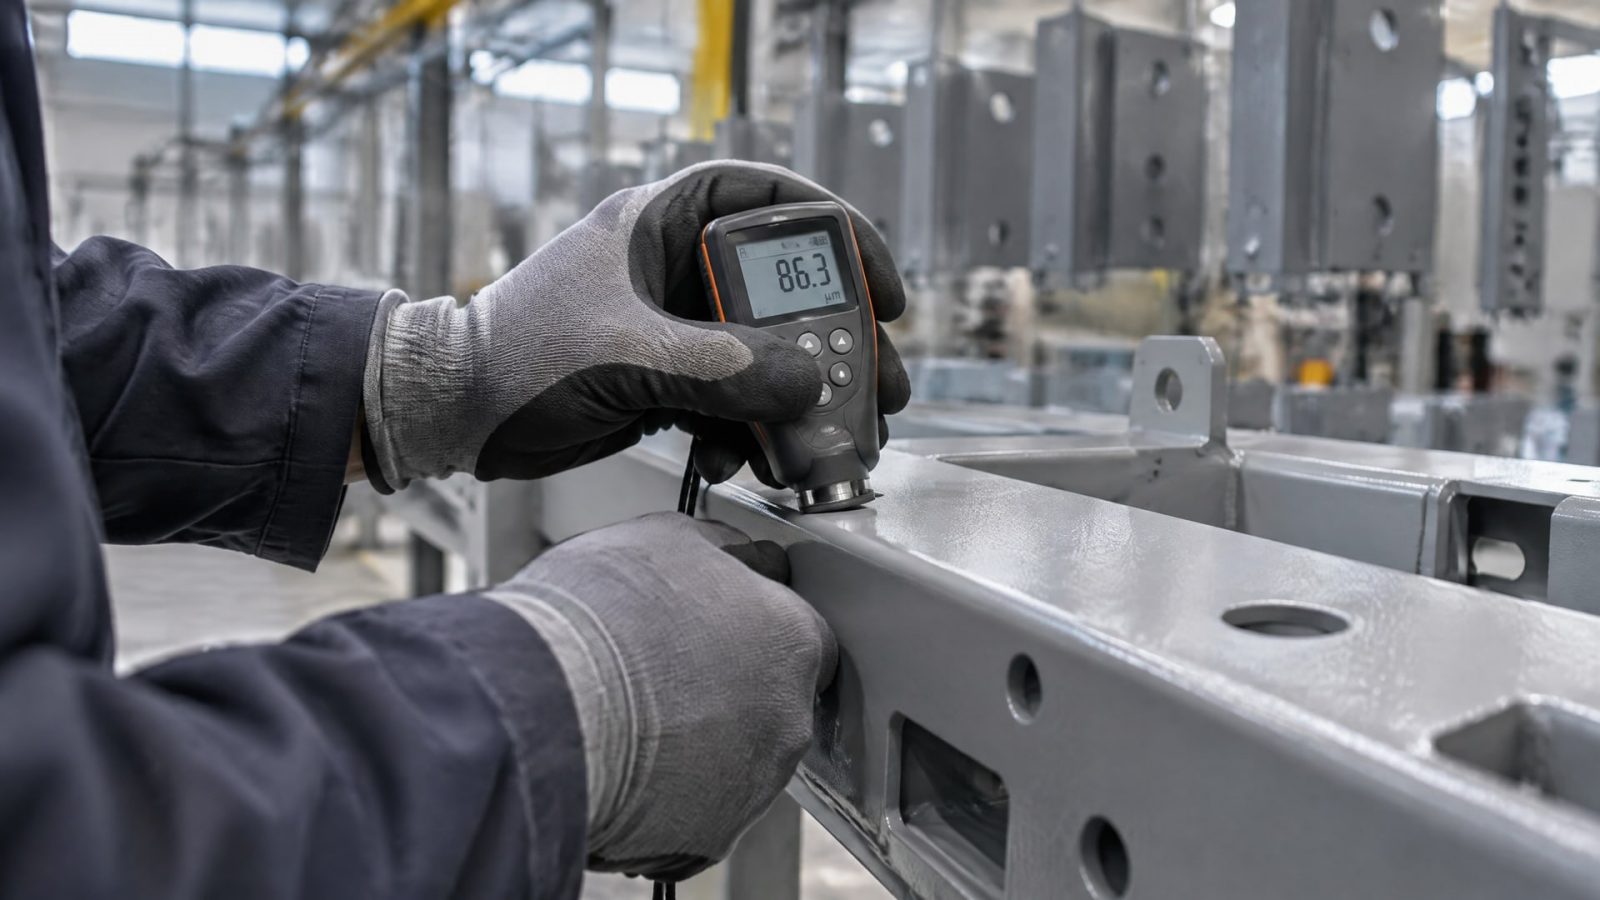
Он позволяет выяснить, соответствует ли результат заданию и подходит ли выбранная технология для конкретной формы и подложки. ISO 2808:2019 описывает измерения толщины мокрой и сухой пленки, а также порошкового слоя до отверждения. Стандарт рассматривает область применения и точность методов, поэтому способ измерения выбирают не отвлеченно, а с учетом того, что именно нанесено и на какую поверхность.
Для сухой пленки на металлической подложке применяют ASTM D7091-22. В нем описаны магнитные и вихретоковые толщиномеры. ASTM E376 также рассматривает магнитный и вихретоковый методы измерения; в идеальных условиях точность может составлять до ±10% от истинной толщины или до ±2,5 мкм, в зависимости от того, какое значение больше. Это оценка для идеальных условий, а не универсальная гарантия точности на любой детали и любом покрытии.
Как выбрать способ контроля
Для измерения толщины покрытий на металле используют магнитные и вихретоковые приборы, микрошлифы, рентгенофлуоресцентные и другие методы. Выбор зависит от материала подложки и типа покрытия. ASTM B659-90(2021) приводит руководство по измерению металлических и неорганических покрытий и перечисляет, в частности, ISO 1463, ISO 2178, ISO 2360 и ISO 3497. Для магнитных оснований ASTM E376 также отсылает к ISO 2178.
До запуска производства в документации стоит определить:
какие участки детали подлежат измерению;
контролируют ли мокрую пленку, сухой слой или порошок до отверждения;
каким методом проводят измерение с учетом подложки и покрытия;
как фиксируют результаты при приемке.
Такой порядок особенно полезен, если поверхность имеет сложный профиль или отдельные зоны с разными требованиями. Толщиномер не исправит неравномерное нанесение, но контроль покажет, где результат отклоняется от заданного. Если же метод измерения не согласован заранее, стороны могут по-разному оценить качество покрытия. Поэтому контроль включают в техническое задание, а не добавляют после возникновения спора о приемке.
Защита деталей насоса от износа и эрозии
Насосные компоненты могут работать в условиях абразивного и эрозионного воздействия, коррозии, кавитации и других нагрузок.
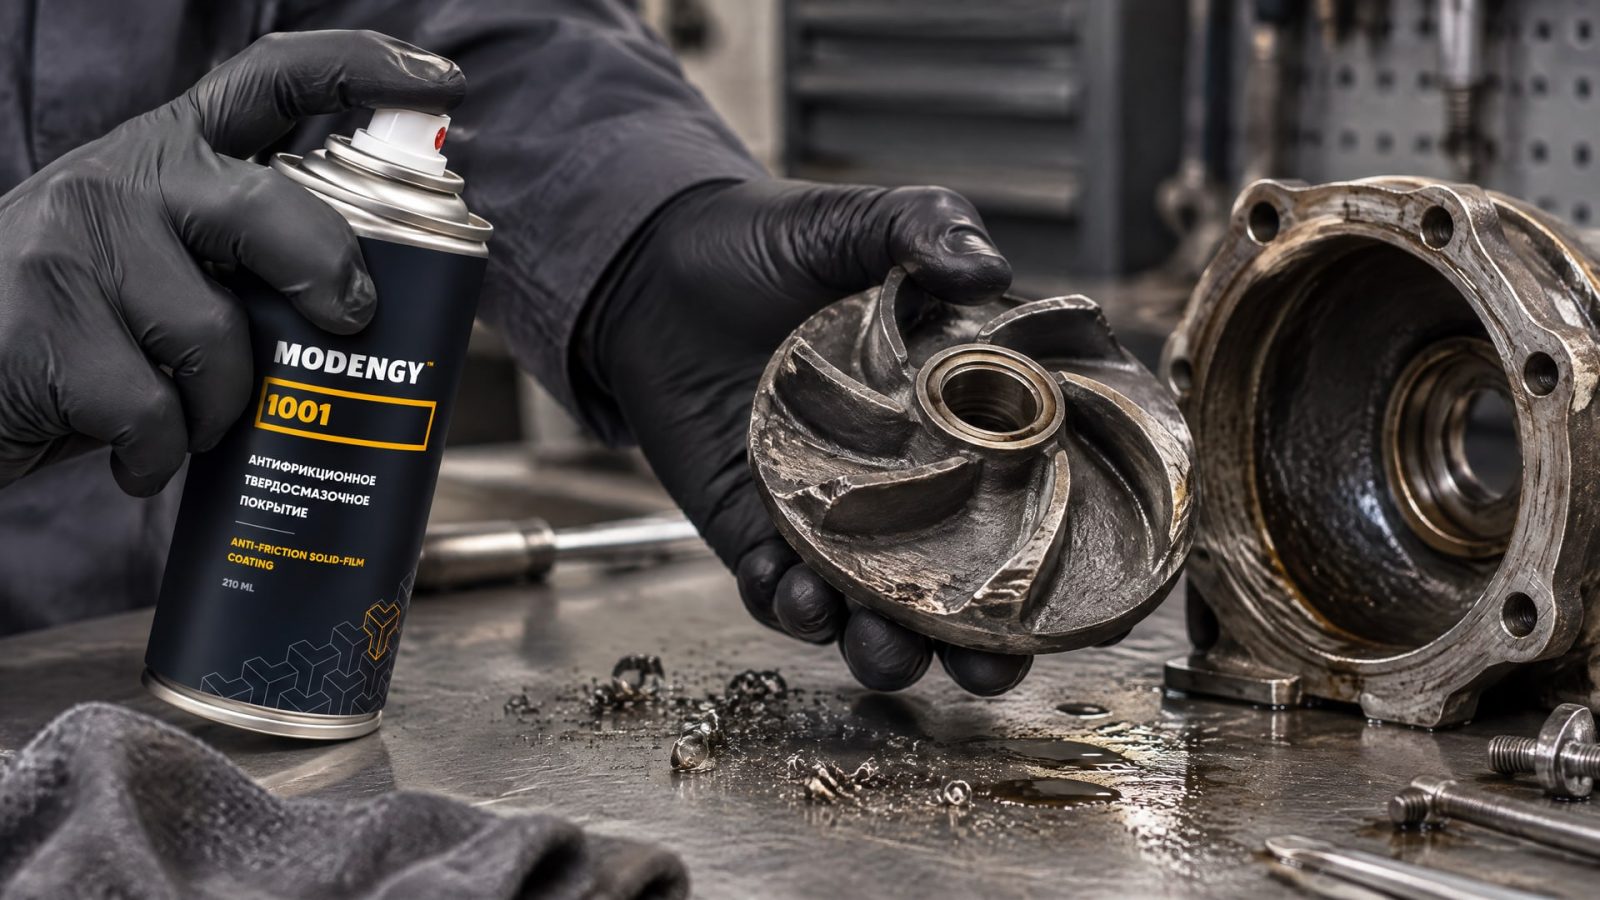
Для них покрытие подбирают по рабочей среде, а не только по общему требованию «износостойкое». Одновременно важно сохранить исходную гидравлическую геометрию детали. Увеличение толщины не всегда повышает ресурс: избыток материала способен изменить форму проточной части, посадку или балансировку.
В материалах по защите насосных компонентов приводятся примеры покрытий для работы в эрозионных и абразивных средах. Так, для HVAF/WC-CoCr указана возможность барьерной функции при толщине 100 мкм. В конкретном сравнении слой 1,5 мм показал сопоставимый эффект с 25,5 мм износостойкого высокохромистого чугуна. Эти значения относятся к описанным системам и условиям сравнения, а не задают универсальную толщину для любого насоса.
Для очень агрессивных шламовых сред упоминаются PTA-сплавы карбида вольфрама с никелем толщиной 2-3 мм. Это сварочный процесс, а не универсальная технология тонкого и точного нанесения. Пример показывает, насколько различаться могут покрытия по материалу, толщине и способу формирования. Переносить параметры одного процесса на другую деталь без проверки нельзя.
Толщина и ресурс детали
Ресурс зависит от того, соответствует ли система покрытия реальной среде и сохраняет ли деталь требуемую геометрию. Недостаточный слой может не дать нужной защиты, а избыточный - нарушить работу узла. Поэтому при подготовке ремонта или нового производства сначала определяют воздействующие факторы: абразив, эрозию, коррозию, кавитацию, температуру и наличие шлама. Затем выбирают покрытие и способ нанесения, способный обеспечить нужный результат на конкретной поверхности.
Если деталь подвергается фреттингу или износу при контакте, а также работает в условиях холодного пуска, одной проверки внешней сплошности недостаточно. Нужно оценить, подходит ли защитный материал режиму работы и можно ли контролировать его толщину на функциональных зонах. Для таких задач в машиностроении применяют антифрикционные покрытия с контролируемой толщиной, в том числе MODENGY 1001. Его рассматривают как вариант решения задачи покрытия, а не как замену проверке геометрии и соответствия рабочей среде.
Как выбрать покрытие и заложить контроль в техническое задание
Подбор начинают с условий эксплуатации.
Для насоса это могут быть абразив, эрозия, коррозия, кавитация и шлам; для других узлов перечень воздействий будет иным. Затем определяют, какие поверхности нужно защитить и какие размеры нельзя менять. После этого согласуют материал покрытия, метод нанесения и способ контроля толщины. Такая последовательность помогает не сводить выбор к вопросу о том, какой способ проще выполнить.
В техническом задании указывают не только название покрытия или требуемую защиту. Следует описать контрольные зоны и состояние слоя, при котором измеряют толщину. Если покрытие наносится на металлическую основу, метод выбирают с учетом подложки и типа материала. ISO 2808:2019 применяют как ориентир для измерения разных состояний покрытия, ASTM D7091-22 - для сухой пленки на металлах магнитными и вихретоковыми приборами, ASTM E376 - для соответствующих методов контроля толщины.
До приемки полезно проверить, что нанесение не изменило функциональные размеры. Для насосной детали это означает оценку сохранения геометрии, важной для потока и сопряжений. Для других компонентов проверяют те зоны, где слой может повлиять на зазор, посадку или движение. Визуальная сплошность поверхности не заменяет измерений.
Что включить в требования
Описать рабочую среду и виды воздействия, от которых нужна защита.
Указать функциональные поверхности и размеры, которые требуется сохранить.
Определить состояние покрытия для измерения: мокрая пленка, сухой слой или порошок до отверждения.
Выбрать метод контроля с учетом материала подложки и типа покрытия.
Зафиксировать контрольные зоны и порядок приемки детали.
Если выбранное покрытие требует технологии, которая формирует более толстый слой или меняет поверхность иначе, чем ожидалось, это нужно оценить до запуска серийного процесса. Для тяжелых режимов износа применяют твердые напыленные или наплавленные системы, когда необходим стабильный слой и подтвержденная защита. Но и такая технология требует проверки на соответствие геометрии конкретной детали. Решение принимают по сочетанию рабочего режима, характеристик покрытия, способа нанесения и результатов контроля.
Часто задаваемые вопросы
Какая толщина 1 слоя покрытия считается правильной?
Универсального значения для всех деталей нет. Толщина зависит от материала покрытия, способа нанесения, геометрии изделия и условий эксплуатации. Ее задают для конкретной задачи и подтверждают измерением. Если важны точные посадки или гидравлическая геометрия, необходимо отдельно определить контрольные зоны и допустимость изменения размеров.
Можно ли определить толщину сухого слоя покрытия после окунания?
Да, если выбран метод измерения, подходящий для материала подложки и типа покрытия. ISO 2808:2019 описывает измерение сухой пленки, а ASTM D7091-22 рассматривает магнитные и вихретоковые методы для металлических подложек. Результат следует оценивать по заранее установленным требованиям и на согласованных участках детали.
Подходит ли окунание для покрытия деталей насоса?
Это зависит от формы компонента и требований к геометрии. Окунание может быть допустимо, если вариации толщины не мешают работе детали и результат подтвержден контролем. Для компонентов, подверженных эрозии и абразивному износу, важно одновременно выбрать покрытие под рабочую среду и сохранить гидравлическую геометрию.
Чем толще покрытие, тем дольше служит деталь?
Не обязательно. Слишком тонкий слой может не обеспечить необходимую защиту, но избыточная толщина способна нарушить посадки, балансировку или гидравлику насосного узла. Толщину выбирают для конкретного покрытия и режима работы, после чего проверяют измерениями. Само по себе увеличение толщины не гарантирует роста ресурса.
Заключение
Окунание обычно не подходит для точного машиностроения, когда требуется строго повторяемая толщина слоя покрытия и сохранение геометрии детали: результат зависит от формы поверхности и стекания материала. Для деталей, работающих в абразивной или эрозионной среде, важно согласовать покрытие, метод нанесения и контроль толщины. Только оценка всей системы помогает учесть и защиту от износа, и требования к сопряжениям.
Следующий шаг - внести в техническое задание рабочую среду, функциональные зоны детали, состояние покрытия для измерения и метод контроля. Для детали насоса дополнительно задают требования к сохранению гидравлической геометрии. Это позволит сравнивать варианты нанесения по измеряемому результату и принимать покрытие по заранее согласованным критериям.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать смазку дозатора пищевой продукции для стабильной работы оборудования и точной фасовки.
Узнайте, как правильно выбрать смазку шпинделя станка, проверить систему подачи и определить признаки износа подшипников ЧПУ.
Узнайте, чем смазать капот автомобиля, чтобы обеспечить плавную работу петель, замка и тросика, а также защитить их от коррозии.