
Как выбрать смазку для пищевого дозатора и сохранить точность фасовки
Точность и скорость фасовки порошков зависят не только от настроек дозатора, но и от стабильной работы его механических узлов. Смазка для пищевого дозатора с регистрацией NSF H1 подходит для участков, где возможен случайный контакт смазочного материала с продуктом. Однако сама маркировка H1 не гарантирует точность дозирования: результат зависит от того, подходит ли состав конкретному узлу и нанесено ли его необходимое количество.
Статья будет полезна инженерам, техническим специалистам и снабженцам пищевых производств. Разберем, как трение и нестабильный ход механизмов могут влиять на дозу и темп работы линии, чем отличаются H1 и ISO 21469 и как выбирать смазку для подшипников, направляющих и других узлов дозатора.
Как смазка для пищевого дозатора влияет на точность фасовки
Дозатор должен перемещать рабочие элементы предсказуемо.
Если в подшипниках или направляющих растет трение, ход механизма может стать нестабильным. В результате меняется работа дозирующего узла, а разброс порций может увеличиться. Это не означает, что любая ошибка дозирования вызвана смазкой: на результат влияют также настройки, состояние оборудования и свойства порошка.
Правильно выбранный состав поддерживает работу узла в предусмотренном режиме. Это важно для повторяемости циклов, от которых зависит стабильность дозы. Поэтому смазка точность фасовки повышает не напрямую, а через снижение риска повышенного трения и нестабильного движения механизмов. Если неисправны или неправильно настроены другие части дозатора, замена смазки сама по себе проблему не устранит.
Скорость линии тоже связана с состоянием механических узлов. Повышенное трение и неравномерный ход могут потребовать дополнительной проверки и обслуживания, а это мешает поддерживать стабильный темп работы. Пищевые смазки влияют на скорость фасовки именно как один из факторов надежной работы оборудования, но не задают производительность машины независимо от ее конструкции и режима.
При выборе важно учитывать условия порошковой линии. Пыль может оседать на смазанных поверхностях и вместе со смазкой создавать загрязнение, способное ускорять износ. Поэтому важны правильное место нанесения, подходящая консистенция и минимальное количество смазки. Нельзя наносить больше состава только ради более легкого хода: H1 рассчитана на возможный случайный контакт с пищей, а не на избыточное применение.
Что означает H1 для фасовки порошков
Маркировка H1 относится к смазкам, которые используют в зонах возможного случайного контакта с пищей.
Она не означает, что смазку можно намеренно добавлять в продукт или наносить на поверхности, непосредственно контактирующие с порошком. Для прямого контакта предусмотрена другая категория NSF - 3H; ее не следует путать с H1.
Для H1 важное нормативное основание - 21 CFR 178.3570. В составе допускаются ингредиенты, предусмотренные для инцидентного контакта. В отраслевых материалах часто приводят ориентир 10 ppm для случайного присутствия базового масла в пище. Это не целевая дозировка и не разрешение намеренно смешивать смазку с продуктом: при штатном обслуживании контакт нужно предотвращать.
H1 и ISO 21469 связаны с пищевой безопасностью, но не обозначают одно и то же. H1 подтверждает регистрацию смазки для применения там, где возможен случайный контакт с пищей. ISO 21469 распространяется шире: стандарт учитывает гигиенические требования к формулированию, производству, упаковке, хранению и применению смазочного материала. Если предприятию нужна более широкая гигиеническая валидация, наличие ISO 21469 рассматривают дополнительно к статусу H1.
Белый цвет, отсутствие запаха или надпись «пищевая» на упаковке сами по себе не подтверждают соответствие требованиям. Проверяйте регистрацию H1 и сведения о соответствии 21 CFR 178.3570. Смазки H1 должны быть без запаха, цвета и вкуса, но эти признаки не заменяют документального подтверждения статуса. Для оборудования пищевого производства важно сверять маркировку и назначение состава с документацией на конкретный узел.
Как подобрать смазку для подшипников и направляющих дозатора
Начинайте подбор не с общего обозначения «пищевая», а с узла, который нужно смазывать.
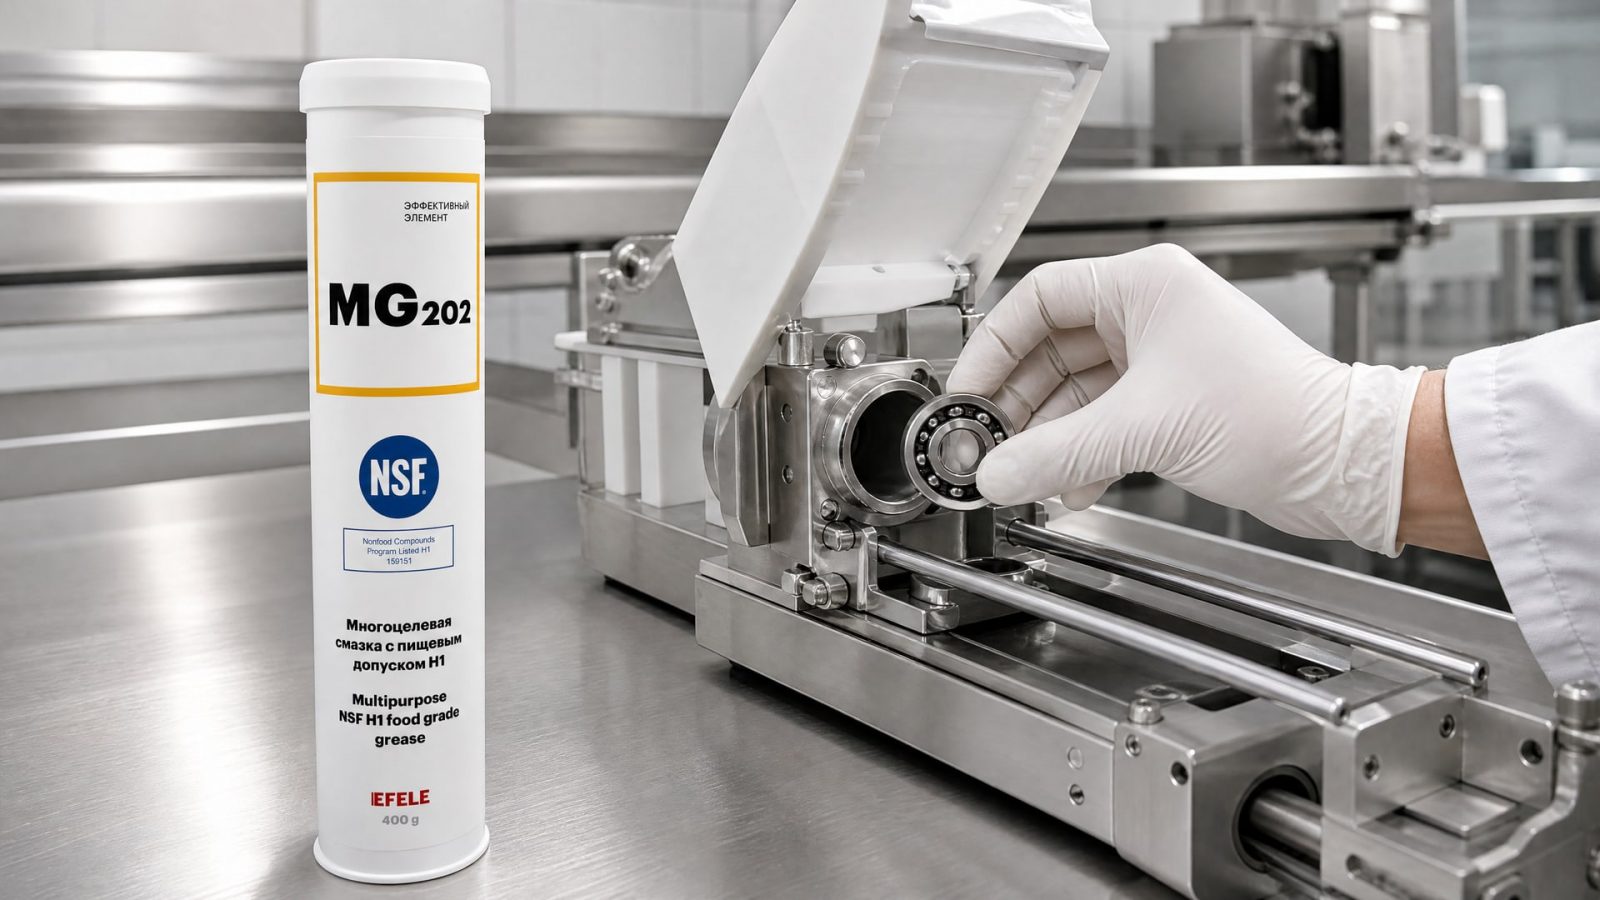
Подшипник, направляющая, редуктор и пневматический компонент работают по-разному и предъявляют разные требования к смазочному материалу. Для дозатора также учитывают возможное попадание пыли, режим очистки и вероятность контакта смазки с продуктом.
Для пластичной смазки проверяют NLGI-класс. Это показатель консистенции, а не мера адгезии и не оценка «пищевого» статуса. Слишком мягкий состав может мигрировать из зоны нанесения, а чрезмерно твердый способен ухудшать подачу смазки или увеличивать сопротивление движению. Подходящий класс выбирают по требованиям узла и документации оборудования, а не по принципу «чем гуще, тем надежнее».
В каталогах для отдельных составов, применяемых на оборудовании фасовки и розлива, встречается температурный диапазон от -30 до 120 °C. Это пример параметров конкретных смазок, а не универсальный диапазон для H1-продуктов. Рабочие температуры дозатора нужно сверять с техническим описанием выбранного состава и условиями эксплуатации узла.
В подшипниках и направляющих дозатора важно учитывать также воздействие воды и моющих растворов при обслуживании. Вымывание смазки может привести к ухудшению защиты узла, а повторное нанесение неподходящего состава без проверки совместимости создает дополнительный риск. Для таких точек в пищевом производстве в качестве варианта подбирают EFELE MG-202 с регистрацией NSF H1 - многоцелевую пластичную смазку для подшипников и направляющих. Ее применимость к конкретному узлу и режиму работы необходимо сверить с технической документацией.
Как наносить смазку, чтобы не увеличить риск загрязнения
Основной принцип - использовать минимальное количество, достаточное для работы узла.
Это соответствует назначению H1: смазка применяется там, где случайный контакт возможен, но не должен происходить по замыслу. Избыток не повышает точность дозирования автоматически и может увеличить риск миграции к продукту или накопления пыли.
Перед обслуживанием определите точку нанесения и проверьте, какой состав применялся ранее. Не смешивайте разные смазки без проверки совместимости. Если при переходе на новый продукт совместимость не подтверждена, порядок замены согласуют с требованиями оборудования и технической документацией смазки.
После нанесения оцените работу механизма в штатном цикле. Обратите внимание на плавность перемещения, стабильность дозирующего движения и отсутствие видимого выхода смазки за пределы точки обслуживания. Если ход остается нестабильным, нужно проверить не только смазку, но и состояние узла, настройки дозатора и возможное загрязнение порошком.
Для системного контроля полезно фиксировать, какие точки обслуживаются, какой состав используется и как меняется работа оборудования после регламентных операций. Такие записи помогают отделить влияние смазки от других причин разброса дозы. Если производительность линии снижается, не следует компенсировать это увеличением количества смазки без диагностики.
Как проверить, что смазка подходит для фасовочной машины
Перед закупкой и применением проверьте маркировку и технические документы продукта.
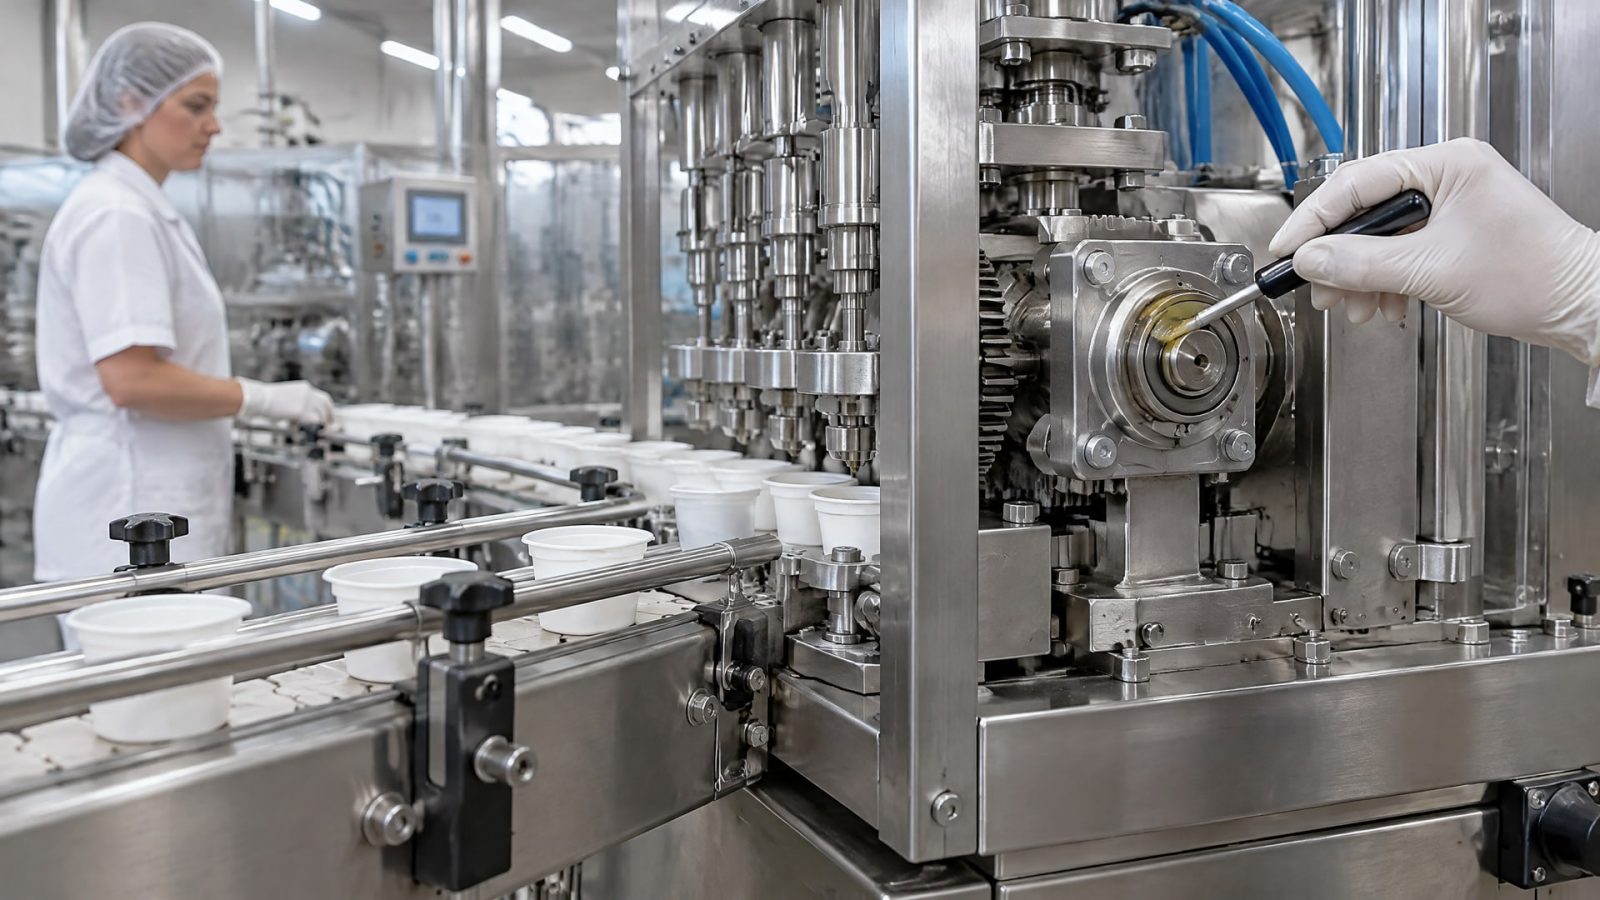
Для участков возможного случайного контакта ищите подтвержденную регистрацию NSF H1 и сведения о соответствии 21 CFR 178.3570. Если производству нужна более широкая гигиеническая оценка жизненного цикла смазки, проверьте наличие ISO 21469.
Затем сопоставьте назначение смазки с конкретным узлом и условиями его работы. В первую очередь проверяют тип смазочного материала, консистенцию пластичной смазки, температурные условия и вероятность контакта с водой или моющими растворами. Для порошкового дозатора отдельно оценивают расположение точки нанесения относительно продукта и риск миграции смазки.
Практический порядок проверки можно выстроить так:
Установить, в каком узле и в какой зоне оборудования будет применяться смазка.
Проверить, возможен ли случайный контакт с пищей и требуется ли статус H1.
Сверить назначение состава, NLGI-класс и рабочие параметры с требованиями узла.
Убедиться, что продукт не смешивают с ранее применявшейся смазкой без подтверждения совместимости.
Определить минимальное количество и точки нанесения по документации оборудования.
После обслуживания проверить стабильность хода механизма и дозирования.
Такой порядок не обещает автоматического роста скорости фасовки. Он помогает снизить риск ошибок подбора и поддерживать работу механических узлов в заданных условиях. Если причина нестабильной дозы связана с настройкой или износом оборудования, смазочный материал не заменит ремонт и диагностику.
Часто задаваемые вопросы
Можно ли добавлять смазку H1 в порошковый продукт?
Нет. H1 предназначена для узлов, где возможен случайный, непреднамеренный контакт с пищей, а не для прямого внесения смазки в продукт. Даже при наличии ориентира 10 ppm смазку наносят только на предусмотренные точки оборудования и в минимальном количестве, достаточном для работы механизма.
Увеличит ли смазка H1 скорость фасовки?
Не сама по себе. Подходящая смазка помогает поддерживать стабильный ход обслуживаемых узлов и может снизить риск проблем, связанных с повышенным трением. Но скорость линии также зависит от конструкции, настройки и технического состояния оборудования, поэтому статус H1 не гарантирует прирост производительности.
H1 и ISO 21469 - это одинаковые требования?
Нет. H1 относится к смазкам для зон возможного случайного контакта с пищей. ISO 21469 охватывает гигиенические аспекты формулирования, производства, упаковки, хранения и применения смазки. Эти обозначения отвечают на разные вопросы, поэтому наличие одного не следует автоматически считать подтверждением другого.
Какую смазку выбрать для подшипников дозатора?
Выбор зависит от конструкции подшипника, условий работы и требований оборудования. Для пищевого производства, где возможен случайный контакт с продуктом, проверяют наличие NSF H1. Для пластичной смазки также учитывают NLGI-класс, температурные условия и риск миграции, а назначение состава сверяют с технической документацией.
Заключение
Смазка для пищевого дозатора влияет на точность и скорость фасовки косвенно: подходящий состав помогает поддерживать стабильную работу подшипников, направляющих и других узлов. H1 нужна там, где возможен случайный контакт смазки с пищей, но она не разрешает прямое внесение в порошок и не гарантирует улучшение дозирования без правильного подбора и обслуживания.
Следующий шаг - определить обслуживаемые узлы, сверить их требования с технической документацией оборудования и проверить у выбранной смазки статус H1, назначение и рабочие параметры. При нанесении используйте минимальное количество, а после обслуживания оцените стабильность хода механизма и дозы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать смазку шпинделя станка, проверить систему подачи и определить признаки износа подшипников ЧПУ.
Узнайте, чем смазать капот автомобиля, чтобы обеспечить плавную работу петель, замка и тросика, а также защитить их от коррозии.
Узнайте, какие допуски смазок H1 нужны помимо регистрации NSF: ISO 21469, 21 CFR 178.3570 и другие документы для аудита.