
Смазка шпинделя станка: как обслуживать подшипники ЧПУ
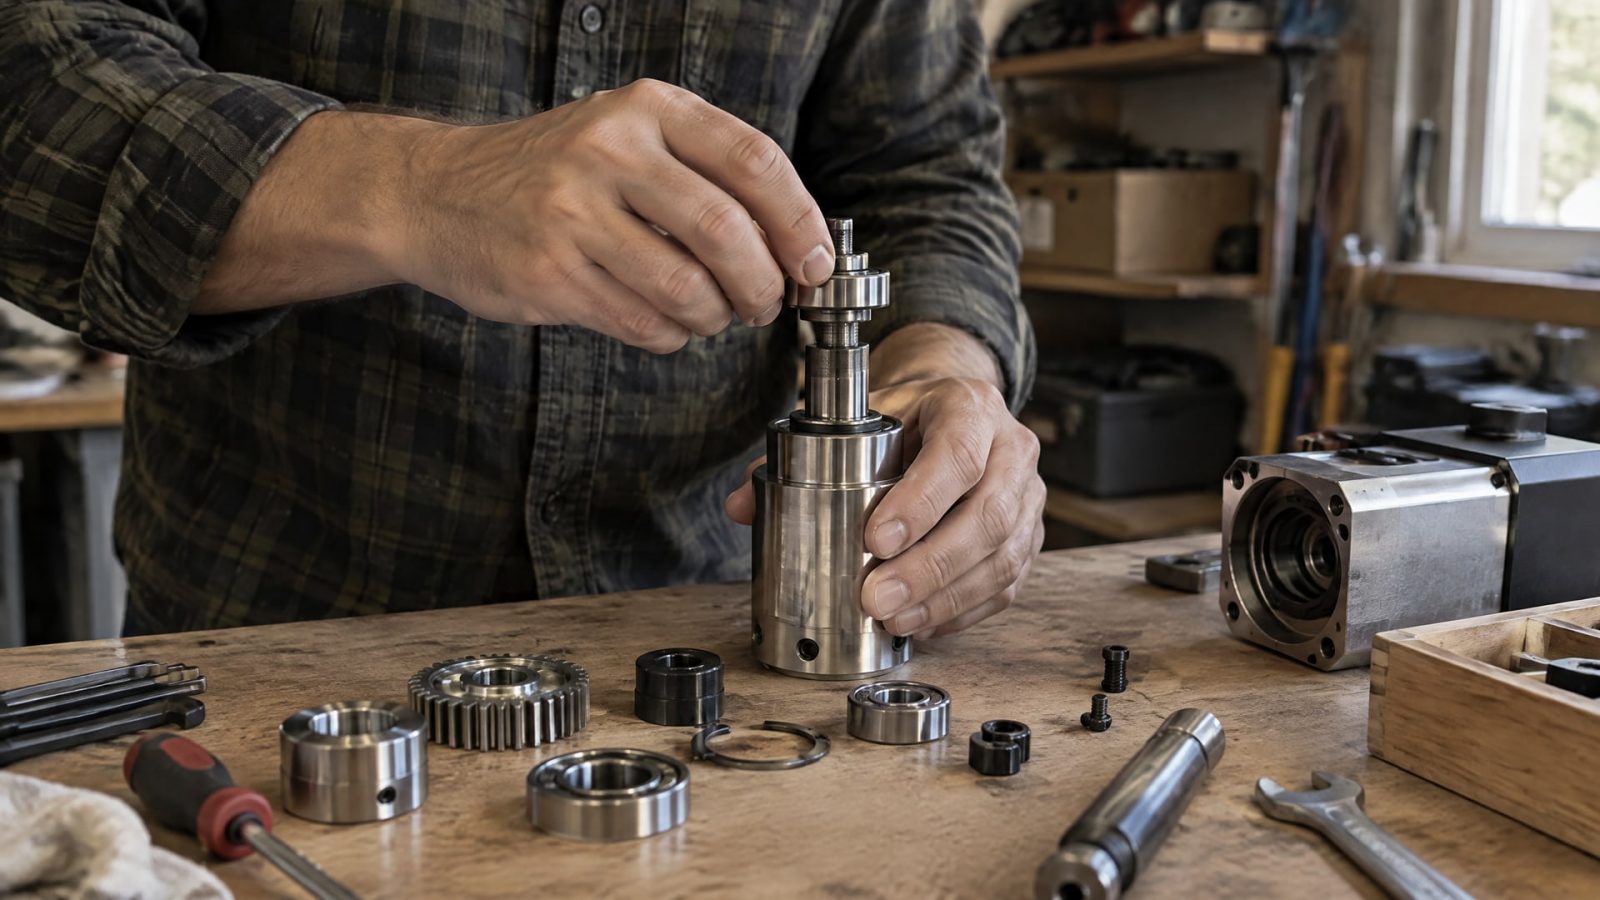
Долгая работа подшипников шпинделя зависит не от количества смазки, а от соответствия ее типа конструкции узла и соблюдения регламента станка. Для высокоскоростных шпинделей применяют масло-воздушную систему или пластичную смазку, если это предусмотрено конструкцией. Точную схему, состав и интервалы обслуживания определяют по документации производителя.
Статья пригодится инженерам, техническим специалистам и закупщикам, которым нужно разобраться в выборе смазки для шпинделя, проверке системы подачи и признаках износа подшипников. Ниже рассмотрим особенности разных схем, порядок контроля и подход к смазке токарного станка и горизонтально-расточного станка 2А622-1.
Как выбрать смазку шпинделя станка
Начинать подбор нужно с конструкции узла.
Важны тип подшипника, преднатяг, максимальные обороты, допустимая температура и предусмотренная схема смазывания. Эти параметры определяют, подходит ли подшипнику пластичная смазка или нужна подача масла с воздухом. Ориентироваться только на обозначение «высокотемпературная» нельзя: для шпинделя имеют значение также скорость, вязкость базового масла и стабильность смазки в рабочем режиме.
Проверьте паспорт станка и документацию на шпиндель: в них должны быть указаны тип смазочного материала, его спецификация и порядок обслуживания. Если данных не хватает, параметры узла необходимо уточнить до закупки. Это особенно важно при замене смазки: составы разных спецификаций нельзя смешивать, поскольку это может ухудшить их свойства и повлиять на ресурс подшипника.
Для масло-воздушных систем в источниках приводится ориентир по вязкости сверхлегких шпиндельных масел ISO VG 2-10. Для оценки чистоты масла в высокоскоростном шпинделе указан целевой класс ISO 4406 15/13/10 для экстремально фильтрованного синтетического шпиндельного масла. Эти значения не заменяют требований производителя конкретного станка.
Также важно не переносить ограничения одной системы на все шпиндели. В материалах по масло-воздушной смазке упоминается применение на скоростях выше 15 000 об/мин, а также предупреждение о неприменимости такого подхода выше 12 000 об/мин, если конструкция не рассчитана на него. Эти ориентиры относятся к разным условиям применения, поэтому решение принимают по документации конкретного шпинделя, а не только по частоте вращения.
Масло-воздушная смазка подшипников шпинделя ЧПУ
В масло-воздушной системе дозирующий насос подает небольшие порции масла в непрерывный поток сжатого воздуха.
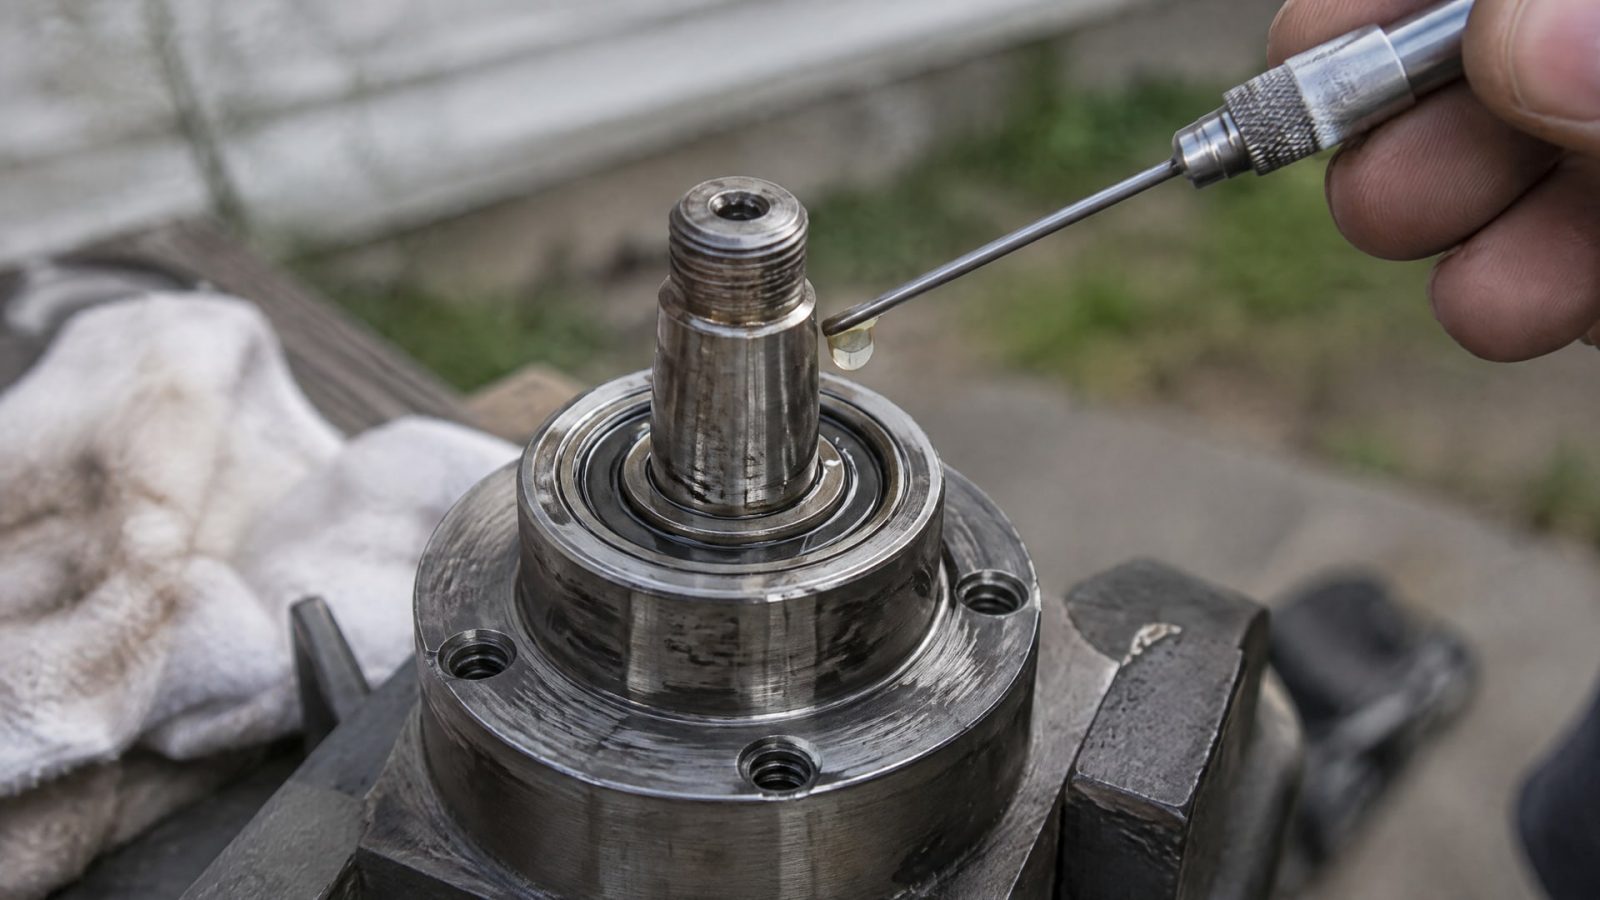
Такая подача рассчитана на высокоскоростные подшипники, но результат зависит от исправности всей системы. Наличие масла в бачке само по себе не подтверждает, что оно доходит до узла.
В качестве ориентиров для отдельных систем приводятся дозировка 0,01 см³ каждые 5-30 секунд и расход воздуха 10 л/мин. Это не универсальные настройки: фактический цикл подачи и расход должны соответствовать конструкции оборудования. Если без проверки перенести параметры другой установки, подача может оказаться недостаточной или чрезмерной.
При обслуживании проверьте, запускается ли цикл автоматики, сохраняется ли расход воздуха и проходимы ли линии и форсунки. Для работы системы важны сухой воздух, стабильная подача и отсутствие засоров. Нарушение этих условий приводит к потере смазки подшипником, поэтому проверка должна охватывать не только насос, но и каналы подачи до шпинделя.
Диапазон ISO VG 2-10, упомянутый для сверхлегких масел, также нельзя рассматривать как готовое предписание для любого станка. Сверьте вязкость и спецификацию с требованиями изготовителя. Если производитель задает другой материал или режим подачи, именно эти требования определяют регламент смазки шпинделя.
Пластичная смазка и обслуживание высокоскоростных подшипников
Если шпиндель рассчитан на пластичную смазку, важно соблюдать заданное количество и интервал ее замены.
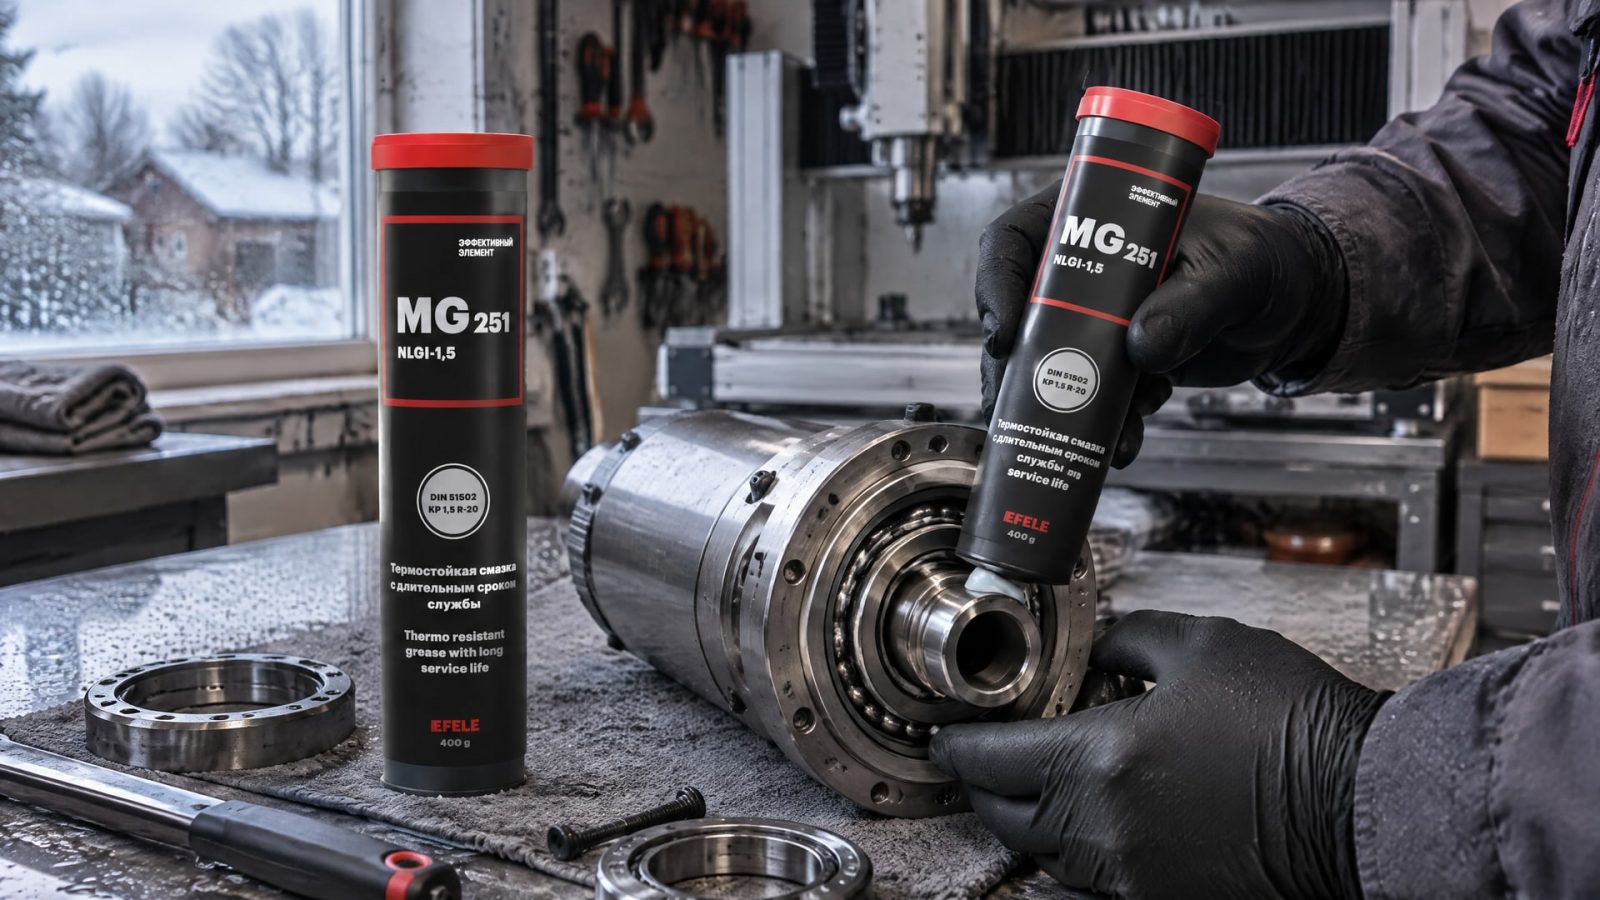
Принцип «чем больше, тем лучше» здесь не работает: избыток материала повышает потери на перемешивание, вызывает нагрев и может ускорить износ. Для таких смазок указывают класс консистенции NLGI; это характеристика консистенции, а не показатель липкости или скорости вращения.
В одном из практических регламентов для высокоскоростных подшипников указан цикл смазывания каждые 500 моточасов с проверкой работоспособности узла. Это ориентир, а не замена паспорту станка. Если производитель установил другие сроки или иной порядок подачи, следует придерживаться его требований.
При высокой температуре и нагрузке подбор особенно зависит от конструкции подшипника и спецификации изготовителя. Если шпиндель допускает применение полимочевинной термостойкой смазки, в качестве такого решения рассматривают EFELE MG-251: она предназначена для долговременной смазки высокоскоростных подшипников и сохраняет стабильность при высоких нагрузках и температурах до +180 °C. При вымывании смазки, фреттинге или затрудненном холодном пуске сначала выясняют причину и проверяют совместимость материала с узлом, а не просто увеличивают дозу.
Не смешивайте новую смазку с остатками материала другой спецификации без подтверждения совместимости. При переходе на другой состав порядок очистки и замены определяют по документации производителя. Так обслуживание сохраняет предусмотренные характеристики смазочного материала и не добавляет неопределенности в работу подшипника.
Регламент смазки шпинделя и контроль системы подачи
Обслуживание подшипников шпинделя включает не только пополнение смазки.
Нужно контролировать состояние самого узла, работу лубрикатора или масло-воздушной системы, подачу по линиям и состояние уплотнений. Для grease-систем проверяют цикл автоматического лубрикатора, а для oil-air-систем - расход и целостность линий.
Практический график контроля может включать ежедневную проверку шума и состояния шпинделя, еженедельную очистку его конуса, ежемесячную проверку трендов нагрузки и измерение биения раз в 6 месяцев. Эти действия помогают заметить изменения до отказа, но не отменяют требований производителя станка. Если документация задает другие сроки, применяют ее регламент.
При работе в условиях пыли, контакта с СОЖ или влаги интервалы обслуживания сокращают. В одном из материалов приводится ориентир: в жестких условиях их можно уменьшить до половины обычных. Уточните, какие факторы воздействуют на конкретный станок, и зафиксируйте измененный график в плане технического обслуживания.
Для контроля подачи не ограничивайтесь осмотром бачка. Убедитесь, что автоматика выполняет цикл, масло проходит по линиям, а в воздушной части сохраняются предусмотренные условия. Если система заполнена, но расход или проходимость каналов не проверены, надежность смазки подшипника остается неподтвержденной.
Смазка шпинделя токарного станка и станка 2А622-1
При обслуживании шпинделя токарного станка нельзя автоматически применять схему от высокооборотного обрабатывающего центра.
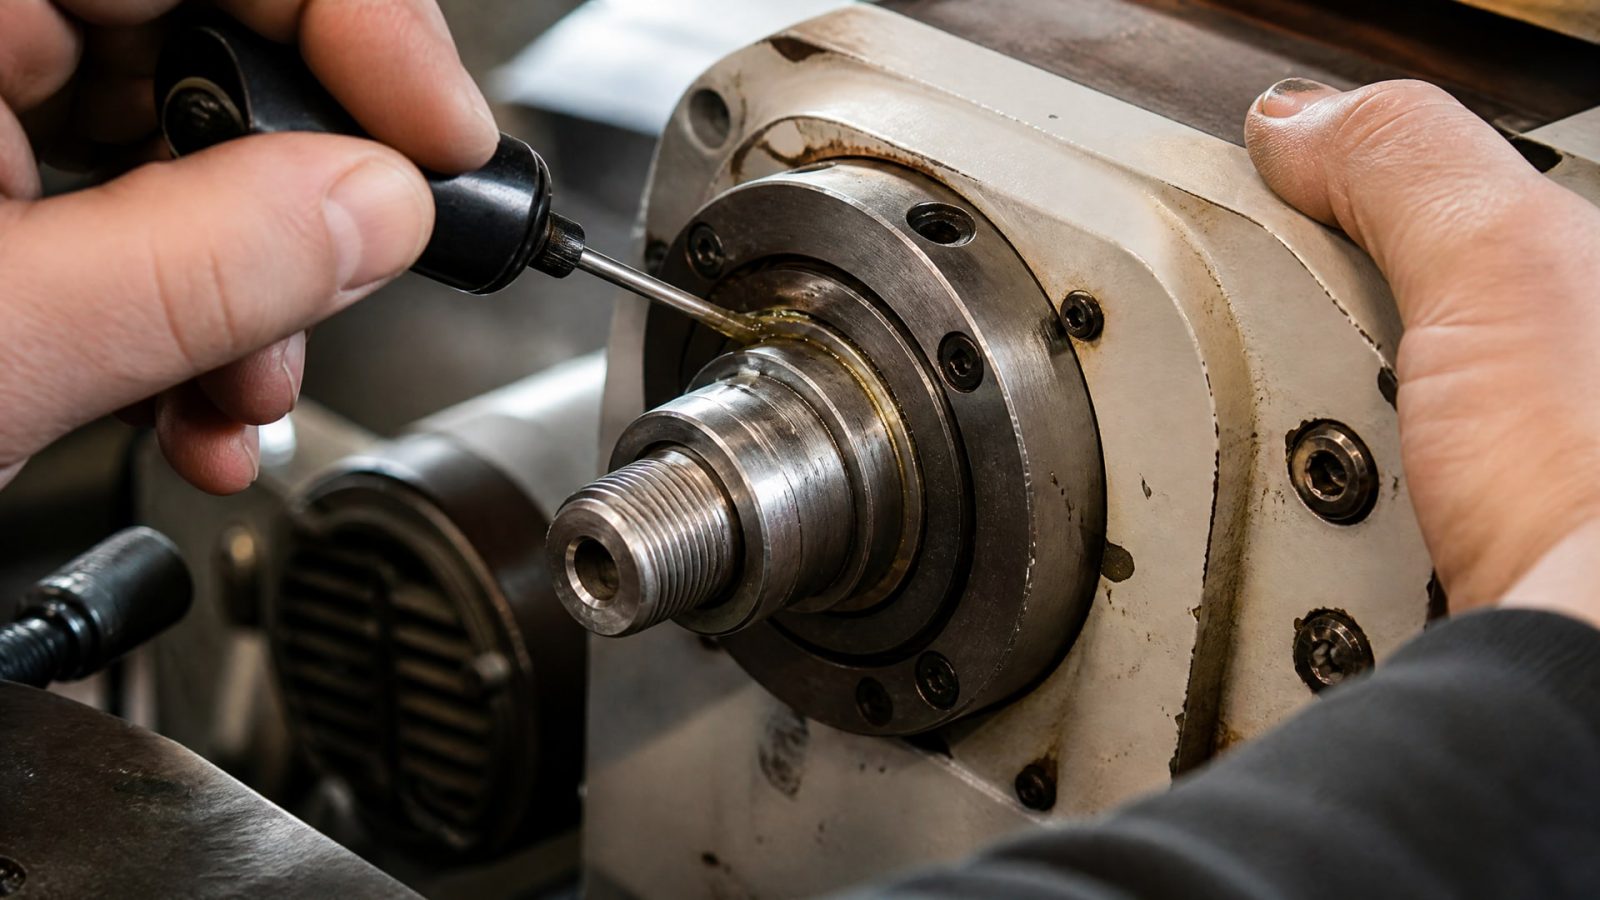
У станков могут различаться типы подшипников, преднатяг, максимальная скорость и система смазывания. Поэтому даже похожие по назначению узлы могут требовать разных материалов и интервалов обслуживания.
Для горизонтально-расточного станка 2А622-1 смазку шпинделя следует определять по паспорту и карте смазки именно этого станка. Общие рекомендации для высокоскоростного ЧПУ не подтверждают, что конкретная схема подойдет 2А622-1. Перед закупкой материала проверьте документацию и установите, какие подшипники стоят в узле и какой способ смазывания предусмотрен.
Если документация отсутствует или не содержит нужных сведений, не подбирайте смазку по одному лишь названию станка. Сначала установите характеристики шпинделя и действующие требования к нему. Это особенно важно перед заменой материала: изменение класса или смешивание составов разных спецификаций может повлиять на работу подшипников.
После выбора материала внесите в план обслуживания его спецификацию, интервал и порядок контроля системы подачи. Для станков, работающих во влажной среде, при воздействии пыли или СОЖ, отдельно оцените необходимость более частых проверок. Конкретный срок корректируют с учетом условий эксплуатации и требований производителя, а не по универсальному графику для всех станков.
Часто задаваемые вопросы
Как понять, что подшипнику шпинделя не хватает смазки?
Насторожить должны рост шума на высоких оборотах, повышение температуры корпуса, увеличение биения и ухудшение качества обработанной поверхности. Эти признаки не доказывают нехватку смазки сами по себе, но требуют проверки шпинделя, системы подачи, вибрации, уплотнений и режима работы. Продолжать обслуживание только доливом смазки без диагностики не следует.
Можно ли смешивать смазки или шпиндельные масла?
Не смешивайте материалы разных спецификаций без подтверждения совместимости. Рекомендация по обслуживанию CNC-шпинделей состоит в применении класса и спецификации, предусмотренных производителем. Если планируется переход на другой материал, сначала уточните требования к замене и удалению прежнего состава в документации станка или шпинделя.
Как часто нужна смазка шпинделя станка с пластичной смазкой?
В одном из практических регламентов для высокоскоростных подшипников указан цикл каждые 500 моточасов. Это не универсальный интервал: периодичность зависит от конструкции узла и требований изготовителя. Проверяйте паспорт станка и работу системы подачи, а при наличии автоматического лубрикатора подтверждайте фактическое выполнение цикла.
Какая смазка нужна для шпинделя станка 2А622-1?
Для 2А622-1 материал выбирают по паспорту и карте смазки конкретного станка. Нельзя переносить на него рекомендации для другого типа ЧПУ-шпинделя: конструкция подшипников, преднатяг, допустимая скорость и схема смазывания могут отличаться. Если сведений в документации нет, сначала уточните параметры узла, а затем выбирайте материал.
Заключение
Смазка шпинделя станка продлевает ресурс подшипников только при соответствии конструкции узла и соблюдении регламента. Для высокоскоростных шпинделей применяют масло-воздушную систему или пластичную смазку, если это предусмотрено изготовителем. Избыток материала, неподходящая спецификация и неисправность подачи могут привести к нагреву и ускоренному износу.
Следующий шаг - сверить паспорт станка и документацию на шпиндель, зафиксировать требуемый материал и график контроля. Для 2А622-1 используйте карту смазки конкретного станка, а не общую схему для ЧПУ.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, чем смазать капот автомобиля, чтобы обеспечить плавную работу петель, замка и тросика, а также защитить их от коррозии.
Узнайте, какие допуски смазок H1 нужны помимо регистрации NSF: ISO 21469, 21 CFR 178.3570 и другие документы для аудита.
Узнайте, как выбрать СОЖ для обработки жаропрочных сплавов при глубоком сверлении, чтобы избежать налипания и обеспечить качественную обработку.