
Пищевые смазки для мойки: как выбрать H1-формулу для оборудования с частой водной обработкой
Для пищевого производства выбор смазки - это не просто техническое решение, а гарантия безопасности продукта и надежности оборудования. Когда линия фасовки, конвейер или упаковочная машина моется несколько раз в день горячей водой, щелочами и кислотами, обычная промышленная смазка вымывается, теряет защитные свойства и оставляет узлы без смазывающей пленки. Статья помогает разобраться, какие критерии отличают действительно водостойкую пищевую смазку от той, что лишь имеет регистрацию H1, но не выдерживает washdown-условия. Вы узнаете, как читать технические листы, на какие тесты обращать внимание и как подобрать консистенцию под вашу систему подачи смазки.
Материал адресован инженерам, техническим специалистам и закупщикам, которые хотят снизить вероятность простоев и коррозионного износа, а не менять смазку каждый месяц.
Что означает регистрация H1 и почему этого недостаточно для мойки
NSF определяет категорию H1 как смазку, допустимую при случайном контакте с продуктом питания.
Это означает, что все ингредиенты смазки соответствуют 21 CFR 178.3570 и включены в реестр пищевых веществ. Однако регистрация H1 говорит о пищевой безопасности, а не о физико-химических свойствах смазки в условиях washdown.
Часто закупщики допускают ошибку: они видят в каталоге отметку "NSF H1" и считают, что такая смазка идеально подходит для оборудования с частой мойкой. На деле два продукта с одинаковым H1-допуском могут вести себя совершенно по-разному под струей горячей воды или щелочного раствора. Один сохранит 95% защиты, другой смоется за несколько минут.
ISO 21469 - это дополнительный стандарт санитарной оценки производственного процесса и формулировки смазки. Смазка может быть зарегистрирована по H1 ИЛИ иметь сертификацию ISO 21469 - оба пути ведут к пищевому допуску, но это разные механизмы подтверждения. При выборе для мойки полезно смотреть, имеет ли смазка оба документа или хотя бы один из них плюс хорошие результаты washout-тестов.
Вывод: H1-регистрация - это фильтр по безопасности, а не по производительности в washdown-среде. Для оборудования с частой мойкой нужно идти дальше и смотреть реальные данные стойкости к вымыванию.
Как читать тесты на водостойкость: water washout и water spray-off
Две главные цифры, которые определяют поведение смазки при мойке, - это результаты тестов ASTM D1264 (water washout) и ASTM D4049 (water spray-off).
Оба сообщают, сколько смазки теряется при контакте с водой, но они моделируют разные сценарии.
Water washout (ASTM D1264) погружает образец смазки в горячую дистиллированную воду и измеряет процент потерь массы. Тест показывает, что произойдет, если смазка попадет в воду и будет там находиться дольше времени. Для пищевых смазок хороший результат - менее 5% потерь, отличный - менее 3%.
Water spray-off (ASTM D4049) более релевантен для оборудования, которое моется под давлением. Здесь смазку наносят на металлическую пластину и обрызгивают горячей водой под углом. Тест имитирует реальную мойку: вода стекает, смазка либо держится, либо смывается. Отраслевые эксперты указывают, что для тяжелых washdown-условий стоит стремиться к результату менее 10%, то есть удержанию выше 90%.
Если в техническом листе смазки указаны оба показателя, вам повезло: вы видите полную картину. Если есть только один - обратитесь к поставщику и попросите другой. Для оборудования с частой мойкой горячей водой и CIP-циклами приоритет отдается именно water spray-off, потому что он точнее отражает производственные условия.
На практике закупщики часто встречают смазки, которые хорошо показывают себя в водных тестах за счет содержания жестких загустителей на основе алюминиевых комплексов, кальциевых сульфонатов или полимочевины. Эти материалы лучше сопротивляются размыванию водой, чем традиционные литиевые загустители, но требуют более внимательного подбора под температурный режим узла и совместимость с системой подачи.
Требования CIP и совместимость со щелочами, кислотами и температурными шоками
Современные пищевые линии часто оборудуют системами CIP (Clean-In-Place), которые автоматизируют мойку: оборудование не разбирается, а специальные растворы циркулируют через каналы, узлы и полости.
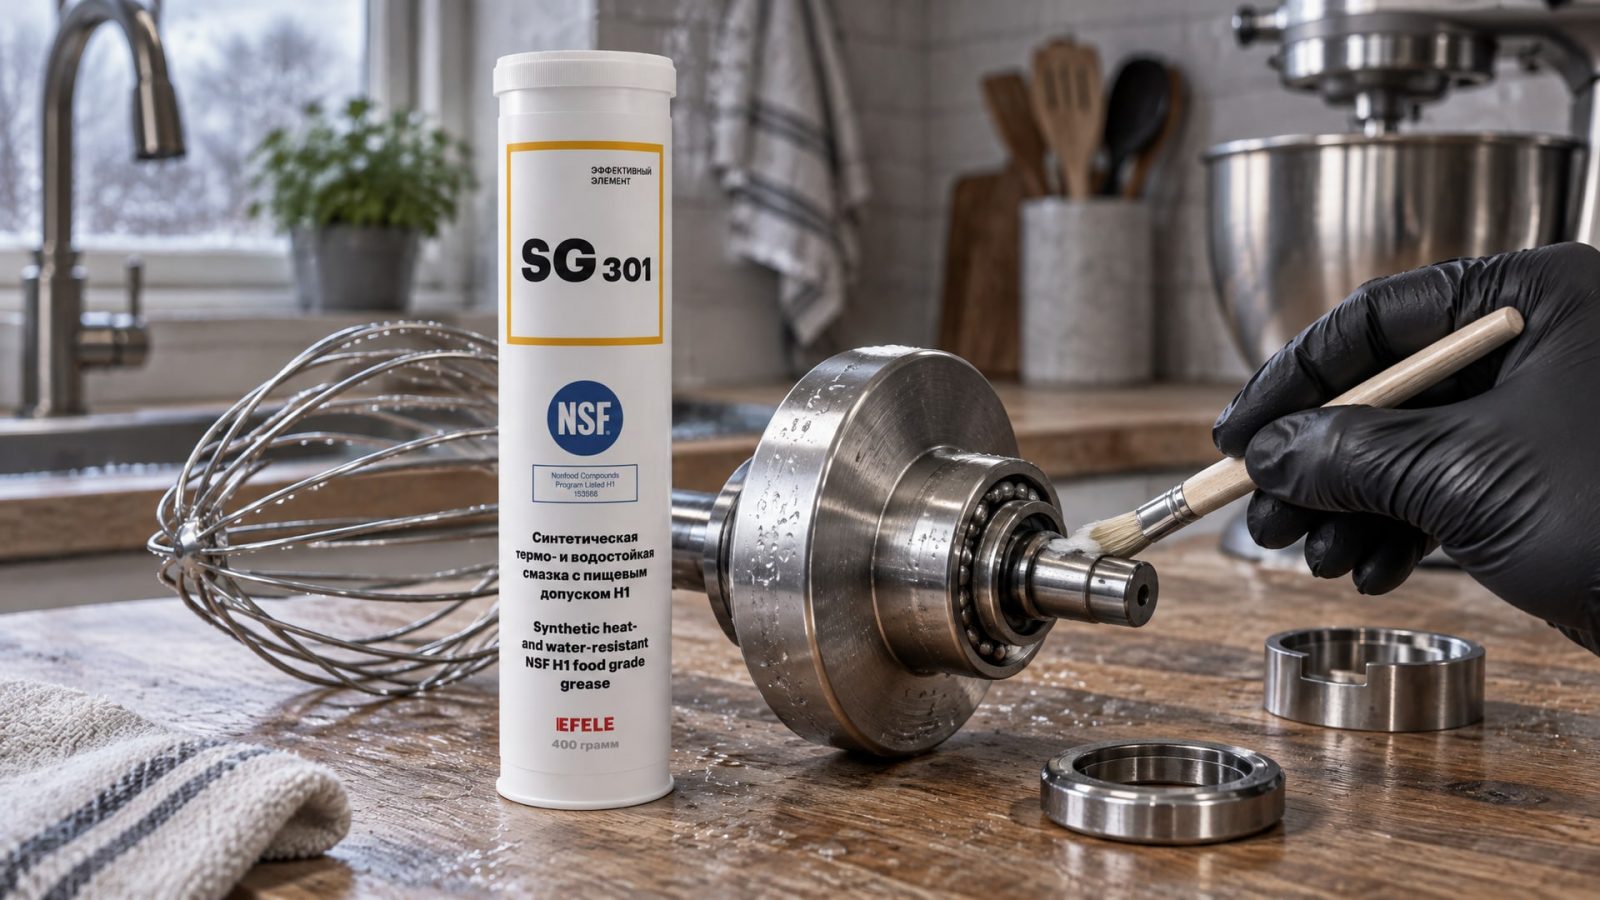
При этом смазка, оставшаяся в шарнирах подшипников или на цепи, может контактировать с щелочными и кислотными мойками, с паром и температурными перепадами.
Для оборудования с CIP важно убедиться, что выбранная H1-смазка сохраняет свои свойства при:
Воздействии щелочных мойльных растворов (pH 12–14, температура 50–70 °C);
Контакте с кислотными дезинфектантами (pH 2–3, температура 20–40 °C);
Температурных шоках (переход от горячей мойки к холодной санитарной обработке);
Длительном контакте с паром и конденсатом.
Смазки, которые хорошо держат воду, но не протестированы на щелочь и кислоту, могут неожиданно окисляться или расслаиваться при CIP-цикле. Признак проблемы - появление осадка в техническом листе смазки, потеря консистенции или изменение цвета после цикла мойки.
В условиях, где требуется термо- и водостойкость, а также пищевой допуск, специализированные формулы становятся необходимостью. EFELE SG-301 - пример такой смазки, которая оптимально комбинирует стойкость к вымыванию, химическую инертность и удержание механических свойств при температурных скачках в CIP-системах. Закупщики возвращаются к ней именно потому, что она предсказуемо работает во время мойки и не требует перепроверки после каждого цикла.
Рекомендация: при подборе для CIP-оборудования проверьте, есть ли в техническом листе информация о тестировании на совместимость с конкретными мойными растворами или хотя бы общее утверждение о щелочной и кислотной стойкости. Если этой информации нет - это повод задать вопрос производителю до покупки.
Защита от коррозии и вытеснение воды в цепях и конвейерах
Цепи, конвейеры и направляющие в washdown-зонах подвергаются особой нагрузке.
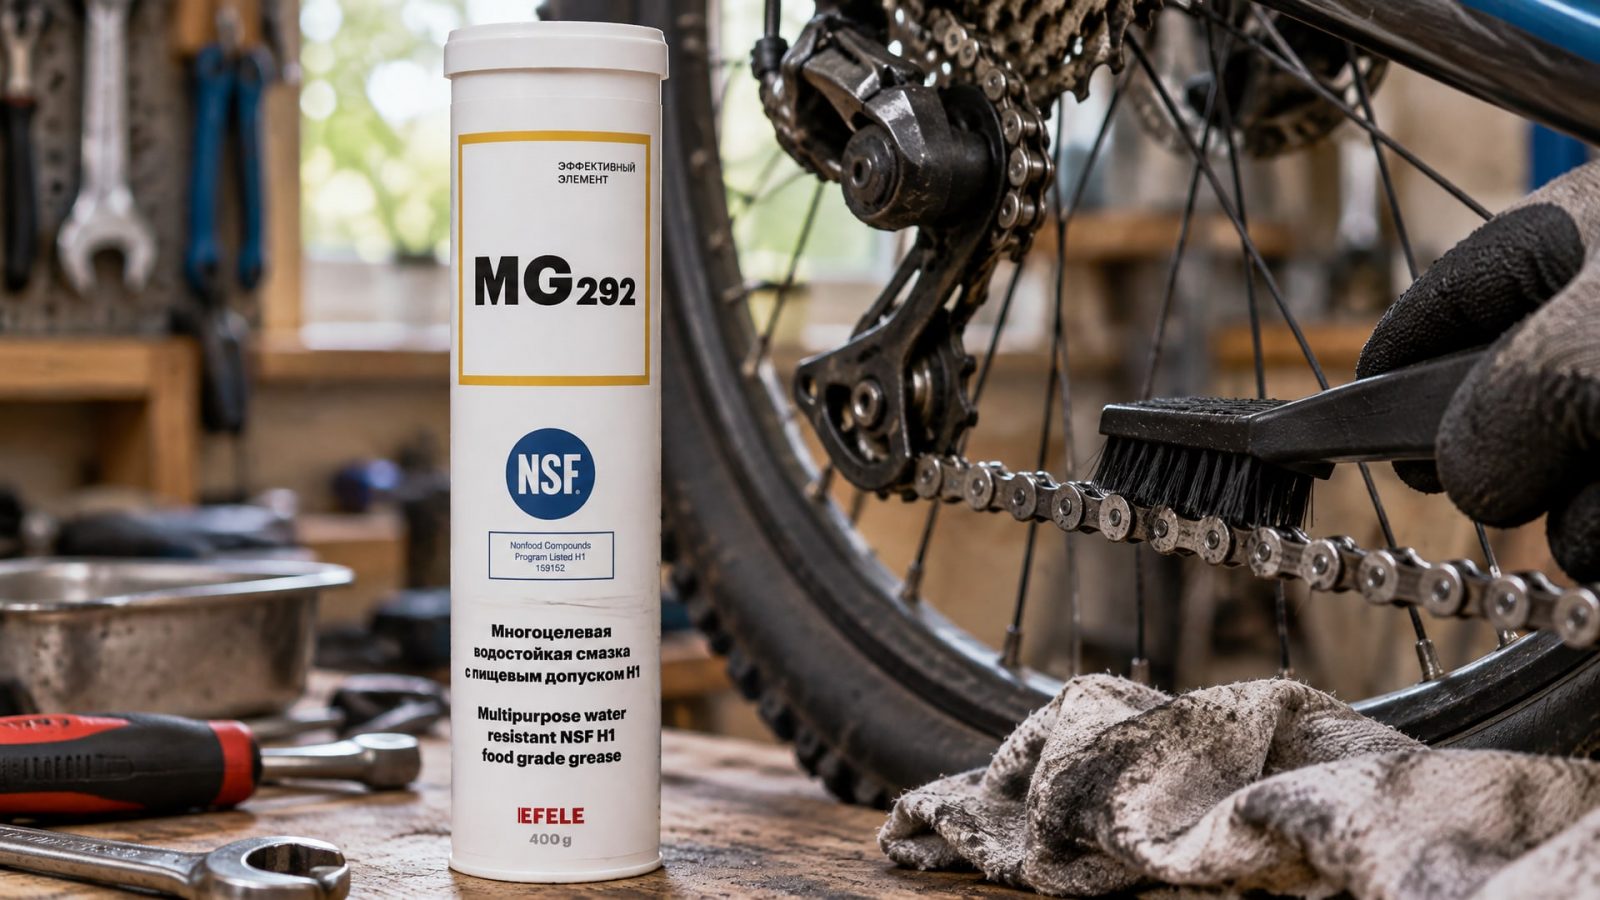
Они подвергаются механическому трению, влаге, абразивным частицам грязи (которые остаются после мойки) и окружающим воздействиям. Если смазка просто вымывается, оголенный металл начинает ржаветь за часы, а не дни.
Поэтому для таких узлов важно, чтобы смазка не только прилипала к поверхности, но и активно вытесняла воду. Это означает, что молекулы смазки должны вытеснить молекулы воды с металлической поверхности, создав защитный барьер. Смазки на основе полимочевины и некоторые формулы с кальциевыми сульфонатами демонстрируют такое поведение лучше.
Практика показывает, что для конвейеров и цепей в пищевой промышленности часто используют проникающие цепные смазки (chain lube) с повышенной вязкостью или пластичные смазки (grease) классов NLGI 1 и NLGI 2. Выбор между ними зависит от способа подачи и интенсивности мойки.
Если цепь смазывается вручную через масленку или шприц перед или после каждого цикла мойки, можно использовать более жидкую масло-подобную форму. Если же система автоматическая и смазка подается централизованно несколько раз в смену, пластичная смазка часто удобнее: она дольше остается на месте, медленнее окисляется и требует реже менять картридж в резервуаре.
Для оборудования, требующего частой мойки и высоких нагрузок, EFELE MG-292 с допуском NSF H1 обеспечивает отличную водостойкость и защиту в шарнирах и цепных звеньях. Эта смазка разработана специально для условий, где вымывание - постоянная проблема, и закупщики полагаются на нее, потому что результаты washout-тестов гарантируют, что цепь останется защищена даже после интенсивной мойки горячей водой.
Выбор консистенции: NLGI-класс и система подачи смазки
Консистенция пластичной смазки определяется NLGI-классом (от 0 до 6), где 0 - почти жидкая, а 6 - твердая как масло.
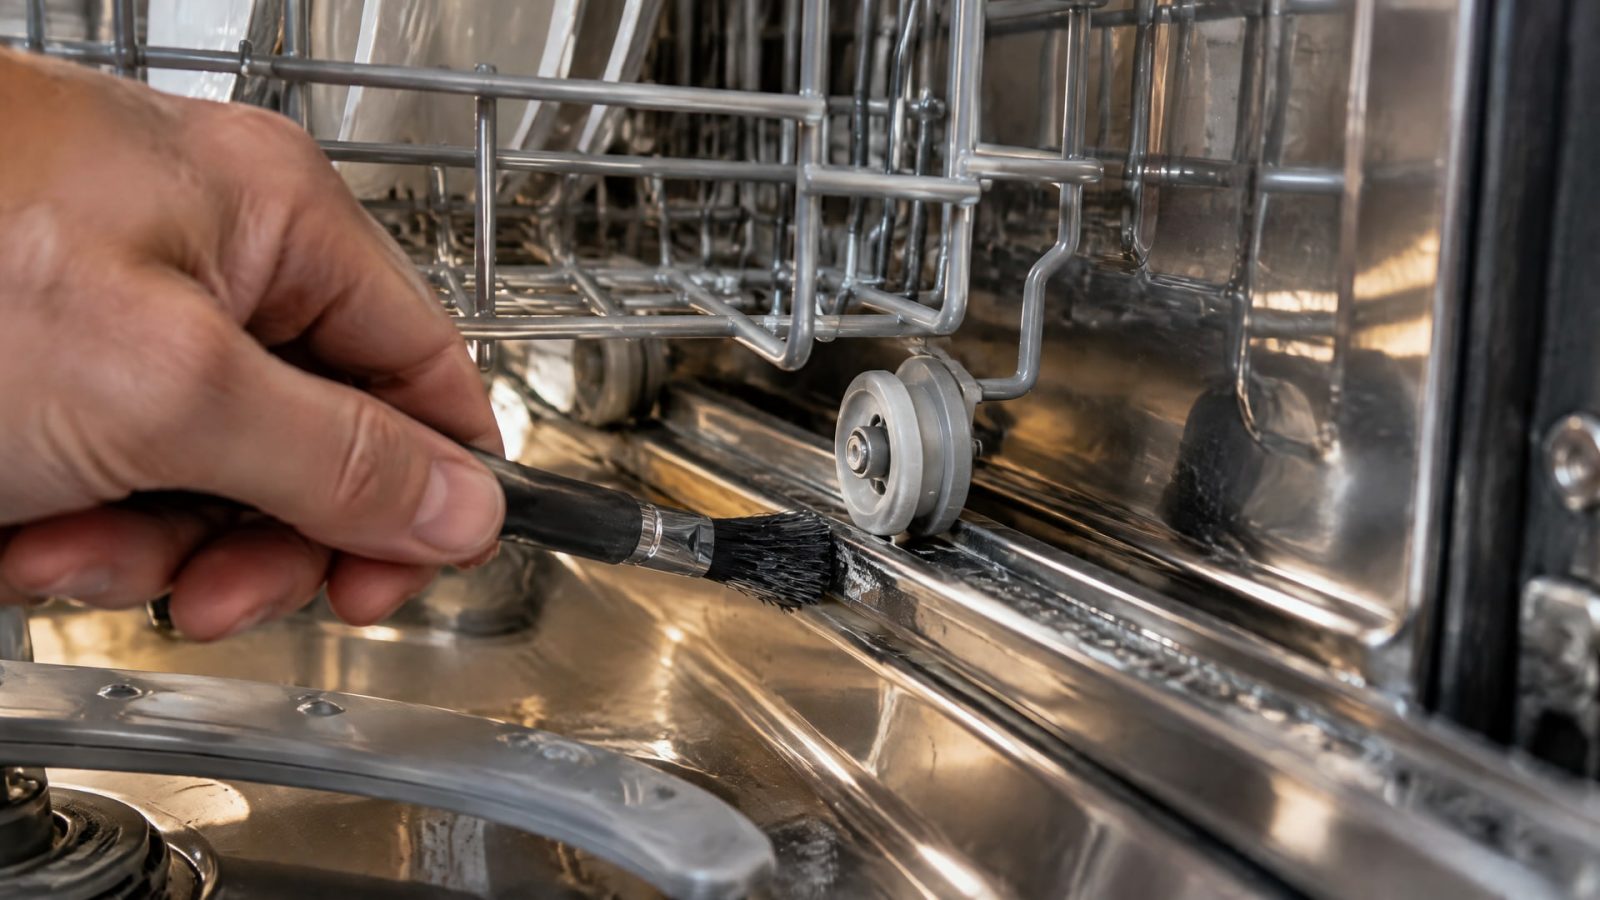
Для пищевого оборудования с мойкой чаще всего встречаются NLGI 1 и NLGI 2, но выбор между ними зависит не от желания "более водостойкую", а от того, как эта смазка будет поступать в узел.
NLGI 1 - мягкая, легко прокачивается через трубки и шланги. Она идеальна для централизованных систем подачи, где смазка должна дойти до множества точек через тонкие каналы, при этом не создавая избыточного давления. Однако при локальном ручном нанесении NLGI 1 может "уходить" с места приложения быстрее, потому что она менее липкая.
NLGI 2 - средняя консистенция, хороша для локального нанесения на подшипники, втулки и направляющие. Она лучше держится на вертикальных поверхностях и в высокотемпературных узлах. Но если ее потребуется прокачивать через автоматическую систему с длинными трубопроводами, насос может перегреваться и система будет неэффективна.
Практическое правило: если у вас автоматическая система смазки с жесткой сетью подачи и множеством точек смазывания, начните с NLGI 1. Если смазка наносится локально несколько раз в смену вручную через масленку или пистолет-дозатор, NLGI 2 часто удобнее. Промежуточные варианты (NLGI 0, NLGI 1,5) существуют, но в пищевой промышленности встречаются реже.
Не забывайте, что NLGI-класс НЕ определяет водостойкость и не связан с допуском H1. Это только мера консистенции. Вода вымывает смазку независимо от класса, но мягкая смазка может легче распределяться после нанесения, а жесткая - долже держаться на месте. Для washdown-условий комбинируйте: выбирайте NLGI-класс по системе подачи, а water spray-off проверяйте в техническом листе.
Частые ошибки при выборе и применении
Закупщики и инженеры часто встречаются с типичными ошибками, которые потом приводят к простоям и коррозионному износу оборудования.
Ошибка 1: "Если смазка H1, то она гарантированно водостойкая." Реальность: H1 - это пищевой допуск, а не washout-метрика. Вы должны проверить water spray-off и water washout отдельно. На рынке встречаются H1-смазки с потерями более 20% при spray-off, что для частой мойки неприемлемо.
Ошибка 2: "Чем гуще смазка, тем она лучше держится." Реальность: слишком высокий NLGI-класс может прекратить циркуляцию в автоматических системах, создав точки голодания, где смазки нет вообще. Это опаснее, чем умеренная вымываемость. Подбирайте класс под систему, а не под желание "удержать".
Ошибка 3: "Одна смазка подходит для всего оборудования." Реальность: цепи, подшипники, направляющие и втулки могут требовать разных формул. Цепям часто нужна большая проникаемость и вытеснение воды, подшипникам - стойкость к фреттингу и холодному пуску, направляющим - низкий расход и чистота.
Ошибка 4: "После мойки смазка обязательно нужна снова." Реальность: хорошая водостойкая смазка, которая прошла тест на spray-off менее 10%, обычно удерживает достаточно защиты и без повторного нанесения после мойки. Переподсмазывание приводит к накоплению загустителя и привлечению грязи. Рекомендуйте цикл: смазка перед мойкой или на влажное оборудование, а после цикла - только осмотр.
Ошибка 5: "Техческий лист нужно читать полностью." Реальность: многие поставщики пишут тех.листы расплывчато. Ищите конкретные цифры: water washout (%), water spray-off (%), вязкость при 40 °C (мм2/с), NLGI-класс, диапазон рабочих температур, коррозионная защита (по методу ASTM). Если цифр нет - это повод задать вопрос.
Часто задаваемые вопросы
Что будет, если использовать обычную смазку вместо H1 для оборудования, близкого к пище?
Если есть хотя бы теоретическая возможность контакта смазки с продуктом, использование не-H1-смазки запрещено санитарными нормами. Штраф и отзыв продукции - вероятный результат. Даже если смазка не попадет в еду, применение недопущенного материала создает риск и усложняет проверки. Всегда используйте H1 в пищевых зонах.
Можно ли смешивать H1-смазки разных производителей на одном оборудовании?
Не рекомендуется, особенно если различаются загустители (алюминиевый комплекс, полимочевина и т.п.). Разные загустители могут несовместимы по химии, и результат - расслоение, потеря консистенции или снижение смазывающих свойств. Придерживайтесь одного продукта и производителя на оборудовании, чтобы исключить конфликт.
Как часто нужно менять смазку в условиях washdown?
Если смазка хорошо удерживается (spray-off менее 10%) и не контактирует с щелочами сверх допуска, интервал - обычно 6–12 месяцев в зависимости от частоты циклов мойки и температуры. Однако визуальный контроль каждый месяц обязателен: если смазка потемнела, пожелтела или вышла из шарнира, замените раньше. На практике закупщики меняют по плану и по состоянию.
Почему вода смывает смазку, если она H1?
H1-допуск гарантирует пищевую безопасность ингредиентов, но не водоотталкивающие свойства в абсолютном смысле. Любая смазка теряет массу при контакте с водой - вопрос в масштабе потерь. Water spray-off менее 10% означает, что смазка потеряет около 10% массы, но удержит 90%, чего часто достаточно для защиты. Смазки с большей потерей (более 20%) смываются слишком быстро для washdown-условий.
Есть ли разница между ISO 21469 и H1 для пищевого производства?
Оба стандарта означают пищевой допуск, но через разные механизмы. H1 - это реестр NSF ингредиентов для случайного контакта с продуктом. ISO 21469 - это стандарт санитарной оценки процесса производства смазки и формулировки. Смазка может иметь оба допуска или один. Для washdown-оборудования оба варианта приемлемы, если смазка проходит тесты на водостойкость.
Заключение
Выбор пищевой смазки для оборудования с частой мойкой - это не просто поиск отметки "H1" в каталоге. Регистрация H1 подтверждает пищевую безопасность, но для washdown-условий нужны отдельные гарантии: water spray-off менее 10%, совместимость с щелочами и кислотами CIP-цикла, правильный NLGI-класс под вашу систему подачи и доказанная защита от коррозии.
Когда вы выбираете новую смазку, запросите у поставщика полный техлист с реальными цифрами ASTM D1264 и ASTM D4049, убедитесь, что продукт тестирован на стойкость к вашим мойным растворам, и согласуйте консистенцию со способом подачи. Это займет час предварительной работы, но избавит вас от месяцев простоев и дорогостоящих ремонтов.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как активатор анаэробного клея решает проблему медленной полимеризации при низких температурах и на пассивных металлах, обеспечивая быструю сборку.
Узнайте, как снизить расход СОЖ при фрезеровании и точении, используя комплексные меры для экономии без ущерба качеству.
Узнайте, как предотвратить коррозию металла от СОЖ, выбрав правильную жидкость и поддерживая оптимальные параметры системы.