
Пищевая смазка высокие температуры: как выбрать для печей и конвейеров
Выбор смазки для пищевого оборудования с высокой теплонагрузкой требует одновременного решения двух задач: обеспечение безопасности пищевого контакта и гарантирование работоспособности при нагреве. Допуск NSF H1 означает, что смазка допустима в зонах возможного случайного контакта с продуктом, но это совсем не гарантирует термостойкость. Многие закупщики ошибочно думают, что любая H1-смазка автоматически выдержит 200+ градусов - на деле термостойкость зависит от базового масла, типа загустителя и конструкции продукта и проверяется отдельно по карточке товара.
Статья покажет, на какие параметры смотреть при выборе пищевой смазки для печей, цепей конвейеров и узлов пекарного оборудования, которые одновременно должны отвечать пищевому допуску и работать при температурах от 120 до 260 °C. Это важно для инженеров, технологов и снабженцев, которые сталкиваются с конфликтом требований: пищевая безопасность плюс жаростойкость.
Различие между H1-допуском и термостойкостью
NSF H1 - это классификация, утвержденная FDA и признанная в пищевой промышленности, которая подтверждает безопасность смазки при инцидентном контакте с пищей.
Предел загрязнения установлен на уровне 10 ppm для минеральных и синтетических составов (это 10 грамм смазки на 1 тонну пищи) и 1 ppm для силиконовых. Но допуск H1 не говорит ничего о том, может ли смазка выдержать длительный нагрев в печи или цепном приводе.
Термостойкость определяется базовым маслом, загустителем и присадками, которые выбирают конструкторы смазки специально для высокотемпературных приложений. Так, стандартная литиевая пищевая смазка может выдерживать до 120 °C, тогда как специальный состав с синтетической базой и алюминиевым комплексным загустителем дойдет до 240–250 °C. Оба продукта могут иметь H1-допуск, но применяться в совершенно разных узлах.
При выборе нужно сначала определить рабочую температуру конкретного оборудования: печи, цепи конвейеров и направляющих работают при разных режимах. Затем открыть технический паспорт смазки и проверить, входит ли эта температура в указанный диапазон. И только потом убедиться, что смазка имеет допуск NSF H1.
Температурные диапазоны пищевых смазок: от универсальных до высокотемпературных
Пищевые смазки с H1-допуском охватывают широкий спектр температурных возможностей в зависимости от того, для какого оборудования они разработаны.
Универсальные пищевые смазки: до 120 °C
Универсальные H1-смазки на основе минерального или гидрокрекированного масла с литиевым загустителем имеют верхний предел около 120 °C. Они используются для подшипников скольжения, кулачков, роликов и других узлов упаковочного, расфасовочного оборудования, которое не находится в непосредственной близости к печам или зонам прямого нагрева. Такие смазки удобны для обслуживания: легко наносятся, хорошо держатся в узле, не требуют специального инструмента.
Мягкие пищевые смазки: 120–180 °C
Ряд производителей предлагают пищевые смазки класса NLGI 0 и 1 с верхним пределом 150–180 °C. Они применяются там, где нужна хорошая прокачиваемость в централизованных системах смазки или где смазку подают часто, но температура выше комнатной. Такие составы часто содержат синтетическое масло (ПАО, эстер) и комплексные загустители на основе бентонита или алюминиевого комплекса.
Термостойкие пищевые смазки: 200–260 °C
Для печей, цепей и направляющих печных конвейеров нужны специальные H1-смазки, рассчитанные на 240–260 °C. Они строятся на синтетических базах (полиальфаолефины, эстеры, полифениловые эфиры), используют загустители с высокой температурой каплепадения, такие как PTFE-комплексные или специальные твердые смазки. Такие продукты дороже универсальных, но единственный правильный выбор, если узел периодически нагревается выше 180 °C.
В примерах из отраслевых источников встречаются H1-смазки с диапазонами -30…+240 °C, -20…+250 °C и -40…+250 °C, что подтверждает: высокотемпературные пищевые смазки существуют, но их нужно подбирать по паспорту, а не по общему названию.
Где термостойкая H1-смазка критична: печи, цепи и тестомесы
Пекарное оборудование - одна из самых сложных областей для смазки.
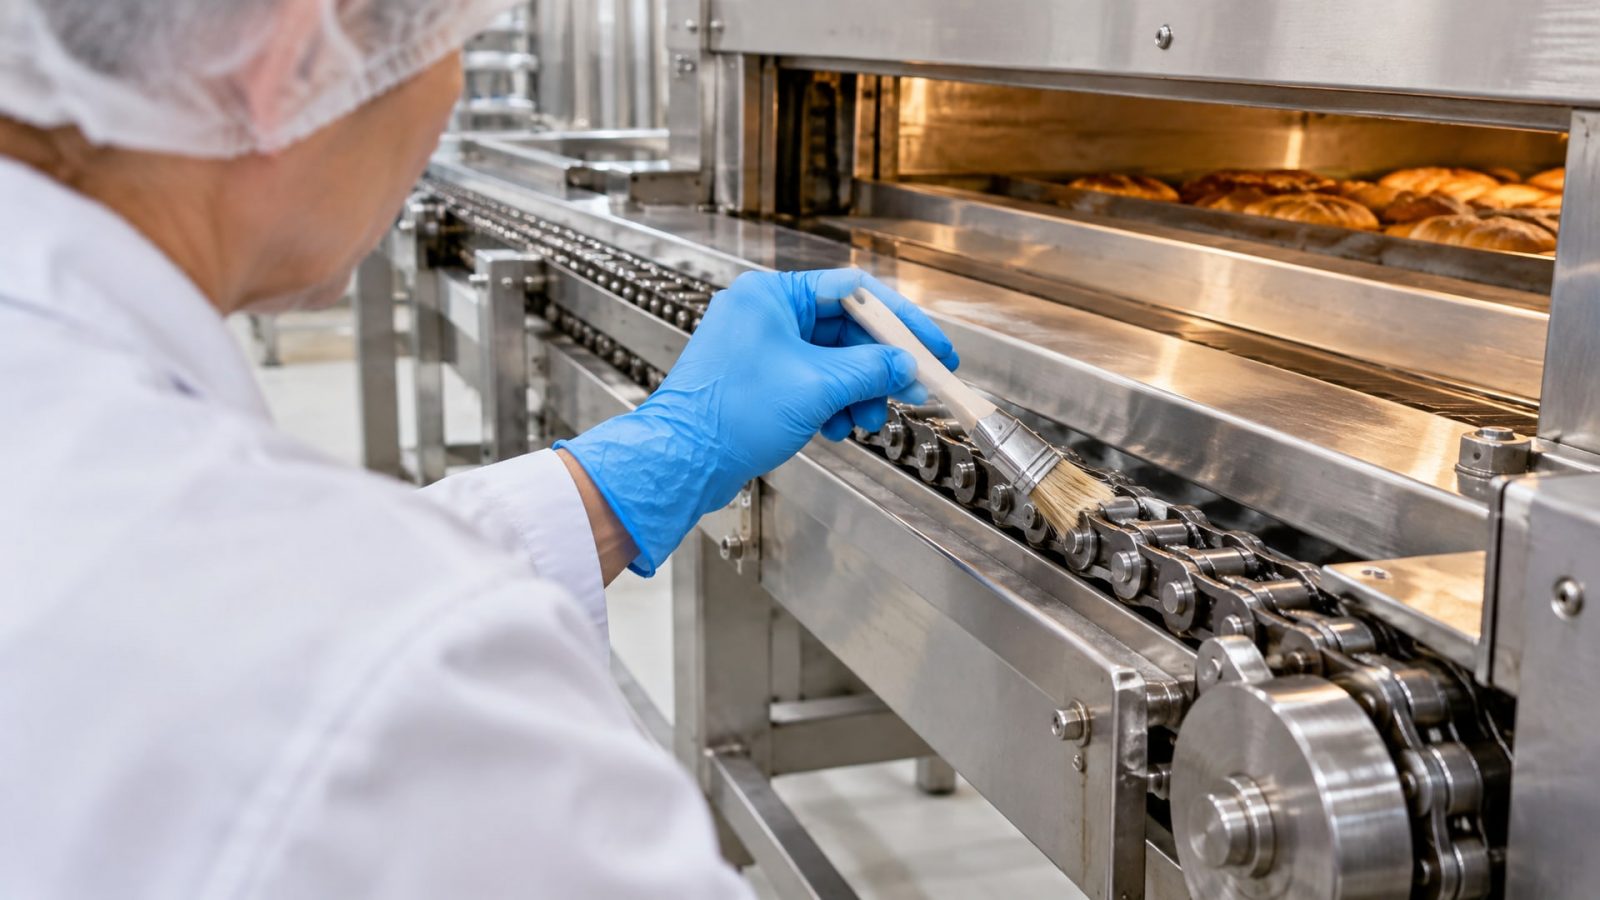
Печи, цепные конвейеры доказки хлеба, тестомесы и упаковочные машины часто работают одновременно в условиях высокой температуры, влажности и контакта с пищей. Неправильный выбор смазки приводит к быстрому окислению, потере консистенции, вытеканию из узлов и, как следствие, к простоям оборудования.
Печи и цепные приводы: 180–250 °C
Цепи печных конвейеров нагреваются до 180–250 °C в зависимости от типа печи. Для таких условий требуются специальные высокотемпературные H1-смазки, которые выдерживают длительный нагрев без расслоения и испарения. Обычная литиевая смазка здесь не подойдет: она начнет истекать из звездочек и роликов уже при 140–160 °C, оставляя открытые поверхности.
На цепных приводах печей работают смазки с температурным диапазоном до 250 °C, которые содержат PTFE, синтетические базы и загустители с очень высокой точкой каплепадения. Класс NLGI для цепей часто выбирают в диапазоне 1–2: более мягкие составы дают лучшее проникновение в шарниры цепи, но более вязкие держатся дольше.
Направляющие и подшипники скольжения печного оборудования: 200–240 °C
Направляющие тестомесов, дозаторов и других машин, установленных рядом с печами, работают при повышенной температуре, но не в пламени. Для них нужна H1-смазка с верхним пределом 200–240 °C, которая обеспечит стабильный коэффициент трения и не будет вытекать из зазоров.
Для подшипников скольжения важна не только термостойкость, но и консистенция: слишком вязкая смазка будет сопротивляться движению при холодном пуске, а слишком мягкая просто вытечет. Закупщики и инженеры часто находят баланс выбором NLGI 1 для таких узлов.
Тестомесы и узлы с влажностью: 150–200 °C
Тестомесы нередко работают при 150–180 °C и одновременно имеют контакт с влагой из тестовой массы. Для таких условий критична не только термостойкость, но и водостойкость. Обычная пищевая смазка может быть вымыта водой или эмульгироваться, что приводит к быстрому износу подшипников.
В таких случаях нужны специальные H1-смазки на основе синтетических масел и гидрофобных загустителей, которые обладают хорошей адгезией (удерживаются на поверхности трения даже при контакте с водой) и одновременно допущены для пищевого производства.
NLGI-класс: консистенция, прокачиваемость и удержание
Класс консистенции NLGI часто путают с температурой или с указанием на термостойкость.
На деле NLGI - это мера вязкости пластичной смазки и определяет ее поведение при нанесении и работе в узле.
| NLGI | Консистенция | Прокачиваемость | Типовое применение |
|---|---|---|---|
| 0 | Очень мягкая, кремообразная | Хорошая в централизованных системах | Высокоскоростные подшипники, центральная подача |
| 1 | Мягкая, пастообразная | Хорошая в системах средней давления | Цепи, подшипники с умеренной скоростью |
| 2 | Средняя, консистенция лярда | Плохая, ручное нанесение | Подшипники скольжения, узлы с низкой скоростью |
Выбор NLGI зависит от конкретного узла и способа подачи смазки. Если на оборудовании установлена централизованная система смазки с насосом, нужна более мягкая смазка (NLGI 0–1), которая легко прокачивается. Если смазку наносят вручную или шприцем, подходит NLGI 2. Для цепей конвейеров часто выбирают NLGI 1, потому что она хорошо проникает в шарниры и одновременно не вытекает слишком быстро.
Важно помнить, что NLGI не определяет температурный диапазон. Можно встретить как мягкую (NLGI 0) высокотемпературную смазку, рассчитанную на 250 °C, так и твердую (NLGI 2) универсальную смазку, ограниченную 120 °C. Поэтому при выборе смотрят на оба параметра: сначала проверяют температурный диапазон по паспорту, потом выбирают NLGI в зависимости от способа подачи.
Как выбрать пищевую смазку для высоких температур: практический алгоритм
Выбор должен проводиться в несколько этапов, независимо от размера предприятия.
Шаг 1. Определить точку применения и рабочую температуру
Сначала нужно установить, где именно будет работать смазка: печь, цепь конвейера, подшипник, направляющая или узел с влажностью. Затем получить из технической документации оборудования или проверкой реальную максимальную температуру в этой зоне. Если оборудование выпущено давно и документация утеряна, можно воспользоваться типовыми данными: печи работают при 200–250 °C, цепи печных конвейеров - при 180–240 °C, тестомесы - при 150–200 °C, упаковочное оборудование - при 80–120 °C.
Шаг 2. Проверить требования к допускам и безопасности
Убедиться, что узел находится в зоне, где возможен случайный контакт с пищей. Если да - требуется допуск NSF H1. Если нет - можно рассматривать обычные промышленные смазки, но на практике в пищевом производстве стараются использовать H1 везде, чтобы упростить обслуживание.
Шаг 3. Выбрать смазку, соответствующую по температурному диапазону и адгезии
Открыть технический паспорт смазки и убедиться, что верхний рабочий предел превышает максимальную температуру узла минимум на 30–50 °C (запас надежности). Например, для печи, работающей при 200 °C, нужна смазка с верхним пределом не менее 230–240 °C. Также проверить потерю масла при испарении (обычно указывается как ASTM D6304): чем она ниже, тем дольше смазка проработает без пополнения.
Если узел подвергается контакту с водой, проверить водостойкость: смазка должна обладать хорошей адгезией (удерживаться на поверхности, не эмульгируясь).
Шаг 4. Подобрать NLGI-класс
Выбрать класс консистенции в зависимости от способа подачи смазки: если на оборудовании есть центральная система смазки - NLGI 0–1, если ручное нанесение - NLGI 1–2. Для цепей типовой выбор - NLGI 1.
Шаг 5. Проверить совместимость с материалами уплотнений и старой смазкой
Убедиться, что новая смазка не разбухает резиновые или фторопластовые уплотнения (информация обычно в паспорте). Также перед переходом на новую смазку нужно удалить остатки старой, иначе несовместимые смазки могут образовать густую пасту и забить узел.
Для такого перехода часто рекомендуют провести промывку узла промежуточной смазкой или растворителем, но в условиях производства это не всегда возможно. На практике закупщики начинают с малого объема новой смазки, чтобы протестировать совместимость.
Частые ошибки при выборе пищевых смазок для печей
Практика показывает, что даже в компаниях с хорошей культурой обслуживания встречаются типичные ошибки.
Ошибка 1: «Куплю самую дешевую H1-смазку для всех узлов»
Дешевые универсальные пищевые смазки часто ограничены 100–120 °C. Если положить такую смазку в печной конвейер, она будет стекать и окисляться, требуя пополнения каждые несколько дней вместо месяца. На практике использование неправильной смазки обходится дороже, чем разница в цене между дешевой и высокотемпературной.
Ошибка 2: «Один NLGI для всего»
Центральная система смазки требует NLGI 0–1, а ручное обслуживание подшипников скольжения требует NLGI 2. Если попытаться пропускать твердую смазку через центральную систему, она забьет насос. И наоборот, если пытаться наносить мягкую смазку шприцем на подшипник, она тут же вытечет.
Ошибка 3: «Смазка выдерживает 250 °C, значит подойдет везде»
Даже если смазка выдерживает 250 °C, она может быть несовместима с конкретными материалами оборудования, или ее адгезия недостаточна для влажной среды. Важно проверить по паспорту: совместимость с резиной, уровень водостойкости, тип базового масла.
Ошибка 4: «Игнорирование потери масла при испарении»
Смазка может выдерживать температуру, но быстро терять масло из-за испарения. На практике это означает, что смазка засыхает в узле, коэффициент трения растет, начинается интенсивный износ. В карточках товара параметр часто называют ASTM D6304 или просто «испаряемость» - чем он ниже, тем лучше.
Для высокотемпературных узлов пекарного оборудования рекомендуется испаряемость не выше 5–10 % за 22 часа при 100 °C.
Интеграция термостойкой смазки в производственный процесс
На практике внедрение новой смазки требует правильной подготовки и коммуникации в цехе.
Перед закупкой большого объема нужно провести тестирование на одной единице оборудования. Обычно достаточно одной-двух недель работы, чтобы убедиться, что смазка не вызывает окрашивания, не засоряет фильтры и хорошо держится в узле. Для печей цепные приводы можно инспектировать визуально: если цепь имеет блеск и на ней нет сухих участков, смазка работает правильно.
При переходе на новую смазку нужно уведомить операторов и наладчиков. Они должны знать, что периодичность пополнения может измениться, и смазку нельзя смешивать с остатками старой. На некоторых предприятиях практикуют окрашивание этикеток разными цветами, чтобы наглядно отличить типы смазок.
Для высокотемпературных узлов в условиях повышенной влажности, например на линиях расстойки хлеба и тестомесах, где возможны одновременно температуры 150–200 °C и контакт с водой, специализированное решение обеспечит надежность узлов при минимальных затратах на обслуживание. EFELE SG-392 зарекомендовала себя на производствах пекарной продукции за счет высокой адгезии и водостойкости, которые предотвращают вымывание и фреттинг в таких условиях.
Централизованные системы смазки требуют мониторинга давления подачи. Переход с NLGI 2 на NLGI 1 может означать, что давление упадет и смазка начнет недопоступать в некоторые узлы. После смены смазки нужно проверить показания манометра и при необходимости отрегулировать насос.
Сертификация и нормативные требования
NSF H1 - это основной допуск для пищевых смазок во всем мире.
Он соответствует требованиям FDA (21 CFR 178.3570) и признается в России, Европе и других странах. На каждый сертифицированный продукт производитель получает номер NSF, который обычно указывается в паспорте и на этикетке.
Помимо NSF H1, некоторые смазки имеют дополнительные сертификации: - ISO 21469 - соответствие требованиям по гигиене в пищевой промышленности; - ISO 21460 - требования безопасности для смазочных материалов; - сертификаты соответствия пищевым нормам отдельных стран (например, разрешение на применение в РФ от Роспотребнадзора).
При покупке нужно всегда требовать у поставщика копию сертификата NSF и проверять его подлинность на сайте NSF International. Поддельные сертификаты встречаются редко, но в условиях госпроверок и аудитов рисковать не стоит.
Часто задаваемые вопросы
Чем отличается H1 от H2 и для чего нужен H2?
NSF H1 допускает случайный контакт с пищей в пределах 10 ppm; H2 - это категория для смазки в зонах, где контакта с пищей быть не может (например, подшипники электромоторов рядом с конвейером). H2-смазки дешевле, потому что не требуют дорогих очисток и проверок, но их нельзя использовать, если есть хотя бы теоретическая возможность попадания в пищу.
Могу ли я использовать обычную пищевую H1-смазку вместо высокотемпературной для печи?
Нет. Обычная H1-смазка с верхним пределом 120 °C начнет разлагаться и вытекать уже при 150–160 °C. На практике такая смазка требует пополнения каждые несколько дней и создает беспорядок в цехе. Для печей нужна специальная H1-смазка с верхним пределом минимум 230–240 °C.
Почему смазка для печей дороже универсальной, если обе H1?
Потому что высокотемпературные составы требуют синтетических масел (ПАО, эстеры), специальных загустителей (алюминиевый комплекс, PTFE) и более сложного производства. Универсальные смазки на минеральной основе дешевле в производстве и поэтому доступнее.
Каких параметров в паспорте смазки нужно обязательно проверить?
Минимум четыре: 1) диапазон рабочих температур (верхний предел должен быть выше температуры узла на 30–50 °C); 2) NLGI-класс (соответствие способу подачи); 3) потеря масла при испарении (ASTM D6304, для высокотемпературных - не выше 10 %); 4) номер сертификата NSF H1.
Смешивается ли старая пищевая смазка с новой, или нужна промывка?
Если обе смазки от одного производителя, часто можно обойтись без промывки. Если от разных, рекомендуется удалить остатки старой смазки влажной тряпкой или провести промывку растворителем. Смешивание разнородных смазок может привести к образованию пасты, которая забивает узлы.
Заключение
Выбор пищевой смазки для высоких температур - это не просто поиск продукта с маркировкой H1. Нужно одновременно убедиться, что смазка имеет правильный температурный диапазон (обычно 240–260 °C для печей и 200–240 °C для направляющих), соответствующий класс консистенции для способа подачи, и хорошую адгезию или водостойкость, если узел контактирует с влагой.
Практика показывает, что правильно подобранная высокотемпературная H1-смазка окупает свою стоимость за счет снижения частоты пополнения, уменьшения износа оборудования и улучшения качества продукции. Перед закупкой большого объема стоит провести тестирование на одной единице оборудования, согласовать с инженерной службой переход на новую смазку и убедиться, что нет конфликтов совместимости с материалами уплотнений. Требования к термостойкости и пищевому допуску проверяют независимо друг от друга: оба параметра одинаково важны для надежной работы оборудования в пищевом производстве.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать цепное масло пищевое для конвейеров, чтобы обеспечить их долгую работу и соответствие санитарным нормам.
Узнайте, как правильно смазывать садовый инструмент для защиты от ржавчины и увеличения срока его службы.
Выбор высокотемпературного герметика для резьбовых соединений в условиях повышенного нагрева.