
Как снизить расход концентрата СОЖ при фрезеровании и точении
Расход концентрата сож на производстве - одна из крупных статей затрат, которая поддается контролю и оптимизации без потери качества обработки. Снижение расхода достигается не за счет урезания концентрации «в слепую», а через комплекс управленческих и технических мер: правильный выбор состава под операцию, точная подача в зону резания, регулярный контроль параметров и содержание системы в чистоте. Для фрезеровки стали типовой ориентир -0,5–1 галлон жидкости в минуту на лошадиную силу, для точения нержавеющей стали -15–25 л/мин при давлении 8–12 бар. Статья адресована инженерам, закупщикам и техническим специалистам, которые хотят снизить затраты на сож без риска брака и износа инструмента.
Почему концентрация - это не просто цифра в баке
Оптимизация расхода сож начинается с понимания, что рабочий диапазон концентрации ограничен и установлен не случайно.
Для типовых водосмешиваемых эмульсий этот диапазон составляет 3–5%, при фрезеровании часто расширяется до 5–8%, а для высокоскоростных или тяжелых режимов - до 8–10%. Допустимое отклонение от номинала не должно превышать ±0,5%, иначе эмульсия теряет стабильность и требуется больше подачи для компенсации.
Распространенное заблуждение - повышение концентрации выше рекомендуемого. На практике это приводит к обратному эффекту: расход концентрата растет, свойства эмульсии не улучшаются, а система зашлаковывается быстрее. Контроль концентрации рефрактометром должен проводиться еженедельно, результаты фиксируются в журнале. Если значения выходят за границы нормы, нужно не заливать больше эмульсии, а найти причину: испарение воды, утечки, деградацию состава или чрезмерную подачу через форсунки.
Выбор сож под операцию также влияет на расход. Снизить затраты на сож при фрезеровании помогает полусинтетический или эмульсионный состав, который обеспечивает адекватное смазывание при средних скоростях резания. Для высокоскоростного фрезерования нержавеющей стали свыше 200 м/мин эффективнее синтетическая или полусинтетическая жидкость - она держит температуру, меньше вспенивается и дольше служит без замены, компенсируя первоначальную стоимость.
Уменьшить затраты на сож: подача и защита от потерь
Один из главных источников перерасхода - неправильное направление подачи и разбрызгивание мимо зоны резания.
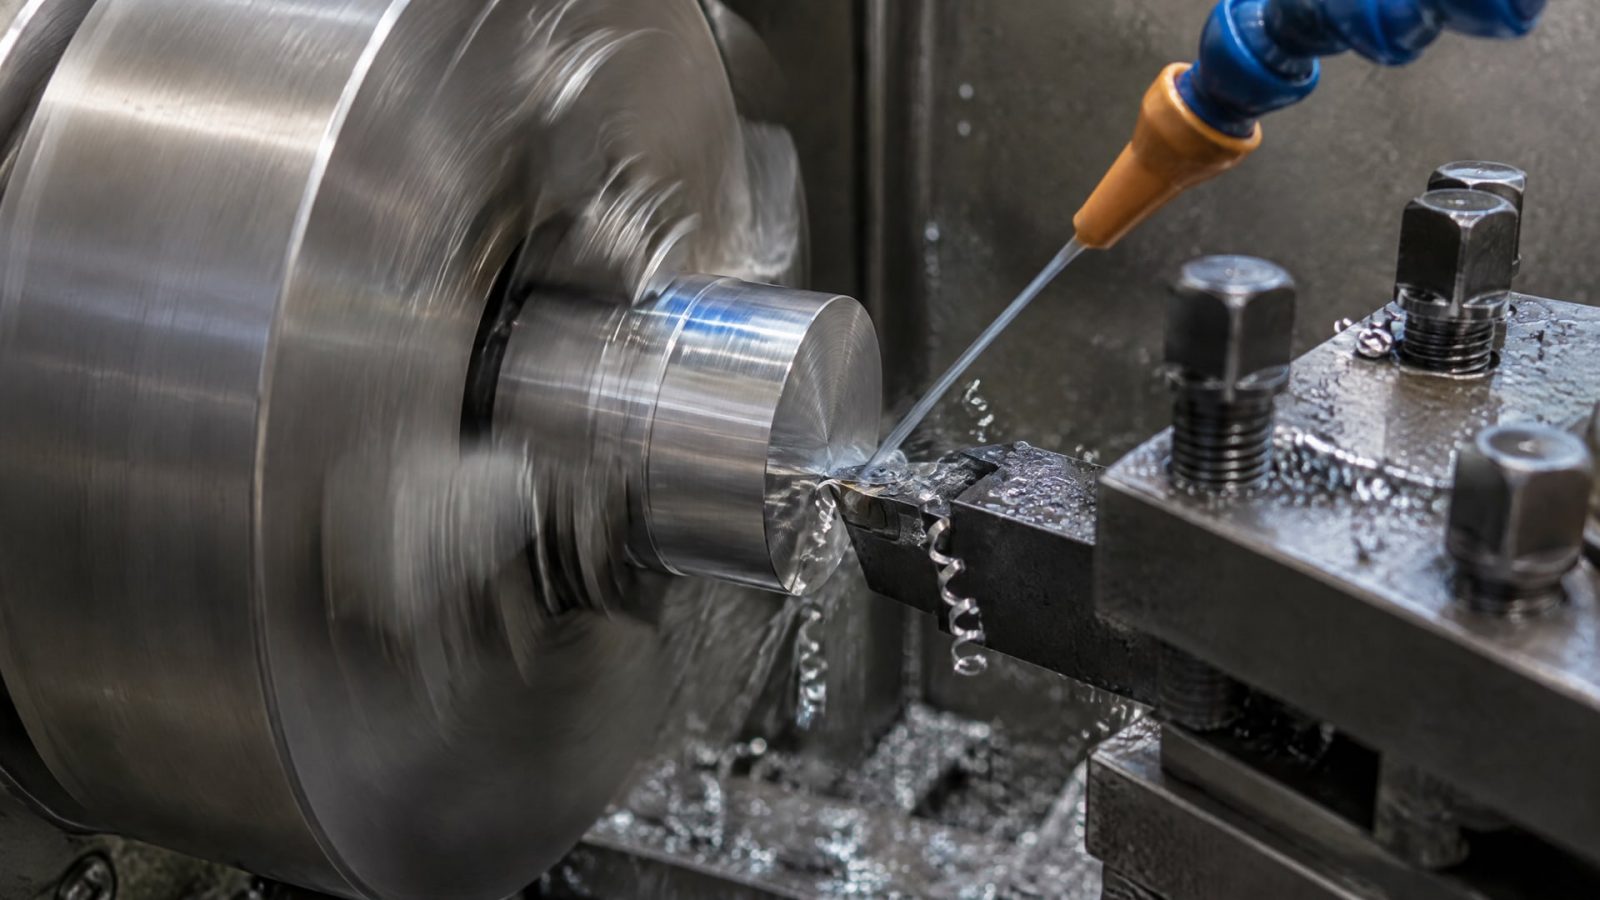
Практические рекомендации:
Форсунки и сопла должны направлять жидкость точно в точку контакта инструмента с заготовкой, а не в общее пространство вокруг зоны обработки.
Для точения нержавеющей стали типовой расход при подаче через сопла составляет 15–25 л/мин при давлении 8–12 бар; для черновой фрезеровки этого же материала расход может быть снижен до 10–15 л/мин.
При высокоскоростном фрезеровании нержавеющей стали выше 200 м/мин рекомендуется подача через шпиндель с давлением 40–70 бар для обеспечения охлаждения в глубоких карманах и отверстиях.
Защитные экраны и кожухи, которые возвращают разбрызганную жидкость обратно в систему, сокращают потери на 10–15%.
Форсунки нужно регулярно проверять и перекалибровывать, так как их засорение стружкой или отложениями нарушает распределение потока и приводит к неравномерной подаче. Один из способов контроля - использование счетчиков расхода, которые фиксируют фактическое потребление и помогают выявить утечки или чрезмерную подачу на конкретном участке.
Оптимизация расхода сож через фильтрацию и чистоту системы
Грязная система съедает бюджет СОЖ быстрее, чем любые технические ошибки.
Стружка, пыль, остатки ржавчины и биопоражения деградируют эмульсию, снижая ее охлаждающие и смазывающие свойства. В результате приходится повышать подачу, чтобы скомпенсировать потерю эффективности, или чаще менять весь бак.
Меры по содержанию системы:
Установка и регулярная замена сетки фильтра. График замены зависит от интенсивности обработки; обычно рекомендуют проверку еженедельно, замену - ежемесячно или по мере засорения.
Удаление стружки и твердых отложений из бака. Накопление стружки не только загрязняет жидкость, но и является очагом для размножения микроорганизмов.
Контроль pH среды. Для типовых эмульсий рекомендуемый диапазон pH -8,5–9,5; отклонения указывают на окисление или загрязнение. Проверку pH проводят ежемесячно и фиксируют в журнале.
Качество воды, которую добавляют в бак при разбавлении концентрата. Жесткая или загрязненная вода приводит к нестабильности эмульсии и преждевременному окислению.
Регулярная очистка систем сож с помощью специализированных средств предотвращает биопоражения и накопление осадков, продлевая срок службы эмульсии и снижая потребность в полной замене. Такой подход экономит концентрат на 15–20% годовых, так как жидкость дольше остается в рабочем диапазоне по всем параметрам.
Выбор сож для фрезерования и точения: как не переплатить за неправильный состав
Представление о том, что «один и тот же состав подходит для всех операций», приводит к повышенному расходу и браку.
На самом деле подбор сож зависит от материала заготовки, типа операции, скорости резания и способа подачи.
Для фрезерования стали рекомендуется полусинтетическая или эмульсионная жидкость с концентрацией 5–8%. Такой состав обеспечивает хорошую адгезию к инструменту, защищает от заедания стружки и работает в диапазоне скоростей 50–150 м/мин. Для точения нержавеющей стали подход иной: здесь нужна большая охлаждающая способность и антикоррозионные добавки, так как жаркие стружки и тепловые удары инструмента требуют интенсивного охлаждения.
При высокоскоростном фрезеровании (свыше 200 м/мин) синтетическая или полусинтетическая сож обеспечивает лучшую температурную стабильность, меньше вспенивается при интенсивной циркуляции и служит дольше без деградации. Первоначальная стоимость такого концентрата выше, но расход жидкости ниже, и срок ее службы увеличивается на 30–50%, что дает общую экономию бюджета на сож.
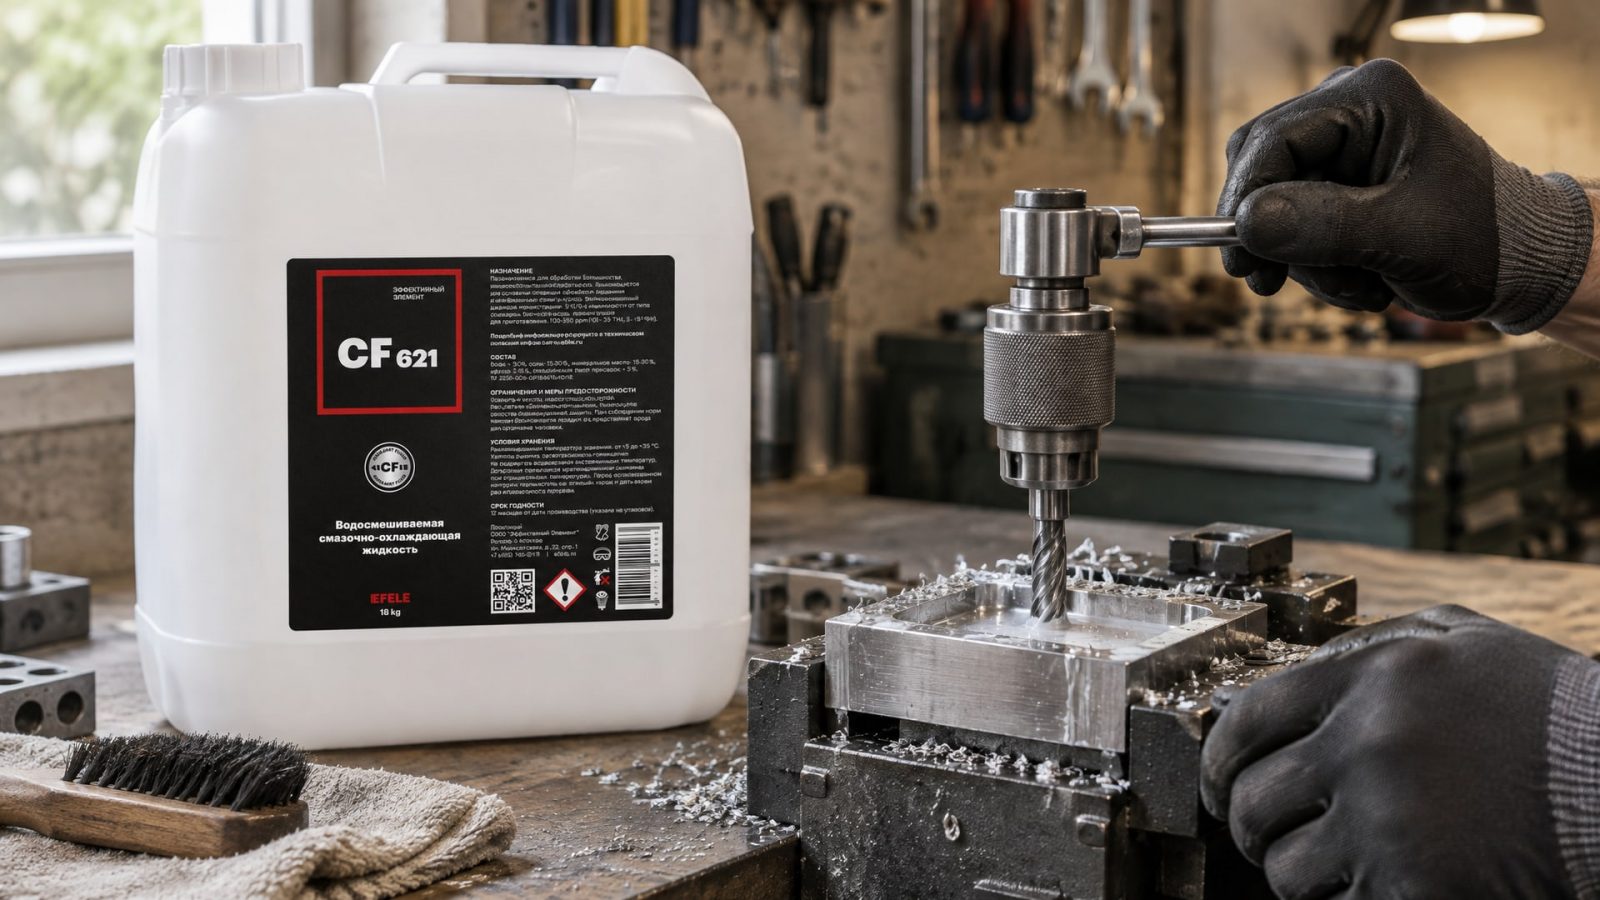
Снизить расход концентрата сож помогает также использование качественных составов, которые стабильнее эмульсируются и дольше сохраняют свойства при циркуляции. EFELE CF-621 - полусинтетическая универсальная сож, которая обеспечивает стабильность эмульсии и длительный срок службы, минимизируя потребность в переливах и коррекции концентрации. Такой подход экономит время на контроль и снижает косвенные затраты на остановки оборудования для замены жидкости.
Организационные меры и автоматизация контроля расхода
Экономия сож - это не только техника, но и дисциплина.
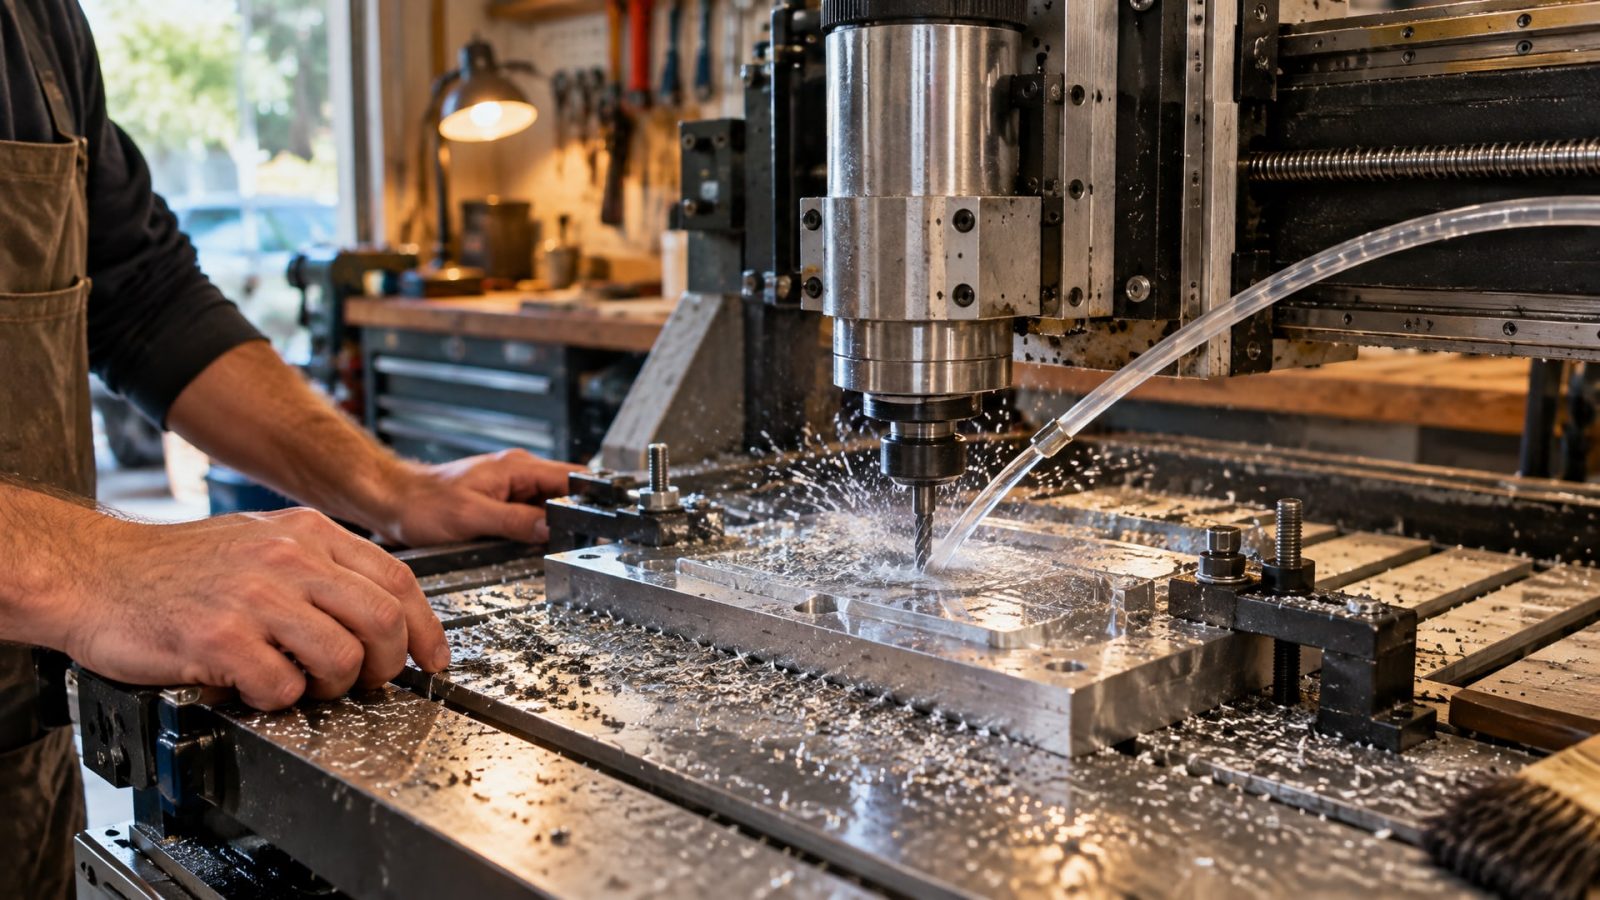
На производствах, где расход оптимизирован, ведут журнал контроля с записями даты заливки свежей эмульсии, еженедельными проверками концентрации, ежемесячными измерениями pH и графиком замены фильтров. Такая система позволяет быстро выявить аномалии: внезапный скачок расхода, падение pH или засорение фильтра.
Для крупных производств применяют автоматизацию: датчики концентрации в баке, счетчики расхода на каждом участке, системы оповещения при выходе параметров за границы. Такие решения требуют инвестиций, но окупаются за счет снижения расхода на 15–25% и предотвращения браков из-за истощенной сож.
На уровне системы рекомендуется рассмотреть регенерацию и очистку эмульсии вместо полной замены. Если бак содержится в чистоте и концентрация контролируется, жидкость может служить 6–12 месяцев; частичная замена верхнего слоя или фильтрация через тонкие фильтры продлевают этот срок еще на несколько месяцев.
Обучение персонала также входит в комплекс экономии. Операторы, знающие правила безопасности и порядок контроля, реже допускают переливы, вовремя замечают засорение форсунок и предотвращают попадание в бак посторонних предметов.
Часто задаваемые вопросы
Какая концентрация считается оптимальной для фрезерования стали?
Для типового фрезерования стали рабочий диапазон -5–8%. Конкретное значение зависит от скорости резания и типа материала. Для эмульсионных составов используют нижнюю границу (4–5%), для полусинтетики среднее значение (5–7%), для синтетики при высоких скоростях - верхнюю (8–10%). Проверяйте концентрацию рефрактометром еженедельно и записывайте результаты.
Почему форсунки засоряются и как это влияет на расход?
Засорение происходит из-за стружки, ржавчины и отложений в баке. Забитая форсунка нарушает распределение потока, создает неравномерную подачу и вынуждает оператора компенсировать это ручной регулировкой давления, что приводит к перерасходу. Регулярно проверяйте и чистите форсунки, ведите график замены сетки фильтра.
Что означает отклонение pH эмульсии от нормы?
Нормальный pH для водосмешиваемых эмульсий -8,5–9,5. Падение pH ниже 8,5 указывает на окисление жидкости или накопление свободных кислот, что снижает ее охлаждающую способность. Рост pH выше 9,5 может означать деградацию добавок. В обоих случаях требуется контроль или замена части жидкости. Проверяйте pH ежемесячно.
Как выбрать между полусинтетикой и синтетикой для экономии?
Полусинтетика подходит для фрезерования на скоростях 50–200 м/мин и работает при концентрации 5–8%. Синтетика эффективнее на высоких скоростях (свыше 200 м/мин), служит дольше и требует меньших переливов, компенсируя первоначальную стоимость. Выбирайте на основе режимов резания вашего производства.
Как определить, что расход сож завышен?
Признаки: отклонение концентрации от нормы, непрерывное разбрызгивание мимо зоны резания, засорение форсунок, быстрое загрязнение бака, необходимость еженедельных корректировок. Начните с проверки направления форсунок, замены фильтра и контроля концентрации - часто этих мер достаточно для снижения расхода на 10–15%.
Заключение
Снизить расход сож - это не одноразовая операция, а система контроля и оптимизации, в которой каждый элемент влияет на общий результат. Правильная концентрация (5–8% для фрезерования, согласно технологии), точная подача в зону резания, чистая система и регулярный контроль параметров позволяют снизить затраты на концентрат на 15–25% без потери качества обработки. Выбор типа сож под конкретную операцию и материал заготовки также существенно влияет на расход и стабильность работы.
Начните с аудита вашей системы: проверьте направление форсунок, состояние фильтра, последнюю запись в журнале концентрации. Установите график еженедельного контроля концентрации и ежемесячного контроля pH, ведите журнал с датами и значениями. Если система долгое время не обслуживалась, проведите ее тщательную очистку и замену части жидкости - это обнулит параметры и даст точку отсчета для дальнейшей оптимизации.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как предотвратить коррозию металла от СОЖ, выбрав правильную жидкость и поддерживая оптимальные параметры системы.
Аналоги пищевых смазок H1: как выбрать качественные, безопасные и эффективные решения для производства.
Узнайте, какая смазка для личинок замков эффективно защищает от замерзания зимой, как ее правильно наносить и подготовить замки к холодам.