
Смазка пищевая NSF H1 для фасовочного и упаковочного оборудования
Фасовочное и упаковочное оборудование работает в условиях, где смазка может случайно контактировать с продуктом или упаковкой. Для таких зон нормативно предусмотрена категория NSF H1 - это допуск на непреднамеренный контакт со съедобным товаром в нормальных условиях производства. H1 регулируется американским стандартом 21 CFR 178.3570 и международным стандартом ISO 21469, которые устанавливают требования не только к составу смазки, но и к процессу производства, упаковке и хранению.
Выбор правильной пищевой смазки для фасовочной машины - это не просто поиск любого продукта с меткой H1. Нужно сверять вязкость, температурный диапазон, совместимость с материалами оборудования и указания производителя. Эта статья объясняет, что означает H1, как отличить его от других категорий, и как подобрать смазку конкретно под ваше оборудование.
Что такое NSF H1 и чем отличается от других категорий
NSF H1 - это смазка, допущенная для применения в пищевой промышленности при возможности случайного контакта с продуктом.
Ключевое слово здесь - "случайный" (incidental). Это означает, что контакт происходит ненамеренно, в нормальных условиях производства, и его концентрация не превышает 10 ppm (частей на миллион).
Категория H1 отличается от H2, которая предназначена для оборудования, где контакт с пищей полностью исключен. Смазки H2 работают в зонах ниже производственной линии - в редукторах, электромоторах и других узлах, куда продукт никогда не попадает. H2-смазки дешевле и менее требовательны к составу, потому что гигиенические ограничения здесь не применяются.
Также существует категория 3H (пищевая) для прямого контакта с продуктом, но она используется в основном как разделительный агент (например, в производстве кондитерских изделий), а не как смазка для оборудования.
Международный стандарт ISO 21469 добавляет требования к производству и документации: смазки, сертифицированные по ISO 21469, подлежат дополнительной проверке гигиенических аспектов, включая отсутствие патогенных микроорганизмов и соблюдение условий хранения. NSF указывает, что сертификация H1 или соответствие ISO 21469 рассматриваются как признаки food-grade-смазок.
Где применяют смазки H1 на фасовочной и упаковочной линии
На современной фасовочной машине узлы, требующие H1-смазки, находятся именно в зонах, где вероятен контакт смазки с продуктом или упаковочным материалом.
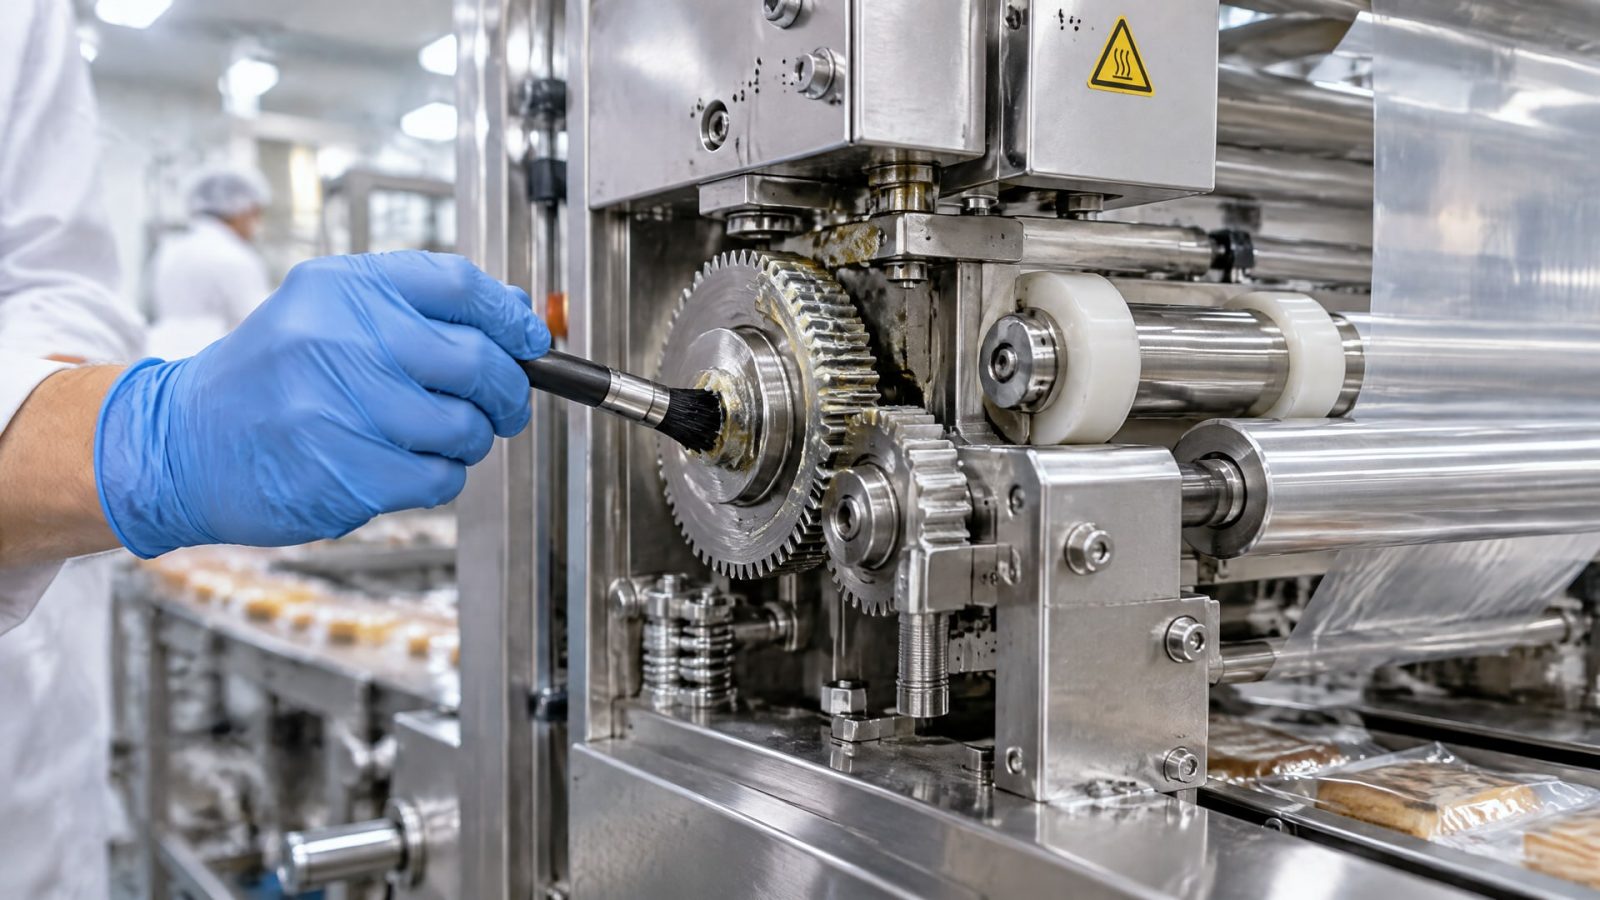
К ним относятся:
Запаечные головки и форм-заполнение механизмы (sealing heads, form-fill-seal) - узлы, где пленка запечатывается по краям, а горячие части работают на расстоянии миллиметров от продукта
Направляющие и линейные подшипники в зоне доступности продукта или рядом с открытыми путями его движения
Узлы маркировки и этикетирования (labeling equipment), где меньше риска, но принцип сохраняется
Транспортные ленты и роликовые системы в производственных зонах, если они находятся выше линии продукта
Напротив, электромоторы, редукторы, гидравлические системы, работающие ниже или отдельно от продукта, смазываются категорией H2.
Производители оборудования обычно указывают в техпаспорте, какие узлы требуют пищевой смазки. Если этот момент упущен, ориентируйте по принципу: если узел находится выше производственной линии или рядом с открытыми зонами, выбирайте H1.
Как выбрать смазку H1: параметры и совместимость
Просто найти на рынке любой продукт с меткой H1 недостаточно.
При подборе смазки для конкретного оборудования нужно проверить несколько параметров, каждый из которых влияет на надежность работы.
Вязкость и класс NLGI
Класс NLGI определяет консистенцию смазки: как "мягко" или "жестко" она держит форму. NLGI 0 - почти жидкая, NLGI 2 - полумягкая (стандартная), NLGI 3 - твердая. Производитель оборудования указывает, какой класс нужен для конкретного узла. Например, для подшипников с низкой скоростью часто требуется NLGI 2, для высокоскоростных - NLGI 1 или даже масло (NLGI 0). Если выбрать слишком жесткую смазку, узел будет перегреваться; слишком мягкую - смазка вымывается водой при мойке оборудования.
Температурный диапазон
На рынке встречаются H1-смазки с рабочими диапазонами от -30 до +120 °C и от -40 до +135 °C. Это принципиально разные продукты. Если ваша фасовочная машина работает при +60 °C в летнее время или при +10 °C в неотапливаемом помещении, узкий диапазон смазки может привести к вязкостным сбоям и утечкам. Всегда смотрите паспорт конкретного продукта, а не полагайтесь только на маркировку H1.
Совместимость с материалами
Корпуса, подшипники, уплотнения фасовочного оборудования часто содержат резину, пластик или композиты. Некоторые смазки разбухают резинувых уплотнений, другие размягчают пластик, третьи к ним нейтральны. Перед выбором нужно либо проверить техпаспорт оборудования (там обычно указана совместимость), либо обратиться к производителю смазки с вопросом о совместимости с конкретными материалами.
Защита от коррозии и водостойкость
На пищевых линиях часто проводится мойка оборудования водой или слабыми щелочными растворами. Смазка должна либо отталкивать воду, либо ее слой быть достаточно толстым, чтобы не вымываться полностью. Если уплотнение или направляющая начинает ржаветь в течение недели после мойки, причина часто в недостаточной влагостойкости смазки.
Сверять все эти параметры лучше всего с техпаспортом оборудования. Если паспорт потерян, свяжитесь с производителем или поставщиком машины - они дадут точные рекомендации.
Как перейти на пищевую смазку H1: подготовка и тестирование
Переход с обычной смазки на H1-продукт требует тщательной подготовки.
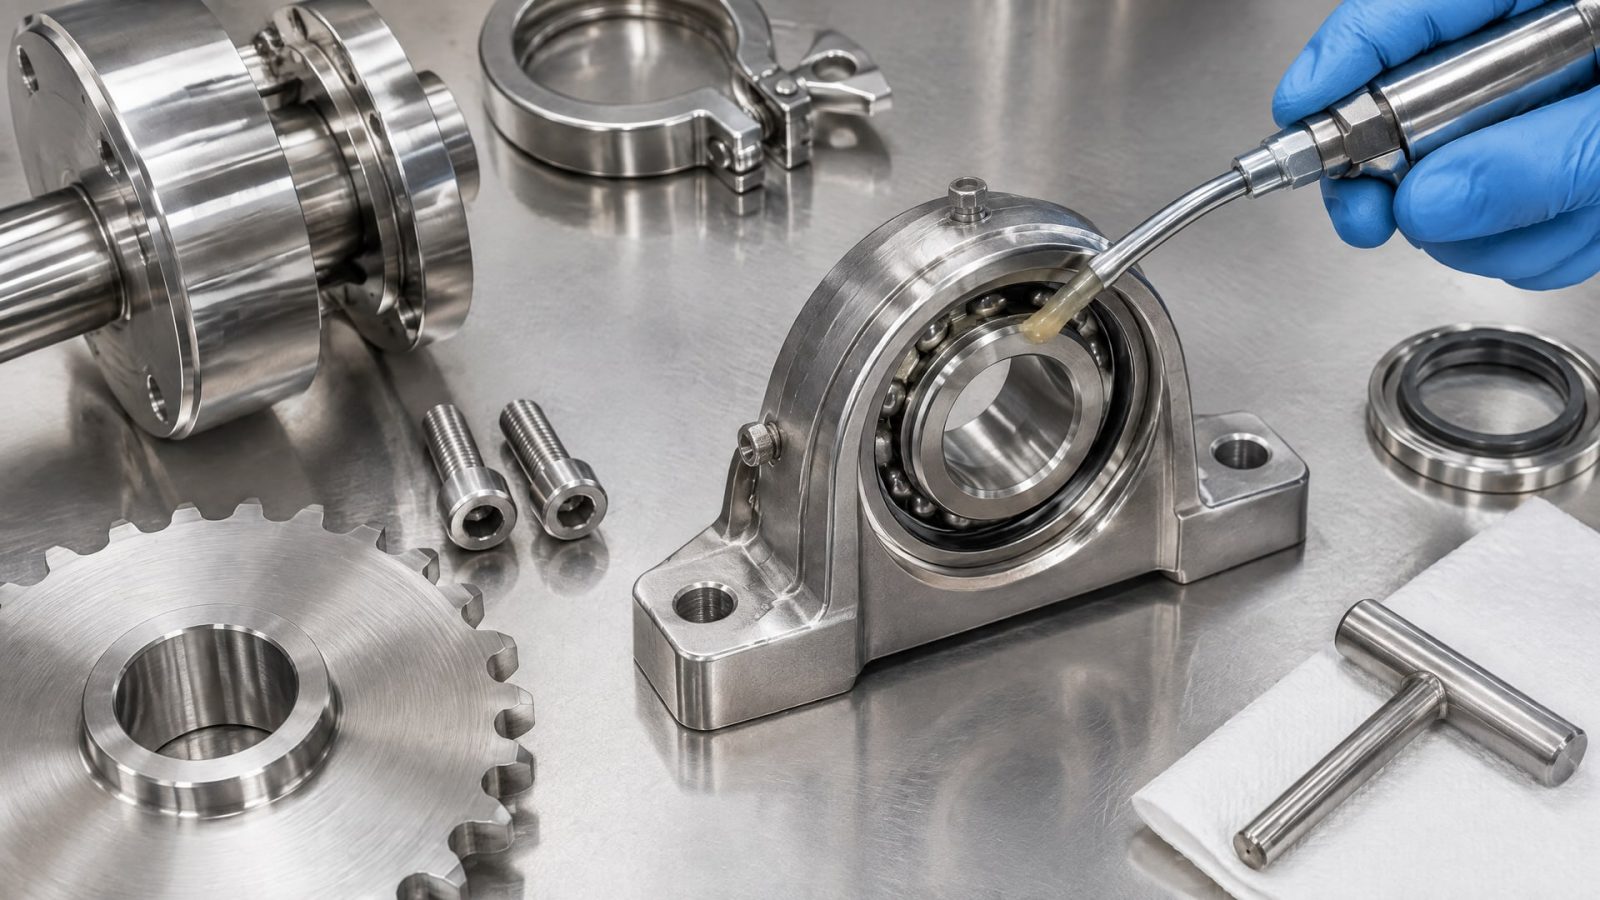
Эксперты STLE и NLGI особо подчеркивают несколько шагов, чтобы избежать проблем с совместимостью и загрязнением.
Очистка оборудования
Перед применением новой H1-смазки необходимо очистить все узлы, которые раньше смазывались обычной смазкой. Остатки старого продукта могут быть несовместимы с H1, вызвать окисление, расслоение или образовать комки, забивающие зазоры. Очистка проводится тряпками или специальными салфетками; сильные загрязнения можно убрать мягкой щеткой. Ни в коем случае не используйте растворители, которые могут повредить полимерные части оборудования.
Выбор и апробация на одном узле
Прежде чем переводить всю линию на новую смазку, возьмите один совместимый узел и смажьте его в полном объеме согласно рекомендациям производителя. Затем запустите оборудование и отследите:
наличие утечек и подтеков
изменение температуры узла (не должно расти выше норм)
интервал между повторными смазываниями (должен совпадать с указанным в паспорте)
общее поведение смазки (она не должна вязнуть, прилипать или окисляться видимо)
Испытание обычно длится 1-2 недели нормальной работы. Если все хорошо, переходите на остальные узлы линии.
Минимальное нанесение смазки
Часто закупщики допускают ошибку, наносят смазку "с запасом", надеясь, что пищевой продукт безопасен в любом количестве. На самом деле, NSF H1 - это не разрешение на избыток смазки. Эксперты рекомендуют наносить тонким слоем, ровно столько, сколько нужно узлу согласно геометрии подшипника и режиму работы. Излишки смазки увеличивают риск утечек, вызывают перегрев, ускоряют окисление и в целом неэффективны.
Правильный способ - нанести смазку после сборки узла, дать ей распределиться, затем убрать видимые излишки перед герметизацией. Часто инженеры используют шприц-пистолет с дозировкой, чтобы контролировать объем.
Силиконовая смазка H1: особенности и применение
На рынке популярны силиконовые H1-смазки.
Силикон имеет ряд уникальных свойств, которые делают его привлекательным для пищевого оборудования.
Силиконовые смазки обладают высокой водостойкостью, не вязнут при низких температурах и прекрасно работают с резиной и пластиком. Они практически инертны, то есть медленнее окисляются и служат дольше. Температурный диапазон часто расширен до -40 °C и выше. Для уплотнений, часто подвергающихся мойке, силикон - одна из лучших альтернатив.
Однако силиконовые смазки дороже минеральных, они менее "жесткие" на прессовых нагрузках (подходят для низконагруженных узлов) и требуют более частой замены на старых изношенных подшипниках. Выбор между минеральной и силиконовой H1-смазкой зависит от конкретного узла, условий и бюджета. Руководство оборудования обычно указывает допустимые альтернативы.
Нормативная база: ISO 21469 и требования FDA
Чтобы оборудование соответствовало пищевым стандартам, недостаточно просто использовать смазку с меткой H1.
Многие пищевые предприятия требуют более строгого контроля, поэтому ищут смазки, дополнительно сертифицированные по ISO 21469.
Этот стандарт охватывает не только состав смазки, но и гигиену производства: отсутствие патогенов, правильное хранение, защита от загрязнения при упаковке. Смазки с ISO 21469 дороже, но предприятия пищевой промышленности часто требуют именно их для полного соответствия нормативным актам страны и HACCP-планам.
FDA (американское управление по контролю пищевых и лекарственных средств) регулирует H1 через стандарт 21 CFR 178.3570, который определяет максимально допустимое содержание смазки в продукте - не более 10 ppm. Это означает, что в кульминарном процессе должно быть предусмотрено достаточное разделение между смазанным узлом и продуктом. Если этого нет, даже H1-смазка может считаться нарушением.
Перед закупкой смазки H1 для линии, выполняющей экспортный заказ или претендующей на сертификацию, проверьте, требуется ли дополнительная документация по ISO 21469. Поставщик должен предоставить паспорт безопасности и сертификат соответствия.
Типовые ошибки при выборе и применении H1-смазок
Ошибка 1: выбор смазки только по маркировке H1, без проверки параметров
Две разные H1-смазки могут иметь NLGI 1 и NLGI 3, температурные диапазоны от -20 до +100 °C и от -40 до +140 °C, разные типы загустителей (литиевые, полиуретановые, сложные эфиры). Если выбрать случайно, оборудование может работать нестабильно, выйти из строя или потребовать срочного переобслуживания.
Ошибка 2: нанесение излишнего количества смазки
Закупщики и инженеры часто думают, что раз смазка пищевая, то можно наносить ее щедро. На самом деле, избыток приводит к перегреву, утечкам и ускоренному окислению. Оптимальное количество - минимально необходимое, определенное геометрией узла.
Ошибка 3: переход на новую смазку без очистки оборудования
Остатки старой смазки в узле могут быть несовместимы с H1 и вызвать расслоение, загрязнение или коррозию. Перед применением нового продукта узел всегда очищают.
Ошибка 4: игнорирование требований производителя оборудования
Фасовочная машина - это узкоспециализированное оборудование с точными требованиями. Руководство производителя указывает вязкость, тип загустителя, допустимые марки, интервалы смазывания и ограничения. Игнорирование этих требований нарушает гарантию и может привести к отказу узла.
Ошибка 5: смешивание разных H1-смазок без согласования
Если на старом узле осталась одна марка H1-смазки, а на новый наносится другая, результат может быть непредсказуемым. Смазки разных производителей или типов загустителей иногда несовместимы. Лучше полностью заменить, чем рисковать.
Ошибка 6: недостаточная водостойкость при мойке оборудования
На пищевых линиях часто проводится ежедневная мойка горячей водой. Если выбранная H1-смазка не обладает водостойкостью, она вымывается, и узел остается без защиты. При каждой мойке требуется повторное смазывание, что неудобно и неэффективно.
Практический выбор смазки для конкретных узлов
Для разных узлов фасовочной машины рекомендации отличаются.
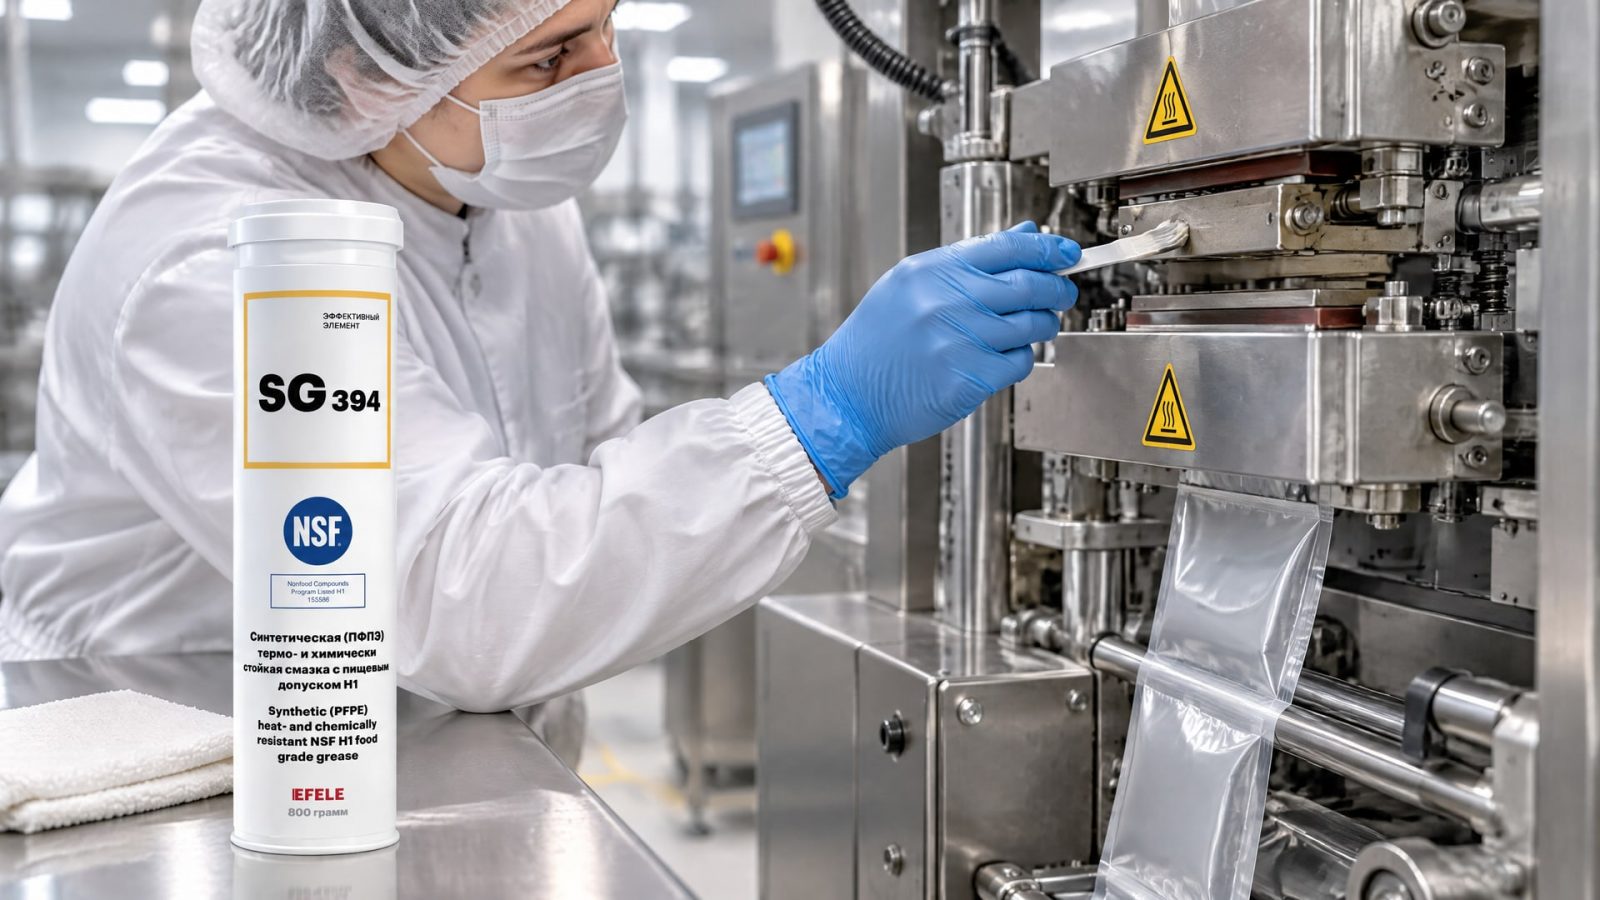
Запаечные головки и форм-наполнительные механизмы
Эти узлы работают при высоких температурах (часто 50-80 °C, иногда выше). Для запаечного и упаковочного оборудования, требующего термостойкости, подходят смазки с диапазоном до +120 °C и выше. Часто используются синтетические H1-смазки на основе сложных эфиров или полиалфаолефинов. Для запаечного и упаковочного оборудования, работающего при высоких температурах, рекомендуется использовать термо- и химстойкую пластичную смазку EFELE SG-394 с допуском NSF H1, способную выдерживать температуры до +260 °C, что обеспечивает надежную защиту в экстремальных условиях.
Линейные направляющие и подшипники
Для подшипников и направляющих выбирают смазки среднего класса NLGI 2, обычно минеральные или синтетические, с хорошей адгезией (прилипанием к металлу). Для подшипников и направляющих, где требуется универсальная смазка с пищевым допуском, отлично подходят составы типа EFELE MG-202, обеспечивающие надежную защиту от окисления и соответствие стандартам NSF H1 при температурах 3-100 °C. Смазка хорошо держится на поверхности даже после мойки и предотвращает коррозию.
Узлы этикетирования и маркировки
Эти узлы работают при комнатной температуре, часто подвергаются мойке. Здесь подходят водостойкие H1-смазки NLGI 1-2, лучше - на основе силикона или полиуретана. Минеральные смазки требуют более частого подновления.
Цепные передачи и открытые механизмы
На открытых механизмах смазка быстрее загрязняется пылью и продуктовыми частицами. Для цепей и открытых передач используют масла H1 (NLGI 0 или жидкие составы), которые легче стекают и распределяются. Периодическое переобслуживание нужно проводить чаще.
Часто задаваемые вопросы
Что означает NSF H1 в смазке?
NSF H1 - это допуск на случайный контакт смазки с продуктом в объеме не более 10 ppm по FDA. Это значит, что смазка безопасна для пищевого оборудования, но только если контакт непреднамеренный, в нормальных условиях производства. H1 не означает, что смазку можно наносить в неограниченных количествах или использовать как пищевую добавку. Допуск подтверждает соответствие стандарту 21 CFR 178.3570 и безопасность для пищевой промышленности.
Какая разница между H1 и H2?
H1 предназначена для узлов, где возможен случайный контакт с продуктом (запаечные головки, направляющие выше линии продукта). H2 - для узлов, где контакт полностью исключен (редукторы, электромоторы, гидросистемы). H2 дешевле и менее требовательна к гигиенической очистке, но категорически не подходит для зон, видимых покупателем или соприкасающихся с продуктом.
Нужна ли мне смазка с ISO 21469 или достаточно просто H1?
Для стандартной фасовочной машины часто достаточно H1. Если же предприятие экспортирует продукцию, имеет HACCP-план, требует дополнительного документирования или сертификации, тогда ищите H1 с подтверждением ISO 21469. Это более дорогой вариант, но обеспечивает полный контроль гигиены от производства до хранения.
Как часто нужно смазывать фасовочное оборудование пищевой смазкой?
Интервалы указаны в руководстве производителя оборудования и зависят от узла, нагрузки, температуры и режима работы. Обычно это 10-40 часов работы на узел. После каждой мойки с водой смазку следует проверить и при необходимости подновить. Переобслуживание не требуется, если смазка все еще видна в зазорах и не загрязнена.
Можно ли смешивать разные марки смазки H1?
Не рекомендуется. Смазки разных производителей и даже разные типы загустителей (литиевые, полиуретановые) иногда несовместимы и могут привести к расслоению, окислению или потере свойств. Если нужна замена, лучше полностью очистить узел и применить новый продукт.
Заключение
Смазка пищевая NSF H1 - это не просто "пищевой продукт для смазки", а специализированный материал, предназначенный для узлов фасовочного и упаковочного оборудования, где возможен случайный контакт со съедобным товаром. Допуск H1 означает соответствие строгим стандартам FDA (21 CFR 178.3570) и NLGI, которые ограничивают концентрацию смазки в продукте 10 ppm и обеспечивают гигиенической безопасность производства.
При выборе смазки H1 нужно смотреть не только маркировку, но и параметры: класс NLGI, температурный диапазон, совместимость с материалами оборудования, водостойкость и тип загустителя. Все эти данные берутся из техпаспорта оборудования и паспорта смазки. Перед переходом на новый продукт узел очищают от старой смазки, затем проводят кратковременное тестирование на одном совместимом узле и лишь потом масштабируют на всю линию. Правильный выбор и грамотное применение H1-смазки гарантируют надежность оборудования, продлевают межремонтный интервал и соответствуют нормативным требованиям пищевой промышленности. Следующий шаг - изучить техпаспорт вашего оборудования и связаться с производителем смазки для уточнения совместимости конкретного продукта с вашей фасовочной или упаковочной машиной.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему сож пенится в станке, и как быстро устранить эту проблему, чтобы восстановить эффективность обработки.
Узнайте, как токопроводящая смазка защищает контакты электропроводки от окисления и влаги, продлевая срок службы соединений.
Выбирайте пищевые смазки для мойки, устойчивые к воде, температуре и моющим средствам, для безопасности и долговечности оборудования.