
Как выбрать анаэробный вал-втулочный фиксатор для разных зазоров и нагрузок
Анаэробные вал-втулочные фиксаторы работают в отсутствие воздуха и в зазоре между плотно прилегающими металлическими поверхностями - именно эта особенность определяет правила их подбора и применения. Выбрать подходящий состав только по названию или номеру класса невозможно: успех зависит от точного измерения диаметрального зазора, учета нагрузки, температуры и условий эксплуатации узла. Статья поможет техническим специалистам и закупщикам разобраться, какой фиксатор подходит для конкретной посадки, на что обратить внимание при монтаже и какие ошибки допускают чаще всего.
Правильный подбор экономит время сборки, предотвращает отказы соединений под вибрацией и повышает надежность узлов в цехе. Рассмотрим принципы выбора по зазору, нагрузке и температуре, разберем различия между стандартными и ремонтными составами, а также посмотрим, как избежать типичных ошибок.
Зависимость выбора фиксатора от диаметрального зазора
Диаметральный зазор (разница между внутренним диаметром втулки и наружным диаметром вала) - главная переменная при подборе состава.
Каждый вал-втулочный фиксатор имеет свой рабочий диапазон зазора, который указан в техническом описании продукта.
Узкие и плотные посадки: зазор до 0,15 мм
Для плотных посадок вал и втулка уже почти не имеют зазора. На таких участках применяют низковязкие, более текучие составы, которые способны проникнуть в узкую щель, не оставляя воздушных карманов. Такие составы быстро заполняют зазор и полимеризуются под действием отсутствия кислорода.
Преимущество плотных посадок в том, что фиксатор создает максимальный контакт с поверхностями и развивает высокую прочность соединения. Недостаток - даже небольшое отклонение в стороне узкости может привести к неполному заполнению или медленному полимеризованию.
Средние посадки: зазор 0,15–0,25 мм
Это наиболее типичный диапазон для цилиндрических деталей на производстве - втулок, гильз, посадок на валы машин и механизмов. Составы в этом диапазоне имеют среднюю вязкость и обеспечивают хороший баланс между скоростью полимеризации и прочностью.
Для посадок 0,15–0,25 мм предназначены стандартные фиксирующие составы класса 638. Они обеспечивают высокопрочное соединение при комнатной температуре и хорошую стойкость к маслу и температуре. Время фиксации обычно составляет около 4 минут, что удобно для сборки на конвейере.
Широкие и ремонтные посадки: зазор 0,25–0,5 мм
Широкие зазоры возникают при ремонте сильно изношенных валов, когда поверхность уже потеряла посадочный размер. В таких случаях обычные фиксаторы не смогут корректно заполнить объем - нужны вязкие ремонтные пасты.
Ремонтные составы класса 660 рассчитаны именно на такие ситуации: они содержат специальные наполнители, которые улучшают заполняющую способность и позволяют компенсировать большой зазор. Применение ремонтной пасты - это не попытка компенсировать дефект дешевым составом, а технологический прием восстановления посадки в тех случаях, когда замена вала невозможна или нецелесообразна.
Выбор по нагрузке и условиям эксплуатации
После определения зазора необходимо учесть реальные условия работы узла.
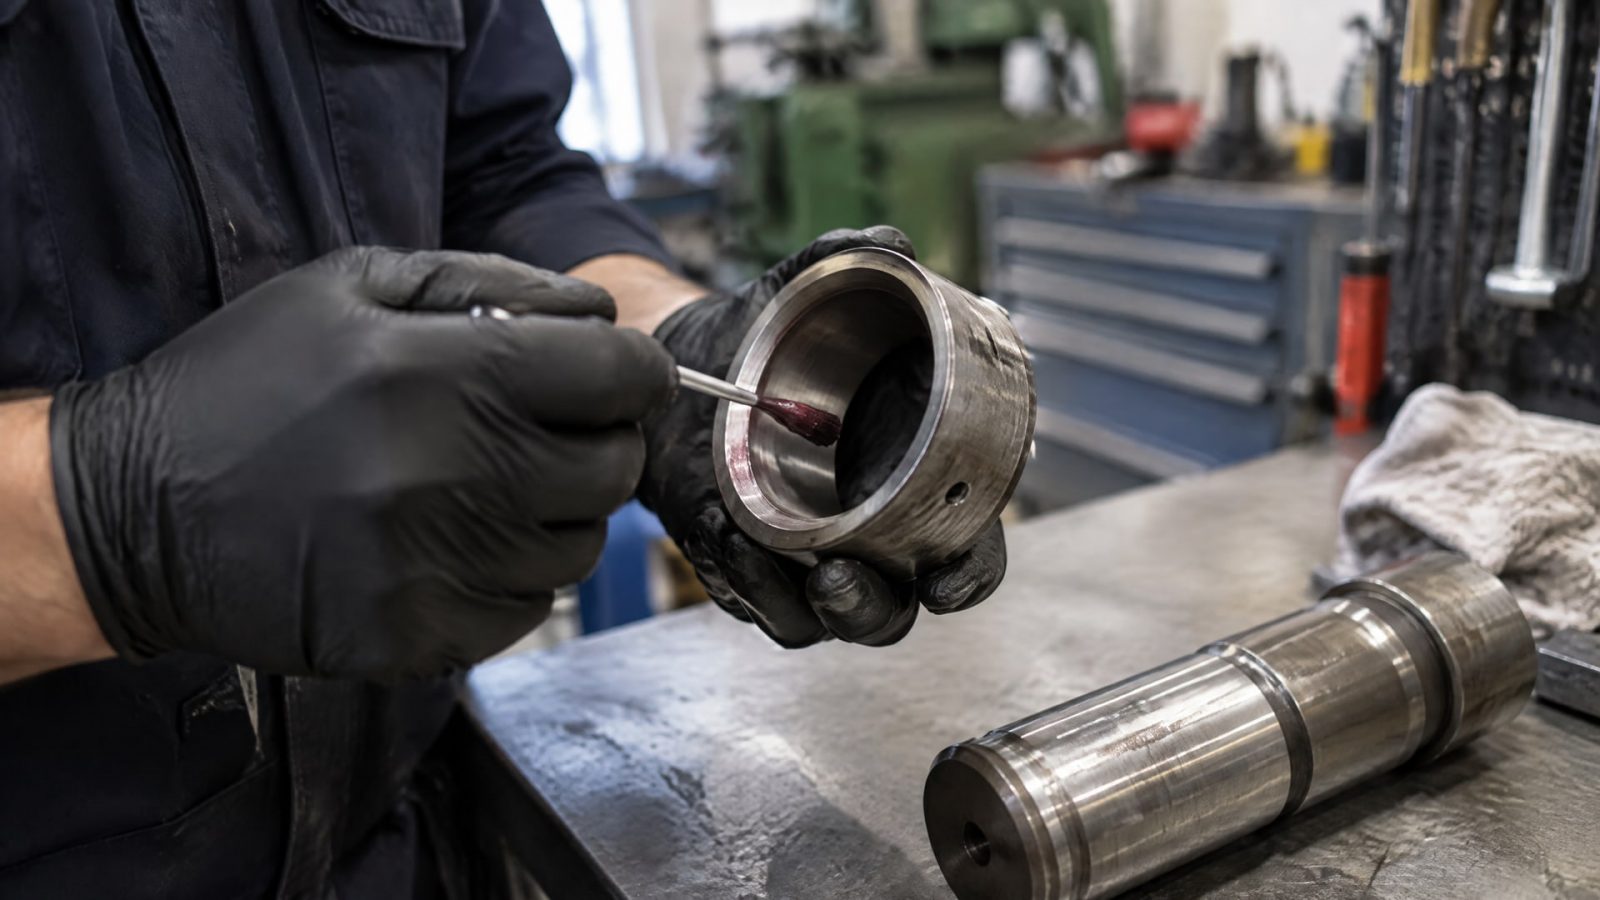
Нагрузка, вибрация, температура и наличие масла определяют, какой конкретный состав выбрать из подходящего по зазору ряда.
Статические и динамические нагрузки
Статические нагрузки (когда узел испытывает постоянное давление, но не движется) требуют фиксатора, обеспечивающего высокую прочность адгезии к металлу. Анаэробные фиксаторы для посадок вал-втулка здесь работают отлично, поскольку они полностью заполняют зазор и создают монолитное соединение.
Динамические нагрузки (вибрация, циклические удары, переменные нагрузки) ставят перед фиксатором другую задачу. Состав должен не просто быть прочным, но и выдерживать микроподвижки, которые возникают при вибрации. Именно поэтому анаэробные фиксаторы часто применяют как альтернативу механической фиксации (шпонкам, шпильками): они заполняют зазор целиком и исключают люфт, который при вибрации приводит к истиранию и выходу из строя.
Температурные диапазоны
Температурные характеристики фиксатора указаны в техническом описании. Стандартные составы класса 638 обычно сохраняют прочность до 180°C и выше, что достаточно для большинства узлов в станкостроении, ремонтных мастерских и на сборочных линиях.
Если узел эксплуатируется при повышенной температуре, нужно убедиться, что выбранный состав имеет температурный запас. Низкие температуры также влияют на скорость полимеризации - при холоде процесс идет медленнее, поэтому при зимних сборках время фиксации может быть дольше указанного в данных.
Масла и герметичность
Если вал и втулка работают в масляной ванне (например, в редукторе, подшипниковом узле или гидросистеме), нужен состав с хорошей маслостойкостью. Не все фиксаторы одинаково устойчивы к маслу - некоторые разбухают, другие размягчаются.
В техописаниях указывается маслостойкость, но главное - правильная подготовка поверхностей перед нанесением. Даже жидкий состав не сработает на масляной поверхности. Вал и втулка должны быть тщательно обезжирены, в противном случае фиксатор не полимеризуется.
Классификация составов и их различия
На рынке представлены анаэробные фиксаторы разных классов, каждый из которых имеет свою нишу применения.
Понимание этих различий помогает быстро найти нужный состав.
Стандартные фиксаторы: класс 638
Это основной вариант для типовых вал-втулочных посадок. Класс 638 обеспечивает высокую прочность соединения и хорошую температурную стойкость. Применяется для фиксации цилиндрических деталей с диаметром от нескольких миллиметров до нескольких сантиметров.
Состав относительно быстроотверждаемый (около 4 минут до фиксации), что позволяет работать с ним на конвейере без длительного ожидания. Прочность держит вибрацию и ударные нагрузки, при необходимости соединение можно разобрать, но это потребует приложения значительной силы и, возможно, нагрева.
Ремонтные пасты: класс 660
Ремонтные составы имеют более высокую вязкость и содержат специальные наполнители для улучшения заполняющей способности. Класс 660 рассчитан на зазоры 0,25–0,5 мм и применяется при восстановлении изношенных посадок.
Такие пасты заполняют больший объем и создают более монолитную структуру соединения. Они полезны при ремонте старых валов, когда замена невозможна или экономически нецелесообразна. Процесс применения 660 отличается от работы со стандартными составами: нужна более тщательная подготовка, иногда требуется подрезка втулки под slip fit (свободную посадку).
Быстроотверждаемые и медленные составы
Быстроотверждаемые составы полимеризуются за несколько минут, что удобно на сборочных линиях и при срочном ремонте. Они содержат катализаторы, которые ускоряют реакцию. Медленные составы, напротив, дают больше времени на юстировку и регулировку перед фиксацией - это полезно при сборке сложных узлов, где нужна точная ориентация деталей.
Пошаговый процесс подбора и применения
Выбор вал-втулочного фиксатора - это не только теория, но и практика.
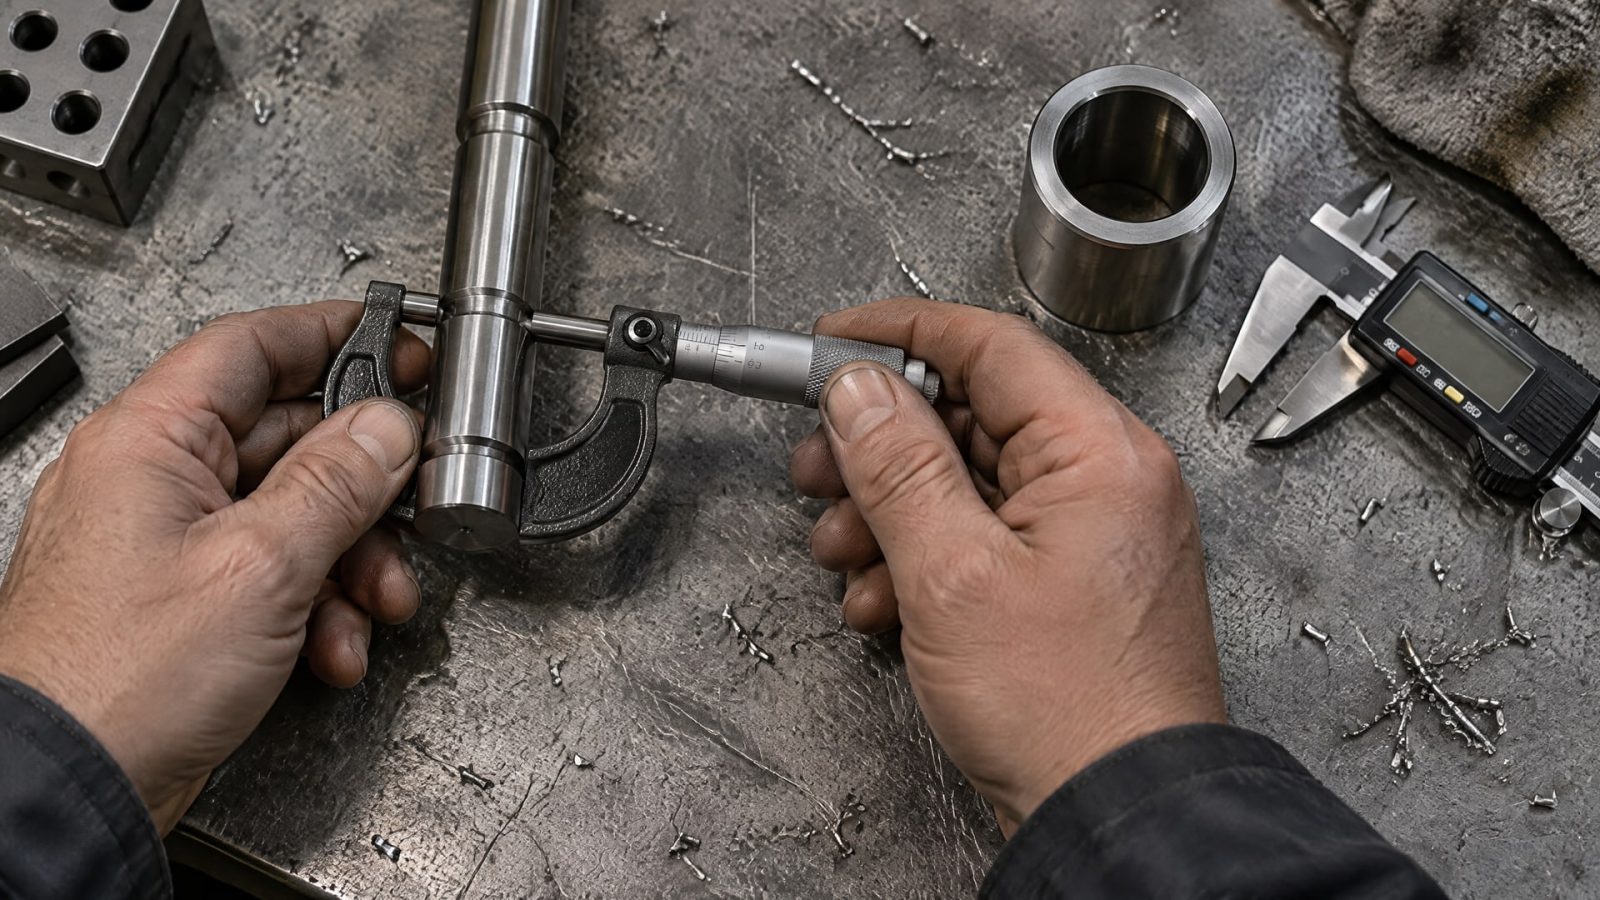
Рассмотрим алгоритм подбора и основные шаги применения.
Этап 1: Измерение диаметрального зазора
Измерение проводят перед сборкой с помощью штангенциркуля или микрометра. Нужно измерить внутренний диаметр втулки (D) и наружный диаметр вала (d), затем вычислить зазор: зазор = D - d.
Сравнить полученный результат с рабочим диапазоном зазора выбранного фиксатора. Если зазор попадает в рабочий диапазон - состав подойдет. Если зазор меньше указанного минимума, состав будет вытекать и не заполнит поверхность. Если зазор больше максимума - состав не заполнит объем полностью.
Этап 2: Подготовка поверхностей
Это критическое условие успешного применения. Поверхности вала и втулки должны быть:
Очищены от грязи, окисления и ржавчины (механической обработкой или щеткой).
Обезжирены растворителем (спирт, ацетон или специальный обезжириватель).
Высушены перед нанесением состава.
Даже небольшое количество масла, грязи или влаги приведет к неполной полимеризации фиксатора. На промышленных линиях часто используют дополнительную химическую обработку для активации поверхности, но базовая очистка и обезжирка обязательны всегда.
Этап 3: Нанесение состава и сборка
Состав наносят тонкой пленкой на поверхность вала или втулки (обычно на вал). Не нужно наносить большое количество - избыток не улучшит соединение, а затруднит сборку и может вытечь. После нанесения детали сразу собирают, прижимают одна к другой и удерживают в течение нескольких минут до начала фиксации.
Для ремонтных посадок процесс может быть иным: если речь идет о сильно изношенном валу, часто нужно сначала подобрать подходящую втулку или гильзу, которая даст требуемый зазор, затем следовать стандартной процедуре. В некоторых случаях производитель рекомендует наносить состав как на вал, так и на внутреннюю поверхность втулки - это улучшает заполнение и адгезию.
Этап 4: Выдержка и проверка
После сборки узел выдерживают определенное время до полной полимеризации. Время зависит от температуры, материала деталей и типа фиксатора. При комнатной температуре (20–25°C) это обычно 4–24 часа. При повышенной температуре процесс ускоряется.
Для контроля можно попробовать слегка повернуть валик в собранном узле - если ощущается сопротивление и люфт исчез, фиксация начала работать. Полную прочность соединение набирает после полной полимеризации.
Интеграция в производственный процесс
Анаэробные вал-втулочные фиксаторы используют не только при сборке новых узлов, но и при ремонте, модернизации и восстановлении оборудования.
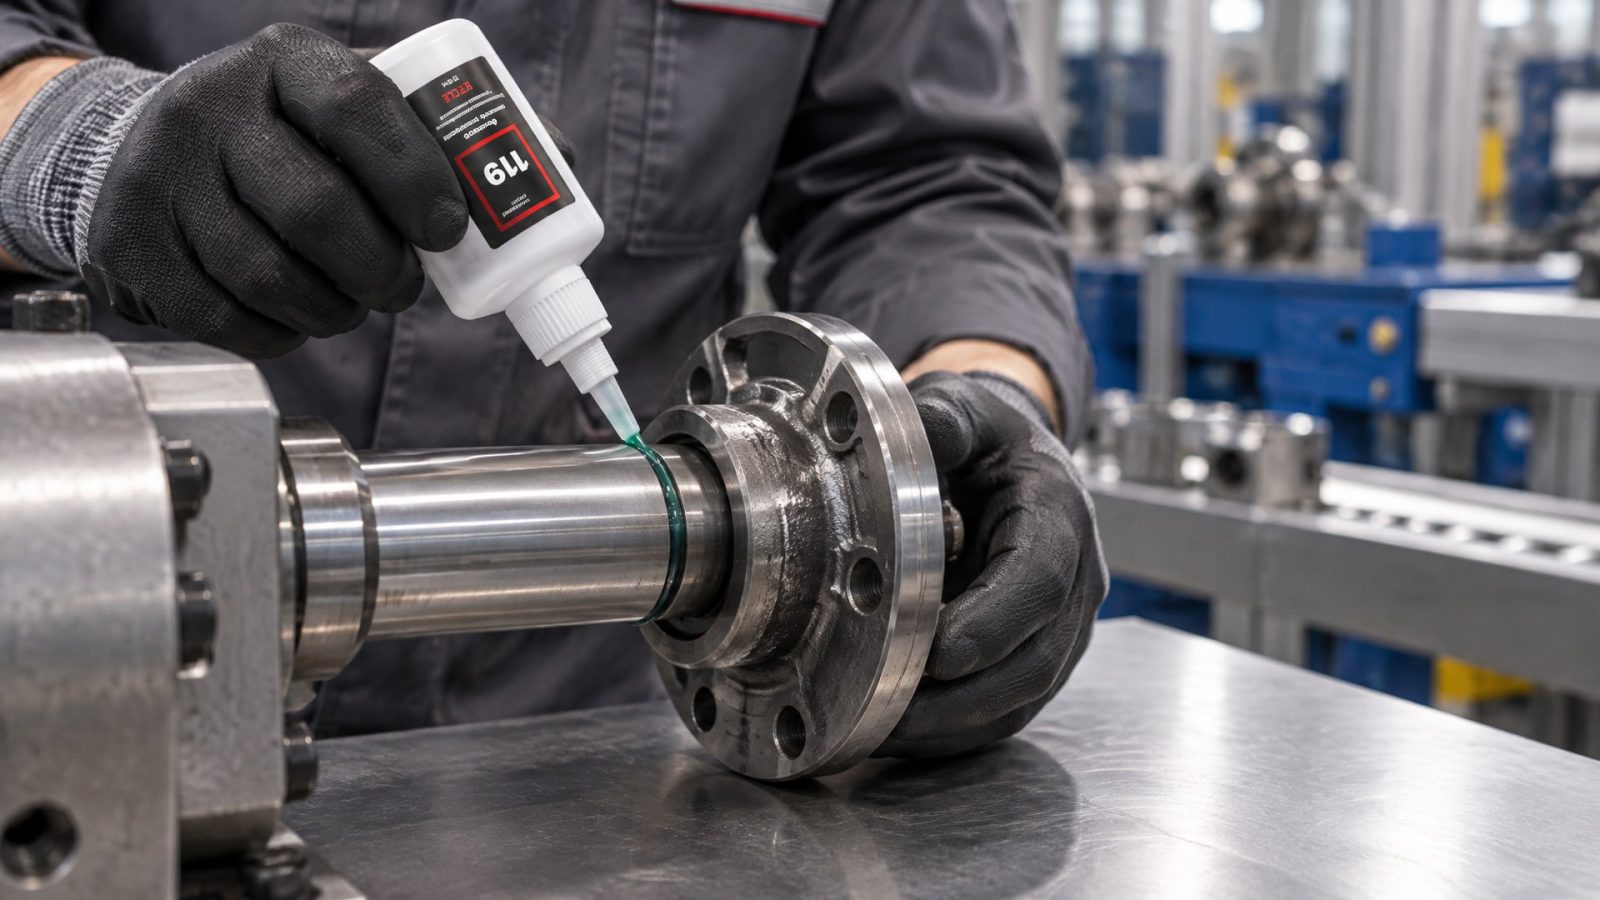
Интеграция в производство требует понимания особенностей работы каждого состава и условий его применения.
Применение на конвейерных линиях
На сборочных линиях часто применяют быстроотверждаемые составы, чтобы не задерживать конвейер. Для зазоров 0,15–0,25 мм на линиях фасовки и упаковки берут стандартные фиксаторы, которые дают надежное соединение за 4–10 минут. Процесс автоматизируют: состав наносят дозирующей машиной, затем детали собирают и прижимают механизированно.
Контроль качества включает периодическую проверку прочности соединения на разрыв и крутящий момент. На многих участках проводят выборочное разрушающее испытание собранных узлов, чтобы убедиться, что фиксация работает корректно.
Применение в ремонтных мастерских
В ремонтных службах чаще всего сталкиваются с изношенными валами и требуют быстрого восстановления посадки. Для зазоров 0,25–0,5 мм здесь используют ремонтные пасты. После подборки правильной втулки и очистки сопрягаемых поверхностей узел фиксируют составом.
Для высокотемпературных узлов или узлов, работающих в масле, применяют составы с соответствующими характеристиками. В ремонтных цехах прижилось именно использование фиксаторов как экономичной альтернативы замене вала или изготовлению новой втулки по увеличенному диаметру.
Для фиксации вал-втулочных соединений с зазором до 0,3 мм и высокими температурами применяют EFELE 119 - он обеспечивает надежное удержание при температурах до 180°C и выше, что критично для узлов редукторов и подшипниковых узлов в условиях непрерывной работы.
Типичные ошибки и как их избежать
Неправильное применение фиксатора часто приводит к отказу соединения, даже если выбран правильный состав.
Рассмотрим наиболее частые ошибки.
Ошибка 1: Выбор состава без измерения зазора
Многие закупщики и техники выбирают фиксатор по названию или потому, что он был под рукой. Это приводит к либо недостаточному, либо избыточному заполнению зазора. Правило простое: сначала измерить, потом выбрать.
Ошибка 2: Недостаточная подготовка поверхностей
Нанесение фиксатора на грязную или влажную поверхность - самая частая причина неудачи. Состав просто не полимеризуется, соединение разваливается при первой нагрузке. Решение: всегда очищать, обезжиривать и высушивать поверхности перед применением.
Ошибка 3: Попытка компенсировать большой зазор обычным фиксатором
Если зазор 0,4 мм, а состав рассчитан на 0,15–0,25 мм, нельзя просто нанести состава побольше. Нужно либо подобрать ремонтный состав, либо восстановить посадку механически (подрезка втулки, использование гильзы).
Ошибка 4: Применение без учета масла и температуры
На масляных узлах без специальной подготовки стандартный фиксатор может не сработать. Необходимо либо выбрать состав с маслостойкостью, либо тщательнее обезжирить поверхности. При повышенной температуре важно убедиться, что состав выдержит рабочий диапазон.
Ошибка 5: Избыток состава
Наносить фиксатор толстым слоем бесполезно - излишек просто не попадет в зазор, а останется снаружи. Состав наносят тонкой пленкой, достаточной для заполнения зазора.
Часто задаваемые вопросы
Чем отличаются вал-втулочные фиксаторы класса 638 и 660?
Класс 638 рассчитан на зазоры 0,15–0,25 мм и применяется для типовых вал-втулочных посадок. Класс 660 предназначен для больших зазоров (0,25–0,5 мм) и ремонтных работ с изношенными валами. 660 более вязкий и содержит наполнители для лучшей заполняющей способности, но его нельзя применять на плотных посадках.
Можно ли применять вал-втулочный фиксатор на узле, работающем в масле?
Да, если поверхности тщательно очищены и обезжирены. Наличие масла в узле не препятствует полимеризации фиксатора в зазоре, поскольку анаэробный процесс идет в отсутствие кислорода, а не в отсутствие масла. Однако остатки масла на сопрягаемых поверхностях помешают адгезии - именно поэтому подготовка критична.
Можно ли разобрать узел, собранный с фиксатором?
Да, но это потребует механических усилий. Анаэробные фиксаторы создают жесткое соединение, но его можно разрушить, если применить достаточную силу, нагрев или специальные методы (например, с помощью съемника). Степень разборки зависит от типа фиксатора и времени полимеризации.
Как быстро фиксируется вал-втулочный фиксатор?
Быстроотверждаемые составы дают фиксацию за 4–10 минут при комнатной температуре. Полная полимеризация обычно достигается за 24 часа. При повышенной температуре (например, 50–60°C) процесс ускоряется. Точные времена указаны в техническом описании конкретного состава.
Необходимо ли использовать специальный катализатор или активатор при применении фиксатора?
Для большинства анаэробных вал-втулочных фиксаторов это не требуется - достаточно стандартной подготовки поверхностей. Однако в некоторых случаях (например, на очень гладких поверхностях из нержавеющей стали или алюминия) производитель может рекомендовать применение активатора для ускорения полимеризации. Это указано в техническом описании.
Заключение
Выбор анаэробного вал-втулочного фиксатора - это точный процесс, а не угадывание. Правильное соединение зависит от трех факторов: точного измерения диаметрального зазора, тщательной подготовки поверхностей и выбора состава, соответствующего условиям эксплуатации узла. Стандартные фиксаторы класса 638 подходят для типовых посадок 0,15–0,25 мм, ремонтные пасты класса 660 - для изношенных узлов с большим зазором. При выборе между составами учитывают нагрузку, вибрацию, температуру и наличие масла.
Следующий шаг - измерить зазор на вашем узле, проверить технические характеристики фиксатора по TDS (техническому описанию продукта), убедиться в соответствии рабочего диапазона вашей посадке и тщательно подготовить поверхности перед применением. Если у вас остаются вопросы по выбору состава для конкретного узла, проконсультируйтесь с техподдержкой производителя или со снабженцем - правильный выбор на этом этапе избавит вас от проблем при эксплуатации.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте о 5 неочевидных способах применения универсальной смазки в быту, которые сэкономят ваше время и деньги.
Выбирайте пищевые смазки для мойки, стойкие к воде, щелочам и кислотам, для надежной защиты оборудования.
Узнайте, как активатор анаэробного клея решает проблему медленной полимеризации при низких температурах и на пассивных металлах, обеспечивая быструю сборку.