
Как правильно наносить анаэробный фиксатор и герметик: типичные ошибки
Анаэробные фиксаторы и герметики отверждаются только в условиях отсутствия воздуха и при контакте с металлом - это главное свойство, которое определяет все остальное. Большинство сбоев при применении этих материалов происходит потому, что пользователи не учитывают именно этот механизм: наносят состав неправильно, не готовят поверхность или игнорируют требования производителя по активаторам и времени отверждения. Результат - фиксатор не полимеризуется на половине соединения, герметик продолжает пропускать жидкость, или болт выкручивается под вибрацией.
Эта статья разберет самые распространенные ошибки и покажет, как избежать каждой из них. Информация полезна техническим специалистам, инженерам и снабженцам, которые подбирают материалы для резьбовых соединений, глухих отверстий и трубопроводов.
Анаэробные материалы работают только в отсутствие кислорода
Это не преувеличение - это полностью объясняет, почему состав не твердеет в открытой бутылке и почему люди наивно полагают, что все не так.
Анаэробная смола полимеризуется благодаря анионной инициации в среде без кислорода; кислород подавляет реакцию. Поэтому наносить материал нужно ровно туда, где он окажется в зоне без доступа воздуха - между резьбами болта и гайки, на дне глухого отверстия, под головку винта.
Если вы нанесли состав на внешнюю часть болта или слишком близко к срезу резьбы, где будет контакт с воздухом, он просто не полимеризуется или полимеризуется очень медленно и неполно. Именно поэтому при использовании анаэробного герметика для уплотнения резьбового соединения важно рассчитать, где именно будет зона контакта после затяжки.
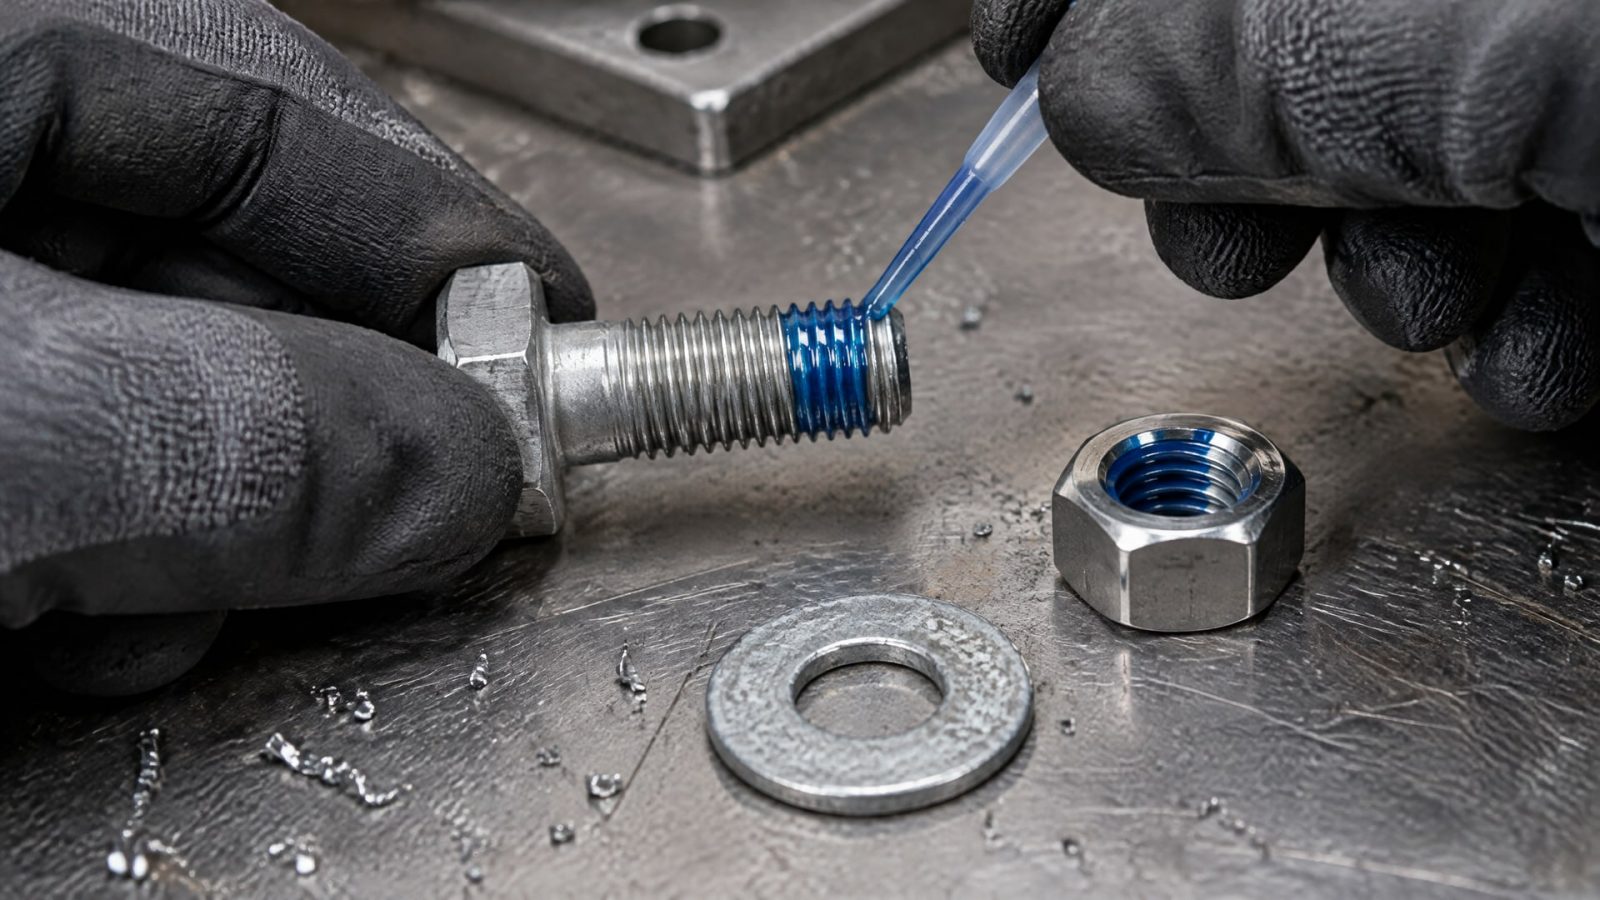
Для сквозных отверстий (болт с гайкой) состав наносят в зоне будущего контакта нити резьбы, а не по всей длине. Для глухих отверстий (винт в гнезде) наносят по внутренней резьбе вплоть до дна, чтобы материал оказался в запечатанной среде. На крепеже с анкерной зоной нужно убедиться, что состав смочил всю длину рабочей резьбы, иначе часть соединения останется без фиксации.
Грязная и масляная поверхность - почему фиксатор резьбы не работает
Это вторая по частоте ошибка и главная причина отказов в поле.
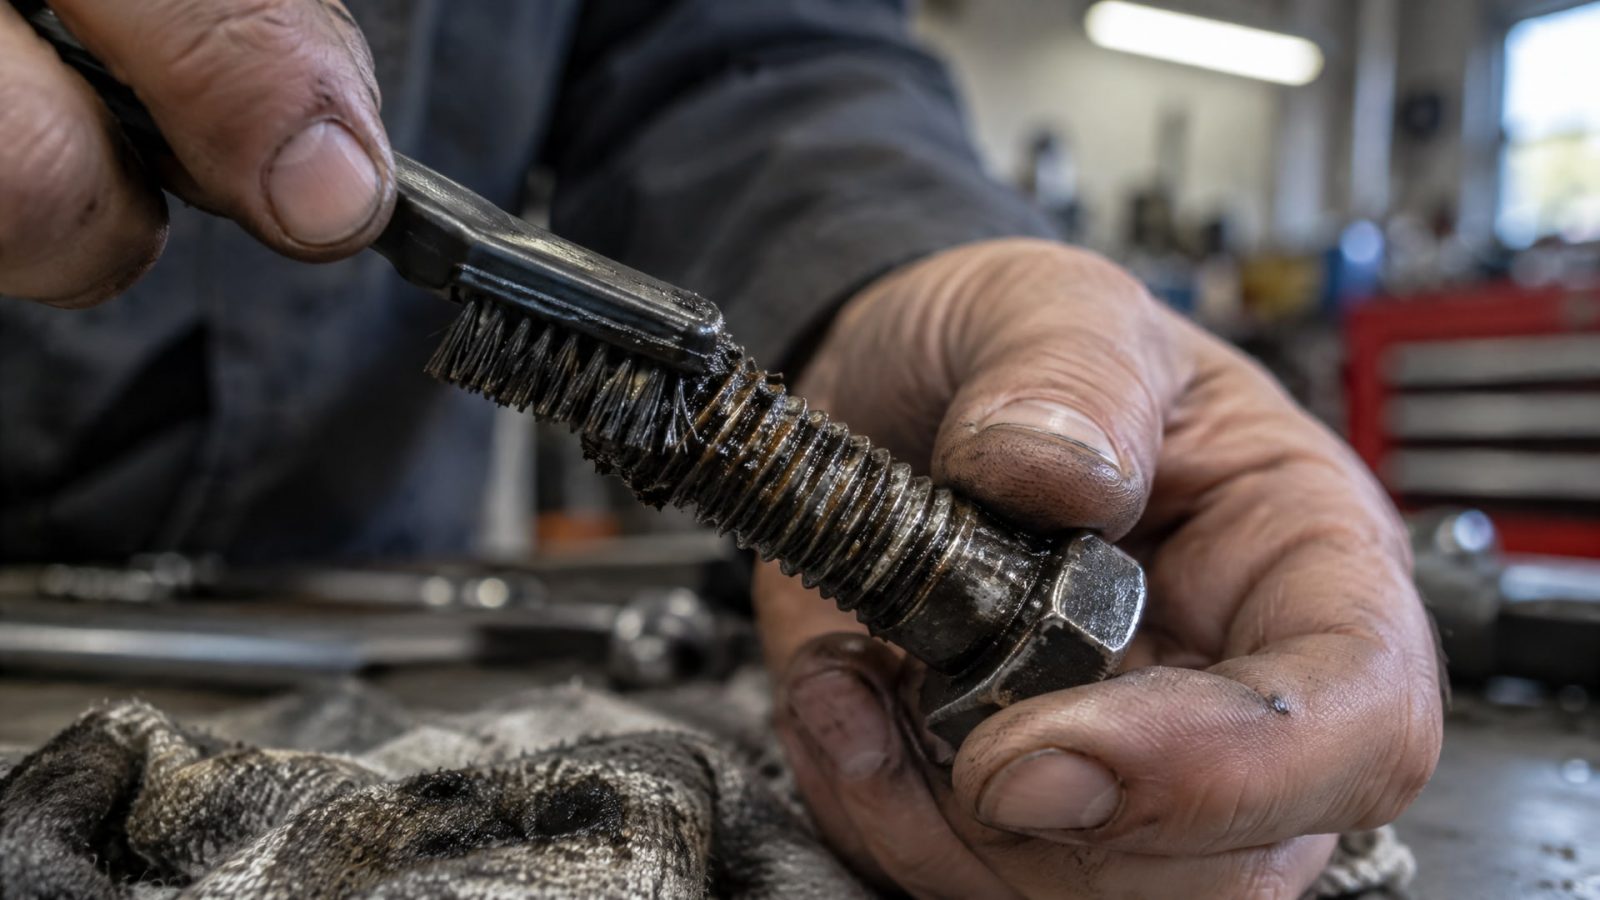
Масло, смазка, окисные пленки, грязь и остатки старого фиксатора действуют как барьер между анаэробным материалом и металлом. Состав не может "видеть" металл, реакция полимеризации не запускается, и через час-два после сборки болт начинает проворачиваться или герметик начинает пропускать.
Производители рекомендуют:
Механически очистить резьбу щеткой или прочистить резьбовым инструментом.
Промыть или протереть обезжиривающим растворителем, чтобы удалить масло и остатки загрязнений.
Дать испариться остаткам растворителя перед нанесением фиксатора (обычно достаточно нескольких секунд на воздухе).
Проверить, что в отверстии или на резьбе нет конденсата или влаги - влажность тоже замедляет отверждение.
Если резьба была в масле и вы просто протерли ее тряпкой без обезжиривания, состав не сработает надежно. И наоборот: очищенная и сухая поверхность - основа для правильного отверждения.
Нанесение по всей длине болта вместо рабочей зоны
Многие наносят состав вдоль всей длины резьбы болта с убеждением, что «больше материала - больше фиксации».
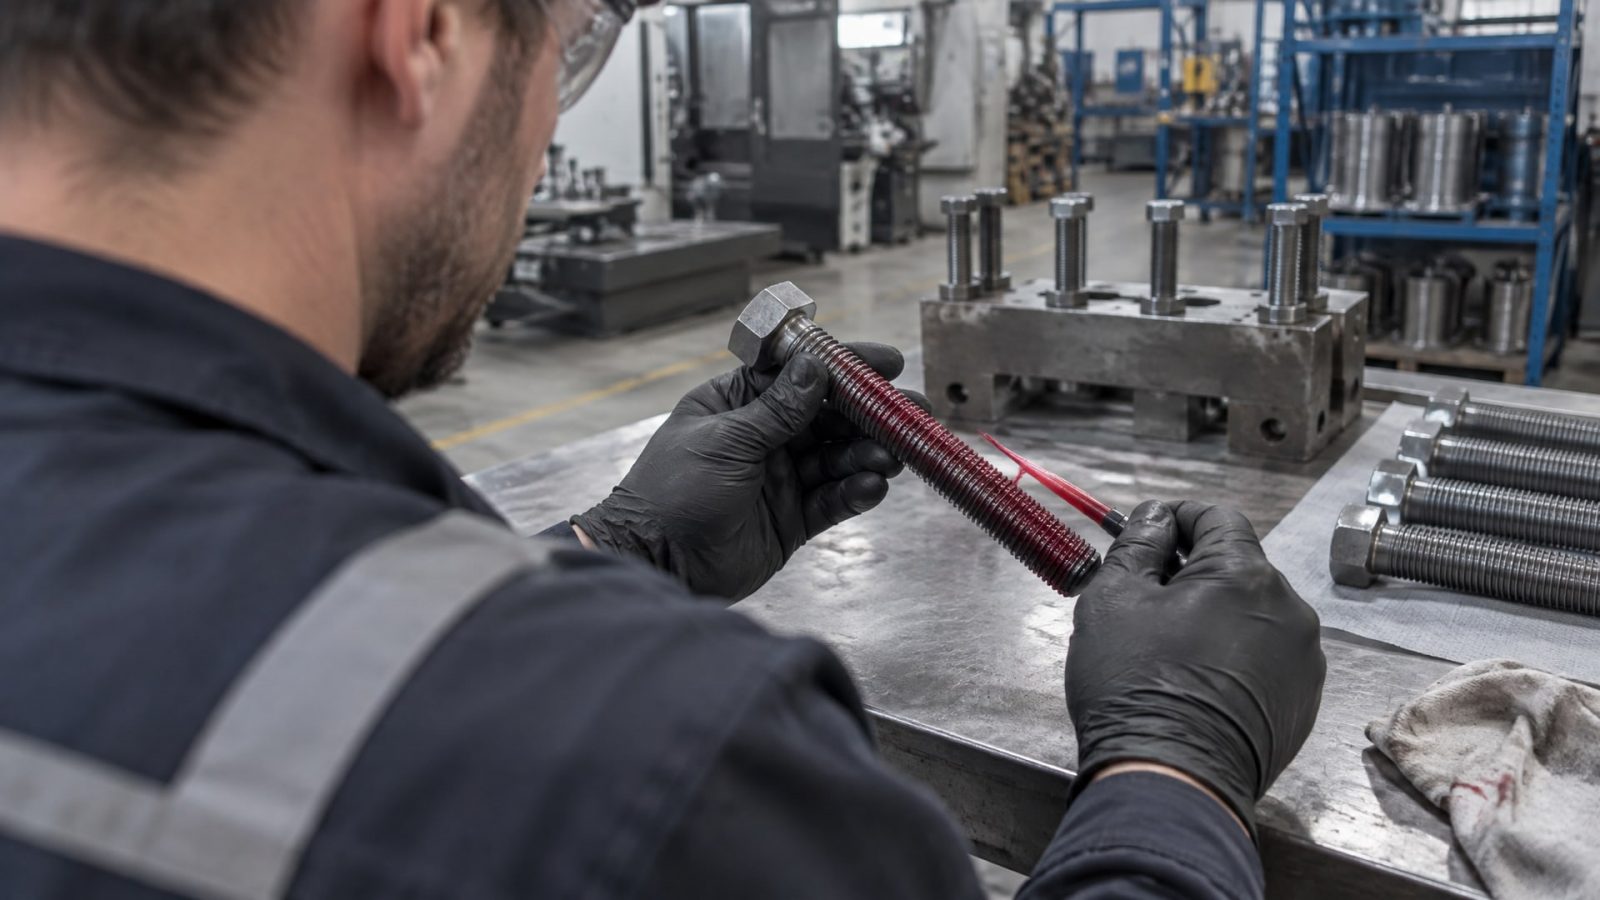
На самом деле происходит наоборот: избыток материала не улучшает удерживающую способность и может создать проблемы при сборке (грязное нарезание гайки, затрудненная затяжка) и при попытке разобрать соединение.
Производители рекомендуют наносить тонкий равномерный слой именно в зоне, где резьба будет контактировать после затяжки. Для болт-гайки через отверстие это 2–3 витка там, где гайка будет закреплена на болте. Для винта в глухом отверстии это внутренняя резьба по всей глубине на несколько витков.
Правильное нанесение: 1–2 капли или тонкая полоса на рабочем участке резьбы, а не по всему болту. После затяжки состав распределяется по всем зазорам в зоне контакта, и этого достаточно для надежной фиксации. Избыточное нанесение усложняет работу и не повышает прочность соединения.
Применение на нержавейке, алюминии и цинке без активатора
Нержавеющая сталь, алюминий, цинк и некоторые другие сплавы называют неактивными или слабоактивными металлами.
Их поверхность содержит оксидный слой, который замедляет анионную полимеризацию анаэробного материала. На обычной углеродистой стали анаэробный фиксатор полимеризуется за 10–30 минут, а на нержавейке может потребоваться несколько часов.
Производители таких систем предусматривают праймер (активатор), который наносят на поверхность перед фиксатором. Активатор проникает в оксидный слой и запускает полимеризацию. Результат: отверждение происходит за 10–20 минут даже на нержавейке.
Если вы применяете анаэробный герметик на нержавейке или алюминии без активатора и ожидаете, что он будет работать как на углеродистой стали, - это ошибка. Состав либо не полимеризуется, либо отверждается так медленно, что соединение не получает требуемую прочность. Всегда проверяйте совместимость материала с типом металла и используйте активатор, если это предусмотрено системой.
Неправильное нанесение на глухие отверстия
При работе с глухим отверстием ошибка выглядит иначе.
Многие наносят состав на внешнюю часть резьбы винта, думая, что материал втечет внутрь отверстия. На деле большая часть состава остается снаружи, где контактирует с воздухом и не отверждается, а меньшая часть проникает в отверстие, но не заполняет зазор полностью.
Правильное нанесение для глухого отверстия:
Нанести состав непосредственно во внутреннюю резьбу отверстия до дна (если возможно, с помощью тонкого аппликатора).
Затем вкрутить винт и затянуть его до требуемого момента.
Этот порядок гарантирует, что материал оказывается именно в зоне контакта резьб и может нормально полимеризоваться. На вал-втулочных соединениях, где требуется высокая прочность и термостойкость, важно убедиться, что состав смочил всю длину рабочей резьбы - в таких случаях на производстве часто применяют EFELE 126, который обеспечивает надежную фиксацию даже при вибрационных нагрузках и температурных скачках.
Игнорирование времени отверждения и правил температурного режима
Многие думают, что если отверждение началось, то соединение сразу полностью прочное.
На самом деле есть несколько стадий:
Fixture time (время фиксации) - примерно 10 минут при 22 °C: соединение можно осторожно двигать, но прочность еще низкая.
Функциональная нагрузка - примерно 1 час: соединение выдержит низкие нагрузки, но полной прочности еще нет.
Полное отверждение -24 часа при 22 °C ± 2 °C: достигается максимальная удерживающая способность согласно стандарту ISO 10123.
Если вы затянули болт, дали ему 20 минут и сразу нагрузили соединение на полную мощность, фиксатор может сорваться, потому что полимеризация еще не завершена.
При температуре ниже 5 °C некоторые системы требуют использования активатора для ускорения отверждения; без него процесс может затянуться на много часов. И наоборот, кратковременный нагрев (например, 120 °C в течение 30 минут) может ускорить полное отверждение, если технологический процесс это допускает.
Обычные анаэробные составы рассчитаны на работу примерно до 150 °C, специальные системы - до 200 °C. Если ваше соединение будет работать при более высоких температурах, нужно выбрать подходящий тип фиксатора.
Частые ошибки при нанесении и сборке
Контакт носика флакона с металлом
Если вы касаетесь металлом дозатора флакона, микрочастицы или загрязнения попадают на носик и засоряют его. Затем нужно очищать аппликатор каждый раз перед нанесением, что усложняет работу. Наносите состав так, чтобы флакон не соприкасался с поверхностью.
Задержка затяжки после нанесения
Некоторые наносят состав и ждут, когда он начнет полимеризоваться на открытом воздухе. На самом деле нужно собрать соединение сразу, чтобы состав оказался в анаэробной среде. Задержка увеличивает риск того, что материал местами начнет окисляться и не даст полноценную фиксацию.
Затяжка «по ощущению» вместо требуемого момента
Если производитель указал крутящий момент 20 Н·м, а вы затянули «как кажется», соединение может быть недозатянуто или перезатянуто. Недозатянутое соединение оставляет зазор, и состав не заполняет его полностью. Перезатянутое может повредить резьбу. Используйте динамометрический ключ.
Нанесение без учета типа соединения
Герметизация и фиксация - разные задачи. Для герметизации резьбового трубопровода нужен материал с повышенной текучестью, который заполнит микронеровности. Для фиксации болта против проворачивания под вибрацией нужна высокая прочность сцепления. Выбирайте систему в соответствии с вашей задачей.
Часто задаваемые вопросы
Почему анаэробный фиксатор не работает?
Основные причины: грязная или масляная резьба, которая препятствует контакту материала с металлом; неактивный металл (нержавейка, алюминий) без активатора; нанесение на поверхность, где будет контакт с воздухом, вместо зоны будущего контакта резьб; температура ниже 5 °C без праймера. Проверьте чистоту поверхности и совместимость материала.
Нужно ли наносить анаэробный герметик по всей длине болта?
Нет. Достаточно нанести тонкий слой на рабочий участок резьбы - там, где будет контакт после затяжки. Для сквозного отверстия это 2–3 витка гайки; для глухого отверстия - несколько витков по внутренней резьбе. Избыточное нанесение не улучшает фиксацию и затрудняет работу.
Можно ли сразу нагружать соединение после затяжки?
Нет. Fixture time (примерно 10 минут при 22 °C) - это время, через которое соединение можно осторожно двигать. Функциональная нагрузка допустима через 1 час. Полное отверждение и максимальная прочность приходят через 24 часа. Преждевременная нагрузка может привести к срыву фиксатора.
Зачем нужен активатор, если есть анаэробный фиксатор?
Активатор (праймер) ускоряет полимеризацию на неактивных металлах (нержавейка, алюминий) и при низких температурах. На обычной стали при комнатной температуре активатор может и не требоваться, но на нержавейке без него отверждение может длиться часы или не произойти вообще. Всегда проверяйте рекомендации производителя.
Как избежать засорения дозатора при нанесении?
Избегайте контакта носика флакона с металлом. Если дозатор засорился, очистите его мягкой щеткой или соответствующим растворителем (обычно ацетон). Не прижимайте флакон к резьбе с силой - материал должен наноситься легким касанием или через тонкую иглу.
Заключение
Типичные ошибки при применении анаэробных фиксаторов и герметиков - это не сложный механизм, а следствие игнорирования базовых требований: анаэробность, чистота поверхности, правильная зона нанесения и соблюдение времени отверждения. Если фиксатор резьбы не работает или герметик пропускает, первое, что нужно проверить, - состояние поверхности и совместимость материала с типом металла. На активных металлах (углеродистая сталь) без специальной подготовки достаточно очистить и обезжирить; на нержавейке и алюминии используйте активатор.
Сосредоточьтесь на главном: нанесение тонкого слоя ровно в зону будущего контакта, затяжка до требуемого момента сразу после нанесения, и соблюдение времени полного отверждения перед нагружением. Это простые правила, но они гарантируют надежность соединения и исключают переделку работы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, какая смазка для личинок замков поможет избежать проблем зимой, как ее правильно наносить и какие ошибки не следует допускать.
Узнайте, когда герметик вместо прокладки можно использовать для фланцев, а когда нет. Подробное руководство для инженеров и закупщиков.
Узнайте, как смазка для пищевого оборудования H1 защищает узлы от вымывания и коррозии в условиях агрессивных моющих средств.