
Герметик вместо прокладки: как выбрать анаэробный состав для фланцев
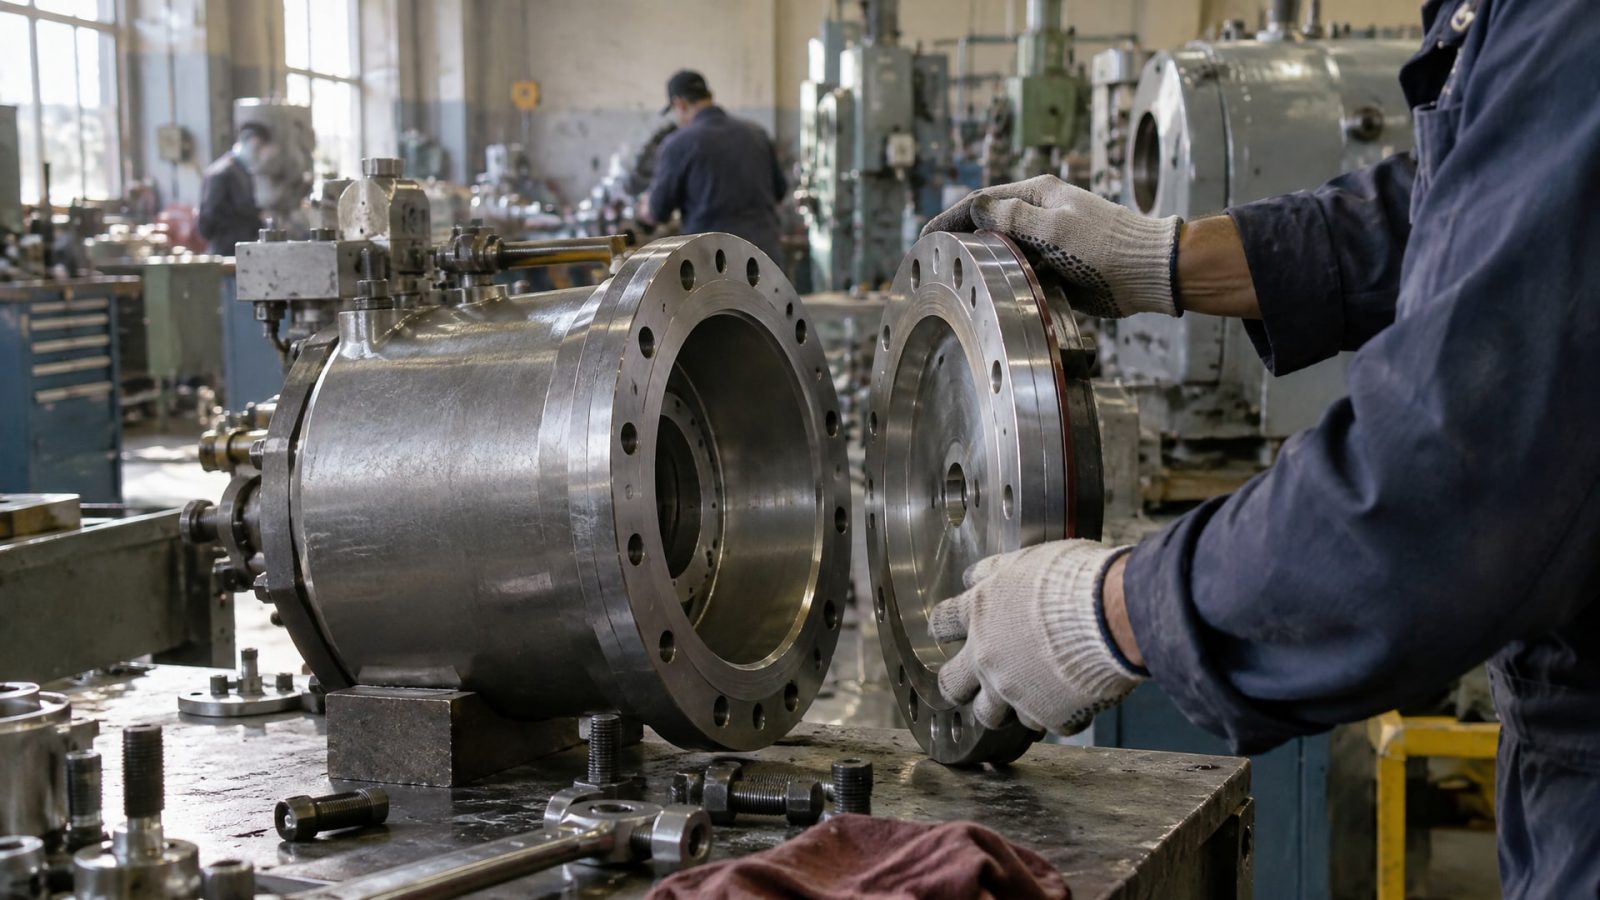
Замена вырубных прокладок анаэробным герметиком - практическое решение, которое давно применяется в промышленности для герметизации жестких металлических фланцев. Однако многие закупщики и технические специалисты так и не разобрались, когда именно герметик может полностью заменить традиционную прокладку, а когда замена не сработает. Статья дает точный ответ: анаэробный герметик подходит для плотно прилегающих металлических поверхностей с контролируемым зазором, но требует соблюдения ряда условий подготовки и нанесения, иначе герметичность не гарантирована. Материал полезен инженерам, закупщикам и техническим специалистам, которые подбирают уплотнение для стационарных узлов машин и агрегатов.
Когда анаэробный герметик действительно работает вместо прокладки
Анаэробные герметики отверждаются без доступа кислорода в контакте с металлом, благодаря чему образуют тонкую, но прочную пленку прямо между поверхностями.
На первый взгляд кажется, что можно использовать герметик вместо прокладки во всех случаях - но это не так. Материал работает надежно только на жестких, близко подогнанных металлических поверхностях.
Ключевое условие - минимальный и контролируемый зазор. Если фланец деформируется при затягивании болтов, имеет волны, выступы или впадины, герметик не сможет заполнить крупные пустоты и лишь частично закроет протечку. Для жестких фланцев из чугуна, стали или алюминия с хорошей плоскостностью герметик работает как полноценная замена вырубной прокладки.
Рабочая температура, давление и химический состав среды - факторы, которые определяют конкретный выбор герметика, но сам принцип замены остается неизменным. Если узел работает с жидкостью, газом или маслом при температуре от -40 до +150°C и давлении до нескольких атмосфер, анаэробный состав закроет эту задачу без традиционной прокладки.
Подготовка поверхности фланца: главное условие герметичности
Нельзя просто нанести герметик на грязный или окисленный фланец и рассчитывать на герметичность.
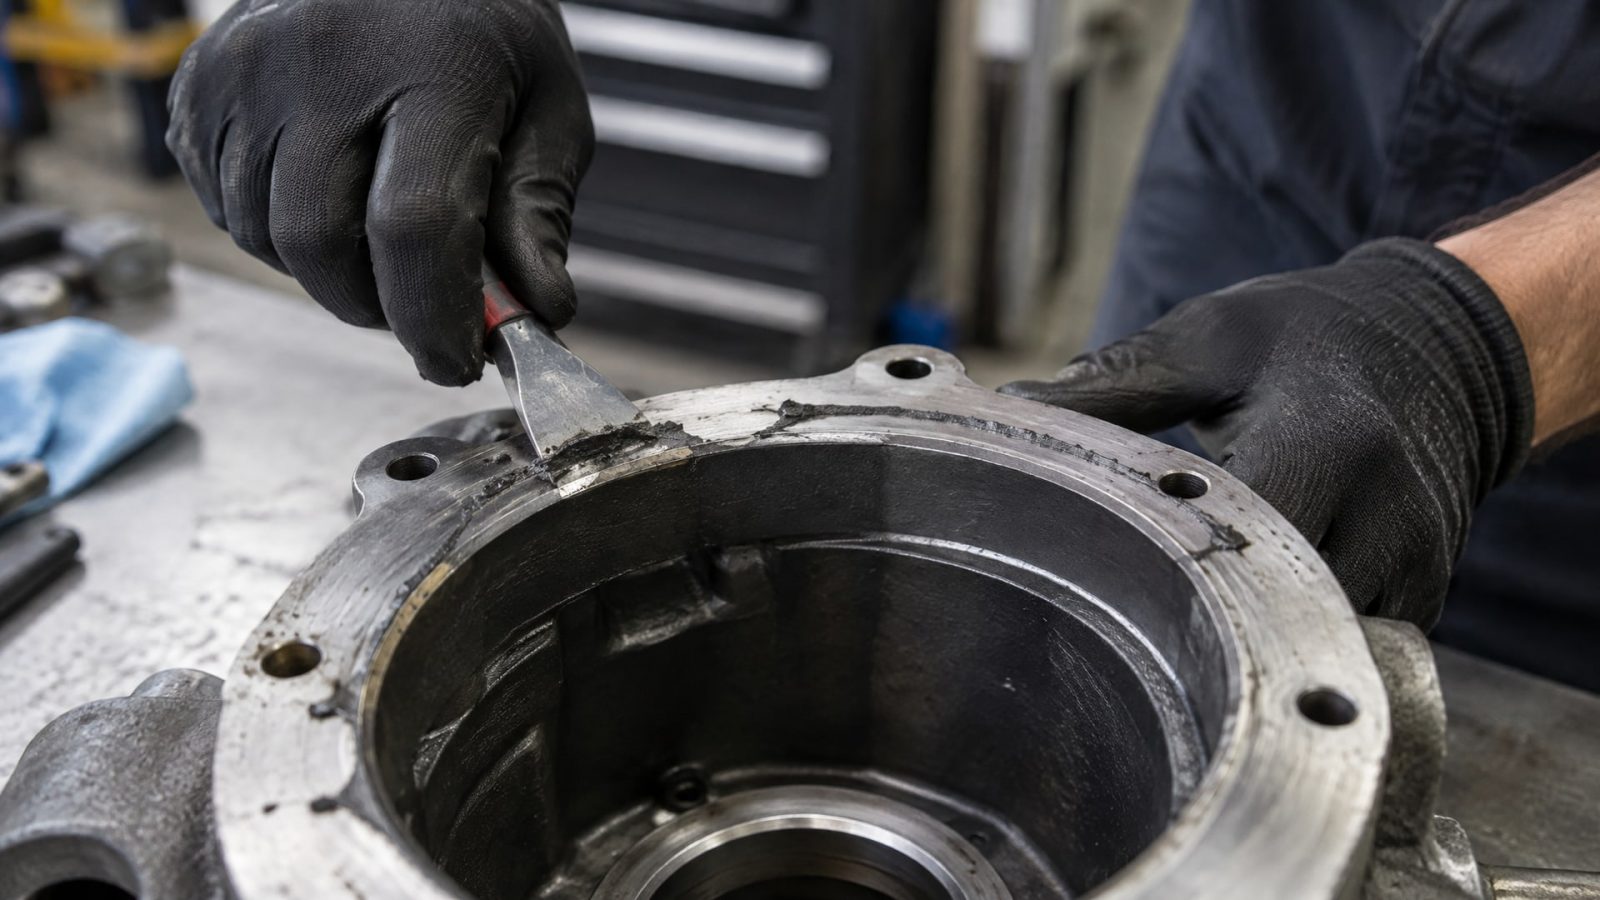
Любые остатки старой прокладки, герметика, масла, ржавчины или пыли создадут новые пути утечки.
Первый шаг - полное удаление остатков. Старую прокладку и засохший герметик удаляют вручную или скребком, избегая агрессивной зачистки, которая повредит поверхность. Масло и грязь смывают подходящим растворителем: ацетоном, спиртом или техническим очистителем. Ржавчину на стальных фланцах убирают проволочной щеткой или мелкой наждачной бумагой до металлического блеска.
После очистки фланец должен быть чистым и сухим. Для пассивных металлов - нержавеющей стали, алюминия или покрытых хромом поверхностей - рекомендуется нанести активатор (праймер), который улучшает адгезию герметика и ускоряет отверждение даже при низких температурах.
Геометрия поверхности не менее важна. Шероховатость должна быть в диапазоне Ra 0,8–3,2 мкм, что соответствует тонкой механической обработке. Если поверхность слишком гладкая (полированная), герметик может плохо зацепиться; если слишком грубая, он заполнит все впадины, но толщина пленки станет неконтролируемой. Плоскостность фланца проверяют линейкой: отклонение не должно превышать 0,1 мм на длине 400 мм.
Как правильно нанести герметик и собрать фланец
После подготовки фланец готов к нанесению герметика.
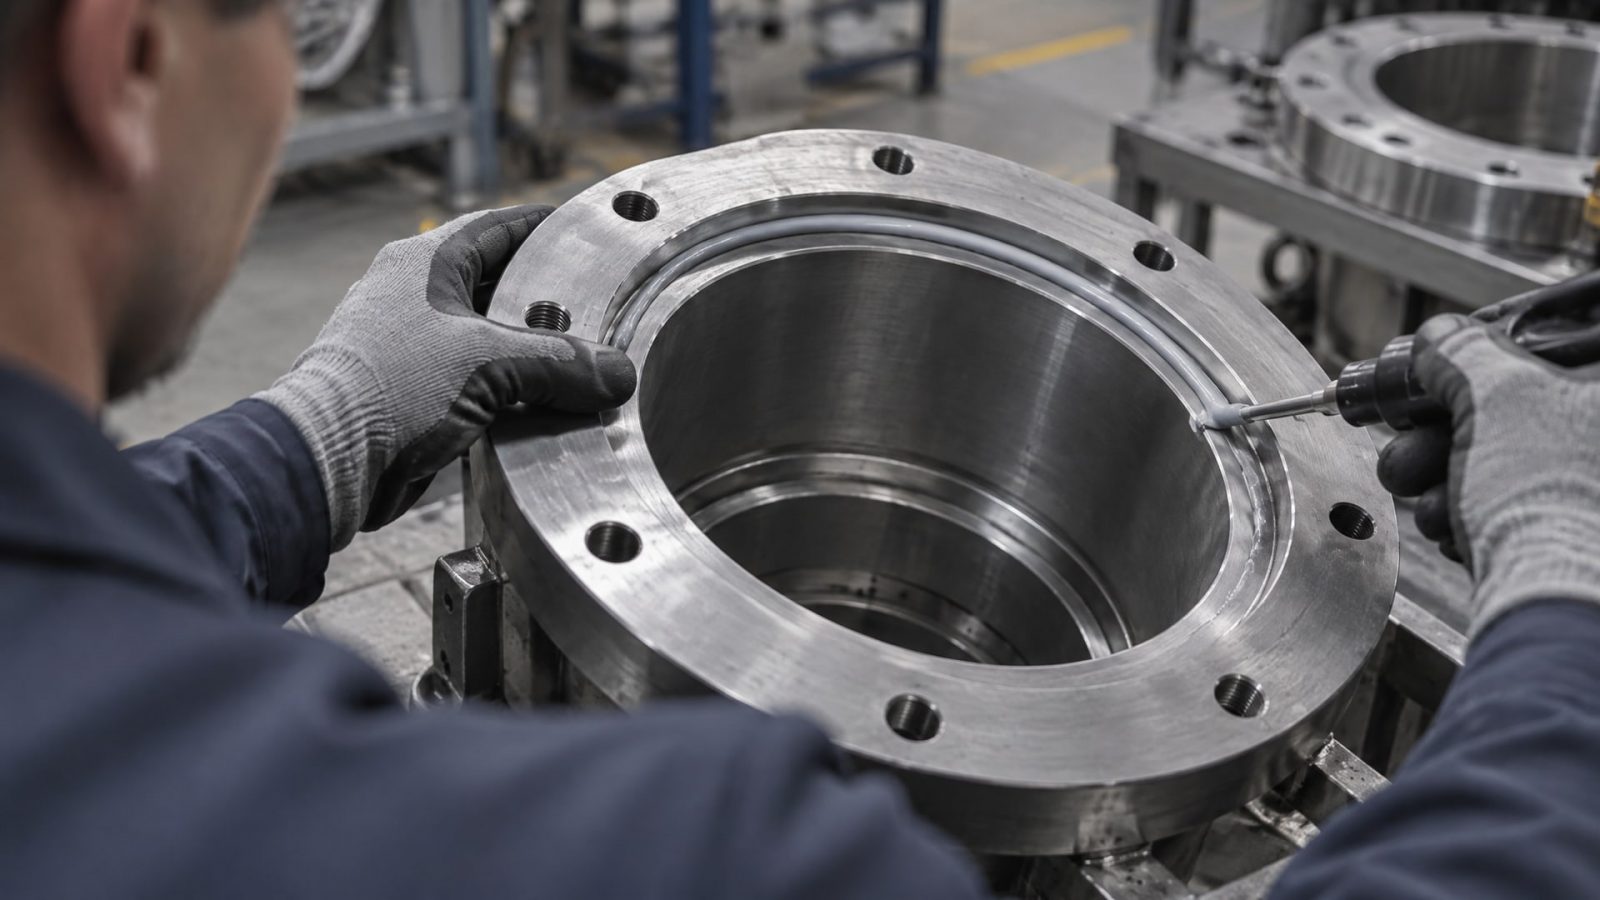
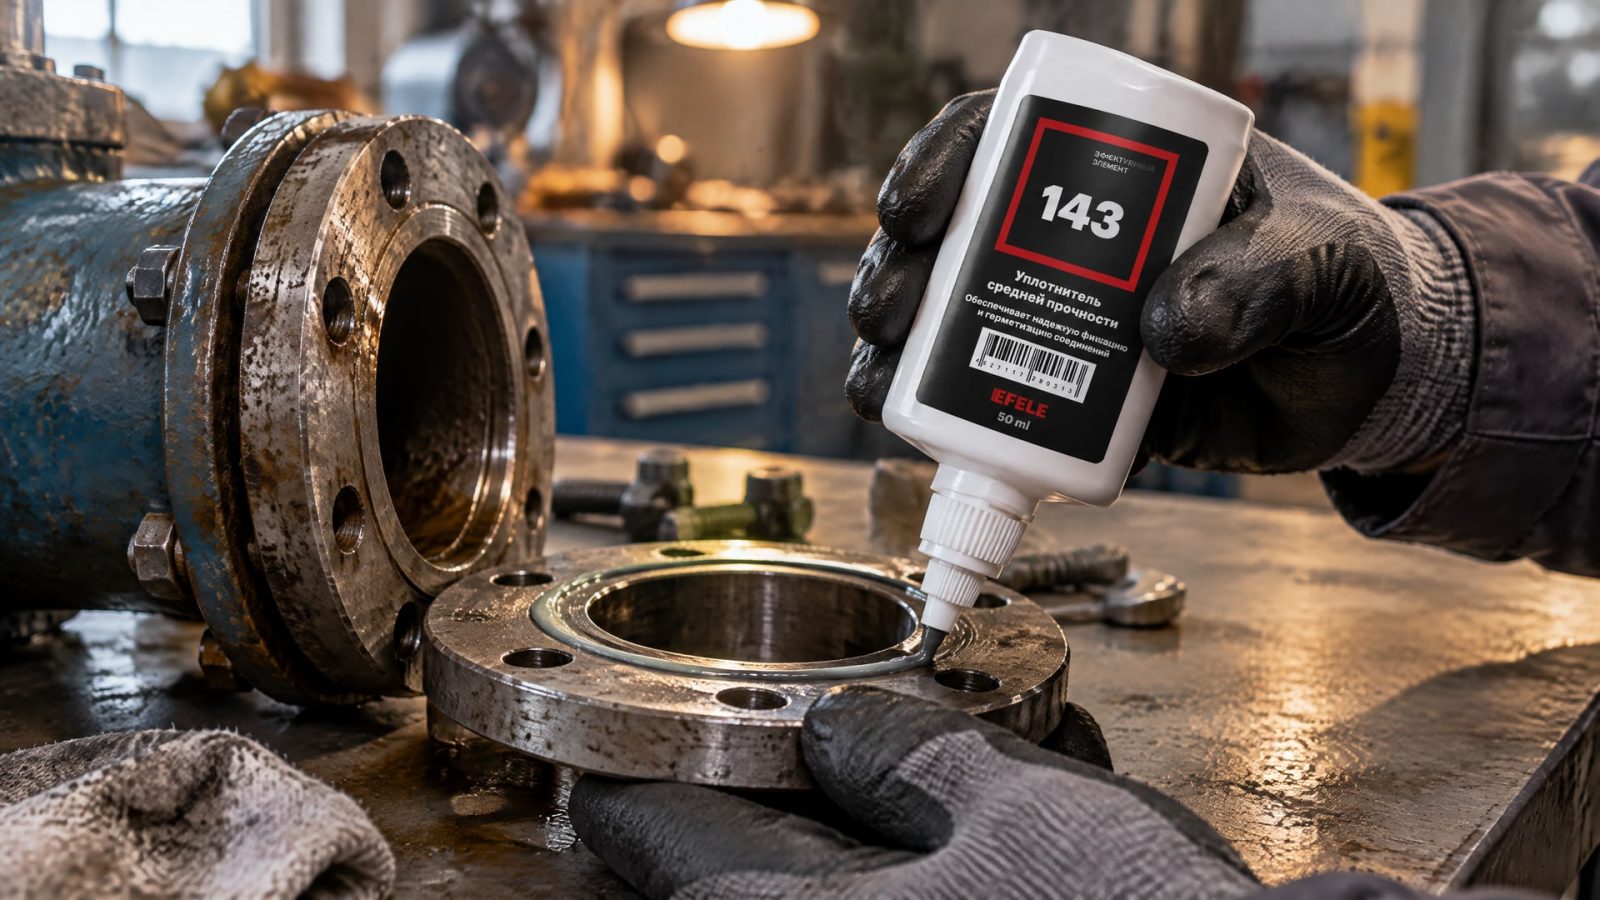
Наносят состав одной, непрерывной линией по внутреннему краю (по периметру отверстия) или по скошенному краю фланца, в зависимости от конструкции. Герметик выдавливают из тубы или дозатора валиком толщиной примерно 2-3 мм.
Ключевой момент: валик должен быть непрерывным, без разрывов и перекрытий. Вокруг каждого болта герметик обходит, чтобы не загрязнить крепеж. Ширина перекрытия герметика по краю фланца должна быть не менее 5 мм, а вокруг болтов - минимум 3 мм. Если оставить промежутки, через них просочится вода или масло.
После нанесения герметика фланец собирают сразу же, пока состав не начал отверждаться. Второй фланец прижимают плотно, чтобы герметик оказался в замкнутом пространстве без доступа воздуха - именно в этих условиях он начнет полимеризоваться.
Болты затягивают по нормированному моменту (его указывают в техническом чертеже или каталоге узла) крест-накрест, чтобы обеспечить равномерное прижатие обеих плоскостей. Это критично, потому что неравномерное прижатие создает перекос, который может вытеснить герметик из шва.
Излишки герметика, которые выдавились наружу, убирают мягкой тряпкой или скребком сразу после сборки, пока состав еще не затвердел. Внутри шва герметик должен остаться нетронутым - это основа герметичности. Нельзя протирать его насквозь или прочищать щетью.
Максимальный зазор и требования к герметику
Одна из главных ошибок - предположение, что анаэробный герметик заполнит любой зазор.
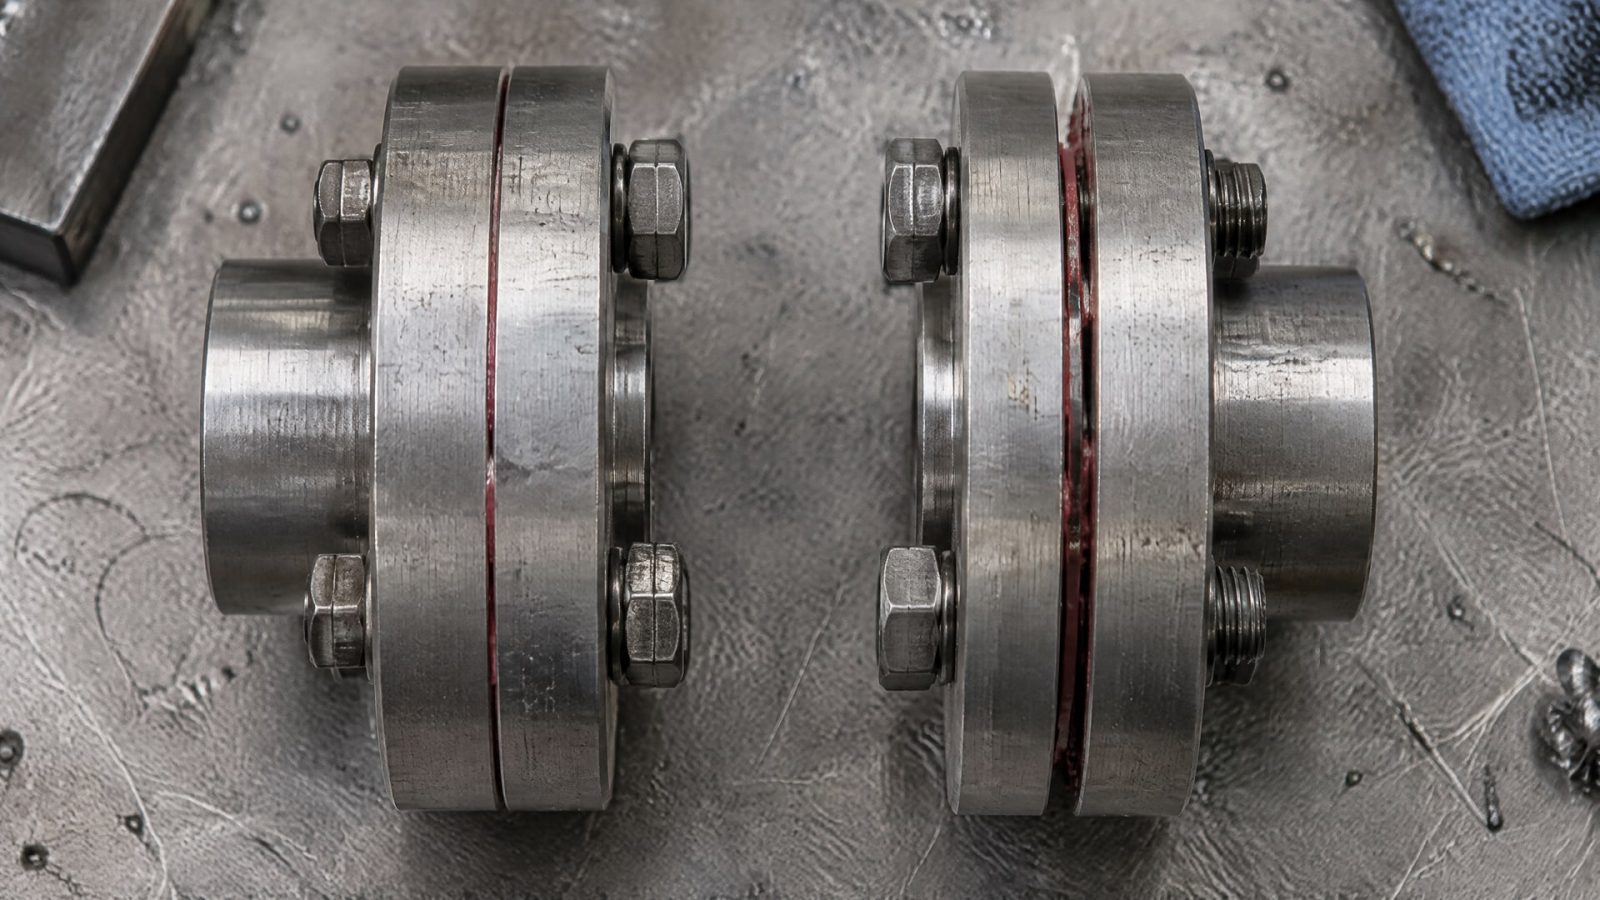
На самом деле у каждого состава есть максимальная толщина слоя, при которой он гарантированно отвердевает сквозь всю пленку за разумное время. Этот максимальный зазор обычно лежит в диапазоне 0,1–0,25 мм в зависимости от конкретного герметика.
Если поверхностные дефекты, следы обработки или микроскопические волны фланца создают зазор больше 0,25 мм, герметик в этом месте может остаться неполимеризованным, что ведет к утечке.
При выборе конкретного герметика нужно учесть реальный максимальный зазор в узле. Если фланцы деформированы или имеют очевидный перекос, герметик не будет оптимальным решением. В таких случаях лучше вернуться к традиционной прокладке, которая может компенсировать неправильности формы за счет эластичности материала.
Когда фланцы в норме, но требуется герметизация под конкретную среду (высокая температура, агрессивная химия, вибрация), герметик подбирают по его рабочему диапазону. Например, для гидравлических систем с маслом и высокой температурой нужен состав, устойчивый к минеральным маслам и жаре; для холодных сетей или систем низкого давления подойдет более мягкий вариант.
Сроки отверждения и режимы эксплуатации узла
Анаэробный герметик отверждается не мгновенно.
После сборки фланца начинается полимеризация, которая идет слоями: сначала поверхностный слой становится твердым, затем процесс идет в глубину. Полное отверждение и допуск узла к рабочей нагрузке обычно займет не менее 1 часа, хотя конкретные сроки зависят от толщины слоя, температуры окружающей среды и марки герметика.
На практике многие производители допускают начало низкопрессионного теста герметичности уже через 20 минут после сборки, но при условии, что давление не превышает 0,03 МПа (или 0,3 бара). Это позволяет обнаружить очевидные дефекты сборки (разрыв валика, перекос) на ранней стадии, без риска повредить узел.
Для полноценной эксплуатации с рабочим давлением и температурой нужно дождаться полного отверждения, которое обычно завершается через 1–2 часа при комнатной температуре. В холодном помещении (5–15°C) процесс замедляется и может занять 3–4 часа. При производстве узлов в промышленном масштабе это учитывают в графике конвейера.
Если после сборки фланец остается неподвижным и не подвергается давлению, герметик можно считать готовым к полной нагрузке уже через 1 час. Если же узел испытывается под давлением или вибрирует, стоит выждать полный срок, указанный в техническом паспорте герметика.
Вместо прокладки герметик можно ли использовать: разбор типичных ситуаций
На производстве часто возникает практический вопрос: а можно ли использовать герметик вместо прокладки в конкретном узле, который до этого работал с традиционной прокладкой?
Ответ зависит от состояния фланцев и условий работы.
Если фланцы жесткие, без видимых деформаций, и система работала без протечек много лет, замена на герметик часто проходит успешно. Узлы общего машиностроения (редукторы, насосы, компрессоры со стальными чугунными фланцами) хорошо переходят на герметик, особенно если система замкнута (нет вибрирующих нагрузок или неуправляемых колебаний).
Если же фланец когда-то протекал, или видны следы ржавчины, глубокие царапины, или узел работает с высокой вибрацией, замена требует более осторожного подхода. Нужно полностью переподготовить поверхность, возможно привлечь активатор и допустить, что первый цикл герметизации может быть пробным.
Для герметизации фланцев вместо вырубных прокладок на практике применяют анаэробные жидкие уплотнители, которые обеспечивают надежное уплотнение при температурах от -40 до +150°C и работают во влажной среде, масле и многих органических растворителях. Такие составы, как EFELE 143, хорошо себя зарекомендовали в цехах машиностроения, где нужна замена прокладок без переделки конструкции узла.
Если же в конкретной конструкции зазоры больше 0,25 мм, фланцы деформируются под давлением или имеют серьезный перекос, герметик не подойдет - нужно вернуться к специализированной мягкой прокладке из резины, пробки или металлополимерного композита.
Частые ошибки при переходе на герметик
Опыт показывает, что основные причины неудач - не недостаток герметика, а нарушения в подготовке или нанесении.
Первая ошибка - оставить остатки старого герметика. Если старый RTV-силикон или высохший анаэробный слой не удалить полностью, новый герметик не свяжется с поверхностью на этих участках, и там останутся микротрещины утечки.
Вторая ошибка - наносить герметик точками вместо непрерывного валика. Точечное нанесение (между болтами) оставляет промежутки, через которые легко просачивается жидкость или газ.
Третья ошибка - медленно собирать фланец. Если между нанесением герметика и сборкой прошло более 10–15 минут, герметик может начать отверждаться на воздухе, и контакт со вторым фланцем станет неплотным. Нужно наносить герметик и сразу же, в течение нескольких минут, прижимать второй фланец.
Четвертая ошибка - неравномерное затягивание болтов. Если затягивать только половину болтов, а потом второй половину, или затягивать их не крест-накрест, фланцы могут перекоситься, и герметик выдавится из шва. Болты нужно затягивать равномерно, в несколько проходов, каждый раз увеличивая момент.
Пятая ошибка - запуск узла до полного отверждения. Если включить систему и подать давление, пока герметик еще не полимеризовался, он может быть вытеснен потоком, и герметичность не установится. Нужно выждать минимум 1 час при комнатной температуре.
Часто задаваемые вопросы
Вместо прокладки герметик можно ли применять на новых фланцах?
Да. Если фланцы новые, жесткие, с хорошей геометрией и правильной шероховатостью, герметик работает надежно. Даже производители изначально проектируют некоторые узлы именно под герметик, убирая из конструкции вырубную прокладку. Предварительная очистка и активатор могут потребоваться только если фланцы защищены маслом или пластиковой пленкой при хранении.
Можно ли использовать герметик вместо прокладки, если система работает с водой?
Да, если зазоры соответствуют норме и герметик выбран для работы с водой. Большинство анаэробных герметиков устойчивы к чистой воде, но при контакте с морской водой, хлорированной водой или горячей мокрой средой нужно свериться со спецификацией конкретного состава. Активатор помогает герметику отверждаться даже на влажных поверхностях.
Какой герметик использовать вместо прокладки, если прежде стояла резиновая прокладка толщиной 3 мм?
Если прокладка была толстой, это значит, что фланцы имели неточность геометрии или вибрацию. Простой переход на герметик может не сработать: нужно сначала оценить реальный зазор и плоскостность фланца. Если они в норме, герметик замещает прокладку полностью. Если зазоры все еще велики, может потребоваться эластомерная или полуэластичная прокладка, а не герметик.
Если герметик начал затвердевать на воздухе до сборки, что делать?
Нельзя собирать фланец с частично затвердевшим герметиком - он не образует герметичное соединение. Нужно удалить засохший герметик, очистить фланец и повторить нанесение. Чтобы избежать этого, наносят герметик максимально перед сборкой - не более чем за 5 минут до прижатия второго фланца.
Обязателен ли активатор перед нанесением герметика?
Активатор не всегда обязателен, но он особенно полезен на пассивных металлах (нержавеющая сталь, алюминий), при низкой температуре окружающей среды и если поверхность влажная. На обычной стали при комнатной температуре герметик отверждается и без активатора, но его присутствие ускоряет процесс и повышает надежность.
Заключение
Анаэробный герметик действительно может заменить вырубную прокладку, но только на жестких металлических фланцах с контролируемым зазором не более 0,1–0,25 мм. Успех замены зависит в первую очередь не от марки герметика, а от качественной подготовки поверхности, правильного нанесения непрерывного валика и соблюдения сроков отверждения. Шероховатость поверхности, плоскостность фланца, удаление ржавчины и масла, а также равномерное затягивание болтов - это те факторы, которые обеспечивают герметичность куда надежнее, чем дорогой состав, нанесенный небрежно.
При переходе с традиционной прокладки на герметик стоит начать с одного узла, провести пробный цикл и убедиться в герметичности перед массовым внедрением. Если узел имеет видимые деформации, неравномерный прижим или высокую вибрацию, герметик вряд ли будет оптимальным выбором - в таких случаях лучше остаться с эластичной или полуэластичной прокладкой. Для новых узлов или при замене на производствах с хорошей геометрией фланцев герметик становится стандартным, надежным и экономичным решением.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как смазка для пищевого оборудования H1 защищает узлы от вымывания и коррозии в условиях агрессивных моющих средств.
Эффективный антикор автомобиля весной: защитите кузов от ржавчины после зимы, следуя нашим советам.
Узнайте, почему анаэробные фиксаторы не подходят для крепления пластиковых деталей и какие решения выбрать для надежного соединения.