
Замена прокладок фланцевых анаэробными герметиками
Анаэробные герметики предоставляют инженерам альтернативу традиционным вырубным прокладкам для жестких металлических фланцевых соединений. Эта замена эффективна, когда зазоры между фланцами минимальны и поверхности хорошо обработаны - в таких условиях герметик отверждается между активными металлическими поверхностями и обеспечивает герметичность без предварительно изготовленной прокладки.
Статья раскрывает условия, при которых замена прокладки на анаэробный герметик имеет смысл, как правильно подготовить фланцы, на какие параметры ориентироваться при выборе состава и какие ошибки монтажа приводят к утечкам. Материал адресован инженерам, специалистам по надежности и закупщикам, которые ищут способ сократить номенклатуру комплектующих и повысить стабильность соединения.
Когда вырубная прокладка может быть заменена герметиком
Вырубные прокладки служат для герметизации зазоров между фланцами и компенсируют их неровности.
Однако не все соединения нуждаются в массивной прокладке - во многих индустриальных системах фланцы отличаются хорошей плоскостностью и минимальными зазорами, которые легко контролировать.
В таких случаях анаэробный герметик ведет себя как формирователь прокладки: он заполняет зазор, отверждается под влиянием металла и образует герметичный шов толщиной, определяемой только шириной зазора. Такой подход работает на фланцах из углеродистой стали, нержавеющей стали, чугуна и алюминиевых сплавов при условии, что поверхность контакта имеет ширину не менее 5 мм, а вокруг болтов - минимум 3 мм.
Замена прокладки на фланцевом соединении имеет смысл в следующих ситуациях:
Нужно сократить номенклатуру комплектующих и избежать хранения множества размеров и толщин вырубных прокладок.
Важна стабильная толщина герметичного слоя - герметик обеспечивает одинаковый зазор по всей площади контакта, чего сложно добиться с вырубной прокладкой.
Соединение часто разбирается для обслуживания - герметик легче удаляется, чем прокладка, и на фланцах не остается остатков резины или пробки.
Нужно исключить вымывание прокладки под воздействием жидкостей или вибрацию, вызывающую фреттинг и микроподвижность.
Требования к фланцам и их подготовке
Анаэробный герметик работает только в условиях плотного контакта между металлическими поверхностями.
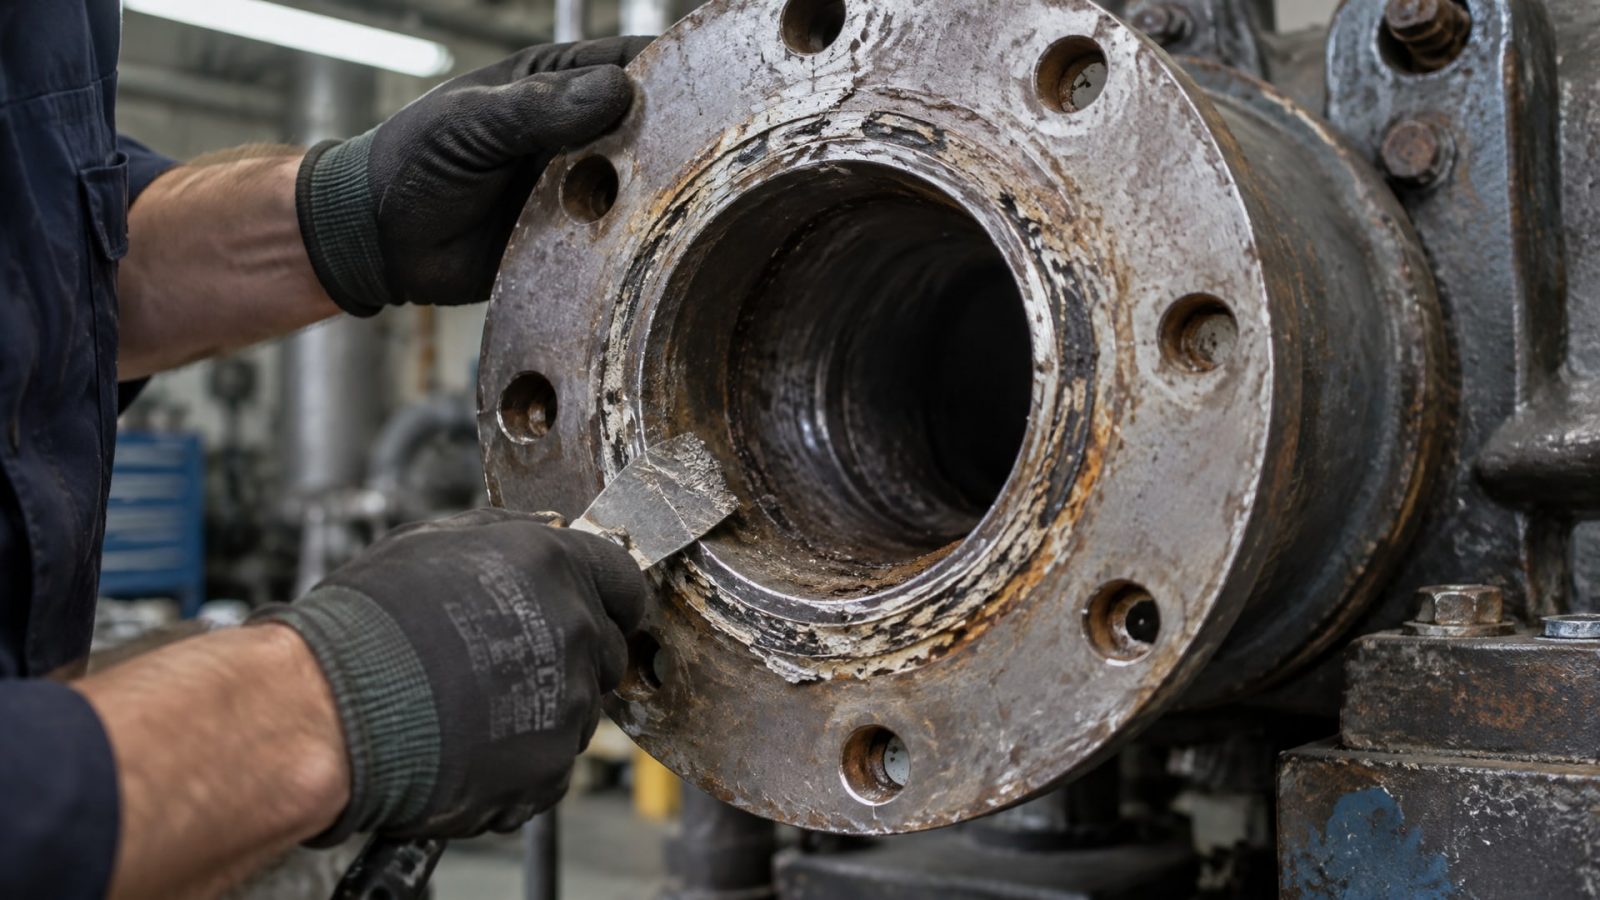
Если фланц деформирован, покрыт ржавчиной, грязью или маслом, герметик не отверждается должным образом и не обеспечит герметичность. Поэтому подготовка - критичный этап.
Геометрические требования к фланцам
Плоскостность соединяемых поверхностей не должна превышать 0,1 мм на длине 400 мм. Это означает, что вмятины, выпуклости и прогибы должны быть минимальны. Если фланец гнулся при затяжке или имеет коррозионные углубления, он не пригоден для замены на герметик.
Шероховатость поверхности должна лежать в диапазоне Ra 0,8–3,2 мкм (в метрических единицах средней арифметической высоты неровностей). Это соответствует обработке шлифовкой или фрезерованием среднего качества. Если поверхность отполирована зеркально (Ra < 0,4 мкм), герметик может не закрепиться; если поверхность грубая и пористая (Ra > 6 мкм), герметик будет пропиваться в поры и не образует ровный шов.
Параметры Rz (высота неровности по десяти точкам) должны быть в пределах 3–21 мкм, Rmax (максимальная высота) - не превышать 4–30 мкм в зависимости от типа состава.
Зазоры между фланцами
Стандартные анаэробные составы герметизируют зазоры от 0,05 до 0,25 мм. Более вязкие тиксотропные составы выдерживают зазоры до 0,50 мм. Если зазор превышает допуск, герметик не окажет достаточное давление на поверхность, отверждение замедлится или не произойдет вообще, и герметичность будет нарушена.
Максимальный зазор на локальных дефектах поверхности (вмятинах, царапинах) должен укладываться в 0,1–0,25 мм. Если на фланце есть выбоина глубиной 0,5 мм, герметик в этом месте не сформирует прочный шов.
Очистка и подготовка поверхности
Перед нанесением герметика фланцы обезжиривают спиртом или ацетоном и протирают чистой тряпкой. Любые следы масла, смазки, грязи или технической жидкости должны быть удалены полностью - они препятствуют контакту герметика с металлом.
На краях отверстий под болты и в местах резьбы не должно быть поднятого металла, заусенцев или острых кромок. Их нужно снять шлифовкой или напильником и затем обезжирить.
При сборке крупных деталей рекомендуется использовать центрирующие штифты или направляющие элементы, чтобы не размазать герметик при соединении фланцев. Смещение фланцев приводит к разрыву герметика и потере герметичности еще до отверждения.
Выбор анаэробного герметика для фланцевого соединения
Не все анаэробные герметики подходят для замены вырубных прокладок.
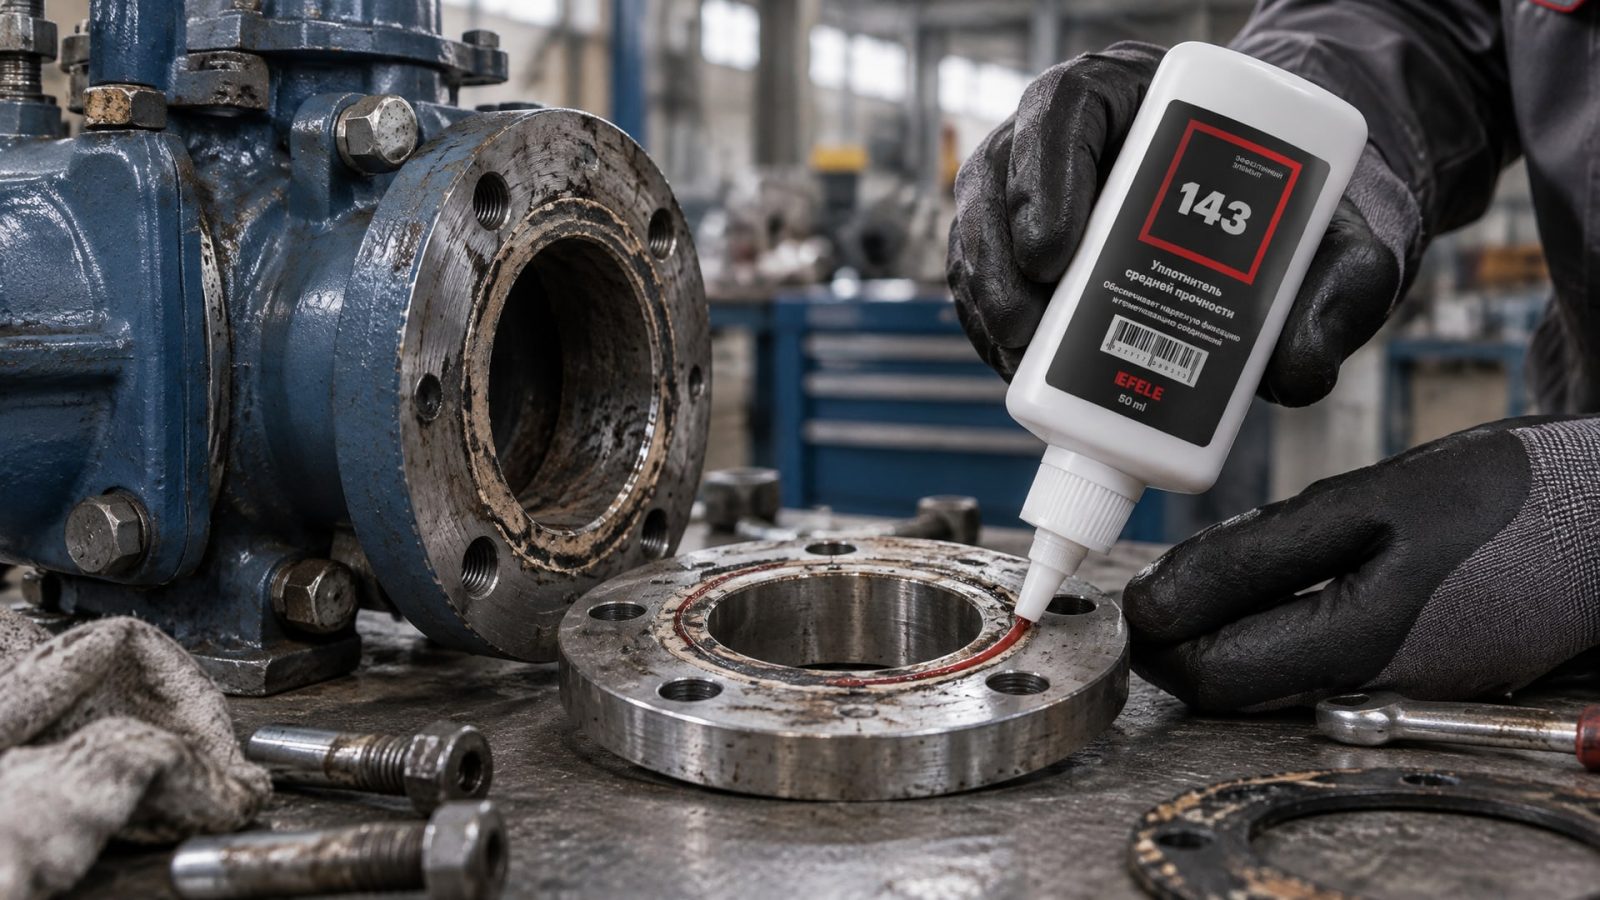
На рынке существуют составы для разных типов фланцев и условий работы, и выбор зависит от того, какие среды будут контактировать с соединением, какова рабочая температура и какие требования предъявляет стандарт или техническое задание.
Основные типы анаэробных фланцевых герметиков
Универсальные составы работают с широким спектром жидкостей (масла, вода, гликоли, спирты) и выдерживают температуры от -40 до +120 °C. Они подходят для большинства промышленных систем смазки, охлаждения и общего машиностроения.
Специализированные составы предназначены для конкретных сред: бензина и дизеля, сжатого воздуха, пищевых жидкостей или дезинфицирующих растворов. У них могут быть другие диапазоны температур и химической совместимости.
Тиксотропные герметики с более вязкой консистенцией позволяют работать с зазорами до 0,50 мм и применяются на фланцах с худшей плоскостностью. Они дороже обычных составов и требуют более внимательного нанесения, чтобы избежать комков и неровностей в шве.
Для герметизации плоских разборных металлических фланцевых соединений, где важна надежность и совместимость с маслами и техническими жидкостями, часто выбирают составы, которые прошли проверку в условиях циклических нагрузок, вибрации и частых разборок. На производствах с централизованной системой смазки в качестве уплотнителя фланцевого соединения используют жидкие герметики типа EFELE 143, которые обеспечивают прочность шва и устойчивость к вымыванию и фреттингу.
Проверка совместимости с рабочей средой
Перед выбором герметика необходимо убедиться, что его материал совместим с жидкостью или газом, который будет находиться внутри трубопровода или агрегата. Масла и синтетические жидкости совместимы с большинством анаэробных составов, но некоторые вещества (например, галогенированные органические растворители) могут размягчить затвердевший герметик.
Для газовых соединений нужно проверить наличие соответствующей сертификации - например, DVGW EN 751-1 для газовых систем. Если герметик не имеет такого допуска, его применение в газопроводе может быть запрещено нормативными документами.
Пошаговая процедура замены прокладки герметиком
Замена вырубной прокладки на герметик требует четкого соблюдения технологии.
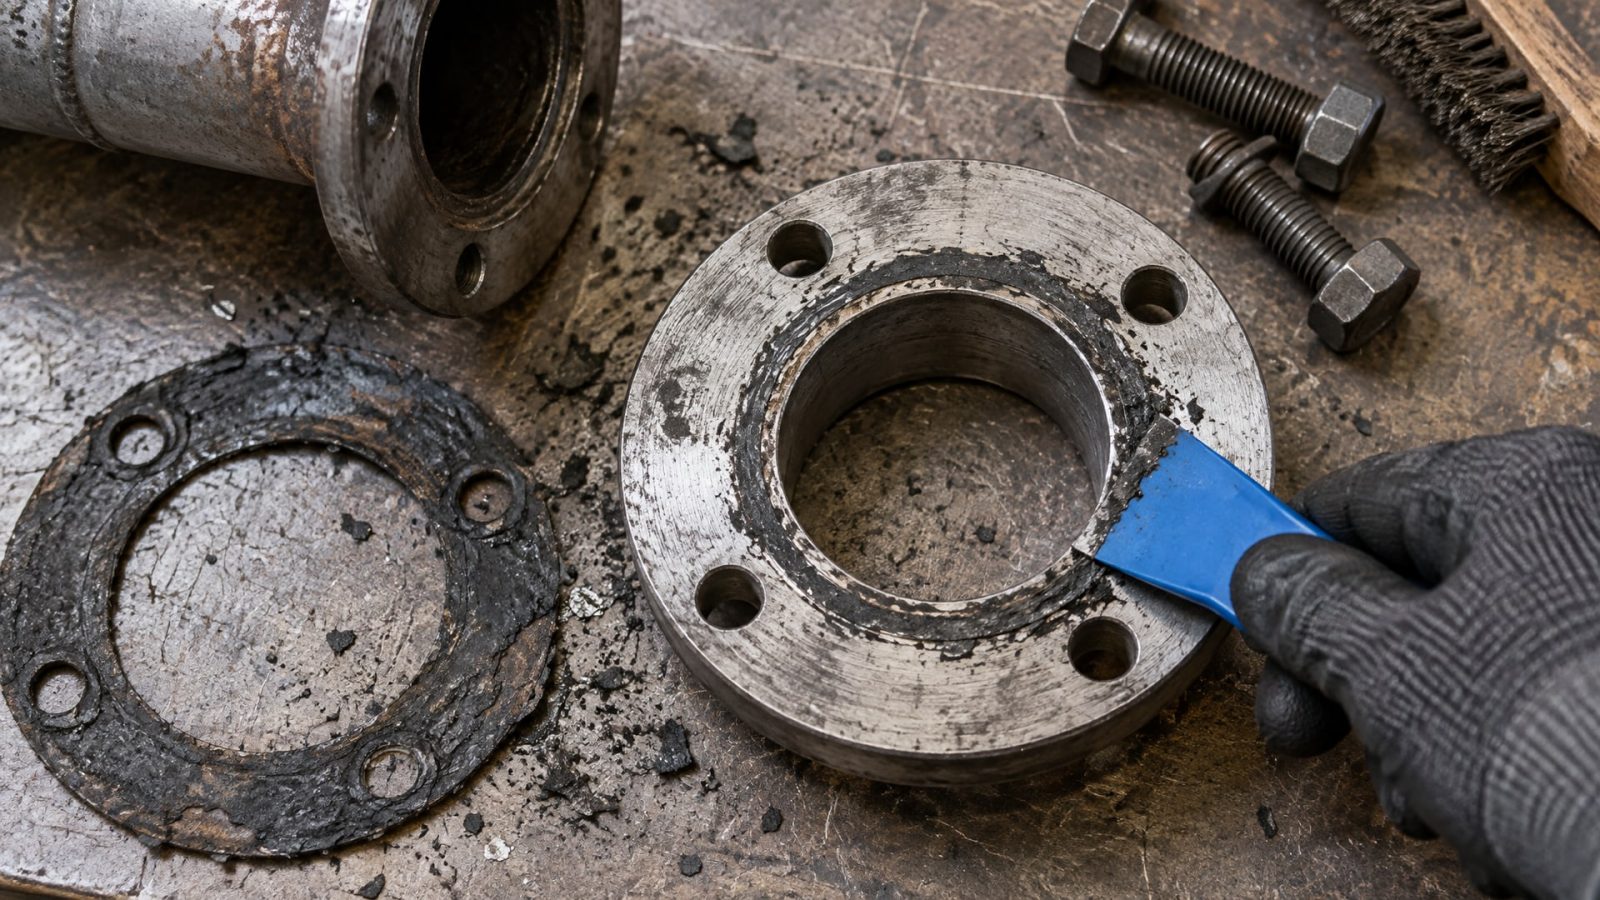
Даже небольшие отклонения в подготовке, дозировке или сборке приводят к протечкам и переделке работы.
Шаг 1. Подготовка фланцев
Снимите старую прокладку и удалите остатки герметика, резины или бумаги со всей поверхности контакта. Используйте пластиковый скребок или мягкую щетку - металлические инструменты могут оставить царапины или риски, выходящие за допусти шероховатости.
Проверьте плоскостность фланца с помощью линейки или оптической поверхности (плиты). Положите инструмент поперек фланца и смотрите на просвет. Если просвет больше, чем толщина листа бумаги (примерно 0,1 мм), фланец требует шлифовки или рубки.
Измерьте максимальный зазор между фланцами с помощью щупа или микрометра в нескольких точках. Если зазор превышает допуск выбранного герметика (обычно 0,25 мм для стандартных составов), замена прокладки может быть неэффективна.
Шаг 2. Очистка и обезжиривание
Протрите обе поверхности контакта ацетоном или техническим спиртом. Используйте безворсовую ткань и протирайте до тех пор, пока ткань остается чистой. Любые масляные пятна должны исчезнуть.
Дайте поверхностям высохнуть естественным путем (не нужно сушить феном - это может занести частицы пыли). Ждите минимум 5 минут.
Шаг 3. Нанесение герметика
Нанесите герметик тонкой пленкой на одну из поверхностей контакта - обычно на нижний фланец, если соединение вертикальное. Количество зависит от площади контакта и толщины зазора: слой должен быть ровным, но не избыточным.
Если герметик жидкий, наносите его из тюбика с дозатором или шприца, делая тонкую полоску по периметру и, если нужно, несколько линий по центру контакта. Если герметик тиксотропный, его можно нанести точками или узкой полоской - он не растечется за края.
Не наносите герметик в углубления, царапины или резьбовые отверстия неправильно: герметик должен заполнять только зазор между фланцами, а не вытекать внутрь трубопровода.
Шаг 4. Сборка фланцев
Сразу же после нанесения герметика соедините фланцы, совмещая отверстия под болты. Если используются центрирующие штифты, убедитесь, что они правильно вставлены.
Затяните болты крест-накрест, начиная со слабой затяжки (чтобы фланцы легли равномерно) и переходя к окончательной затяжке. Избыток герметика будет вытеснен из зазора и останется на поверхности фланца - это нормально. После сборки удалите излишки чистой тряпкой, едва касаясь контакта, чтобы не вытащить герметик из зазора.
Шаг 5. Время выдержки перед испытанием
Перед проверкой герметичности соединение должно выстояться минимум 20 минут при комнатной температуре. Это время необходимо для начального отверждения герметика. Если требуется ранний тест, он проводится при низком испытательном давлении ≤0,03–0,05 МПа (до 0,5 бар) - полное испытание на рабочее давление делают после полного отверждения, сроки которого указаны в техническом листе конкретного герметика.
Полная полимеризация может занять от нескольких часов до суток в зависимости от толщины шва и температуры окружающей среды. При температуре ниже +10 °C отверждение замедляется значительно.
Типичные ошибки при замене прокладок герметиком
Неправильное применение анаэробных герметиков приводит к утечкам, необходимости переборки и потерям времени.
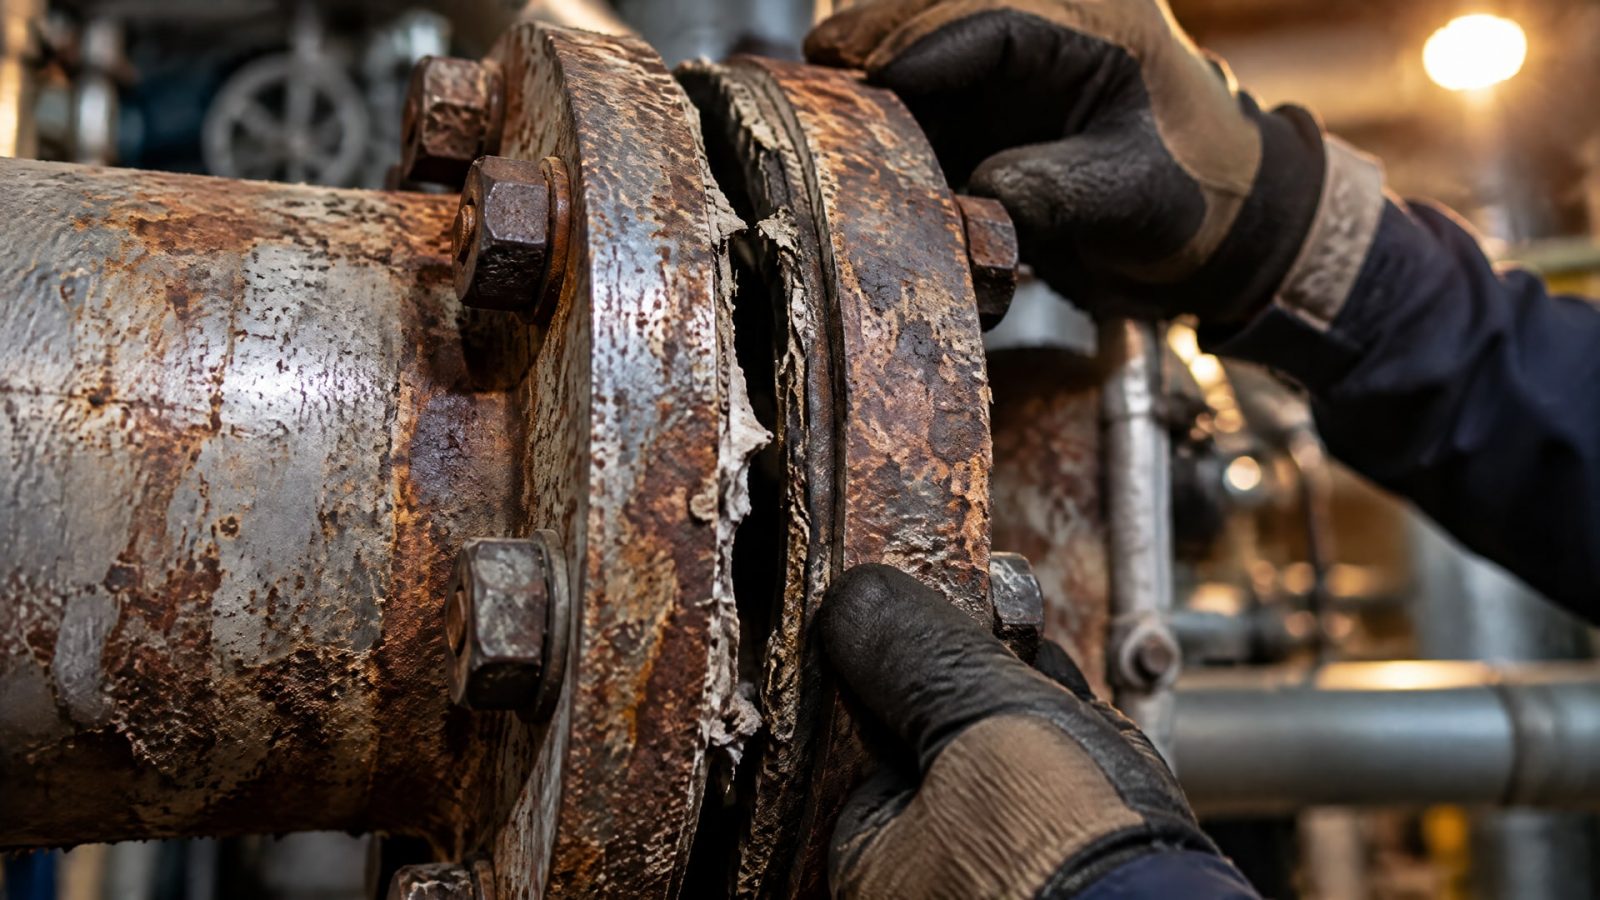
Зная наиболее частые ошибки, инженеры могут их избежать.
Зазор больше допустимого
Это наиболее распространенная проблема. Если фланцы имеют местные вмятины, выбоины или не совпадают по плоскостности, герметик не образует сплошной шов. В местах увеличенного зазора герметик остается жидким, не контактирует с обеими поверхностями одновременно и не отверждается. Результат - протечка именно в этих местах.
Решение: перед применением герметика проверить плоскостность и при необходимости переточить или заменить фланец.
Загрязненные поверхности
Масло, грязь, ржавчина или старые остатки герметика препятствуют контакту нового герметика с металлом. Герметик остается на загрязненной поверхности в виде отдельных капель, не образуя ровного шва. Часто такие соединения держат первые часы, но потом развивается утечка по мере того, как герметик осыпается или отслаивается.
Решение: тщательная очистка спиртом или ацетоном перед каждой сборкой, включая первичный монтаж.
Нанесение слишком толстого слоя герметика
Многие думают, что чем больше герметика, тем лучше герметизация. На самом деле анаэробный герметик работает только в условиях малого зазора и близкого контакта между металлами. Если нанести слишком много герметика, он заполнит весь зазор и более, внутренние слои не будут контактировать с металлом и не отвердеют. Результат - слабое соединение, которое разрушается под нагрузкой.
Решение: наносить герметик тонкой пленкой, соответствующей величине зазора.
Сборка без выверки и смещение фланцей
Если при соединении фланцев один сдвинуть относительно другого, герметик размажется, разорвется или вытечет в неправильном направлении. Даже смещение на 1-2 мм может нарушить герметичность на участке длиной в несколько сантиметров.
Решение: использовать центрирующие штифты, направляющие элементы и контролировать совмещение отверстий перед затяжкой болтов.
Испытание под давлением сразу после сборки
Герметик не отвердевает мгновенно. Если подать рабочее давление в течение первых 10-15 минут, давление может нарушить герметичность соединения, пока слой еще пластичный. Поэтому важно соблюдать минимальное время выдержки в 20 минут перед низкопрессионным тестом.
Решение: дождаться указанного времени отверждения и провести испытание в два этапа - вначале низкое давление (≤0,05 МПа), затем после полного отверждения - рабочее давление.
Неправильный выбор герметика для среды
Если герметик несовместим с внутренней средой (например, использован состав для масла, а внутри - органический растворитель), герметик может размякнуть, раздуться или потерять адгезию. Соединение теряет герметичность в течение нескольких часов или дней работы.
Решение: перед выбором герметика проверить его совместимость с контактируемой жидкостью или газом согласно техническому листу.
Часто задаваемые вопросы
Можно ли использовать анаэробный герметик вместо прокладки на газопроводе?
Только герметики, имеющие соответствующие допуски и сертификацию для газовых систем (например, DVGW EN 751-1 для газопроводов). Обычные универсальные составы не имеют таких допусков и применяться в ответственных газовых соединениях не должны. Перед выбором герметика свяжитесь с производителем и убедитесь в наличии необходимых сертификатов для конкретного применения.
Как часто нужно проверять герметичность соединения с герметиком?
Первоначальная проверка проводится через 20 минут после сборки при низком давлении. Рабочее испытание на полное давление делают после полного отверждения герметика (сроки указаны в техническом листе). Полная полимеризация обычно занимает несколько часов при комнатной температуре. После введения в эксплуатацию соединение проверяют во время плановых ТО по графику техническими специалистами.
Можно ли разобрать соединение, собранное с герметиком, для повторной сборки?
Да, это одна из преимуществ герметика перед вырубной прокладкой. Однако при разборке старый герметик нужно полностью удалить со всей поверхности контакта и провести полную очистку и обезжиривание перед новой сборкой. Любые остатки старого герметика будут препятствовать контакту нового состава.
Какова точность замены прокладок герметиком в снижении номенклатуры комплектующих?
Замена может сократить складские позиции вырубных прокладок на 30-70 % в зависимости от типа производства. Вместо хранения десятков размеров и толщин прокладок требуется содержать один-два флакона анаэробного герметика. Для предприятий со значительным парком оборудования экономия складского пространства и управления запасами становится заметной.
Какие фланцы не подходят для замены прокладки герметиком?
Герметик не подходит для мягких, легко деформируемых фланцев (например, алюминия мягких марок), сильно поврежденных или корродированных поверхностей с глубокими ржавчинными язвами, фланцев с невыравненной плоскостностью более 0,1 мм на 400 мм, а также для соединений, где требуется встраивание прокладки (прокладка с встроенным датчиком, прокладка с предварительным напрессовым контактом и т.п.). Для таких случаев вырубная прокладка остается необходимой.
Заключение
Замена вырубной прокладки на анаэробный герметик возможна и эффективна, но только при соблюдении строгих условий: жесткие металлические фланцы, плоскостность ≤0,1 мм на 400 мм, зазоры в диапазоне 0,05–0,25 мм, чистые и обезжиренные поверхности. Герметик позволяет сократить номенклатуру прокладок, обеспечивает стабильную толщину шва и упрощает повторную сборку.
Перед тем как перейти с вырубных прокладок на герметик, проверьте геометрию своих фланцев, убедитесь в совместимости состава с рабочей средой и внимательно следуйте пошаговой технологии сборки. Первые несколько соединений лучше собрать на пилотных узлах, провести длительное испытание и только затем масштабировать на все оборудование. Такой подход минимизирует риск неудач и позволит получить все преимущества от замены прокладок герметиком на вашем производстве.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбор смазки для холодильного оборудования с пищевым допуском H1 требует понимания технических характеристик и условий эксплуатации.
Узнайте, как правильное хранение инструмента предотвращает ржавчину, коррозию и заклинивание, продлевая срок службы.
Узнайте, как открутить болт глушителя, используя специальные смазки и правильные техники, чтобы избежать повреждений выхлопной системы.