
Как выбрать анаэробный формирователь прокладок для фланцев с большим зазором
Анаэробный формирователь прокладок - одно из самых надежных решений для герметизации металлических фланцев, но только при одном условии: если реальный зазор между поверхностями соответствует техническим возможностям состава. Проблема в том, что многие инженеры и закупщики переоценивают универсальность этого класса герметиков. Стандартные анаэробные составы рассчитаны на очень малые зазоры - в диапазоне 0,05–0,25 мм, а попытка использовать их при больших щелях приводит к медленному отверждению, течам и дорогостоящему ремонту. В этой статье разберем, какой именно формирователь прокладок выбрать для конкретных условий, как измерить реальный зазор и когда анаэробный герметик уже не подходит.
Статья полезна технологам, инженерам и закупщикам, которые встречаются с герметизацией фланцев в условиях производства, ремонта или сборки оборудования. Вы узнаете объективные пределы применения анаэробных составов, ошибки, которые допускают при их нанесении, и как правильно подготовить поверхность.
Допустимые зазоры и выбор типа состава
Выбор анаэробного формирователя прокладок начинается с точного знания, какие зазоры будет заполнять герметик.
Это не абстрактное значение, а конкретный параметр, измеренный в условиях реальной сборки. Для близко подогнанных металлических фланцев со следами механической обработки стандартная глубина рабочего зазора составляет 0,05–0,25 мм. В этом диапазоне обычные анаэробные составы отверждаются равномерно и создают герметичное соединение за счет взаимодействия с активными металлами.
При зазорах в пределах 0,10–0,15 мм отверждение идет быстро, примерно за 24 часа при комнатной температуре. По мере расширения щели время полимеризации растет. При зазоре 0,25 мм полное отверждение может занять двое суток и дольше. Высоковязкие тиксотропные формирователи прокладок, разработанные специально для увеличенных зазоров, способны работать при щелях до примерно 0,50 мм, но это уже верхняя граница технологии. Превышение этого предела означает, что состав просто не будет в достаточной мере контактировать с металлической поверхностью, отверждение прекратится, и герметичность не будет достигнута.
Как правильно измерить рабочий зазор
Большинство ошибок при выборе анаэробного герметика начинаются с неправильного измерения зазора. Многие инженеры смотрят на несобранный фланец и прикидывают зазор «на глаз», а затем выбирают состав. Это принципиально неправильный подход. Реальный зазор образуется только после затяжки крепежа по спецификации. До этого момента щели, впадины и неровности на поверхности не «смыкаются» полностью. Поэтому для первого раза рекомендуется собрать фланец насухо (без герметика), затянуть болты, а затем разобрать и измерить расстояние между поверхностями в нескольких точках - особенно вдоль линии уплотнения.
Измерение проводят щупом или набором калибровочных пластин. Если зазор колеблется от 0,08 до 0,18 мм, можно смело брать стандартный анаэробный формирователь. Если же фланцы сильно коробятся, имеют забоины или следы неправильной обработки, и зазор неоднороден - от 0,05 до 0,35 мм в разных точках, - придется либо готовить поверхность к механической обработке, либо искать высоковязкий состав, либо менять метод уплотнения.
Подготовка поверхности: ошибки, которые спотыкают инженеров
Второе по частоте заблуждение - что анаэробный герметик работает «на любой поверхности, главное - чтобы была металл».
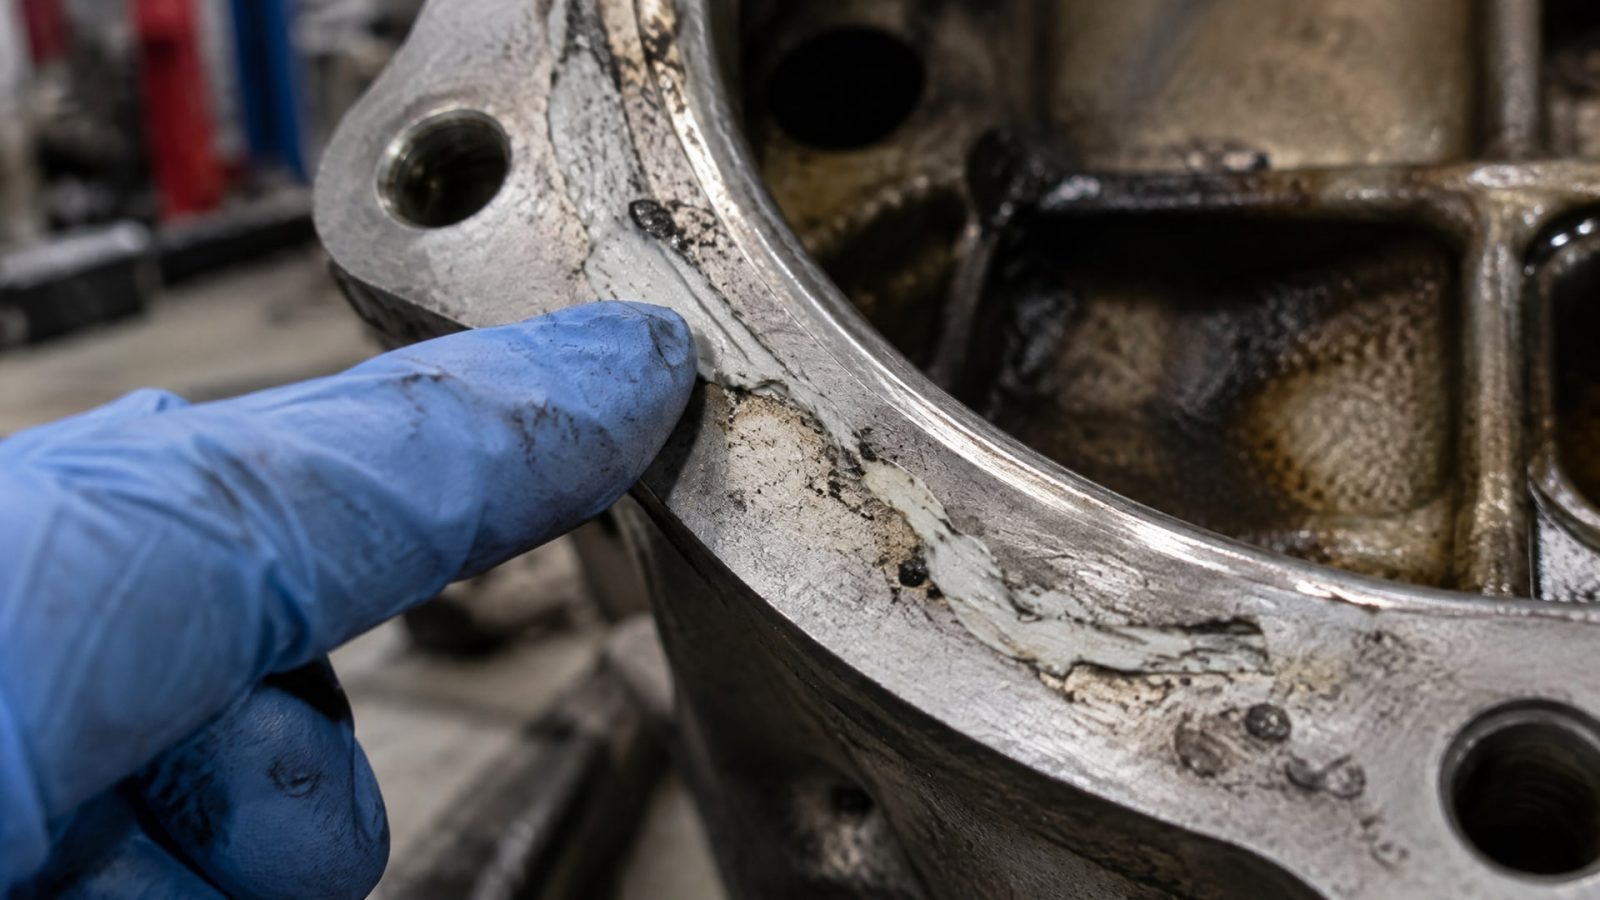
На самом деле качество подготовки поверхности напрямую определяет успех. Перед нанесением формирователя прокладок нужно полностью удалить старую прокладку, остатки силикона или других герметиков, машинное масло, разметочный краситель, ржавчину и любые органические загрязнения.
Для удаления старого материала используют пластиковый скребок или специализированный удалитель прокладок - ни в коем случае не металлические щетки или абразивные пасты, которые создают новые микроскопические дефекты и размножают риск течи. Поверхность должна быть не просто чистой, а сухой. Малейшие следы воды, органического растворителя или даже высокой влажности воздуха замедляют отверждение и снижают герметичность. Если фланец только что был промыт, его нужно просушить сжатым воздухом или оставить на 15–20 минут в сухом помещении.
На пассивных металлах - нержавеющей стали, алюминии, меди - анаэробные составы отверждаются значительно медленнее, чем на железе. В этих случаях перед нанесением герметика рекомендуется использовать активатор. Активатор наносят тонким слоем на одну из поверхностей фланца, дают ему подсохнуть 1–2 минуты, а затем наносят формирователь прокладок. Это ускоряет отверждение в 2–3 раза и делает герметизацию надежной даже при низких температурах или в условиях плохой вентиляции.
Техника нанесения: валик или прерывистая линия
Правильное нанесение анаэробного формирователя прокладок - это не просто выдавливание состава из тюбика.
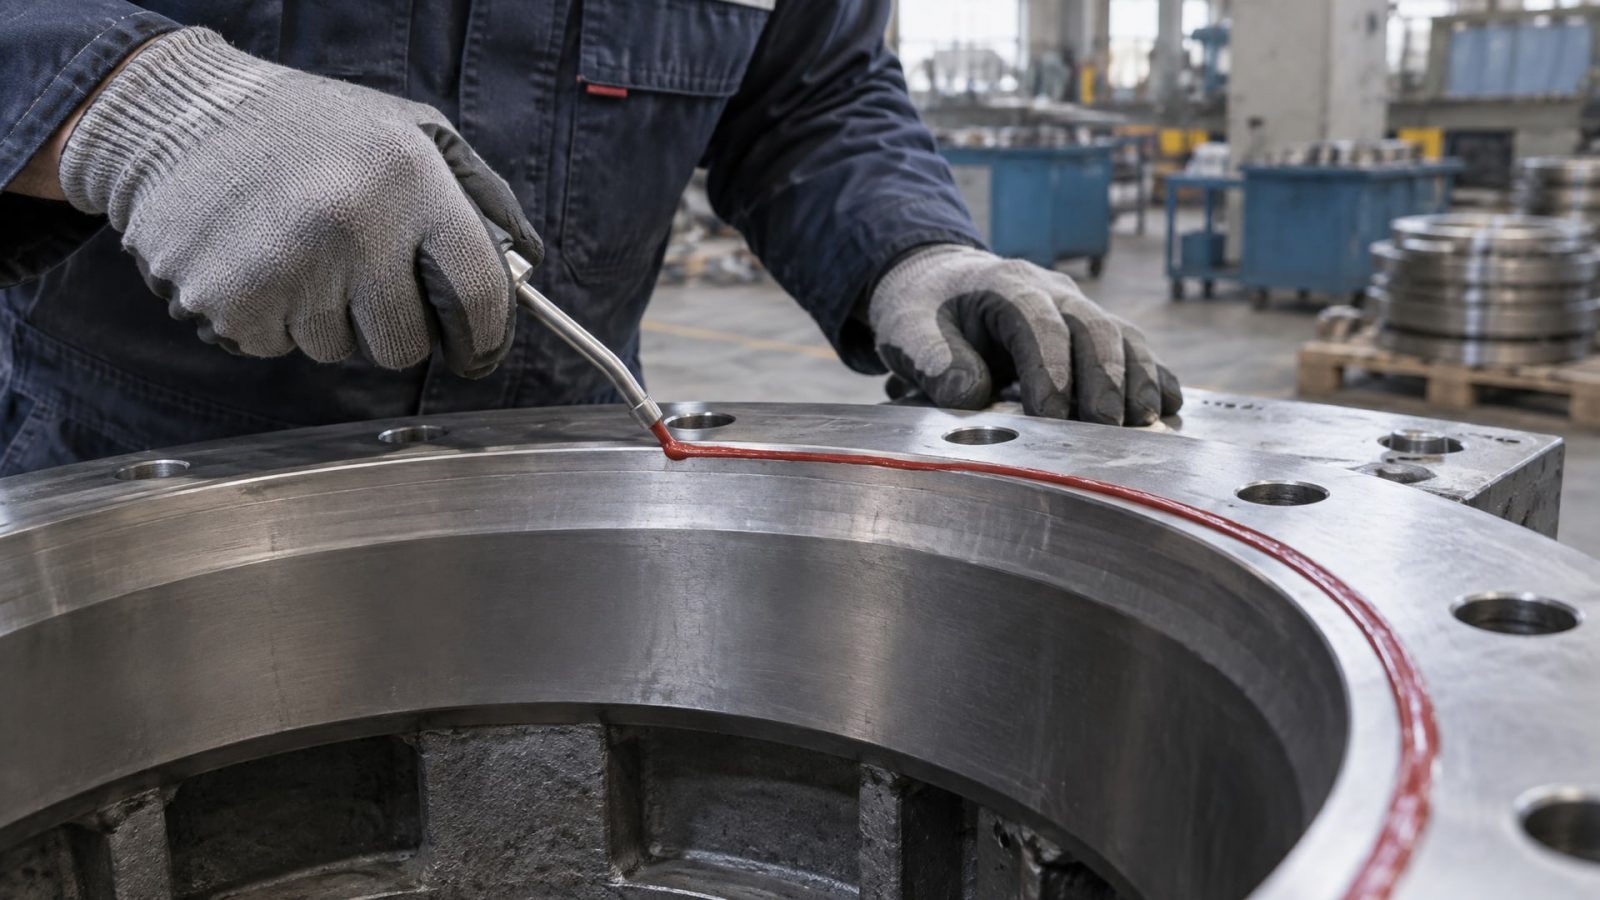
Образец должен образовывать непрерывный валик диаметром примерно 2–3 мм вдоль внутреннего края фланца, близко к началу канавки или отверстия, куда попадает герметик. Валик наносят одной линией, без разрывов и пропусков, обходя все болтовые отверстия. Если зазор явно превышает обычный диапазон (например, 0,30 мм и больше), некоторые производители рекомендуют наносить герметик на обе поверхности фланца или наносить валик роликом для более равномерного распределения.
Распространенная ошибка - наносить слишком много герметика в одной точке, а потом пытаться распределить его пальцем или ветошью. Избыток состава просто выдавливается наружу при сборке фланца, и герметичность получается только на той части валика, которая оказалась между поверхностями. Кроме того, выдавленный герметик на воздухе не полимеризуется (отверждение анаэробных составов происходит только в отсутствие кислорода), и его придется удалять после сборки.
После нанесения герметика фланец собирают как можно быстрее - в течение 10–20 минут. Болты затягивают крест-накрест по спецификации, без излишнего усилия, которое может привести к деформации фланца или срыву резьбы. Бокового смещения половин фланца допускать нельзя - при таком смещении валик герметика размазывается и теряет герметичность. Полное отверждение после сборки занимает 24–48 часов в зависимости от температуры, активности металла и ширины щели.
Анаэробный герметик в условиях пассивных металлов и низких температур
Если герметизация проводится при температуре ниже 15 °C, или если фланцы изготовлены из нержавеющей стали, титана, алюминия и их сплавов, анаэробный формирователь прокладок работает в неоптимальных условиях.
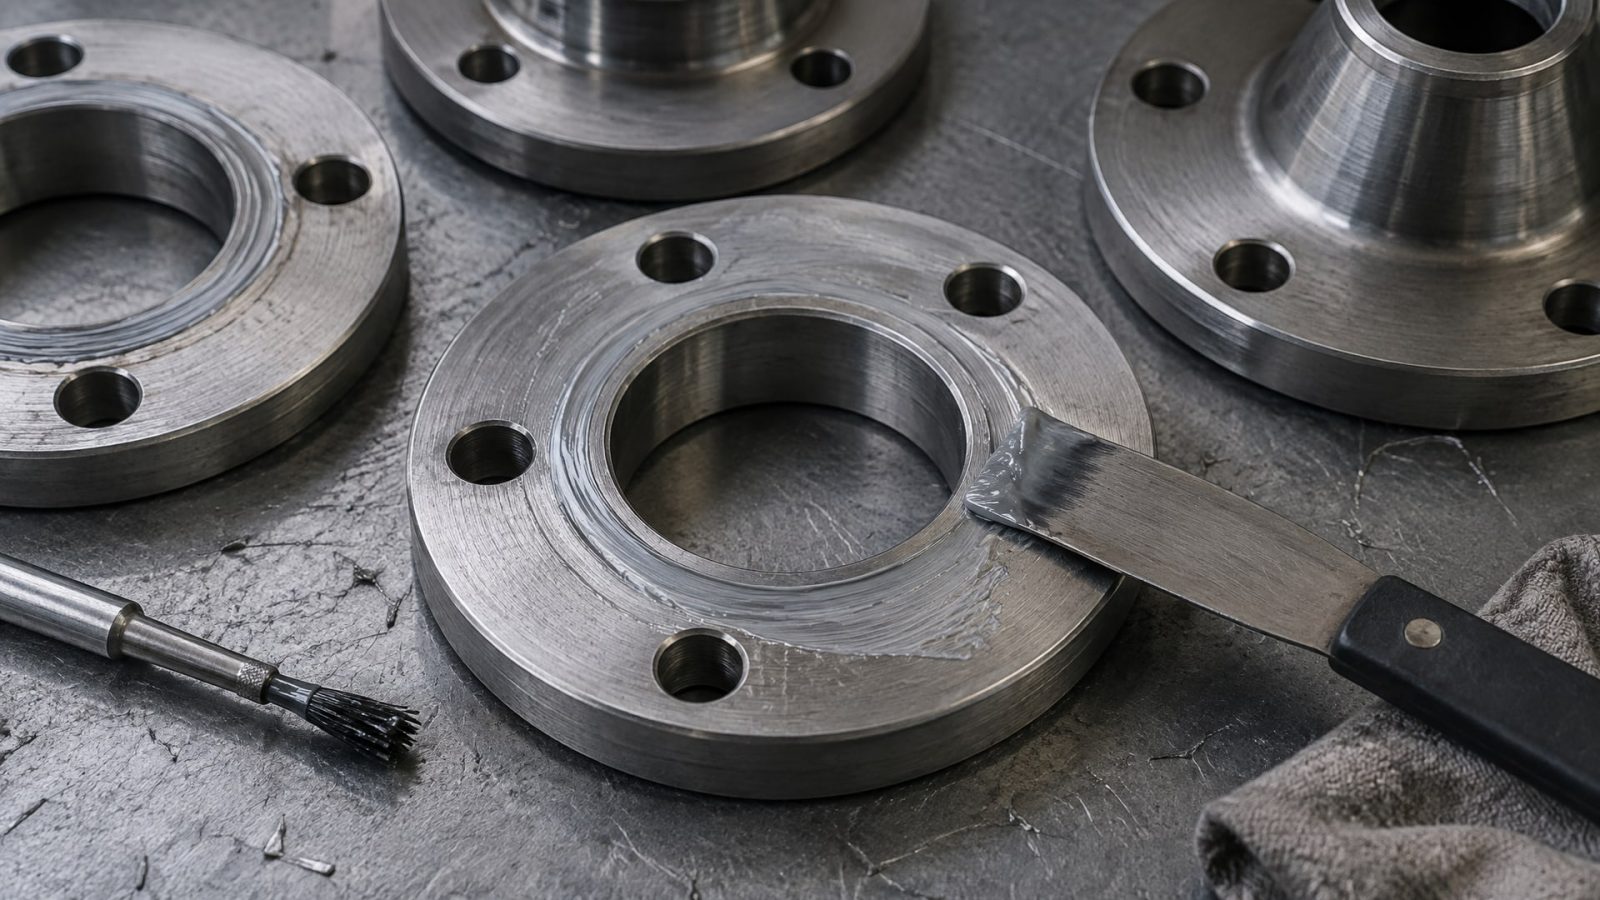
На активном железе герметик отверждается за счет инициирования полимеризации ионами металла; на пассивных металлах этот механизм ослаблен, и состав может остаться жидким значительно дольше положенного срока.
Решение - использовать активатор, который компенсирует пассивность металла и низкую температуру окружающей среды. Активатор содержит вещества, которые инициируют полимеризацию даже в отсутствие активных ионов металла. Наносят его на одну из поверхностей фланца, дают испариться растворителю (1–2 минуты), а затем наносят герметик. Эта процедура увеличивает надежность герметизации и гарантирует отверждение в течение расчетного времени.
В особо холодных условиях, когда фланцы доставлены с улицы и имеют температуру ниже 10 °C, их рекомендуется акклиматизировать в помещении перед герметизацией. За 30–60 минут фланец прогреется до комнатной температуры, и отверждение герметика пойдет нормально. Попытка герметизировать холодный фланец приводит к затягиванию отверждения на несколько дней и риску течи при первой же температурной нагрузке.
Когда анаэробный герметик уже не подходит
Несмотря на универсальность репутации, анаэробный формирователь прокладок имеет объективные пределы.
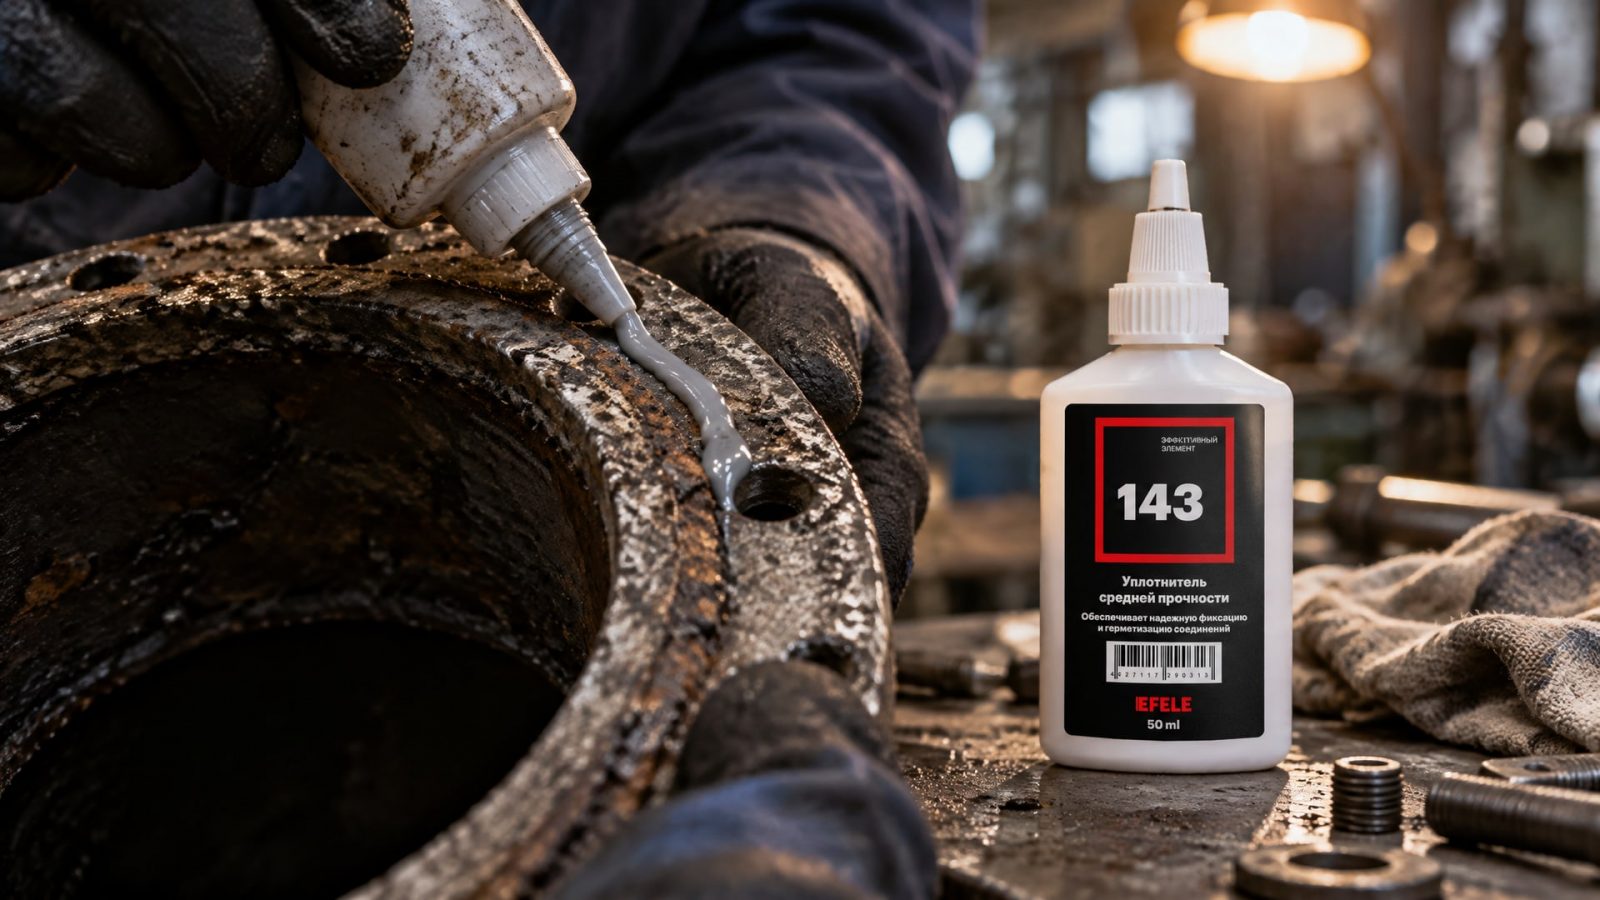
Если после измерения выясняется, что зазор между фланцами стабильно превышает 0,30–0,50 мм, или если поверхности имеют значительные неровности и раковины глубиной более 0,3 мм, анаэробный герметик может не обеспечить надежное отверждение. В таких ситуациях герметик начинает вести себя как жидкость, которую выдавливают из щели при затяжке, и большая часть состава остается невулканизированной.
Для герметизации фланцев с большими зазорами, где требуется высокая прочность и устойчивость к высоким температурам, оптимальным решением станет анаэробный жидкий уплотнитель EFELE 143, который рассчитан на расширенный диапазон щелей и обеспечивает надежное отверждение даже при нестандартных условиях сборки.
Если же герметизация с помощью EFELE 143 невозможна, следует рассмотреть альтернативные методы: использование формованной прокладки из эластомера, применение силиконовых RTV-герметиков (которые менее требовательны к точности зазора, но медленнее отверждаются и имеют иные ограничения по температуре), или механическая обработка фланцев для восстановления плоскостности и уменьшения исходного зазора.
В некоторых случаях проблема вообще не в герметике, а в недостаточной затяжке крепежа, коррозии или деформации фланца. Перед закупкой герметика стоит убедиться, что болты затянуты по спецификации, что фланец не имеет трещин и что поверхность действительно нуждается в жидком герметике, а не в замене самого фланца.
Время отверждения и условия испытания герметичности
После сборки фланца с анаэробным формирователем прокладок герметичность нельзя проверять сразу.
Даже если при первом осмотре капель нет, это не означает, что герметик отвердел. Минимальное время перед начальной проверкой давлением -24 часа при комнатной температуре (около 20 °C). При температуре ниже 15 °C время увеличивается до 48 часов и дольше.
Полное отверждение, при котором герметик набирает всю расчетную прочность, занимает 7 дней. До этого момента систему рекомендуется эксплуатировать с осторожностью, без пиков давления и без вибраций. Если требуется ускорить отверждение, помещение можно нагреть до 40–50 °C - это сократит время в 2–3 раза.
При испытании под давлением начинают с давления 50% от номинального и держат его 2–3 часа, наблюдая за герметичностью. Если течь не обнаружена, давление повышают до 100%. Если герметик еще не полностью отвердел, даже при отсутствии видимых течей через несколько дней могут появиться капли - это означает, что сборка была проведена неправильно или герметик был неподходящим для данных условий.
Часто задаваемые вопросы
Можно ли использовать анаэробный герметик при зазоре больше 0,30 мм?
Стандартные составы при зазорах более 0,30 мм отверждаются медленно и ненадежно. Специализированные высоковязкие тиксотропные варианты способны работать до примерно 0,50 мм, но это предел технологии. Если щель шире, требуется формованная прокладка, RTV-герметик или механическая обработка фланца. Меньше пробовать герметик вслепую - измерьте зазор, выберите состав по техническим данным.
Нужен ли активатор на нержавеющей стали?
Да, активатор на нержавеющей стали рекомендуется в большинстве случаев, особенно если температура ниже 15 °C или если требуется ускорить отверждение. На активной стали (черный металл) активатор нужен редко, но при низких температурах и он не помешает. Наносите активатор на одну поверхность, дайте испариться (1–2 минуты), затем нанесите герметик.
Сколько времени ждать перед испытанием под давлением?
Минимум 24 часа при комнатной температуре. При температуре ниже 15 °C -48 часов и более. Полное отверждение (набор всей прочности) занимает 7 дней. Начинайте испытание с половинного давления, держите 2–3 часа, только потом поднимайте на полное.
Что если герметик слишком долго отверждается?
Проверьте температуру (ниже 15 °C замедляет отверждение в 2–3 раза), убедитесь, что активатор использован корректно, и что поверхность была чистой и сухой. Нагрейте помещение до 40–50 °C - это сократит время. Если отверждение все еще идет медленнее нормы, возможно, герметик подобран неправильно для данного типа металла.
Можно ли оценить результат герметизации по тюбику?
Нет, маркировка на тюбике показывает только тип формирователя (например, для алюминия, для нержавейки, для больших зазоров). Результат герметизации зависит от правильности измерения зазора, подготовки поверхности, температуры, типа металла и техники нанесения. Прочитайте техническое описание под ваш случай, измерьте фланец, подберите состав по спецификации.
Заключение
Выбор анаэробного формирователя прокладок для фланцев - это не универсальная задача, где подходит любой состав. Это точный инженерный расчет, начинающийся с измерения реального рабочего зазора в собранном состоянии. Типичный диапазон применения стандартных составов -0,05–0,25 мм; высоковязкие варианты доходят до примерно 0,50 мм. Качество подготовки поверхности (чистота, сухость, отсутствие загрязнений) критично для адгезии. На пассивных металлах и при низких температурах требуется активатор. Для больших щелей, выходящих за пределы спецификации герметика, нужны иные методы уплотнения.
Ваш следующий шаг: измерить зазор в собранном и затянутом состоянии фланца, найти техническое описание герметика, который соответствует этому зазору, очистить и просушить поверхность, нанести валик герметика и собрать фланец за 20 минут. Полное отверждение -7 дней. Без спешки и без попыток «перекрыть» большую щель стандартным составом герметизация пройдет успешно.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, чем смазать замок двери гаража зимой, чтобы защитить его от замерзания и коррозии, обеспечив надежную работу механизма.
Узнайте, как открутить заржавевший болт без сварки: проверенные методы для автомобиля, водопровода и других закисших соединений.
Узнайте, почему анаэробный герметик для пластика не всегда подходит и какие есть эффективные альтернативы для надежной герметизации.