
Аналоги пищевых смазок: как выбрать качественный H1-материал по оптимальной цене
Выбор пищевой смазки класса H1 - это не просто поиск более дешевого варианта, а комплексное решение, которое влияет на безопасность продукции, срок службы оборудования и итоговую стоимость владения. Закупщики и инженеры часто ориентируются только на цену за килограмм, упуская из виду критические различия между аналогами: вязкость, температурный диапазон, стойкость к воде и наличие подтвержденной регистрации. Статья разбирает, какие параметры действительно влияют на качество H1-смазок, как отличить добротный материал от неподходящего и почему «дешевле» не равно «выгоднее» в условиях пищевого производства.
Материал предназначен для снабженцев, технических специалистов и инженеров, которые ответственны за подбор смазочных материалов на пищевых линиях. Вы узнаете, на какие документы смотреть при сравнении, какие ошибки допускают при выборе и как оценить реальную экономичность предложения.
Что означает статус H1 и почему это критично для пищевого производства
H1-регистрация означает, что смазка предназначена для зон, где возможен случайный контакт с пищевым продуктом.
При таком контакте допускается не более 10 ppm загрязнения - условно 10 г смазочного материала на 1 тонну готовой продукции. Для силиконовых смазок порог еще ниже: 1 ppm. Это не означает, что смазку можно есть - это лишь подтверждение того, что случайно попавшие мизерные количества материала не создадут опасность при правильной дозировке и применении.
Базовое нормативное основание для H1 - разрешенные компоненты по стандарту FDA 21 CFR 178.3570. На этом основании NSF (Национальный фонд санитарии) выдает регистрацию H1, которую признают органы контроля и крупные продовольственные корпорации. Дополнительный, более строгий уровень подтверждения - сертификация по ISO 21469, которая охватывает не только состав, но и гигиенические требования к производству и применению смазок.
Важный момент: H1-статус - это требование безопасности, а не показатель технического качества. Смазка может быть зарегистрирована как H1, но непригодна для конкретного узла из-за неподходящей вязкости или температурного диапазона. Поэтому при выборе аналогов нужно сначала понять, какие точки оборудования реально подвергаются риску контакта с продуктом, а потом подобрать H1-материал, соответствующий техническим требованиям этих точек.
Как различаются H1-смазки по вязкости и рабочим параметрам
Все H1-смазки на полке, несмотря на общее обозначение, существенно отличаются друг от друга.
Ключевые параметры, которые определяют пригодность для конкретного узла:
Вязкость (ISO VG): для подшипников скольжения и направляющих рекомендуются классы ISO VG 32–68, для цепей и шестерен с нагрузкой часто берут ISO VG 220–460, для высоконагруженных узлов в пищевой промышленности иногда используют ISO VG 680.
Базовое масло: минеральное масло, полиальфаолефин (PAO), силикон. Минеральное - дешевле, но менее стабильно при экстремальных температурах. PAO и силикон держат диапазон шире.
Температурный диапазон: от −20 °C до +80 °C (классический), от −40 °C до +120 °C (для экстремальных условий). На пищевых линиях часто встречаются пароконвектоматы и узлы, где локально температура может подняться до +100 °C.
Стойкость к воде и пару: критична для моечных цехов, участков горячего оборудования. Если смазка вымывается, она не защищает от износа и может попасть в сток.
Интервал повторной смазки: дешевые варианты часто требуют переподмазки каждые 500–1000 часов, качественные держат 2000–5000 часов. При расчете стоимости владения это дает значительную экономию на трудозатратах.
Сравнивая аналоги, эти параметры смотрят в техническом описании (TDS) поставщика. Если TDS не предоставлен или не полный - это красный флаг: серьезный производитель всегда готов дать полные данные.
Роль ISO 21469 при выборе аналога
ISO 21469 - это международный стандарт, который описывает гигиенические требования к формулированию, производству и применению смазок по всему жизненному циклу.
Если H1-регистрация подтверждает только состав, то ISO 21469 дополнительно проверяет:
Условия производства смазки и контроль загрязнения на заводе.
Правила хранения и упаковки материала.
Документирование источников сырья.
Требования к применению (в какой среде, с какой частотой переподмазки).
Многие крупные пищевые корпорации (в России и за рубежом) требуют от поставщиков не только H1-регистрацию, но и ISO 21469, потому что это снижает риск отклонения при аудите. В небольших цехах требование менее строгое, но наличие сертификата увеличивает надежность выбора. При сравнении аналогов, если один продукт имеет ISO 21469, а другой только H1 - это веский аргумент в пользу первого, особенно если работа идет на экспортных линиях.
Как рассчитать реальную стоимость владения H1-смазкой
Закупщики часто выбирают самый дешевый вариант по цене за литр или килограмм, но в пищевом производстве это часто приводит к скрытым потерям.
Факторы, влияющие на суммарную стоимость:
Цена за единицу (литр, килограмм).
Частота переподмазки: если смазка требует нанесения каждые 500 часов вместо 2000 часов, трудозатраты возрастают в 4 раза.
Срок службы: дешевые материалы окисляются и теряют свойства на 30–40% быстрее, чем качественные аналоги.
Стойкость к воде и пару: если смазка вымывается, это ускорит износ подшипников и может потребовать внепланового ремонта.
Риск простоя: неподходящая смазка может привести к заклиниванию узла в критический момент. Час простоя пищевой линии стоит дороже, чем цена литра премиальной смазки.
Пример: дешевая H1-смазка стоит 200 рублей за литр, требует переподмазки каждые 500 часов и служит 6 месяцев. Качественный аналог стоит 400 рублей за литр, но требует переподмазки каждые 2000 часов и служит 18 месяцев. При годовом расходе 50 литров и расчете трудозатрат на смазку (каждый проход -30 минут работы, зарплата механика 1000 рублей в час) экономия качественного материала составит около 20 тысяч рублей в год за счет снижения переподмазки.
Для расчета советуют запросить у поставщика данные о средней продолжительности между переподмазками, температурный диапазон и гарантийные интервалы замены. На основе этих данных и локальных расценок на труд легко построить смету на 12 месяцев.
Как проверить качество и подтверждение H1-статуса при закупке
Ошибка многих закупщиков - доверять только маркировке на этикетке.
«Food grade» на упаковке может быть просто маркетинговой надписью, особенно если смазка импортирована без надлежащей документации.
Что нужно запросить у поставщика:
Декларацию состава (материалист всех компонентов).
Копию свидетельства H1-регистрации от NSF или другого признанного органа.
Копию сертификата ISO 21469 (если поставщик о нем говорит).
Полное техническое описание (TDS) с указанием вязкости, температурного диапазона, стойкости к воде.
Дату производства и срок хранения при условиях на складе.
Если поставщик отказывает в предоставлении хотя бы одного из этих документов или затягивает с ответом - это сигнал, что качество подтверждения сомнительно. Серьезные производители H1-смазок готовы предоставить полный пакет документов в течение 2–3 рабочих дней.
Для производств, работающих на экспортных позициях или под контролем европейских аудиторов, требуется дополнительная проверка по санитарно-эпидемиологической декларации (в России - ГОСТ или письмо Роспотребнадзора). Импортные аналоги должны сопровождаться таможенными документами, подтверждающими легальность ввоза.
Частые ошибки при выборе аналогов H1-смазок
Ошибка 1: предположение, что все H1-смазки одинаковые.
На самом деле они отличаются по вязкости, базовому маслу, температурному диапазону и интервалу смазывания. Выбор «просто H1» без учета технических требований узла приведет к неправильной работе.
Ошибка 2: доверие только маркировке на упаковке. Нужна проверка регистрации и сертификатов. Если поставщик не может предоставить копию H1-свидетельства NSF, покупать не стоит.
Ошибка 3: выбор смазки по цене, а не по параметрам. Дешевая смазка может оказаться неподходящей по вязкости или температурному диапазону. Когда узел работает неправильно, цена становится неважна.
Ошибка 4: игнорирование стойкости к воде и пару. На пищевых линиях часто используются парогенераторы и влажные среды. Смазка, вымытая после нескольких циклов мытья, перестает защищать от износа.
Ошибка 5: неправильный расчет суммарной стоимости. Часто закупщики сравнивают только цену за литр, забывая учесть частоту переподмазки, трудозатраты и риск простоя.
Ошибка 6: предположение, что ISO 21469 - это замена H1. Это дополнительный, более строгий уровень. Смазка может быть H1 без ISO 21469, но не наоборот.
Для практического применения рекомендуется создать собственную матрицу критериев: для каждой группы узлов (подшипники скольжения, цепи, направляющие) выписать требуемую вязкость, температурный диапазон и интервал смазывания. Потом подобрать 2–3 аналога, которые соответствуют всем параметрам, запросить их тестовые образцы и провести 100-часовое испытание на оборудовании перед массовой закупкой.
Подбор H1-смазки под специфические условия
Выбор правильного аналога часто зависит от специфики производства.
Вот типичные сценарии:
Для подшипников качения в зоне горячего оборудования (пароконвектоматы, духовки): Нужна смазка с температурным диапазоном минимум до +100 °C, вязкостью ISO VG 32–68 и хорошей адгезией (чтобы не стекала при нагреве). Такие условия подходят для синтетических материалов на основе PAO или силикона. Традиционная минеральная смазка может потерять консистенцию уже при +60 °C.
Для линий мойки и участков с прямым попаданием воды: Критична водостойкость. Нужна смазка, которая не вымывается после нескольких циклов горячей воды под давлением. Для таких условий требуется утолщитель, устойчивый к эмульгированию (на основе литиевого комплекса или полиурея). Для повышенной влажности и одновременно высоких температур, встречающихся на таких участках, рекомендуется обратить внимание на EFELE SG-301, обладающую отличной термо- и водостойкостью. Такие материалы держат режим даже после контакта с паром и моющими растворами.
Для цепных передач с интенсивными нагрузками: Вязкость должна быть выше (ISO VG 220–460), чтобы выдерживать давление между звеньями. Температурный диапазон - до +80 °C как минимум. Если требуется высоконагруженный узел с широким диапазоном температур, EFELE SG-395 на синтетическом масле PAO станет оптимальным выбором, обеспечивая стабильность от холодного пуска до экстремальных нагревов.
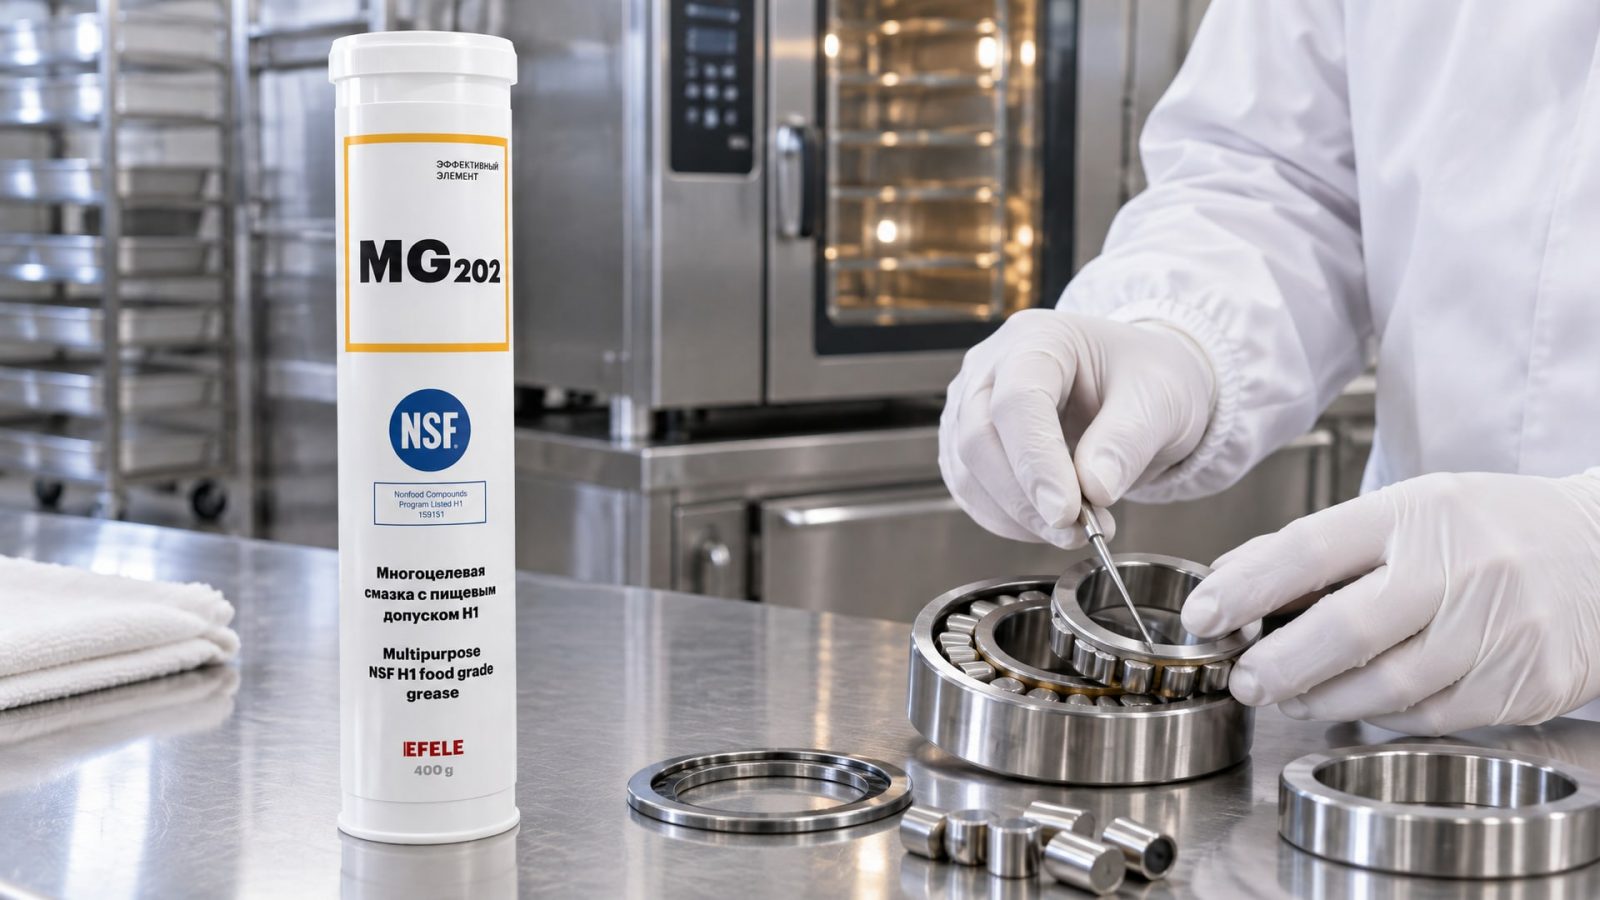
Для универсальных узлов без экстремальных нагрузок: Часто подходит пластичная смазка средней вязкости (ISO VG 68–100) с минеральным базовым маслом. Такие варианты дешевле синтетических и достаточны для большинства подшипников, кулачков и направляющих. В качестве примера универсальной пищевой смазки H1 с хорошим соотношением цены и качества можно рассмотреть EFELE MG-202, которая подходит для подшипников и направляющих и предлагает разумный баланс между стоимостью и надежностью.
При подборе всегда проверяй, есть ли альтернативные конструктивные решения. Если узел работает в условиях, для которых нет подходящей H1-смазки, правильный путь - не искать компромиссное решение, а перенести узел, установить защиту или изменить конструкцию так, чтобы контакт с пищей был исключен. Это часто обходится дешевле, чем постоянно бороться с неправильным смазочным материалом.
Часто задаваемые вопросы
Чем отличается H1-смазка от обычной промышленной?
H1-смазка содержит только пищевые добавки, разрешенные по FDA 21 CFR 178.3570, и зарегистрирована NSF на предмет безопасности при случайном контакте с пищей. Обычная смазка может содержать токсичные присадки и не гарантирует безопасность. H1-статус подтверждается документально; маркировка на упаковке без сертификата не гарантирует подлинность.
Можно ли использовать обычную смазку на пищевых линиях, если узел далеко от продукта?
Не всегда. Если есть хоть малейший шанс на каплю, аэрозоль или утечку в сторону готовой продукции (даже косвенно), зона считается зоной риска. Источники рекомендуют использовать H1 всюду, где контакт теоретически возможен. Если уверены, что контакта нет - требуется письменное согласие руководства и документальное обоснование.
ISO 21469 обязателен для пищевого производства?
Обязательным является H1-регистрация NSF. ISO 21469 - это дополнительный, более строгий уровень, требуемый крупными корпорациями, экспортерами и при аудитах. Для небольших производств достаточно H1, но наличие ISO 21469 значительно упрощает согласование с заказчиками.
Как часто нужно менять H1-смазку?
Зависит от условий и типа смазки. Качественная H1-смазка может работать 18–24 месяца при нормальных условиях; дешевые варианты требуют замены каждые 6–9 месяцев. Интервал переподмазки (добавления свежей смазки) обычно составляет 500–2000 часов в зависимости от параметров материала. Точные рекомендации даны в техническом описании поставщика.
Может ли H1-смазка протечь в продукт и как это предотвратить?
Может, если неправильно подобрана по вязкости или нанесена в избытке. Правило: тонкая пленка на поверхности, а не слой в несколько миллиметров. После сборки и регулировки узла избытки удаляют. Конструктивно можно установить каплеуловители и герметизирующие кольца. Правильный выбор вязкости для конкретного узла исключит утечку.
Заключение
Выбор качественного аналога пищевой смазки H1 - это компетентное сравнение не цены за литр, а совокупности параметров: вязкости, температурного диапазона, стойкости к воде, интервала смазывания и подтвержденной регистрации. Маркировка на упаковке - лишь первый сигнал; настоящая проверка качества начинается с запроса свидетельства H1 от NSF и полного техническое описания. Дешевая смазка часто оборачивается дороже из-за частой переподмазки, возможных простоев и ускоренного износа.
Следующий шаг: соберите матрицу требований для ваших критических узлов, запросите у 2–3 поставщиков полный пакет документов и технические описания, проведите тестовое испытание на 100 часов и только потом переходите на массовую закупку. Инвестиция времени на правильный выбор обернется годами стабильной работы оборудования и гарантией безопасности готовой продукции.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, какая смазка для личинок замков эффективно защищает от замерзания зимой, как ее правильно наносить и подготовить замки к холодам.
Узнайте, как выполнить обслуживание системы СОЖ, удалить масляные отложения и шлам, минимизируя простой производства и сохраняя качество обработки.
Выбирайте пищевую смазку высокие температуры для печей и конвейеров, учитывая базовое масло, загуститель и допуск NSF H1.