
Как пищевые смазки H1 влияют на прохождение аудитов HACCP и ISO 22000
Смазки класса H1 - не просто материал, а ключевой элемент управления рисками в системе безопасности пищевой продукции. Однако само наличие H1-статуса не гарантирует успешное прохождение аудитов HACCP и ISO 22000. Аудиторы проверяют не только маркировку смазки, но и то, насколько последовательно она выбрана, применена и задокументирована в производственном процессе. Статья разбирает, как H1-смазки встраиваются в систему HACCP-анализа, какие требования предъявляют стандарты ISO 22000 и что именно смотрят аудиторы на пищевых предприятиях.
Закупщики, технические специалисты и инженеры найдут здесь практические рекомендации по выбору смазок, документированию их применения и предотвращению типичных ошибок, которые приводят к несоответствиям при проверке.
Что означает H1 на практике и почему недостаточно одного статуса
H1-статус подтверждает, что смазка допустима там, где возможен случайный контакт с пищей, но это определение часто неправильно понимают.
Случайный контакт - это не разрешение на постоянное попадание смазки в продукт, а именно непредусмотренное, редкое попадание при нарушении технологии или неисправности оборудования. Другими словами, H1-смазка должна быть безопасна в том объеме, который случайно может оказаться в пище, но в пищу она попадать не должна в принципе.
Для большинства минеральных и синтетических H1-составов допустимый уровень загрязнения установлен на 10 ppm. Однако для специальных типов, например силиконовых смазок, эта граница может быть снижена до 1 ppm. Это разница в чувствительности организма к тому или иному ингредиенту и требует тщательного подбора конкретного продукта, а не просто выбора по классу.
H1-статус строится на основе FDA 21 CFR 178.3570 в США и соответствующих национальных регламентов в других странах. Аудиторы, проверяя пищевое производство, смотрят не только на то, что написано на этикетке, но и на то, зарегистрирован ли конкретный продукт в белых списках, актуальна ли документация и подтверждена ли его безопасность научными тестами. Это означает, что покупатель не должен полагаться на дежурную маркировку; необходимо всегда запрашивать у поставщика актуальные сертификаты, листы данных и реквизиты регистрации в системе допусков.
Как H1-смазки интегрируются в систему HACCP
HACCP - это система анализа рисков и определения критических контрольных точек (ККТ).
В пищевом производстве HACCP применяется для всех элементов, включая смазочные материалы. Смазка становится частью HACCP не потому, что она H1, а потому, что она находится в зоне потенциального контакта с продуктом.
На первом этапе анализа опасностей производство должно определить все точки, где смазка соприкасается с оборудованием, которое контактирует или может контактировать с пищей. Для каждой такой точки проводится оценка риска: какова вероятность утечки смазки, каковы последствия, если она попадет в продукт, и как можно предотвратить это попадание. На основе такой оценки определяются критические контрольные точки.
Если утечка смазки могла бы привести к загрязнению продукта выше допустимого уровня (10 ppm или иного установленного), то эта точка становится ККТ. Для контроля ККТ устанавливаются меры предотвращения, например использование только H1-смазок, регулярная проверка герметичности уплотнений, замена смазки в установленные сроки. Если при проверке обнаруживается отклонение (например, обнаружена утечка), должны быть задокументированы корректирующие действия.
Применение смазки также должно быть отнесено к одной из трех категорий риска: прямой контакт с пищей, косвенный контакт (через оборудование) или отсутствие контакта. Только для первых двух категорий требуется H1-статус. Категоризация должна быть четко документирована и согласована с аудитором. Часто пищевые предприятия ошибаются, применяя обычные смазки в местах, где по факту требуется H1, или наоборот, используя H1-смазки везде, создавая административное бремя и повышая затраты.
Требования ISO 22000 и роль смазок в системе менеджмента безопасности
ISO 22000 - стандарт, определяющий требования к системе менеджмента безопасности пищевой продукции.
Важно уточнить: это стандарт для самих пищевых производителей, а не для поставщиков оборудования или материалов. Однако смазки становятся частью системы, потому что пищевой производитель несет ответственность за все потенциальные источники загрязнения.
ISO 22000 требует, чтобы организация установила процедуры идентификации опасностей, оценки рисков и определения мер контроля. Для смазочных материалов это означает, что производство должно:
Провести анализ, какие смазки используются на оборудовании, контактирующем с пищей.
Установить требования к их классификации (например, H1 для зон с риском контакта).
Документировать процедуры выбора, хранения, применения и контроля смазок.
Сохранять записи о поставщиках, партиях и датах применения каждой смазки.
Проводить внутренние аудиты и проверки на соответствие установленным процедурам.
Если пищевой производитель не может продемонстрировать, что смазки выбраны и применены в соответствии с документированной системой, это воспринимается аудитором как брешь в управлении рисками, даже если сама смазка безопасна по составу. Документирование - это не бюрократия, а доказательство управления.
Выбор смазки: параметры, которые проверяют аудиторы
Аудиторы пищевых предприятий смотрят не только на наличие H1-статуса, но и на корректность выбора смазки по техническим параметрам.
Неправильный выбор по вязкости, NLGI-классу или температурному диапазону может привести к отказу оборудования, попаданию смазки в зоны, где она не должна находиться, или к необоснованно частым переделкам обслуживания.
При подборе смазки необходимо учитывать:
Класс NLGI - консистенция пластичной смазки (например, NLGI 2 для большинства приложений, NLGI 1 для центральных систем смазки, NLGI 3 для высокотемпературных узлов). Неверный класс приводит к утечкам или к недостаточной подаче смазки к трению.
Базовая вязкость - вязкость базового масла смазки (например, ISO VG 46 или 68). Она должна соответствовать скорости скольжения, нагрузке и температуре узла.
Температурный диапазон - оборудование на пищевых производствах часто работает при повышенной влажности и нередко требует обработки горячей водой для санитарии. Смазка должна оставаться стабильной в этих условиях и не окисляться преждевременно.
Совместимость с материалами - смазка не должна разбухивать уплотнения, вызывать коррозию деталей или взаимодействовать с остатками чистящих средств.
Когда снабженец подбирает смазку, он обычно консультируется с производителем оборудования или обращается к справочникам. Однако на пищевых производствах эта консультация должна быть зафиксирована в письменном виде, а итоговый выбор - одобрен ответственным лицом. Аудитор может попросить показать, на основе каких критериев была выбрана именно эта смазка, и если ответа не будет, это будет расценено как несоответствие процедуре.
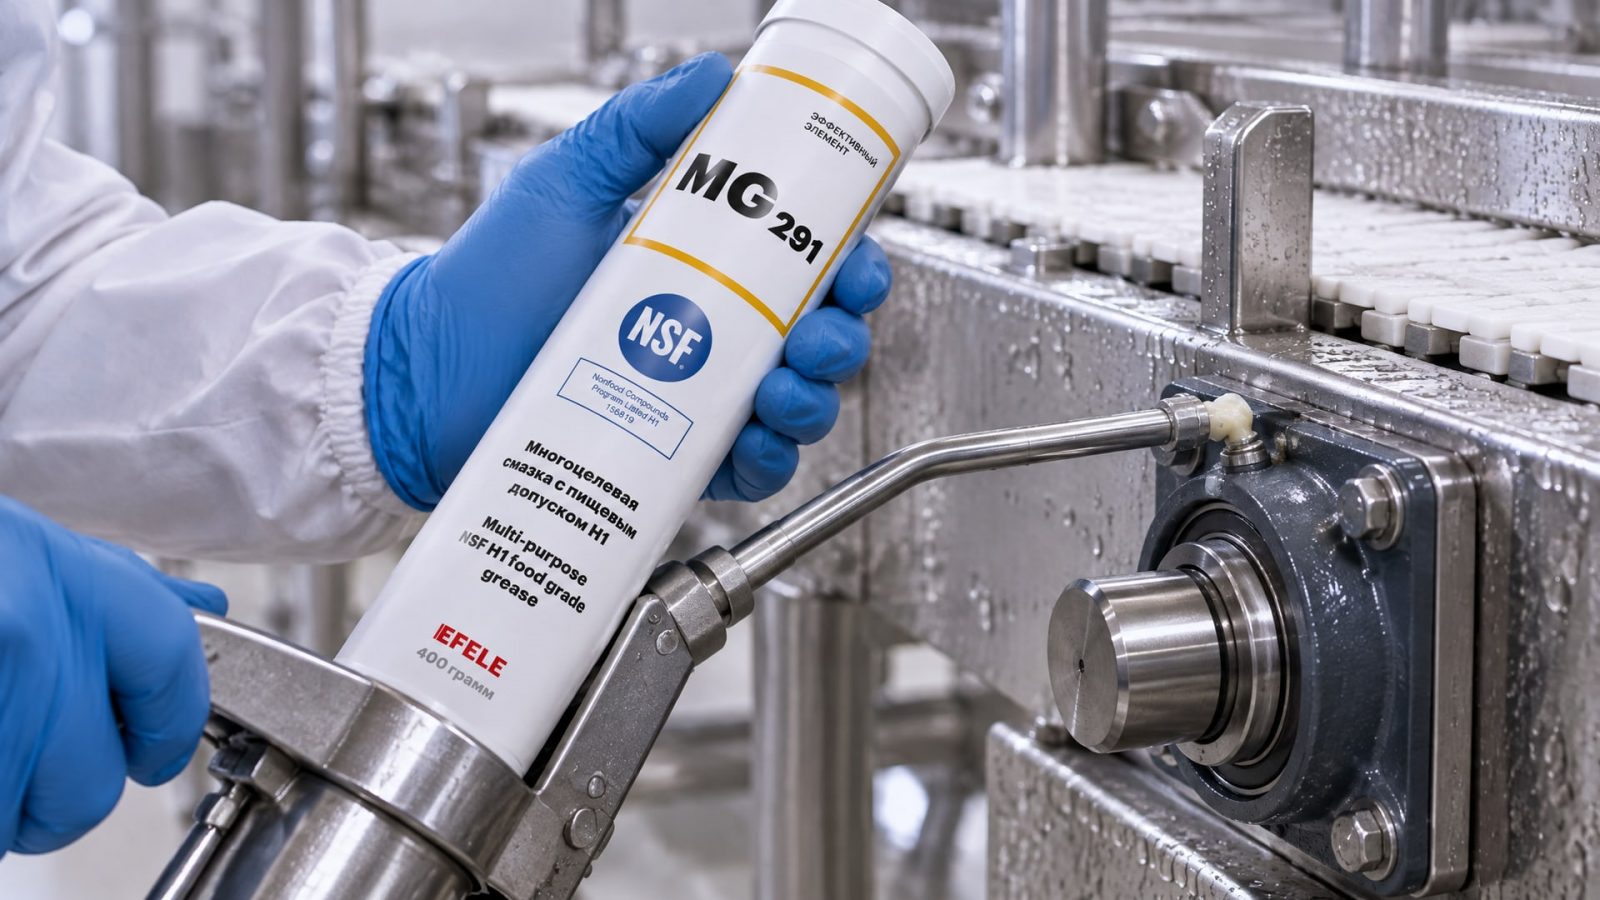
В условиях влажной санитарной среды, когда оборудование подвергается частой промывке горячей водой, часто требуется смазка с улучшенной водостойкостью и устойчивостью к вымыванию. В таких приложениях, например на цепных приводах пищевых конвейеров или направляющих компонентов, закупщики выбирают EFELE MG-291, которая разработана специально для работы в условиях повышенной влажности и соответствует допуску NSF H1. Такой выбор легче обосновать аудитору: продукт имеет явные преимущества в реальных условиях производства, а его применение связано с конкретным узлом и его требованиями.
Документирование как критерий успеха аудита
Одна из главных причин, по которой пищевые предприятия не проходят аудиты HACCP и ISO 22000, - недостаточное или неполное документирование применения смазок.
Аудитор не просто смотрит на полку с банками смазки, он запрашивает журналы обслуживания, спецификации продуктов, сертификаты H1 и записи о том, что именно и когда было применено.
Минимальный набор документов, который должен быть в наличии:
Перечень применяемых смазок с указанием их H-класса, производителя, артикула и зон применения. Этот документ должен быть актуальным и согласованным с ответственным лицом.
Технические листы данных (TDS) каждой смазки на актуальную дату. Документ должен содержать подтверждение H1-статуса, параметры вязкости, температурный диапазон и рекомендации по нанесению.
Записи об обслуживании с указанием даты, вида смазки, количества и точки нанесения. В пищевом производстве эти записи часто ведутся в журнале профилактического обслуживания или в цифровой системе CMMS.
Сертификаты соответствия - для H1-смазок это обычно сертификат NSF, FDA approval или эквивалент по стандарту ISO 21469.
Инструкции по применению с фотографиями или схемами, показывающими, как и где наносится каждая смазка. Это особенно важно для новых сотрудников и для обучения.
Записи о проверке герметичности оборудования, которые демонстрируют, что утечек смазки не происходит. Если обнаружена утечка, должна быть запись о корректирующем действии.
Если при аудите обнаруживается, что смазка наносится, но в журнале об этом нет записи, это будет считаться несоответствием, даже если смазка сама по себе правильно выбрана. Аудитор считает, что то, что не задокументировано, не контролируется, а значит, не управляется риск.
Типичные ошибки при выборе и применении H1-смазок
Практика проверок показывает, что пищевые производства часто совершают одни и те же ошибки при работе со смазками, и эти ошибки становятся причинами замечаний на аудитах.
Смешение H1 и H2 смазок. Часто на одном производстве одновременно используются H1-смазки (для зон риска контакта с пищей) и H2-смазки (для мест, где контакт исключен). Если оборудование не маркировано четко, механик может по ошибке нанести H2-смазку там, где требуется H1. Это прямое нарушение, потому что H2-смазки содержат вещества, которые недопустимы в пищевой среде. Решение: все емкости и точки нанесения должны быть отмечены цветными ярлыками или другим способом, чтобы избежать ошибки.
Использование обычных технических смазок в пищевой зоне. Иногда закупщик использует недорогую универсальную смазку на основании того, что «она же машинное масло». На самом деле не все составы допустимы для контакта с пищей, и использование техсмазки без H1-статуса в зоне риска - это прямое нарушение.
Отсутствие маркировки на месте применения. Даже если в офисе хранится полная документация, на самом оборудовании должны быть визуальные указания: наклейка, табличка или надпись, указывающие, какая смазка здесь применяется и в какие сроки она подлежит замене.
Применение H1-смазки везде без анализа необходимости. Некоторые производства предпочитают применять H1-смазки на всем оборудовании, считая это верхним уровнем безопасности. Это увеличивает затраты и может быть неправильно интерпретировано аудитором как отсутствие дифференцированного подхода к управлению рисками.
Неполная документация поставщика. Если поставщик смазки не предоставляет актуальные сертификаты H1 или не указывает партию продукта, это затрудняет отслеживание и может быть причиной замечания. Закупщик должен требовать от поставщика четкой информации: артикул, партия, дата выпуска, сертификат H1.
Отсутствие обучения персонала. Механики и операторы могут не понимать разницу между H1 и обычной смазкой, если не пройдут обучение. Аудиторы часто берут интервью у персонала, и если те не смогут объяснить, почему используется именно эта смазка, это воспринимается как недостаток контроля.
ISO 21469 как дополнительный уровень гигиенического подтверждения
ISO 21469 - это стандарт, который расширяет требования к гигиене производства смазок.
Если H1-статус подтверждает, что состав смазки безопасен для случайного контакта с пищей, то ISO 21469 проверяет, в каких условиях эта смазка была произведена, как контролируется чистота производства, как предотвращается микробное загрязнение и как строится система менеджмента качества производителя смазки.
ISO 21469 часто называют точкой, где HACCP-подход применяется к самой индустрии смазок. Производитель, сертифицированный по ISO 21469, демонстрирует, что он проводит анализ опасностей на собственной производственной линии, контролирует критические параметры и документирует все этапы изготовления.
Для пищевого производства наличие ISO 21469 у поставщика смазки - это дополнительное указание на надежность. Если на пищевом производстве при аудите спрашивают, почему выбран именно этот поставщик смазки, ссылка на его сертификацию по ISO 21469 - это сильный аргумент. Однако это не является абсолютным требованием; H1-статус сам по себе может быть достаточен, если он подтвержден актуальными тестами.
Часто задаваемые вопросы
Что означает загрязнение в 10 ppm и почему это не одинаково для всех смазок?
10 ppm - это предельно допустимое содержание минерального масла, случайно попавшего в пищу. Однако не все ингредиенты H1-смазок одинаково опасны в малых количествах. Например, силиконовые смазки или смазки с определенными пищевыми добавками могут иметь более низкий допустимый уровень, например 1 ppm, потому что организм более чувствителен к этим веществам. Поэтому при выборе смазки нужно учитывать не только класс H1, но и конкретный состав и рекомендации производителя по допустимому загрязнению.
Может ли пищевое производство обойтись без ISO 22000, если оно использует H1-смазки?
Нет. ISO 22000 - это система управления безопасностью в целом, а не только требование к смазкам. H1-смазки - это один из элементов этой системы. Производство должно установить процедуры выбора, применения и контроля всех материалов, включая смазки, независимо от их класса. H1-статус помогает пройти часть требований, но не заменяет всю систему.
Если смазка имеет сертификат H1, нужно ли еще проверять техлист?
Да, обязательно. Сертификат H1 подтверждает, что состав безопасен, но техлист содержит информацию о параметрах: вязкость, NLGI-класс, температурный диапазон, совместимость с материалами. Неправильный выбор по этим параметрам может привести к отказу оборудования или к неправильному нанесению смазки. Кроме того, техлист должен содержать актуальную дату выпуска; если документ устарел, нужно запросить новый.
Что должен сделать инженер, если обнаружена несоответствующая смазка на оборудовании?
Необходимо немедленно остановить применение этой смазки, задокументировать находку (дата, время, оборудование, тип найденной смазки), провести очистку узла и выбрать правильную смазку. Затем нужно провести внутренний анализ, почему это произошло (отсутствие маркировки, ошибка персонала, неправильное хранение), и внести коррективы в процедуру. Все это должно быть записано в журнал несоответствий или в систему управления качеством.
Нужно ли проводить повторное тестирование H1-смазки, если ее партия изменилась?
Если изменилась только партия, а рецептура осталась той же, повторное тестирование обычно не требуется. Однако поставщик должен подтвердить, что новая партия соответствует тому же составу и имеет те же сертификаты. Если произошли изменения в рецептуре, присадках или производственном процессе, может потребоваться переаттестация. При выборе поставщика стоит уточнить, как он контролирует стабильность рецептуры между партиями.
Заключение
H1-смазки - это не панацея для прохождения аудитов HACCP и ISO 22000, а инструмент, который работает только в контексте управляемой системы. Сама по себе смазка безопасна в своем составе, но безопасность процесса обеспечивается правильным выбором смазки под конкретный узел и условия, четким документированием применения, маркировкой на месте использования и обучением персонала.
Аудиторы проверяют не этикетку, а систему управления. Они смотрят на процедуры, записи об обслуживании, соответствие продукта в реестре и корректность маркировки. Если все это в порядке, если компания может продемонстрировать, что смазка выбрана на основе анализа рисков, применена в соответствии с HACCP, и ее применение задокументировано, то аудит пройдет успешно. Перейти к действию: начните с ревизии всех применяемых смазок, проверьте их H1-статус, определите точки применения, установите маркировку и составьте журнал обслуживания. Это основа, на которой строится доверие аудитора и безопасность производства.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Анаэробный герметик для химии: как выбрать надежный состав, который выдержит агрессивные среды и обеспечит герметичность соединений.
Восстановление пластика салона автомобиля: узнайте, как устранить скрипы, выбрать смазку и вернуть деталям первоначальный вид.
Узнайте, чем смазать дверные петли автомобиля, чтобы убрать скрип, и как правильно это сделать для долгосрочного результата.