
Обработка каналов смазкой методом окунания: технология для сложной геометрии
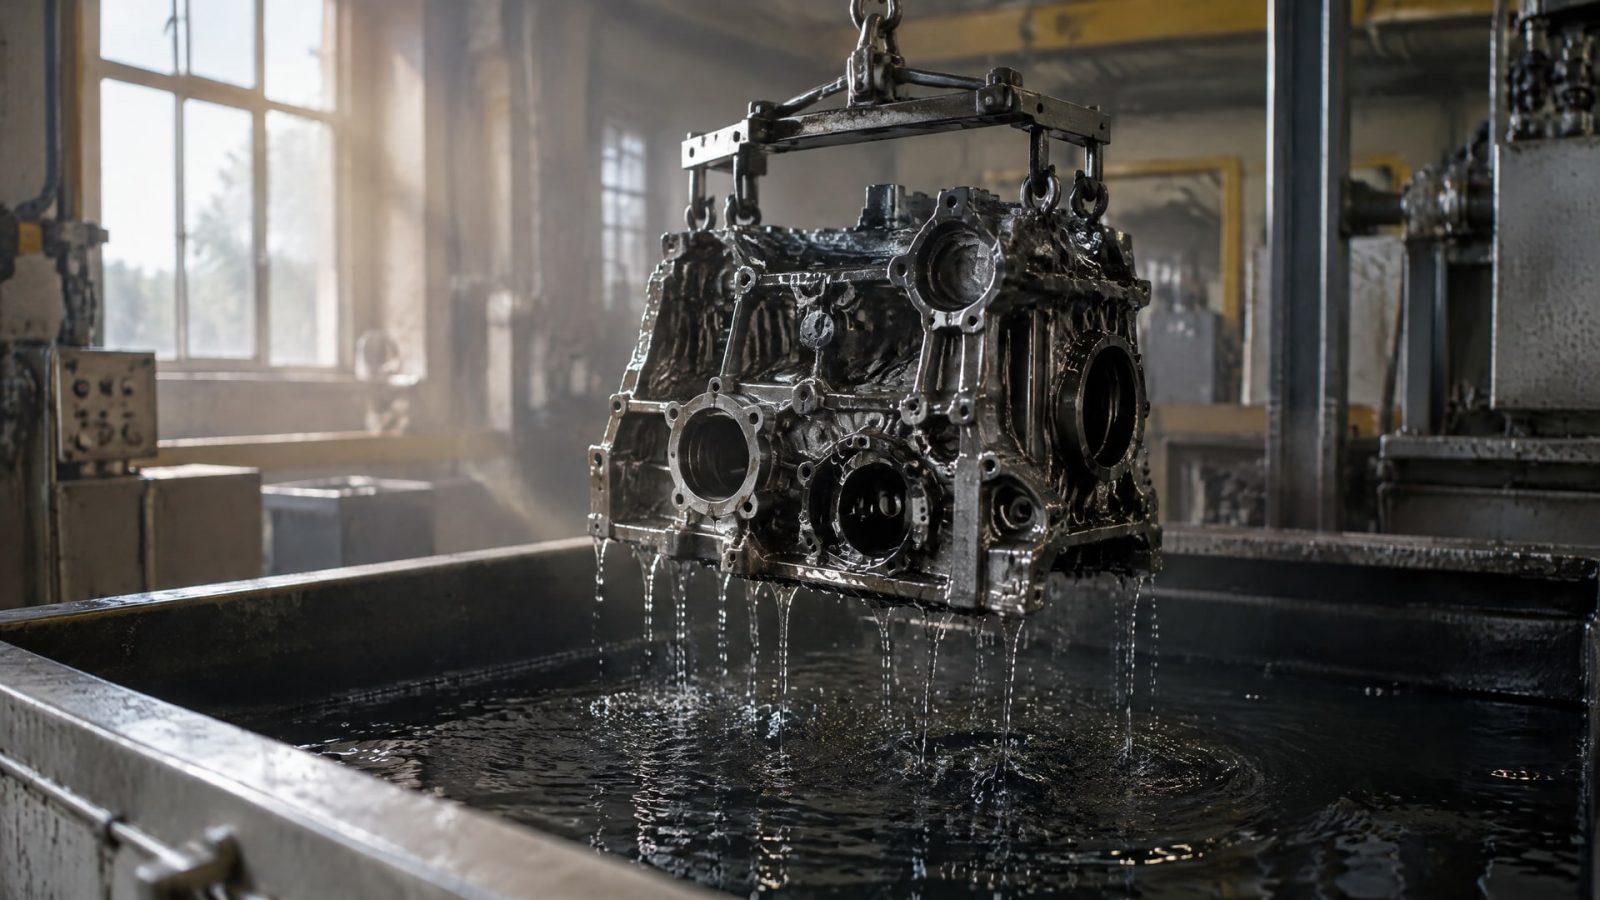
Для обработки каналов смазкой методом окунания деталь полностью погружают в состав, а затем извлекают с контролируемой скоростью. Так можно покрыть внутренние и внешние поверхности за один проход, в том числе труднодоступные отверстия и полости. Равномерность зависит от геометрии, ориентации детали, вязкости состава и условий стекания и сушки.
Статья полезна инженерам, технологам и закупщикам, которые выбирают способ нанесения твердосмазочного покрытия на детали со сложной геометрией. Ниже разобраны ограничения метода, параметры процесса и способы проверить результат на внутренних каналах и плунжерных отверстиях.
Как работает метод окунания и когда он подходит
При окунании деталь погружают в состав полностью, выдерживают в ванне и затем поднимают с заданной скоростью.
После извлечения избыток состава стекает, а покрытие сушат или отверждают в соответствии с требованиями конкретной системы. Толщина слоя зависит от скорости извлечения, вязкости, содержания твердых веществ и ориентации детали.
Метод применяют, когда нужно обработать поверхности, недоступные для равномерного распыления: внутренние каналы, отверстия, трубки, полости и пробки. В отличие от локального нанесения, окунание позволяет за один проход покрыть внутреннюю и внешнюю поверхности. Для каналов это преимущество сохраняется только при условии, что состав свободно попадает внутрь и затем может вытечь.
Метод не обеспечивает одинаковую толщину автоматически. В углублениях, резьбах, на переходах и нижних кромках могут образоваться потеки и утолщения, а на отдельных участках возможно недокрытие. Поэтому сложную геометрию оценивают не только по общему виду детали, но и по результатам контроля в заранее определенных зонах.
Для труб и каналов важны их размеры и конфигурация. В одном исследовании покрытие наносили внутрь труб с внутренним диаметром до 11 мм после оптимизации процесса. Для конкретного исследуемого покрытия также отмечена средняя шероховатость менее 1 нм. Эти результаты не задают универсальный предел для любого состава и детали: применимость нужно проверять на образцах с геометрией, близкой к производственной.
Окунание внутренних каналов и сложная геометрия
При проектировании процесса важно учитывать не только форму канала, но и положение детали во время погружения и извлечения.
Если в геометрии есть карманы, поднутрения, глубокие выемки или горизонтальные участки, состав может задерживаться в одних зонах и быстрее стекать в других. Это приводит к утолщениям и потекам внизу, а также к недостаточному покрытию в верхних или затененных областях.
Для сквозного канала нужно обеспечить проход состава и его последующий выход. Простого статического заполнения может быть недостаточно: для распределения покрытия и сушки важен обмен среды внутри полости. В замкнутых объемах испарение замедляется, поэтому требуется предусмотреть вентиляцию, удаление растворителя и режим сушки, подходящий для состава.
При обработке деталей со сложной геометрией заранее задают ориентацию при погружении и траекторию стекания. Это помогает управлять распределением состава на нижних кромках и в карманах. Положение детали следует оценивать на всех этапах: заполнении канала, извлечении, стекании и сушке.
Особое внимание уделяют зонам, где геометрия меняется: входам и выходам каналов, переходам диаметров, кромкам и нижним точкам дренажа. Именно там проверяют наличие потеков, утолщений или пропусков. Для плунжерных отверстий и других узких полостей результат лучше оценивать на контрольных образцах, а не только по внешнему виду детали.
Какие параметры процесса влияют на слой
Равномерность покрытия определяют несколько связанных параметров.
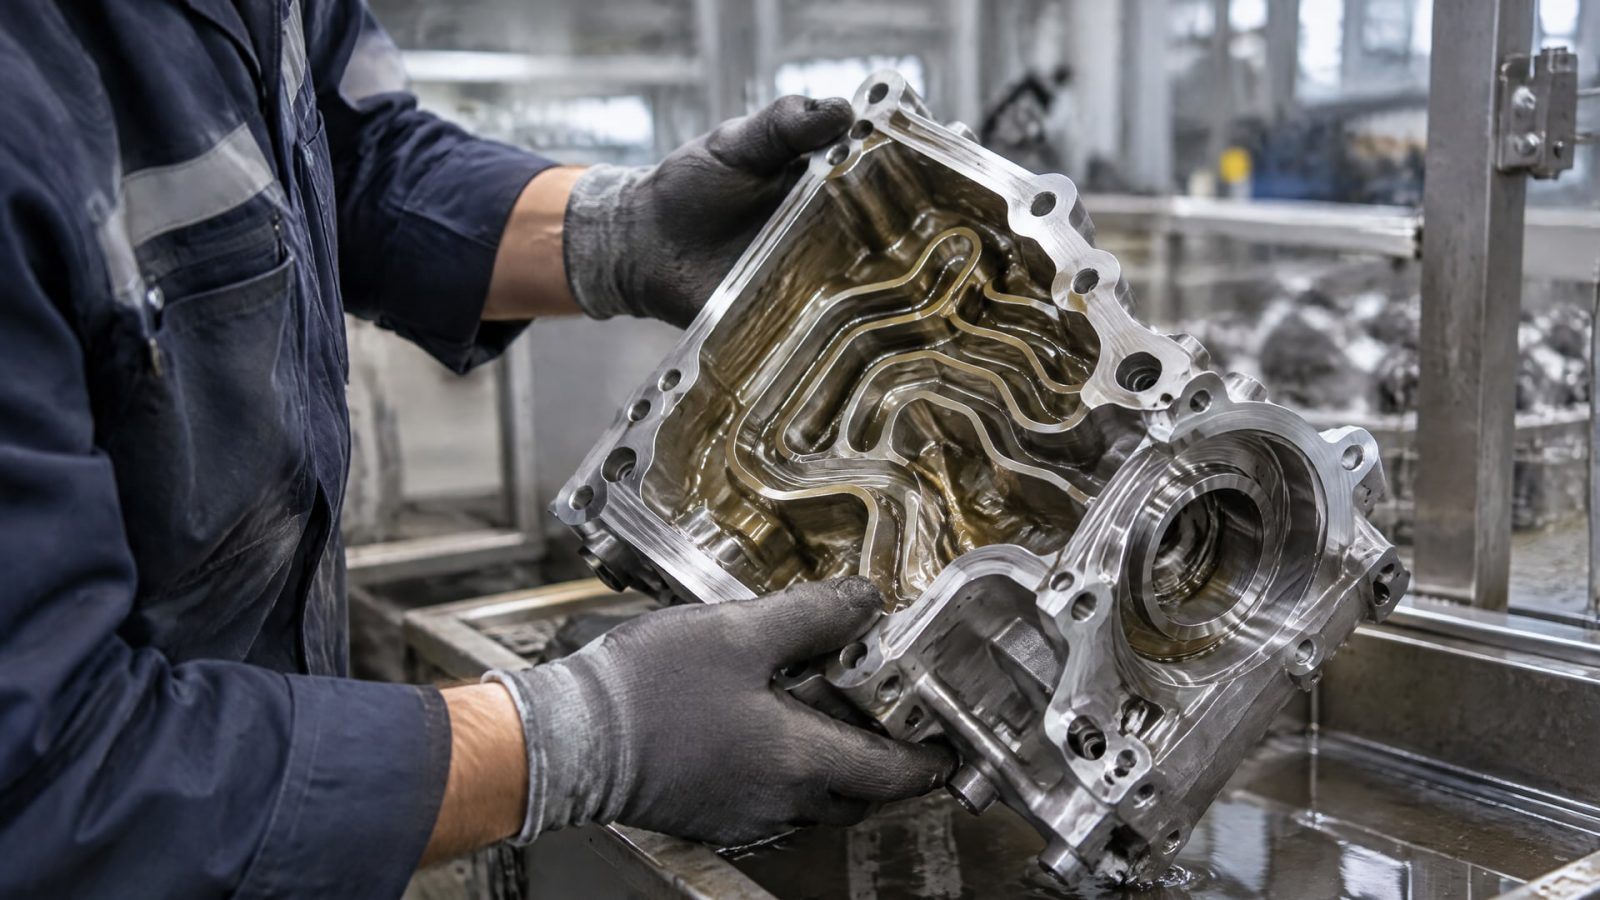
Скорость подъема влияет на толщину оставшегося на поверхности состава, а вязкость и содержание твердых веществ меняют поведение пленки при стекании. Ориентация детали и форма ее элементов задают, где состав задерживается и каким путем покидает внутренние полости.
При настройке процесса учитывают:
время пребывания детали в ванне;
скорость извлечения;
ориентацию детали при погружении и стекании;
траекторию выхода состава из каналов и углублений;
условия вентиляции и сушки внутренних полостей.
Эти параметры нельзя выбирать независимо друг от друга. Например, подходящая для одной конфигурации скорость подъема не гарантирует такого же результата на детали с другими каналами или карманами. Поэтому режим проверяют на конкретной геометрии и затем оценивают по покрытию в критичных для функции зонах.
Жидкий состав сам по себе не гарантирует, что внутренний канал покроется равномерно. Имеют значение смачиваемость, стабильность суспензии, скорость стекания и способность состава удаляться из полости. Слишком сильное удержание может дать избыток материала, а недостаточное смачивание или неподходящая траектория стекания - пропуски.
Для высокоаспектных полостей особенно полезны испытания на макетах или контрольных образцах. Они позволяют проверить заполнение канала, выход состава и состояние пленки после сушки. По одному паспортному параметру, например вязкости, нельзя достоверно определить, как материал поведет себя на сложной детали.
Твердосмазочное покрытие для плунжерных отверстий
Для плунжерных отверстий и внутренних каналов задача не ограничивается нанесением состава внутрь детали.
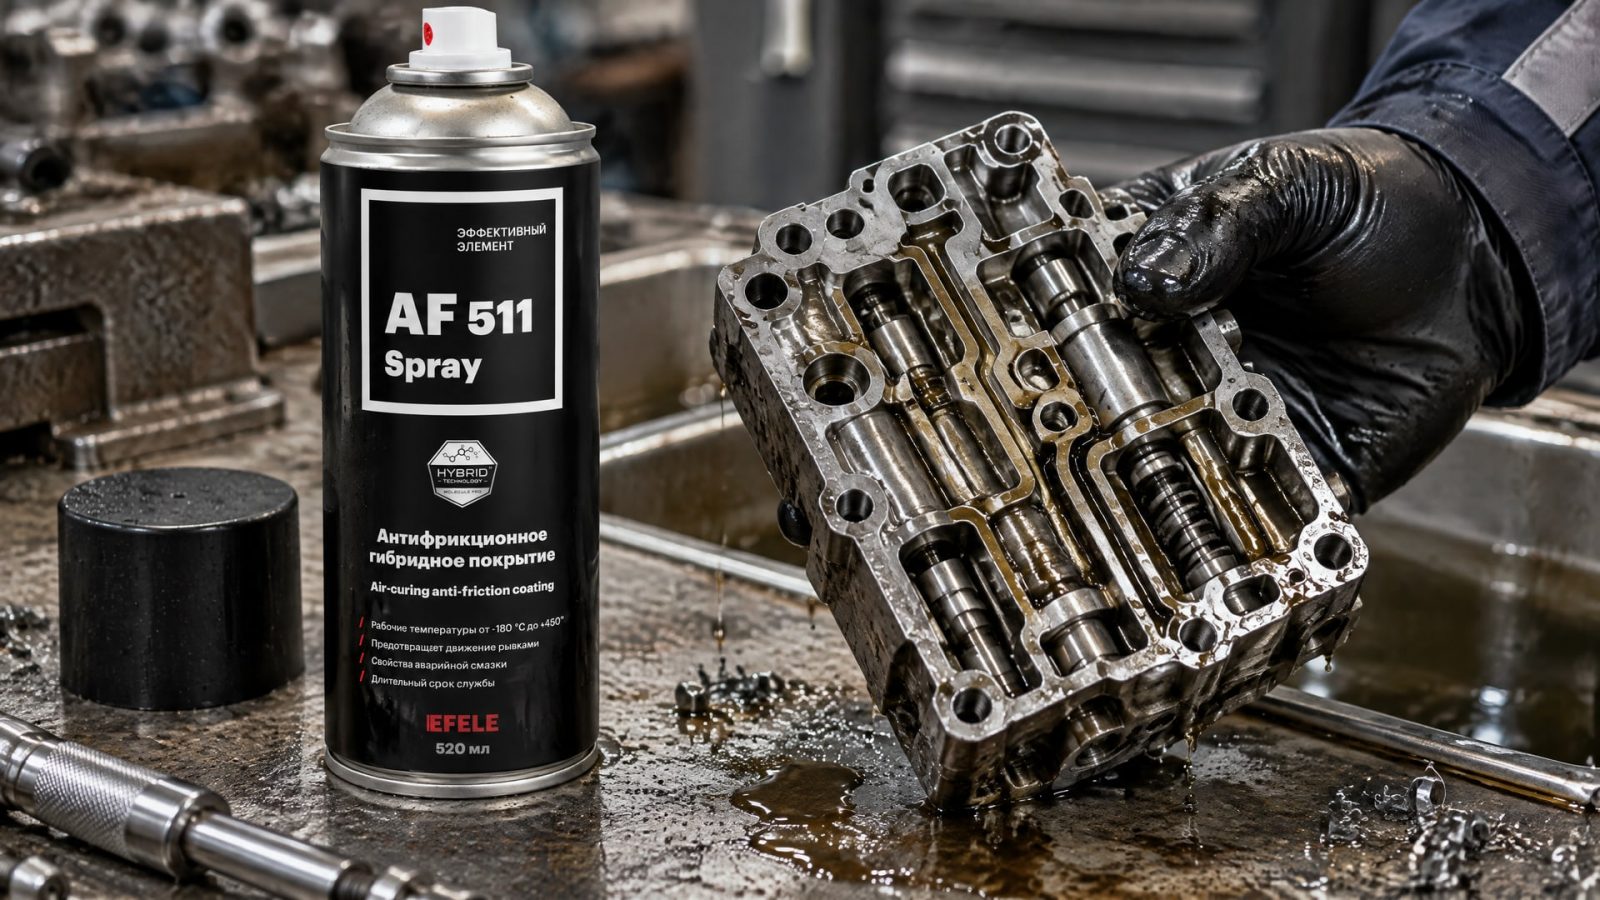
Необходимо получить покрытие в нужных зонах и обеспечить его сушку или отверждение без дефектов. При этом избыток материала в нижней части полости и недостаточное покрытие на удаленных участках могут повлиять на работоспособность узла.
Если деталь испытывает вымывание смазочного материала, фреттинг или затрудненный холодный пуск, сначала определяют, какие поверхности должны получить твердосмазочный слой и какие требования предъявляются к его состоянию после отверждения. Затем проверяют совместимость состава с геометрией канала, возможность его заполнения и последующего стекания. Для таких задач применяют EFELE AF-511 Spray: антифрикционное сухое покрытие предназначено для обработки внутренних каналов и плунжерных отверстий методом окунания и отверждается при комнатной температуре. Равномерность и прочность покрытия подтверждают испытанием на детали или контрольном образце.
Перед внедрением важно установить, какие зоны необходимо покрыть, где допустимо скопление состава и как будет проходить сушка. Если конструкция не позволяет составу вытекать или воздуху циркулировать, процесс может дать дефекты пленки. Поэтому проверяют не только выбор материала, но и возможность организовать дренаж и вентиляцию именно для этой детали.
Для технолога и закупщика это означает, что подбор следует вести вместе с требованиями к детали и процессу нанесения. В карточке материала и технологической документации сверяются с назначением состава и режимом отверждения, а пригодность для конкретных каналов подтверждают испытаниями.
Контроль качества и применимость стандартов
Для сложных деталей контроль не ограничивают измерением покрытия на доступной наружной поверхности.
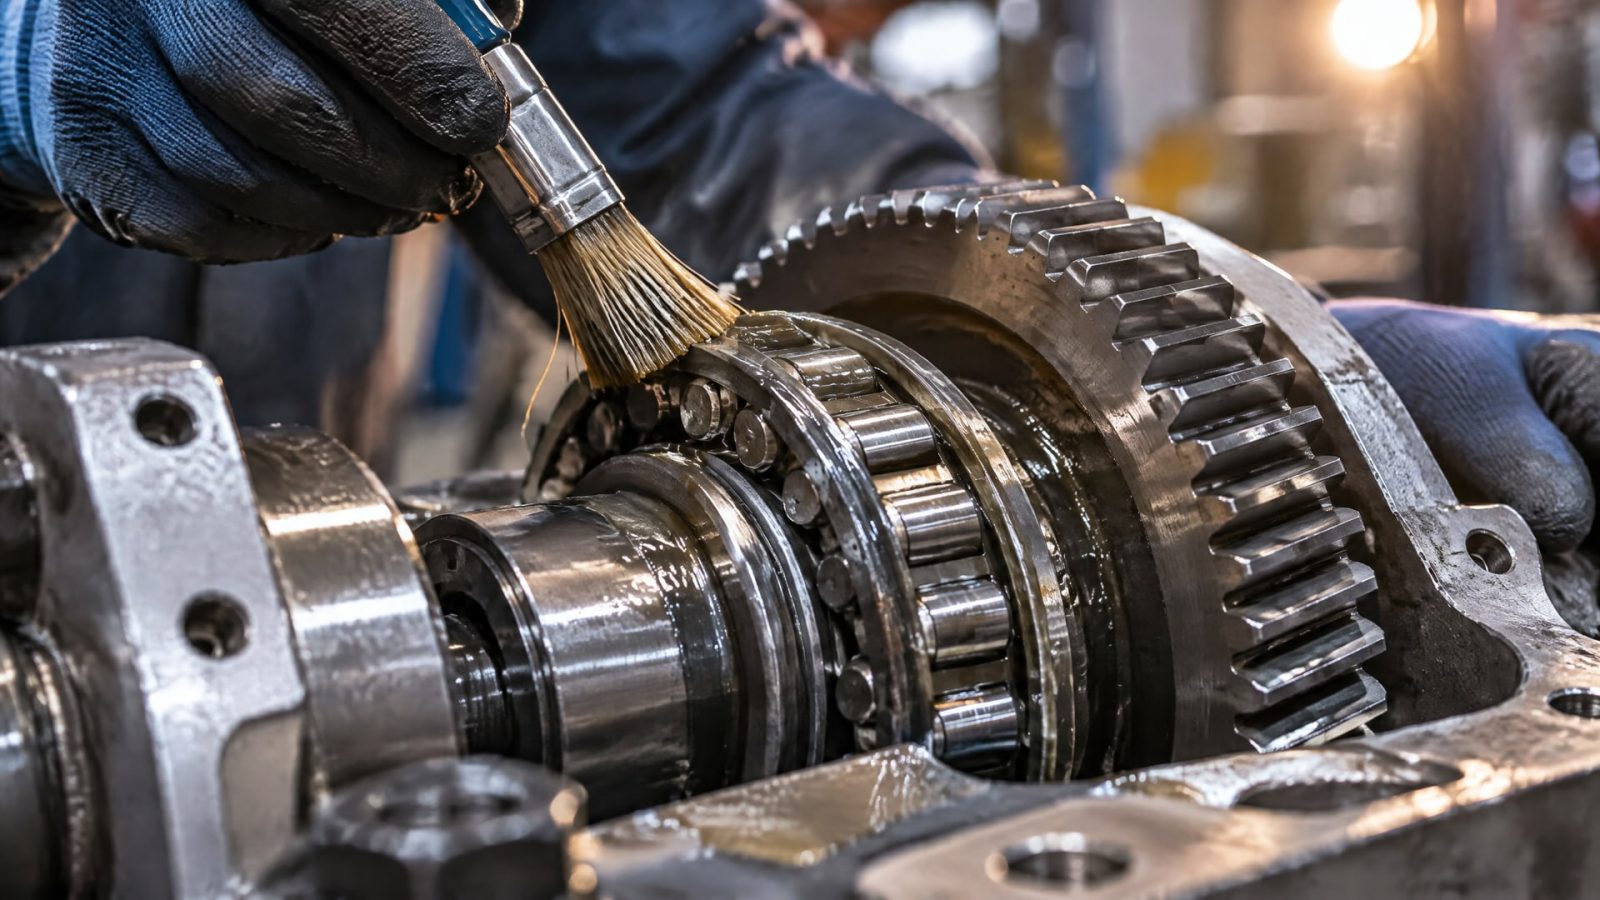
Отдельно проверяют входы и выходы каналов, переходы диаметров, кромки и нижние точки, где возможны потеки и утолщения. Также оценивают наличие пропусков и состояние пленки после сушки.
В источниках не указан универсальный ГОСТ или ISO, который регламентирует окунание твердосмазочных покрытий для внутренних каналов. Поэтому критерии приемки устанавливают для конкретной системы: задают требования к толщине, адгезии и испытаниям, а затем проверяют покрытие на образцах или деталях с нужной геометрией.
ISO 1461:2022 относится к покрытиям, полученным горячим цинкованием стальных изделий. Этот стандарт нельзя считать универсальным регламентом нанесения смазочных или твердосмазочных покрытий методом окунания. Его область применения ограничена горячим цинкованием, поэтому для выбора и проверки смазочного покрытия нужны требования, относящиеся к конкретному материалу и задаче.
Практический порядок проверки можно выстроить так:
определить зоны детали, где покрытие необходимо для работы узла;
зафиксировать положение детали при погружении, извлечении и сушке;
проверить заполнение и дренаж каналов на контрольном образце;
осмотреть переходы, кромки и нижние точки на потеки, утолщения и пропуски;
подтвердить соответствие результата установленным требованиям к конкретной системе.
Как подготовить процесс к внедрению
До запуска серийной обработки следует описать маршрут состава внутри детали: куда он поступает, через какие отверстия выходит и в каких местах может задержаться.
Для сквозных каналов проверяют свободный проход среды, для замкнутых полостей - возможность вентиляции и удаления растворителя. Это позволяет заранее выявить конструктивные ограничения, которые нельзя компенсировать только изменением скорости извлечения.
Затем согласуют положение детали на всех этапах. Для сложной формы важно учитывать время пребывания в ванне, скорость подъема и траекторию стекания. Если деталь поворачивают между операциями, проверяют, не приводит ли это к скоплению состава в карманах или на нижних кромках.
Испытания на контрольных образцах проводят с фиксацией геометрии и режима нанесения. Проверяют не только наружный слой, но и доступные для контроля участки внутри каналов. Для малых диаметров и высокоаспектных полостей необходима проверка на представительной детали: данные по другой геометрии не подтверждают автоматически такой же результат.
Закупщику при выборе состава нужны сведения о назначении покрытия, способе нанесения и отверждении, а инженеру - результаты проверки на деталях с характерными каналами и переходами. До закупки партии стоит согласовать пробное нанесение, критерии приемки и контрольные зоны. Такой порядок помогает оценить не только материал, но и воспроизводимость всего процесса.
Часто задаваемые вопросы
Можно ли покрыть внутренние каналы малого диаметра методом окунания?
Можно, если состав проходит внутрь канала, затем стекает, а условия обеспечивают удаление растворителя и сушку. В одном исследовании покрытие наносили внутрь труб с внутренним диаметром до 11 мм после оптимизации процесса. Это не универсальный предел: результат нужно проверять на образце с нужной геометрией.
Всегда ли окунание дает равномерное покрытие?
Нет. На сложной геометрии возможны потеки, утолщения на нижних кромках и недокрытие в углублениях. Результат зависит от скорости извлечения, вязкости состава, содержания твердых веществ, ориентации детали и условий дренажа. Равномерность проверяют в зонах, важных для работы узла.
Что проверять при обработке плунжерных отверстий?
Проверяют, поступает ли состав внутрь отверстия, может ли он вытечь и обеспечены ли вентиляция и сушка. После нанесения оценивают покрытие у входа, в переходах и на нижних участках. Для подтверждения результата используют контрольные образцы или детали с геометрией, близкой к производственной.
Можно ли использовать ISO 1461 для контроля твердосмазочного покрытия?
ISO 1461:2022 относится к горячему цинкованию стальных изделий, а не ко всем покрытиям, наносимым окунанием. Для твердосмазочного состава этот стандарт не устанавливает универсальные требования. Критерии приемки определяют для конкретной системы и подтверждают испытаниями на деталях или контрольных образцах.
Заключение
Метод окунания подходит для обработки каналов смазкой, когда требуется покрыть внутренние и внешние поверхности детали за один проход. Результат зависит от геометрии, режима погружения и извлечения, ориентации, дренажа и сушки; само применение метода не гарантирует одинаковую толщину по всей поверхности.
Следующий шаг - подготовить контрольный образец с каналами и переходами, близкими к производственной детали, определить зоны приемки и проверить заполнение, стекание и состояние покрытия после отверждения. На основании испытания можно согласовать состав и режим нанесения для конкретного узла.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Изучите антифрикционные материалы на основе бронзографита: их свойства, методы испытаний и применение в различных условиях.
Изучите методику измерения коэффициента трения на трибометре по схеме пин-диск, включая подготовку образцов и расчеты.
Подбираем образцы для испытаний узлов трения, режимы и нагрузки для достоверных результатов.