
Защита плунжерных пар: выбор и нанесение твердосмазочного покрытия
Защита плунжерных пар зависит от состояния сопрягаемых поверхностей, развиваемого давления и износостойкости деталей. Для узких сопряжений рассматривают связанные твердосмазочные покрытия: они формируют на поверхности детали устойчивый смазывающий слой. Если у плунжера есть отверстия, полости и труднодоступные зоны, покрытие можно наносить окунанием с центрифугированием: этот метод помогает обработать поверхности, куда распыление может не попасть.
Материал будет полезен инженерам и техническим специалистам, которые выбирают технологию защиты, а также закупщикам, сверяющим требования к покрытию и контролю качества. Разберем, как подготовить детали, когда применяют окунание, какие испытания используют для проверки слоя и почему оценивать результат нужно с учетом условий работы конкретной пары.
Что дает защита плунжерных пар твердосмазочным покрытием
Плунжерная пара работает в условиях, где на ресурс влияют развиваемое давление и износостойкость сопрягаемых деталей.
Поэтому подбирать защиту только по способу нанесения или типу связующего недостаточно: важно учитывать пару трения и режим работы узла. Покрытие должно создавать на поверхности плунжера заданный смазывающий слой, совместимый с требованиями к сопряжению.
Твердосмазочное покрытие не следует путать с обычной рабочей смазкой. Это закрепленный на детали слой, который формирует смазывающую поверхность. Связанные покрытия обычно позволяют получить более толстую пленку и считаются более надежным и долговечным решением по сравнению с простыми временными слоями. Для плунжерной пары это важно, когда требуется стабильная поверхность трения, а не только кратковременное снижение трения при сборке или запуске.
При выборе учитывают геометрию детали и способ доступа к сопрягаемым поверхностям. Если плунжер содержит отверстия или углубления, равномерно обработать их распылением бывает сложно. Окунание в таких случаях позволяет подать состав на поверхности, до которых распыление не достает. Для плунжерных отверстий смазочное покрытие подбирают с учетом того, какие внутренние участки нужно обработать и насколько равномерным должен быть слой.
Отдельно следует оценивать заявленный ресурс. В одном из материалов по плунжерным парам сообщается, что безвакуумные плазменные тонкопленочные покрытия на основе оксикарбонитрида кремния могут увеличить срок службы в 2-3 раза. Этот результат относится к описанной технологии и материалу покрытия, поэтому его нельзя автоматически переносить на другие составы и способы нанесения.
Когда подходит твердосмазочное покрытие методом окунания
Метод окунания применяют, когда конфигурация детали затрудняет обработку распылением.
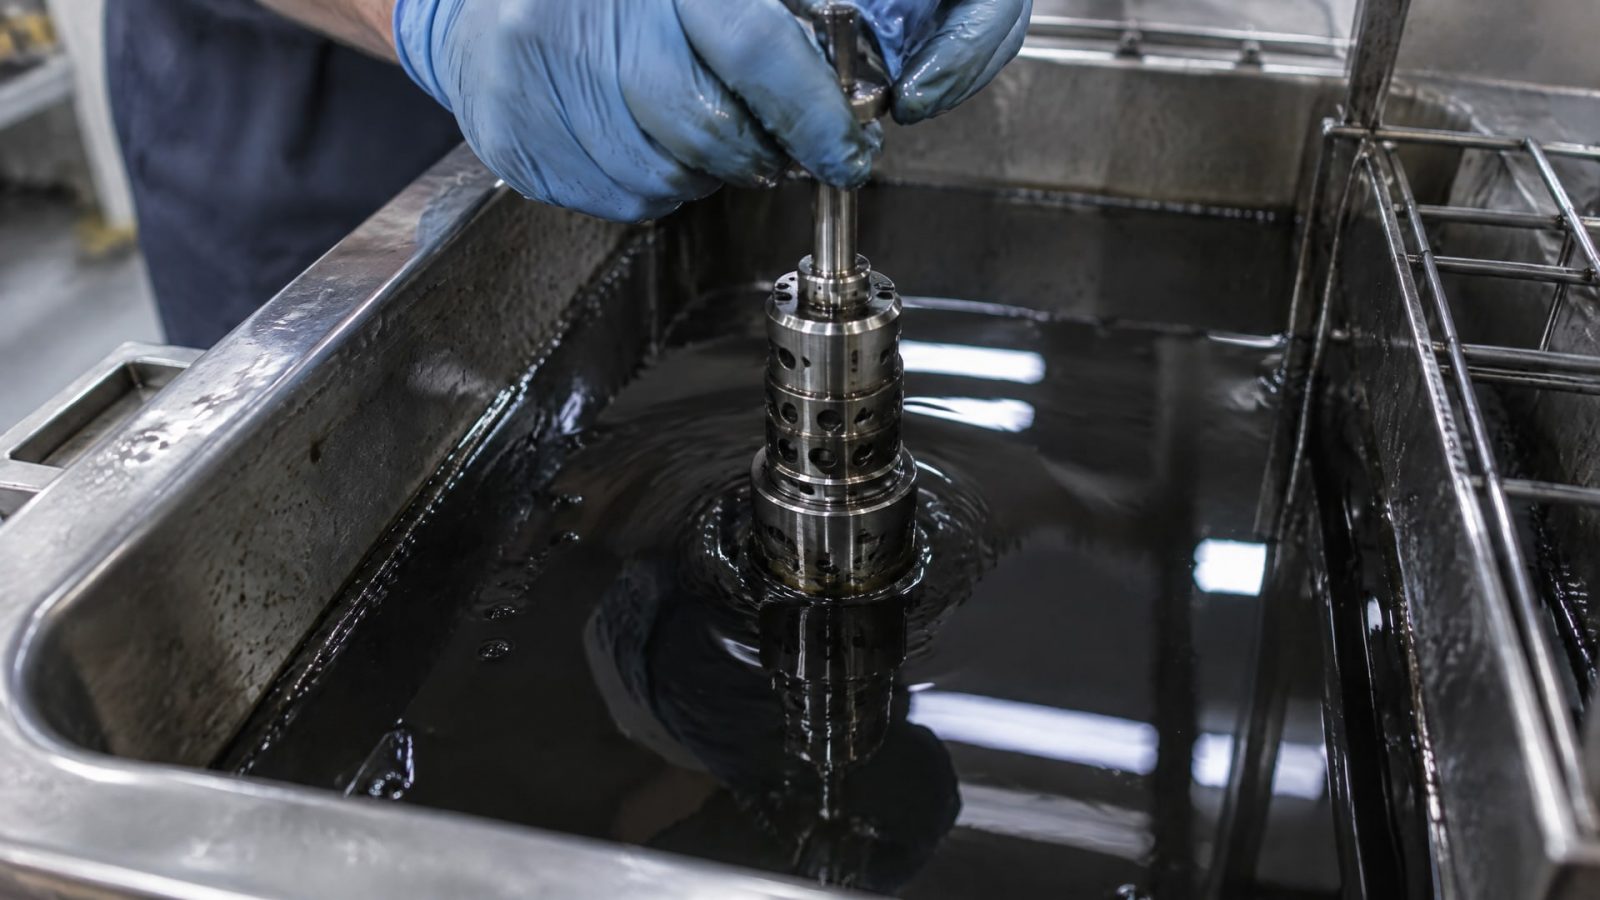
Состав контактирует с поверхностями при погружении, а при окунании с центрифугированием избыток покрытия удаляется вращением. Такой способ особенно уместен для мелких деталей с отверстиями и углублениями, включая плунжеры со сложной геометрией.
Для серийной обработки мелких деталей окунание с центрифугированием описывается как экономичный метод благодаря высокой производительности и низким потерям материала. Однако экономичность не означает, что каждый слой сразу получится требуемой толщины и однородности. В зависимости от требований к покрытию могут понадобиться несколько циклов нанесения.
При выборе метода сопоставляют конфигурацию детали и задачу обработки:
Распыление применяют там, где оно обеспечивает доступ к нужным поверхностям.
Окунание рассматривают для отверстий, полостей и зон, которые трудно равномерно обработать распылением.
Окунание с центрифугированием используют для обработки мелких деталей, когда важно удалить избыток состава после погружения.
Число циклов определяют по требуемой толщине и однородности слоя, а не по привычке применять один проход.
Твердосмазочное покрытие методом окунания требует учета не только внешней поверхности детали. Для плунжерных отверстий и других внутренних участков заранее определяют, куда должен попасть состав и какие зоны должны остаться без покрытия. Это помогает выбрать технологию нанесения и проверить результат на детали с учетом ее реальной геометрии.
Подготовка поверхности и нанесение покрытия
Адгезия покрытия зависит от подготовки детали.
Перед нанесением удаляют загрязнения и приводят поверхность в состояние, подходящее для сцепления слоя с основанием. Если этот этап пропустить или выполнить некачественно, покрытие может хуже удерживаться на детали, а его ресурс снизится.
Последовательность работ зависит от состава и технологического процесса, но ключевые задачи остаются общими: подготовить поверхность, нанести слой выбранным способом и проверить качество результата. Для деталей с внутренними полостями и отверстиями важно предусмотреть обработку труднодоступных зон. Если распыление не обеспечивает нужного покрытия, рассматривают окунание; для получения требуемой однородности могут потребоваться повторные циклы.
При оценке результата недостаточно смотреть только на внешний вид. Видимая поверхность не всегда показывает, насколько прочно покрытие связано с основанием и как оно ведет себя при трении. Поэтому требования к подготовке, нанесению и контролю согласуют между собой: качество поверхности влияет на адгезию, а способ нанесения - на доступ состава к сопрягаемым участкам.
Для защиты сопрягаемых поверхностей плунжера важно также не переносить параметры одной детали на другую без проверки. Отличия в геометрии, требованиях к слою и условиях трения могут потребовать другой схемы нанесения. Технологию подбирают под конкретную пару, а нужную толщину и однородность подтверждают контролем, а не предположением по числу проходов.
Как контролировать адгезию и износостойкость
Контроль покрытия должен отвечать условиям его будущей работы.
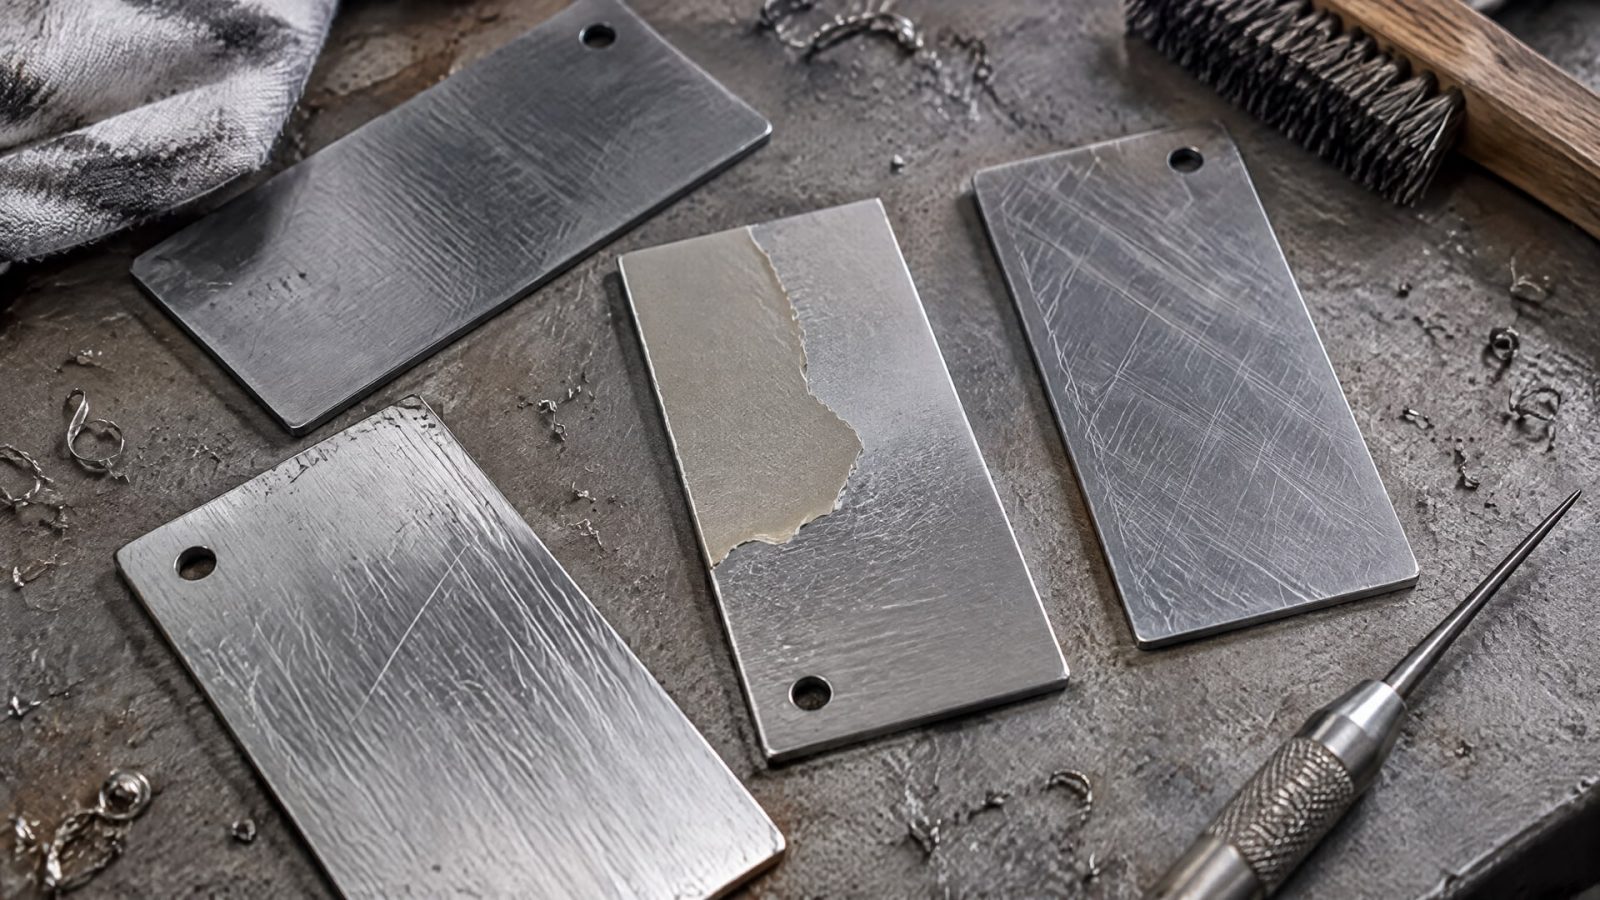
Для оценки адгезии и стойкости к царапанию применяют, в частности, ISO 20502, ASTM C1624, ASTM G171, ISO 1518-1 и ISO 1518-2. Выбор испытания зависит от типа покрытия и требований к детали.
Для трибологических испытаний тонких твердых покрытий в источнике отдельно указан ISO 18535:2016. Этот стандарт применим не только к покрытиям DLC; испытание ограничивают моментом выхода покрытия из строя. Такой подход позволяет оценивать поведение слоя в условиях трения, а не сводить контроль к осмотру детали после нанесения.
Практически полезно разделять два вопроса: удерживается ли слой на поверхности и как он ведет себя при трении. Испытания на адгезию и царапание помогают оценить связь покрытия с основанием и сопротивление повреждению, а трибологические методы - работу покрытия в паре трения. Поэтому одного теста на износ или визуальной проверки недостаточно для полной оценки.
При согласовании требований к качеству покрытия инженер и закупщик могут зафиксировать, какие свойства проверяют и по каким стандартам. Это упрощает сравнение результатов и помогает не подменять эксплуатационные требования общим описанием вроде «слой нанесен равномерно». Конкретные методы выбирают с учетом материала детали, типа покрытия и режима работы плунжерной пары.
Как связать технологию покрытия с режимом работы плунжера
Выбор покрытия начинают с условий работы пары: учитывают развиваемое давление, износостойкость сопрягаемых деталей и геометрию плунжера.
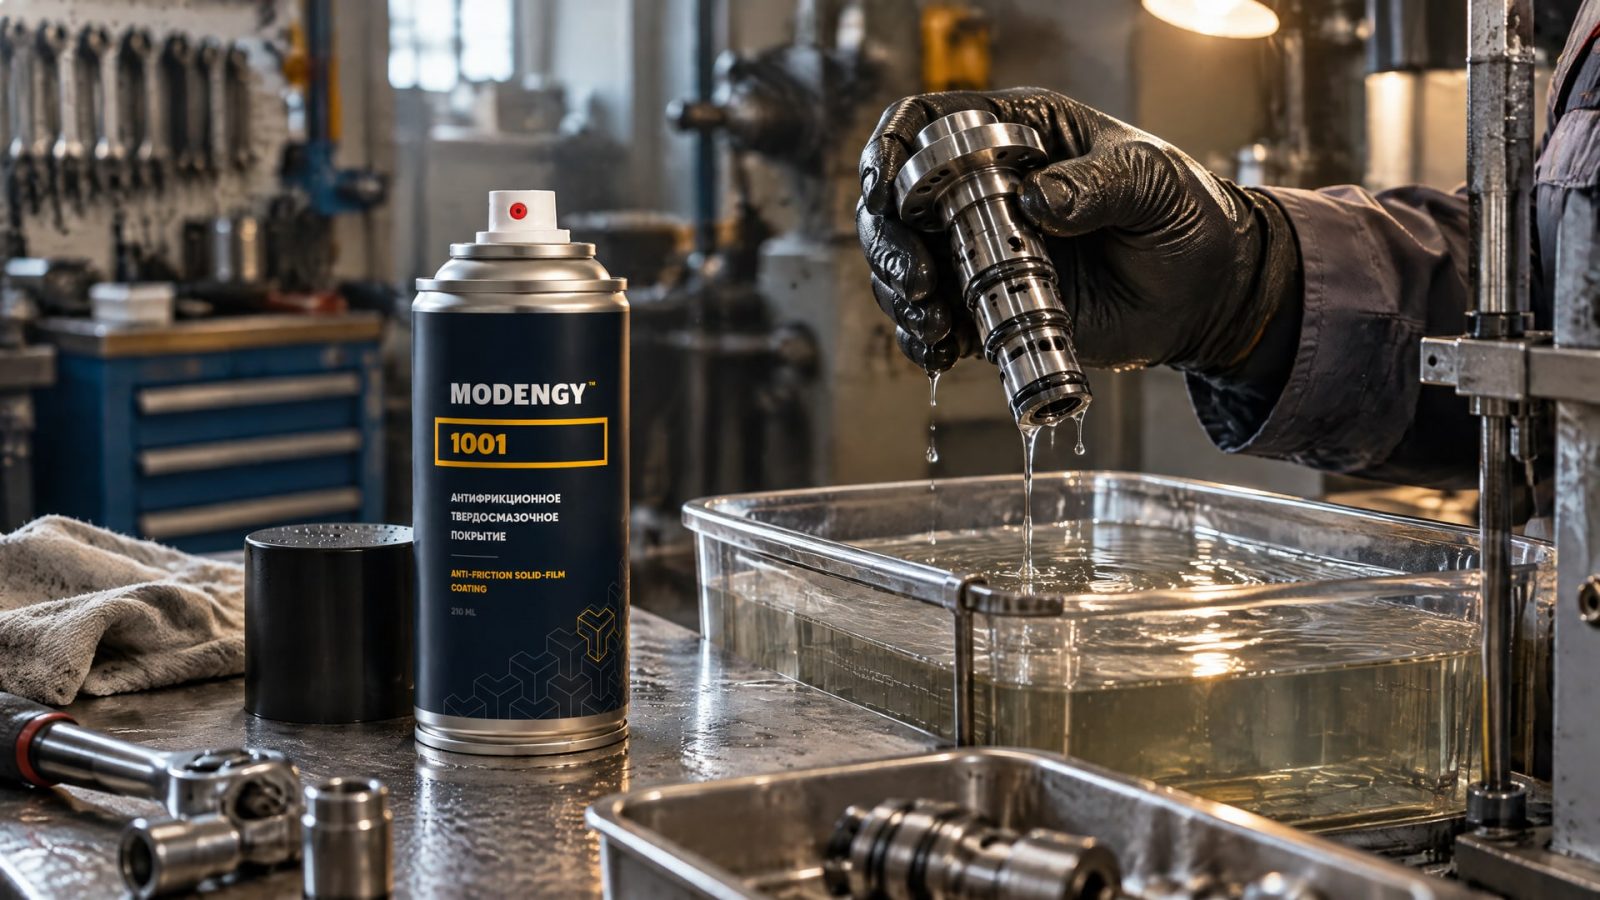
Далее определяют, какие поверхности нужно обработать и можно ли обеспечить к ним доступ распылением. Для деталей с отверстиями и полостями окунание часто оказывается предпочтительнее, поскольку позволяет охватить труднодоступные участки.
Если рабочая задача включает защиту от износа и коррозии, а обработать нужно и внутренние каналы, важно оценить не только способ нанесения, но и характеристики состава. При опасениях по поводу вымывания обычной смазки, фреттинга или недостаточной смазки при холодном пуске рассматривают покрытие, формирующее закрепленный слой на детали. В таком сценарии MODENGY 1001 используют как антифрикционное твердосмазочное покрытие для плунжерных пар: в описании продукта указаны низкий коэффициент трения и долговечность.
Перед внедрением технологии стоит согласовать требования к подготовке поверхности, доступу покрытия во внутренние зоны, числу циклов нанесения и методам контроля. Если слой должен покрывать отверстия, заранее проверяют, достигает ли состав нужных поверхностей. Для подтверждения качества определяют испытания на адгезию и царапание, а для оценки поведения тонкого твердого покрытия при трении рассматривают ISO 18535:2016.
Часто задаваемые вопросы
Что лучше для плунжерных отверстий: распыление или окунание?
Если распыление не обеспечивает равномерный доступ к внутренним поверхностям, обычно рассматривают окунание. Для мелких деталей со сложной геометрией применяют и окунание с центрифугированием. Выбор зависит от конфигурации плунжера и требований к покрытию: важно проверить, что состав попадает именно на те участки, которые должны быть защищены.
Достаточно ли одного цикла нанесения твердосмазочного покрытия?
Не всегда. Для получения однородного слоя требуемой толщины может понадобиться несколько циклов нанесения. Это особенно важно при окунании, когда результат оценивают не только по факту контакта детали с составом, но и по равномерности покрытия на нужных поверхностях. Число циклов определяют по требованиям к детали и результатам контроля.
Как проверить адгезию покрытия на плунжере?
Для оценки адгезии и стойкости к царапанию используют профильные методы, включая ISO 20502, ASTM C1624, ASTM G171, ISO 1518-1 и ISO 1518-2. Для тонких твердых покрытий трибологические испытания проводят по ISO 18535:2016. Конкретный набор проверок выбирают с учетом типа покрытия и условий работы плунжерной пары.
Твердосмазочное покрытие - это обычная смазка?
Нет. Твердосмазочное покрытие представляет собой слой, закрепленный на поверхности детали, а не просто рабочую смазку. Его задача - создать смазывающую поверхность на плунжере. Поэтому при выборе учитывают подготовку основания, адгезию и поведение слоя при трении, а не только свойства жидкой или пластичной смазки.
Заключение
Защита плунжерных пар требует согласованного выбора покрытия, подготовки поверхности, способа нанесения и испытаний. Для деталей с отверстиями и труднодоступными зонами рассматривают окунание с центрифугированием; для достижения нужной толщины и однородности могут потребоваться несколько циклов. Адгезию и стойкость к царапанию оценивают профильными методами, а трибологические испытания тонких твердых покрытий связывают с ISO 18535:2016.
Следующий шаг - описать режим работы плунжерной пары, отметить зоны, которые нужно покрыть, и согласовать требования к толщине, подготовке поверхности и контролю. По этим данным можно выбрать способ нанесения и определить, какие испытания подтвердят пригодность покрытия для конкретного узла.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Обработка каналов смазкой методом окунания обеспечивает равномерное покрытие внутренних и внешних поверхностей деталей сложной геометрии.
Изучите антифрикционные материалы на основе бронзографита: их свойства, методы испытаний и применение в различных условиях.
Изучите методику измерения коэффициента трения на трибометре по схеме пин-диск, включая подготовку образцов и расчеты.