
Вязкость смазки подшипников: как снизить износ при выборе специализированного состава
Повышенный износ подшипника при использовании специализированной смазки чаще связан не с самим назначением состава, а с его несоответствием рабочей температуре, скорости, нагрузке или режиму подачи. Вязкость смазки подшипников должна быть достаточной для формирования защитной пленки, но чрезмерная вязкость увеличивает трение и нагрев. Поэтому при подборе важно оценивать условия работы узла, а не ориентироваться только на надпись «для подшипников» или класс смазки.
Статья полезна инженерам, техническим специалистам и снабженцам, которые выбирают смазочные материалы для подшипников качения, в том числе на пищевых производствах. Ниже разобраны причины износа, различия между вязкостью и консистенцией, ориентиры по рабочей температуре и скорости, а также назначение категорий H1 и H2.
Почему специализированная смазка может ускорить износ подшипника
Само слово «специализированная» не означает, что смазка подходит любому подшипнику в соответствующих условиях.
Состав для пищевого производства, высоких температур или отдельного режима работы нужно проверять по характеристикам узла. Ошибка в выборе может привести к ухудшению смазывания даже тогда, когда продукт предназначен для промышленного применения.
Одна из основных причин износа - неподходящая вязкость масла. При слишком низкой вязкости полноценная масляная пленка не формируется, контактирующие поверхности получают недостаточную защиту, а риск аномального износа и задиров растет. При чрезмерной вязкости увеличиваются внутреннее трение и нагрев, а вместе с ними и потери мощности. Таким образом, и недостаток, и избыток вязкости способны сократить ресурс подшипников.
На рабочее состояние влияет не только исходная характеристика масла, но и температура в узле. При ее росте вязкость падает, поэтому показатель на этикетке сам по себе не дает полной картины. Для выбора важна вязкость при рабочей температуре подшипника, а также требуемая текучесть при нижней температуре запуска.
При поиске причины износа стоит оценить несколько параметров:
соответствуют ли вязкость и консистенция рабочей температуре и скорости;
подходит ли смазочный материал типу подшипника и режиму нагрузки;
соответствует ли пластичная смазка способу подачи и конструкции узла;
верно ли определена зона применения, если производство связано с пищевой продукцией.
Смещение любого из этих параметров может привести к тому, что формально подходящая смазка не обеспечит нужный режим работы. Поэтому оценивать следует весь набор условий, а не только класс вязкости или отметку о пищевом допуске.
Вязкость смазки подшипников и значение консистенции
Вязкость характеризует сопротивление течению масла.
Для подшипника важно, чтобы масло сохраняло достаточную вязкость при температуре работы: слишком жидкий материал не формирует полноценную пленку, а слишком вязкий повышает сопротивление движению. Поэтому смазка для подшипников по вязкости подбирается с учетом температуры и скорости, а не только по общему названию продукта.
Для подшипников существуют ориентиры минимальной кинематической вязкости на рабочей температуре. Для шариковых и цилиндрических роликовых подшипников это 13 мм²/с и выше, для конических и сферических роликовых - 20 мм²/с и выше, для сферических упорных роликовых - 32 мм²/с и выше. Это ориентиры для соответствующих типов подшипников, а не универсальные значения для любого узла.
При выборе масла учитывают и диапазон температур со скоростью вращения. Например, для условий от 0 до 60 °C и низких или средних скоростей могут применяться масла ISO VG 46 или ISO VG 68. При более высоких скоростях встречаются ISO VG 7, ISO VG 10, ISO VG 22 и ISO VG 32 - конкретный выбор зависит от условий работы.
У пластичной смазки нужно отдельно рассматривать консистенцию. Классы NLGI стандартизуют по DIN 51818, но NLGI не заменяет характеристику вязкости базового масла. Например, обозначение NLGI 2 описывает класс консистенции, а не гарантирует, что состав подойдет подшипнику при любой скорости, температуре и нагрузке.
Если узел смазывается пластичным составом, подбор включает как минимум два разных вопроса: достаточно ли вязкости базового масла для образования пленки и подходит ли консистенция для конструкции подшипника и способа подачи. Сведение этих характеристик к одному параметру часто приводит к ошибочному выбору.
Как выбрать смазку для подшипников по температуре и скорости
Первый шаг - определить рабочую температуру подшипника, включая нижнюю температуру запуска.
При нагреве вязкость масла уменьшается, а при охлаждении меняется его текучесть. Поэтому данные о вязкости при стандартных условиях нужно соотносить с фактическим тепловым режимом узла.
Затем учитывают тип подшипника и скорость вращения. Минимальные ориентиры на рабочей температуре различаются: 13 мм²/с и выше для шариковых и цилиндрических роликовых подшипников, 20 мм²/с и выше для конических и сферических роликовых, 32 мм²/с и выше для сферических упорных роликовых. Для смазочных систем в диапазоне 0-60 °C выбор также зависит от скорости: в качестве примеров встречаются ISO VG 46 и ISO VG 68 для низких или средних скоростей, а для более высоких - ISO VG 7, ISO VG 10, ISO VG 22 и ISO VG 32.
При эксплуатации в холодной среде нельзя оценивать состав только по вязкости на рабочем прогретом узле. Нужно учитывать, будет ли смазка сохранять необходимую текучесть при запуске. Одновременно не следует без расчета выбирать более вязкий материал «с запасом»: рост внутреннего трения повышает температуру и может негативно повлиять на ресурс.
Для пластичных смазок отдельно сверяют класс консистенции NLGI по DIN 51818 и вязкость базового масла. Эти параметры отвечают за разные свойства и не заменяют друг друга. Универсального правила, что NLGI 2 подходит всем подшипникам, нет: выбор связан со скоростью, температурой, герметичностью узла и режимом подачи.
Перед заменой смазки или масла инженеру и снабженцу полезно собрать параметры узла в одну спецификацию:
тип подшипника;
рабочую и нижнюю температуру;
скорость вращения;
нагрузку и способ подачи;
характеристики уплотнений и материалов узла.
Такой список помогает сопоставить реальные условия с характеристиками состава, а не выбирать его по одному обозначению на упаковке.
Пищевая смазка для подшипников: чем отличаются H1 и H2
В пищевом производстве обозначения H1 и H2 указывают на допустимую область применения смазки с точки зрения контакта с пищей.
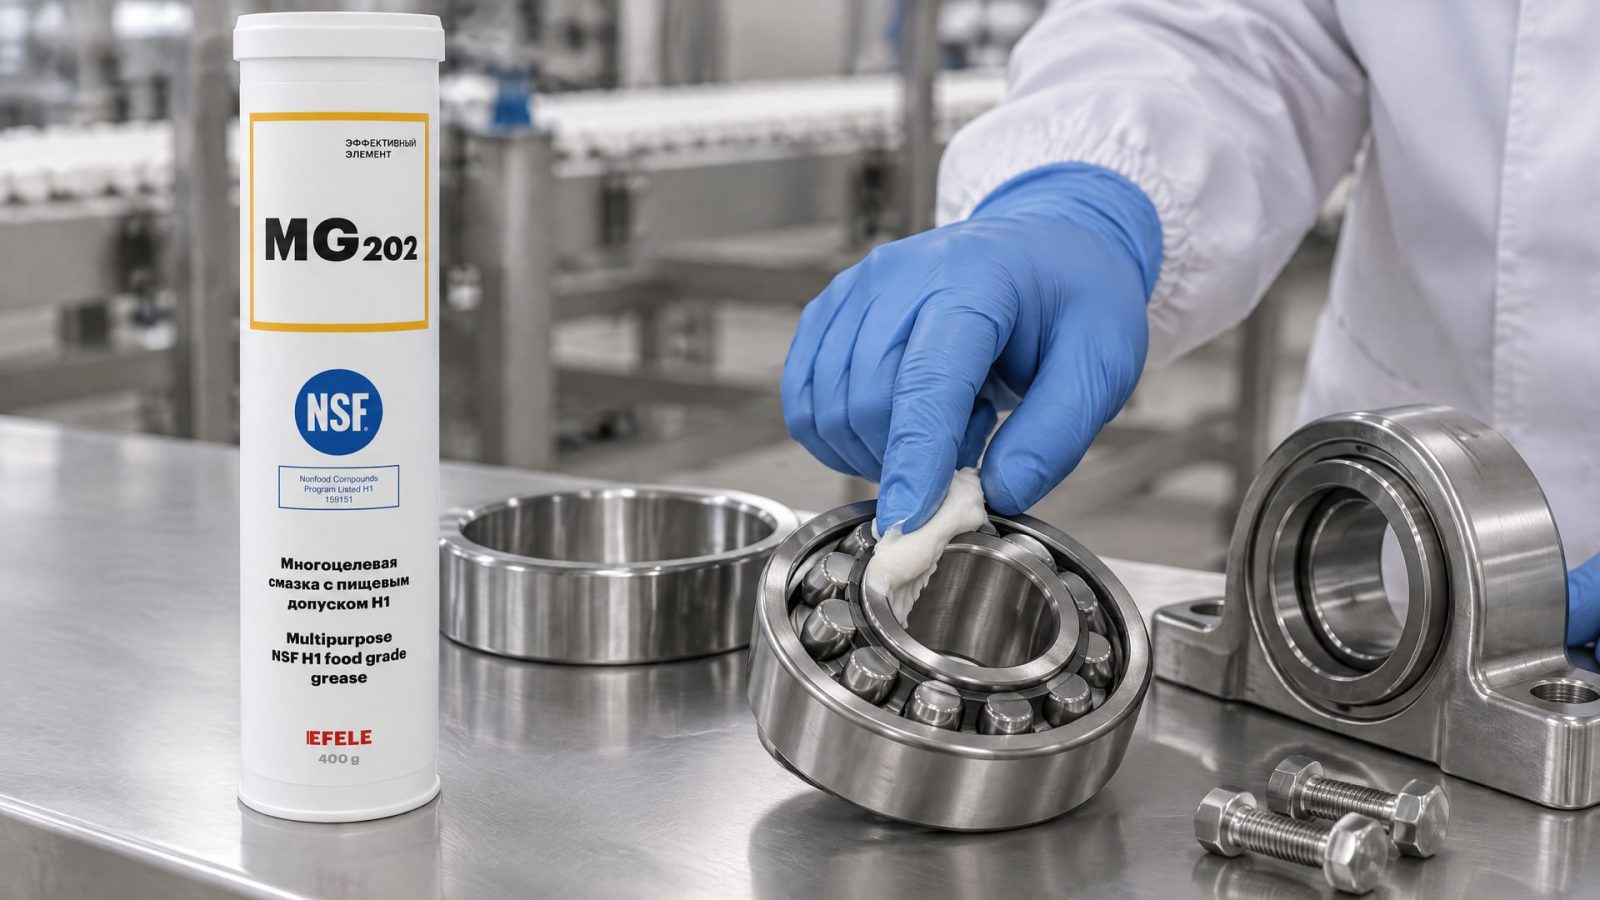
H1 применяют там, где возможен случайный, непреднамеренный контакт. H2 предназначена для зон, где контакт с пищей исключен. Это разные области применения, а не последовательные уровни качества.
Для смазок, которые могут иметь случайный контакт с продуктом питания, гигиенические требования описывает ISO 21469. При этом отметка H1 или H2 не подтверждает, что состав подходит конкретному подшипнику по вязкости, скорости или температуре. Для узла по-прежнему важны рабочие условия, способ смазывания и совместимость смазки с материалами и уплотнениями.
В пищевых цехах выбор дополнительно осложняют мойка оборудования и влажная среда. Если смазка может случайно контактировать с продуктом, нужно учитывать категорию H1 и одновременно проверять пригодность состава для подшипника. В таких задачах применяют EFELE MG-202: это многоцелевая пластичная смазка на белом минеральном масле с допуском NSF H1, предназначенная в том числе для подшипников и направляющих.
При высоких нагрузках и повышенной температуре к подбору добавляются требования к термостойкости и водостойкости. Условия мойки, возможное вымывание состава и риск фреттинга следует оценивать отдельно от пищевого допуска: H1 сам по себе не описывает эти рабочие свойства. Для таких условий в пищевом производстве используют EFELE SG-392 - термо- и водостойкую пластичную смазку с допуском NSF H1 для подшипников и других узлов трения.
Перед выбором важно определить, возможен ли контакт смазки с пищей и в какой зоне расположен узел. Если контакт исключен, H2 может соответствовать условиям применения; если вероятен случайный контакт, требуется H1. В обоих случаях категорию нужно сверять с характеристиками подшипника, а не использовать вместо подбора по температуре, скорости и нагрузке.
Как проверить причину износа и избежать ошибки при замене
Если подшипник изнашивается после перехода на другой состав, не стоит сразу считать причиной сам факт применения специализированной смазки.
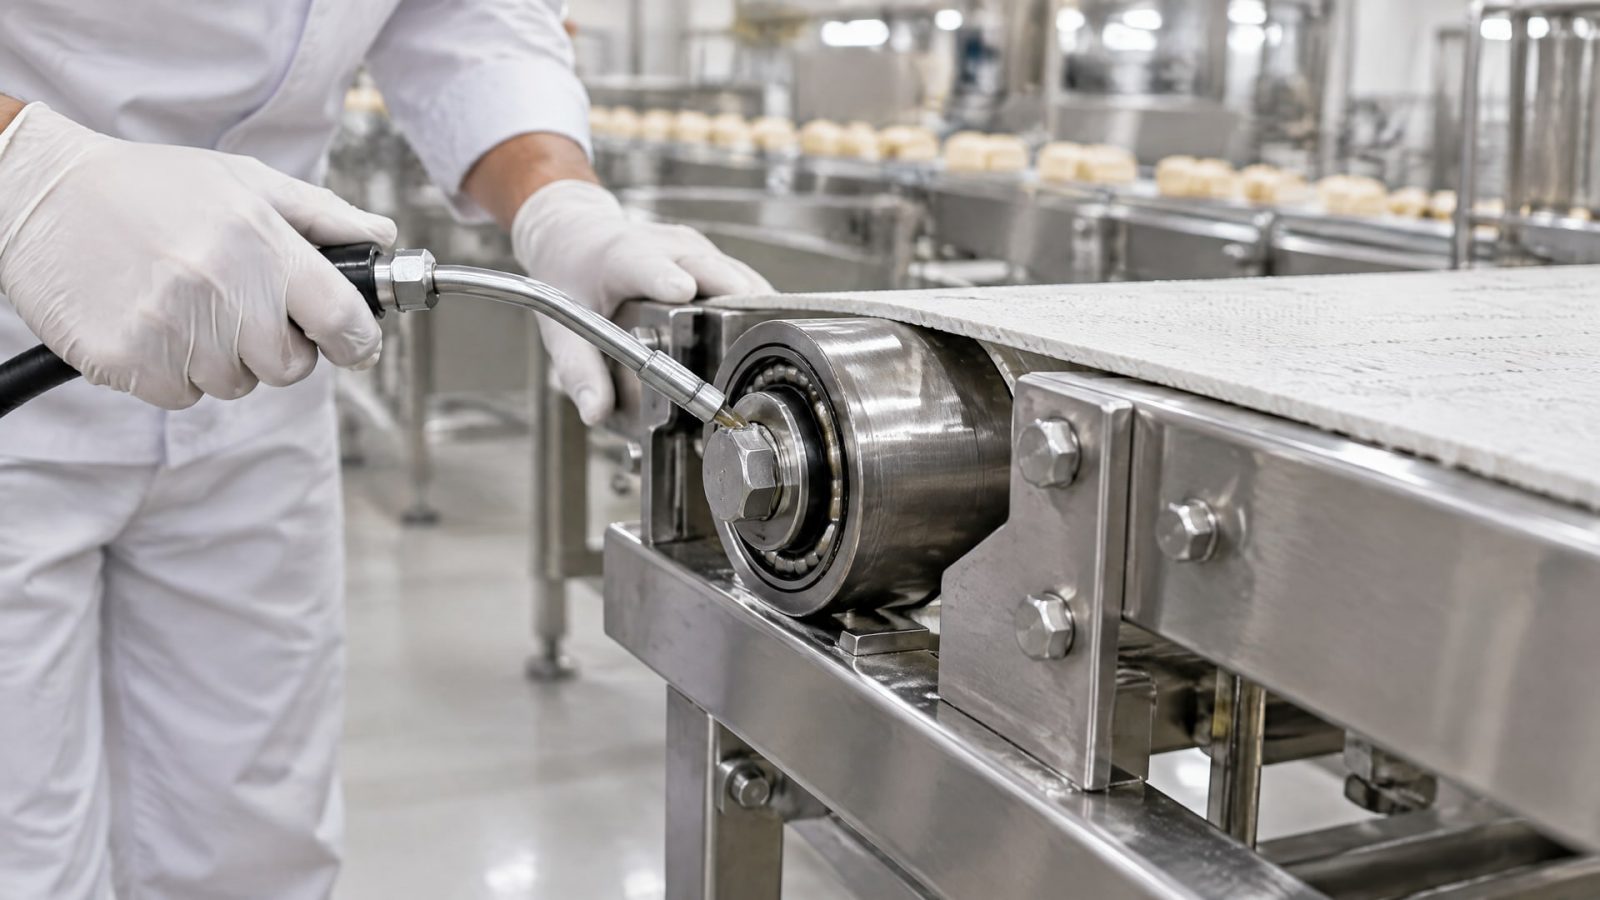
Сначала сопоставляют фактические условия работы с характеристиками материала: рабочую температуру, скорость, тип подшипника, нагрузку и способ подачи. Особое внимание уделяют вязкости масла при температуре узла, поскольку именно она определяет возможность формирования смазочной пленки.
При использовании пластичного состава также проверяют класс консистенции NLGI по DIN 51818. Он не показывает вязкость базового масла и не определяет пригодность смазки для любого подшипника. Утверждение «чем гуще, тем надежнее» неверно: чрезмерная вязкость может повысить трение, температуру и потери мощности. Обратная крайность также нежелательна, так как недостаточная вязкость связана с ухудшением пленки, износом и задирами.
Если речь идет о пищевом производстве, отдельно проверяют назначение H1 или H2. H1 соответствует зонам возможного случайного контакта с пищей, H2 - зонам, где такой контакт исключен. Однако верный допуск не компенсирует несоответствие по температуре, скорости или нагрузке. При работе с пищевыми составами также учитывают совместимость смазки с уплотнениями и материалами узла.
Для систематизации проверки можно использовать короткий алгоритм:
Зафиксировать тип подшипника, температуру, скорость и нагрузку.
Определить, требуется ли масло или пластичная смазка и как материал подается в узел.
Сопоставить вязкость с рабочей температурой, а для пластичной смазки отдельно проверить NLGI.
Для пищевого производства определить риск контакта и выбрать категорию H1 или H2.
Сверить итоговые требования со спецификацией смазки и конструкции подшипника.
Такой порядок помогает избежать замены «по аналогии» только на основании похожего назначения. Если после проверки параметры соответствуют условиям, а износ продолжается, следует повторно оценить режим работы и совместимость материала с элементами узла. Данных о вязкости недостаточно, чтобы объяснить каждый случай износа, но это один из ключевых параметров для диагностики.
Часто задаваемые вопросы
Какая вязкость смазки нужна для подшипников?
Значение зависит от типа подшипника и рабочей температуры. Ориентиры минимальной кинематической вязкости на рабочей температуре составляют 13 мм²/с и выше для шариковых и цилиндрических роликовых, 20 мм²/с и выше для конических и сферических роликовых, 32 мм²/с и выше для сферических упорных роликовых подшипников. Также учитывают скорость вращения.
Какая вязкость смазки нужна для ступичных подшипников?
По одному обозначению «ступичный подшипник» нельзя выбрать вязкость: нужно знать тип подшипника и условия работы. При подборе учитывают рабочую температуру, скорость и нагрузку, а для пластичной смазки дополнительно проверяют класс консистенции NLGI. Он не заменяет вязкость базового масла и не служит универсальным критерием выбора.
Может ли смазка вызвать заклинивание подшипника?
Неподходящая смазка может ухудшить режим работы, но имеющиеся данные не позволяют утверждать, что определенная вязкость сама по себе обязательно вызовет заклинивание. Слишком высокая вязкость увеличивает трение и нагрев, а слишком низкая мешает формированию полноценной пленки и связана с износом и задирами. Причину нужно оценивать по параметрам узла.
Чем отличаются H1 и H2 для смазки подшипников?
H1 применяют, если возможен случайный контакт смазки с пищей. H2 предназначена для зон, где контакт с пищей исключен. Это не уровни качества и не классификация нагрузки или температуры. После выбора категории по контакту с продуктом отдельно проверяют соответствие смазки скорости, температуре, нагрузке и материалам подшипника.
Заключение
Повышенный износ при использовании специализированного смазочного материала часто связан с тем, что состав не соответствует рабочей температуре, скорости, нагрузке или конструкции подшипника. При выборе оценивают вязкость именно при температуре узла, а для пластичной смазки отдельно проверяют консистенцию NLGI. В пищевой промышленности дополнительно определяют риск контакта с продуктом и выбирают между H1 и H2.
Практический следующий шаг - зафиксировать тип подшипника, рабочую и нижнюю температуру, скорость, нагрузку, способ подачи и вероятность контакта с пищей, затем сверить эти параметры со спецификацией смазки. Такой подбор помогает снизить риск ошибок, связанных с недостаточной или избыточной вязкостью.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Смазка с дисульфидом молибдена: когда она уместна для пар металл-пластик и металл-резина, как проверить совместимость и выбрать состав.
Присадки противозадирные масло: узнайте, как они влияют на нагрузку сваривания и диаметр пятна износа, и почему это важно для выбора смазок.
Узнайте, почему смазка для высокоскоростных подшипников требует особого подхода и как твердые присадки могут ухудшить ее работу.