
Цепное масло пищевое: как выбрать и применять для снижения износа конвейеров
На пищевых производствах цепные конвейеры работают в условиях повышенной влажности, частой санитарной мойки и контроля продукции. Выбор правильной смазки - это не просто вопрос сохранения работоспособности оборудования, но и соответствия строгим гигиеническим требованиям. Цепное масло с пищевым допуском должно обеспечивать защиту от износа, устойчивость к вымыванию водой и одновременно соответствовать стандартам для возможного случайного контакта с продуктом. Статья разбирает, какие параметры критичны при подборе цепной смазки для пищевого производства, как классифицируются пищевые допуски и какие ошибки допускают закупщики при выборе.
Что такое NSF H1 и почему это важно для пищевого производства
NSF H1 - это категория смазочных материалов, предназначенных для работы на оборудовании с возможным случайным контактом с пищей.
Ключевое слово здесь - случайный: такой контакт допускается только в микроколичествах, предельный ориентир составляет не более 10 ppm. Это не означает, что смазка является пищевым ингредиентом или съедобна - это означает, что ее компоненты одобрены для применения в среде, где минимальное попадание на продукт не создает риск для здоровья потребителя.
Допуск NSF H1 требует, чтобы все ингредиенты смазки были либо указаны в FDA 21 CFR 178.3570 (список косвенных пищевых добавок), либо зарегистрированы NSF по эквивалентной схеме. Для международной торговли добавляется ориентир на ISO 21469 - стандарт гигиенических требований к смазкам в контакте с пищей. Без этого допуска использование обычного промышленного масла на линии упаковки или конвейера транспортировки продукта может привести к нарушениям санитарного контроля.
На пищевых производствах H1-смазки должны быть нетоксичными, бесцветными, без запаха и вкуса. Это облегчает контроль: если смазка просочилась на продукт, ее наличие можно обнаружить визуально и ощутить органолептически. Закупщики часто путают H1 с H2 (допуск на оборудование без контакта с пищей, например на смазке редукторов в подвалах). H2 нельзя применять на линиях, где возможен хотя бы случайный контакт с продуктом.
Температурные режимы и выбор вязкости цепного масла
Выбор цепного масла начинается с определения рабочей температуры оборудования.
На пищевых производствах встречаются три основных сценария: конвейеры в холодильных камерах и при комнатной температуре (15–40 °C), линии горячего формования и запечатывания, печи для выпечки и стерилизации (до 250 °C). Для каждого диапазона подбирается масло с соответствующей вязкостью и термостабильностью.
Для умеренных температур (15–40 °C) в условиях мойки и повышенной влажности применяют масла класса ISO VG 46–68. Они достаточно текучи, чтобы проникнуть в пары трения цепи при холодном пуске, и при этом образуют защитную пленку, выдерживающую нормальное давление в шарнире. На влажных участках такие масла вымываются быстрее, поэтому график смазки должен быть чаще, чем на сухих линиях.
Для высокотемпературных применений (примерно до 120 °C и выше) требуются масла на базе PAO или полиолэфиров с классом ISO VG 150–320. Повышенная вязкость при рабочей температуре помогает масляной пленке не разрушаться при нагреве. Для печей и конвейеров с интенсивным нагревом вплоть до 250 °C и выше некоторые производители предлагают специализированные составы с добавками, снижающими окисление и коксуемость. На таких участках, однако, даже H1-смазка должна быть протестирована производителем на термостабильность при реальных условиях, иначе она быстро стареет.
При выборе вязкости также учитывают нагрузку и частоту мойки. Если линия подвергается влажной уборке раз в несколько часов, более вязкое масло («тягучее») будет дольше задерживаться в зазорах цепи; если мойка мягкая (сухая уборка щеткой), можно обойтись менее вязким маслом. Комбинирование частоты смазки и выбора вязкости позволяет снизить общий расход при сохранении защиты от износа.
Проблема вымывания и адгезия смазки на мокрых линиях
Одна из главных причин ускоренного износа цепей на пищевых производствах - вымывание смазки во время санитарной мойки.
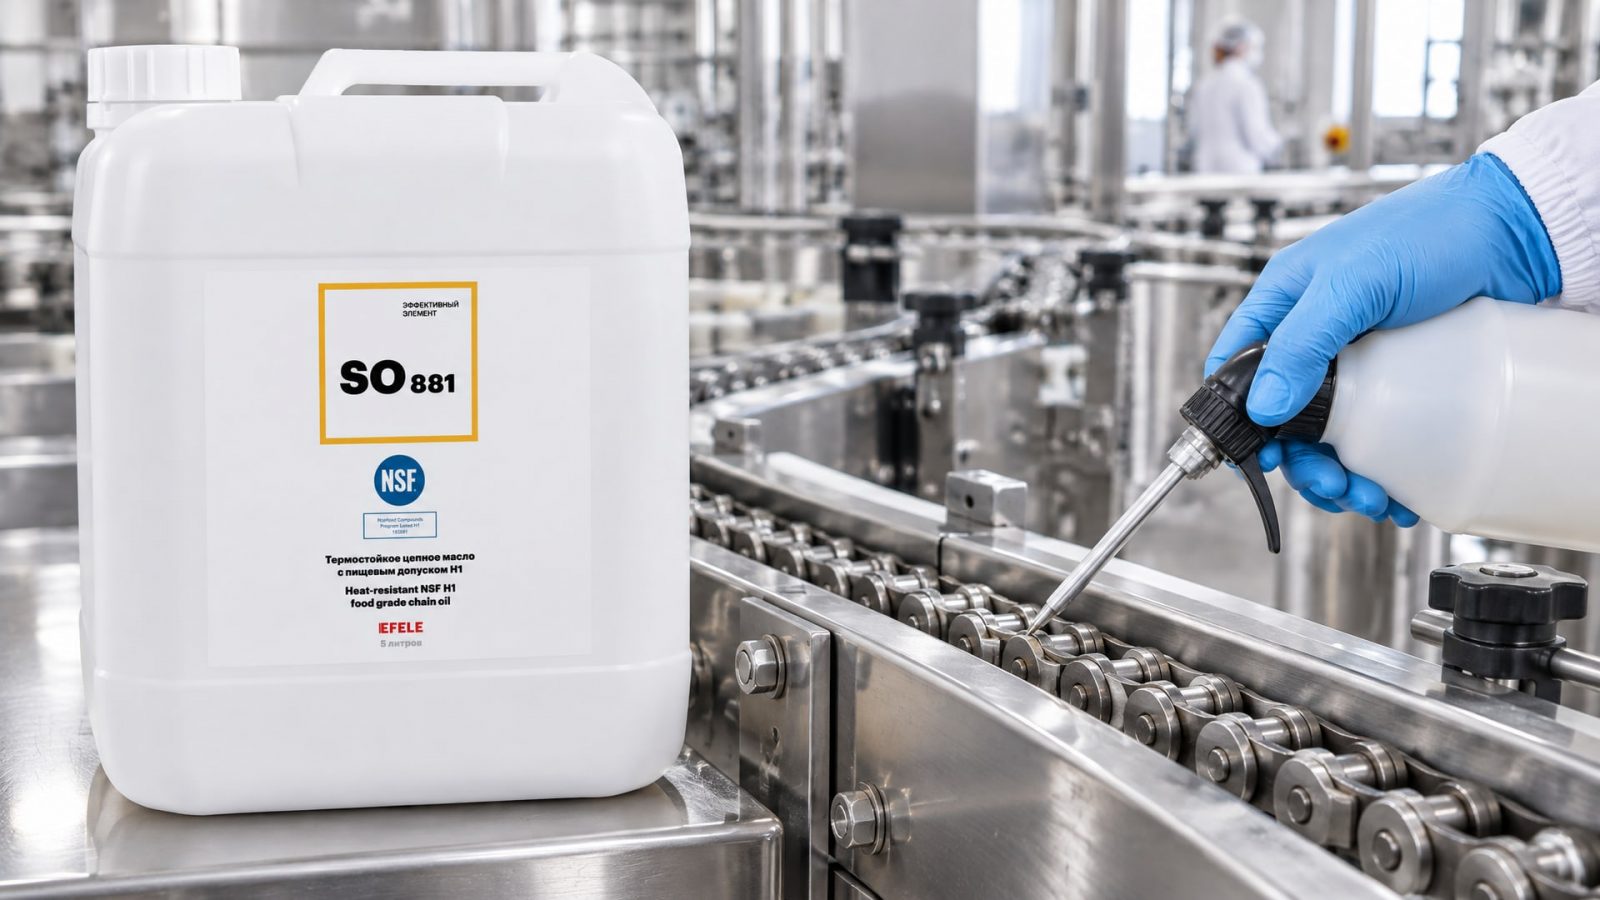
Вода быстро смывает легкие масла, не давая им проникнуть в шарниры. Если смазка не держится в узлах трения достаточно долго, цепь работает практически без защитного слоя, что приводит к фреттингу и ускоренному окислению металла.
Решением является применение цепных масел с повышенной адгезией - способностью прилипать к поверхности и не смываться при контакте с водой и моющими растворами. Для смазывания цепей конвейеров на пищевом производстве рекомендуется использовать термостойкое цепное масло EFELE SO-881 с допуском NSF H1, которое обеспечивает высокую адгезию и устойчивость к смыванию водой, позволяя продлить интервалы между нанесениями смазки даже при частой влажной уборке. Такие масла содержат добавки, создающие молекулярное сцепление с металлом, препятствующие вытеснению смазки капельками воды и моющих растворов.
Адгезия особенно критична на участках, где цепь работает в горячем состоянии. При 80–120 °C вязкость масла снижается, и без хорошей молекулярной «привязки» оно быстро стекает с цепи. На сухих участках с редкой влажной уборкой адгезия важна меньше, однако на смешанных линиях (например, конвейер проходит через зону упаковки с частой мойкой, а затем в теплый склад) экономия масла за счет его лучшего удержания заметна в смете расходов.
Проверить адгезию просто: смазанную цепь или звездочку опускают в емкость с холодной водой, оставляют на 30 секунд, вынимают и осматривают. На хорошем масле с адгезией останется видимая маслянистая пленка; на обычном промышленном масле она может полностью смыться. Для пищевого производства такие испытания имеет смысл проводить периодически, чтобы убедиться, что закупленный производитель поддерживает качество.
Минимальное количество смазки как ключ к долговечности цепи
Распространенное заблуждение - чем больше смазки, тем лучше защита от износа.
На деле избыток масла на цепи создает проблемы: оно скапливается в пазах, привлекает пыль и грязь, смешивается с частицами износа, образуя абразивную пасту, которая работает как шлифовальная паста, ускоряя окисление и фреттинг вместо его предотвращения.
Правильный подход - наносить смазку минимально необходимым количеством, но регулярно. Смазка должна проникать в шарниры цепи и втулки, образуя защитный слой в местах трения, но не оставаться в видимом излишке на боковых пластинах. После нанесения смазки цепь должна несколько оборотов проработать без нагрузки (или с минимальной нагрузкой), чтобы избыток вышел из зазоров и распределился равномерно. Только после этого линию включают в полную работу.
В отраслевых рекомендациях указано, что используемое количество H1-смазки должно быть минимальным, достаточным для задачи. Это требование стоит отдельно, потому что излишек смазки может вступить в контакт с продуктом чаще, чем небольшое количество, правильно распределенное в узлах. На линиях упаковки, где продукт находится близко к цепи, минимизация видимого масла на цепи снижает и психологический барьер у операторов (меньше боязни загрязнения), и реальный риск.
Для конвейеров применяют несколько способов нанесения: аэрозольное распыление (экономно, но требует опыта дозирования), пропитка фитиля, пропускаемого сквозь звенья цепи, или автоматические системы капельной смазки. Системы капельной смазки наиболее эффективны на длительных линиях, так как они доставляют масло точно в нужное место и в одинаковом количестве при каждом цикле.
Отличие пищевой смазки от обычной промышленной: что проверять
Слово «пищевое» на этикетке масла - еще не гарантия того, что оно подходит для данного применения.
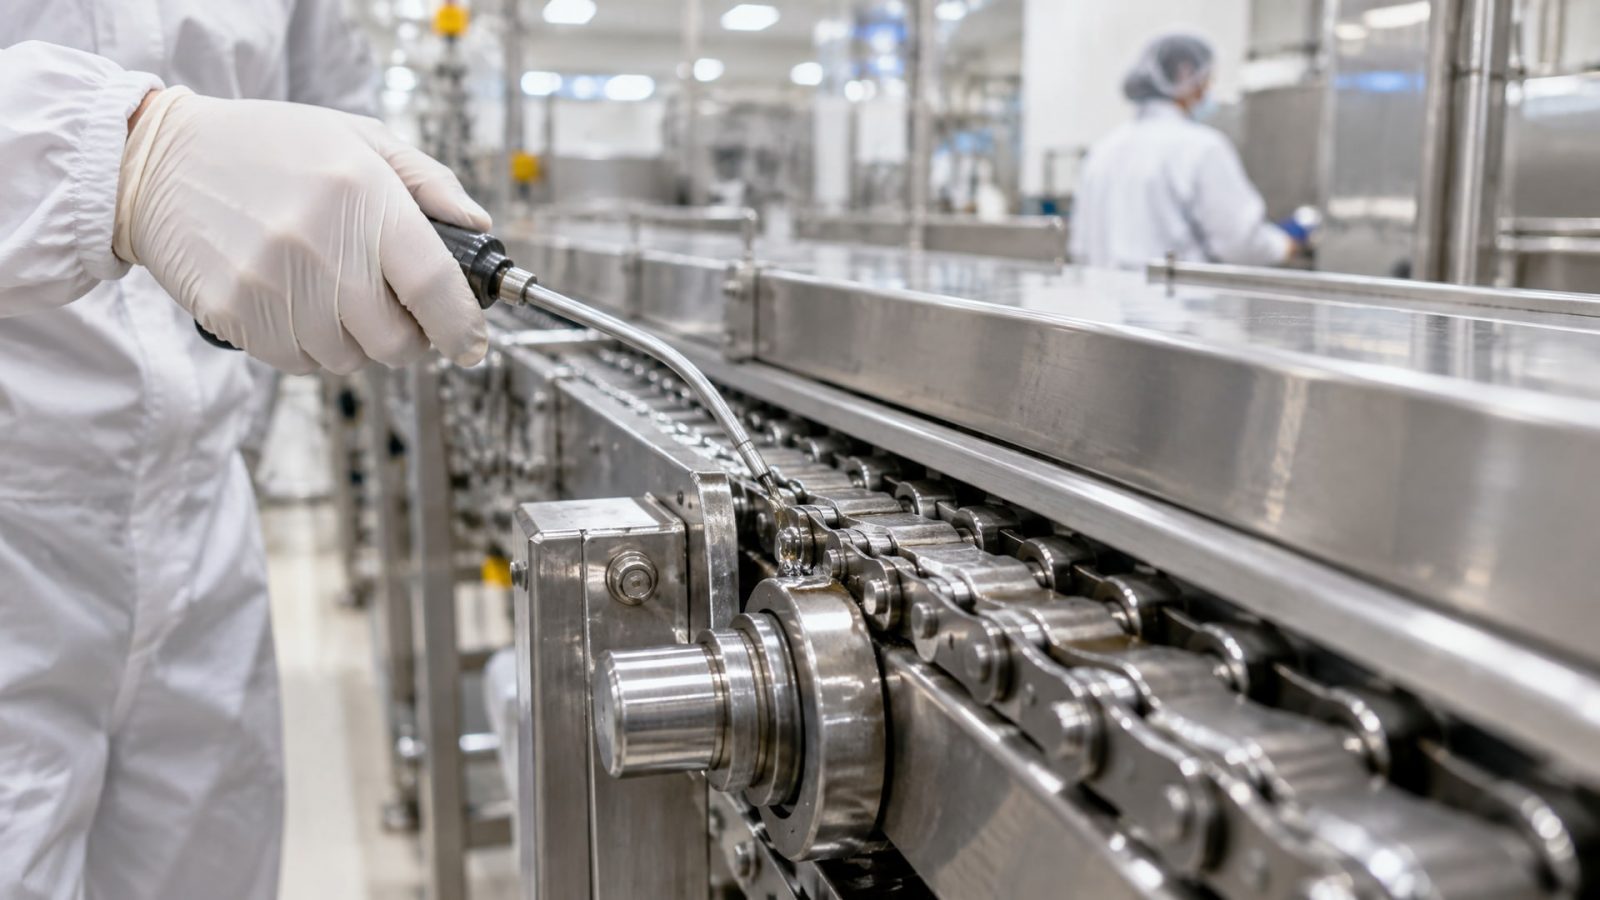
Разница между пищевым и обычным промышленным маслом заключается в списке допущенных химических компонентов и в соответствии регулятивным базам. Обычное промышленное масло может содержать активные добавки (например, хлорированные парафины для экстремального давления или цинковые соединения), которые токсичны при проглатывании и поэтому не допускаются в H1.
Для проверки нужно потребовать у поставщика:
Сертификат NSF H1 или выписку из реестра NSF, подтверждающую регистрацию продукта в категории H1.
Technical Data Sheet (TDS) с указанием всех основных компонентов, а не только торгового названия.
Соответствие FDA 21 CFR 178.3570 - документация, подтверждающая, что каждый ингредиент либо указан в списке, либо получил отдельное одобрение.
Результаты испытаний на термостабильность и адгезию, если масло позиционируется как средство для высокотемпературных или влажных применений.
Отличие H1 от H2 критично: H2-смазки предназначены для оборудования без риска контакта с пищей (редукторы в подвалах, смазка направляющих на производстве инструмента). Перепутать категории при закупке означает получить штраф от проверки и потребовать замены всей смазки на производстве. На линиях с NSF H1 работают многие закупщики и технические отделы, потому что бумаги всегда легче получить, чем потом доказывать, что риск был минимален.
Как правильно подбирать смазку под условия линии
Процесс подбора начинается с анализа пяти ключевых параметров: температуры, влажности, частоты мойки, нагрузки на цепь и наличия пара или моющих растворов.
Температура - основной критерий. Если конвейер работает в холодильной камере при минус 5 °C, нужна смазка, которая не загустеет и позволит цепи свободно двигаться при пуске; для этого используют масла ISO VG 46 или даже синтетические составы с низкой температурой затвердевания. Если конвейер находится рядом с печью и температура достигает 100–120 °C, потребуется масло ISO VG 150 и выше, чтобы вязкость не упала критически.
Влажность определяет риск окисления и коррозии металла цепи. В холодильных камерах и рядом с моечными машинами коррозия развивается быстро; здесь нужны масла с хорошей водоотделяемостью (вода стекает с цепи, не образуя эмульсии) и ингибиторами ржавчины. На сухих складских линиях такие добавки менее критичны.
Частота мойки влияет на выбор адгезии и интервал смазывания. Если линию моют раз в сутки щеткой, смазка удерживается в зазорах цепи хорошо. Если моют каждые 4 часа горячей водой под давлением, даже H1-смазка требует более частого нанесения. Некоторые производства выбирают более вязкие масла (ISO VG 68 вместо 46) именно чтобы компенсировать частую мойку.
Нагрузка на цепь - вес груза и скорость конвейера. Легкие конвейеры с упаковкой хлеба работают при низком давлении в шарнире; для них подходят стандартные H1-масла. Тяжелые конвейеры (например, для упаковки баллонов с жидкостью) требуют масел с лучшей несущей способностью и более частой смазки.
Пар и горячее мытье - особый случай. Если конвейер находится в зоне парообработки или его моют паром, масло быстро смывается и окисляется. Здесь нужна H1-смазка с высокой демульсивностью (способностью отделяться от воды и пара) и антиокислительными добавками.
При сочетании нескольких факторов (высокая температура + частая влажная уборка + тяжелая нагрузка) правильный подбор требует консультации с техподдержкой поставщика. Лучше согласовать параметры заранее, чем потом менять смазку на работающей линии.
Часто задаваемые вопросы
Можно ли использовать обычное минеральное масло вместо пищевого?
Нет. Обычное минеральное масло содержит добавки, не допущенные для контакта с пищей. Даже если контакт считается случайным, использование такого масла нарушает санитарные требования и может привести к штрафам при проверке. NSF H1 - это обязательное требование на пищевых производствах для цепей, близких к продукту.
Почему масло лучше, чем густая смазка, для цепей конвейеров?
Масло более текуче и проникает в шарниры и втулки цепи, образуя защитный слой там, где он действительно нужен. Густая смазка (пластичная) остается в основном на поверхности и хуже распределяется в узких зазорах. На движущейся цепи масло более эффективно, чем пластичная смазка; последняя больше подходит для смазки подшипников редукторов и рулевых на неподвижных приводах.
Какая максимальная температура, при которой работает H1-масло?
Типичный диапазон для стандартных H1-масел - до 120 °C. Для более высоких температур (до 250 °C) требуются специализированные составы на базе синтетических полиолэфиров с дополнительными стабилизирующими добавками. Перед использованием на высокотемпературных участках нужно проверить техлист смазки и убедиться в допуске конкретного продукта.
Как часто нужно смазывать цепь конвейера в пищевом производстве?
Периодичность зависит от температуры, влажности, нагрузки и применяемого масла. На сухих линиях при умеренной температуре смазку можно наносить раз в смену. На влажных и горячих участках - раз в 6–8 часов или даже чаще. Правильная периодичность определяется испытанием: если на звездочке видны следы окисления раньше, чем прошел интервал, нужно смазывать чаще.
Почему H1-смазка со временем теряет свойства на горячей цепи?
Масло окисляется под воздействием тепла и кислорода. Даже качественная H1-смазка может потерять вязкость и адгезию за несколько недель на участке, где температура постоянно превышает рекомендованную. Для таких зон нужно выбирать масла, специально разработанные для высокотемпературных применений, с повышенной термостабильностью и добавками, замедляющими окисление.
Заключение
Выбор цепного масла для пищевого производства - это не просто выбор любого продукта с этикеткой «пищевое». Требуется проверка NSF H1, соответствие FDA 21 CFR 178.3570, подходящая вязкость под температурный режим и адгезия, достаточная для защиты от вымывания при влажной уборке. На практике это означает согласование с поставщиком смазки по пяти параметрам - температуре, влажности, частоте мойки, нагрузке и наличию пара.
Снижение износа цепей достигается не увеличением количества смазки, а правильной ее дозировкой и регулярностью нанесения, обеспечивающей проникновение в узлы трения. Первый шаг - потребовать от текущего поставщика или потенциального кандидата полный пакет документов: сертификат NSF H1, техлист с допуском, результаты испытаний на адгезию и термостабильность. Это убережет вас от замены смазки посредине сезона и защитит производство при проверке.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно смазывать садовый инструмент для защиты от ржавчины и увеличения срока его службы.
Выбор высокотемпературного герметика для резьбовых соединений в условиях повышенного нагрева.
Узнайте, как правильно выбрать фиксатор резьбы разъемный для предотвращения самоотвинчивания и утечек в разборных соединениях.