
Как выбрать анаэробный фиксатор резьбы для разборных соединений
Анаэробный фиксатор резьбы - это однокомпонентный состав, который отверждается в зазоре между металлическими деталями при отсутствии воздуха и заполняет резьбовой зазор, снижая риск самоотвинчивания от вибрации и утечек. Для разборных соединений нужно выбирать составы средней прочности, рассчитанные на демонтаж обычным ручным инструментом. Статья поможет инженерам и закупщикам разобраться, на какие параметры смотреть при выборе фиксатора, как его применять и на что обратить внимание, чтобы не ошибиться с типом фиксирующего состава.
Разборные и неразборные фиксаторы резьбы: в чем отличие
Фиксаторы резьбы делятся на две основные группы по типу фиксации: разборные (removable) и неразборные (permanent).
Это не просто маркетинговое разделение - между ними существует принципиальное конструктивное отличие, которое влияет на весь цикл обслуживания оборудования.
Разборные фиксаторы средней прочности позволяют разбирать соединение обычным ручным инструментом - гаечным ключом, отверткой, плашкой для нарезания резьбы. Их отвержденный слой заполняет микронеровности резьбы и предотвращает самоотвинчивание под вибрацией, но при приложении нужного момента затяжки механические соединения поддаются и поддаются без повреждения резьбы. На практике это означает, что при плановом ремонте или замене деталей закупщик не будет заказывать дорогостоящее оборудование для демонтажа и не потратит часы на разборку узла.
Неразборные фиксаторы высокой прочности создают практически постоянное соединение. Они предназначены для случаев, когда разборка не планируется вообще или предполагается только в экстремальных ситуациях с применением специального оборудования. Попытка разобрать такое соединение обычным инструментом приведет к срыву граней болта или гайки, повреждению резьбы и необходимости замены всей детали.
Для производственных линий и оборудования общего назначения выбирают именно разборные фиксаторы средней прочности. Это гарантирует, что периодическое обслуживание и замена изношенных компонентов пройдут без осложнений.
Как распознать фиксатор средней прочности по характеристикам
Синий цвет упаковки стал условным ориентиром для фиксаторов средней прочности у большинства производителей, но полагаться только на цвет опасно.
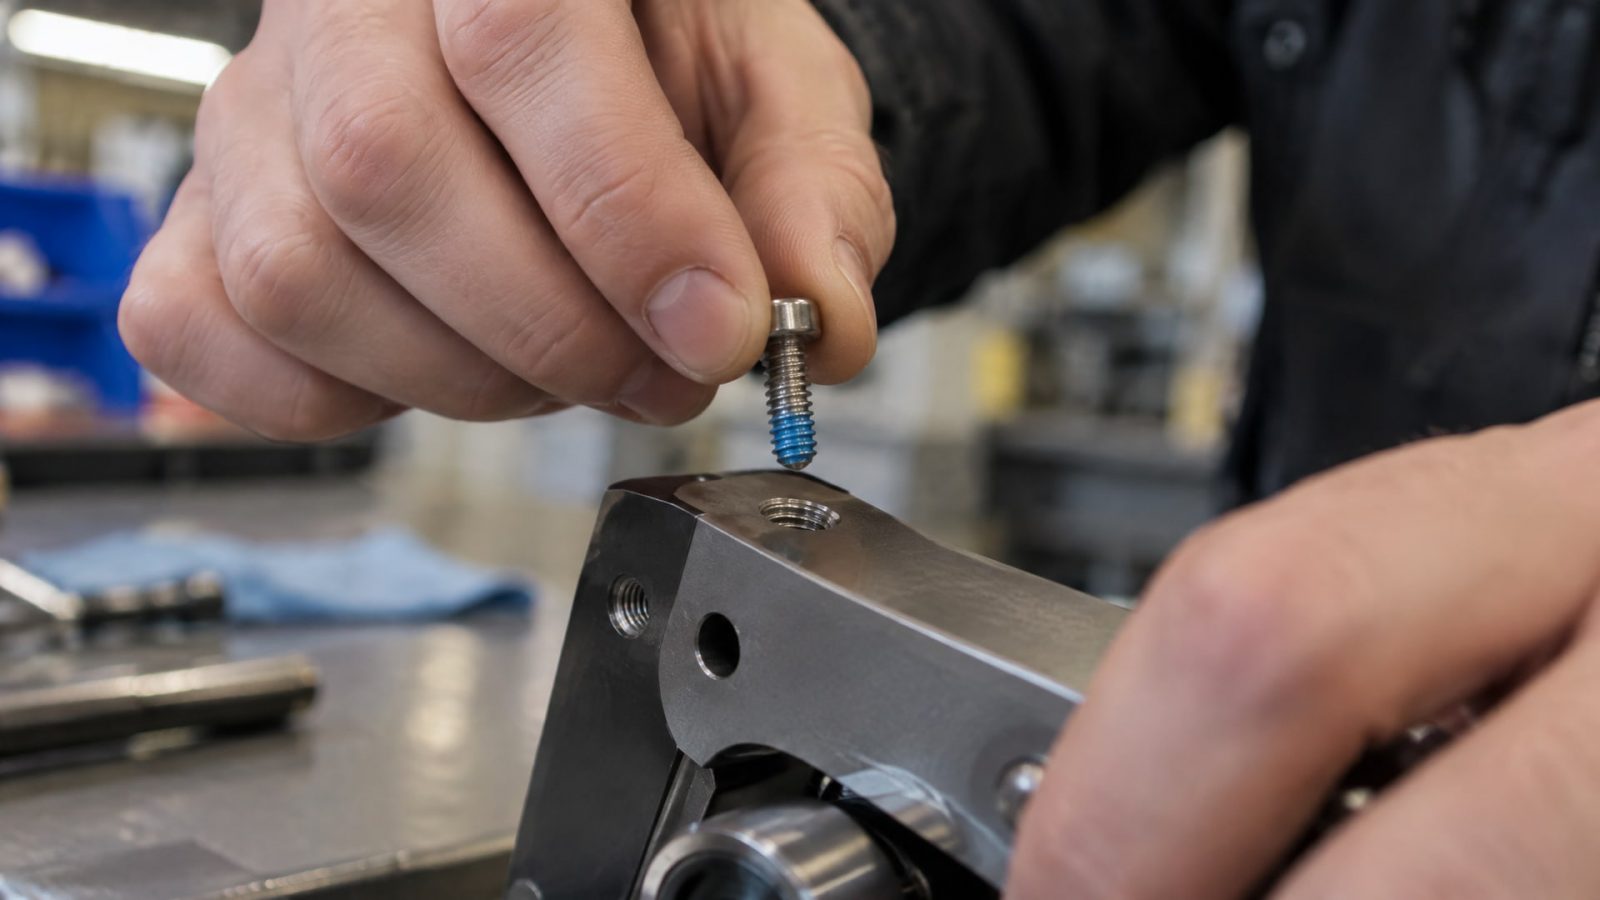
Одна упаковка синего цвета может содержать среднюю прочность, другая - выполнять совершенно другую функцию. Правильно выбрать фиксатор резьбы разъемный синий помогает техническое описание.
Основные параметры, которые нужно проверить в техническом листе (TDS - Technical Data Sheet):
Момент срыва (breakaway torque): для фиксаторов средней прочности это значение обычно указывается в пределах 20–30 Н·м на стальных гайках и болтах размера M10. Например, типовое значение breakaway torque для фиксаторов среднего класса составляет около 26 Н·м при испытании по ISO 10964.
Температурный диапазон: для составов средней прочности характерен диапазон примерно от -54 °C до +180 °C. Это позволяет использовать фиксатор как в холодных цехах, так и в условиях умеренного нагрева.
Вязкость: типовое значение вязкости для фиксаторов резьбы составляет 800–1600 мПа·с (сП). Эта характеристика влияет на удобство нанесения: более жидкие составы легче распределяются в узких зазорах резьбы, более вязкие обеспечивают лучшее заполнение крупных пор металла.
Статус removable: производители прямо указывают на упаковке или в техническом листе, что состав предназначен для разборных соединений. Если этого пункта нет, это повод воздержаться от выбора.
Oil tolerant / primerless: желательно, чтобы фиксатор был толерантен к маслам и не требовал предварительной подготовки поверхности. Это упрощает применение на производстве, где болты и гайки часто поступают со слоем антикоррозийного масла.
Таблица ниже наглядно показывает различие между классами анаэробных фиксаторов по ключевым параметрам:
| Параметр | Разборный (средняя прочность) | Неразборный (высокая прочность) |
|---|---|---|
| Момент срыва (M10, Н·м) | ~26 | ~60 и выше |
| Демонтаж | Обычный ручной инструмент | Требуется специальное оборудование или нагрев |
| Температура сегмента | -54 до +180 °C | -54 до +232 °C |
| Назначение | Обслуживаемые узлы | Постоянная фиксация |
Где искать информацию о размере резьбы и типе металла
При выборе фиксатора нужно учитывать не только класс прочности, но и то, на какие размеры резьбы рассчитан состав.
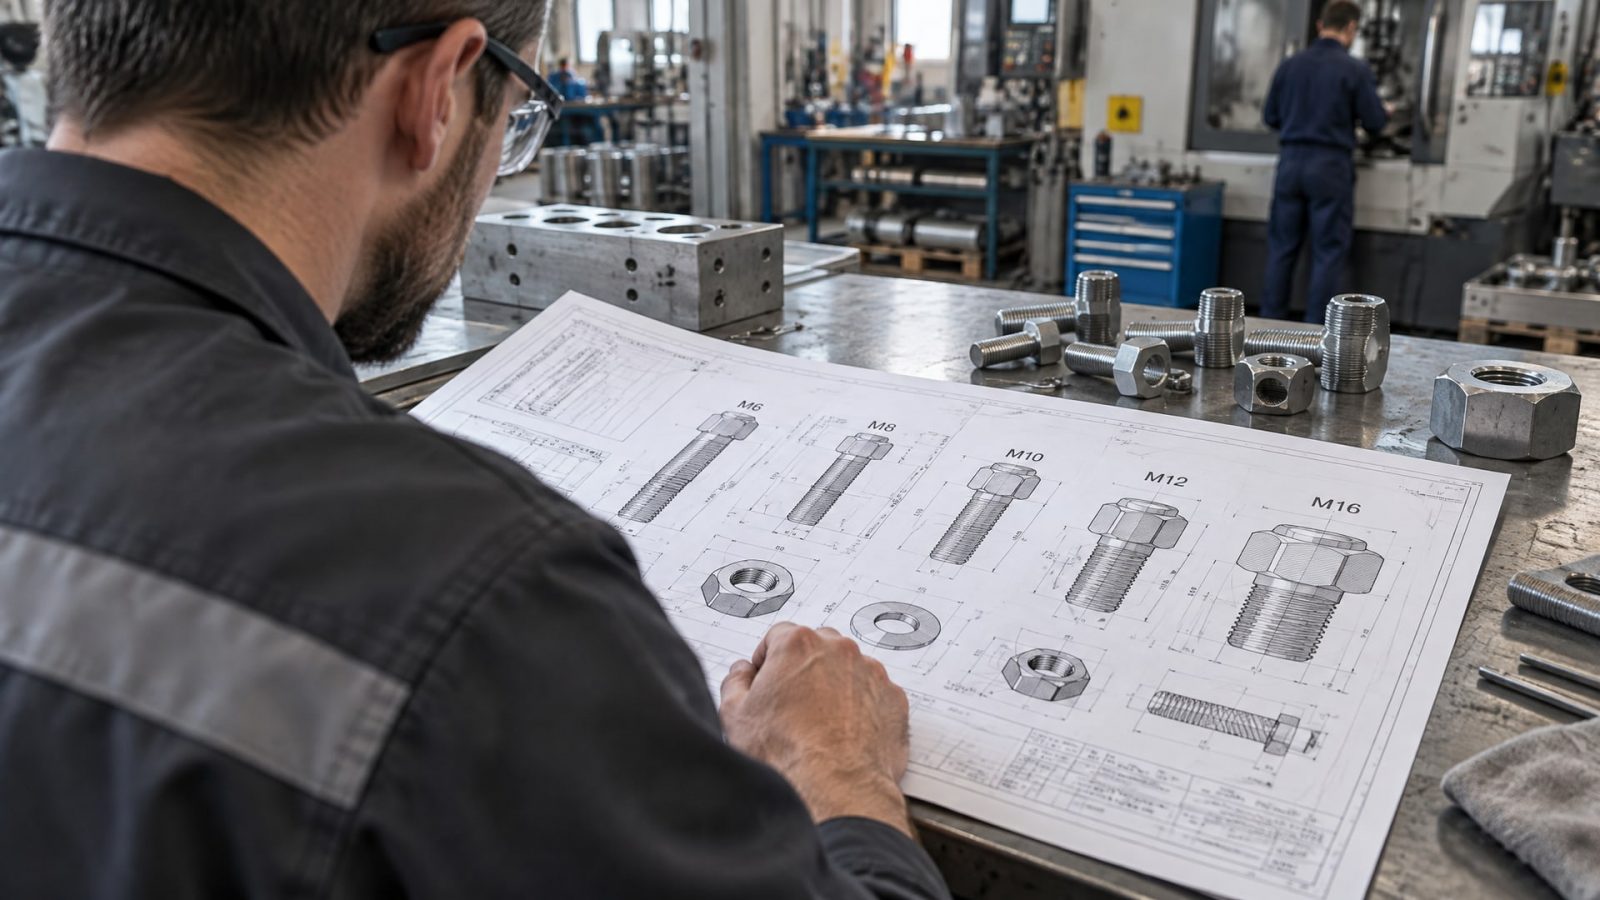
Производители обычно указывают диапазон применения: например, фиксатор может быть оптимален для резьб до M36, а применение на более крупных резьбах может привести к неполному заполнению зазора и снижению эффективности.
Второй важный фактор - тип металла деталей. Анаэробные составы различают на две группы:
Активные металлы (сталь, чугун, медь): отверждение происходит быстро и надежно, даже если поверхность имеет легкий налет окисла. Наносить состав можно без предварительной подготовки.
Пассивные металлы (нержавеющая сталь, алюминий, никелирование): отверждение может быть замедленным или неполным. Для таких деталей производители рекомендуют использовать праймер или провести очистку поверхности перед нанесением фиксатора.
Если болты и гайки поступают со слоем защитной смазки или антикоррозийного масла, нужно убедиться, что выбранный фиксатор отмечен как oil tolerant (масложидкий). Такие составы разработаны специально для работы в условиях наличия легких масел и обеспечивают нормальное отверждение даже без полной очистки резьбы. Для фиксаторов без такого статуса загрязнения и масла замедляют или полностью блокируют полимеризацию.
Техника нанесения и время сборки
Правильное нанесение фиксатора во многом определяет успех всей операции.
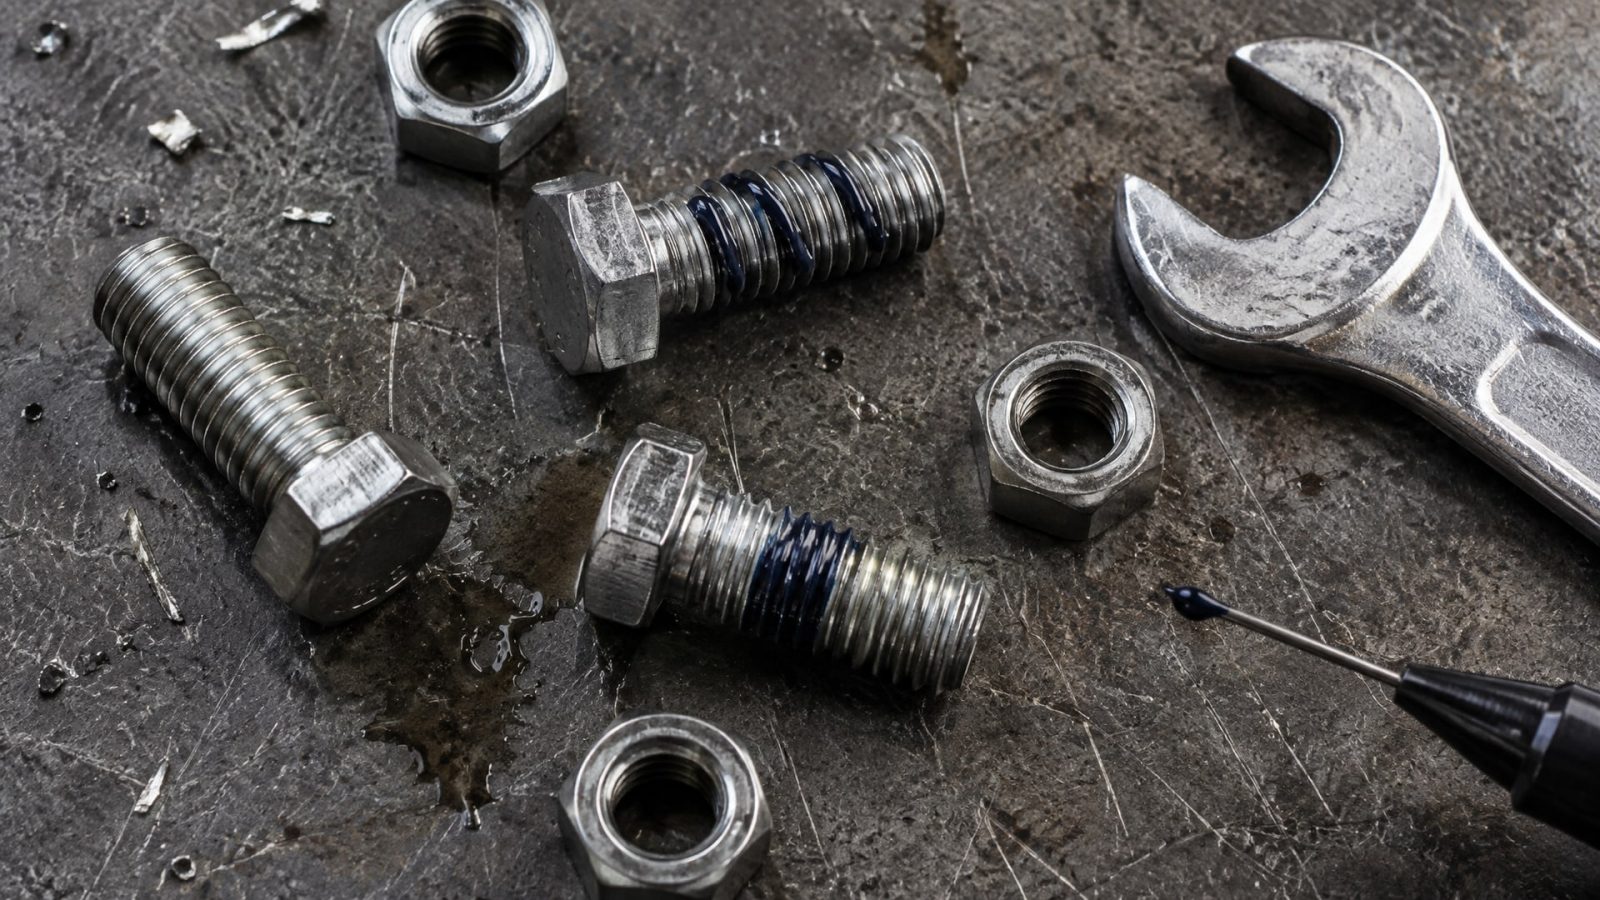
Существует принципиальное отличие между нанесением на сквозные и на глухие резьбовые отверстия.
Для сквозных соединений (болт проходит насквозь через деталь): состав наносят тонкой пленкой по спирали на резьбу болта в зоне входа в отверстие, либо малым количеством распределяют по одной-двум витков в верхней части резьбы. Излишки состава выдавливаются при затяжке и вытекают из-под гайки; протирать их мокрой тряпкой не нужно - после затяжки все что попало на корпус, можно оставить до полного отверждения.
Для глухих отверстий (гайка вставлена в углубление, резьба закрыта): состав наносят в нижнюю часть отверстия перед установкой болта, а затем болт вкручивается. Это гарантирует, что фиксатор заполнит весь рабочий зазор резьбы и не разойдется из-за отсутствия выхода для лишнего количества.
После нанесения состава болт или гайку необходимо затянуть до требуемого момента в пределах так называемого handling time window - обычно это 5–10 минут после нанесения. Если затянуть раньше, полимеризация может начать даже во время сборки. Если затянуть намного позже, состав начинает отверждаться и затяжка может потребовать больший момент, что приведет к непредсказуемому результату.
Полное отверждение и набор полной фиксирующей прочности происходит за примерно 24 часа при комнатной температуре. Это означает, что в течение первых суток соединение может быть более уязвимо к вибрациям и отрыву. Загружать оборудование на полную мощность рекомендуется только после истечения этого периода.
Что делать, если разборка затруднена
Даже для разборных фиксаторов средней прочности могут быть ситуации, когда стандартный демонтаж не срабатывает.
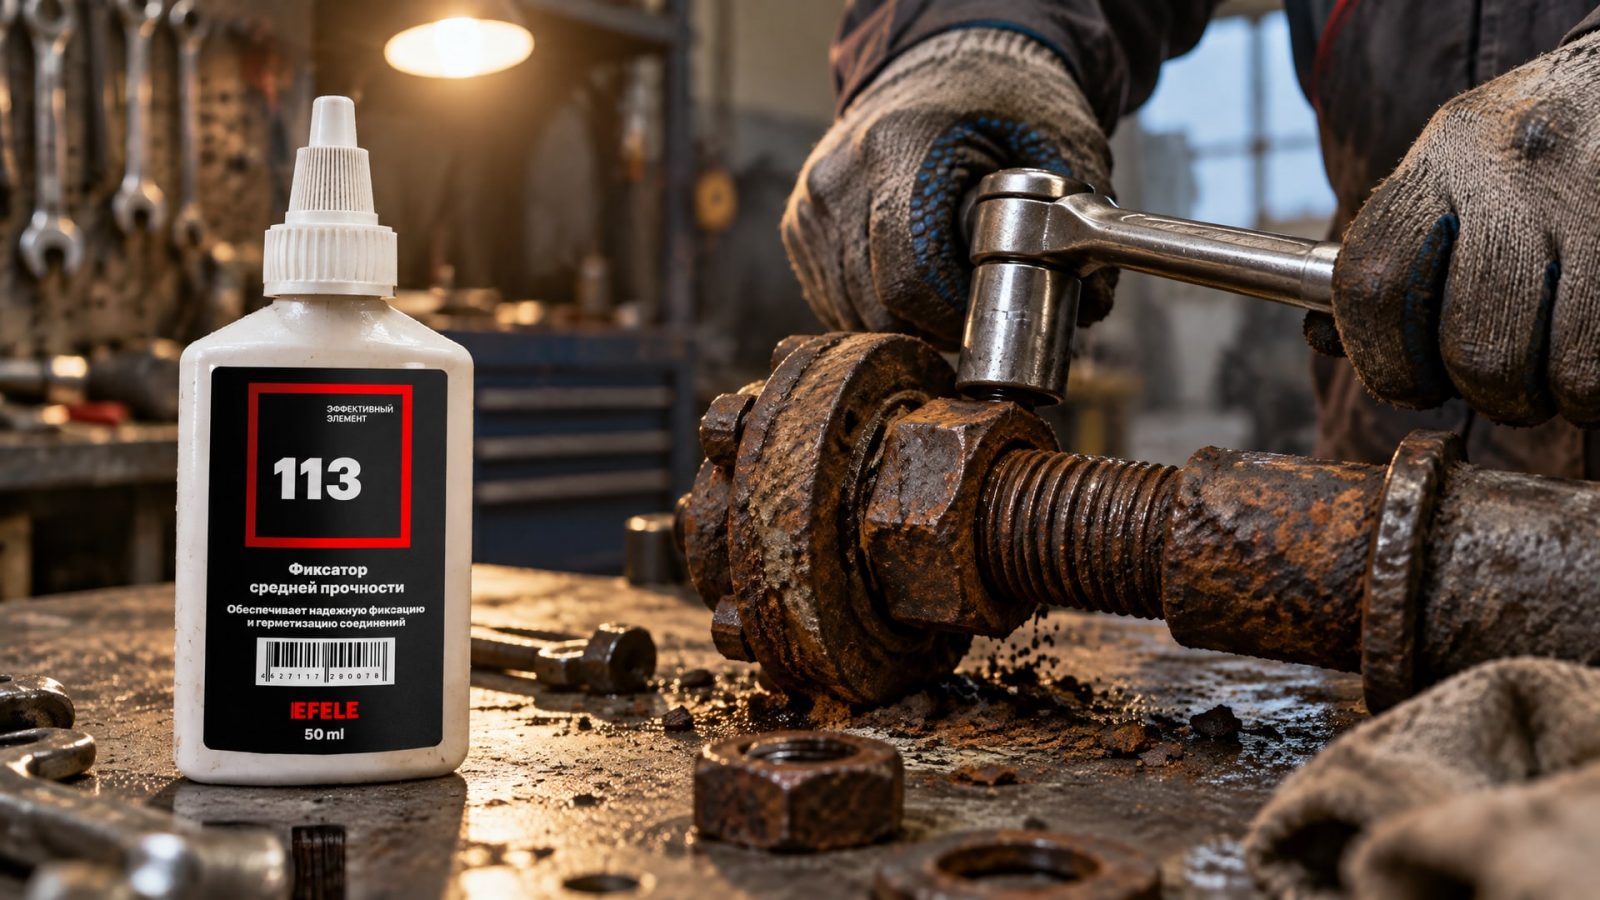
Причины могут быть разными: соединение было перетянуто, прошло много времени и состав полностью кристаллизовался, или металл окислился и прилип.
В первую очередь применяют обычный ручной демонтаж: захватывают болт или гайку гаечным ключом, слегка постукивают молотком по ключу в направлении откручивания, чтобы вибрация помогла начать движение, и медленно увеличивают момент. Часто достаточно даже небольшого движения в одну сторону, чтобы нарушить сцепление.
Если обычный ручной демонтаж не помог, производители рекомендуют локальный нагрев. Болт нагревают до температуры примерно 232–260 °C - ровно настолько, чтобы анаэробный состав начал размягчаться, но не до температуры, при которой может начаться коробление или отпуск металла. Для нагрева используют плазменную резку по контуру, газовую горелку или индукционный нагреватель (в зависимости от размера и доступа). После достижения нужной температуры соединение разбирают, пока оно горячее. На холоду попытка разборки может привести к новому отверждению и возврату к исходному состоянию.
Для вал-втулочных соединений с высокой прочностью фиксации, где разборка особенно критична, рекомендуется использовать составы, специально разработанные для сочетания надежной фиксации с возможностью демонтажа. Такие решения обеспечивают фреттинг-стойкость и устойчивость к вибрациям при сохранении опции разборки после нагрева. В некоторых производственных условиях, когда требуется баланс между устойчивостью к вымыванию вибрацией и практической разборкой, применяют EFELE 113 - состав, разработанный для разборных соединений со средней прочностью фиксации, который обеспечивает стабильный результат при демонтаже благодаря контролируемому размягчению при нагреве.
Выбор по условиям эксплуатации
Условия, в которых будет работать резьбовое соединение, сильно влияют на выбор фиксатора.
На производстве встречаются очень разные сценарии: холодные цехи, помещения с повышенной влажностью, участки с вибрирующим оборудованием, автомастерские, пищевые производства и машинные хозяйства.
Вибрирующее оборудование: станки, конвейеры, электромоторы. Здесь главная угроза - самоотвинчивание из-за циклических колебаний. Анаэробный фиксатор заполняет микронеровности резьбы и создает механический упор, который препятствует скольжению витков одного относительно другого. Для вибрирующих узлов фиксатор среднего класса работает эффективно, а в некоторых особо критичных случаях выбирают составы повышенной прочности.
Влажные и коррозийные среды: производства с водяными брызгами, пищевые цехи, участки хранения на открытом воздухе. Фиксатор, заполняя резьбовой зазор, затрудняет проникновение влаги и агрессивных сред в глубину зазора, что замедляет начало коррозии. Однако полной герметизации анаэробный фиксатор не обеспечивает - для дополнительной защиты применяют резьбовые герметики для резьбовых соединений в особо ответственных узлах.
Низкие температуры: холодные хранилища, наружные узлы оборудования. Хотя типовой диапазон фиксаторов средней прочности начинается с -54 °C, в экстремально холодных условиях состав может стать более хрупким. При снижении температуры ниже минусовых значений рекомендуется проверить по техническому листу, что выбранный фиксатор сохраняет необходимую гибкость при рабочих температурах.
Высокие температуры: печи, выхлопные системы, узлы вблизи тепловыделяющих элементов. Для таких условий проверяют верхний температурный предел. Большинство разборных фиксаторов среднего класса работают до +180 °C; за пределами этого диапазона состав может начать размягчаться и терять фиксирующую прочность.
Таблица ниже помогает быстро ориентироваться в выборе фиксатора по основным условиям:
| Условие эксплуатации | Рекомендуемый выбор | Особенности |
|---|---|---|
| Вибрирующее оборудование | Разборный средней прочности | Препятствует самоотвинчиванию |
| Влажная среда | Разборный среднего класса + герметик | Усиливает защиту от коррозии |
| Холод (-54 °C и ниже) | Проверить спецификацию | Убедиться в гибкости при минусе |
| Нагрев (+180 °C и выше) | Состав высокотемпературный | Стандартный разборный может мягчеть |
| Масло и смазка на деталях | Oil tolerant фиксатор | Отверждается без полной очистки |
Часто задаваемые вопросы
Чем отличается разборный фиксатор резьбы от неразборного?
Разборный фиксатор средней прочности рассчитан на демонтаж обычным ручным инструментом - гаечным ключом, отверткой или плашкой. Неразборный (постоянный) создает практически неразъемное соединение, требующее специального оборудования или локального нагрева. Выбор между ними зависит от того, планируется ли обслуживание узла в будущем.
Почему фиксатор резьбы разъемный часто синего цвета?
Синий цвет - условный ориентир, используемый большинством производителей для обозначения фиксаторов средней прочности. Однако цвет сам по себе не является стандартом. Окончательный выбор нужно принимать по техническому листу, где указаны момент срыва, температурный диапазон и статус removable.
Можно ли использовать один фиксатор для всех размеров резьб?
Нет. Производители отдельно указывают диапазон применения: например, для резьб до M36. Применение на резьбах большего или меньшего размера может привести к неполному заполнению зазора или избыточному давлению и потере эффективности фиксации.
Как долго ждать перед использованием соединения после нанесения фиксатора?
Обычно полная прочность достигается за 24 часа при комнатной температуре. Первые 5–10 минут - это handling time window, когда нужно затянуть соединение до нужного момента. Загружать оборудование на полную мощность рекомендуется только после истечения суток.
Нужна ли специальная подготовка деталей перед нанесением фиксатора?
Для активных металлов (сталь, чугун) подготовка обычно не требуется. Для пассивных металлов (нержавеющая сталь, алюминий) может потребоваться праймер или очистка поверхности. Если детали поступают со слоем защитного масла, выбирайте фиксаторы с пометкой oil tolerant.
Заключение
Выбор анаэробного фиксатора резьбы для разборных соединений - это задача, которая требует внимания к трем ключевым факторам: класс прочности (обязательно средний для разборных узлов), температурный диапазон и рабочие условия (вибрация, влажность, контакт с маслами). Синий цвет упаковки может служить первым ориентиром, но решение принимается по техническому листу, где указаны момент срыва (breakaway torque), диапазон температур и статус removable. Правильное нанесение, соблюдение handling time window и полное отверждение в течение 24 часов гарантируют надежную фиксацию и возможность беспроблемного демонтажа при обслуживании.
Следующий шаг - определить конкретные параметры вашего оборудования (размер резьбы, тип металла, условия эксплуатации) и сверить их со спецификацией выбранного фиксатора. Если требуется баланс между устойчивостью к вибрации и простотой разборки в производственных условиях, обратитесь к техподдержке поставщика для уточнения подходящего состава.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно организовать переход с индустриальных на пищевые масла, чтобы гарантировать чистоту системы и избежать простоев оборудования.
Узнайте, как правильно использовать проникающую смазку для резьбовых соединений, чтобы безопасно открутить закисшие детали и избежать срыва граней.
Узнайте, почему смазка пищевая nsf h1 необходима для фасовочных и упаковочных машин, работающих с продуктами питания.