
Цепное масло пищевое для конвейеров: как выбрать и снизить износ цепей
Цепи конвейеров на пищевых производствах работают в условиях, где требуется баланс между надежной смазкой и безопасностью продукции. Основное требование - использование смазочного материала с допуском NSF H1, который разрешает случайный контакт со съедобным сырьем без риска для здоровья. Стандарт NSF H1 ориентирован на формулировки по FDA 21 CFR 178.3570 и допускает концентрацию базового масла не более 10 ppm при случайном попадании в пищу.
Правильный выбор цепного масла напрямую влияет на долговечность оборудования, энергозатраты и интервалы между техническим обслуживанием. В отличие от универсальных смазок, цепные масла специально сформулированы для быстрого проникновения в шарниры цепи, удержания на поверхности при высоких скоростях и стойкости к вымыванию водой и моющими средствами, которые неизбежны на пищевых участках. Статья рассказывает, как подобрать оптимальную вязкость, учесть условия работы и избежать типичных ошибок закупки.
Почему пищевой допуск H1 - главное требование для цепного масла
Смазка с допуском NSF H1 сформулирована так, чтобы минимизировать риск при случайном, непредусмотренном контакте со съедобным сырьем или готовым продуктом.
Это не означает, что такое масло можно применять везде подряд или что оно безопаснее обычного масла в общем смысле. H1 - это конкретная классификация, отражающая предельные нормы базового масла (не более 10 ppm) и отсутствие опасных добавок.
Альтернативное обозначение - H2 - используется для смазок, которые работают в зонах без прямого контакта с пищей, например, в закрытых редукторах или подшипниках в технических помещениях. Путать эти категории нельзя: H2 для пищевого производства недопустимо, даже если оборудование находится вдали от продукта, потому что нарушения санитарной схемы непредсказуемы.
Для дополнительной уверенности в гигиенической надежности проверяют соответствие смазки стандарту ISO 21469, который регламентирует не только состав, но и условия производства, хранения и транспортировки материала. Это означает, что производитель соблюдает проверенные процессы, исключающие загрязнение и смешивание партий. На практике такой контроль критичен для участков с высокой интенсивностью мойки и возможностью микробной контаминации.
Выбор вязкости цепного масла по температуре и скорости конвейера
Вязкость цепного масла определяет его текучесть и способность проникать в узкие зазоры между звеньями цепи.
Материалы по пищевым цепным маслам указывают, что стандартный класс для комнатных и слабо нагретых конвейеров - ISO VG 46–68. Эта вязкость достаточна для образования защитной пленки на поверхности металла, но при этом легко течет в щели шарниров и не создает лишний расход энергии на вращение.
Для высокотемпературных участков, таких как конвейеры, расположенные рядом с печами, варочными котлами или паровыми линиями, применяют более вязкие классы - ISO VG 100–460. Высокая вязкость сохраняет масляную пленку при нагреве и снижает испаряемость, но требует более точной дозировки, так как слишком густое масло может не достичь внутренних поверхностей шарниров.
На скоростных конвейерах возникает центробежный выброс смазки, когда масло под действием центробежной силы летит со звеньев цепи. Здесь нужна формула, которая быстро проникает в зазоры, но обладает достаточной адгезией (способностью прилипать к поверхности металла) для удержания. Производители цепных масел специально калибруют добавки, чтобы минимизировать потери при высоких оборотах. Недооценка этого параметра приводит к перерасходу масла и, парадоксально, к ускоренному износу цепи из-за нарушения смазывающей пленки.
Проникновение в зазоры цепи и устойчивость к вымыванию
Отличительное свойство качественного цепного масла - быстрое проникновение в шарниры цепи.
В отличие от консистентной смазки, которая остается на поверхности, масло должно затечь в зазоры в течение нескольких часов после нанесения, образуя там защитную пленку против трения и коррозии. Для этого базовое масло отбирают низкой вязкости, а добавки подбирают так, чтобы не ухудшить этот процесс.
На пищевых производствах цепи подвергаются регулярной мойке горячей водой, паром и моющими растворами. Обычное минеральное масло вымывается за считанные часы, оставляя цепь открытой для окисления и ржавления. Пищевые цепные масла должны сопротивляться wash-down условиям и восстанавливать смазывающую пленку после каждого цикла очистки. Это достигается за счет специальных противоксидантных и противокоррозионных присадок, которые образуют стойкое соединение с металлом.
На практике это означает, что смазка остается в критических точках даже после мойки, хотя внешний слой и смывается. Эта остаточная защита уменьшает пиковые давления в шарнирах во время пусков конвейера, когда риск фреттинга (микронабегания) наиболее высок. Для высоконагруженных или высокоскоростных линий устойчивость к вымыванию становится решающим критерием выбора.
Роль дозировки и регулярности смазывания в снижении износа
Распространенное заблуждение: смазки нужно наносить «как можно больше», чтобы гарантировать защиту.
На самом деле избыток масла на цепи в пищевом производстве создает множество проблем. Переливание привлекает пыль и загрязнения, которые образуют абразивную пасту в зазорах шарниров, ускоряя износ в разы. Избыток также повышает сопротивление вращению, растет потребление энергии и налипают остатки масла на оборудование, создавая санитарный риск.
Рекомендуемый подход - стабильная и дозированная подача смазки. Большинство высоконагруженных конвейеров на пищевых производствах оснащены автоматическими системами смазки, которые подают точное количество масла в нужную точку с заданным интервалом. Для ручного нанесения достаточно небольшого количества, которое втечение нескольких часов проникает в шарниры и начинает работать. Главное - соблюдать регулярность: недостаток смазки за несколько часов быстрого вращения приводит к локальному перегреву и микросварам звеньев.
Качественное цепное масло с хорошей адгезией и проникающей способностью позволяет увеличить интервалы между нанесениями, не жертвуя защитой. Это экономит трудозатраты и уменьшает общее загрязнение оборудования. SKF указывает, что правильный выбор смазки и режима нанесения снижают трение, коррозию, энергопотребление и прямо минимизируют износ подшипников, ремней и цепей.
Типичные ошибки при выборе и применении пищевого цепного масла
Первая ошибка - путаница между допусками.
Многие закупщики считают, что NSF H1 означает универсальную безопасность и подходит для любого оборудования на пищевом производстве. На самом деле H1 указывает только на допустимость для случайного контакта с пищей; он не говорит о тепловой стойкости, защите от коррозии или проникающей способности. Выбор масла по одному допуску без учета температуры и типа цепи приводит к преждевременному окислению или недостаточной защите.
Вторая ошибка - переход на универсальную пищевую смазку вместо специального цепного масла. Универсальная пластичная смазка имеет другие показатели адгезии, температурного диапазона и степени проникновения. Для цепей она часто не обеспечивает нужную текучесть в шарнирах и слишком быстро высыхает или окисляется при перепадах температуры. Результат - ускоренный износ и повышенное потребление энергии на вращение.
Третья ошибка - убеждение, что чем гуще масло, тем лучше защита. На практике избыточная вязкость ухудшает проникновение в узкие зазоры цепи, особенно при холодных пусках. Масло просто не доходит до критических точек шарниров и скапливается на поверхности, где вскоре смывается и теряется. Подбор вязкости под конкретные условия - это компромисс между проникающей способностью и стойкостью пленки.
Четвертая ошибка - игнорирование условий мойки при выборе масла. Если конвейер находится в зоне, где часто проходит влажная уборка или паровая мойка, то обычное пищевое масло без специальной противоводной присадки быстро теряет функции. Необходимо искать формулы, специально испытанные в wash-down условиях и подтвержденные производителем для таких сценариев.
Практический выбор цепного масла для разных типов конвейеров
Для конвейеров с ленточным приводом, работающих при комнатной температуре в зонах с низкой влажностью, подходит цепное масло ISO VG 46–68 с допуском NSF H1.
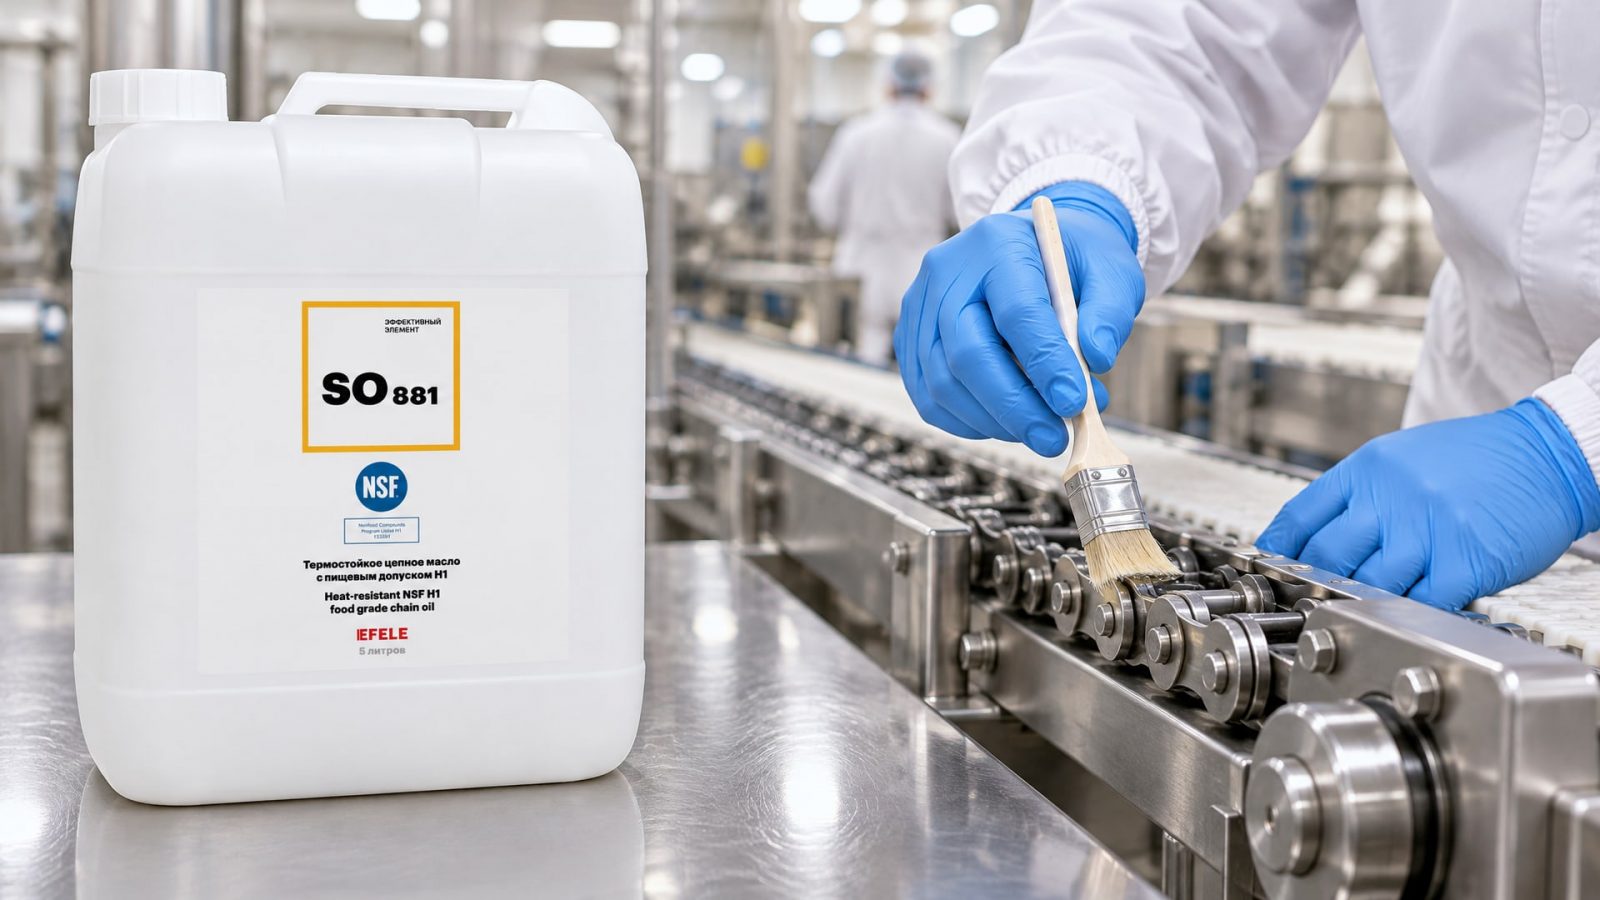
Такие масла обеспечивают баланс между текучестью и защитой, не требуют дополнительного контроля температуры и легко применяются вручную.
На конвейерах рядом с печами, варочными линиями или паровыми установками используют более вязкие классы - ISO VG 100 и выше. Эти масла сохраняют вязкость при нагреве до 100–150 °C и не испаряются, как легкие фракции. Такой выбор критичен, так как потеря смазки на горячем участке в течение смены приводит к зубцовому износу и спаиванию звеньев.
На высокоскоростных конвейерах, где скорость превышает несколько метров в секунду, критичны быстрое проникновение и устойчивость к центробежному выбросу. Здесь выбирают более легкие классы (ISO VG 46–68), но с улучшенными противоадгезионными присадками, которые удерживают масло на поверхности цепи при вращении. Для таких режимов часто требуется расчет оптимальной точки нанесения и частоты подачи.
В зонах влажной уборки и частых моек применяют формулы, разработанные специально для wash-down условий. Для конвейеров тестомесов, где одновременно действуют вода, механическое трение и умеренный нагрев, термо- и водостойкое цепное масло EFELE SO-881 с допуском NSF H1 проявляет хорошую стойкость к вымыванию и длительную защиту. Такие решения рассчитаны на то, чтобы смазка удерживалась в критических точках даже после интенсивной мойки, обеспечивая предсказуемый интервал между нанесениями.
Стандарты и сертификаты, на которые нужно смотреть
NSF H1 - это основной допуск для пищевых смазок в Северной Америке и странах, принимающих эту классификацию.
Он базируется на FDA 21 CFR 178.3570 и означает, что масло сформулировано и протестировано для случайного контакта с пищей. Проверить наличие H1 можно на официальной базе данных NSF; подделки под H1 встречаются часто, поэтому требуется прямое подтверждение от производителя или дилера.
ISO 21469 - стандарт гигиенических требований к смазкам, которые могут контактировать с пищей. Помимо состава, этот стандарт регламентирует производство, очистку оборудования, хранение, маркировку и цепь поставок. Наличие ISO 21469 добавляет гарантию, что партия масла прошла проверенный процесс и не была скомпрометирована загрязнением. Такой контроль особенно важен при закупке больших объемов или при сотрудничестве с новым поставщиком.
Технические паспорта (TDS) цепного масла должны содержать: класс вязкости (ISO VG), допуск NSF H1, диапазон рабочих температур в градусах Цельсия, температуру вспышки, окислительную стабильность (RPVOT или TOST), противокоррозионность (ASTM D665A/B) и если применимо - испытания на wash-down стойкость. Отсутствие этих данных - первый признак того, что перед вами не специализированное цепное масло, а универсальный материал под маской пищевого допуска.
Часто задаваемые вопросы
Чем отличается H1 от H2?
H1 допускает случайный контакт смазки с пищей, H2 предназначена для закрытых систем без такого риска. H2 дешевле и менее требовательна к составу, но абсолютно недопустима на открытых участках пищевого производства. Путать эти категории нельзя: H2 нарушит санитарную безопасность независимо от того, насколько качественна сама смазка.
Как часто нужно смазывать цепь на пищевом конвейере?
Частота зависит от скорости, температуры и типа цепи. На практике рекомендуют ежедневный визуальный осмотр и нанесение масла раз в 2–7 дней при нормальных условиях. Автоматические системы смазки регулируют интервалы автоматически. Чрезмерно частое нанесение привлекает пыль и загрязнения, ускоряя износ; недостаток масла приводит к фреттингу и микросварам звеньев.
Можно ли использовать пищевое масло вместо специального цепного масла?
Обычное пищевое масло (например, для консистентной смазки с допуском H1) не обладает нужными адгезией, проникающей способностью и противоксидантными присадками для цепей. Оно вымывается быстрее, окисляется при перепадах температуры и не дает стабильной защиты. Для цепей требуется специально сформулированное цепное масло.
Какой класс вязкости выбрать для конвейера рядом с печью?
Для высокотемпературных участков (выше 60–80 °C) выбирают ISO VG 100–460 в зависимости от конкретной температуры и скорости. Более вязкое масло сохраняет пленку при нагреве и не испаряется. Производитель оборудования обычно указывает рекомендуемый класс; если нет - консультируются с поставщиком смазок.
Может ли смазка пережить цикл мойки горячей водой?
Качественное цепное масло с противоводными присадками остается в критических зазорах цепи даже после горячей мойки, хотя внешний слой и смывается. Регулярная смазка через 1–2 дня после мойки восстанавливает полную защиту. Обычные масла вымываются полностью и требуют пересмазывания сразу после сушки.
Заключение
Выбор цепного масла для пищевого производства начинается с проверки допуска NSF H1 и стандарта ISO 21469, которые гарантируют безопасность при случайном контакте с пищей. Затем подбирают вязкость в соответствии с температурой и скоростью конвейера: комнатные условия - ISO VG 46–68, высокотемпературные участки - ISO VG 100–460. Качественное масло проникает в шарниры цепи, удерживается на поверхности при центробежной нагрузке и сопротивляется вымыванию водой и моющими средствами.
Практический результат достигается не только правильным выбором масла, но и стабильной дозированной подачей, соблюдением интервалов смазывания и контролем количества. Переливание масла привлекает загрязнения и ускоряет износ; недостаток приводит к фреттингу. При закупке требуется проверить технический паспорт, убедиться в наличии допусков и при необходимости провести испытания в условиях, близких к работе на вашем оборудовании. Для конвейеров с интенсивной мойкой и одновременно высокими температурами рекомендуется использовать специализированные формулы, такие как цепные масла, подтвержденные для wash-down условий с полным пакетом присадок.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать сож для алюминия, чтобы избежать пятен и коррозии, а также оптимизировать производственные процессы.
Узнайте, как смазка для тестомеса H1 обеспечивает надежную работу оборудования при экстремальных температурах, сохраняя адгезию и предотвращая окисление.
Подберите СОЖ для обработки алюминия, чтобы избежать дефектов, налипания стружки и износа инструмента. Узнайте критерии выбора.