
Как смазки H1 справляются с перепадами температур на хлебопекарном оборудовании
На хлебопекарных производствах оборудование работает в условиях экстремальных температурных колебаний: тестомесы нагреваются от трения месива, печные цепи подвергаются действию жара свыше 200 °C, а климат в цехе сезонно меняется. Смазка с допуском NSF H1 - это не просто маркер пищевой безопасности, это решение для узлов, где смазочный материал может случайно попасть на продукт, и одновременно должен работать в диапазоне от минуса к сотням градусов. Данная статья разбирает, как выбирать и применять H1-смазки так, чтобы они держали надежность при перепадах температур, не теряя адгезию и не окисляясь раньше времени.
Закупщикам и техническим специалистам пекарен часто кажется, что одна универсальная H1-смазка решит все узлы. На практике тестомес, печная цепь и конвейер требуют разных составов: разные вязкости, разные классы консистенции, разные температурные диапазоны. Именно поэтому правильный выбор смазки для пекарни - это не просмотр одного каталога, а анализ каждого узла и его условий.
Что такое H1-допуск и почему он критичен для пекарни
NSF H1 означает, что смазка зарегистрирована для технически неизбежного, случайного контакта с пищей.
Это не значит, что продукт окажется в хлебе - это значит, что если капля попадет, она не причинит вреда. На пищевом производстве H1-регистрация - это базовый критерий для всех узлов, расположенных рядом с продуктом или его поверхностью.
При закупке смазки для хлебопекарного оборудования нельзя ограничиваться просто фразой «H1». Нужно запросить у поставщика номер регистрации NSF, технический паспорт (SDS), срок годности, класс вязкости (ISO VG), класс консистенции (NLGI) и рабочий температурный диапазон. Каждый из этих параметров влияет на долговечность узла и соответствие требованиям производства.
Например, смазка с номером регистрации и паспортом - это документированное решение, которое может предоставить в аудит контролирующему органу. Отсутствие номера регистрации или паспорта - сигнал, что перед вами либо подделка, либо не подлежащий использованию остаток со склада.
Температурные диапазоны: от холодного пуска к печной жаре
На хлебопекарных предприятиях температурные скачки происходят постоянно.
Ночью в цехе может быть +5…+10 °C, днем при включенных печах поднимается до +40…+50 °C. В самом оборудовании ситуация еще экстремальнее: подшипник тестомеса при работе нагревается от трения, печные цепи находятся рядом с камерой при 200…250 °C, а сезонные колебания добавляют еще несколько десятков градусов.
H1-смазки, предназначенные для хлебопекарного оборудования, выпускаются с широкими температурными диапазонами. В справочных материалах производителей встречаются рабочие диапазоны от −18 °C до +204 °C для универсальных составов, от −23 °C до +177 °C для некоторых специальных смазок, и от −25 °C до +315 °C для синтетических высокотемпературных составов, предназначенных специально для печных цепей.
Важно различать два режима: непрерывный (continuous) и кратковременный (intermittent). Непрерывный режим - это температура, при которой смазка может работать сутки подряд, не теряя свойств. Кратковременный - это пиковые температуры, которые узел переносит 10–30 минут. Например, печная цепь может выдержать кратковременный скачок до +315 °C, но непрерывно работает при +200…+250 °C. Производители указывают оба значения в техпаспорте, и выбирать нужно, опираясь именно на режим вашего узла.
Сезонные и суточные перепады быстрее выводят из строя узкоспециализированные составы. Если смазка рассчитана на диапазон только +50…+150 °C, то при холодном пуске при +5 °C она станет слишком вязкой, не дойдет в нужном количестве до подшипника, и начнется холодный фреттинг - микросдвиги с повышенным трением. При жаре узел перегреется, смазка окислится и загустеет еще быстрее. Правильно подобранная H1-смазка с широким диапазоном решает обе проблемы одновременно.
Разные узлы - разные смазки: тестомес, печь, конвейер
Ошибка многих закупщиков пекарен в том, что они ищут «одну смазку на все».
Практика показывает: для тестомеса, печной цепи и конвейера нужны разные составы.
Тестомес - это редуктор с подшипниками, работающий на средней скорости с высокой нагрузкой. Месиво трется о вал и корыто, температура поднимается до +50…+80 °C. Здесь нужна смазка класса NLGI 1 или 2, с хорошей адгезией, чтобы она не вымывалась мукой и водой, и с окислительной стабильностью, чтобы выдержать часовую непрерывную работу. Синтетические H1-составы на основе PAO или сложных эфиров прижились именно потому, что держат диапазон от −15 °C до +150 °C и лучше переносят окисление.
Печная цепь - это совершенно другой класс нагрузки. Цепь проходит мимо открытого огня, температура в камере печи достигает 200–250 °C, иногда кратковременно до 315 °C. Обычная NLGI 2 смазка начнет течь и выгорать. Здесь требуется синтетическая H1-смазка с расширенным верхним диапазоном, часто с каплепаданием выше 260 °C и специальным загустителем, который сохраняет консистенцию при сильном нагреве. Производители выпускают отдельные продукты именно для oven chain applications, потому что эта зона требует совершенно других свойств.
Конвейер с регулярными проездами мимо мойки - это третья история. Смазка постоянно попадает под струю воды, поэтому нужна водостойкость. NLGI может быть 0 или 1, чтобы смазка легче перераспределялась и не накапливалась в виде грязных наслоений. Скорость конвейера средняя, температура умеренная (+30…+60 °C), но требуется повторная смазка два-три раза в смену.
Таблица ниже демонстрирует, как параметры отличаются для каждого узла:
| Узел | NLGI | Температурный диапазон | Базовое масло | Приоритет |
|---|---|---|---|---|
| Тестомес | 1–2 | −15…+80 °C | Синтетика (PAO, сложный эфир) | Адгезия, окислительная стабильность |
| Печная цепь | 0–1 | −25…+315 °C (intermittent) | Синтетика высокотемпературная | Термостойкость, предел каплепадения выше 260 °C |
| Конвейер | 0–1 | −10…+60 °C | Синтетика или минеральное масло | Водостойкость, легкая подача |
Выбор NLGI не случаен. Более густая смазка (NLGI 2) лучше держится на горизонтальных и наклонных поверхностях, но в централизованной системе смазки может забивать магистрали и плохо разносится при низких температурах. Более жидкая (NLGI 0 или 1) проходит легче, но требует более частой подачи и хуже сидит на вертикальных узлах. На тестомесе обычно получается компромисс - NLGI 1.5 или 2, потому что узел закрытый и смазка должна долго оставаться на месте.
Адгезия, окислительная стабильность и защита от агрессивной среды
Адгезия - это способность смазки «прилипать» к поверхности и не соскальзывать при нагреве и вибрации.
На тестомесе, когда месиво вращается и сотрясает подшипник, слабая адгезия приводит к холодному фреттингу: смазка сползает, металл трется о металл, появляется микроизнос и локальное нагревание. Это ускоряет выход подшипника из строя на месяц-два вместо года-полутора.
H1-смазки для пищевого производства часто содержат добавки, которые улучшают адгезию: эпоксиды, сложные полиэфиры в составе базового масла, или специальные загустители (например, полиуретан), которые лучше удерживают масло на поверхности. Выбор правильного базового масла и загустителя критичен: минеральное масло дешевле, но окисляется быстрее при температуре выше +100 °C; синтетические масла (PAO, сложные эфиры, полиальфаолефины) держат окислительную стабильность дольше.
При выборе смазки для пекарни нужно учитывать не только тепло, но и агрессивные среды. В цехе постоянно есть мука (абразивная пыль), сахар (гигроскопичен, притягивает влагу), пар (конденсируется на холодных узлах), моющие растворы с щелочью (используются при санитарной обработке). Сочетание всех этих факторов ускоряет вымывание и окисление смазки. Некоторые производители отдельно указывают в паспорте пригодность к кислотам, щелочам и влажной среде - это косвенный сигнал, что состав был протестирован в жестких условиях пекарни.
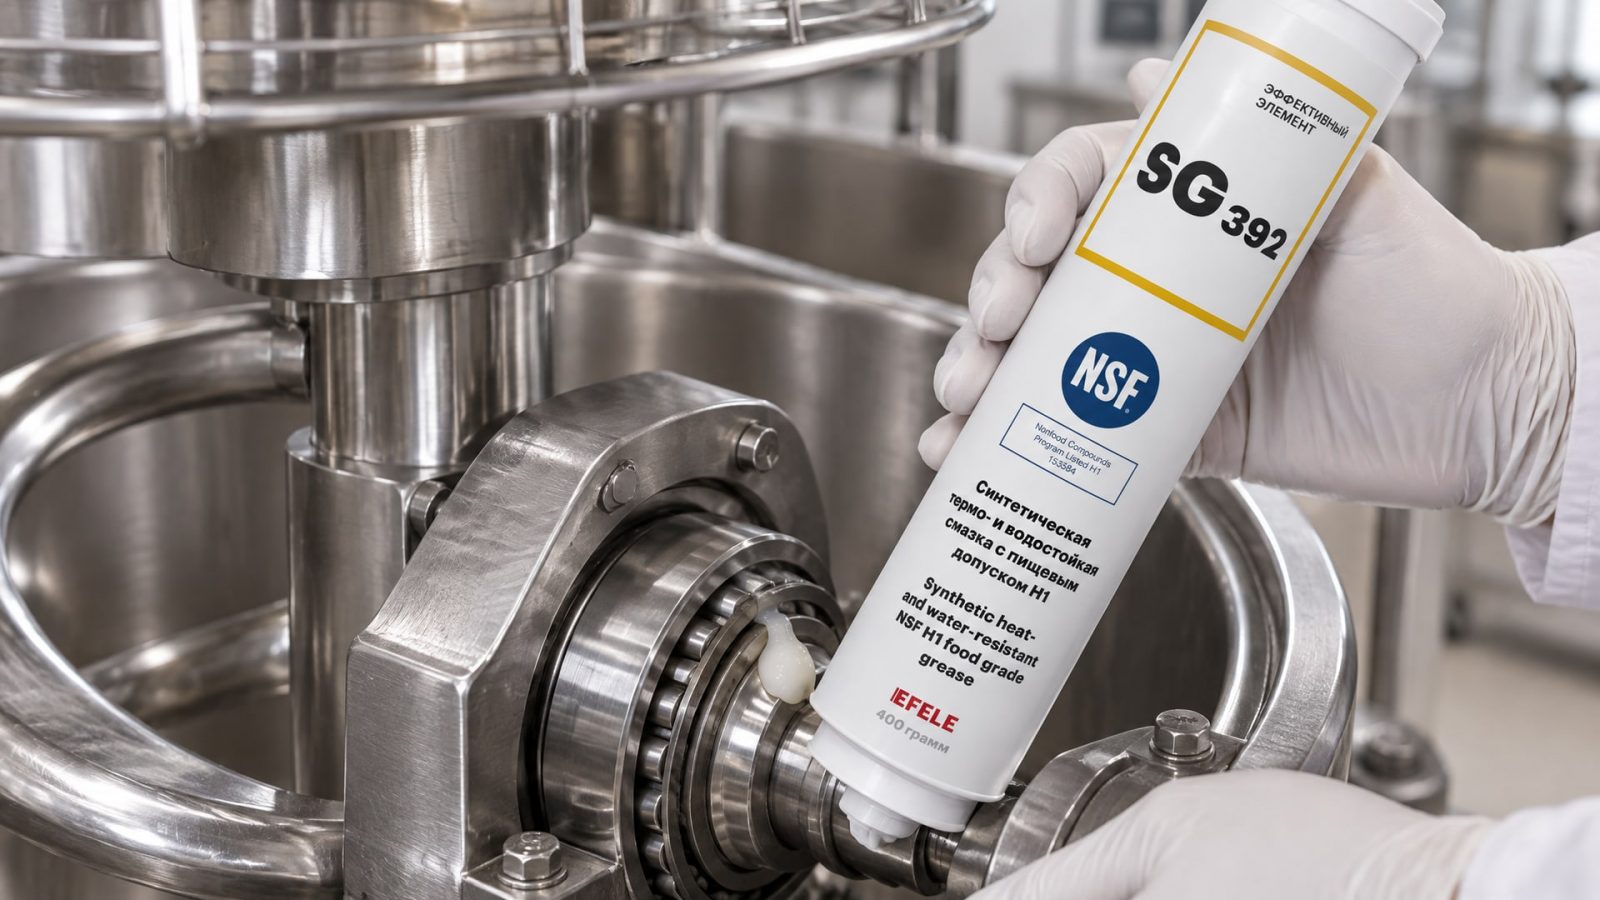
EFELE SG-392, например, разработана именно для таких высоконагруженных узлов трения пищевого оборудования, где требуется одновременная устойчивость к перепадам температур и контакту с водой и мукой. Такие составы держат адгезию при холодном пуске и при нагреве, потому что в них использованы синтетические базовые масла с повышенной окислительной стабильностью и загустители, которые не разрушаются ни при минусовой температуре, ни при воздействии влаги.
Каплепадение не равно рабочей температуре: разбор заблуждений
Одна из главных ошибок при выборе смазки - путать каплепадение (drop point) с допустимой непрерывной рабочей температурой.
Каплепадение - это температура, при которой пластичная смазка начинает течь и теряет свою структуру. На практике это значение обычно на 50–100 °C выше, чем рекомендуемая непрерывная температура.
Например, если смазка имеет каплепадение 271 °C, это не значит, что ее можно использовать при +270 °C. При такой температуре она потеряет структуру и начнет вытекать из узла, оставляя поверхность без защиты. Производители отдельно указывают в техпаспорте два режима:
Continuous (непрерывный режим): рекомендуемая рабочая температура, при которой смазка может работать часами без потери свойств. Например, +204 °C.
Intermittent (кратковременный режим): пиковая температура, которую узел может переносить 10–30 минут. Например, +315 °C.
Для печной цепи, которая периодически попадает в жаркую зону камеры, разница между этими значениями важна. Цепь может кратковременно переносить +315 °C, но если работает постоянно при такой температуре, смазка разложится за несколько дней. Поэтому при выборе смазки для печной цепи нужно смотреть именно на режим intermittent и понимать, как долго узел находится при пиковой температуре.
Еще одно заблуждение: чем выше каплепадение, тем лучше. На практике слишком высокое каплепадение часто означает более жесткую структуру загустителя, которая при низких температурах становится еще более жесткой. Такая смазка может плохо перераспределяться в системе, если пуск происходит при минусовых температурах. Правильный выбор - это баланс: достаточно высокое каплепадение для стабильности при нагреве, и достаточно мягкая структура для подачи при холодном пуске.
Влага, мойка и пар: забытые враги смазки
Хлебопекарные производства - это среда с высокой влажностью.
Ежедневная мойка оборудования горячей водой с моющими средствами, пар от печей, конденсат на холодных узлах при утреннем пуске - все это приводит к тому, что смазка постоянно соприкасается с водой и щелочью.
Обычная минеральная смазка при попадании влаги начинает эмульгировать: образуется молочно-белая паста, которая теряет смазывающие свойства и начинает работать как абразив. Это приводит к ускоренному износу подшипников и редукторов. Синтетические H1-смазки лучше переносят влагу, но только если выбран правильный загуститель и добавлены водоотталкивающие присадки.
При закупке смазки для пекарни нужно обязательно указать в спецификации, что оборудование подвергается мойке. Некоторые производители выпускают отдельные линии H1-смазок с пометкой «washdown» или «для мойки»: это означает, что смазка разработана с учетом влажности и содержит добавки, которые снижают вымывание и эмульгирование.
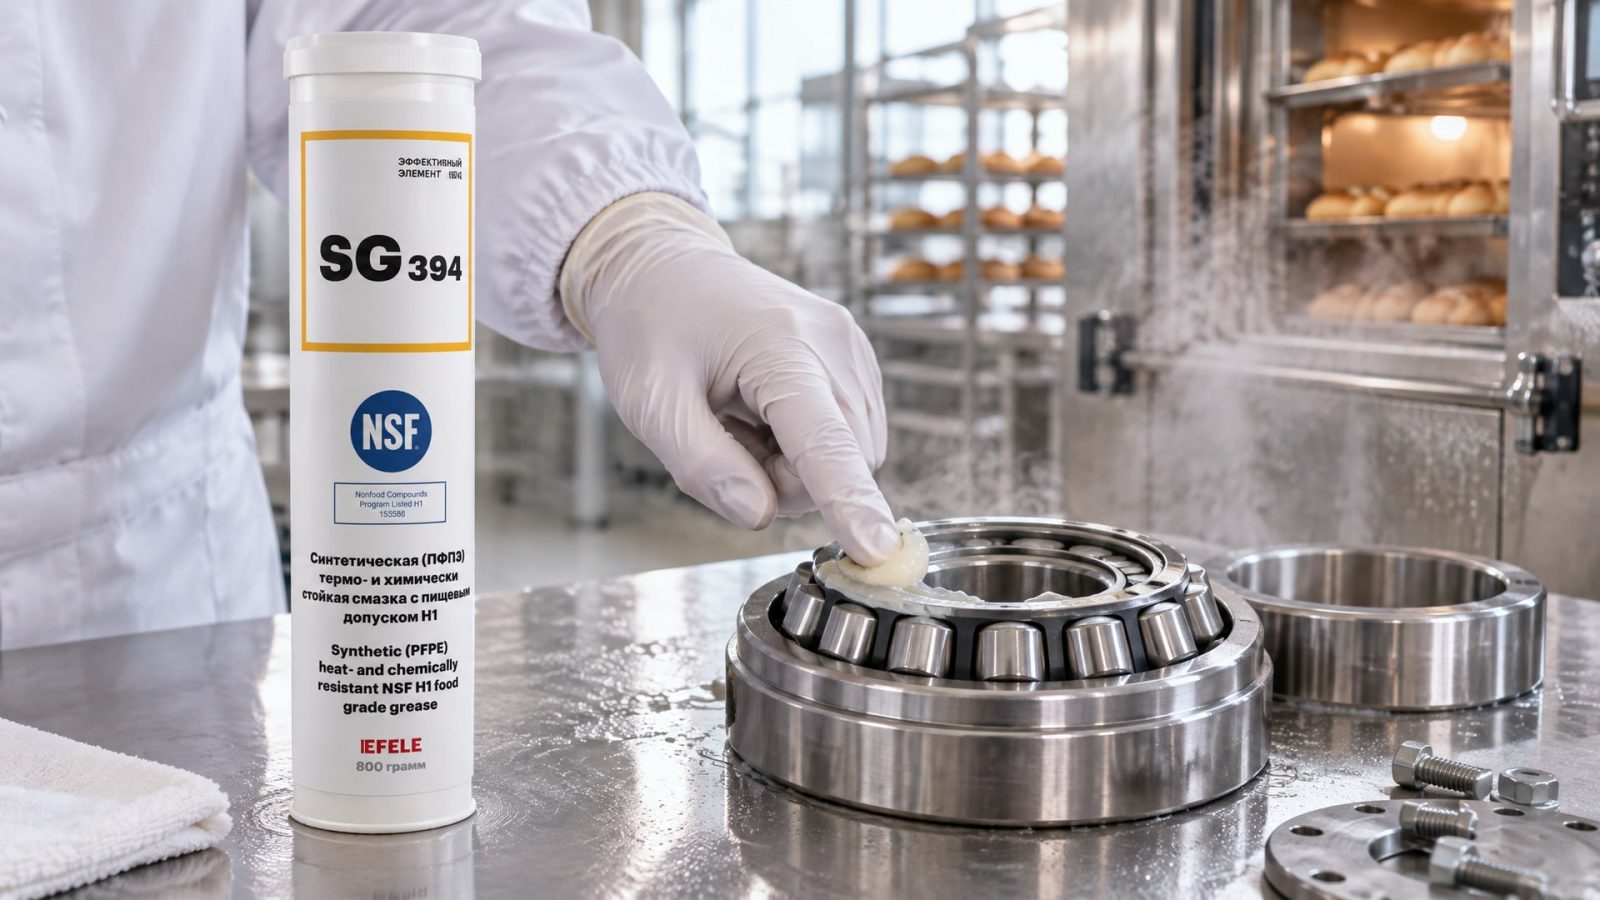
EFELE SG-394 создана для подшипников и направляющих печей и упаковочного оборудования, которое работает в условиях высоких температур и агрессивных сред - именно таких, где постоянна влажность и контакт с моющими растворами. Такие составы содержат специальные противоводные присадки, которые не дают смазке превратиться в пасту, когда она попадает под струю воды.
Как правильно выбрать H1-смазку для вашего оборудования
Правильный выбор начинается с анализа каждого узла.
Вот алгоритм, который используют технические специалисты пекарен и снабженцы:
Определить узел и его функцию. Тестомес - редуктор с подшипниками; печная цепь - открытая цепь в жаркой среде; конвейер - цепь или направляющие с регулярной мойкой. Каждому узлу нужна своя смазка.
Узнать температурный режим. Узнать, какая температура в узле во время пуска (ночная), во время работы (средняя), и какие пиковые температуры. Понять, это непрерывный режим или кратковременные скачки.
Уточнить условия окружающей среды. Влажность, наличие мойки, воздействие моющих средств, наличие пара, абразивной пыли (муки) или гигроскопичных материалов (сахара).
Запросить техпаспорт и номер NSF-регистрации. Без паспорта нельзя знать, выдержит ли смазка именно ваш режим. Номер регистрации - это доказательство, что смазка прошла тестирование в независимой лаборатории.
Выбрать NLGI и базовое масло по таблице выше. Если узел закрытый (тестомес) - NLGI 2, синтетика. Если открытый и горячий (печная цепь) - NLGI 0–1, синтетика высокотемпературная. Если часто моется - NLGI 0–1, с водоотталкивающими присадками.
Проверить совместимость с материалами уплотнений. Некоторые синтетические масла (например, сложные эфиры) могут разбухать резиновые сальники. В техпаспорте обычно указана совместимость с полиамидом, фторкаучуком, нитрилом и другими материалами.
Согласовать с поставщиком схему подачи смазки. Централизованная система, ручное нанесение, картридж или аэрозоль - для каждого способа подходят разные NLGI и разная консистенция.
Часто задаваемые вопросы
Можно ли использовать одну H1-смазку для тестомеса и печной цепи?
Нет. Тестомес требует NLGI 1–2 с хорошей адгезией и устойчивостью к окислению при +50…+80 °C. Печная цепь требует синтетическую смазку NLGI 0–1 с каплепаданием выше 260 °C и рабочим диапазоном до +315 °C. Разные узлы - разные нагрузки, разные условия, разные смазки. Использование одной неправильно подобранной смазки приведет к холодному фреттингу на тестомесе или вытеканию смазки из печной цепи.
Что такое каплепадение и почему оно отличается от рабочей температуры?
Каплепадение (drop point) - это температура, при которой смазка теряет структуру и начинает течь. Это не равно допустимой рабочей температуре. Например, смазка с каплепаданием 271 °C может непрерывно работать только до +204 °C. Производители указывают в техпаспорте оба значения: continuous (непрерывная рабочая температура) и intermittent (кратковременная пиковая температура). Именно на режим continuous нужно опираться при выборе для регулярной работы оборудования.
Почему обычная смазка не подходит для пекарни с ежедневной мойкой?
Обычная минеральная смазка при попадании воды эмульгируется: превращается в молочно-белую пасту, теряет смазывающие свойства и работает как абразив. Это ускоряет износ подшипников. Для пекарни нужна H1-смазка с синтетическим базовым маслом и водоотталкивающими присадками, которые снижают вымывание и не позволяют смазке эмульгировать при попадании воды и щелочных моющих средств.
Зачем запрашивать номер NSF-регистрации при закупке?
NSF-регистрация - это подтверждение, что смазка протестирована независимой лабораторией и безопасна при случайном контакте с пищей. Номер регистрации - это доказательство, которое можно предъявить контролирующему органу при аудите. Если у смазки нет номера, это либо подделка, либо обычная промышленная смазка без допуска, которая не подходит для пищевого производства. При закупке всегда запрашивайте номер, техпаспорт и срок годности.
На какой срок хватает одной заливки смазки в тестомес?
Срок зависит от частоты работы, температурного режима и правильности выбора смазки. При ежедневной работе тестомеса 8 часов правильно подобранная H1-смазка с хорошей адгезией держит подшипник 6–12 месяцев. Если смазка неправильно подобрана (например, NLGI 0 вместо NLGI 2), она быстро вымывается, и нужно повторное смазывание каждые 2–3 месяца. Регулярная проверка (прощупывание подшипника - он не должен быть горячим) подскажет, нужно ли досмазывание.
Заключение
Смазки H1 для хлебопекарного оборудования - это не просто маркер пищевой безопасности, это комплексное решение для узлов, которые одновременно работают при экстремальных температурах, в условиях влажности и агрессивных сред. Ключ к надежности - это не универсальная смазка на все случаи, а правильный выбор для каждого узла: NLGI, температурный диапазон, базовое масло и устойчивость к влаге.
Алгоритм выбора простой: определить узел, узнать его температурный режим и условия среды, запросить техпаспорт с NSF-номером, выбрать NLGI и базовое масло по таблице выше, проверить совместимость с уплотнениями и согласовать схему подачи со своим поставщиком. Не полагайтесь на фразу «H1-смазка» как на гарантию - всегда проверяйте конкретный рабочий диапазон и режимы (continuous и intermittent) в техпаспорте перед закупкой.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Подберите СОЖ для обработки алюминия, чтобы избежать дефектов, налипания стружки и износа инструмента. Узнайте критерии выбора.
Узнайте, как смазки H1 влияют на аудит HACCP и ISO 22000, и что проверяют аудиторы на пищевых предприятиях.
Анаэробный герметик для химии: как выбрать надежный состав, который выдержит агрессивные среды и обеспечит герметичность соединений.