
Сроки службы покрытий: что показывает соляной туман и чего ждать в скважине
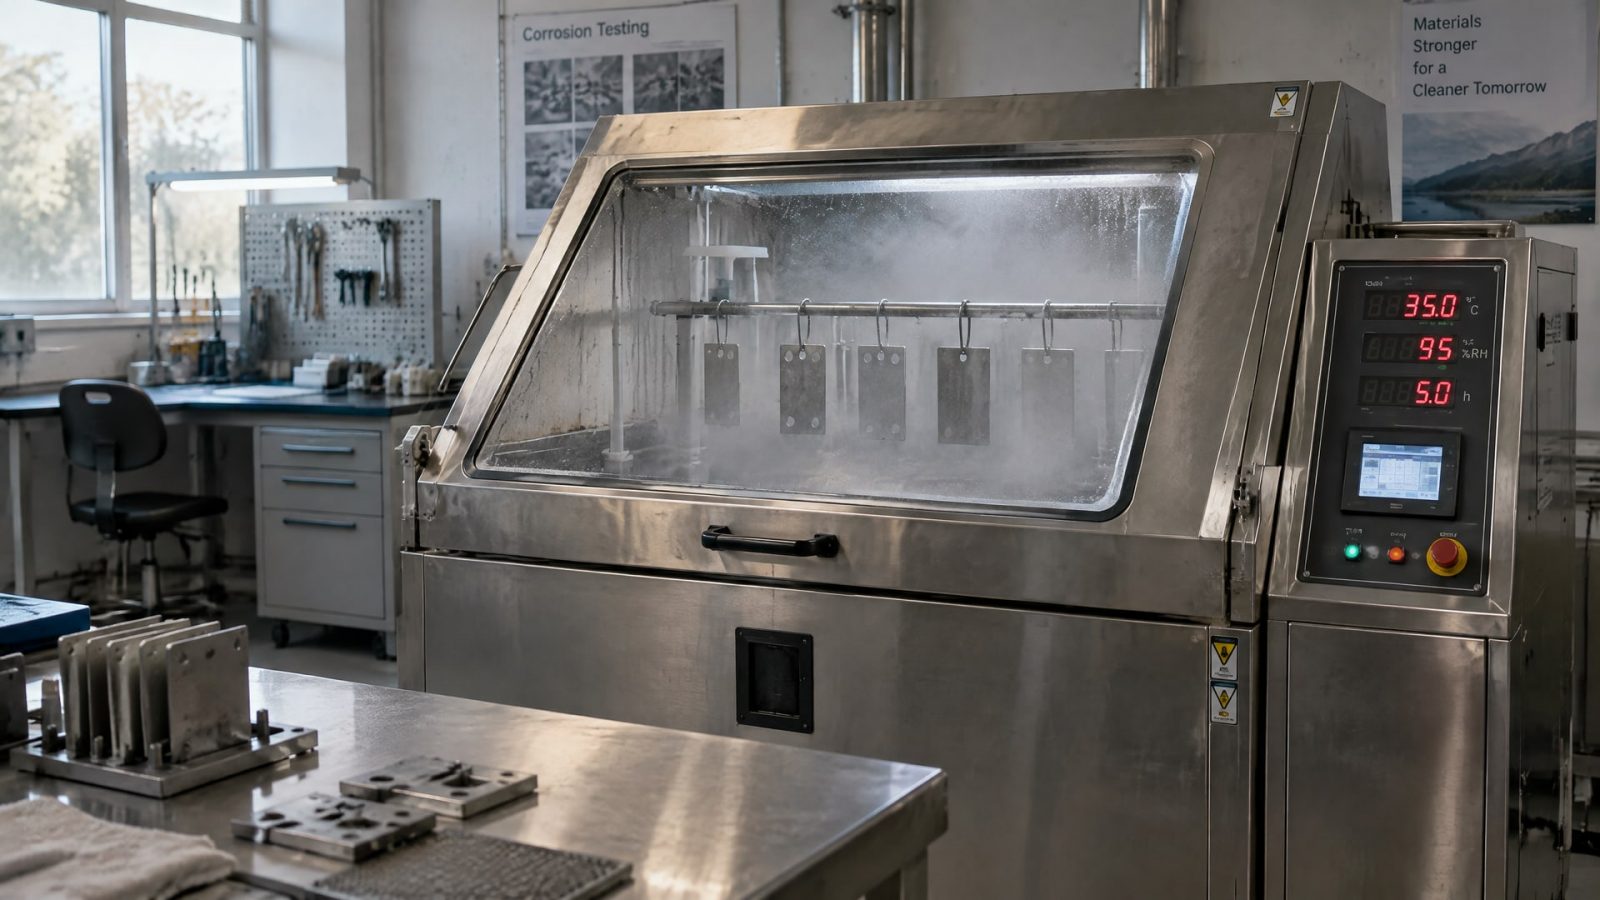
Часы испытания в соляном тумане нельзя напрямую перевести в годы службы покрытия в скважине. Камерный тест помогает сравнить материалы и проверить качество системы в заданных условиях, но не воспроизводит весь комплекс воздействий при эксплуатации нефтедобывающего оборудования. Поэтому для оценки ресурса нужны данные об условиях работы и проверка покрытия на факторы, которые могут вызвать отказ именно в скважине.
Статья полезна инженерам, техническим специалистам и закупщикам, которые выбирают покрытия для скважин, оценивают результаты испытаний или планируют замену импортных материалов. Разберем, что измеряет испытание солевой туман, как читать его результаты и почему для нержавеющей стали обычно рассматривают пассивацию, а не фосфатирование.
Что показывает испытание солевой туман
Испытание солевой туман - ускоренный стресс-тест, в котором образец выдерживают во влажной агрессивной среде.
Стандарт ISO 9227 описывает несколько режимов, включая NSS, AASS и CASS. Метод ASTM B117 задает типовые параметры: раствор NaCl концентрацией 5%, температуру 35 °C, pH 6,5-7,2 и скорость осаждения 1,0-2,0 мл на 80 см² в час.
Продолжительность теста задают в часах. В программах испытаний встречаются интервалы 24, 48, 96, 240, 500, 720 и 1000 часов. Это время выдержки образца в камере, а не прогнозируемый срок эксплуатации. Если покрытие прошло испытание на заданном интервале, вывод относится к конкретному образцу, подготовке поверхности и режиму тестирования.
Соляной туман полезен для контроля качества и сравнительной оценки вариантов. Например, он помогает увидеть, как покрытие сопротивляется коррозии в условиях постоянного увлажнения. Но тест не отвечает сам по себе на вопрос, сколько прослужит покрытие на оборудовании в скважине. Для этого важно заранее определить вероятный механизм отказа: коррозия у кромок, нарушение адгезии, пористость или повреждение покрытия.
Сравнение теряет смысл, если образцы отличаются по металлу-основе, подготовке поверхности, толщине покрытия, обработке кромок или отверждению. В таком случае результат может отражать не различия между покрытиями, а особенности изготовления образцов. Поэтому в программе испытаний фиксируют условия подготовки и нанесения, а результаты рассматривают в контексте конкретной задачи.
Почему часы в камере не переводятся в годы эксплуатации
Камера поддерживает постоянную влажную агрессивную среду.
В поле покрытие проходит через циклы намокания и высыхания, температурные перепады, воздействие ультрафиолета и механические повреждения. В скважине к ним добавляются факторы, связанные с конкретной средой и режимом эксплуатации. Эти условия отличаются от стандартного лабораторного испытания.
Поэтому утверждения «1000 часов в соляном тумане равны 10 годам службы» или «2000 часов означают вдвое больший срок» некорректны. Между временем испытания и полевым ресурсом нет универсального коэффициента пересчета. На результат влияют состав покрытия, металл-основа, подготовка, дефекты нанесения и сочетание воздействий в конкретной точке эксплуатации.
Испытание солевой туман также не является полной имитацией реальной коррозии. Оно отвечает на более узкий вопрос: как заданная система ведет себя при конкретном режиме воздействия. Если в работе оборудования определяющим фактором окажется не постоянное увлажнение, а абразивный износ, повреждение кромок или воздействие химической среды, одного теста будет недостаточно.
Стандарт ISO 12944-6 используют как инструмент квалификации и подбора систем покрытий. Результаты помогают сравнить варианты и принять решение, но не устанавливают точный срок службы и не становятся гарантией ресурса в скважине. Для прогноза нужны сведения об условиях эксплуатации и подтверждение пригодности системы к ним, включая дополнительные специальные испытания и проверку в реальных условиях.
Срок службы полимерного покрытия: как читать сравнительные результаты
Срок службы полимерного покрытия нельзя вывести из одного показателя солевого тумана.
В отраслевых обзорах приводятся ориентировочные интервалы до появления коррозии для разных групп материалов. Их можно использовать как сравнительные ориентиры только в рамках конкретной методики, но не переводить в годы эксплуатации.
| Группа покрытия или материала | Ориентировочный интервал до появления коррозии |
|---|---|
| Окрашенная сталь | 500-2000 ч |
| Оцинкованная сталь | 500-4000 ч |
| Анодированный алюминий | 96-1000 ч |
| Фосфатирование с маслом | 6-24 ч |
Значения из таблицы не означают, что покрытие с большим числом часов всегда прослужит дольше в скважине. Они не позволяют напрямую сравнивать системы, если различаются металл-основа, подготовка поверхности, толщина, обработка кромок или условия отверждения. Кроме того, таблица не описывает устойчивость к давлению, абразиву, газам или циклам изменения условий в скважине.
При анализе результата важен не только момент появления коррозии. Нужно заранее определить критерии оценки: где именно осматривают образец, учитывают ли повреждение кромок и как оценивают подподпленочную коррозию. Пористость и адгезия тоже могут стать причиной отказа, но отдельное значение часов в камере не раскрывает их без анализа самого покрытия и образца.
Поэтому результат испытания стоит читать вместе с описанием системы и протоколом. Для корректного выбора нужно знать, на каком металле выполнен образец, как подготовили поверхность, какую толщину задали и каким образом отвердили материал. Только при сопоставимых условиях числа помогают ранжировать варианты. Для расчета срока службы покрытия в реальной эксплуатации потребуются отдельные данные о среде и подтверждение на объекте.
Покрытия скважин: какие условия нужно учитывать
Для покрытий скважин значимы воздействия, которые камера соляного тумана полностью не воспроизводит.
В зависимости от объекта это минерализованная вода, температура и давление, присутствие H₂S и CO₂, абразив, циклы депрессии и репрессии, а также повреждения при спуске оборудования и ремонте. Важность каждого фактора зависит от конкретного режима эксплуатации.
Если покрытие испытывают только в соляном тумане, остается неясным, как оно поведет себя при механическом воздействии или контакте со средой, специфичной для скважины. Устойчивость к постоянной влажности не подтверждает автоматически стойкость к абразивному износу. Аналогично, результат по коррозии не дает полной оценки поведения при повреждении кромки во время транспортировки, монтажа или обслуживания.
Программа оценки должна начинаться с описания механизма отказа. Если ожидается подподпленочная коррозия, проверяют соответствующее поведение системы и качество подготовки поверхности. Если важны повреждения при монтаже, оценивают стойкость к таким воздействиям отдельно. Для сложных условий подбирают специальные испытания и дополняют их проверкой в поле.
Для оценки покрытия на нефтедобывающем оборудовании также важно понимать, где оно будет находиться и какие этапы эксплуатации пройдет. Условия при спуске, в рабочем режиме и во время ремонта могут различаться. Поэтому инженерная оценка должна опираться не на одно число из протокола, а на совокупность характеристик системы, фактические условия объекта и результаты проверки релевантных механизмов отказа.
Замена импортных покрытий: сравнивать нужно функции
При замене импортного покрытия недостаточно подобрать материал с таким же результатом испытания в часах.
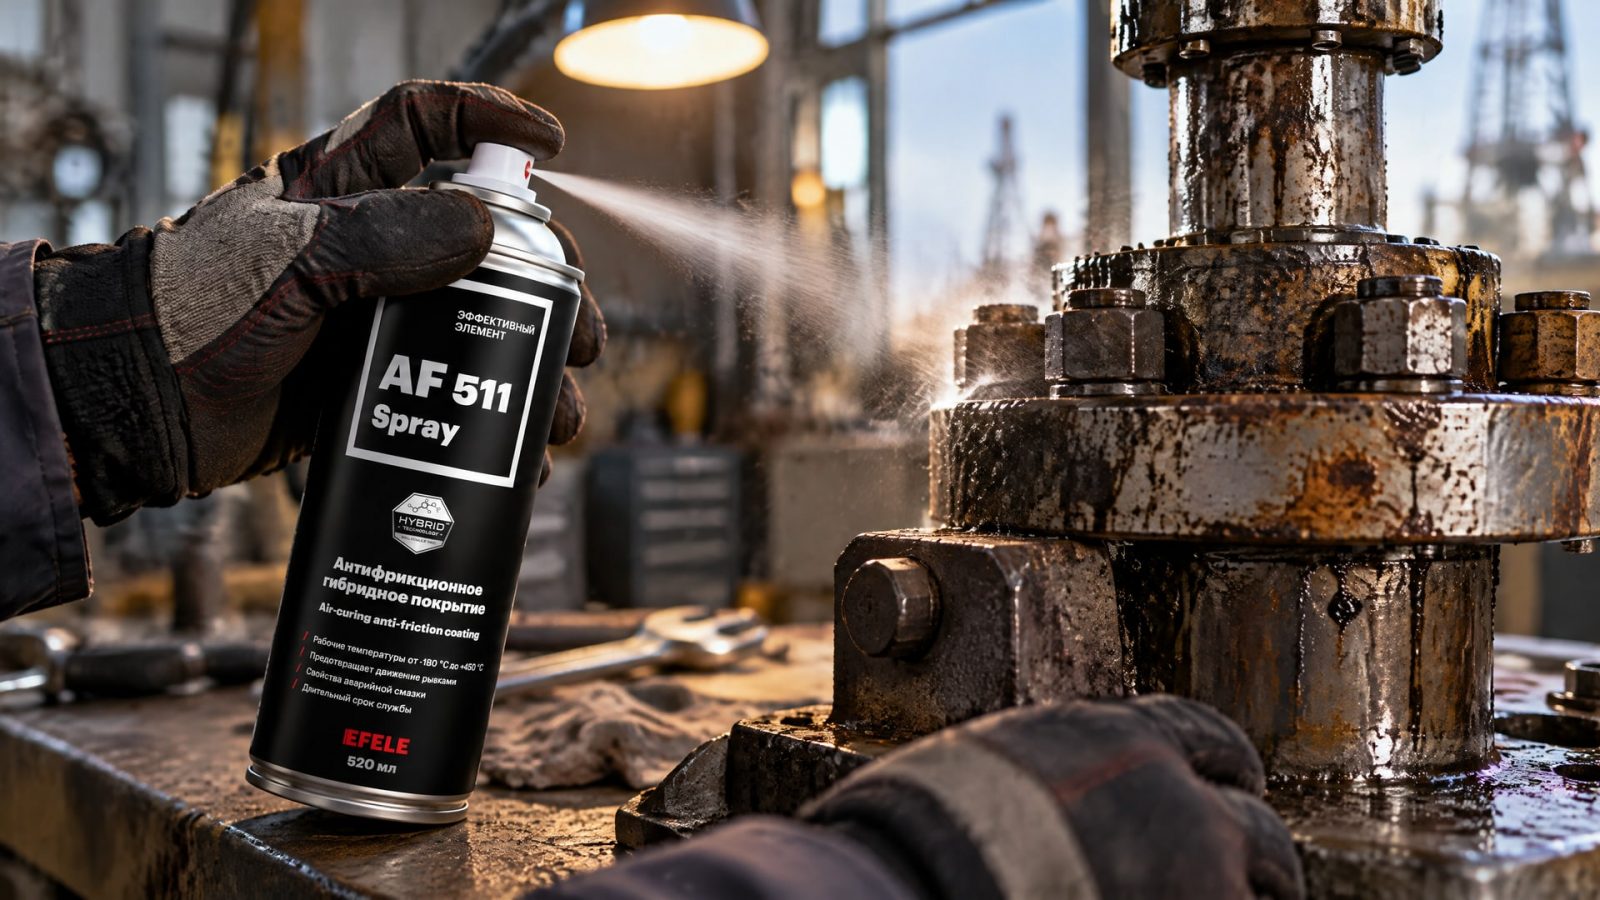
Эквивалентность оценивают по функции: химической стойкости, адгезии, толщине, ремонтопригодности и способности выдерживать транспортировку и монтаж. Если покрытие выбирают для работы в скважине, к этим критериям добавляют факторы конкретной среды и эксплуатации.
Сравнивать варианты следует в одинаковой системе: на одном металле-основе, с одинаковой подготовкой поверхности и сопоставимой толщиной. Если различаются обработка кромок или отверждение, результат солевого тумана нельзя считать прямым сравнением материалов. Число часов в протоколе полезно, когда известно, что именно испытывали и какой критерий применяли.
Когда задача связана с вымыванием, фреттингом и повреждением покрытия при холодном пуске, камерное испытание не дает ответа на все вопросы. Здесь важны не только коррозионные показатели, но и защита от износа, сохранение адгезии и поведение системы при реальных нагрузках. В таких задачах антифрикционные покрытия MODENGY рассматривают как российский вариант для оборудования нефтедобычи; конкретную систему подбирают по условиям применения, а не по одному показателю солевого тумана.
Для защиты от коррозии и износа в рамках такой задачи можно оценивать MODENGY AF-511 Spray. Чтобы сопоставить его с импортным покрытием, проверяют не только результат в камере, но и соответствие требованиям к оборудованию, подготовке поверхности, ремонту и эксплуатации. Название или страна производства сами по себе не подтверждают взаимозаменяемость: ее устанавливают по функции и проверке в релевантных условиях.
Фосфатирование нержавеющей стали и выбор подготовки
Фосфатирование нержавеющей стали обычно не дает эффективного результата.
Пассивная оксидная пленка препятствует реакции, необходимой для формирования фосфатного слоя. Агрессивная подготовка поверхности возможна, но обычно неэкономична и может ухудшить коррозионные свойства нержавеющей стали.
Для нержавейки стандартным путем обработки считают химическую пассивацию, а не фосфатирование. Поэтому при выборе покрытия важно сначала определить материал детали и требуемую функцию обработки поверхности. Перенос технологии с углеродистой или оцинкованной стали на нержавеющую без проверки может привести к неподходящей подготовке и неверной оценке адгезии.
Фосфатирование с маслом в сравнительных обзорах имеет ориентир 6-24 часа до появления коррозии. Это значение относится к конкретной методике и не характеризует срок службы фосфатированного слоя в скважине. Его нельзя использовать как универсальный показатель для нержавеющей стали, тем более что на этом материале фосфатирование обычно неэффективно.
При подготовке нержавеющей стали к нанесению покрытия следует сверяться с требованиями выбранной системы и учитывать состояние поверхности. Если планируется испытание солевой туман, важно зафиксировать способ подготовки образца. Иначе полученные часы не позволят отделить влияние самого покрытия от влияния обработки металла.
Часто задаваемые вопросы
Можно ли перевести 1000 часов солевого тумана в годы службы?
Нет. 1000 часов обозначают продолжительность выдержки образца в камере, а не эквивалентный срок эксплуатации. Корреляция зависит от материала, покрытия, подготовки поверхности и среды. В скважине действуют факторы, которых камера не воспроизводит полностью, поэтому перевод часов в годы без полевых данных некорректен.
Что означает испытание солевой туман по ISO 9227?
ISO 9227 описывает испытания в соляном тумане, в том числе режимы NSS, AASS и CASS. Результаты показывают поведение образца при заданном лабораторном воздействии. Их используют для сравнительной оценки и контроля качества, но они не подтверждают автоматически срок службы покрытия в конкретной скважине.
Как оценить срок службы защитного покрытия для скважины?
Сначала определяют условия эксплуатации и вероятные механизмы отказа: воздействие минерализованной воды, температуры, давления, H₂S или CO₂, абразива и механических повреждений. Затем подбирают систему и программу испытаний под эти факторы. Солевой туман может быть частью оценки, но для прогноза нужны специальные испытания и проверка в реальных условиях.
Подходит ли фосфатирование для нержавеющей стали?
Обычно нет: пассивная оксидная пленка мешает формированию фосфатного слоя. Агрессивная подготовка возможна, но может быть неэкономичной и ухудшить коррозионные свойства материала. Для нержавеющей стали стандартным способом обработки поверхности считают химическую пассивацию.
Заключение
Сроки службы покрытий нельзя надежно определить по одному числу часов в соляном тумане. Испытание помогает сравнить системы при заданных условиях, но не переводится напрямую в годы и не заменяет оценку воздействия давления, температуры, химической среды, абразива и монтажных повреждений в скважине.
Следующий шаг при выборе покрытия - зафиксировать условия эксплуатации и вероятный механизм отказа, затем сопоставить системы на одинаково подготовленных образцах и запланировать проверку факторов, которые соляной туман не моделирует. Для нержавеющей стали отдельно проверьте подготовку поверхности: обычно вместо фосфатирования применяют пассивацию.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как проверить совместимость СОЖ и материалов станка перед заменой, чтобы избежать коррозии и повреждений.
Обслуживание автомобильной лебедки предотвращает коррозию и заедание, продлевая срок службы механизма.
Узнайте, как предварительное фосфатирование влияет на коррозионную стойкость покрытий и их сцепление с поверхностью.