
СОЖ для шлифовки нержавеющей стали: как добиться чистой поверхности
Чистую поверхность после шлифовки нержавейки получают за счет сочетания трех условий: снижения нагрева, стабильной подачи СОЖ в зону контакта и подбора жидкости с хорошими смазывающими свойствами. Важно также исключить загрязнения от абразива и компонентов СОЖ: они могут оставить пятна и разводы или проявиться позже как дефекты поверхности.
Инженерам и специалистам производства статья поможет разобраться, как выбрать СОЖ для шлифования, настроить подачу и фильтрацию жидкости, а также проверить причины следов после обработки. Приведенные режимы служат практическими ориентирами: результат зависит от марки стали, оборудования, круга и требований к поверхности.
Почему после шлифовки нержавейки появляются пятна и разводы
Следы после обработки могут возникать по разным причинам.
Нагрев при шлифовании способен повредить поверхность, а загрязнение от круга или СОЖ - оставить пятна. Недостаточное смазывание повышает риск задиров и ухудшает качество финиша. Поэтому искать одну универсальную причину, ориентируясь только на внешний вид детали, не стоит.
Сухая обработка обычно не дает такого качества поверхности, как шлифование с охлаждающей жидкостью. Обильная подача СОЖ помогает снизить тепловое воздействие, но сама по себе не гарантирует чистый результат: важны ее состав, состояние и попадание в контактную зону. Если жидкость подается мимо круга, фактическое охлаждение детали может оказаться недостаточным.
Отдельный источник загрязнений - абразив. Для обработки нержавеющей стали советуют выбирать круг с более крупным зерном, чтобы улучшить отвод стружки и снизить нагрев. Абразивы с наполнителями на основе железа, серы или хлоридов нежелательны, если важно избежать загрязнения и окрашивания поверхности.
При разборе причин пятен после шлифовки нержавейки проверьте несколько факторов:
Есть ли следы перегрева или термического повреждения.
Попадает ли СОЖ непосредственно в зону резания.
Не загрязнены ли жидкость, круг и оборудование.
Подходят ли присадки СОЖ для обработки нержавеющей стали.
Достаточно ли хорошо жидкость смазывает контактную зону.
Внешне чистая деталь не всегда свободна от скрытых дефектов. Загрязнение и термоповреждение могут проявиться позже, поэтому условия обработки и последующее состояние поверхности оценивают вместе.
Как выбрать СОЖ для шлифования нержавеющей стали
При выборе СОЖ учитывают не только охлаждение, но и смазывающую способность.
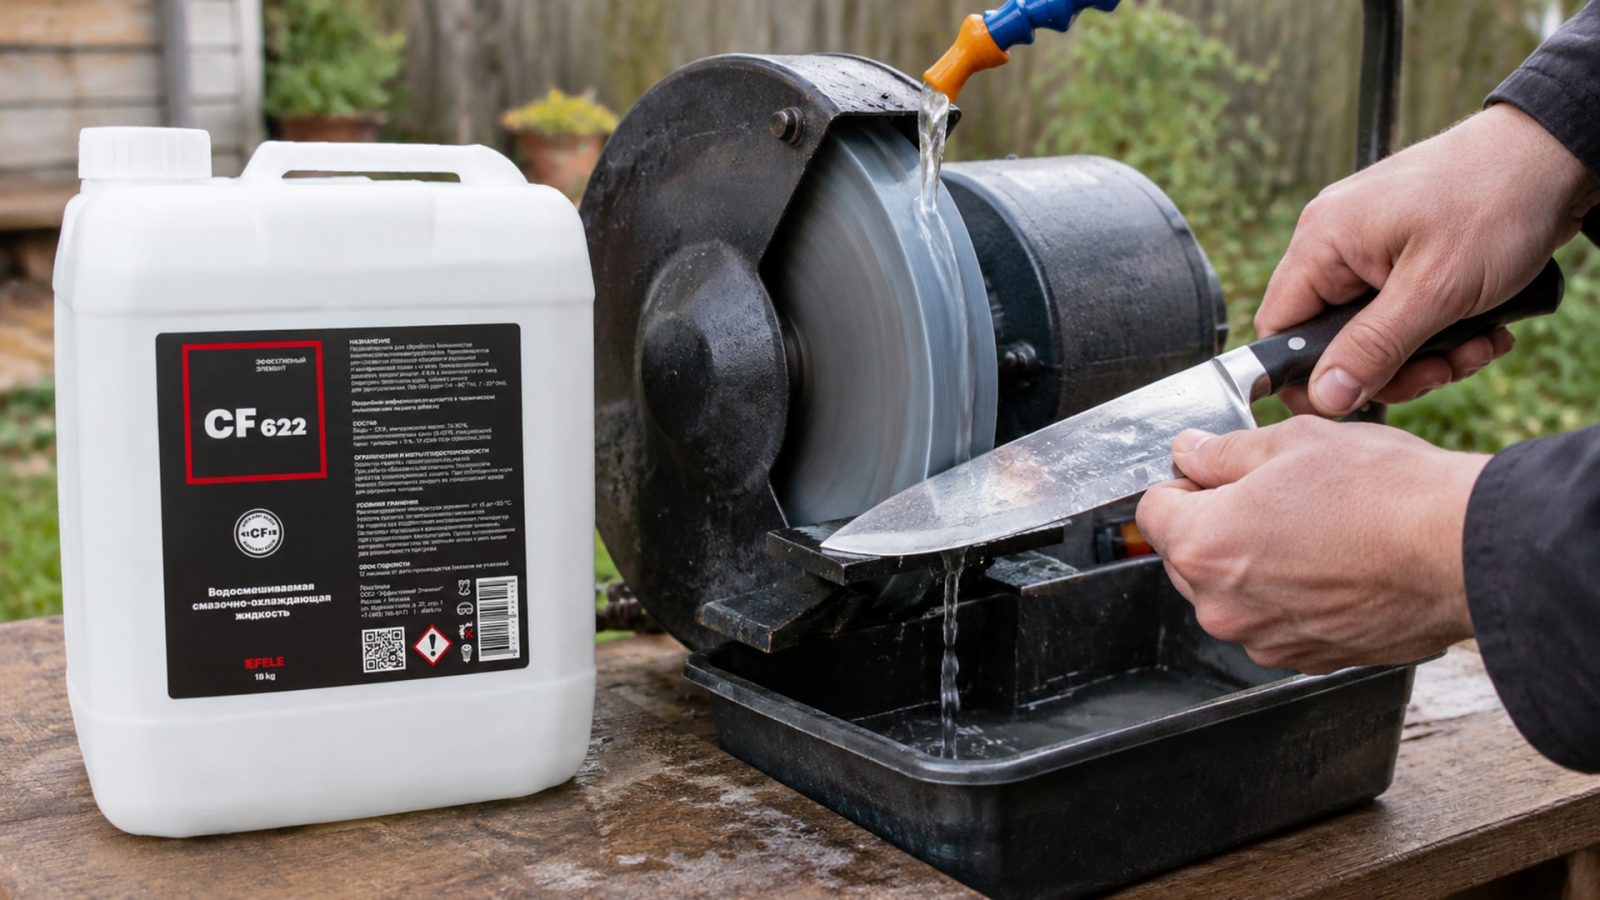
Для нержавеющей стали в материалах по металлообрабатывающим жидкостям выделяют водосмешиваемые составы с повышенной маслянистостью, в том числе растворимые масла и микроэмульсии с более высоким содержанием масла. Такое смазывание помогает уменьшить задиры и получить более гладкую поверхность.
Для водосмешиваемой жидкости также важны антикоррозионные свойства и контроль пенообразования. Подбор концентрации проводят по требованиям к конкретной СОЖ и условиям обработки, а не по принципу «чем выше, тем лучше». В практическом руководстве по шлифованию указана типичная концентрация растворимого масла 5-8%. Это ориентир для соответствующих составов, а не универсальная норма для любой жидкости.
При оценке состава обращают внимание на присадки. Сера и хлор могут повышать смазывающую способность, но для чистовой обработки нержавейки такие компоненты могут быть нежелательны из-за риска окрашивания поверхности. Проверяют также совместимость жидкости с обрабатываемой сталью и ее способность защищать оборудование от коррозии.
Если дефект связан не только с отводом тепла, но и со смазыванием или следами жидкости, выбор состава становится особенно важным. В этой задаче применяют полусинтетическую СОЖ EFELE CF-622, разработанную для обработки нержавеющей и высоколегированной стали: ее смазывающая способность помогает снизить риск пятен и разводов на поверхности. При внедрении состав оценивают в реальном режиме обработки, сверяя концентрацию и результат с требованиями к детали.
До запуска партии полезно зафиксировать исходные условия: марку стали, тип круга, режим подачи, концентрацию СОЖ и состояние жидкости. Это поможет отделить влияние состава от ошибок настройки оборудования и быстрее определить причину дефекта.
Подача СОЖ и режим шлифования
Даже подходящая жидкость не обеспечит чистую поверхность, если не достигает зоны контакта круга с деталью.
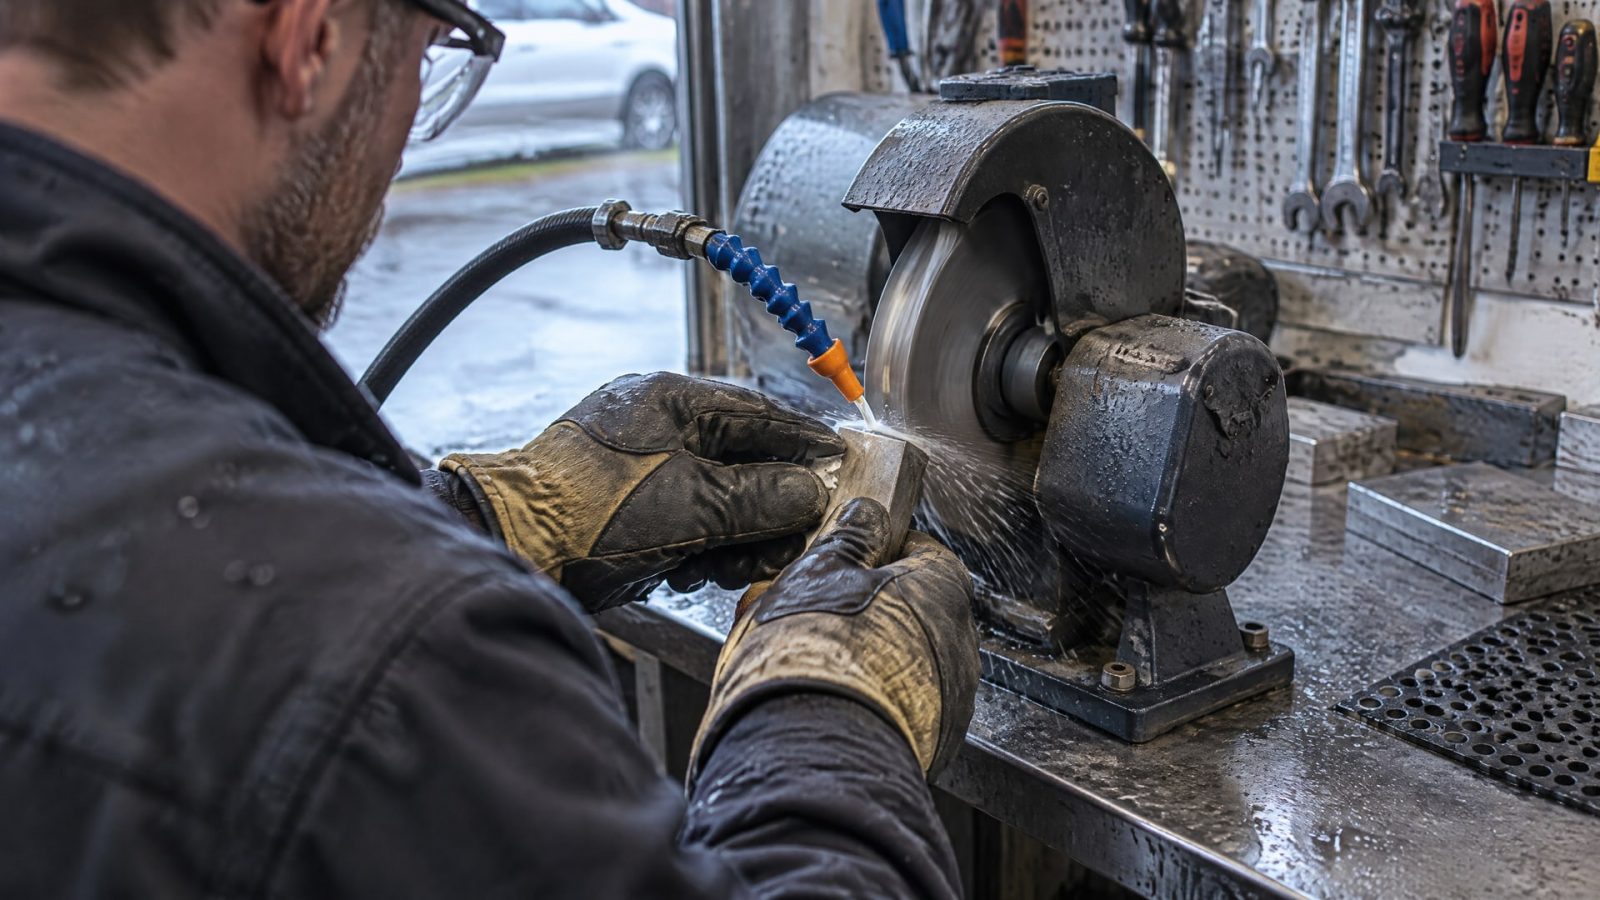
Сопло настраивают так, чтобы поток попадал именно в место резания, а не омывал поверхность снаружи. В практических рекомендациях также указана подача СОЖ с обеих сторон круга.
Для расхода приводится ориентир около 20 л/мин на 100 мм ширины круга. Его нельзя автоматически переносить на любое оборудование: фактическая подача зависит от конструкции станка и условий процесса. Смысл ориентира - обеспечить достаточное поступление жидкости в зону обработки, а не просто увеличить поток без проверки его направления.
Фильтрация влияет на чистоту рабочей жидкости. В практическом руководстве указан уровень до 10 мкм и тоньше. Загрязненные частицы в СОЖ могут ухудшать качество обработки, поэтому состояние системы фильтрации проверяют вместе с концентрацией и подачей. Если поверхность покрывается разводами, полезно убедиться, что жидкость не загрязнена и равномерно поступает к кругу.
Снижение теплового воздействия обеспечивают также настройкой самого процесса. Для чистовой обработки важны острый круг, легкие проходы и регулярная правка абразива. Сильный прижим или затупившийся круг могут повышать нагрев и ухудшать финиш. При этом рекомендуемый режим зависит от оборудования и задачи, поэтому параметры корректируют по фактическому состоянию детали.
После настройки проверяют результат на пробной детали. Оценивают внешний вид, наличие пятен и задиров, а при заданных требованиях - шероховатость. В одном из практических руководств для стали 304 при корректной настройке приводится диапазон Ra 0,2-0,4 мкм. Это достижимый ориентир, а не гарантия для любого станка и круга.
Как настроить абразив и снизить тепловое воздействие
Качество поверхности зависит не только от СОЖ.
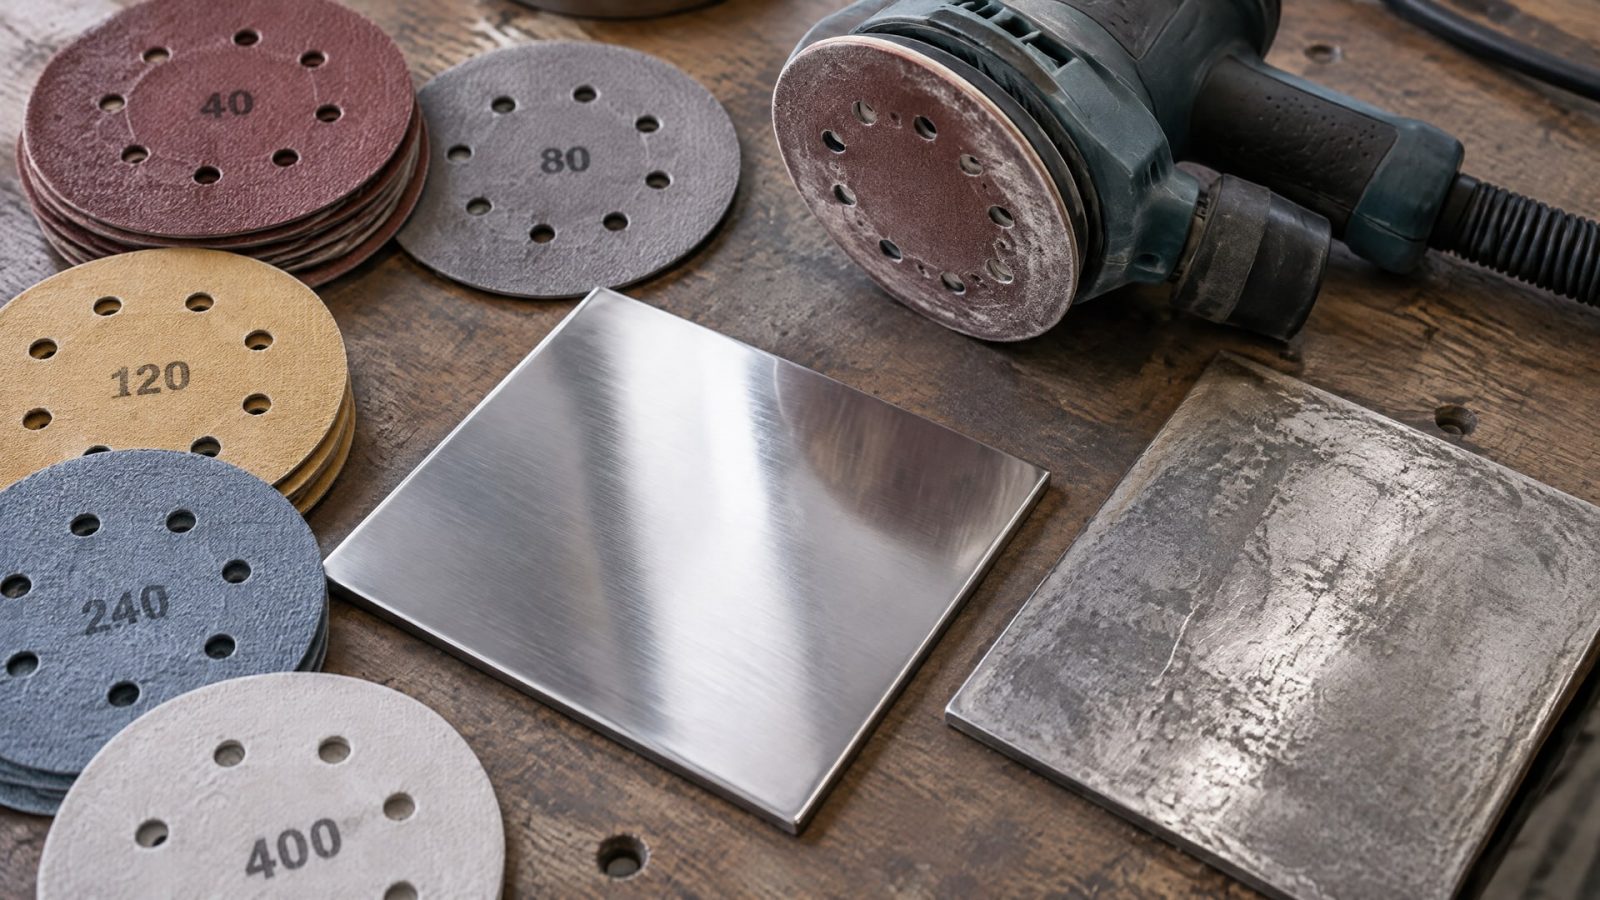
Для нержавеющей стали рекомендуют не стремиться автоматически к самому мелкому зерну: более крупное зерно может улучшить отвод стружки и снизить нагрев. Выбор абразива согласуют с требуемой чистотой поверхности и режимом обработки, а круг поддерживают в рабочем состоянии регулярной правкой.
Важно исключить материалы, которые могут загрязнять нержавейку. В частности, обращают внимание на наполнители на основе железа, серы и хлоридов. Загрязнение может привести к пятнам или другим дефектам, даже если сама подача СОЖ организована правильно. Поэтому при повторяющихся следах проверяют не только жидкость, но и абразив, оснастку и чистоту рабочей зоны.
Для стали 304 в источниках по финишному шлифованию приводится ориентир Ra 8-16 microinch при использовании острого круга, легких проходов и интенсивной подачи охлаждающей жидкости. В другом практическом руководстве для корректно настроенного процесса указан диапазон Ra 0,2-0,4 мкм. Эти значения приведены в разных единицах и материалах; их не следует считать взаимозаменяемыми без проверки метода измерения и условий обработки.
Если после шлифования остаются разводы на нержавейке от СОЖ, сначала проверяют подачу и состояние жидкости, а затем оценивают чистоту абразива и оборудования. Не стоит компенсировать каждый дефект только увеличением концентрации: причиной может быть перегрев, загрязнение или неверное положение сопла. Изменения вносят последовательно, чтобы понимать, какой именно фактор повлиял на поверхность.
Для сопоставимого контроля записывают параметры партии и метод оценки шероховатости. Это помогает сравнивать результаты после изменения круга, режима или СОЖ и не полагаться только на визуальную оценку.
Как проверить чистоту поверхности после обработки
После настройки процесса оценивают поверхность сразу после шлифования и после очистки детали.
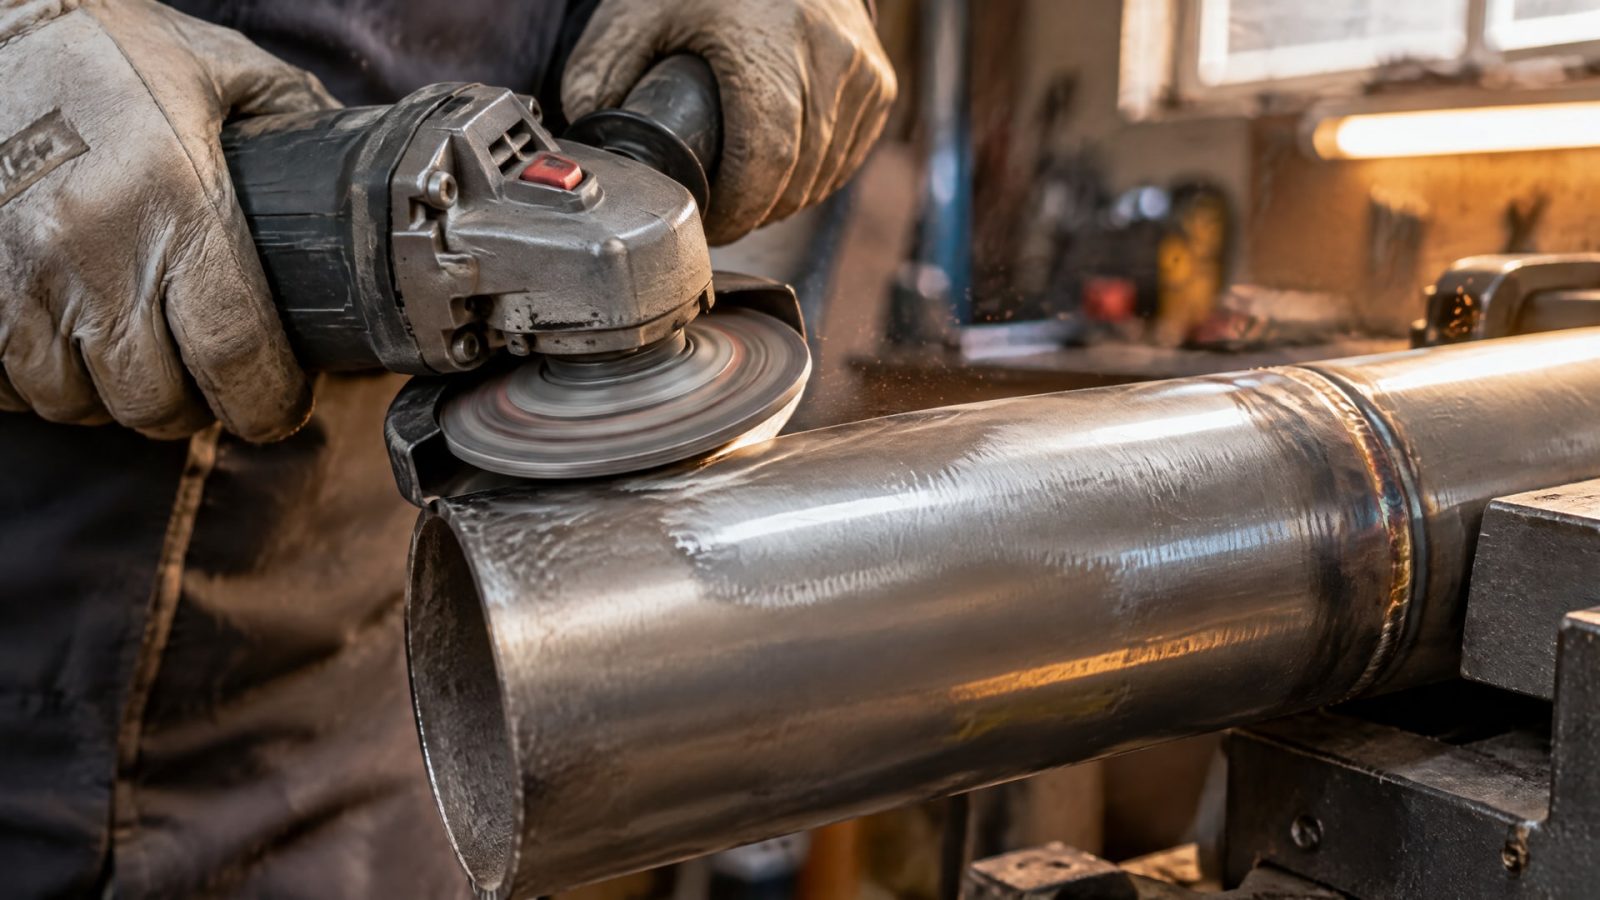
Сопоставляют наличие пятен, разводов, задиров и следов перегрева с заданными требованиями к изделию. Для ответственных деталей одного визуального осмотра может быть недостаточно: используют принятый на предприятии способ контроля шероховатости и критерии приемки.
Если дефект повторяется, проверку проводят по этапам. Сначала убеждаются, что СОЖ достигает контакта круга с деталью и подается в достаточном объеме. Затем проверяют концентрацию, фильтрацию и состояние жидкости, после этого - круг, его правку и чистоту оборудования. Такой порядок помогает не менять одновременно несколько факторов и сохранить причинно-следственную связь.
Ориентиры из практических руководств можно использовать для планирования испытаний: концентрация растворимого масла 5-8%, подача около 20 л/мин на 100 мм ширины круга и фильтрация до 10 мкм и тоньше. Это не готовая технологическая карта. Перед внедрением параметры сверяют с рекомендациями к конкретной СОЖ и возможностями станка.
Если после обработки на поверхности остаются следы, бытовая очистка может убрать отпечатки и загрязнения, но не исправит термоповреждение или внедренные частицы. Поэтому постобработку не используют как замену корректной настройке шлифования. Для повторяющихся дефектов фиксируют участок детали, режим обработки и состояние СОЖ, затем проводят пробу с изменением одного параметра.
Чистота поверхности - результат контролируемого процесса, а не только выбора жидкости. Стабильная подача, подходящий абразив, корректная концентрация и проверка шероховатости позволяют оценить, действительно ли изменения улучшили обработку.
Часто задаваемые вопросы
Почему после шлифовки нержавейки появляются пятна?
Пятна могут быть связаны с перегревом, загрязнением абразива или СОЖ, недостаточным смазыванием и неподходящими присадками. Проверьте подачу жидкости в зону контакта, состояние фильтрации и чистоту оборудования. Если дефект не исчезает, оцените круг и режим обработки, меняя параметры последовательно.
Какую концентрацию СОЖ выбрать для шлифования нержавеющей стали?
В практическом руководстве для растворимого масла указана типичная концентрация 5-8%. Это не универсальное значение для всех составов. Концентрацию конкретной жидкости сверяют с ее требованиями и проверяют в фактическом режиме обработки, оценивая охлаждение, смазывание и качество поверхности.
Как правильно подавать СОЖ при шлифовании?
Сопло направляют в зону контакта круга с деталью, а не только на внешнюю поверхность. В практических рекомендациях приводится расход около 20 л/мин на 100 мм ширины круга и подача с обеих сторон. Эти параметры используют как ориентир и адаптируют к станку и процессу.
Поможет ли мелкое зерно убрать разводы на нержавейке?
Не обязательно. Для нержавеющей стали более крупное зерно может улучшить отвод стружки и снизить нагрев. Разводы также могут быть связаны с загрязнением, перегревом или неподходящей СОЖ. Поэтому сначала определяют причину дефекта, затем корректируют абразив и режим шлифования.
Заключение
Чтобы получить чистую поверхность после шлифовки нержавейки, нужно одновременно контролировать нагрев, смазывающую способность СОЖ, чистоту абразива и направление подачи жидкости. Практические ориентиры - концентрация растворимого масла 5-8%, расход около 20 л/мин на 100 мм ширины круга, фильтрация до 10 мкм и тоньше. Их уточняют под конкретные материал, станок и требования к поверхности.
Начните с пробной обработки: проверьте состав и концентрацию СОЖ, попадание потока в контактную зону, состояние фильтра и круга. Зафиксируйте результат по внешнему виду и шероховатости, затем меняйте параметры по одному. Такой подход поможет установить причину пятен и подобрать устойчивый режим для серийной обработки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как предотвратить коагуляцию СОЖ при обработке алюминия, выбирая стабильные эмульсии и контролируя параметры для идеальной поверхности.
Расход растворителя при применении покрытий MODENGY: расчет и снижение затрат.
Обучение нанесению антикоррозионного покрытия на реальном объекте для инженеров, технологов и других специалистов.