
Обучение нанесению антикоррозионного покрытия на промышленной площадке
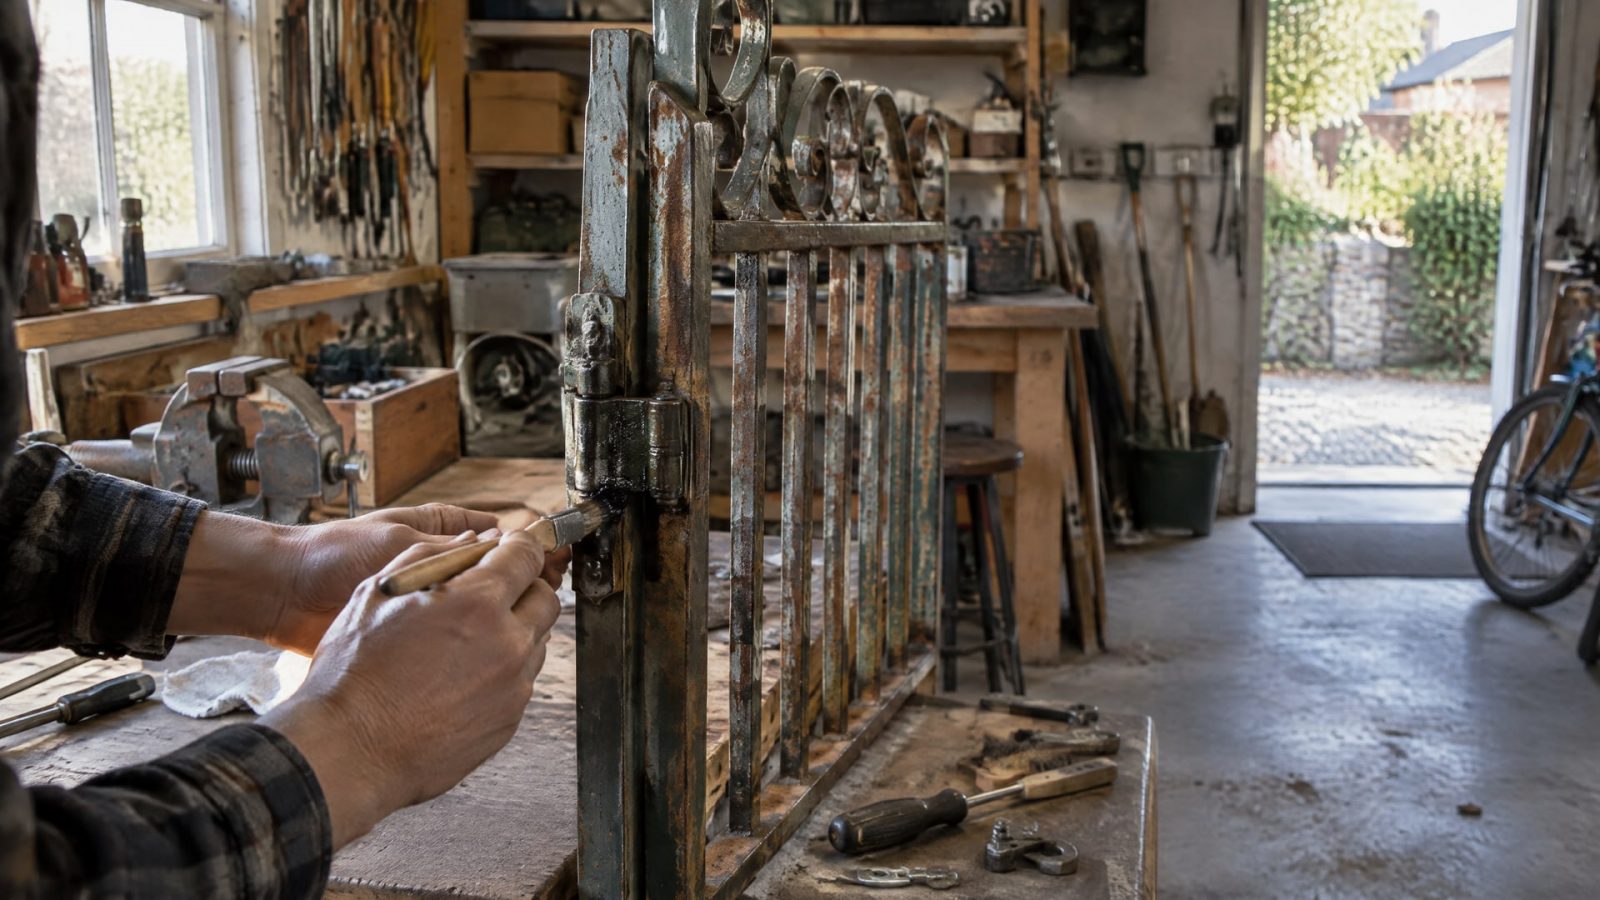
Обучение технических специалистов заказчика помогает закрепить технологию нанесения антикоррозионного покрытия на реальном объекте: от подготовки поверхности и проверки условий до контроля результата. Программа должна учитывать спецификацию проекта, коррозионную среду и особенности конкретного участка. Одного обзора свойств материала недостаточно: качество зависит и от того, как персонал готовит поверхность, наносит покрытие и выявляет дефекты.
Такой формат полезен инженерам, технологам, супервайзерам, специалистам контроля качества, аппликаторам и закупщикам. Он помогает согласовать действия заказчика и исполнителей, разобраться в требованиях стандартов и выстроить единый порядок работ для разных смен и подрядчиков.
Зачем заказчику обучать специалистов нанесению антикоррозионного покрытия
Качество промышленного покрытия зависит не только от выбранной системы.
На результат влияют подготовка поверхности, соблюдение технологии нанесения, условия проведения работ, совместимость материалов и контроль каждого этапа. Если заказчик и подрядчик по-разному понимают требования проекта, качество может отличаться между участками, сменами и исполнителями.
Обучение на промышленной площадке связывает теорию с конкретным технологическим процессом. Участники разбирают применяемую спецификацию и контрольные процедуры, наблюдают за выполнением операций и отрабатывают порядок действий при обнаружении дефектов. Такой подход особенно важен там, где работы выполняют разные бригады или часть операций проходит в цехе, а часть - на объекте.
Кому полезна программа
Слушателями могут быть технологи, супервайзеры, специалисты контроля качества, аппликаторы и сотрудники заказчика, вовлеченные в выбор, нанесение и обслуживание покрытий. Инженеры получают общую картину процесса, а закупщик может точнее сверять требования к материалам и работам со спецификацией проекта.
Для подготовки программы важно определить, кто принимает технологические решения, кто выполняет нанесение, а кто проверяет результат. Это помогает не перегружать курс общей теорией и уделить больше времени тем операциям, за которые отвечает конкретная группа специалистов.
От теории к рабочему порядку
Стандарт SSPC-PA 1 описывает процессы промышленного нанесения покрытий на металл в заводских, полевых и ремонтных условиях. При обучении его положения соотносят с процессом на площадке, а не рассматривают отдельно от проекта. Специалисты разбирают, какие требования относятся к их участку и как подтверждается выполнение контрольных операций.
Квалификационные требования к специалистам по нанесению промышленных покрытий и футеровок определяет NACE No. 13 / SSPC-ASC-1. Этот стандарт охватывает образование, обучение, опыт, знания и навыки. Для заказчика он служит ориентиром при оценке подготовки персонала, особенно если стабильность выполнения работ зависит от квалификации аппликаторов.
Как выбрать технологию нанесения покрытий для объекта
Систему выбирают с учетом условий эксплуатации, а не по одному названию материала или типу конструкции.
ISO 12944 связывает выбор лакокрасочной системы с категорией коррозионной среды и ожидаемой долговечностью. Стандарт включает положения об испытаниях, выполнении и надзоре за окрасочными работами.
В классификации коррозионной агрессивности используют категории C2, C3, C4 и C5. Для долговечности предусмотрены классы L, M, H и VH. На обучении эти обозначения рассматривают в связи со спецификацией проекта: участники должны понимать, какие условия эксплуатации заданы и какие требования к покрытию из них следуют.
Что разбирают на площадке
До практической части специалисты сверяют технологию с проектной документацией и контрольными процедурами качества. Затем проходят последовательность операций: подготовка поверхности, подготовка материала, нанесение, оценка климатических условий, проверка межслойных интервалов и контроль результата. Отдельное внимание уделяют дефектам, их причинам и способам исправления.
Такой разбор позволяет связать требования к системе с действиями на рабочем месте. Например, важно не просто знать, что климатические условия влияют на работу, а понимать, как их учитывают по процедуре проекта и кто фиксирует результат проверки. Конкретные критерии и значения берут из спецификации и документации на применяемую систему.
Как оценивать изменение технологии
Если предприятие рассматривает экономию растворителя или замену импортного покрытия, обучение не должно подменять проверку совместимости и требований проекта. Сначала фиксируют исходный технологический процесс, затем определяют, какие операции меняются и как будет оцениваться результат. Экономический эффект нельзя выводить только из факта замены материала: его сопоставляют с согласованными критериями качества и расхода.
Для инженера важны воспроизводимость процесса и соответствие спецификации. Закупщику важно сверить требования к материалам и документам. Когда все участники опираются на одну процедуру, проще выявить причину отклонения и не смешивать дефекты нанесения с вопросами выбора системы.
Антикоррозионное покрытие трубопроводов: разные участки - разные задачи
Для трубопроводов нельзя объединять под одним требованием наружное покрытие трубы, защиту сварного стыка и покрытие внутренней поверхности.
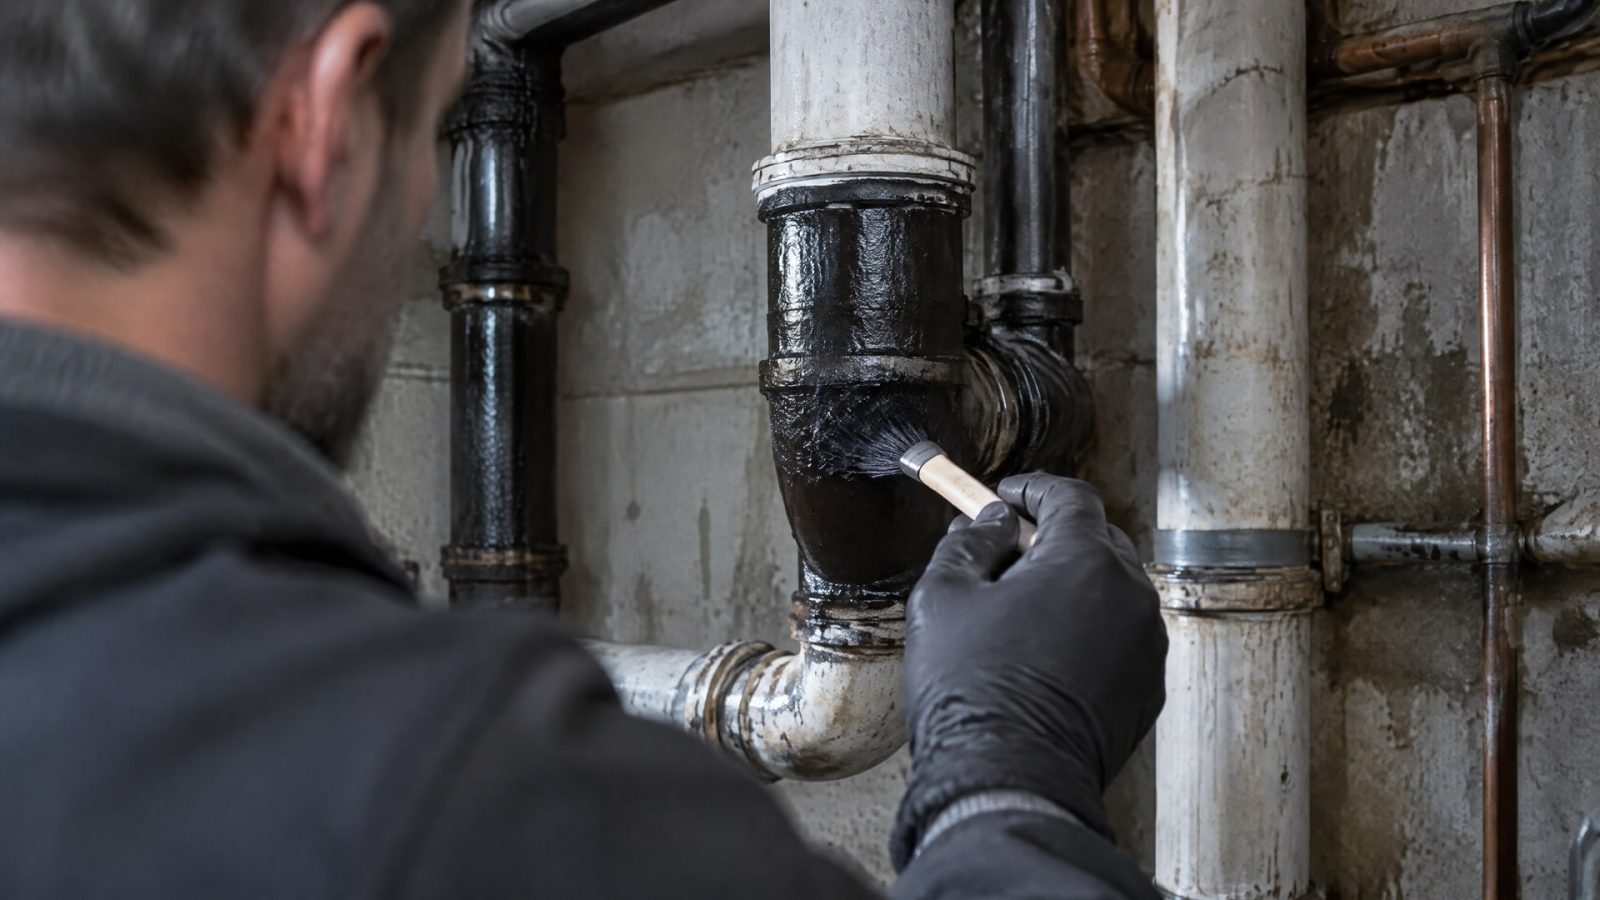
Эти участки отличаются условиями нанесения и требованиями к материалам. Поэтому в обучении их рассматривают отдельно, а для каждого этапа указывают применимую документацию.
ISO 21809-1 устанавливает требования к заводскому наружному трехслойному PE/PP-покрытию стальных труб для магистральных систем нефти и газа. Такие трубы предназначены для последующей дополнительной катодной защиты. Катодная защита дополняет наружное покрытие, а не заменяет его.
Заводское покрытие и сварные стыки
ISO 21809-2 описывает квалификацию, нанесение, испытания и обращение с материалами для заводского однослойного FBE-покрытия наружной поверхности стальных труб. Это отдельная технологическая задача, отличная от нанесения трехслойной PE/PP-системы.
Защиту сварных стыков рассматривает ISO 21809-3. Стандарт охватывает квалификацию, нанесение и испытания полевых покрытий стыков. Поэтому специалистам важно различать антикоррозионное покрытие стальных труб и покрытие места соединения: общая цель защиты от коррозии не делает процессы одинаковыми.
Внутренняя и наружная защита
Внутренние антикоррозионные покрытия для стальных труб, отводов и фитингов выделены в отдельное направление стандартов для трубопроводных систем. Их нельзя подбирать автоматически по требованиям к наружной поверхности. При обучении персонал должен видеть в документации, какой участок защищают, где выполняют нанесение и какие контрольные операции предусмотрены.
Это разграничение помогает точнее формировать спецификацию и планировать работы на площадке. Для инженера оно задает основу технологического процесса, а для закупщика - перечень требований, с которыми нужно сверяться при подборе материалов. На этапе обучения полезно пройти по проекту и отметить, какие требования относятся к трубе, стыку и внутренней поверхности.
Как построить программу обучения на промышленной площадке
Программу начинают с анализа проекта и рабочего процесса.
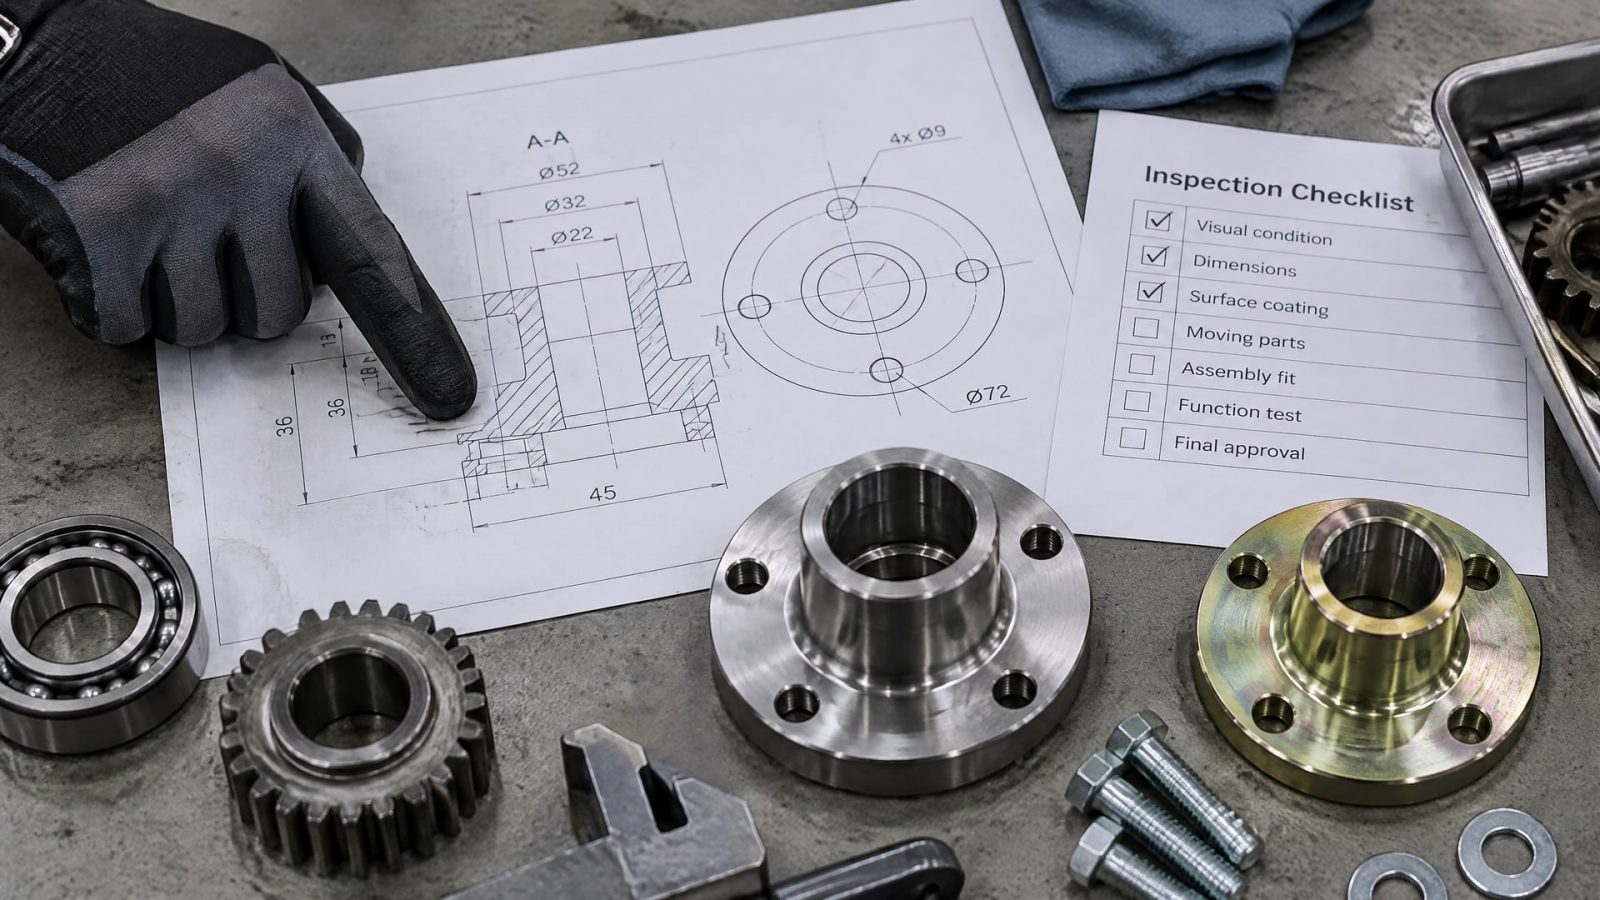
Нужно определить, какие виды покрытий применяются, где проходят операции, кто их выполняет и какие контрольные процедуры уже действуют. Затем подбирают содержание занятий для каждой группы: аппликаторам нужна практика нанесения, специалистам контроля качества - проверка и фиксация результатов, технологам и инженерам - понимание всей последовательности работ.
Учебные программы для аппликаторов обычно охватывают подготовку поверхности и материала, нанесение, климатические условия, дефекты и их устранение, техническую документацию, безопасность, совместимость покрытий, контроль качества и отказы покрытия. Эти темы связывают с условиями конкретной площадки, чтобы участники могли применять материал курса в своей работе.
Практическая последовательность занятий
Разобрать спецификацию проекта и определить, какие требования относятся к участку.
Пройти технологическую последовательность от подготовки поверхности до контроля готового покрытия.
Рассмотреть климатические условия и порядок проверки межслойных интервалов по проектной документации.
Разобрать типовые дефекты, порядок их выявления и действия по исправлению.
Сверить требования к документации и распределить ответственность между исполнителями и контролирующими специалистами.
Обсудить безопасность работ и совместимость применяемых покрытий.
Практическую часть проводят на операциях, предусмотренных технологией объекта. При этом участникам важно не просто наблюдать за нанесением, а понимать, какие параметры процесса они контролируют и где фиксируют результат. Конкретные условия и критерии не задают универсально: их сверяют со спецификацией и контрольными процедурами проекта.
Проверка усвоения материала
Результат обучения оценивают по тому, насколько участники могут выполнить свои задачи в рамках согласованного процесса. Аппликатор должен понимать последовательность операций, а специалист контроля качества - проверять соответствие работ заданным требованиям и вести документацию. Технологи и супервайзеры должны уметь сопоставлять фактический процесс со спецификацией.
Такой формат помогает снизить различия в работе смен и подрядчиков. Для ответственных объектов можно дополнительно учитывать квалификационные требования NACE No. 13 / SSPC-ASC-1. Это создает основу для системной подготовки персонала, но не заменяет проектные требования и контроль качества.
Авиационное покрытие и замена импортного материала
В авиационной отрасли замена покрытия требует учитывать не только доступность материала, но и особенности эксплуатации, совместимость и стабильность нанесения.
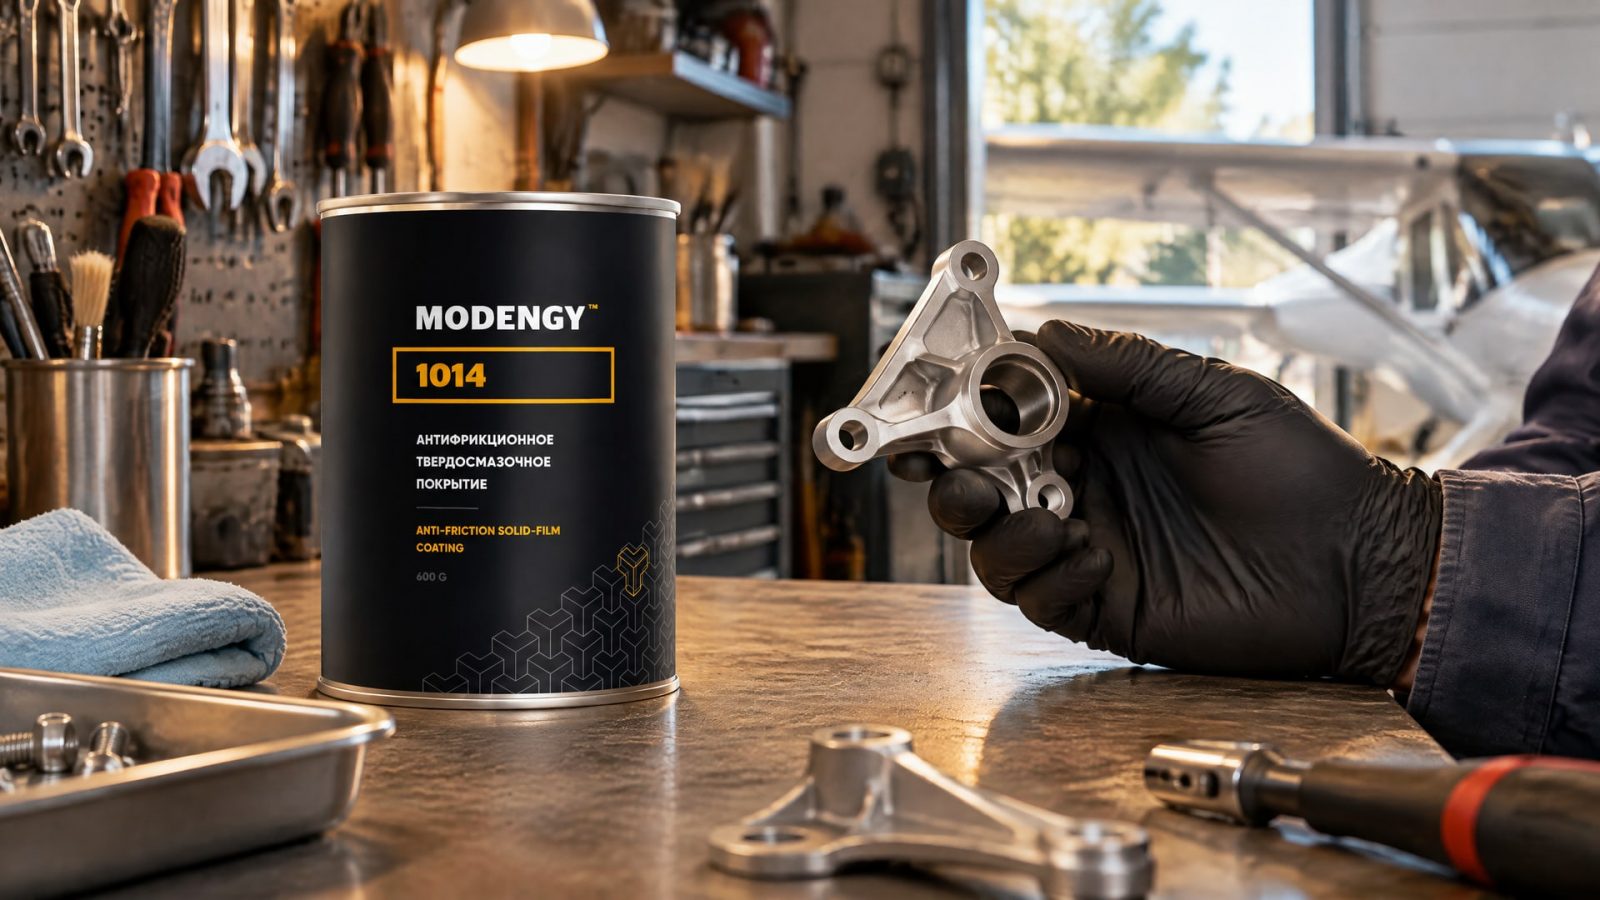
Для заказчика важно заранее определить, какие проблемы должна решить технология и по каким критериям будет оцениваться результат. Среди факторов, которые могут потребовать внимания, - вымывание покрытия, фреттинг и условия холодного пуска.
В кейсе замены импортного покрытия на отечественное MODENGY 1014 акцент сделан на эффективности и экономичности решения. Такой пример полезен для обсуждения с техническими специалистами: замена материала должна сопровождаться разбором технологического процесса, требований проекта и порядка контроля. Сам факт смены покрытия не отменяет необходимости подтвердить применимость новой системы для конкретной задачи.
Что проверяют при переходе
До внедрения изменений специалисты сопоставляют требования к исходному и новому решению, изучают документацию и проверяют, какие операции нанесения потребуется выполнять или корректировать. Затем согласуют критерии оценки и порядок контроля. Это позволяет предметно обсуждать преимущества, не подменяя проверку общими обещаниями.
Обучение на площадке помогает перенести выбранную технологию в рабочую практику. Участники отрабатывают подготовку поверхности, нанесение и проверку результата в соответствии с проектной процедурой. Если предприятие рассчитывает на экономию растворителя, ее оценивают отдельно по фактическому процессу и согласованным показателям, а не предполагают заранее.
Контроль качества и передача технологии в работу
Обучение дает устойчивый результат, когда знания закреплены в документах и рабочих процедурах.
Специалистам нужны понятные критерии приемки, порядок фиксации операций и распределение ответственности. Контроль качества рассматривают не как финальную проверку, а как часть всей последовательности нанесения.
В ISO 12944 предусмотрены положения об испытаниях, выполнении и надзоре за окрасочными работами. SSPC-PA 1 охватывает промышленное нанесение на металл в заводских, полевых и ремонтных условиях. Эти документы помогают выстроить контроль, но конкретные требования для объекта определяются спецификацией проекта.
Что должно остаться после обучения
Согласованная последовательность операций для применяемой системы.
Понимание требований к подготовке поверхности, материалу и условиям нанесения.
Контрольные процедуры с назначенными ответственными.
Порядок регистрации результатов и отклонений.
Алгоритм действий при обнаружении дефектов и несоответствий.
Единое понимание требований между заказчиком, подрядчиком и специалистами контроля качества.
Для сохранения результата процедуру используют в работе всех смен и подрядчиков, участвующих в нанесении покрытия. Если меняются требования проекта или технологический процесс, содержание инструктажа и контрольных процедур сверяют с обновленной документацией. Так обучение становится частью управления качеством, а не разовым мероприятием.
Часто задаваемые вопросы
Зачем обучать специалистов заказчика, если покрытие наносит подрядчик?
Специалисты заказчика участвуют в согласовании спецификации, контроле условий и приемке работ. Им важно понимать, как устроен процесс нанесения и какие операции влияют на результат. Обучение помогает заказчику и подрядчику одинаково трактовать требования проекта, выявлять отклонения и фиксировать их по согласованной процедуре.
Чем наружное покрытие трубопровода отличается от покрытия сварного стыка?
Для заводского наружного покрытия труб и полевой защиты сварных стыков предусмотрены разные стандарты и требования. ISO 21809-1 относится к заводскому наружному трехслойному PE/PP-покрытию, а ISO 21809-3 рассматривает полевые покрытия стыков. Поэтому эти процессы нельзя объединять в одну технологическую инструкцию.
Катодная защита может заменить антикоррозионное покрытие труб?
Нет. В ISO 21809-1 трубы с заводским наружным покрытием рассматриваются как пригодные для дополнительной катодной защиты. Это означает, что катодная защита дополняет наружное покрытие, а не заменяет его. При обучении трубопроводного персонала важно объяснить назначение каждого элемента системы защиты.
Подходят ли внутренние антикоррозионные покрытия для наружной поверхности трубы?
Автоматически переносить требования нельзя. Внутренние и наружные покрытия решают разные задачи и представлены в стандартах как отдельные направления. При выборе системы сверяются с проектной спецификацией, учитывают защищаемый участок и предусмотренную технологию нанесения, а не ориентируются только на общий тип материала.
Заключение
Обучение нанесению антикоррозионного покрытия на промышленной площадке должно опираться на спецификацию, условия эксплуатации и реальные операции. Для металлоконструкций учитывают связь среды и долговечности по ISO 12944, а для трубопроводов разделяют заводское наружное покрытие, защиту сварных стыков и внутреннюю защиту. Практическая программа охватывает подготовку поверхности, нанесение, климатические условия, дефекты, безопасность и контроль качества.
Следующий шаг для предприятия - выбрать участок и разобрать его проектную документацию вместе с исполнителями и специалистами контроля качества. На этой основе определяют состав слушателей, практические операции и контрольные процедуры, а затем закрепляют согласованный порядок работ в документах площадки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбирайте смазку для высокооборотистых подшипников правильно, учитывая скоростной фактор, температуру, вязкость и консистенцию.
Узнайте, как выбрать смазку для подшипников, сравнивая серии 221 и 252 по адгезии, термостойкости, консистенции и вязкости базового масла.
Твердая смазка подшипников: как выбрать подходящий материал для тихоходных шарниров и механизмов скольжения, учитывая нагрузку и температуру.