
Как выбрать СОЖ для обработки жаропрочных сплавов при глубоком сверлении без налипания
При глубоком сверлении жаропрочных сплавов выбирают СОЖ, которая не только отводит тепло, но и создает прочную смазывающую пленку, снижает адгезию стружки к инструменту и помогает выводить стружку из отверстия. Для титана и суперсплавов источники указывают на высокую EP-защиту и преимущество масляных СОЖ с хорошими смазывающими свойствами перед синтетическими составами, которым может не хватать смазочной способности.
Статья будет полезна инженерам-технологам, специалистам по инструменту и снабженцам, которые подбирают СОЖ для глубокого сверления титана, никелевых суперсплавов и жаропрочных сталей. Разберем, какие параметры проверить, почему важен способ подачи жидкости и как оценить состав на конкретной операции. Отдельно уточним, чем выбор СОЖ отличается от термической обработки жаропрочных сплавов.
Почему при глубоком сверлении жаропрочных сплавов возникает налипание
При обработке титана и никелевых суперсплавов тепло, нагрузка на режущую кромку и контакт стружки с инструментом усложняют процесс.
В обзоре по титановым сплавам указана температура в зоне резания до 1000°C. При таких условиях важно не ограничиваться отводом тепла: недостаточная смазывающая способность повышает риск адгезии, то есть прилипания материала к режущей кромке, а это может ухудшать поверхность и ускорять износ инструмента.
При глубоком сверлении трудность усиливает геометрия отверстия. СОЖ должна поступать к режущей зоне, смазывать режущую кромку и направляющие площадки, а затем помогать выносить стружку по каналу инструмента. Если подача нестабильна или жидкость плохо достигает зоны резания, стружка задерживается в отверстии. В результате одновременно ухудшаются охлаждение и смазывание контакта, а риск налипания растет.
Поэтому СОЖ для глубокого сверления нельзя выбирать только по способности охлаждать. Для труднообрабатываемых материалов, включая титан и суперсплавы, источники выделяют высокую EP-защиту. В тяжелых условиях рассматривают масляные или высоколубрикационные водосмешиваемые СОЖ, содержащие EP-присадки. Синтетический состав без достаточной смазывающей способности может уступать им именно по защите контакта инструмент-материал.
Что важно для борьбы с адгезией
Чтобы получить эффект «СОЖ без налипания», оценивают не рекламное описание продукта, а работу жидкости в конкретной операции. Важны смазывающая способность, наличие EP-защиты, подача к режущей зоне и способность вымывать стружку. Одна лишь высокая охлаждающая способность не гарантирует, что материал не будет налипать на инструмент.
Для титановых сплавов струйная подача СОЖ помогает разрушать стружку, уменьшать повреждение инструмента и улучшать поверхность. Важно, чтобы поток сохранялся на протяжении сверления и проходил по каналу инструмента, а не терял эффективность у входа в отверстие. Эти условия нужно оценивать вместе: сильная смазка без отвода стружки не решает задачу полностью, как и интенсивное охлаждение без достаточной EP-защиты.
Как выбрать СОЖ для глубокого сверления: концентрация, EP-защита и вязкость
При подборе состава для глубокого сверления жаропрочных сплавов отправная точка - материал, операция и режим подачи.
Для титана и суперсплавов в источниках приводится концентрация 12–15%. Для тяжелых условий указана минимальная рабочая концентрация не ниже 8%, предпочтительный диапазон - 10–15%. Эти значения помогают сформировать план испытаний, но не являются универсальной настройкой для любой детали и станка.
СОЖ должна обладать высокой EP-защитой. Для этого применяют составы с активной серой или другими EP-присадками. Конкретный пакет присадок и рабочую концентрацию сверяют с технической документацией на СОЖ и технологическими требованиями к материалу. Не стоит считать, что увеличение концентрации само по себе устранит налипание: на результат также влияют смазывающая способность и стабильность подачи.
Для глубокого сверления суперсплавов источник приводит ориентир вязкости 40–60 cSt при 40°C. Такая вязкость помогает удерживать EP-пленку в зоне контакта. Но этот ориентир нельзя переносить на любой продукт без проверки: вязкость связана с конструкцией системы подачи и условиями выноса стружки. При выборе сопоставляют параметры СОЖ с требованиями оборудования и технологической карты.
Что запросить у поставщика
Инженеру или закупщику полезно получить данные, которые позволяют оценить состав не по общим заявлениям, а по применимости к операции. Запросите информацию о рекомендуемой концентрации для конкретного материала, смазывающих и EP-свойствах, вязкости, совместимости с системой подачи и порядке контроля рабочей жидкости. Отдельно уточните, предусмотрена ли подача СОЖ через инструмент.
Сопоставьте рекомендации по концентрации и вязкости с условиями процесса: глубиной отверстия, материалом заготовки, типом инструмента и возможностью удаления стружки. Для титана и суперсплавов источники приводят диапазоны 8–15% и 40–60 cSt при 40°C, однако это ориентиры для оценки, а не готовая карта режимов. Решение проверяют пробной обработкой и оценивают по стружке, поверхности и состоянию режущей кромки.
Подача СОЖ и вынос стружки из глубокого отверстия
Даже правильно выбранная СОЖ не даст ожидаемого результата, если поток не достигает режущей зоны.
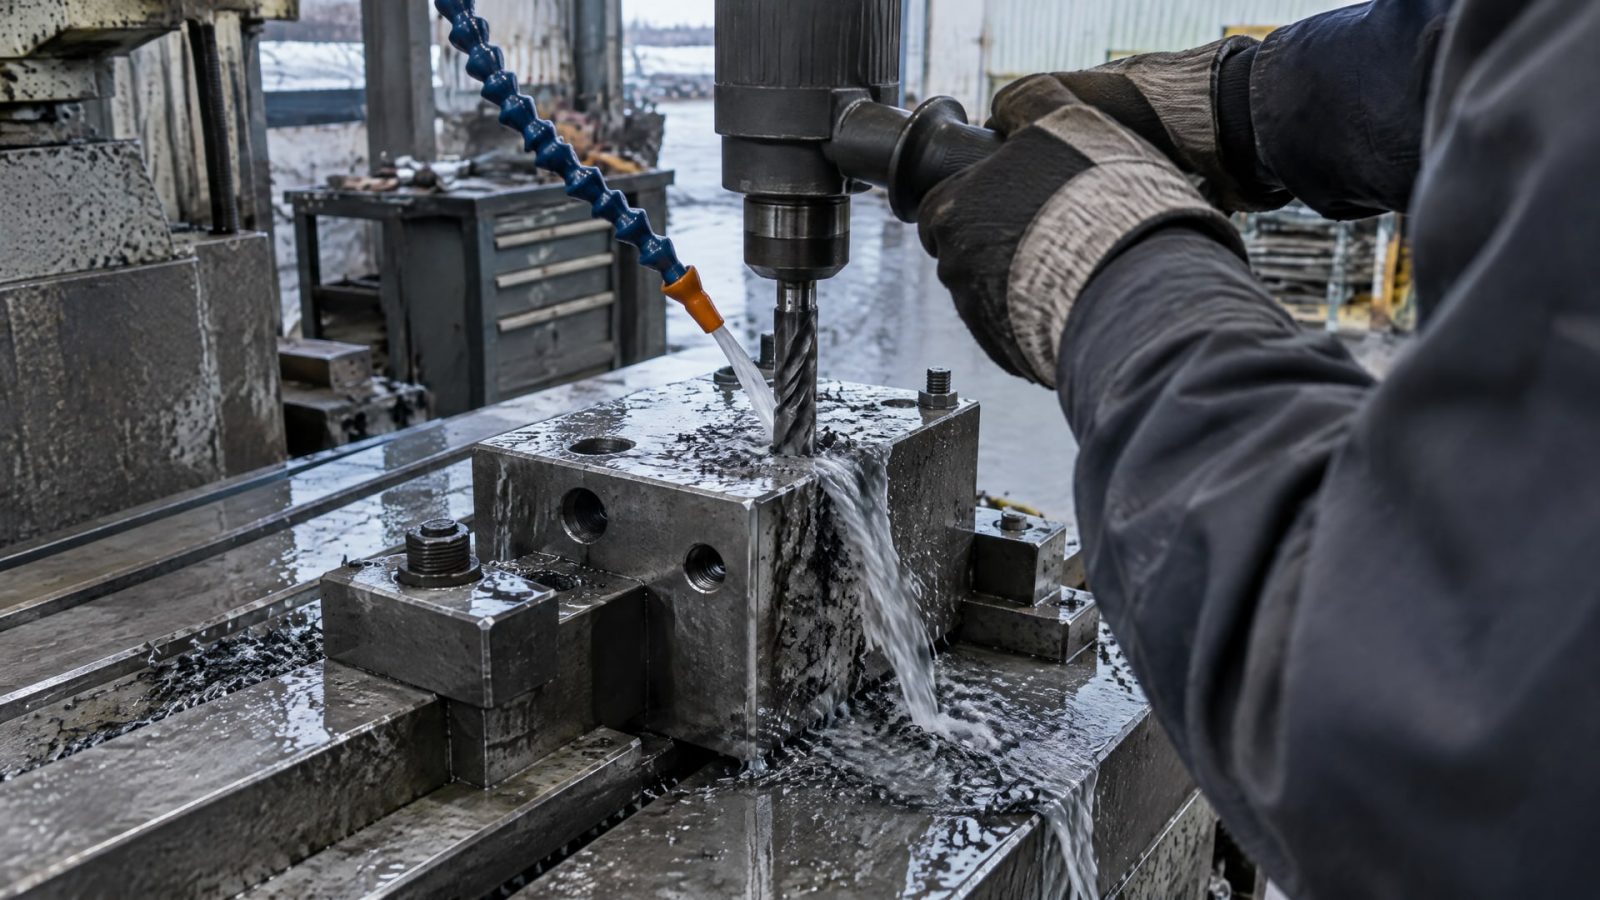
При глубоком сверлении подача должна обеспечивать охлаждение кромки, смазывание контакта и перемещение стружки из отверстия. Эти задачи связаны: накопившаяся стружка затрудняет доступ жидкости к зоне резания, а ухудшение смазывания повышает риск адгезии и повреждения инструмента.
В обзорах по обработке титана отмечено, что струйная подача СОЖ помогает разрушать стружку и уменьшать повреждение инструмента. Поэтому при проверке процесса оценивают не только тип жидкости, но и то, насколько стабильно она подается через инструмент. Если стружка остается в отверстии или удаляется неравномерно, следует проверять всю систему подачи и эвакуации, а не сразу повышать концентрацию.
Почему MQL не всегда заменяет подачу СОЖ
Для обработки титана описан метод MQL: распыление масла в количестве 6–100 мл/ч при давлении воздуха обычно 5–7 bar. Эти параметры относятся к отдельному способу подачи и не означают, что MQL подойдет для любой операции. В источниках отдельно указано, что при сложном глубоком сверлении этот метод не является универсальной заменой полноценной подачи: нужно обеспечить охлаждение и вынос стружки по каналу инструмента.
Криогенные и комбинированные методы также рассматривают как специальные решения. Для жидкого азота в обзорах приведены ориентиры температуры около −194…−200°C и около −190°C. Эти значения описывают рабочую среду криогенного метода, но сами по себе не определяют его пригодность для конкретного глубокого отверстия. Перед внедрением нужно проверить, как выбранная схема обеспечивает смазывание и удаление стружки.
Практическая проверка включает наблюдение за стружкой, состоянием режущей кромки и качеством обработанной поверхности. Изменять концентрацию, подачу и режимы одновременно нежелательно: иначе трудно определить, какое изменение повлияло на результат. При испытаниях фиксируют условия процесса и сверяют их с рекомендациями изготовителя СОЖ и оборудования.
Обработка жаропрочных сталей и сплавов: как учесть материал
Под общим названием «жаропрочные сплавы» объединены материалы с разным поведением при резании.
Источники отдельно рассматривают титан и никелевые суперсплавы, а также предупреждают, что режимы подбирают с учетом материала и операции. Поэтому выбор СОЖ для титана нельзя автоматически переносить на никелевый сплав или высоколегированную жаропрочную сталь.
Для обработки жаропрочных сталей и сплавов исходными данными служат точное обозначение материала, тип операции и способ подачи СОЖ. Например, запрос «особенности обработки жаропрочного сплава ЭИ868» сам по себе не дает достаточных оснований назначить концентрацию или тип жидкости. В доступных материалах нет параметров обработки именно ЭИ868, поэтому для подбора потребуются технологические данные по конкретной заготовке и инструменту.
Та же осторожность нужна при поиске справочника по механической обработке жаропрочных никелевых сплавов. Справочные сведения помогают сориентироваться, но не заменяют проверку характеристик сплава, глубины отверстия и оборудования. Для титановых сплавов в источниках указана температура в зоне резания до 1000°C; это подчеркивает важность охлаждения и смазывания, но не задает готовые режимы для других материалов.
СОЖ для титана и для никелевого суперсплава
Для титана и суперсплавов приведены ориентиры концентрации 12–15%, а для тяжелых условий - не ниже 8% с предпочтительным диапазоном 10–15%. Для глубокого сверления суперсплавов также указан ориентир вязкости 40–60 cSt при 40°C. Эти параметры удобно использовать как вопросы к технической документации, а не как единую спецификацию для всех жаропрочных сплавов.
В задаче, где требуется высокое смазывание и EP-защита, среди решений для обработки титана и труднообрабатываемых сплавов рассматривают EFELE CF-635. При оценке такого состава важно сопоставить рекомендации по применению с материалом детали, рабочей концентрацией и способом подачи. Одновременно проверяют, обеспечивает ли система стабильное поступление СОЖ в отверстие и вынос стружки: без этого даже подходящие свойства жидкости не устранят причину налипания.
Термическая обработка жаропрочных сплавов - отдельная технологическая задача, не связанная напрямую с выбором СОЖ для сверления. Если перед механической обработкой материал прошел термообработку, параметры резания и требования к охлаждению все равно определяют для конкретной операции. Не следует использовать сведения о термической обработке как замену рекомендациям по механической обработке и выбору рабочей жидкости.
Как проверить выбранную СОЖ на производстве
До внедрения СОЖ сопоставьте требования процесса с технической документацией продукта.
Для глубокого сверления важны концентрация, смазывающая способность, EP-защита, вязкость и возможность подачи жидкости через инструмент. Для титана и суперсплавов ориентир по концентрации составляет 12–15%, а для тяжелых условий указан диапазон 10–15% при минимальном значении 8%. Для сверления суперсплавов в источнике приведена вязкость 40–60 cSt при 40°C.
Затем проверьте работу жидкости на характерной детали и зафиксируйте условия испытания. Оценивайте, как стружка выходит из отверстия, сохраняется ли подача в зону резания, есть ли налипание на инструменте и как выглядит обработанная поверхность. Если качество нестабильно, проверяйте отдельно концентрацию, поток и эвакуацию стружки. Не делайте вывод о пригодности СОЖ только по одному показателю или короткому участку обработки.
Критерии выбора должны учитывать не только обработку, но и производственную эксплуатацию: требования к очистке, утилизации, нетоксичности и химической инертности. Эти свойства входят в общие рекомендации по выбору СОЖ. Для закупщика полезно запросить у поставщика подтвержденные параметры и рекомендации именно для требуемого материала и операции, а инженеру - сверить их с техпроцессом и системой подачи.
MQL или криогенное охлаждение имеет смысл оценивать отдельно, если стандартная подача не решает задачу или производство рассматривает специальную технологию. Для MQL описан расход 6–100 мл/ч при давлении воздуха обычно 5–7 bar, но такие значения не подтверждают пригодность метода для конкретного глубокого отверстия. Решение принимают после проверки подачи, охлаждения и удаления стружки в реальных условиях процесса.
Часто задаваемые вопросы
Какая концентрация СОЖ нужна для глубокого сверления титана?
Для титана и суперсплавов в источниках приведен ориентир 12–15%. Для тяжелых условий указан минимум 8%, предпочтительный диапазон - 10–15%. Эти значения не заменяют рекомендацию изготовителя СОЖ и проверку на конкретной операции: результат зависит также от EP-защиты, смазывающей способности и подачи жидкости через инструмент.
Как выбрать раствор эмульсии для обработки жаропрочных сплавов?
Сначала уточните, подходит ли водосмешиваемая СОЖ для материала и операции, затем проверьте рекомендуемую концентрацию, EP-защиту и способность смазывать контакт инструмент-материал. Для титана и суперсплавов приведен ориентир концентрации 12–15%, однако одна концентрация не гарантирует отсутствие налипания. Не менее важны стабильная подача и вынос стружки.
Подойдет ли MQL для глубокого сверления жаропрочного сплава?
Не всегда. Для обработки титана описаны режимы MQL с расходом масла 6–100 мл/ч и давлением воздуха обычно 5–7 bar, но этот способ не считается универсальной заменой полноценной подачи при глубоком сверлении. Перед применением нужно проверить, обеспечивает ли схема доставку смазки в зону резания и удаление стружки из отверстия.
Можно ли назначить СОЖ для сплава ЭИ868 по общему справочнику?
Обозначения сплава и общей справочной информации недостаточно, чтобы надежно назначить тип СОЖ и рабочую концентрацию. Для ЭИ868 в приведенных материалах нет конкретных параметров механической обработки. Подбор нужно проводить по технологической документации на материал, данным по инструменту и условиям сверления, а затем проверять на производственной операции.
Заключение
Для обработки жаропрочных сплавов при глубоком сверлении выбирайте СОЖ по сочетанию смазывающей способности, EP-защиты, концентрации, вязкости и способа подачи. Для титана и суперсплавов ориентиры источников составляют 12–15% по концентрации и 40–60 cSt при 40°C для глубокого сверления суперсплавов; итоговые параметры подтверждают для конкретного материала и оборудования.
Следующий шаг - собрать данные о сплаве, глубине отверстия, инструменте и системе подачи, запросить подтвержденные рекомендации по СОЖ и провести пробное сверление с контролем стружки, поверхности и состояния кромки. Именно такая проверка позволяет понять, снижает ли выбранный состав налипание и обеспечивает ли стабильную эвакуацию стружки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать и использовать силиконовую смазку для резиновых уплотнителей дверей авто, чтобы защитить их от растрескивания и примерзания.
Смазка для направляющих гаражных ворот: узнайте, как правильно ухаживать за воротами зимой, чтобы избежать заедания и поломок.
Выбор смазки подшипников конвейера на пищевом производстве требует учета множества факторов: от пищевого допуска до водостойкости.